Póngase en contacto con Ebestron Company

Las boquillas mezcladoras para epoxi son el mezclador estático estándar que se acopla a un cartucho de epoxi bicomponente. Hacen lo que el cartucho no puede hacer por sí solo: mezclar la resina y el endurecedor hasta formar un cordón homogéneo que cure por completo mientras se dispensa. Si prescinde de la boquilla o elige una incorrecta, el material que sale no puede considerarse epoxi utilizable: son dos flujos sin mezclar que nunca alcanzarán su resistencia máxima. En esta guía explicamos la función de esta pieza, por qué la química del epoxi determina qué boquilla necesita, cómo elegir el tamaño y comprobar equivalencias, y cómo resolver los problemas que puedan surgir.
💡 Respuesta directa
Una boquilla mezcladora para epoxi es una punta mezcladora estática desechable que divide y recombina la resina y el endurecedor mediante elementos internos helicoidales o Quadro mientras se dispensan desde un cartucho doble. El número de elementos y su geometría, no la marca, determinan si el cordón que sale está bien mezclado.
Datos técnicos rápidos
| Números de elementos habituales | 10, 16, 18, 24, 32 (rango industrial: 7-48) |
| Familias de conexiones según la relación de mezcla | 1:1, 2:1, 10:1 |
| Compatibilidad con tamaños de cartucho | 50ml, 200ml, 400ml |
| Tipos de geometría de los elementos | Helicoidal, rejilla cruzada/Quadro, cuadrada |
¿Qué es una boquilla mezcladora de epoxi (y qué función cumple realmente)?
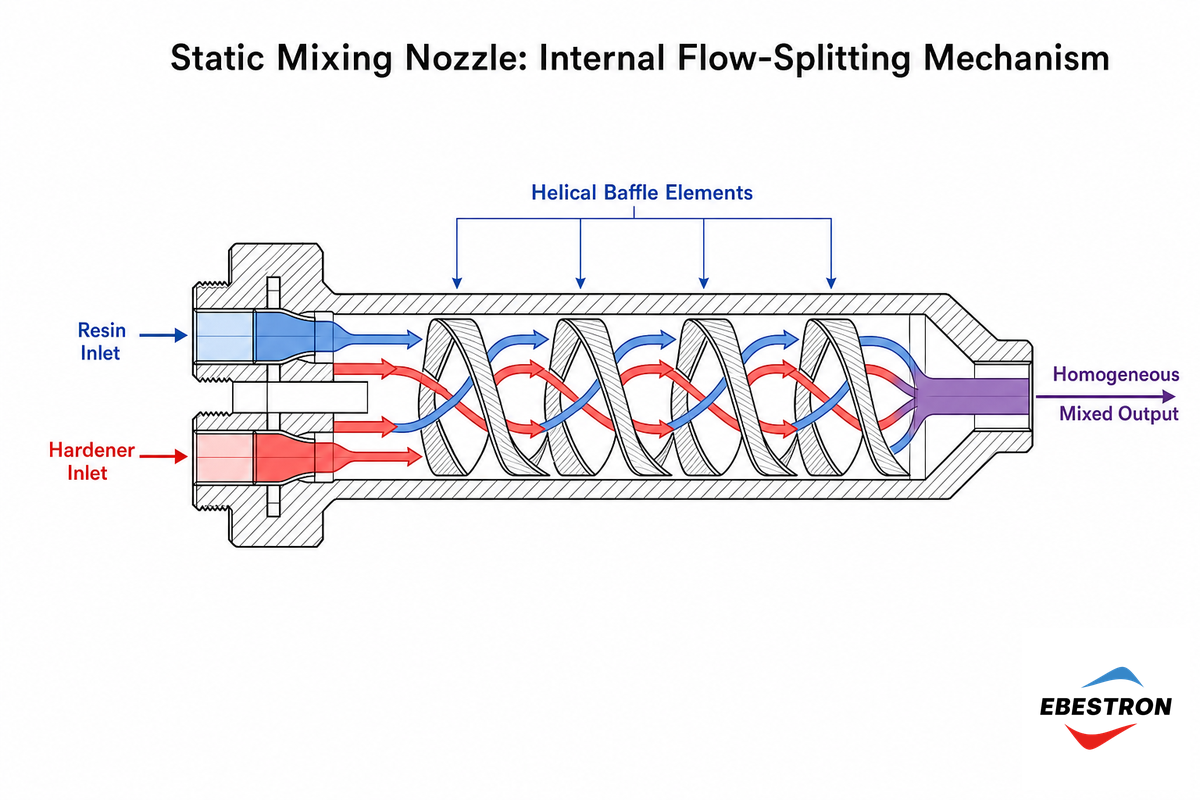
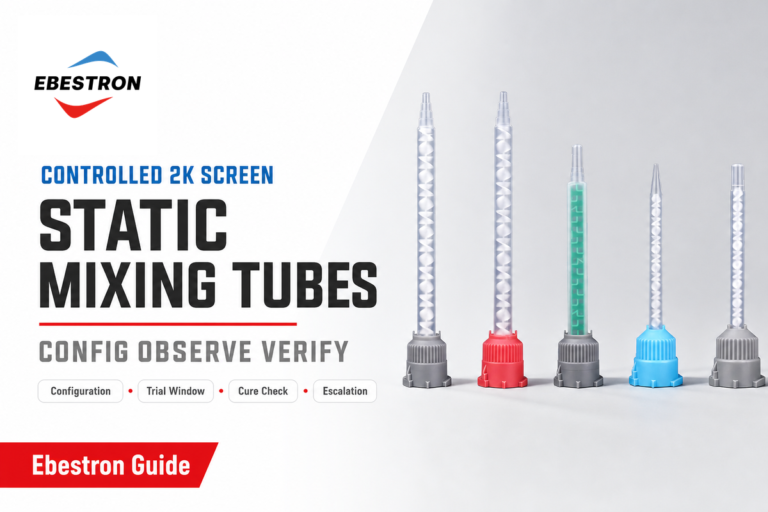
También conocida como punta mezcladora o tubo mezclador, una boquilla mezcladora estática estándar es un tubo de plástico hueco con deflectores internos. Al hacer pasar por ella epoxi bicomponente desde un cartucho doble, cada deflector divide el flujo combinado, lo hace girar y lo recombina con la siguiente división. Tras repetir el proceso unas 10 to 30 veces, la resina y el endurecedor, que entran como dos cordones separados, salen como un único cordón homogéneo.
No necesita electricidad ni tiene piezas móviles: la energía de mezcla procede enteramente de la presión que ejerce la pistola de aplicación al hacer pasar el material por la geometría interna. Esta línea de diseño está documentada en patentes de mezcladores estáticos que se remontan a varias décadas atrás (véase US7390121).
En el mercado predominan dos familias de diseño: el mezclador estático estándar (helicoidal) utiliza elementos deflectores retorcidos que alternan el sentido de giro; es el diseño más antiguo y habitual. El mezclador Quadro (de rejilla cruzada o cuadrada) utiliza una rejilla de aletas perpendiculares en lugar de una cinta retorcida; algunos fabricantes lo prefieren para compuestos de mayor viscosidad o con cargas. La revista Adhesives & Sealants Industry también señala que las boquillas mezcladoras suelen llevar moldeados directamente en el plástico la marca, el diámetro y el número de elementos. Es la forma más rápida de identificar una boquilla en las instalaciones cuando ya no se conserva el envase original.
Si se omite esta pieza, el error se hace visible en menos de 5 minutos: dos flujos sin mezclar que no alcanzan la resistencia máxima al curar, porque una cámara de mezcla vacía o de tamaño incorrecto provoca un problema que ninguna presión de sujeción puede corregir después. Ebestron diseña cada boquilla de venta directa de fábrica con la misma tolerancia de ajuste que la pieza original del fabricante de equipo original (OEM) a la que sustituye, precisamente porque ahí es donde empieza el fallo.
En algunos textos técnicos antiguos, el deflector interno también se denomina varilla mezcladora, ya que los primeros diseños utilizaban un inserto con forma de varilla en lugar de una serie de elementos individuales. Todas las boquillas tienen un extremo de entrada que encaja en el cartucho y un extremo de salida por el que sale el cordón mezclado; el rendimiento de la mezcla del adhesivo depende de que ambos extremos sean compatibles con el cartucho, no solo del número de elementos intermedios. También puede encontrar el nombre informal «boquilla para pegamento» o «mezclador estático» en una ficha técnica: es la misma pieza, con distintos nombres según quién redacte el catálogo. Para conocer toda la gama de boquillas mezcladoras estáticas para adhesivos de 2 componentes de otras químicas además del epoxi, consulte la línea completa de productos. El mismo diseño básico de boquilla mezcladora también se utiliza en sistemas bicomponentes de acrílico y poliuretano, aunque las indicaciones de esta guía sobre el número de elementos y el tiempo de utilización son específicas de la química de los adhesivos epoxi. Las boquillas mezcladoras estáticas para epoxi también se llaman a veces «mezcladores de epoxi» o, en catálogos antiguos, puntas de «pistola de pegamento», aunque una pistola manual para pegamento termofusible es una herramienta completamente distinta.
Por qué el epoxi necesita una boquilla adecuada, la ventana de trabajo del epoxi tras la mezcla
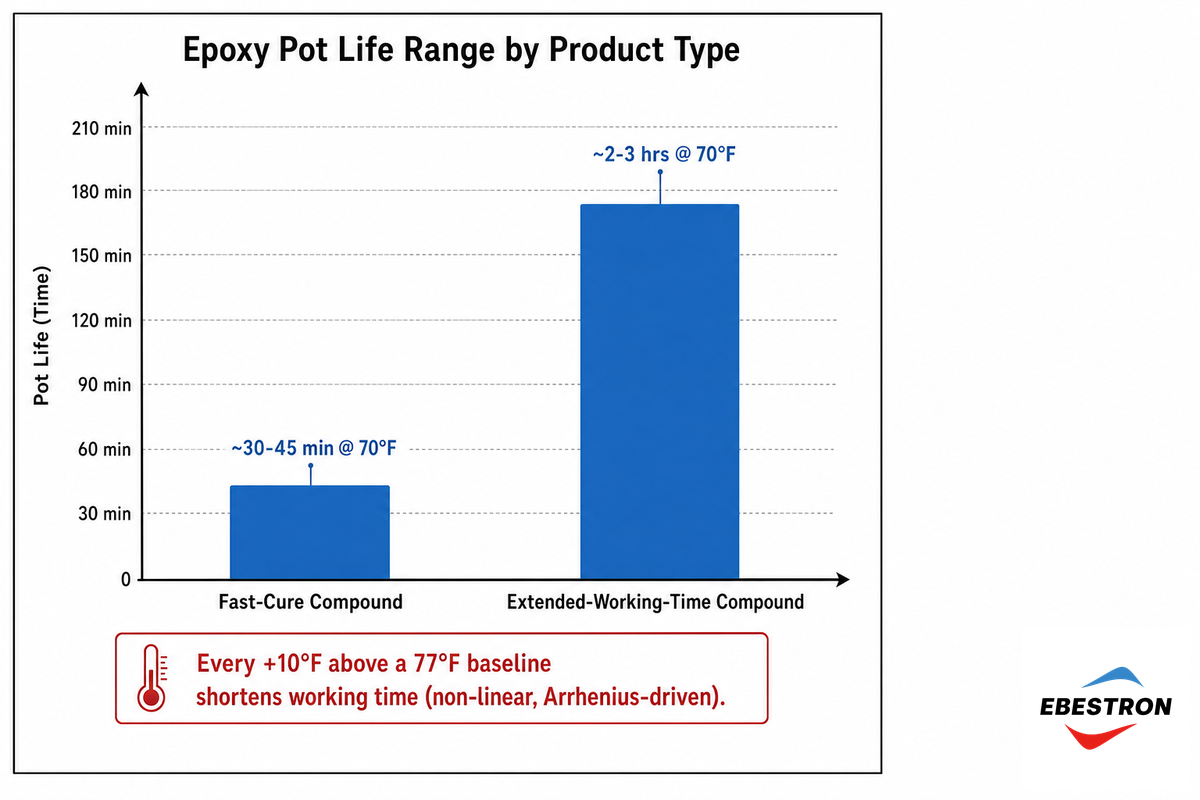
La ventana de trabajo del epoxi tras la mezcla: el tiempo durante el que el epoxi se mantiene trabajable después de mezclarlo (su vida útil de la mezcla o tiempo abierto) limita cuánto tiempo puede añadir una boquilla antes de que el material que contiene empiece a gelificar.
La vida útil de la mezcla suele medirse en condiciones de laboratorio normalizadas, en algún punto del intervalo de 70-77°F (21-25°C), para un volumen de material concreto (por ejemplo, un cuarto de galón), y varía según el epoxi. Los compuestos epoxi para anclaje y rejuntado ilustran esta variación: algunas formulaciones indican una vida útil de la mezcla de unos 30-45 minutos a 70°F, mientras que otras de la misma línea general de productos ofrecen 2-3 horas de tiempo de trabajo a esa temperatura, según las fichas técnicas de los fabricantes. La temperatura también influye, y no de forma lineal: la reticulación entre la resina y el endurecedor es exotérmica y sigue un perfil cinético de tipo Arrhenius, lo que significa que la reacción se acelera más con cada grado adicional a medida que aumenta la temperatura. Una regla práctica muy extendida en el sector estima que se pierden 5 minutos de tiempo de trabajo por cada aumento de 10°F sobre una temperatura de referencia de 77°F. Es una estimación útil para sistemas con una vida útil de la mezcla corta, pero debe considerarse una aproximación basada en una referencia del sector, no una regla fija aplicable por igual a sistemas de 30 minutos y de 3 horas.
Por eso la boquilla no es un accesorio universal. Un epoxi con una vida útil de la mezcla corta puede empezar a gelificar dentro del mezclador si se interrumpe la aplicación; el material empieza a reticular durante la pausa y puede obstruir parcialmente la boquilla aguas abajo (véase la sección de resolución de problemas). Un mayor volumen interno del mezclador aumenta la probabilidad de que esto ocurra. Con un sistema de vida útil de la mezcla más larga, el margen de error es mucho mayor. El comportamiento exacto y su variación con la temperatura dependen de la química de mezcla concreta. Consulte siempre la ficha técnica del epoxi específico.
En la práctica, tanto en el banco de trabajo como en las instalaciones, el riesgo es que la boquilla gelifique por dentro antes de terminar el trabajo, un problema con el que tarde o temprano se encuentra cualquier aplicador. Dos métodos ASTM regulan la medición oficial de la vida útil de la mezcla, aunque ninguno aborda específicamente las boquillas: ASTM D1338 cubre la vida de trabajo de materiales fluidos y pastosos, incluida la mezcla de materiales bicomponentes justo antes de su uso, y ASTM D4473 aborda el curado de materiales de resina termoestable, incluidos el tiempo de gelificación y el tiempo de curado. Las fichas técnicas habituales se basan en resultados obtenidos mediante estos procedimientos, no en estimaciones arbitrarias del fabricante. El volumen de la cámara de mezcla es un parámetro fijo del diseño de la boquilla (véase la geometría interna descrita en US7390121), por lo que el margen de vida útil de la mezcla debe comprobarse teniendo en cuenta el volumen muerto de una boquilla concreta, no solo la ficha técnica del epoxi por separado.
«Un mezclador estático suele ser la opción preferida para mezclar adhesivos bicomponentes justo antes de aplicarlos, pero la geometría interna del propio mezclador estático, y no solo la química del cartucho, determina cuánto tiempo tiene realmente para trabajar una vez que aprieta el gatillo de la pistola».
Artículo técnico sobre tecnología de boquillas mezcladoras estáticas de Adhesives & Sealants Industry
Diseño de los elementos mezcladores: helicoidales frente a Quadro y por qué importa su número
¿Qué es un elemento mezclador y qué función tiene?
En el interior, cada elemento mezclador es un deflector que divide en dos el flujo entrante, lo hace girar y lo superpone para que el siguiente elemento repita el proceso. Como cada elemento duplica aproximadamente las capas del flujo entrante, la estriación aumenta de forma exponencial. Por eso, al aumentar el número de elementos, la mezcla mejora de manera desproporcionada.
La fórmula es aproximadamente 2^n, donde n es el número de elementos. Los mezcladores industriales suelen configurarse con entre 7 y 48 elementos; las opciones más especificadas son 10, 16, 18, 24 y 32 (una boquilla de 18 elementos es una de las opciones intermedias más habituales). Un menor número de elementos también significa una boquilla físicamente más corta, otra razón por la que las geometrías de nueva generación para materiales de baja viscosidad anuncian menos desperdicio en cada cambio.
La cifra 2^n no es una cuestión de redondeo: un mezclador de 10 elementos crea aproximadamente 1024 capas de flujo (2^10), mientras que uno de 24 elementos produce más de 16,7 millones (2^24). Por tanto, un mezclador de 32 elementos no se limita a duplicar el número de componentes de uno de 16 elementos: genera exponencialmente más capas internas.
También es cierto que el número de elementos por sí solo es un criterio simplista que aparece en la mayoría de las guías de compra. Un fabricante anuncia ahora un diseño de elementos mezcladores de segunda generación que requiere aproximadamente un 75 % menos de elementos que sus diseños convencionales para lograr un grado de uniformidad similar. Con tan solo 7 elementos se consigue una mezcla comparable a la que antes requería un diseño de 32 elementos. Aunque esta reducción del 75 % es una afirmación específica del proveedor y no un parámetro de referencia verificado de forma independiente para todo el sector, el principio fundamental de que la geometría de los elementos, y no solo su número, influye en la calidad de mezcla está bien establecido y cuenta con el respaldo de otros principios de diseño publicados. Otra ventaja es que los mezcladores convencionales de 32 elementos pueden desperdiciar hasta 20ml de material cada vez que se cambia la boquilla.
⚠️ Importante
No compare mezcladores basándose únicamente en el número de elementos: un mezclador de 32 elementos y otro de 7 con geometría de segunda generación pueden ofrecer una uniformidad de mezcla equivalente.
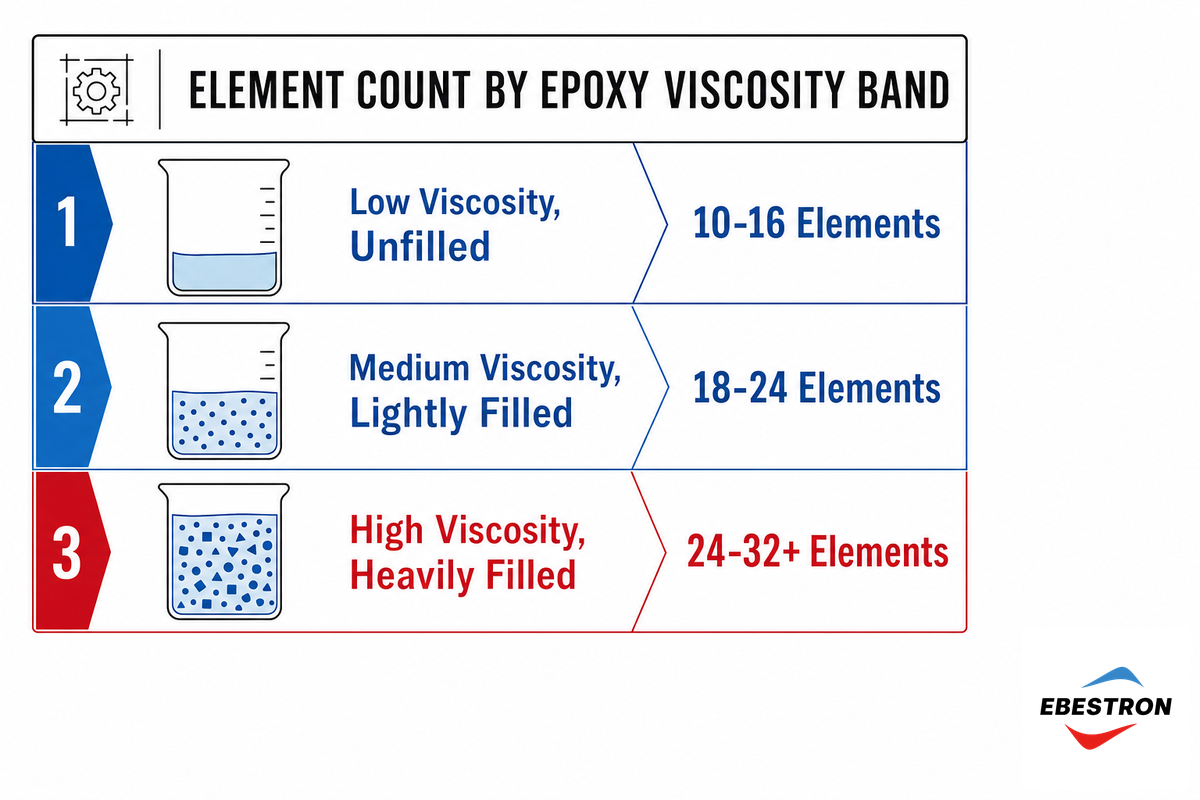
| Intervalo de viscosidad del epoxi | Número habitual de elementos (mezclador helicoidal convencional) | Notas |
|---|---|---|
| Baja viscosidad, sin cargas (cientos de mPa·s) | 10-16 elementos | Flujo más rápido y boquilla más corta; compruebe el margen de vida útil de la mezcla según H2-2 |
| Viscosidad media, con pocas cargas | 18-24 elementos | La mayoría de los epoxis estructurales de uso general se sitúan en este intervalo |
| Alta viscosidad, con muchas cargas (hasta cientos de miles de mPa·s) | 24-32+ elementos | Epoxis tixotrópicos o que no descuelgan, y epoxis con carga metálica; considere una geometría de nueva generación para controlar el desperdicio |
Los químicos suelen considerar que el flujo de un mezclador estático está suficientemente bien mezclado si el coeficiente de variación radial es inferior a 0.05. También se ha observado que la longitud de mezcla necesaria aumenta con la diferencia de viscosidad entre los componentes del flujo cuando esta abarca varios órdenes de magnitud. Es la misma física que se observa a escala de cartucho y boquilla: se necesitan más elementos mezcladores para manejar un epoxi viscoso con cargas que un epoxi fluido sin cargas. Un estudio anterior sobre dinámica de fluidos en mezcladores en línea ofrece más detalles sobre este último punto: el estudio indica que la distribución del tiempo de residencia del mezclador nunca es gaussiana, independientemente del número de elementos que contenga, y que el rendimiento se correlaciona con la geometría del recorrido interno del flujo (cómo cambia la sección transversal según la posición en el mezclador) y con la geometría general, no solo con el número de elementos. Es una forma más precisa de decir que «el número de elementos no lo es todo».
Cómo elegir una boquilla compatible con el cartucho: tamaño, conexión roscada o de bayoneta y conexiones según la relación de mezcla
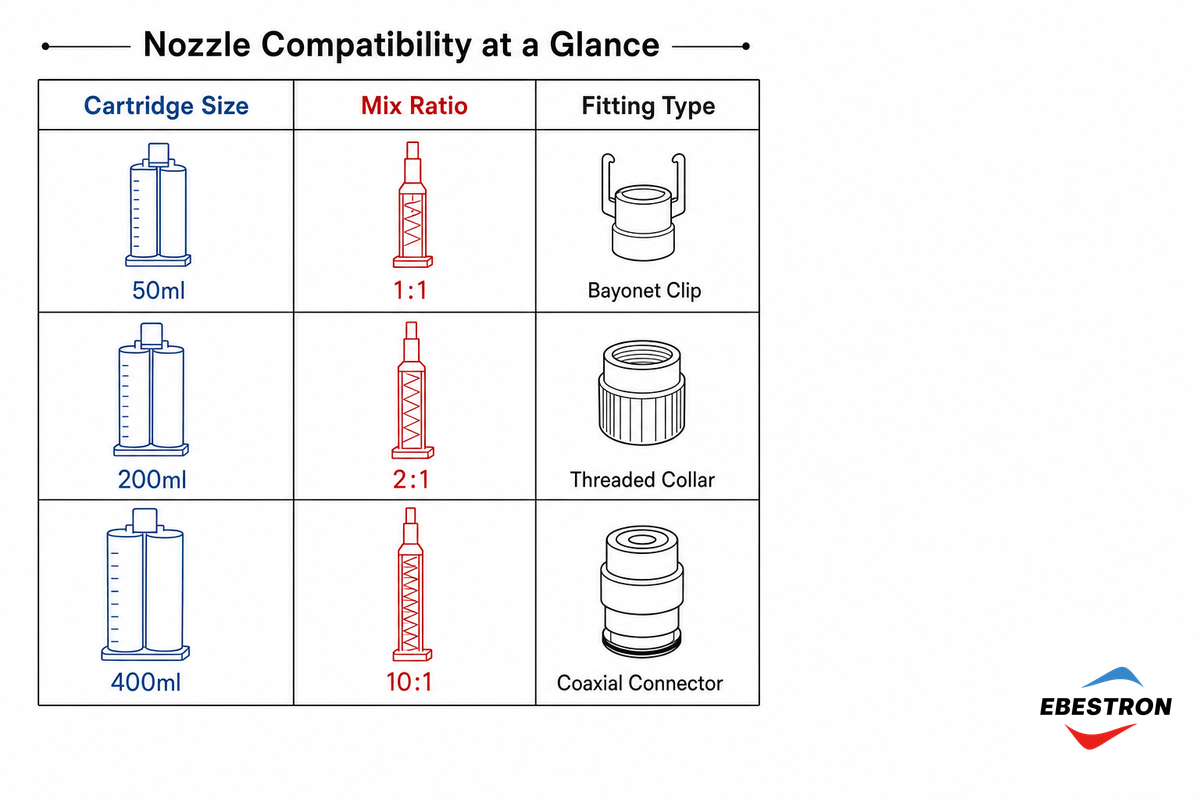
Quienes buscan boquillas mezcladoras para cartuchos de adhesivo de dos componentes suelen necesitar tamaños compatibles con los dispensadores de cartucho doble de 200ml y 400ml, ya que ambos volúmenes cubren la mayor parte del uso en producción y en las instalaciones. Para que la boquilla funcione con la pistola, deben coincidir tres factores: el volumen del cartucho, la relación de mezcla y el tamaño de la conexión. Si uno solo es incorrecto, la boquilla no encajará, no sellará o dosificará la resina y el endurecedor en una relación incorrecta, independientemente de la calidad de sus componentes internos. Es fácil cometer este error una vez: la conexión de una boquilla con relación de mezcla incorrecta puede enroscarse físicamente en el cartucho equivocado, y el problema solo se manifiesta cuando el cordón curado falla con una fracción de su resistencia nominal, a veces dentro de un plazo de curado de 24-hour.
| Tamaño del cartucho | Relación de mezcla | Tipo de conexión | Número habitual de elementos* |
|---|---|---|---|
| 50ml | 1:1 | Bayoneta | 10-16 |
| 50ml | 2:1 | Bayoneta | 12-18 |
| 200ml | 1:1 | Bayoneta | 12-18 |
| 200ml | 2:1 | Con rosca (sistema F) | 16-24 |
| 200ml | 4:1 | Con rosca (sistema F) | 18-24 |
| 400ml | 1:1 | Con rosca (conexión F) | 16-24 |
| 400ml | 2:1 | Con rosca (conexión F) | 18-24 |
| 400ml | 4:1 | Con rosca (conexión F) | 20-28 |
| 400ml | 10:1 | Coaxial | 24-32 |
(Los rangos de número de elementos son una guía de selección propia de Ebestron, basada tanto en la tabla de intervalos de viscosidad como en las recomendaciones generales sobre conexiones de cartuchos; no proceden de una publicación concreta.) Compruebe los datos en la ficha técnica del epoxi específico.
No dé por sentada la relación de mezcla basándose únicamente en la categoría del epoxi. Se suele asumir que un epoxi bicomponente lleva «casi siempre una relación 2:1 de endurecedor y resina», pero las formulaciones reales pueden variar entre 1:1, 3:1 y 5:1, según la química concreta. Las conexiones internas de la boquilla deben coincidir con la relación de salida real del cartucho, no con una orientación general. Si utiliza una boquilla 10:1 con un cartucho 2:1, el resultado será algo más que una mezcla deficiente: se inyectarán cantidades desproporcionadas de endurecedor y resina en el cordón.
La mayoría de los compradores subestima la longitud de boquilla que requiere cada número de elementos. Una patente de mezclador estático de dos entradas para epoxi, ilustrada con un sistema real de resina epoxi y agente de curado en proporción 65/35 (en peso), describe un tubo mezclador recto de menos de 6 pulgadas con 10-14 elementos, y un número de elementos creciente a medida que aumenta la viscosidad (la misma recomendación anterior según los intervalos de viscosidad). Si también está eligiendo un sistema de cartucho doble para adhesivo bicomponente, conviene especificar conjuntamente el tamaño del cartucho y la compatibilidad de la boquilla.
OEM frente a venta directa de fábrica: cómo comprobar la equivalencia de la boquilla OEM
La comprobación cruzada de boquillas OEM es una prueba de 3 preguntas que puede realizar antes de sustituir una boquilla de marca (3M Scotch-Weld EPX, Loctite, J-B Weld, Araldite) por una equivalente directa de fábrica o genérica. Los compradores suelen iniciar esta búsqueda por una marca concreta: buscan una boquilla mezcladora de epoxi de 2 componentes bajo el nombre «boquillas mezcladoras de epoxi 3M», una boquilla mezcladora de epoxi J-B Weld o, simplemente, las mejores boquillas mezcladoras de epoxi para su aplicación, antes de darse cuenta de que la pieza subyacente (una boquilla mezcladora estática de epoxi, cualquiera que sea su nombre) suele ser intercambiable entre marcas si coinciden el encaje y el número de elementos:
- ¿Encaja físicamente? Compruebe que el diámetro del cuerpo del cartucho y la conexión (de bayoneta o roscada) coinciden con la pistola y el cartucho. Es una comprobación de sí o no, sin margen para interpretaciones.
- ¿El número de elementos es igual o superior a la especificación OEM para el intervalo de viscosidad de su epoxi? Una sustitución que puede provocar una mezcla ligeramente insuficiente es utilizar una boquilla no OEM con menos elementos.
- ¿Las conexiones están configuradas para la relación de salida real del cartucho? La relación viene determinada por los émbolos internos del cartucho, no por la indicada en la documentación del epoxi.
Si cumple los tres requisitos, obtendrá una boquilla de venta directa de fábrica que es literalmente la misma pieza que otra presentada en una caja distinta con la marca OEM: la física de la mezcla no tiene en cuenta quién ha puesto su nombre en ella. Si falla en uno solo, que «sea casi del mismo tamaño» no resolverá el problema.
Esta prueba de 3 preguntas solo comprueba la boquilla, un elemento físico sin ningún mecanismo oculto. Es distinto de preguntarse si un producto epoxi estándar tiene la misma formulación química que el producto de marca. Esto se rige por la norma de comunicación de riesgos de OSHA (29 CFR 1910.1200), que establece que un producto químico tiene el mismo identificador de producto y los mismos peligros que un producto de referencia SI las fichas de datos de seguridad de los fabricantes son equivalentes. Incluso en ese caso, la norma permite a los fabricantes mantener la formulación como información confidencial indicando rangos de componentes; por ejemplo, 1-5 % en lugar de 2,5 %.
💡 Consejo práctico
Puede que observe marcas moldeadas en su boquilla actual. Anote la marca, el diámetro y el número de elementos: casi toda la información está grabada en el cuerpo del cartucho y, si busca una boquilla de sustitución de venta directa de fábrica, esta es la forma más rápida de hacerlo. Puede plantearse la misma comparación entre productos de marca y genéricos al consultar nuestra guía de compra de cartuchos dobles para adhesivos bicomponentes, donde analizamos la compra del sistema completo.
Ebestron fabrica boquillas mezcladoras para epoxi y mezcladores estáticos de venta directa de fábrica, diseñados para ofrecer la misma conexión y el mismo número de elementos que espera encontrar. Consulte la gama completa de boquillas mezcladoras para epoxi para ver opciones de tamaño, número de elementos y relaciones de mezcla. Solicite una muestra →
Cómo utilizar correctamente una boquilla mezcladora para epoxi
Para mezclar correctamente, casi todos los sistemas de dosificación de epoxi bicomponente siguen los mismos cuatro pasos, desde los cartuchos de adhesivo portátiles hasta los dispensadores de sobremesa: encaje la boquilla hasta el fondo del adaptador (con un giro de un cuarto de vuelta para el cierre de bayoneta o enroscándola a mano), dispense un pequeño cordón de material de purga antes de que llegue a la unión, no utilice ese material y deséchelo, y retire por completo la boquilla si no va a trabajar de forma continua. Compruebe que el problema no está en la pistola de aplicación: una pistola de aplicación de adhesivo bicomponente mal ajustada o no compatible puede ejercer una presión desigual sobre los émbolos e interrumpir la mezcla uniforme, aunque la boquilla tenga el tamaño correcto.
El cordón de purga influye más de lo que podría parecer. Como la cámara de mezcla hueca de una boquilla nueva no contiene epoxi, el primer material que sale tendrá un exceso de resina o de endurecedor hasta que la cámara esté completamente cebada y la mezcla se estabilice. Deseche ese cordón para eliminar la mezcla con una proporción incorrecta antes de que entre en contacto con la superficie de unión.
La resina epoxi y el endurecedor sin curar suponen por sí mismos un riesgo durante la manipulación; no se trata solo de la calidad de la mezcla. Los componentes sin curar sensibilizan la piel con frecuencia según las normas de clasificación de peligros de OSHA, por lo que el uso de guantes y protección ocular es una precaución habitual al cambiar las boquillas y desechar el material de purga. Las boquillas usadas y el material de purga deben tratarse como otros residuos de epoxi curado: deposítelos con los residuos sólidos, no por el desagüe.
⚠️ Importante
Cuando termine de dosificar, si sigue goteando epoxi por la punta de la boquilla, deje de dispensar y asegúrese de purgar el aire del cartucho antes de continuar. Si queda atrapada una burbuja de aire, se comprime al expulsarse por la punta de la boquilla y se expande cuando deja de empujar el émbolo, por lo que el goteo continúa después de detenerse y altera la proporción de mezcla en esa parte del cordón.
Solución de problemas: vetas, obstrucciones y mezcla incompleta
¿Qué ocurre si hay muy pocos elementos mezcladores?
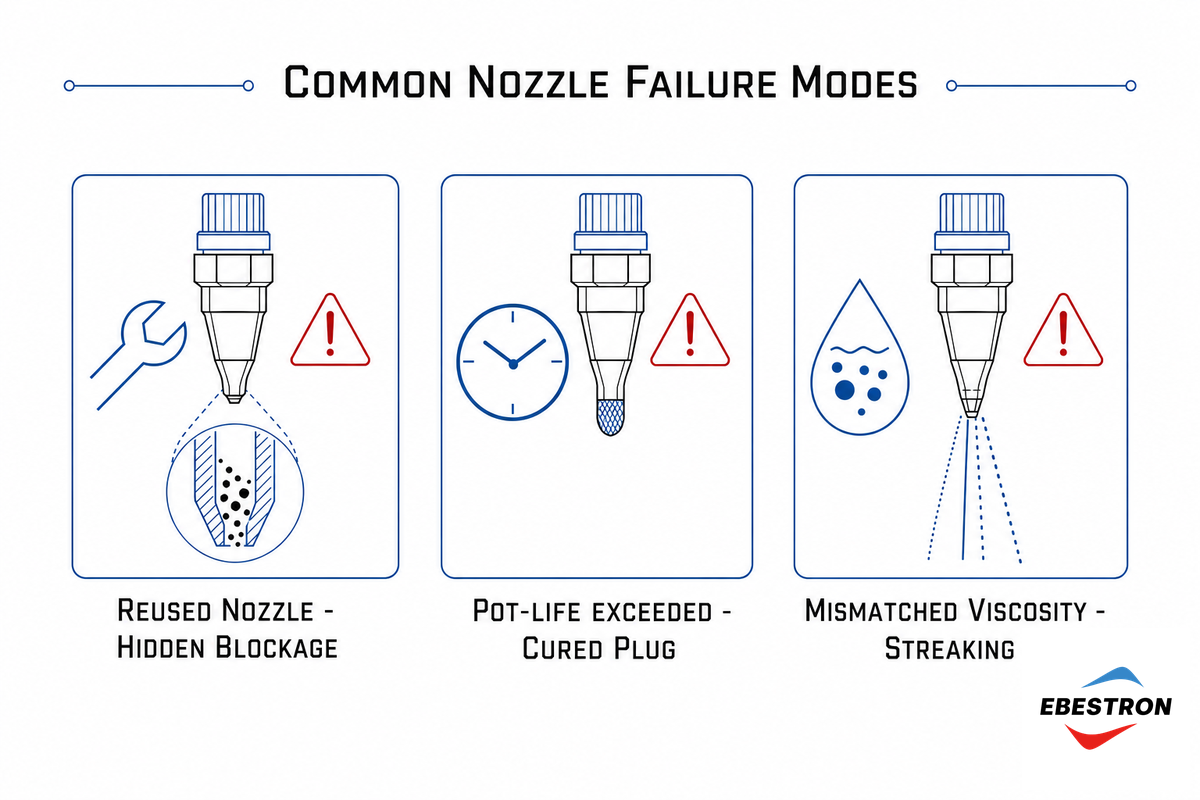
Si se instalan muy pocos elementos mezcladores, o una boquilla cuyo tamaño no corresponde al número de elementos, la sección transversal del cordón queda dividida en zonas donde predomina uno u otro material. El resultado son vetas visibles o zonas localizadas duras, blandas o sin curar en el cordón una vez curado. De hecho, esas zonas tienen poca integridad estructural aunque su aspecto superficial sea correcto.
Las patentes de diseño de mezcladores estáticos, como US7390121, utilizados en equipos industriales de dosificación de adhesivos de numerosos fabricantes, explican por qué la geometría de los elementos, y no solo su número, determina si se producen estos fallos. La mayoría de las vetas y obstrucciones se deben a tres causas, por orden de frecuencia:
- Reutilizar las boquillas. Al retirar del aplicador una boquilla usada, limpiarla y volver a colocarla, suele quedar epoxi curado en el recorrido helicoidal interno, que obstruye parcialmente el paso. No se ve, pero está ahí.
- Dejar el trabajo parado más allá del tiempo abierto del epoxi. Si se tarda más en terminar el trabajo que el tiempo de utilización del epoxi, el material del interior del tubo mezclador empieza a curarse y obstruye el canal a mitad de la aplicación.
- Utilizar con un epoxi de alta viscosidad y muy cargado una boquilla diseñada para materiales sin carga y de baja viscosidad. Si la geometría de la boquilla y el número de elementos no se corresponden con la viscosidad, el epoxi no se mezclará correctamente, aunque se instale bien el número adecuado de elementos en un cuerpo del tamaño apropiado.
La solución a los tres problemas pasa por ser rigurosos: no reutilice las boquillas mezcladoras; no deje que la aplicación del epoxi supere su tiempo de utilización desde el inicio hasta el final con una misma boquilla; y retire la boquilla en cuanto termine la aplicación. No la deje «para volver a utilizarla mañana».
Coste de las boquillas desechables: coste por aplicación y consideraciones sobre residuos
Cada vez que cambia una boquilla, se pierde una pequeña cantidad de epoxi: el material que llena la cámara de mezcla y nunca llega a aplicarse como un cordón útil. Antiguos artículos de prensa especializada sobre los diseños tradicionales de mezcladores helicoidales y cuadrados estimaban pérdidas de hasta 20 mL por cambio de boquilla. En un cartucho doble de 50 mL, ese límite superior equivale a perder casi un 40 % del volumen del cartucho al llenar la cámara, antes incluso de dispensar un gramo en la unión. Es un coste que conviene tener en cuenta si utiliza decenas de cartuchos a la semana, en lugar de hacer una reparación anual. Un taller que utiliza 40 cartuchos al mes y pierde tan solo la mitad de esa cantidad consume una parte del cartucho en llenar la cámara, a lo que debe añadirse el coste del cordón de purga.
Dos variables determinan el valor real de esa pérdida por llenado de la cámara: el volumen interno de la boquilla (una configuración más pequeña o más reciente, con menos elementos, contendrá menos material, siguiendo la misma relación entre el número de elementos y el volumen de la cámara que se describe en la literatura sobre patentes de mezcladores estáticos) y la frecuencia con que se cambia la boquilla (que depende de lo estrictamente que se aplique la norma de no reutilizarla, como se explica más adelante). Para un taller, la forma más sencilla de reducir esta pérdida es comprar directamente al fabricante los tamaños y números de elementos que necesita, en vez de recurrir por defecto a una única boquilla universal sobredimensionada para cualquier tarea. También abordamos el coste por aplicación en relación con los cartuchos en nuestra guía de tamaños de cartuchos dobles de 50ml. En la práctica, utilizar una boquilla demasiado grande o de tamaño incorrecto es el error costoso que más cometen los equipos de producción, porque nadie vuelve a comprobar el tamaño una vez que el taller se decide por una única referencia predeterminada. Los precios directos de fábrica de Ebestron se basan en ajustar los tamaños al volumen real de producción, no en ofrecer una referencia de catálogo única para todo.
Perspectivas del sector: qué está cambiando en la dosificación de epoxi de dos componentes
Más que un cambio en el propio mercado de boquillas, la tendencia más clara que impulsa la demanda de consumibles para boquillas es el paso general de las fijaciones mecánicas a la unión adhesiva estructural en el montaje de automóviles, la fabricación electrónica y los trabajos de fabricación en general. Además, cada vez más talleres pequeños empiezan a utilizar pistolas de aplicación portátiles para cartuchos dobles, que antes solo se encontraban en grandes líneas de producción. En conjunto, esta tendencia aumenta el número de cambios de boquilla por taller, incluso cuando el interés de búsqueda por «boquillas mezcladoras de epoxi» se mantiene estable; el interés por el término se mantuvo en una franja estable, con cierta estacionalidad, de 210-390 búsquedas al mes, sin una tendencia de crecimiento interanual. Esta curva plana refleja la intención de búsqueda, no el consumo físico de componentes, así que planifique los consumibles de boquilla según el volumen de dosificación con cartuchos dobles previsto para 2026, no según el volumen de búsquedas.
En el plano técnico, las geometrías de división del flujo de nueva generación —objeto de la continua actividad de patentes de diseño de mezcladores estáticos y detalladas más arriba en el análisis del número de elementos— representan una innovación más significativa. Ofrecen la misma calidad de mezcla con menos elementos, lo que reduce el material que se desperdicia al cambiar la boquilla. Aunque todavía no han sustituido a los diseños helicoidales y Quadro tradicionales, suponen una oportunidad concreta para los talleres de gran volumen. Se estima que el mercado mundial de equipos de dosificación de adhesivos rondará los $8,7 billion en 2025 y que alcanzará una cifra de entre diez y quince mil millones a mediados de la década de 2030, con un crecimiento de un solo dígito. Sin embargo, esta proyección para todo el sector aporta poca información sobre el coste de los consumibles de boquilla de cada taller. Para un taller en crecimiento, el riesgo práctico no es el tamaño del mercado, sino la diferencia oculta entre el volumen previsto de producción de la línea y las boquillas disponibles. En la práctica, este desajuste provoca más retrasos de producción que cualquier fallo aislado de un equipo. La producción propia de Ebestron mantiene disponibles los tamaños y números de elementos estándar para cubrir esa diferencia con poca antelación.
Preguntas frecuentes
P: ¿Qué es un elemento mezclador?
Ver respuesta
Un elemento mezclador es un deflector interno individual dentro de una boquilla mezcladora estática. Cada elemento divide el flujo entrante de resina y endurecedor, gira las dos mitades y las vuelve a combinar antes de que el siguiente elemento repita el proceso. Por eso, una boquilla con más elementos ofrece más oportunidades de mezclar por completo los dos componentes antes de que el cordón salga por la punta.
P: ¿Por qué utilizar elementos mezcladores en lugar de mezclar a mano?
Ver respuesta
Los elementos mezcladores estáticos proporcionan una relación de mezcla constante y repetible en cada aplicación, porque el émbolo del cartucho doble dosifica la resina y el endurecedor a un caudal fijo, mientras que los elementos los mezclan automáticamente a medida que se dispensa el material. La mezcla manual depende de la técnica del operario y puede introducir burbujas de aire y desviaciones en la proporción, que un mezclador estático del tamaño adecuado evita.
P: ¿Funcionan igual todas las geometrías de los elementos mezcladores?
Ver respuesta
No. Los elementos helicoidales retuercen el flujo en direcciones alternas; los elementos Quadro o de rejilla cruzada utilizan una rejilla de álabes perpendiculares. Las geometrías más recientes de división del flujo pueden lograr la misma uniformidad de mezcla con muchos menos elementos que un diseño helicoidal o cuadrado convencional. Por eso, dos boquillas con números de elementos muy distintos pueden producir epoxi con una mezcla igual de homogénea.
P: ¿Qué geometría de elementos mezcladores es la más adecuada para cada aplicación?
Ver respuesta
Adapte la geometría y el número de elementos al rango de viscosidad del epoxi: los epoxis fluidos se mezclan bien con menos elementos (10-16); los sistemas muy cargados o de alta viscosidad necesitan más (24-32), o bien una geometría más reciente con menos elementos y diseñada para ofrecer un rendimiento equivalente.
P: ¿Puedo reutilizar una boquilla mezcladora de epoxi después de dejarla toda la noche?
Ver respuesta
No: considere las boquillas mezcladoras de un solo uso. El epoxi que queda en la cámara de mezcla más allá de su tiempo de utilización se cura dentro de ella y forma una obstrucción dura y permanente en los canales internos. Incluso una boquilla que parece limpia después de pasarle un paño suele tener residuos que estrechan el paso. Una boquilla nueva cuesta mucho menos que una unión adhesiva fallida por una obstrucción parcial.
P: ¿Cuál es la diferencia entre «boquilla mezcladora estática» y «mezclador estático»?
Ver respuesta
En la dosificación de adhesivos, ambos términos se utilizan indistintamente para referirse al mismo accesorio desechable que se coloca en el extremo del cartucho. La misma guía incluye agujas dosificadoras industriales y puntas de precisión, una categoría relacionada pero distinta: las agujas dosifican el fluido sin mezclarlo. La mayoría de los catálogos de proveedores de adhesivos los incluyen con uno u otro nombre, sin distinguirlos. Sin embargo, en el uso industrial más amplio, «mezclador estático» suele referirse a un mezclador de tubería en línea mucho más grande, utilizado en procesos químicos o en el tratamiento municipal del agua. Se trata de un equipo completamente distinto, dimensionado para el flujo continuo por tubería en lugar de para un cartucho portátil, aunque internamente aplique un principio similar de división del flujo. Si busca específicamente accesorios para cartuchos y no equipos para tuberías de proceso, «boquilla mezcladora» o «punta mezcladora» es el término de búsqueda más preciso y evita que aparezcan por error resultados sobre mezcladores para procesos industriales.
Por qué escribimos este artículo
Fabricamos pistolas de aplicación, cartuchos dobles y boquillas mezcladoras para adhesivos bicomponentes, por lo que en nuestro servicio de atención al cliente nos preguntan a menudo: «¿Qué boquilla necesito para una química epoxi concreta?». Aquí explicamos los aspectos básicos del número de elementos, el tamaño y la solución de problemas que queremos que todos nuestros clientes conozcan antes de hacer su primer pedido. Hemos contrastado toda la información con fuentes independientes del sector y documentos de patentes; no se ha generado únicamente de memoria.
Revisado por el equipo técnico de Ebestron
Referencias y fuentes
- US7390121, módulo de mezclador estático — United States Patent and Trademark Office
- US3286992A, dispositivo de mezcla estática con dos entradas — United States Patent and Trademark Office
- ASTM D1338, métodos de ensayo estándar para el tiempo de utilización de adhesivos líquidos o en pasta — ASTM International
- 29 CFR 1910.1200, norma de comunicación de peligros — U.S. Occupational Safety and Health Administration
- La nueva generación de boquillas mezcladoras estáticas — Adhesives & Sealants Industry
- Estudio numérico de los flujos de fluidos viscosos en un mezclador estático Kenics — repositorio de investigación académica
- Cómo entender los tiempos de curado y el tiempo de utilización en formulaciones epoxi — ASTC Global
- Mezclador estático para epoxi bicomponente: formación de burbujas de aire — Eng-Tips Engineering Forum