Póngase en contacto con Ebestron Company

Actualizado en junio de 2026 · Revisado por el equipo técnico de Ebestron
Elegir entre adhesivos estructurales de epoxi, MMA y poliuretano depende de tres factores: la carga que soporta la unión, la velocidad de producción que necesita su línea y el tipo de esfuerzo al que estará sometida la unión durante el servicio. El epoxi es la referencia en rigidez y resistencia; el MMA (metacrilato de metilo) cura rápido y tolera superficies poco preparadas; el poliuretano (PU) es flexible y absorbe los impactos. Esta guía compara los tres con cifras, relaciona cada uno con sus sustratos y explica un aspecto que muchas guías de selección pasan por alto: cómo dosificar correctamente cada química.
En pocas palabras:Para obtener la máxima resistencia con rigidez y resistencia al calor o a los productos químicos, elija un epoxi de dos componentes. Para montajes rápidos, metales sin imprimación y plásticos de baja energía superficial, elija un adhesivo de MMA (acrílico/metacrilato). Para uniones flexibles que deban absorber vibraciones, impactos o movimientos térmicos entre materiales distintos, elija un poliuretano. Los tres son sistemas de dos componentes que necesitan una relación de mezcla adecuada en el cartucho y mezcla estática o dinámica para ofrecer las prestaciones indicadas.
Datos rápidos: las tres químicas de los adhesivos estructurales
| Mayor resistencia a cizalladura | Epoxi (resistencia aparente a cizalladura en solape de ~20-35 MPa) |
| Manipulación más rápida | MMA (fijación en minutos) |
| Mayor flexibilidad y resistencia al pelado | Poliuretano (alargamiento de 100-500 % con frecuencia) |
| Menor preparación de la superficie | MMA (algunas referencias no necesitan imprimación) |
| Los tres son sistemas de | dos componentes, que curan al mezclar resina y endurecedor/activador |
Epoxi, MMA y poliuretano de un vistazo
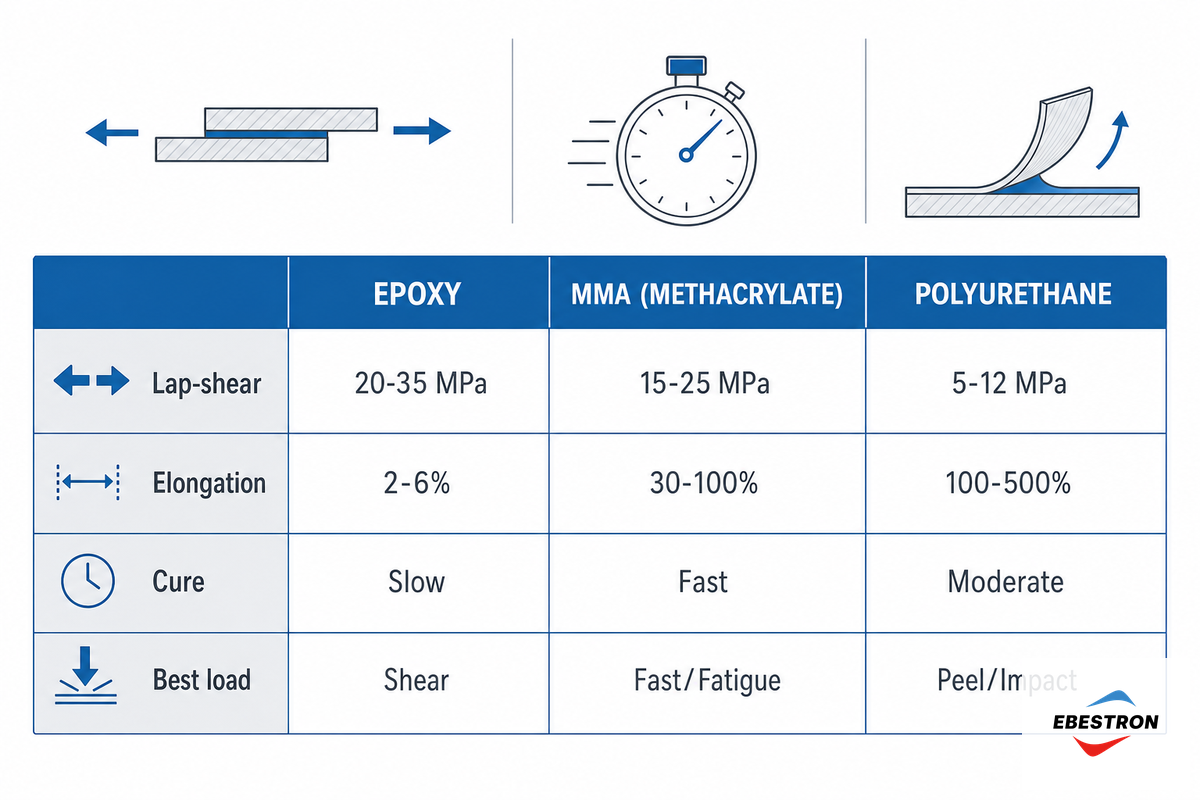
La forma más rápida de preseleccionar una química es comparar una fila de la tabla siguiente. El epoxi destaca por su resistencia a cizalladura con rigidez y a las condiciones ambientales; el MMA sacrifica algo de resistencia máxima a cambio de velocidad y tolerancia a las superficies; el poliuretano sacrifica resistencia a cambio de flexibilidad y absorción de impactos. En aplicaciones estructurales, los tres tipos principales de adhesivos estructurales equilibran de forma distinta la resistencia y la flexibilidad; sus diferencias clave dependen de la química. La tabla siguiente recoge nuestra huella de propiedades de unión de epoxi, MMA y PU: una comparación directa de las propiedades que determinan la selección.
| Propiedad | Epoxi | MMA (metacrilato) | Poliuretano (PU) |
|---|---|---|---|
| Química de curado | Resina y endurecedor amínico (crecimiento por etapas) | Acrílico, por radicales libres (cura al mezclar) | Isocianato y poliol (uretano) |
| Resistencia aparente a cizalladura en solape (ASTM D1002)* | ~20-35 MPa (la mayor) | ~15-25 MPa | ~5-12 MPa |
| Alargamiento a rotura | 2-6 % (rígido) | ~30-100 % (modificado para aumentar la tenacidad) | 100-500 % (elástico) |
| Tiempo de manipulación/fijación | Lento (de minutos a horas) | Rápido (a menudo menos de 5-20 min) | Moderado; curado completo de hasta 7 días |
| Resistencia al pelado y a los impactos | Baja (frágil si no se modifica para aumentar la tenacidad) | Alta | La mayor |
| Resistencia al calor y a los productos químicos | La mejor (algunas referencias, hasta ~200°C) | Buena | Moderada; higroscópico |
| Tolerancia a la preparación de la superficie | Necesita una superficie limpia y abrasada | El más tolerante (referencias que no necesitan imprimación) | Necesita una superficie limpia y con la humedad controlada |
| Tiempo abierto/de trabajo | De 5 min a 2 hr | De 1 a 20 min | De 1 min a 45 min |
| Tipo de carga más adecuado | Cizalladura con rigidez/compresión | Montaje estructural rápido/fatiga | Pelado/impacto/vibraciones |
| Relaciones de mezcla habituales | 1:1, 2:1, 10:1 | 10:1 o 1:1 | 1:1, 10:1 |
*La resistencia aparente a cizalladura en solape es un valor comparativo medido mediante carga de tracción en probetas metálicas estándar de solape simple (método ASTM D1002, Oregon State University). Sirve para comparar químicas; no es una tensión admisible de diseño. Valide siempre el resultado con su propio sustrato, línea de unión y ciclo de curado.
💡 Consejo profesional
Interprete la tabla según el tipo de carga, no por una única cifra de «mayor resistencia». El epoxi es preferible para una unión sometida a cizalladura pura; una unión que se flexiona, se pela o recibe impactos suele funcionar mejor con MMA o PU, aunque su valor de resistencia a cizalladura sea menor.
Las tres químicas y su curado
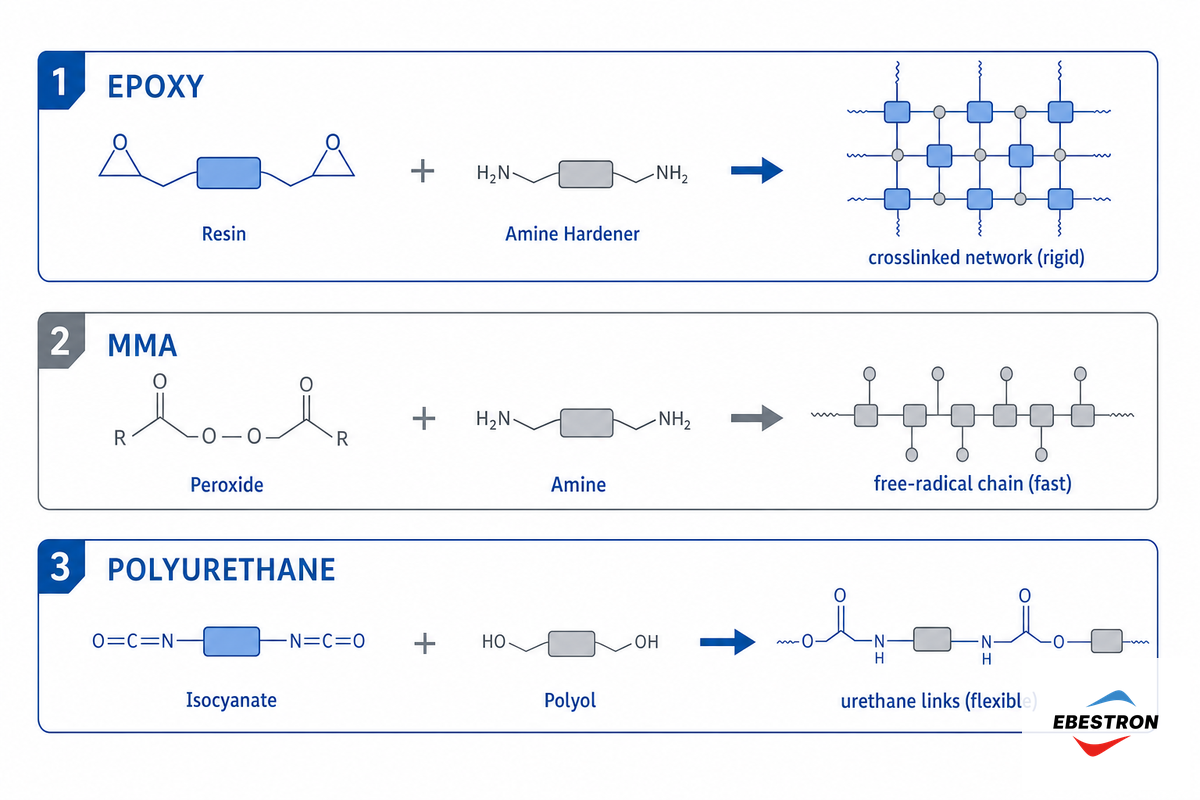
Cada adhesivo estructural es un sistema de dos componentes, pero la química de curado y, por tanto, su comportamiento durante el trabajo son distintos. Entender el mecanismo de curado permite explicar las diferencias posteriores de resistencia, velocidad y tolerancia a las superficies.
¿Qué es un adhesivo estructural epoxi?
Un adhesivo estructural epoxi cura cuando una resina epoxi reacciona con un endurecedor amínico o anhídrido mediante una reacción de crecimiento por etapas que forma una red densamente reticulada. Esa elevada densidad de reticulación confiere al epoxi la mayor resistencia cohesiva y a cizalladura de las tres químicas, además de la mejor resistencia química y térmica; también hace que un epoxi estándar sea rígido y relativamente frágil.
La documentación técnica de los fabricantes indica resistencias a tracción habituales de 27-36 MPa para los epoxis, con un alargamiento de solo 2-6 %; así lo confirma un análisis termomecánico de adhesivos epoxi revisado por pares. Los adhesivos epoxi, compuestos de resina y endurecedor, se utilizan cuando la resistencia estructural es prioritaria. Se basan en la misma química que los adhesivos epoxi de uso cotidiano y siguen siendo la opción predeterminada para unir estructuralmente metales y materiales compuestos, así como para uniones sometidas a altas temperaturas.
¿Qué es un adhesivo de MMA (metacrilato)?
El MMA, o metacrilato de metilo, también denominado adhesivo acrílico o de metacrilato, cura mediante una reacción por radicales libres: un iniciador de peróxido y un acelerador amínico desencadenan una polimerización rápida y exotérmica en cuanto se mezclan los dos componentes. El resultado es una rápida resistencia de manipulación, a menudo en cuestión de minutos, y una unión más tenaz y resistente a los impactos que la de un epoxi.
El monómero de metacrilato de baja viscosidad puede humectar y penetrar películas finas de aceite y una ligera capa de cascarilla de laminación. Por ello, algunas referencias de MMA que no necesitan imprimación pueden unir metales con una contaminación ligera y plásticos de baja energía superficial con menos preparación que el epoxi. A cambio, tienen un olor fuerte y un límite de resistencia máxima: la resistencia aparente a cizalladura en solape de los MMA no suele superar unos 25 MPa. A cambio, los adhesivos de metacrilato de metilo ofrecen una alta resistencia a los impactos y a la fatiga.
¿Qué es un adhesivo estructural de poliuretano (PU)?
Un adhesivo de poliuretano de dos componentes, también llamado adhesivo estructural de poliuretano o, simplemente, adhesivo de PU, cura cuando un componente de isocianato reacciona con un poliol para formar enlaces de uretano flexibles. El polímero resultante es elástico en lugar de rígido y puede alcanzar un alargamiento del 100 % hasta varios cientos por ciento.
Los poliuretanos son conocidos por su flexibilidad, que permite al PU absorber vibraciones, impactos y el movimiento diferencial entre materiales distintos. Por eso el PU estructural predomina en la unión de parabrisas y el sellado de paneles. El inconveniente es su menor resistencia a cizalladura: los poliuretanos estructurales suelen situarse entre valores de un solo dígito y la franja baja de las decenas de MPa; los sellantes flexibles de calidad marina ofrecen valores de tracción aún menores. También son sensibles a la humedad durante el curado y a lo largo de su vida útil.
Hay una salvedad que rara vez se menciona en el marketing: los MMA modificados para aumentar la tenacidad con «núcleo-carcasa» y los epoxis bicomponentes flexibilizados difuminan estas diferencias. Un epoxi modificado para aumentar la tenacidad puede absorber muchos más impactos que uno estándar, y un acrílico estructural puede formularse con más rigidez que un PU básico. La familia química marca el punto de partida; la formulación concreta determina el resultado. En el mercado, encontrará estas químicas en productos de Plexus, 3M, Fusor, Loctite, Sikaflex y SCIGRIP, pero la selección que sigue parte de la química.
Resistencia, flexibilidad e impacto: prestaciones reales
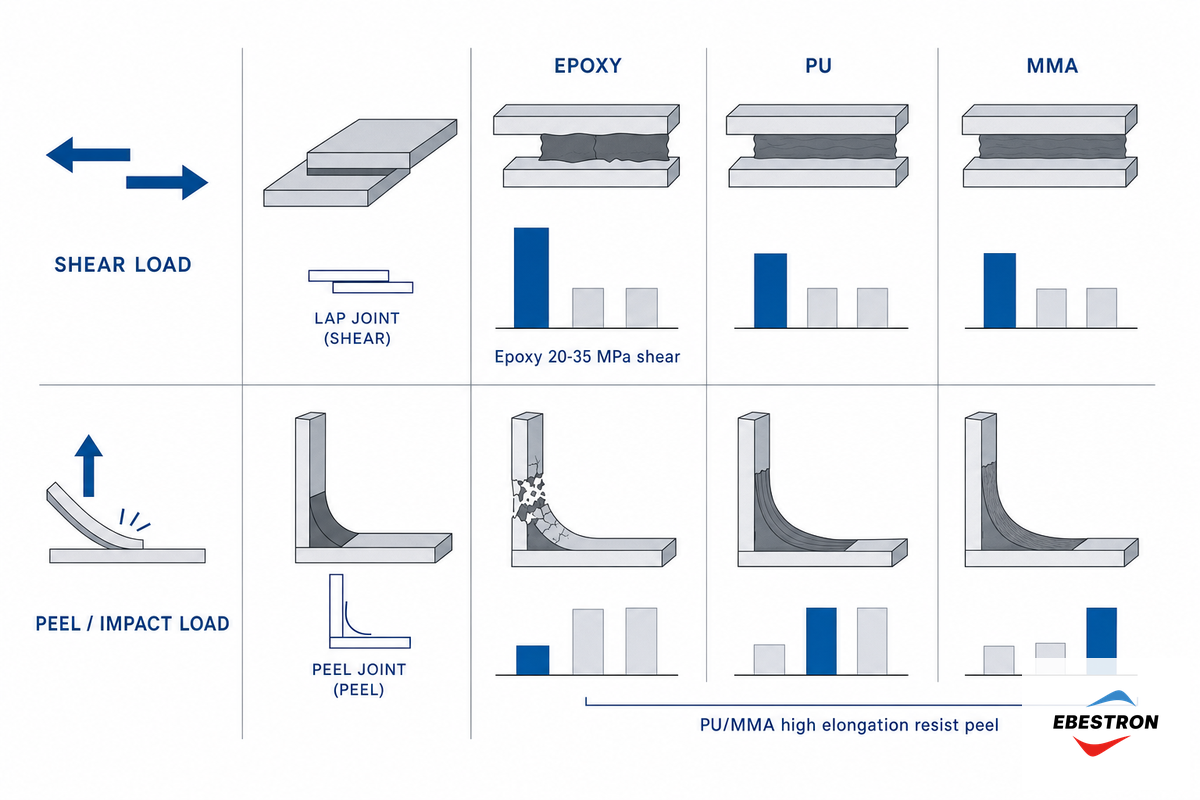
No hay un único adhesivo estructural «más resistente»: la elección depende del tipo de carga que soporte la unión. El epoxi destaca ante cizalladura pura. Bajo esfuerzos de pelado, desgarro o impacto, un epoxi rígido puede fallar con una fracción de su resistencia a cizalladura nominal, mientras que un PU o MMA dúctil puede mantener la unión. Los estudios sobre uniones adhesivas muestran que el fallo rara vez depende solo de la cifra del adhesivo; una revisión de varios mecanismos, revisada por pares, señala que las mejoras locales de la unión no siempre se traducen en estabilidad global de la unión.
✔ En qué destaca cada uno
- Epoxi:cizalladura con rigidez, compresión, altas temperaturas y exposición a productos químicos
- MMA:montaje estructural rápido, fatiga, metales distintos y superficies sin imprimación
- PU:pelado, impacto, vibraciones, ciclos térmicos y movimiento entre materiales distintos
⚠ En qué flojea cada uno
- Epoxi:frágil ante el pelado y el desgarro; lento; poco adecuado para sustratos flexibles
- MMA:olor fuerte; límite de resistencia máxima (~25 MPa); monómero inflamable
- PU:menor resistencia a cizalladura; higroscópico; envejece con la exposición a la humedad
¿Es más resistente el adhesivo de poliuretano que el epoxi?
A cizalladura pura, no: el epoxi es más resistente, con una resistencia aparente a cizalladura en solape de aproximadamente 20-35 MPa, frente a valores entre un solo dígito y la franja baja de las decenas de MPa para la mayoría de los poliuretanos estructurales. Pero «más resistente» no es la pregunta adecuada para muchas uniones: el poliuretano y el MMA soportan un alargamiento y una tenacidad mucho mayores, por lo que suelen mantener la unión intacta ante el pelado, los impactos o las vibraciones, cuando un epoxi rígido se agrietaría.
Los estudios de ingeniería sobre uniones sometidas principalmente al pelado comparan un epoxi frágil con un poliuretano dúctil precisamente porque el adhesivo dúctil resiste mejor la propagación de grietas. Elija epoxi cuando la carga sea de cizalladura y el sustrato sea rígido; elija PU o un MMA modificado para aumentar la tenacidad cuando la carga provoque pelado, flexión o ciclos.
📐 Nota de ingeniería
Diseñe las uniones adhesivas para que soporten cargas de cizalladura, no de pelado ni de desgarro. Un análisis del gobierno de Estados Unidos sobre las tensiones en las uniones muestra que las tensiones máximas de cizalladura y pelado se concentran en los extremos del solape y aumentan con el grosor de la línea de unión. Un solape más ancho y fino, sometido a cizalladura, permite que incluso un epoxi frágil alcance su resistencia nominal; una unión gruesa sometida a pelado no lo conseguirá.
«El error de selección más habitual que vemos es elegir un adhesivo por su cifra máxima de resistencia a cizalladura y después someter la unión a pelado. Elija la química según los esfuerzos reales de la unión, diseñe esta para que trabaje a cizalladura y la resistencia se resolverá por sí sola».
Ingenieros de aplicaciones de uniones estructurales; un tema recurrente en las recomendaciones técnicas del sector
Velocidad de curado, tiempo de utilización y preparación de la superficie: la realidad de producción
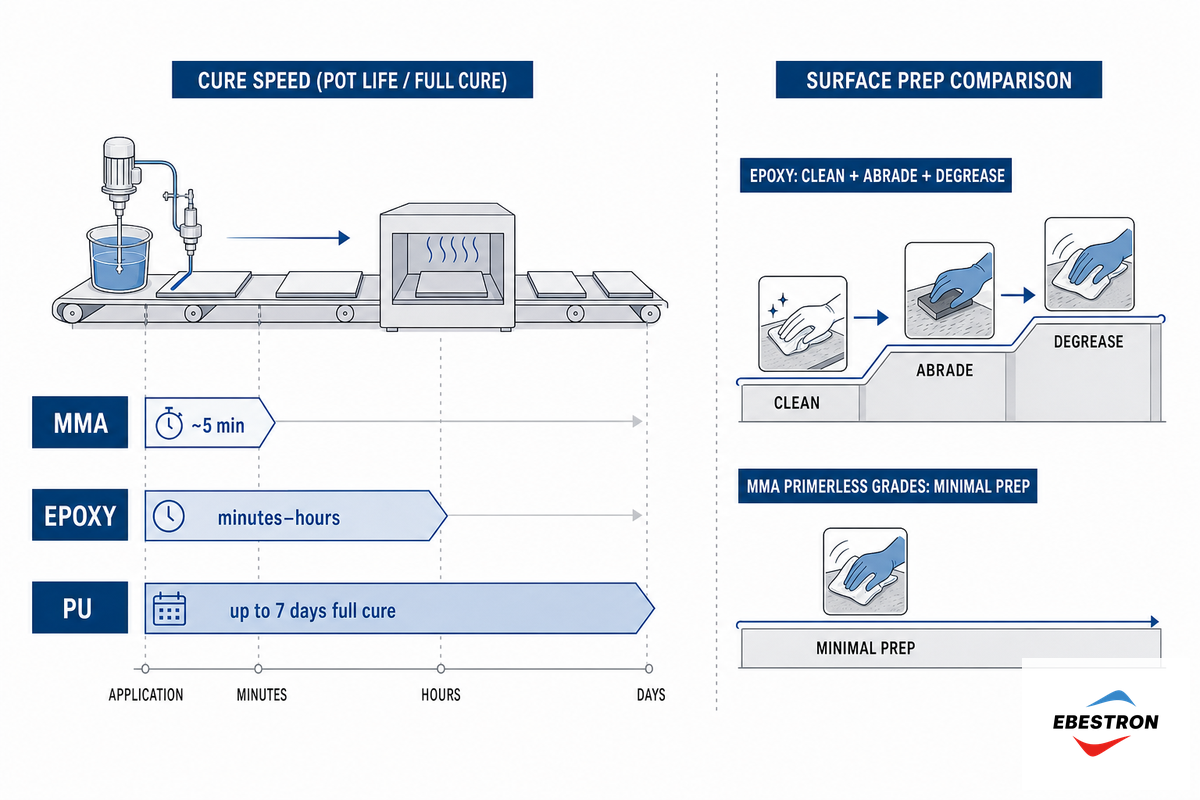
La química que destaca en una ficha técnica puede dar malos resultados en la línea. El tiempo y la velocidad de curado determinan la productividad; el tiempo de utilización condiciona cómo se dosifica y la preparación de la superficie determina el coste de mano de obra. El MMA cura más rápido; el epoxi ofrece el mayor tiempo de trabajo, pero tarda más en fijar; el PU queda entre ambos, aunque puede tardar días en alcanzar la resistencia máxima.
El coste de preparar la superficie
La diferencia de coste oculta entre estas químicas está en la preparación de la superficie. El epoxi necesita una superficie limpia, desengrasada y abrasada para unir de forma fiable; si se omite este paso, la unión falla en la interfaz. En cambio, algunas referencias de MMA que no necesitan imprimación están formuladas para unir metales ligeramente aceitosos o con cascarilla de laminación con una preparación mínima, lo que puede eliminar una estación de limpieza completa de una línea de montaje. Ese es el coste de preparar la superficie: no el precio del adhesivo, sino la mano de obra y el tiempo de ciclo que lo rodean.
Sin embargo, hay dos salvedades importantes. La tolerancia del MMA depende de la formulación concreta: se aplica a referencias acrílicas que no necesitan imprimación, no a todos los MMA, y reduce la preparación, pero no la elimina. Los estudios independientes de mecánica de fractura sobre MMA en acero siguen utilizando granallado, desengrasado con disolvente y un curado de dos semanas para obtener datos reproducibles. La investigación académica sobre adhesión ofrece una útil comprobación de la realidad: las pruebas universitarias señalan que ni siquiera las superficies lijadas producen siempre uniones de alta resistencia, porque los residuos de abrasión pueden cubrir la superficie e impedir que el adhesivo la humecte. Considere la preparación reducida como una ventaja de producción para las referencias adecuadas, no como permiso para unir piezas sucias.
⚠️ Error habitual: un curado más rápido no siempre es mejor
Si el tiempo de utilización es demasiado corto para su pieza, la unión se queda sin adhesivo: este empieza a gelificar antes de que termine de colocarlo y sujetarlo, atrapando huecos y dejando una unión débil. Ajuste el tiempo de utilización al tamaño de la pieza y al método de dosificación, no a la cifra más rápida disponible.
Ejemplo práctico: tiempo de utilización y productividad
Suponga que un MMA de curado rápido tiene un tiempo de utilización de 5 minutos y que dispensa un cordón de 25 mL por pieza. Si mezcla a mano un lote de 200 mL, debe colocar aproximadamente 200 ÷ 25 = 8 piezas en cinco minutos, es decir, una pieza cada 37 segundos; de lo contrario, el material sobrante se gelifica y se desecha. Si cada colocación dura 60 segundos, desperdicia adhesivo equivalente a 3 piezas por lote. Cambie a un cartucho doble de 200 mL con mezclador estático para dispensar bajo demanda: cada dosis de 25 mL se mezcla al apretar el gatillo, por lo que el tiempo de utilización vuelve a empezar con cada dosis, el desperdicio se reduce casi a cero y el mismo MMA de 5 minutos permite ahora una colocación lenta y cuidadosa. La química no ha cambiado; el método de dosificación es lo que permite aprovecharlo.
Resistencia a la temperatura, los productos químicos y el entorno
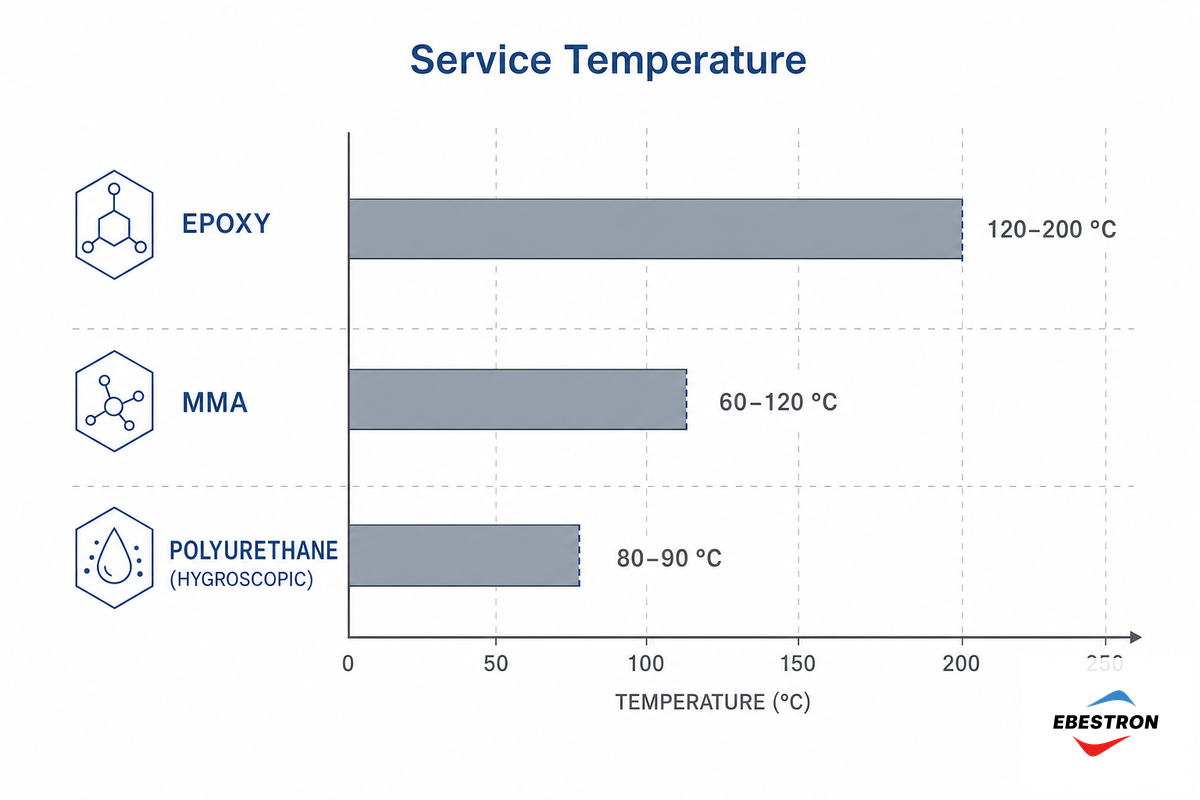
El entorno de servicio puede imponerse a cualquier otro factor. De las tres opciones, el epoxi ofrece la mejor resistencia al calor y a los productos químicos; el MMA es equilibrado; el PU resiste bien los rayos UV y la abrasión, pero soporta temperaturas máximas más bajas y es sensible a la humedad, algo que importa durante toda la vida útil de la pieza.
¿Qué adhesivo es mejor para aplicaciones a alta temperatura?
El epoxi. Muchos epoxis estructurales bien formulados mantienen una resistencia útil a temperaturas elevadas, normalmente hasta unos 120°C; algunas referencias especializadas resistentes al calor soportan incluso más. Además, resisten una gama más amplia de disolventes y combustibles que el MMA o el PU. Los valores exactos dependen de la referencia: consulte la ficha técnica y compárela con la temperatura de servicio.
Los ensayos de resistencia de uniones adhesivas a distintas temperaturas de la NASA confirman esta tendencia: la resistencia a cizalladura en solape y el módulo del adhesivo cambian con la temperatura, por lo que una química calificada a temperatura ambiente puede comportarse de forma muy distinta con calorlos efectos de la temperatura en la resistencia de una unión adhesiva son importantes y dependen de la química. Esto afecta especialmente a piezas que en el banco de pruebas parecen estar en condiciones normales: una unión de poliuretano que funciona bien a 25°C puede acercarse a su límite de aproximadamente 80-90°C en un salpicadero expuesto al sol o cerca de un motor, mientras que la misma unión con epoxi lo soporta. Por eso, las aplicaciones bajo el capó y los montajes a alta temperatura suelen utilizar epoxi.
El punto débil del poliuretano está en el extremo opuesto: es higroscópico, y la exposición a la humedad durante el curado y a lo largo de años de servicio puede deteriorar sus propiedades mecánicas. Su flexibilidad también es viscoelástica y depende de la velocidad de carga y de la temperatura; por eso, una unión de PU que cede bajo una carga lenta puede volverse rígida ante un impacto. Especifique PU cuando su elasticidad, resistencia a los rayos UV y durabilidad frente a la abrasión sean ventajosas —en exteriores, entre materiales distintos o ante vibraciones— y controle la humedad para proteger su durabilidad a largo plazo.
Cómo elegir el adhesivo según el sustrato
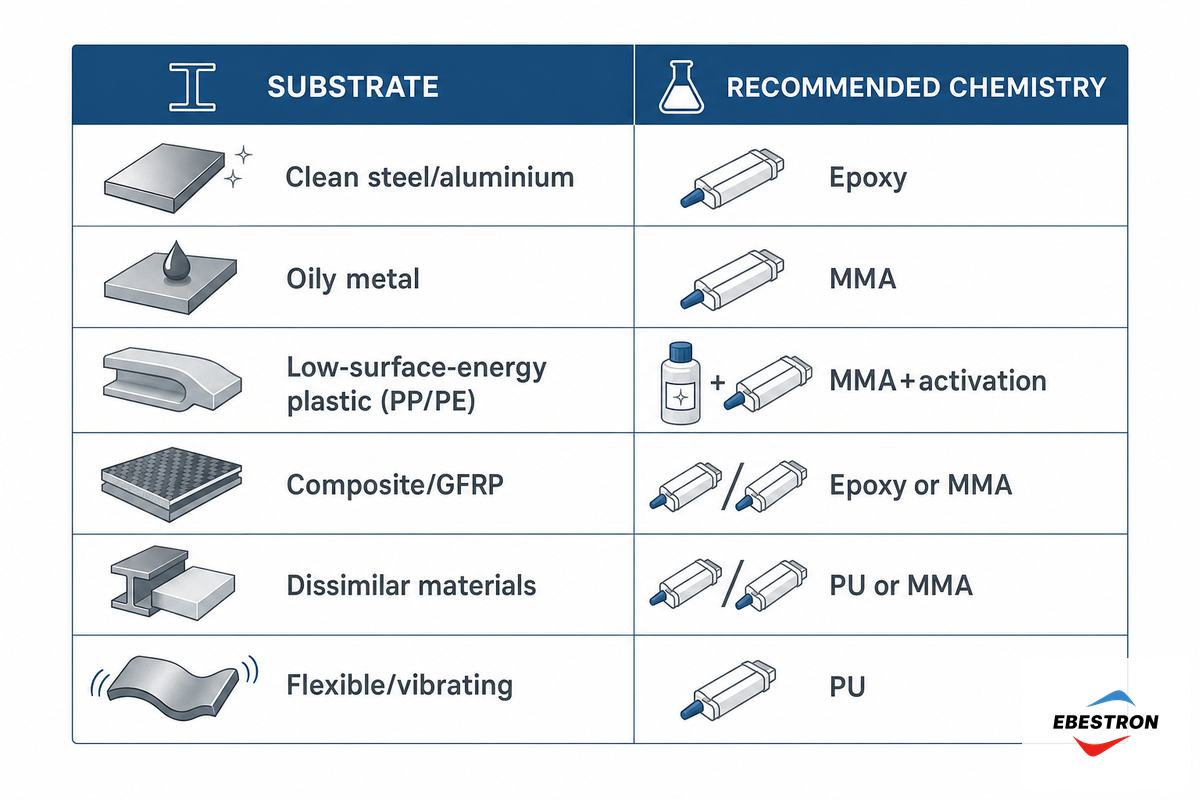
El sustrato suele determinar la química antes que la resistencia. Los metales rígidos y los materiales compuestos son adecuados para el epoxi; los plásticos de baja energía superficial y las uniones entre materiales distintos orientan hacia el MMA o el PU. Para comparar el epoxi con las alternativas, valore las diferencias entre poliuretano y epoxi —flexibilidad frente a rigidez—, junto con las diferencias entre epoxi y metacrilato en velocidad de curado y preparación. Frente al poliuretano, el epoxi es más rígido y resistente; el poliuretano aventaja al epoxi cuando hay movimiento, y es la opción más segura ante un epoxi frágil en uniones que se flexionan. Entre estos adhesivos estructurales rara vez hay un ganador universal. Use la matriz siguiente como punto de partida y valide después la selección con su material y preparación reales.
| Tipo de sustrato | Primera opción | Motivo |
|---|---|---|
| Acero/aluminio, limpio y rígido | Epoxi | Máxima resistencia a cizalladura; resistencia química y térmica |
| Metal aceitoso o con cascarilla de laminación | MMA (sin imprimación) | El monómero penetra la contaminación ligera |
| Plástico de baja energía superficial (PP, PE, POM) | MMA y activación | Adhesión acrílica; la superficie suele necesitar tratamiento con llama, plasma o corona |
| Paneles de material compuesto/PRFV | Epoxi o MMA | Distribuye la carga y evita concentraciones de tensión en los orificios taladrados |
| Materiales distintos (metal con plástico, vidrio) | Poliuretano o MMA | Absorbe la dilatación térmica diferencial |
| Montajes flexibles o sometidos a vibraciones | Poliuretano | Alargamiento elevado; amortigua el movimiento |
| Vidrio, cerámica y piedra | Epoxi o PU | Epoxi para una unión rígida; PU cuando importan el movimiento o el sellado |
| Caucho/elastómero | Poliuretano o MMA | La línea de unión flexible se adapta al movimiento del sustrato |
| Metal pintado o precubierto | MMA | Se une al recubrimiento con una preparación mínima; compruebe la adhesión del recubrimiento |
¿Cuál es la diferencia entre un adhesivo de epoxi y uno de MMA?
La diferencia fundamental está en la química de curado y en las ventajas que aporta. El epoxi cura mediante una reacción lenta de crecimiento por etapas que forma una red rígida, muy resistente y resistente a los productos químicos, y necesita una superficie limpia y preparada. El MMA cura rápido mediante polimerización por radicales libres y forma una unión más tenaz y resistente a los impactos, que tolera superficies más rugosas y ligeramente contaminadas, pero alcanza una resistencia máxima a cizalladura menor y tiene un olor fuerte.
En pocas palabras: elija epoxi cuando necesite la máxima resistencia con rigidez y resistencia a las condiciones ambientales, y MMA cuando necesite velocidad, tenacidad y una preparación mínima de la superficie; por ejemplo, para unir metales distintos en una línea en movimiento. En particular, los estudios revisados por pares consideran el metacrilato y el epoxi las dos principales opciones estructurales para uniones de aluminio y metales distintos, evaluadas mediante cizalladura en solape simple según el ensayo de tracción de solape simple ASTM D1002.
⚠️ Importante: los adhesivos estructurales complementan las soldaduras críticas para la seguridad, pero no las sustituyen
Los adhesivos destacan por distribuir la carga y unir materiales que no se pueden soldar, pero los profesionales del sector son tajantes: un adhesivo no debe sustituir una soldadura estructural en una trayectoria de carga crítica para la seguridad. Utilice la unión adhesiva para sustituir remaches y puntos de soldadura en paneles y montajes, y para unir materiales distintos; no para reemplazar una soldadura estructural certificada.
Marco de selección: carga, velocidad y servicio
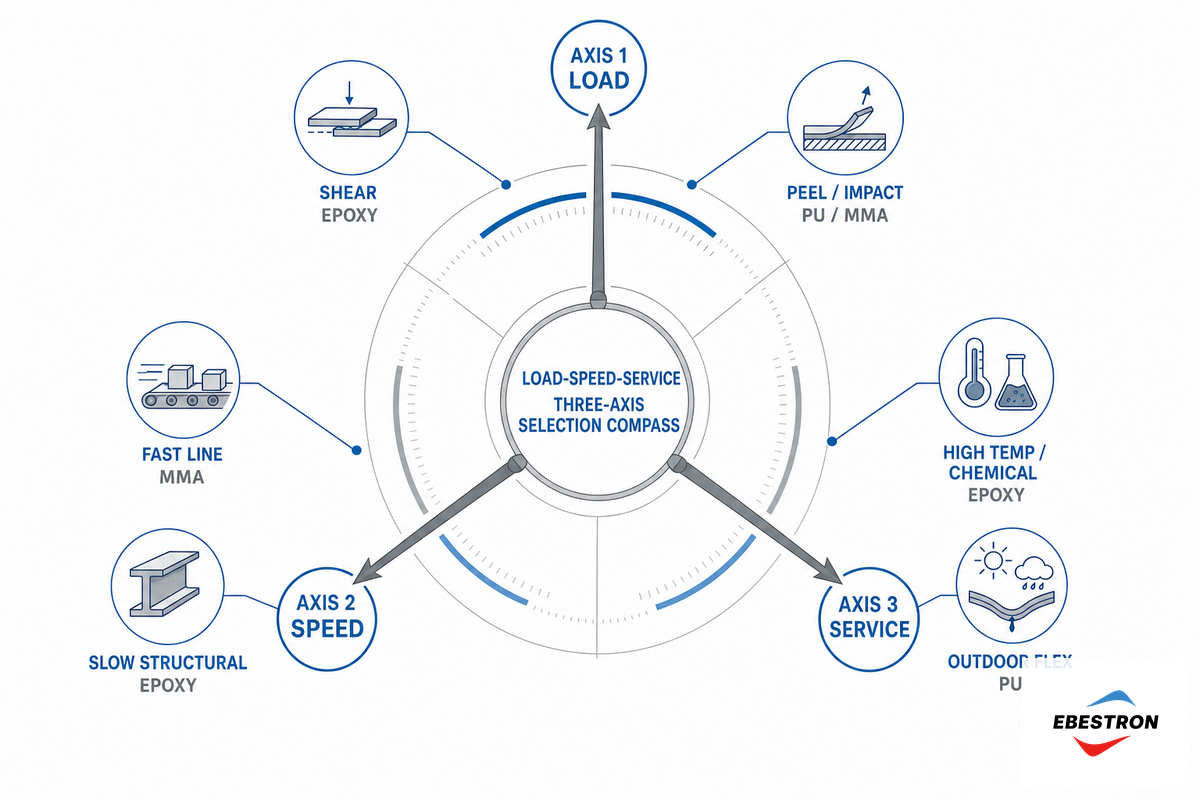
Cuando la tabla no permita decidir entre dos químicas, valore el trabajo mediante tres preguntas. Lo llamamos brújula de selección según carga, velocidad y servicio y permite resolver la mayoría de las decisiones reales en menos de un minuto.
El marco de selección según tres ejes: carga, velocidad y servicio
La brújula de selección según carga, velocidad y servicio
- Tipo de carga. Cizalladura con rigidez o compresión → epoxi. Pelado, impacto o vibración → PU o MMA modificado para aumentar la tenacidad.
- Velocidad de producción. Línea rápida y fijación en minutos → MMA. Montaje estructural lento o curado con calor → epoxi.
- Entorno de servicio. Alta temperatura o exposición a productos químicos → epoxi. Exteriores, flexión o movimiento entre materiales distintos → PU.
Cuando dos ejes señalen químicas distintas, dé prioridad al factor cuyo fallo desecharía la pieza: normalmente, el tipo de carga en uniones estructurales y el entorno de servicio en piezas de exterior. Los estudios de ingeniería sobre uniones a escala estructural refuerzan la misma idea: el adhesivo adecuado es el que se ajusta a la trayectoria de carga, no el que presenta la cifra máxima.
Elegir el adhesivo estructural adecuado rara vez consiste en determinar cuál es el mejor en general; se trata de encontrar el mejor para su aplicación. Los tres son sistemas de dos componentes utilizados para unir estructuralmente distintos sustratos y ofrecen buena resistencia en su ámbito; el adhesivo adecuado es el que se ajusta a su carga, velocidad y servicio. Como los tres son sistemas de dos componentes, elegir entre epoxi, MMA y poliuretano es solo la mitad de la decisión. La otra mitad consiste en dosificar la química elegida con su relación de mezcla nominal; muchas guías de selección se detienen ahí, y es ahí donde las uniones fallan sin que nadie lo advierta.
De la química al cartucho: cómo dosificar cada adhesivo correctamente
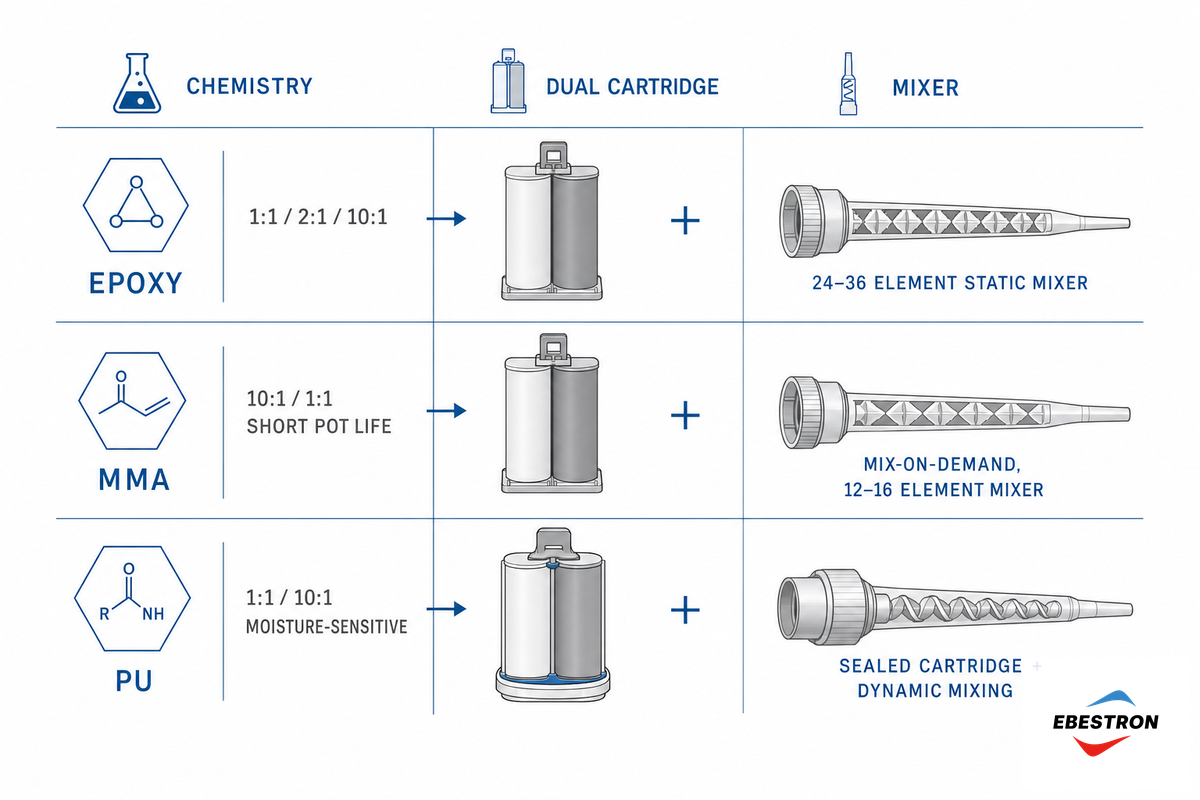
Un adhesivo estructural de dos componentes solo alcanza la resistencia indicada en su ficha técnica si ambos componentes se dosifican en la relación correcta y se mezclan de forma homogénea; si la relación no es correcta o la mezcla es insuficiente, el adhesivo cura blando o no cura. Cada química tiene unas necesidades de dosificación propias, y elegir el cartucho, el mezclador y la pistola adecuados es tan decisivo como elegir la química. A esto lo llamamos la huella de la química en el cartucho.
| Química | Relaciones de mezcla habituales | Necesidades de dosificación |
|---|---|---|
| Epoxi | 1:1, 2:1, 10:1 | Cartucho doble con la relación de mezcla adecuada; mezclador estático con suficientes elementos para una viscosidad elevada; una vida útil de la mezcla más larga da margen si el trabajo avanza despacio |
| MMA | 10:1 o 1:1 | Una vida útil de la mezcla corta exige mezclar bajo demanda; mezclador estático dimensionado para un flujo rápido y de baja viscosidad; deseche el mezclador si hay pausas largas |
| Poliuretano | 1:1, 10:1 | Sensible a la humedad: cartucho sellado; los tipos de alta viscosidad o con cargas favorecen la mezcla dinámica frente a la estática |
En la práctica, esto implica tres cosas. Primero, el cartucho debe corresponder a la relación de mezcla: un epoxi 10:1 en un cartucho 1:1 se dispensa con una relación incorrecta y cura blando, así que empiece por un cartucho doble con la relación de mezcla correcta y el volumen adecuado: 50 mL para reparaciones y hasta 400-600 mL para producción. Segundo, el mezclador debe adecuarse a la viscosidad y a la velocidad de curado: un epoxi espeso (a menudo de 50.000-100.000 cP) necesita más elementos de mezclador estático, normalmente 24 a 36 frente a los 12 a 16 adecuados para un MMA fluido, para que la mezcla sea homogénea; un MMA rápido, con una vida útil de la mezcla de 5 min, necesita la boquilla mezcladora adecuada para fluir antes de que gelifique, y para un poliuretano de alta viscosidad o con cargas, por encima de aproximadamente 200.000 cP, suele ser más adecuado un sistema de mezcla dinámica de poliuretano 2K. Procure que la línea de unión adhesiva tenga un espesor de 0,1-0,3 mm en las uniones sometidas a esfuerzo cortante. Tercero, la pistola debe proporcionar la fuerza de empuje que exigen la relación de mezcla y la viscosidad; consulte nuestra guía para elegir pistolas de aplicación 2K y la comparativa detallada de mezcla estática frente a dinámica para adhesivos 2K.
Hacia dónde se dirige la unión adhesiva estructural (2025-2026)
El principal cambio que está redefiniendo la elección entre epoxi, MMA y PU no es una nueva química, sino el paso a ensamblajes ligeros de varios materiales. A medida que los fabricantes de automóviles y vehículos eléctricos unen aluminio, acero y materiales compuestos en una misma estructura, las diferencias de dilatación térmica y el aumento de la velocidad de las líneas favorecen cada vez más los MMA y PU flexibles y de curado rápido frente al epoxi rígido.
Esta es la tendencia clave para los compradores: un cambio de química motivado por el sustrato y la velocidad de la línea suele exigir también cambiar el cartucho, el mezclador y la pistola. Las especificaciones de dosificación cambian con la química, no después.
Dos avances concretos lo ponen de relieve. En el ensamblaje de baterías de vehículos eléctricos se recurre ahora al MMA para unir las placas de los módulos y las celdas, y al PU para sellar y gestionar el calor, lo que lleva ambas químicas a la producción de gran volumen. En una línea real, eso implica volver a validar el equipo, no solo el adhesivo: si un conjunto pasa de un epoxi con una vida útil de la mezcla de 1-hour a un MMA de 5-minute para acelerar el tiempo de ciclo, también hay que revisar las especificaciones de los mezcladores estáticos y los cartuchos; de lo contrario, el primer turno no consigue una unión adhesiva correcta y desecha cientos de boquillas curadas. Es un error costoso cuando un conjunto incorpora 100-plus celdas unidas. Además, un requisito más reciente —adhesivos estructurales que permiten el desmontaje controlado bajo demanda para reciclar baterías y al final de su vida útil— está pasando de la investigación a las hojas de ruta de producto, porque una unión que nunca puede deshacerse es un inconveniente cuando hay que reciclar un conjunto. La actividad de patentes hasta 2024 también apunta a formulaciones acrílicas sin MMA y con poco olor, que reducen el único inconveniente ergonómico que mantenía el MMA fuera de algunas plantas. Los analistas del mercado prevén para el segmento de adhesivos de metacrilato un crecimiento más rápido que para el mercado general de adhesivos estructurales; es una referencia de contexto, no un criterio de selección, pero confirma hacia dónde se dirigen los esfuerzos de formulación.
Si está especificando un programa para 2025-2026 que combine materiales, planifique conjuntamente la química y el equipo de dosificación: vuelva a validar la relación del cartucho, el tipo de mezclador y la fuerza de empuje de la pistola cada vez que cambie de química para un nuevo sustrato ligero.
Preguntas frecuentes
P: ¿Es más resistente el adhesivo de poliuretano que el epoxi?
Ver respuesta
No en cizalladura. El epoxi alcanza aproximadamente 20-35 MPa de resistencia aparente a la cizalladura en solape, mientras que la mayoría de los poliuretanos estructurales se sitúan entre valores de un solo dígito y poco más de diez MPa. Sin embargo, el poliuretano soporta una elongación y una resistencia al pelado mucho mayores, así que en uniones sometidas a pelado, impacto o vibraciones un PU flexible suele durar más que un epoxi rígido que se agrieta. La «resistencia» depende por completo del tipo de carga que soporte la unión; por tanto, elija la química en función de la carga, no de una única cifra destacada.
P: ¿Qué diferencia hay entre el adhesivo epoxi y el MMA?
Ver respuesta
El epoxi cura lentamente y forma una unión rígida, de alta resistencia y resistente a los productos químicos, que requiere una superficie limpia y lijada. El MMA cura rápidamente mediante polimerización por radicales libres y forma una unión más tenaz y resistente a los impactos, que tolera superficies ligeramente contaminadas, pero su resistencia máxima ronda los 25 MPa y desprende un olor intenso. Elija epoxi para obtener la máxima resistencia en una unión rígida y resistencia al calor o a los productos químicos; elija MMA para trabajar con rapidez, lograr tenacidad y reducir al mínimo la preparación de la superficie.
P: ¿Qué adhesivo estructural cura más rápido?
Ver respuesta
El MMA (metacrilato) cura más rápido y suele alcanzar resistencia de manipulación en minutos, gracias a su rápida reacción exotérmica por radicales libres. El epoxi y el poliuretano curan más despacio; el poliuretano puede necesitar hasta seven days para alcanzar la resistencia total. Recuerde que el curado más rápido no siempre es la mejor opción: una vida útil de la mezcla demasiado corta puede dejar huecos en piezas grandes.
P: ¿Los adhesivos de MMA y poliuretano necesitan preparación de la superficie o imprimación?
Ver respuesta
Depende del tipo de material y del sustrato. Algunos tipos de MMA que no necesitan imprimación unen metales ligeramente aceitados o con cascarilla de laminación con una preparación mínima, pero esa tolerancia depende de la formulación. El poliuretano requiere una superficie limpia y seca, y los plásticos de baja energía superficial, como el polipropileno, suelen necesitar antes una activación por llama o plasma.
P: ¿Qué adhesivo es mejor para unir materiales distintos con diferente dilatación térmica?
Ver respuesta
El poliuretano o un MMA tenacificado. Su elevada elongación permite que la unión se flexione mientras los materiales distintos se dilatan y contraen a ritmos diferentes; un epoxi rígido acumularía tensiones y se agrietaría. Por eso estas químicas predominan en la unión de parabrisas y paneles de varios materiales.
P: ¿Qué relación de mezcla y equipo de dosificación necesita cada química?
Ver respuesta
Cada química requiere un equipo distinto: los epoxis suelen utilizar relaciones de mezcla de 1:1, 2:1 o 10:1 y admiten un mezclador estático gracias a su vida útil de la mezcla más larga; los MMA suelen utilizar 10:1 o 1:1 y requieren dosificación con mezcla bajo demanda, porque su corta vida útil de la mezcla hace que el material gelifique rápidamente en un mezclador estático; los poliuretanos utilizan 1:1 o 10:1 y, si tienen alta viscosidad o cargas, suelen funcionar mejor con mezcla dinámica en un cartucho sellado. Adapte la relación del cartucho doble, el mezclador y la pistola a la química; de lo contrario, la unión no alcanzará la resistencia indicada.
¿Ya ha elegido la química? Elija el equipo que le permita obtener el rendimiento esperado.
Una vez elegida la química —epoxi, MMA o poliuretano—, Ebestron suministra los consumibles de dosificación necesarios para que funcione correctamente: cartuchos dobles con la relación adecuada, en tamaños de 50 mL a 600 mL; mezcladores estáticos y dinámicos adaptados a la viscosidad; y pistolas de aplicación 2K compatibles con los sistemas Sulzer Mixpac, Nordson y 3M. Indíquenos la química y la relación de mezcla, y le recomendaremos el equipo adecuado.
Encuentre su sistema de cartucho →Sobre esta comparativa
Ebestron fabrica los consumibles de dosificación de dos componentes —cartuchos dobles, mezcladores estáticos y dinámicos, y pistolas aplicadoras— que se utilizan para aplicar adhesivos estructurales de epoxi, MMA y poliuretano. Hemos redactado esta comparativa desde esa perspectiva de dosificación, en la que la relación de mezcla y la elección del mezclador determinan si la química seleccionada correctamente llega a funcionar como debería. Las cifras de resistencia son valores comparativos habituales extraídos de normas publicadas y documentación de fabricantes; valide cada cifra con su propio sustrato, el espesor de la unión adhesiva y el programa de curado. Revisado por el equipo técnico de Ebestron.
Referencias y fuentes
- ASTM D1002 Resistencia aparente a la cizalladura de probetas metálicas unidas con adhesivo mediante una unión simple por solape (resumen del método)Oregon State University
- Estudio de uniones adhesivas con una línea de unión gruesa (DOT/FAA-AR-01-33)Administración Federal de Aviación de Estados Unidos / NIAR, Wichita State University
- Efectos de la temperatura en la resistencia y el módulo de las uniones adhesivasNASA Technical Reports Server
- Métodos de análisis y predicción de fallos en uniones adheridasU.S. Government Publishing Office
- Resistencia de la adhesión: revisión de los distintos mecanismosNational Library of Medicine (PMC)
- Análisis termomecánicos de nuevos adhesivos epoxiNational Library of Medicine (PMC)
- Comparación de las propiedades y la resistencia de los adhesivosUniversity of Northern Iowa
- Evaluación de la escalabilidad de los adhesivos en arquitecturaUniversity of Massachusetts
- Adhesivo estructural de acrilato sin MMA (WO2022106722A1)WIPO / Google Patents
Artículos relacionados
- Mezcla estática frente a dinámica para adhesivos 2Kqué mezclador es adecuado para epoxi, MMA o PU
- Tipos de boquillas mezcladoras estáticasexplicación de las conexiones de bayoneta, base cuadrada y campana
- Cómo elegir una pistola de aplicación 2Kadaptación de la fuerza de empuje a la relación de mezcla y la viscosidad
- Guía de compra de pistolas para epoxi industrialtipos de accionamiento manual, neumático y por batería