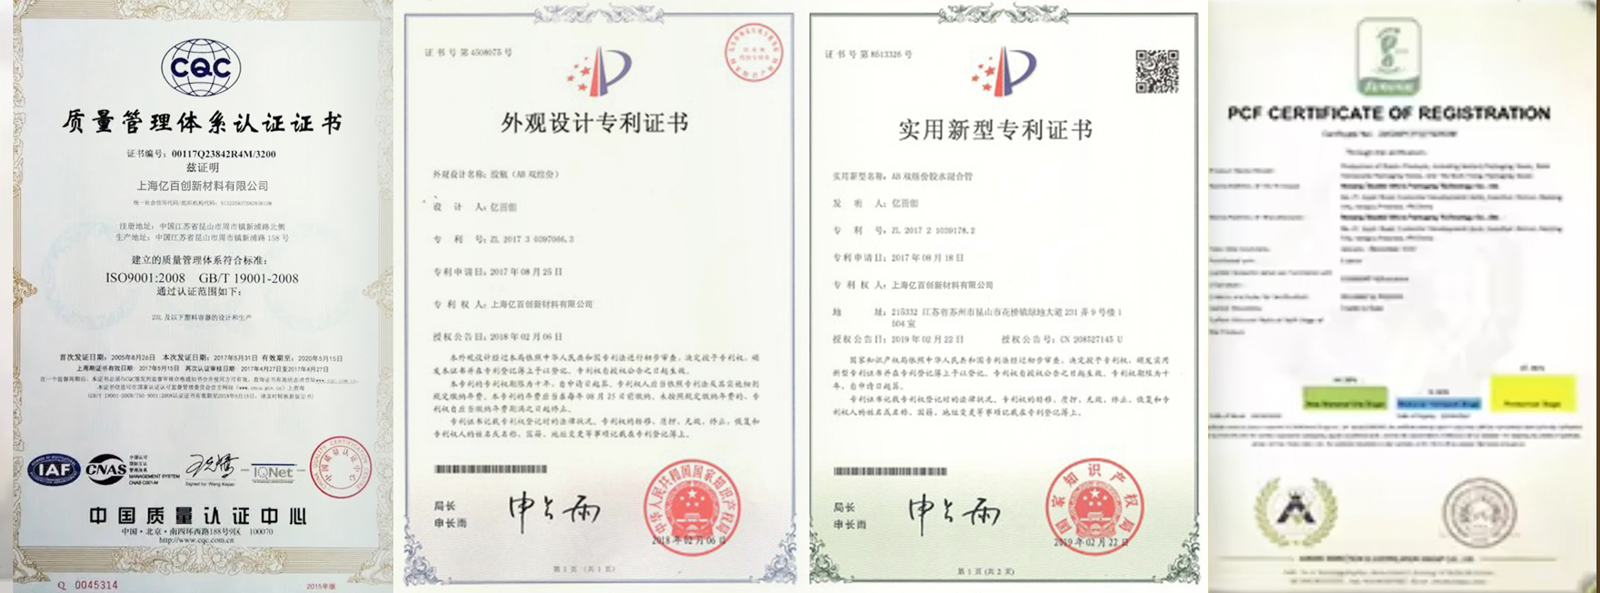
Certificación ISO 9001

Mezcladores estáticos compatibles con Sulzer Mixpac y 3M

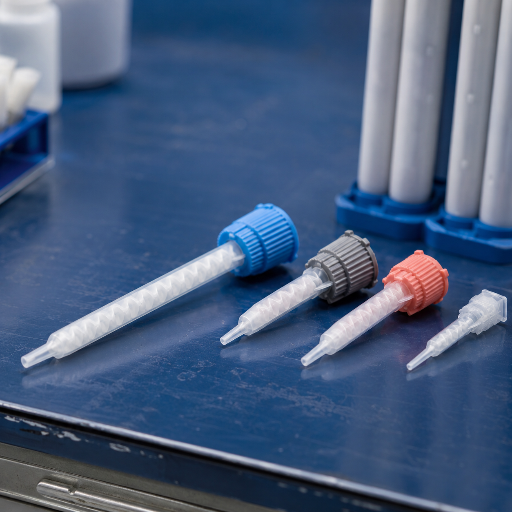
Boquillas mezcladoras estáticas compatibles con los sistemas de cartucho Sulzer Mixpac® y 3M™

La boquilla mezcladora estática determina si la unión adhesiva bicomponente cura correctamente o queda pegajosa; la mayoría de los fallos por una relación de mezcla incorrecta empiezan justo aquí, en la punta dosificadora. Ebestron fabrica mezcladores estáticos y dinámicos desechables que encajan en sus pistolas de aplicación para cartuchos Sulzer Mixpac, 3M Scotch-Weld y Nordson, emparejados por sistema, diámetro interior, número de elementos y relación de mezcla para que encajen a la primera. Mezclamos epoxi, poliuretano, silicona, acrílico y MMA con la relación adecuada, enviamos directamente de fábrica desde Kunshan y respaldamos cada lote con documentación CE y RoHS.

  • A/B/C/F

    Sistemas y ajuste de bayoneta

  • CE·RoHS

    Documentación disponible

Boquillas mezcladoras estáticas para cartuchos Sulzer Mixpac y 3M
50–1500 ml

Tamaños de cartucho compatibles

1:1–10:1

Relaciones de mezcla compatibles

±5 %

Tolerancia de la relación de mezcla

Directo de fábrica

OEM y marca blanca

Las uniones mal mezcladas y con un curado incompleto empiezan en la boquilla

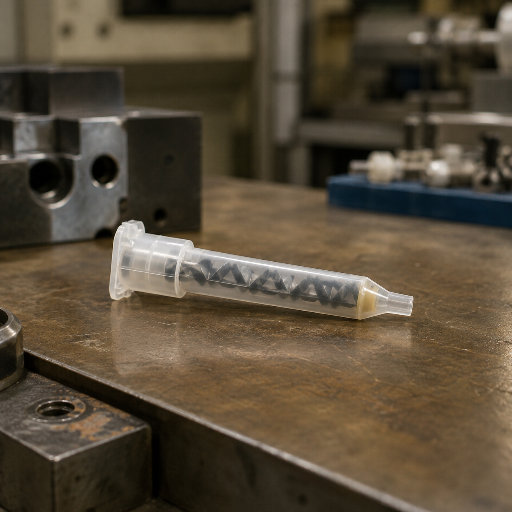
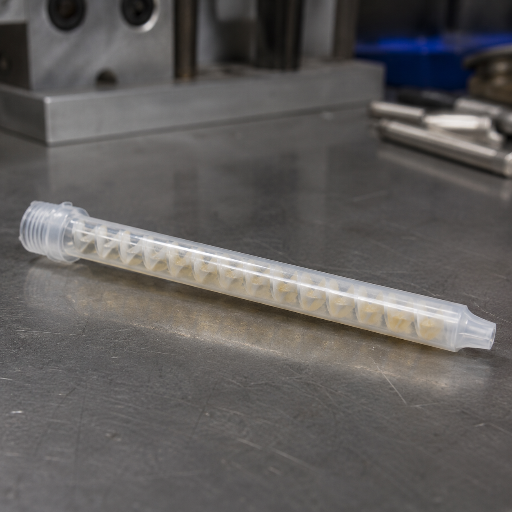
Un mezclador inadecuado provoca una mezcla incorrecta, alarga el tiempo de fraguado y debilita la unión final. En una línea de producción, normalmente se descubre tres pasos demasiado tarde, cuando la pieza se despega durante el control de calidad. Una boquilla mezcladora estática no tiene piezas móviles. Es una sucesión de elementos helicoidales o cuadrados fijos dentro de un tubo de plástico que divide una y otra vez los flujos A y B al accionar la pistola, combinándolos en una mezcla homogénea antes de que el adhesivo toque la pieza.

Si el número de elementos es demasiado bajo para la formulación, o la boquilla no corresponde a la relación del cartucho, parte de la resina sale de la punta dosificadora sin mezclar. Esa es la causa principal de la mayoría de las quejas de que «el epoxi nunca endureció». Quienes buscan una boquilla mezcladora para epoxi, una boquilla mezcladora para epoxi de 2 componentes o tubos mezcladores estáticos de recambio, en realidad buscan una sola cosa: una punta dosificadora que mezcle con la relación correcta en cada aplicación y encaje en la pistola que ya tienen. Esta página resuelve ese problema. El enfoque de integrar el dispositivo dosificador en la boquilla es lo bastante antiguo como para constituir estado de la técnica público (USPTO US4801008); por eso, hoy las diferencias reales están en el ajuste, la calidad de mezcla y el desperdicio, no en la novedad.
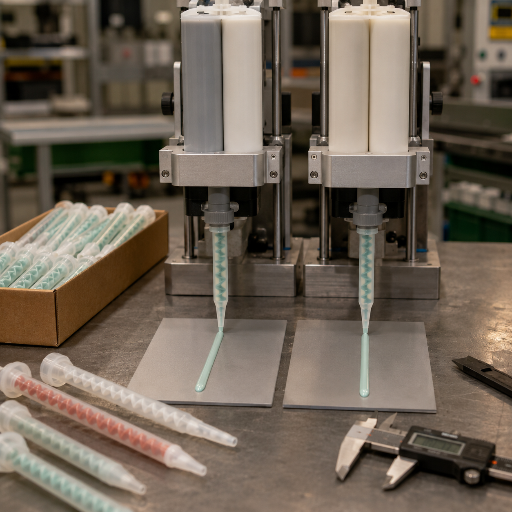
Veamos un caso típico:

Una célula de pegado de molduras de automoción en la UE utiliza cartuchos de 50 ml con epoxi estructural en proporción 1:1. Si se instala una boquilla mezcladora estática de 8 elementos en un trabajo que requiere 16, los últimos 10 mm de cada cordón salen de la punta con una mezcla insuficiente. El defecto aparece como un traqueteo tres estaciones más adelante y obliga a desechar un panel durante el control de calidad final. Ebestron comprueba el ajuste de cada serie con cartuchos Sulzer Mixpac y 3M reales antes del envío, porque el coste de una punta incorrecta nunca se limita a la punta: incluye la hora de retrabajo que provoca.

Guía de códigos de las series de mezcladores: identifique su cartucho de un vistazo

Muchos proveedores le dan una referencia Sulzer o 3M y le dejan averiguar el resto. Nuestros compradores nos cuentan lo mismo que las guías del sector: el principal obstáculo no es el precio, sino saber qué sistema, tamaño y relación encajan en la pistola que tiene a mano. Por eso creamos la guía de códigos de las series de mezcladores: consulte en una fila el código OEM existente y, en la siguiente, la equivalencia compatible de Ebestron. Una boquilla demasiado pequeña aumenta la contrapresión y perjudica la estabilidad de dosificación, así que comprobamos el diámetro y la longitud, además de la bayoneta.
Serie / código OEM Sistema y ajuste Tamaño del cartucho Relaciones de mezcla Diámetro / elementos compatibles de Ebestron
Sulzer Mixpac MAH (MA) Sistema A, cierre giratorio de bayoneta 50 ml 1:1, 2:1 4–6 mm / 14–17 el
Sulzer Mixpac MBH (MB) Sistema B, cierre giratorio 50 ml 1:1, 2:1, 10:1 3–6 mm / 12–18 el
Sulzer Mixpac MCH (MC) Manual y neumático 200/400 200–400 ml 1:1, 2:1, 4:1 6–10 mm / 18–24 el
Sulzer Quadro (cuadrado) Elemento cuadrado de bajo desperdicio 50–400 ml 1:1–10:1 Más corto / 12–18 el
3M™ EPX 08193 / 08194 Scotch-Weld, 200 ml 200 ml 1:1, 2:1 6,5 mm / 18–21 el
3M™ EPX 38195 Scotch-Weld, 50 ml 50 ml 1:1, 2:1 4 mm / 16 el
Nordson / sistema F Campana y conexión F 200–400 ml 1:1, 2:1, 4:1, 10:1 8–13 mm / 18–24 el
Loctite® estilo A Bayoneta del sistema A 50 ml 1:1, 2:1 4–6 mm / 16 el
Loctite® estilo F Campana del sistema F 200–400 ml 1:1, 2:1, 10:1 8–10 mm / 21–24 el

Escala de estrías según el número de elementos: por qué más no siempre es mejor

Esta es la explicación franca que muchas páginas de catálogo omiten: el número de elementos, el dato que todo el mundo cita, se ha convertido en una forma poco fiable de elegir una boquilla mezcladora. Más elementos no siempre significa una mezcla mejor. Cada elemento añadido también aumenta la longitud, y cada milímetro adicional de tubo retiene más adhesivo y eleva la contrapresión. La prensa especializada ya lo dice abiertamente: los diseños helicoidales suelen necesitar entre 24 y 32 elementos, pero eso se paga con resina desperdiciada.

Lo que ocurre dentro se explica con una operación matemática sencilla.

Cada elemento divide el flujo en dos, así que el número de capas —lo que los ingenieros de mezclado llaman estrías— se duplica en cada etapa: 2 corrientes después del primer elemento, 4 después del segundo y 8 después del tercero. El recuento sigue la fórmula 2ⁿ, donde n es el número de elementos. Con 20 elementos se supera el millón de capas, mucha más homogeneidad de la que necesita un epoxi 1:1 (véase el principio de funcionamiento descrito en USPTO US5425581A, sobre elementos mezcladores retorcidos con forma de ala).

«Primero dimensionamos el mezclador según la relación de mezcla y la viscosidad, y al final comprobamos el número de elementos. En un epoxi 1:1, un tubo de 16 elementos ya genera 65.000 capas. Recomendar al cliente una pieza de 24 elementos en ese caso solo hace que tire el adhesivo a la basura».

Equipo de ingeniería de Ebestron, I+D en dosificación de adhesivos, Kunshan
Elementos (n) Estrías (capas 2ⁿ) Clase de mezcla Aplicación idónea
6 64 gruesa 1:1, baja viscosidad, cordón corto
8 256 gruesa Sellantes 1:1, curado rápido
10 1.024 estándar Epoxi general de 1:1–2:1
12 4.096 estándar Epoxi estructural 2:1
14 16.384 fina Acrílico 4:1, MMA
16 65.536 fina Uniones de precisión con cartuchos de 50 ml
18 262.144 fina Epoxi bicomponente de 200 ml
20 1.048.576 muy fina Pasta de alta viscosidad
24 16.777.216 muy fina Relaciones 10:1, silicona/PU para aplicaciones exigentes
32 4,29 × 10⁹ sobredimensionado para la mayoría solo cuando la diferencia de viscosidad es extrema

Mezcladores compatibles de terceros frente a OEM: una comparación sincera

Muchos compradores dan por hecho que una pieza compatible mezcla peor que una punta original Sulzer o 3M. Las pruebas de campo indican lo contrario cuando coinciden las especificaciones: una boquilla genérica ajustada a las especificaciones iguala o supera a la equivalente de marca por una fracción del coste, porque la calidad de mezcla depende del diseño de la boquilla, no del logotipo. A continuación, una comparación directa, solo con cifras reales, sin valoraciones vagas de nivel alto, medio o bajo.

FRENTE A
Comparación sincera entre mezcladores compatibles de terceros y OEM
Qué se mide OEM (Sulzer / 3M) Compatible de Ebestron
Tolerancia de la relación de mezcla ±5 % ±5 % (misma geometría)
Coincidencia de elementos / diámetro especificación de referencia emparejado 1:1 con el código OEM
Estrías con 18 el 262.144 262.144 (2ⁿ idéntico)
Material en contacto con el fluido PP / PBT PP / PA / PBT según la formulación
Índice de precio por unidad 100 30–55
Cantidad mínima habitual solo por caja completa flexible y compatible con OEM

Las matemáticas que sustentan un perfil de elementos coincidente también están documentadas como arte previo público (USPTO US20120106290A1 describe una fórmula para diseñar un elemento mezclador estático), precisamente por eso una geometría reproducida fielmente ofrece el mismo rendimiento. No compra un mezclador peor; se ahorra el sobreprecio de marca. Esa es toda la razón de ser de una boquilla mezcladora de adhesivos compatible.

Caso práctico

Un fabricante de muebles en Polonia destinaba la mayor parte de su presupuesto para consumibles a puntas de marca de 50 ml para unir cantos con epoxi 2:1. El problema no era la calidad de mezcla, sino el coste de esa partida. Al cambiar a una punta Ebestron ajustada a las especificaciones, con los mismos 18 elementos y una relación de ±5 %, mantuvo la unión y redujo el gasto en puntas a más de la mitad, con el ahorro repercutiendo directamente en el margen. Ebestron diseña cada pieza compatible según la referencia OEM, para que el control de calidad no observe ningún cambio en el puesto de trabajo, solo en la factura.

Índice de desperdicio por volumen muerto de la boquilla: el coste oculto de la punta

Cada ciclo de purga deja adhesivo utilizable dentro del mezclador, y ese material retenido se convierte en un coste real a lo largo del turno. Un tubo helicoidal largo retiene más; una geometría más corta, cónica o cuadrada (estilo Quadro) mezcla en menos longitud y deja menos residuo. Según datos independientes, el beneficio potencial es considerable: cambiar a una geometría eficiente con elementos cortos puede reducir el desperdicio de adhesivo hasta un 75 % con la misma calidad de mezcla.
~75 %
menos adhesivo desperdiciado con una geometría de elementos cortos frente a tubos helicoidales largos, con la misma homogeneidad de mezcla
Fuente: Adhesives & Sealants Industry / datos de Xemex (cifra del sector, no medición directa de Ebestron)
Geometría de mezclador helicoidal largo

Helicoidal largo

  • Longitud habitual ~150 mm
  • Volumen retenido (muerto) ~20 ml / boquilla
  • Desperdicio anual por cada 1k boquillas ~14.100 ml*
Geometría de mezclador cuadrado corto

Geometría corta / cuadrada

  • Longitud habitual ~90 mm
  • Volumen retenido (muerto) ~5 ml / boquilla
  • Desperdicio anual por cada 1k boquillas ~3.500 ml*
*Cifras publicadas por el sector (adhesivesmag), utilizadas como orientación del orden de magnitud, no como resultado garantizado; el desperdicio depende del tiempo de utilización, el tamaño del cordón y la frecuencia de cambio. La geometría que reduce ese volumen muerto responde, una vez más, a una ingeniería consolidada, no a una estrategia de marketing; véase la construcción del mezclador en USPTO US9700859. Especifique el tubo más corto que alcance el objetivo de estrías de su relación de mezcla y dejará de pagar por llenar el cubo.
Veamos un caso real: una línea de encapsulado de dispositivos médicos en la UE dispensa silicona 1:1 con 1.000 boquillas a la semana. Con ~20 ml retenidos en un tubo helicoidal largo, acaban en el cubo aproximadamente 14 litros de silicona curada cada semana antes de unir una sola pieza. Al cambiar a una geometría cuadrada corta con ~5 ml retenidos, se recupera la mayor parte de esa cantidad. Moldeamos ambos perfiles, así que el cambio consiste en sustituir una referencia, no en instalar otra pistola. El recambio de una boquilla mezcladora estática 3m sigue la misma regla: el tubo más corto que permita mezclar correctamente.

Árbol de decisión: mezclador estático o dinámico

El mezclado estático cubre la gran mayoría de los trabajos con cartuchos. Un mezclador dinámico, con un rotor accionado por motor, solo resulta necesario cuando la viscosidad de los dos componentes difiere mucho o se utilizan relaciones exigentes como 10:1, para las que los elementos pasivos tienen dificultades. Utilice este árbol de decisión rápida según la formulación, la relación y la aplicación. Una nota sobre la terminología: un mezclador estático helicoidal para tuberías y depósitos de proceso pertenece a una categoría de producto distinta de las puntas para cartuchos de esta página.

Formulación Diferencia de viscosidad Relación de mezcla Tipo de mezclador Número de elementos
Epoxi baja–moderada 1:1, 2:1 Estático 12–18
Poliuretano moderada 2:1, 4:1 Estático 18–24
Silicona alta 1:1, 10:1 Estático (24 el) o dinámico 24+
Acrílico / MMA moderada 4:1, 10:1 Estático 18–24
Diferencia amplia o pasta con cargas extrema cualquiera Dinámico (RM/RS) rotor

Nota de ingeniería: la contrapartida de la contrapresión

Aplicar a mano silicona de alta viscosidad a través de un tubo estático de 24 elementos requiere mucho esfuerzo y puede interrumpir la mezcla al principio del cordón. Si el operario tiene dificultades con la pistola, pase a un aplicador neumático antes de añadir elementos. La opción de mezcla dinámica descrita en USPTO US8061890B2 existe precisamente para las relaciones y viscosidades que superan los límites del mezclado estático.

Dónde resulta útil el árbol de decisión:

Un taller de materiales compuestos para la industria aeroespacial en Estados Unidos, que realizaba uniones adhesivas con metacrilato espeso 4:1, obtenía un curado a rayas con una punta de 12 elementos. La formulación y la relación apuntaban claramente a 18–24 elementos en una carcasa de PA, y las rayas desaparecieron sin necesidad de una unidad dinámica, solo con las especificaciones estáticas adecuadas. Nuestros ingenieros recorren este árbol de decisión con usted sin coste antes de que se comprometa a pedir una sola caja, porque un palé devuelto de tubos incorrectos no beneficia a nadie.

×
Imagen ampliada del control de calidad

Certificaciones y control de calidad de los materiales

La confianza es la segunda preocupación después del ajuste, y es razonable que surja ante un proveedor nuevo. La respondemos con documentación, no con adjetivos. Cada mezclador Ebestron se suministra con declaraciones CE y RoHS, y seleccionamos el polímero en contacto con el fluido según la formulación con la que vaya a estar en contacto; una carcasa de material inadecuado puede hincharse o agrietarse por tensión, igual que puede fallar una mezcla incorrecta.

Material de la carcasa Formulaciones más adecuadas Motivo
PP (polipropileno) epoxi, PU, silicona amplia resistencia química; disponibles grados aptos para contacto alimentario
PA (nailon) acrílico, MMA resiste monómeros de metacrilato agresivos
PBT MMA, sistemas S 10:1 rigidez y resistencia a disolventes para relaciones exigentes

*Los grados de PP aptos para contacto alimentario cumplen la norma US FDA 21 CFR 177.1520; solicite el certificado del grado específico para trabajos regulados. También conviene señalar una limitación real de los materiales: un mezclador estático en paralelo no es la herramienta adecuada para compuestos con cargas que sedimentan rápidamente; en ese caso, le recomendaremos una unidad dinámica en lugar de venderle un tubo inadecuado.

Caso práctico

Esto es especialmente importante en trabajos regulados. Un subcontratista de dispositivos médicos en la UE que realiza uniones adhesivas con silicona apta para contacto alimentario necesita documentación del polímero de la carcasa, no darlo por supuesto. Una punta de PA que desprenda sustancias en una silicona 1:1 puede provocar una auditoría desfavorable. Ebestron certifica por lote el material en contacto con el fluido y envía el certificado del grado con el pedido, para que el responsable de control de calidad que lo aprueba tenga el documento en la mano, no solo una promesa.

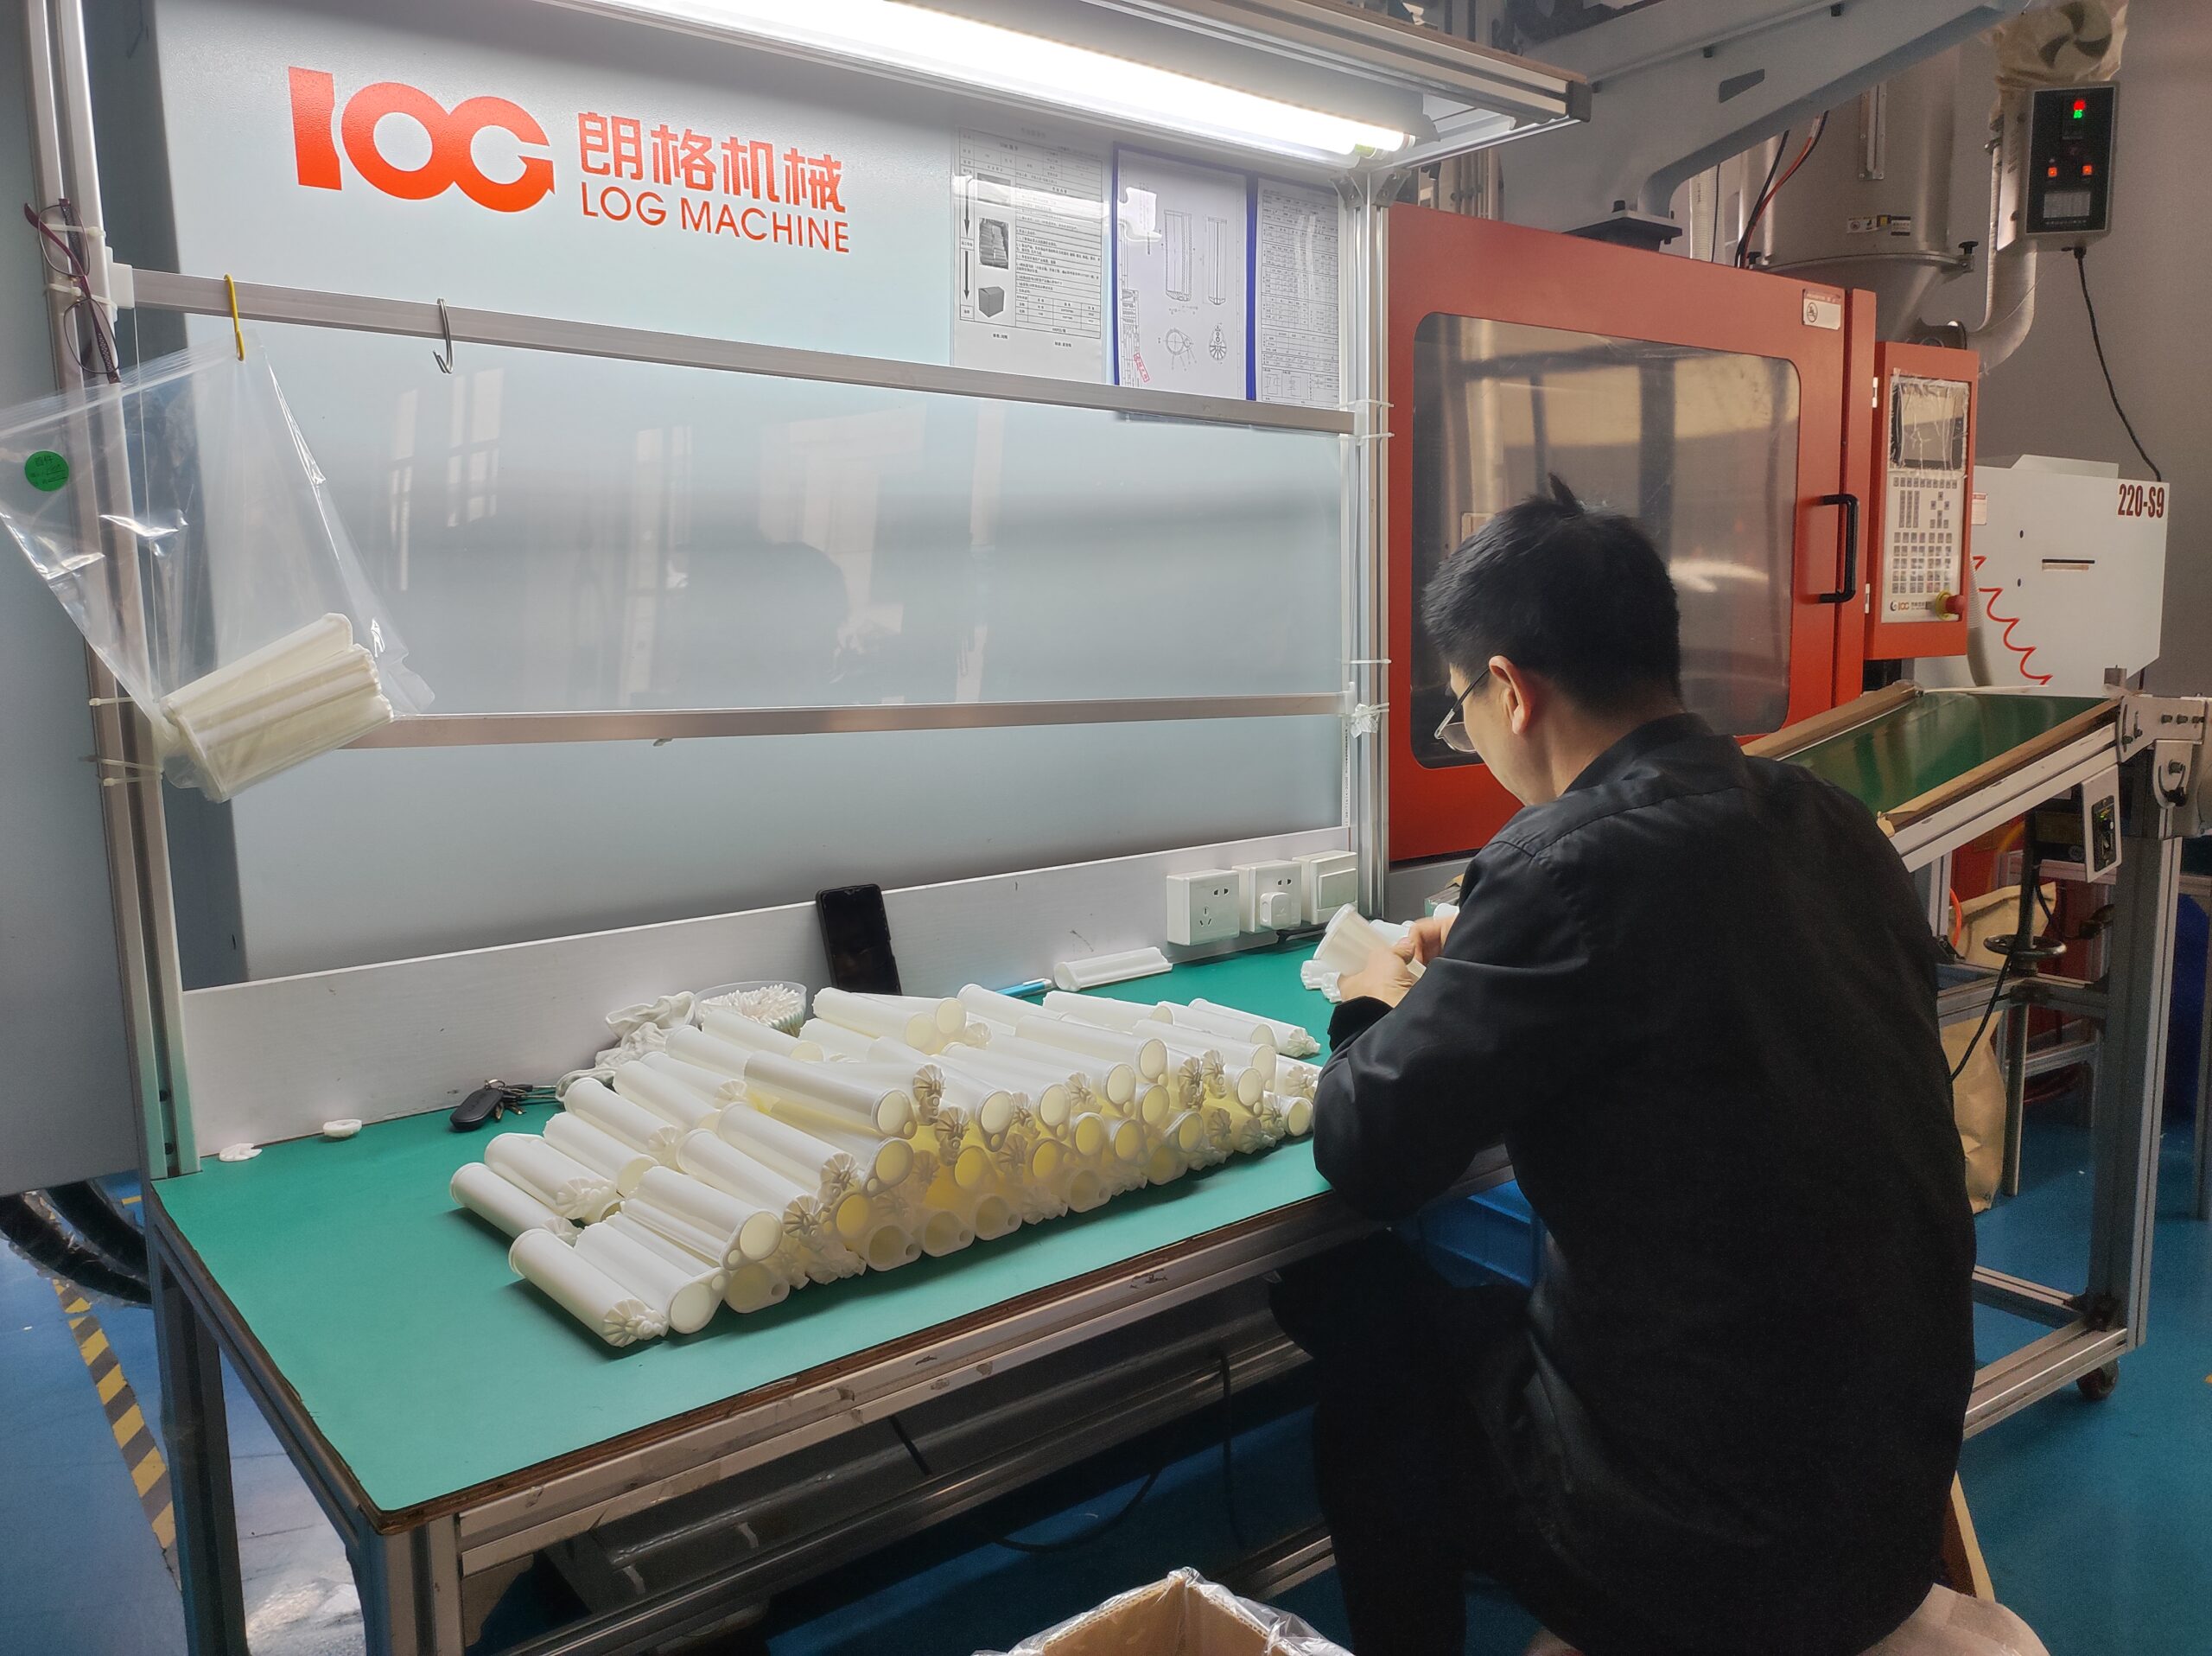
Control de calidad y materiales de los mezcladores Ebestron

CE

Declaración disponible

RoHS

Cumple las restricciones sobre sustancias peligrosas

PP apto para contacto alimentario

Grado FDA 21 CFR 177.1520*

Lote de control de calidad

Ajuste y flujo comprobados

Guía de aprovisionamiento: cantidad mínima, plazo de entrega y OEM / marca blanca

Comprar un consumible no debería parecerse a comprar una máquina. Como producimos en nuestras instalaciones de Kunshan en lugar de revender productos, ofrecemos condiciones comerciales flexibles: pequeñas cantidades de prueba para validar el ajuste y, después, precios por volumen cuando se aprueba una pieza. En vez de publicar un precio único que no se ajustaría a su volumen, presentamos los factores que realmente influyen en el presupuesto de un mezclador.

Factores que determinan el precio

01

Volumen y calendario de entregas: los pedidos abiertos con entregas programadas tienen un precio inferior al de las compras puntuales.

02

Número de elementos y longitud: más elementos y tubos más largos requieren más resina y tiempo de mecanizado.

03

Material de la carcasa: el PBT y el nailon cuestan más que el PP estándar.

04

Marca: bolsa neutra, de marca blanca o impresa.

05

Documentación de conformidad: CE/RoHS estándar o certificados completos del grado para trabajos regulados.

Solicitar presupuesto
OEM

En los programas de marca blanca y OEM, aplicamos su imagen de marca y nuestras herramientas con el mismo sistema de calidad, auditado conforme a las prácticas de ISO 9001 (referencia: ISO 9001:2015). Los plazos de entrega varían según el volumen y la temporada; por eso, la respuesta sincera es «solicite una estimación para su cantidad», no una cifra que nos favorezca sobre el papel.

Un proceso OEM habitual:

Un formulador de adhesivos estadounidense quería poner su propia marca en una punta compatible con MC de 200 ml para un kit de epoxi 2:1, empezando con unos pocos miles de unidades al mes. Como Ebestron es propietaria de las herramientas en Kunshan, la prueba se hizo con un lote pequeño de validación, la bolsa de marca blanca se imprimió con su diseño y se aplicaron precios por volumen una vez que la pieza superó su inspección de entrada; no hubo que cubrir primero un pedido mínimo por caja. Esa es la diferencia que aporta la compra directa de fábrica de un consumible: las condiciones comerciales se ajustan a su calendario de entregas, y no al revés.

Calculadoras de selección e ingeniería de mezcladores

Preguntas frecuentes

Sí, siempre que coincidan el sistema, el diámetro y el número de elementos. Envíenos el código OEM —una referencia MAH, MBH o MCH para Sulzer, o 08193 o 38195 para 3M— o simplemente una foto nítida de la punta que quiere sustituir, y confirmaremos qué pieza Ebestron es compatible antes de que haga el pedido, no después. La tabla de códigos anterior relaciona los códigos habituales de los sistemas A, B, C y F con los diámetros y números de elementos equivalentes. Si su código no aparece, nuestros ingenieros medirán el diámetro y la longitud de su muestra para encontrar la equivalencia. Confirmar el ajuste no tiene coste, porque una caja devuelta de tubos incorrectos nos cuesta más a ambos que un correo electrónico.

Un elemento es un deflector helicoidal o cuadrado fijo dentro del tubo. Cada uno divide el flujo en dos, por lo que la mezcla duplica sus capas con cada elemento. Por eso, el número de elementos determina la calidad de la mezcla, hasta que añadir más solo genera residuos.

Para la mayoría de las resinas epoxi con relaciones de mezcla 1:1 y 2:1, bastan entre 12 y 18 elementos: ya generan decenas de miles de estrías. Reserve los tubos de 24 elementos para relaciones exigentes de 10:1 o siliconas de alta viscosidad. Por lo general, añadir más supone pagar por desperdiciar adhesivo.

Si la geometría coincide, sí. La calidad de la mezcla depende de que las especificaciones coincidan, no del logotipo.

Es una geometría con elementos cuadrados que consigue una mezcla completa con un tubo más corto que un diseño helicoidal redondo. Al ser más corto, retiene menos adhesivo y requiere menos presión manual; resulta útil cuando importa reducir los residuos o la fatiga del operario.

Sí. Adaptamos el polímero del cuerpo a la química del adhesivo: PP para epoxi, poliuretano y silicona; PA o PBT para acrílicos y MMA. Indíquenos el producto y especificaremos el material y el número de elementos adecuados.

Casi siempre. Las puntas dosificadoras comerciales para cartuchos de dos componentes siguen los mismos sistemas A/B/C/F. Si coinciden el tamaño del cartucho y la relación de mezcla, una alternativa directa de fábrica encaja sin más, normalmente a un menor coste por unidad.