Póngase en contacto con Ebestron Company

Actualizado en julio de 2026
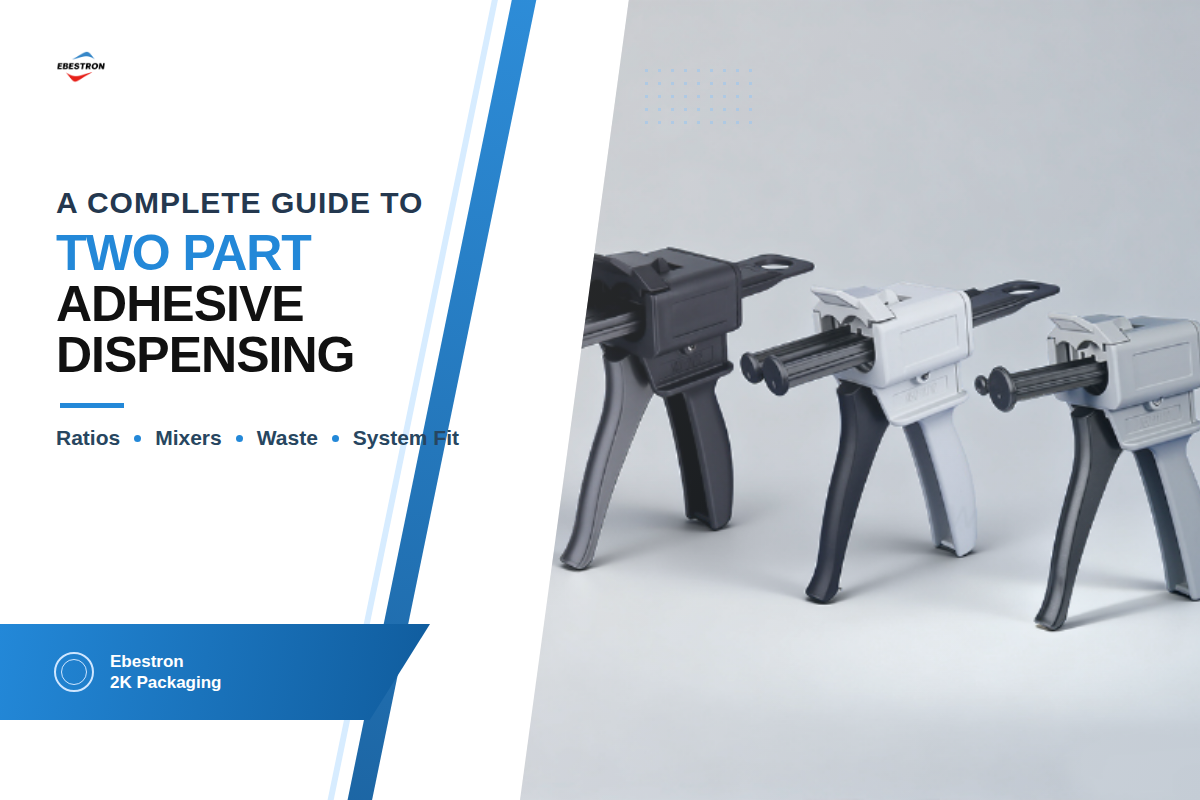
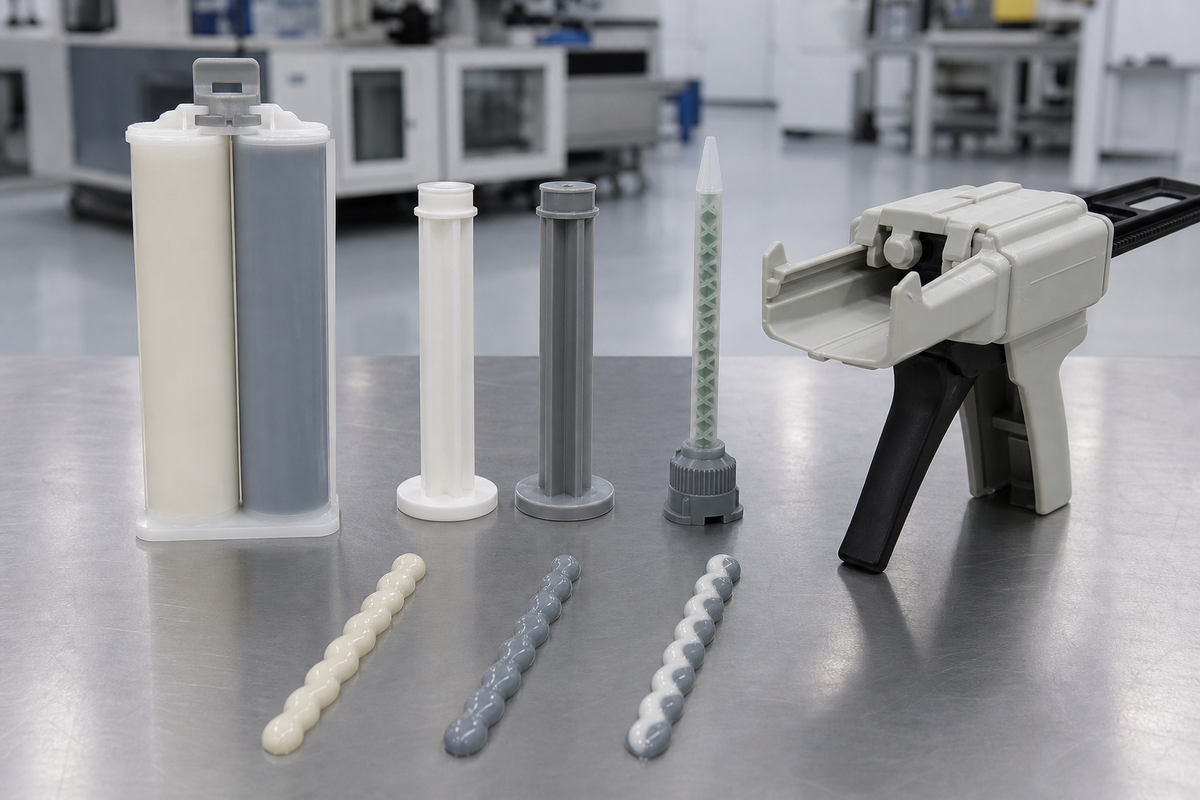
La dosificación de adhesivos bicomponentes es un proceso controlado que mide, mezcla y aplica dos componentes reactivos del adhesivo mediante un cartucho o un sistema de alimentación a granel. Abarca desde el movimiento de los émbolos hasta el diseño del mezclador estático, la inspección del cordón tras la mezcla, la protección del operario y la validación del proveedor. Muchos compradores eligen las pistolas de aplicación para adhesivos bicomponentes fijándose únicamente en el coste del cartucho, sin saber que esto puede provocar fallos en la proporción de mezcla, pérdidas durante la purga o el rechazo de cordones.
Esta guía de compra está dirigida a fábricas que desean comparar cartuchos para adhesivos bicomponentes (vacíos o llenos), pistolas de aplicación, mezcladores estáticos y equipos de mezcla y dosificación. Antes de empezar a detectar vetas o un curado lento, determine qué muestras debe solicitar, qué mediciones debe tomar y qué incluir en la solicitud de presupuesto.
Datos clave
| Opciones de sistema | Pistola manual para cartuchos, pistola neumática para cartuchos, dosificación automatizada con cartucho, equipo de mezcla y dosificación |
|---|---|
| Gama pública de cartuchos de Ebestron | 50ml, 75ml, 100ml, 200ml, 250ml, 400ml y 1500ml; relaciones de mezcla 1:1, 2:1, 4:1 y 10:1 |
| Recorrido del material | Opciones de material para el cuerpo del cartucho: PP, PA y PBT; la compatibilidad con la formulación requiere revisar la ficha de datos de seguridad y validar con muestras |
| Primera medida recomendada | Mida la relación de mezcla, la viscosidad, el volumen aplicado por ciclo, el procedimiento de purga, el volumen retenido en el mezclador y los criterios de aceptación antes de solicitar un precio |
Qué significa la dosificación de adhesivos bicomponentes en una fábrica
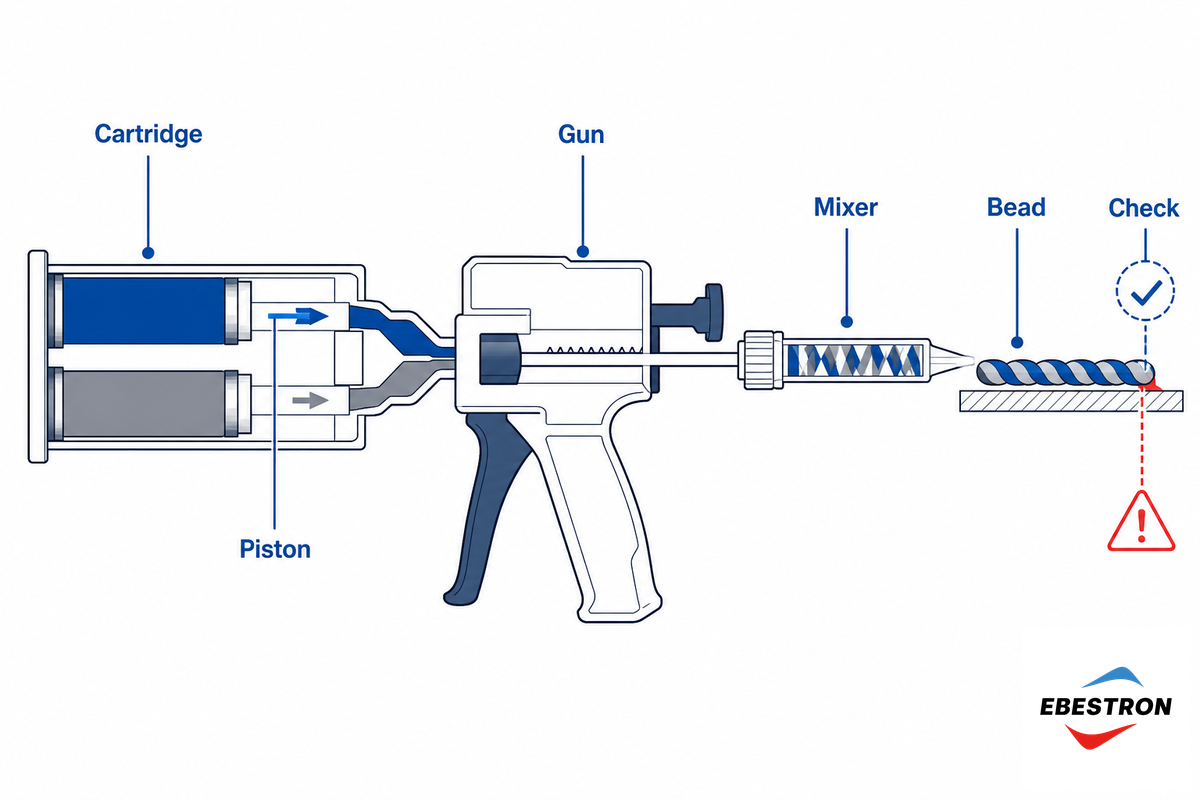
La dosificación de adhesivos bicomponentes consiste en medir y mezclar con precisión dos materiales que curan al entrar en contacto, para obtener las características deseadas del cordón en la zona de aplicación especificada. En la práctica, el proceso combina la ficha técnica del material, su almacenamiento (cartucho o depósito), el recorrido hasta el punto de dosificación (émbolos), la herramienta de aplicación (pistola o válvula), la herramienta de mezcla (mezclador estático), la forma del cordón final y los criterios de inspección aplicables.
Esta «cadena de 6 eslabones» es fundamental, ya que ningún adhesivo bicomponente tolera un proceso de dosificación mal controlado. Incluso con un cartucho estándar con una relación de mezcla 10:1, un desplazamiento desigual de los émbolos, una purga inadecuada del material mezclado inicial o un mezclador estático incorrecto para la viscosidad del adhesivo producirán un cordón defectuoso. Del mismo modo, un equipo de mezcla y dosificación fallará si el mantenimiento y la calibración no están al día o si el material no se acondiciona correctamente antes de usarlo.
Para un equipo de compras, es más útil preguntarse «¿qué arquitectura de sistema de dosificación controla mejor el principal riesgo de mi proceso: el tiempo de cambio, el curado con una proporción incorrecta, el tiempo de utilización, los residuos retenidos, la exposición del operario, el ritmo de producción o la previsibilidad del presupuesto?» que «¿cuál es la mejor pistola para epoxi bicomponente?».
Por eso, el mismo proyecto aparece en las búsquedas de compras como sistemas de dosificación de adhesivos, dosificador de epoxi, equipo de dosificación de adhesivo, dosificador robótico de adhesivo, equipo de dosificación de epoxi de 2 componentes, sistema automatizado de dosificación de adhesivo o dosificador de epoxi de dos componentes. Otros términos de búsqueda, como sistemas de dosificación de epoxi de dos componentes, dosificación 2k de dos componentes, pistolas para cartuchos dobles, equipo de dosificación y mezcla y dosificadores de adhesivo de dos componentes, apuntan al mismo problema de fábrica: antes de comparar precios, el comprador debe ajustar la arquitectura del equipo a la química, los riesgos de aplicación y las pruebas de validación.
Selección del sistema: ¿cartucho, pistola neumática, automatización o mezcla y dosificación?
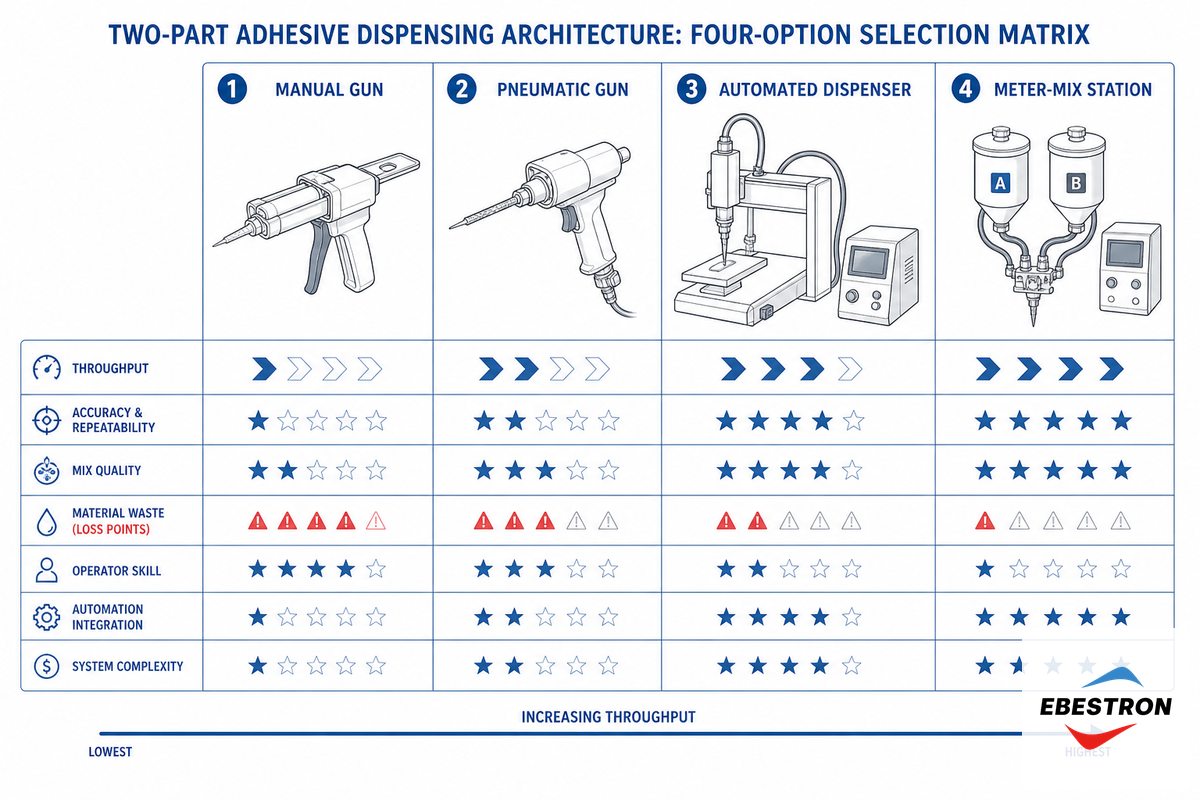
Al evaluar nuevos equipos de dosificación, identifique el cuello de botella del proceso antes de consultar el catálogo de productos. La dosificación con cartucho suele ser más práctica para pruebas, reparaciones, producción de bajo volumen o trabajos con una gran variedad de productos. Los equipos de mezcla y dosificación empiezan a tener sentido cuando el factor limitante es un volumen elevado, la necesidad de automatización, la supervisión de la proporción en tiempo real, la exposición potencial de los trabajadores o la economía de los materiales a granel en grandes volúmenes.
| Cuello de botella oculto | La dosificación con cartucho suele ser adecuada para | La mezcla y dosificación suele ser adecuada para | Limitaciones / casos no adecuados |
|---|---|---|---|
| Cambios de referencia de producto | Cambios frecuentes de formulación o color; laboratorio de muestras; kits de servicio | Familia de productos estable y configuración repetida | Los cartuchos pueden resultar caros si se desechan muchos mezcladores en cada turno |
| Garantía de la proporción de mezcla | Adecuada cuando se controlan la geometría del cartucho, los émbolos y el procedimiento de purga | Más adecuada cuando se requieren supervisión continua, medición y registro de datos | Ningún sistema elimina la necesidad de validar las muestras |
| Riesgo de inversión | Menor inversión inicial, pruebas más sencillas y menos mantenimiento | Mayor compromiso de inversión, pero puede favorecer la disponibilidad y el rendimiento cuando el volumen de la línea es estable | Evite afirmar plazos de amortización universales sin datos de la planta |
| Visibilidad de los residuos | El volumen retenido en el mezclador y las pérdidas de purga son fáciles de estimar | La alimentación a granel puede reducir la manipulación de cartuchos, pero siguen existiendo residuos por lavado y mantenimiento | Una boquilla barata puede salir cara si retiene mucho material |
| Exposición del operario | Adecuada para cantidades pequeñas y controladas si la ficha de datos de seguridad, los equipos de protección individual y la ventilación son apropiados para la formulación | Más adecuada cuando el control de la exposición requiere alimentación cerrada, puestos de trabajo fijos o procedimientos por escrito | Los sistemas de MMA y PU requieren una evaluación de seguridad, además de revisar las herramientas |
| Preparación de la solicitud de presupuesto | Indique el tamaño del cartucho, la relación de mezcla, la viscosidad, la conexión del mezclador y la cantidad para pruebas | Indique el caudal, el patrón de aplicación, las señales de automatización, el método de limpieza y el objetivo de disponibilidad | No solicite un precio antes de definir los criterios de aceptación |
Esta tabla sirve de guía para tomar decisiones de compra, no de referencia absoluta. Los datos disponibles en la cadena de suministro orientan estas decisiones, pero no establecen un umbral universal de «aplicaciones diarias» válido para todos los adhesivos, sustratos, diseños de cordón o líneas.
La cadena de 6 eslabones para controlar la proporción de mezcla
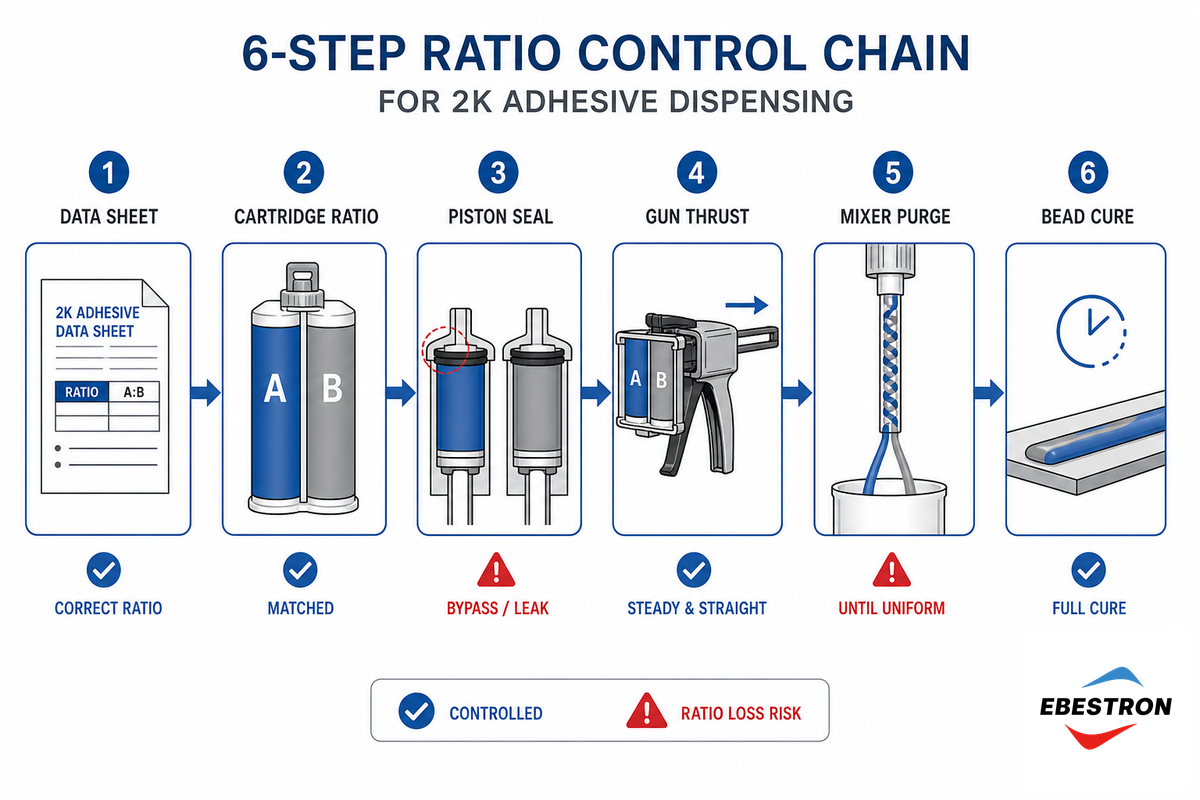
Use la cadena de 6 eslabones para controlar la proporción de mezcla e identificar problemas de dosificación antes de responsabilizar al proveedor de cartuchos. Esta cadena conecta la proporción indicada en la ficha técnica, el diseño de las cámaras del cartucho, el recorrido de los émbolos, el diseño del mezclador, la eficacia de la purga y los criterios de inspección del cordón.
Los informes de campo indican que los principales problemas al dosificar adhesivos bicomponentes incluyen una relación de mezcla incorrecta, el curado prematuro dentro del mezclador estático y una purga excesiva. Cada fallo produce resultados similares en la pieza, pero requiere una solución distinta.
| Eslabón | Qué puede fallar | Qué debe comprobarse | Limitaciones / casos no adecuados |
|---|---|---|---|
| 1. Interpretación de la proporción | Se confunde la proporción en masa con la proporción en volumen | Compare la base de la relación de mezcla indicada en la ficha técnica del adhesivo con la del cartucho | No dé por hecho que una relación 1:1 en volumen equivale a una relación 1:1 en masa |
| 2. Geometría del cartucho | Dimensiones incorrectas de las cámaras o pareja de émbolos inadecuada | Confirme el sistema A/B/C/F/S y las dimensiones correspondientes a la proporción de mezcla | Que las dimensiones sean compatibles no significa que todos los accesorios sean intercambiables |
| 3. Movimiento de los émbolos | Retraso de los émbolos, aire atrapado o paso de material por las juntas | Compruebe el equilibrio de la primera aplicación y el estado de las juntas de los émbolos | Un cartucho nuevo no solucionará una placa de empuje dañada en la pistola |
| 4. Elección del mezclador | El ajuste es correcto, pero el número de elementos o el diámetro no lo son | Adapte la conexión, la viscosidad, la relación de mezcla y la salida; valide el conjunto con el adhesivo real | El número de elementos por sí solo no garantiza un comportamiento determinado del tiempo de permanencia |
| 5. Purga inicial | El material sin mezclar de la parte inicial entra en la pieza | Establezca una norma de purga según el volumen del mezclador y el riesgo de aplicación | No reutilice mezcladores estáticos desechables cuando haya comenzado el curado |
| 6. Inspección del cordón | Las vetas, el curado insuficiente o los huecos se detectan demasiado tarde | Defina comprobaciones del color, la dureza, el intervalo de curado y las muestras que deben extraerse | Los resultados de pequeñas probetas no constituyen valores de diseño admisibles sin una revisión de ingeniería |
Selección del mezclador estático: conexión, número de elementos y residuos
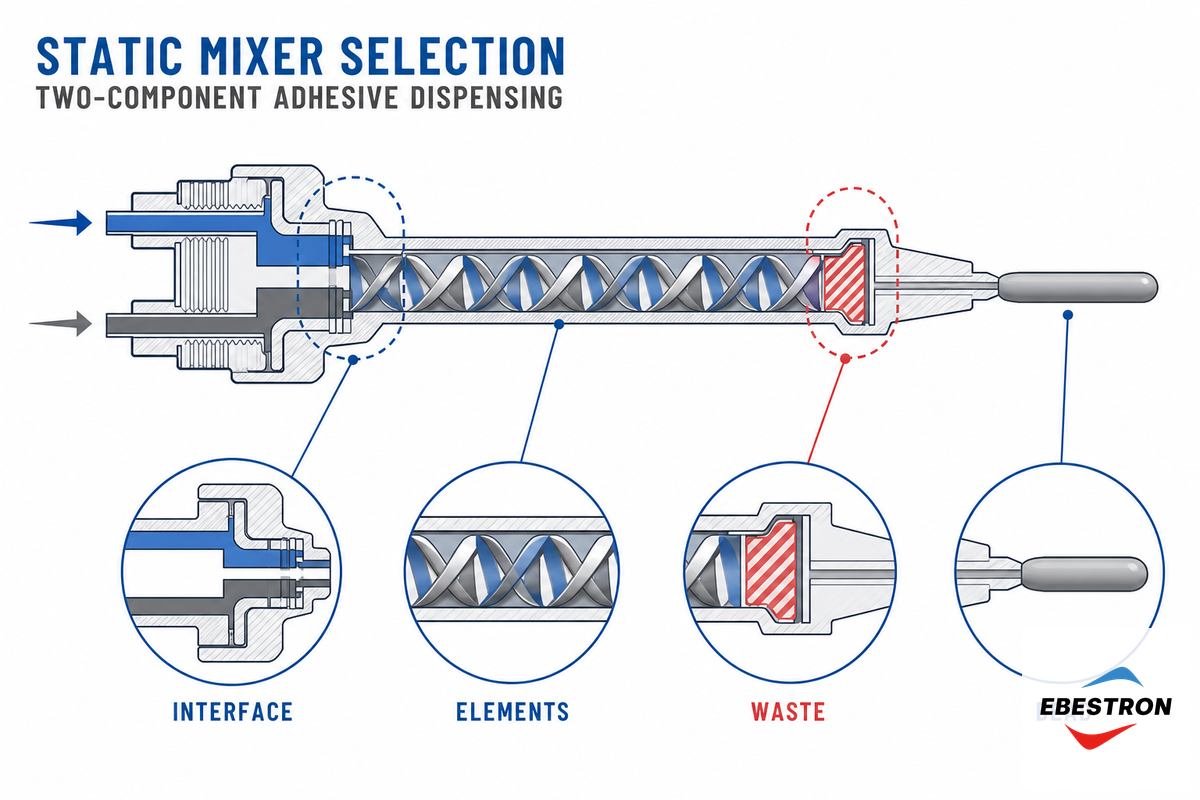
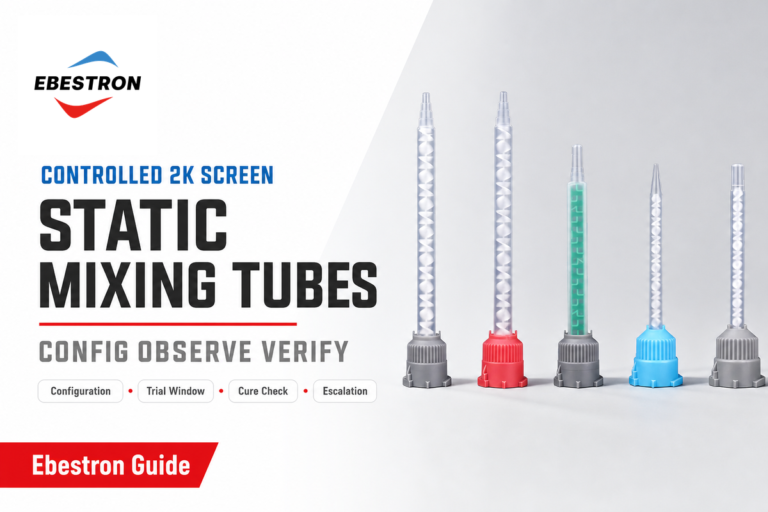
Aunque los mezcladores estáticos están diseñados para integrarse fácilmente con un cartucho, no basta con que coincida el punto de conexión. En la salida, el mezclador puede ocultar que el adhesivo es incompatible si factores como la viscosidad, la relación de mezcla, la caída de presión, el caudal, el tiempo de utilización y el diseño del cordón superan sus límites.
Las recomendaciones publicadas por Nordson para mezcladores estáticos relacionan la elección con el cartucho, el material, la viscosidad de la mezcla y los tipos de salida de la carcasa, y ofrecen distintos intervalos de elementos de muestra según la formulación. Las herramientas públicas de Ebestron solicitan la relación de mezcla, la viscosidad y la diferencia de viscosidad; después sugieren un número inicial de elementos y advierten que debe validarse con el adhesivo real.
Por tanto, «¿18 o 24 elementos?» no es la pregunta adecuada. Pregunte, en cambio: «¿Cuál es el mezclador más corto que garantiza una mezcla completa con el caudal, el tamaño de cordón y el tiempo de trabajo reales?». Un mezclador más corto puede reducir los residuos retenidos, pero si es demasiado corto puede producir vetas. Uno más largo puede mejorar la mezcla, pero también aumenta la contrapresión y la cantidad de material curado que se desecha cada vez que se cambia la punta.
Comprobación para el comprador:Solicite a los proveedores una recomendación inicial de mezclador y valídela con el adhesivo, el sustrato, el tamaño de cordón, el tiempo abierto y la velocidad de dosificación reales. Use las tablas del número de elementos para filtrar opciones, no como aprobación definitiva del proceso.
Compatibilidad con la formulación: material del cuerpo del cartucho, ficha de seguridad y validación del proceso
La compatibilidad con una formulación depende de tres aspectos: la compatibilidad química, la seguridad de los trabajadores y la verificación de la aplicación. En los sistemas de epoxi, poliuretano, MMA, acrílico y silicona, los cuerpos de cartucho de PP, PA o PBT pueden satisfacer los requisitos del cartucho, pero el material del cartucho es solo una parte de la evaluación.
Al utilizar sistemas de poliuretano, examine primero todos los controles de exposición a isocianatos antes de aprobar cualquier método de dosificación. OSHA señala que la exposición a isocianatos puede provocar irritación de la piel y las mucosas, dificultad para respirar y asma profesional; por ello, la revisión de la ficha de seguridad, la ventilación y los equipos de protección individual deben formar parte del proceso de compra.
En algunos sistemas acrílicos y de MMA, no limite la elección únicamente a la velocidad de curado. NIOSH clasifica el metacrilato de metilo como líquido inflamable de clase IB, por lo que, antes de aumentar la escala de producción, es necesario controlar las fuentes de ignición, la ventilación, la revisión de la ficha de seguridad y los procedimientos de manipulación en la sala de muestras.
Las aplicaciones de envasado y contacto con alimentos requieren el mismo cuidado. 21 CFR 175.105 especifica los límites para los adhesivos utilizados en el envasado, almacenamiento o transporte de alimentos. No puede aplicarse de forma general a todos los cartuchos ni a todos los casos de aplicación de adhesivos después del curado.
Un problema práctico es que un cuerpo de cartucho químicamente compatible puede no superar la aprobación para la aplicación si el proceso no tiene en cuenta los límites de exposición, el control de fuentes de ignición o los registros de validación. Cuando corresponda el uso de MMA, la Guía de bolsillo de NIOSH indica un límite de exposición media ponderada en el tiempo de 100 ppm / 410 mg/m3 y un punto de inflamación de 50 F; para el poliuretano, OSHA considera que los isocianatos presentan riesgos de irritación y asma profesional. Ebestron puede preseleccionar opciones de cartucho de PP, PA y PBT para solicitar muestras, pero el comprador sigue necesitando revisar la ficha de seguridad, obtener la aprobación del departamento de seguridad, salud y medio ambiente de la planta y documentar una prueba del cordón antes de la aprobación del fabricante de equipo original.
Coste por 1.000 cordones aceptados
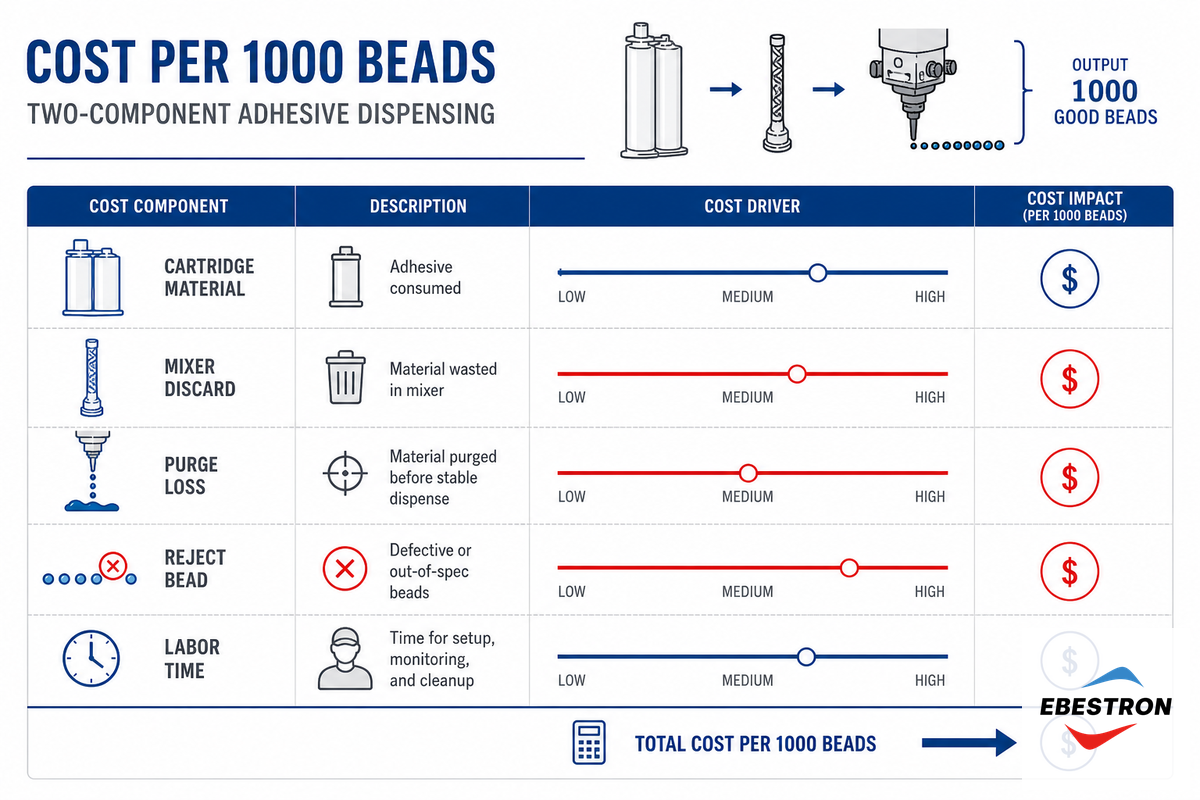
¿Cuál debería ser la verdadera unidad de coste al comprar dosificadores de adhesivos bicomponentes? Recomiendo calcular el coste por cada mil cordones aceptados, incluyendo el coste del material a granel o en cartucho, los residuos retenidos en el mezclador, la aplicación inicial, los rechazos y la mano de obra del operario.
Una herramienta útil del sitio web de Ebestron puede estimar los residuos anuales retenidos en los mezcladores a partir del coste del adhesivo por mL, el volumen residual del mezclador, el uso diario de boquillas y el número de días de funcionamiento. Antes de solicitar presupuestos, puede convertir el mismo cálculo en una hoja de cálculo de compras.
| Partida de coste | Qué debe introducirse | Cómo influye en la decisión | Limitaciones / casos no adecuados |
|---|---|---|---|
| Material utilizado por cordón | Promedio de mL por cordón aceptado | Permite comparar el tamaño del cordón entre sistemas | Requiere pesos de muestras reales o el volumen dosificado |
| Residuos retenidos en el mezclador | mL retenidos x puntas por cada 1.000 cordones | Permite identificar mezcladores sobredimensionados | Los volúmenes retenidos publicados deben comprobarse con el mezclador seleccionado |
| Purga inicial | mL de purga por cada punta o cartucho nuevo | Permite evaluar la disciplina al iniciar la dosificación | No reduzca la purga por debajo de lo validado para obtener una mezcla de calidad |
| Cordones rechazados | Unidades rechazadas x coste del material y de la mano de obra | Relaciona la calidad con los costes | Se necesitan datos de la planta; si se desconocen, utilice un intervalo |
| Tiempo del operario | Minutos para cambiar la punta, purgar, inspeccionar y limpiar | Permite saber cuándo podrían amortizarse la automatización o la mezcla y dosificación | No utilice una tarifa salarial genérica sin la aprobación del departamento financiero |
| Coste de validación | Piezas de prueba, ensayos destructivos, comprobaciones de envejecimiento y registros de ensayos | Evita que una muestra barata se convierta en un lanzamiento costoso | Los ensayos con probetas pequeñas sirven para comparar; no demuestran universalmente la idoneidad del diseño |
| Categoría de medición | Ejemplo de dato que debe registrarse | Por qué es importante | Limitaciones / casos no adecuados |
|---|---|---|---|
| Geometría del cordón | Longitud del cordón de 50 mm y anchura objetivo | Relaciona la cantidad aplicada por el cartucho con la geometría real de la pieza | Utilice el valor de su plano, no este ejemplo |
| Tiempo de purga | 10 sec tras instalar un mezclador nuevo | Separa el material mezclado del material inicial sin mezclar | No lo acorte por debajo del tiempo validado para obtener una mezcla de calidad |
| Intervalo de pausa | 5 min antes de revisar el cambio de punta | Permite evaluar el riesgo de curado dentro del mezclador estático | Depende del tiempo de utilización del adhesivo y de la temperatura del taller |
| Tiempo abierto | Ventana de trabajo de 20 min según la ficha técnica del adhesivo | Determina los tiempos de trabajo del operario y de fijación | Confírmelo en la ficha técnica del proveedor del adhesivo |
| Contrapresión | 80 psi o lectura del manómetro aprobada por la planta | Permite saber si la longitud del mezclador o la viscosidad sobrecargan la pistola | No supere la presión nominal de la pistola ni del cartucho |
| Suministro de aire | Entrada neumática regulada de 6 bar | Permite repetir la dosificación neumática de forma uniforme | Las pistolas manuales requieren una comprobación distinta |
| Tasa de rechazo | Intervalo de tasas de rechazo introducido por el comprador según la categoría del defecto | Convierte los datos de calidad en datos financieros | Utilice un intervalo si el tamaño de la muestra es pequeño |
| Frecuencia de cambio de punta | 20 puntas/día y 250 días/año | Relaciona los residuos retenidos con el gasto anual | Utilice el patrón de turnos real |
| Intervalo de inspección | Inspección visual del cordón cada 1 hr durante la prueba | Detecta desviaciones antes de producir un lote completo | Las uniones críticas pueden requerir controles más frecuentes |
| Tiempo de espera para el curado | 24 horas antes de la prueba de manipulación | Evita aprobar el proceso antes de que avance el curado | Utilice la ficha técnica del adhesivo y la temperatura de la planta |
| Comprobación de envejecimiento | 7 días en las condiciones seleccionadas por el comprador | Detecta fallos tardíos antes del lanzamiento | No sustituye a la cualificación formal |
| Exposición por motivos de seguridad | Comprobación del límite de 100 ppm TWA cuando corresponda el uso de MMA | Vincula la selección de la formulación con los controles de la ficha de seguridad | Utilice la ficha de seguridad oficial y las normas de seguridad de la planta |
Utilice la tabla como lista de comprobación de unidades, no como criterio para elegir la mejor opción. Los formularios de prueba habituales suelen incluir columnas para comprobaciones con galgas de 0,2mm, anchura del cordón de 3mm, solape de 25mm, observación del tiempo abierto de 60 min, revisión intermedia del curado a las 2 hr, espera de 24 horas antes de la manipulación, comprobación de envejecimiento de 7 días, notas sobre contrapresión de 80 psi, suministro de aire de 6 bar, intervalo de tasa de rechazo del 2 % e intervalo de pérdida por purga del 5 %. Después, el departamento financiero puede añadir una partida de residuos en $/año cuando la planta proporcione el coste real del adhesivo y el número de turnos.
Cuándo deja de ser la mejor opción la dosificación con cartucho
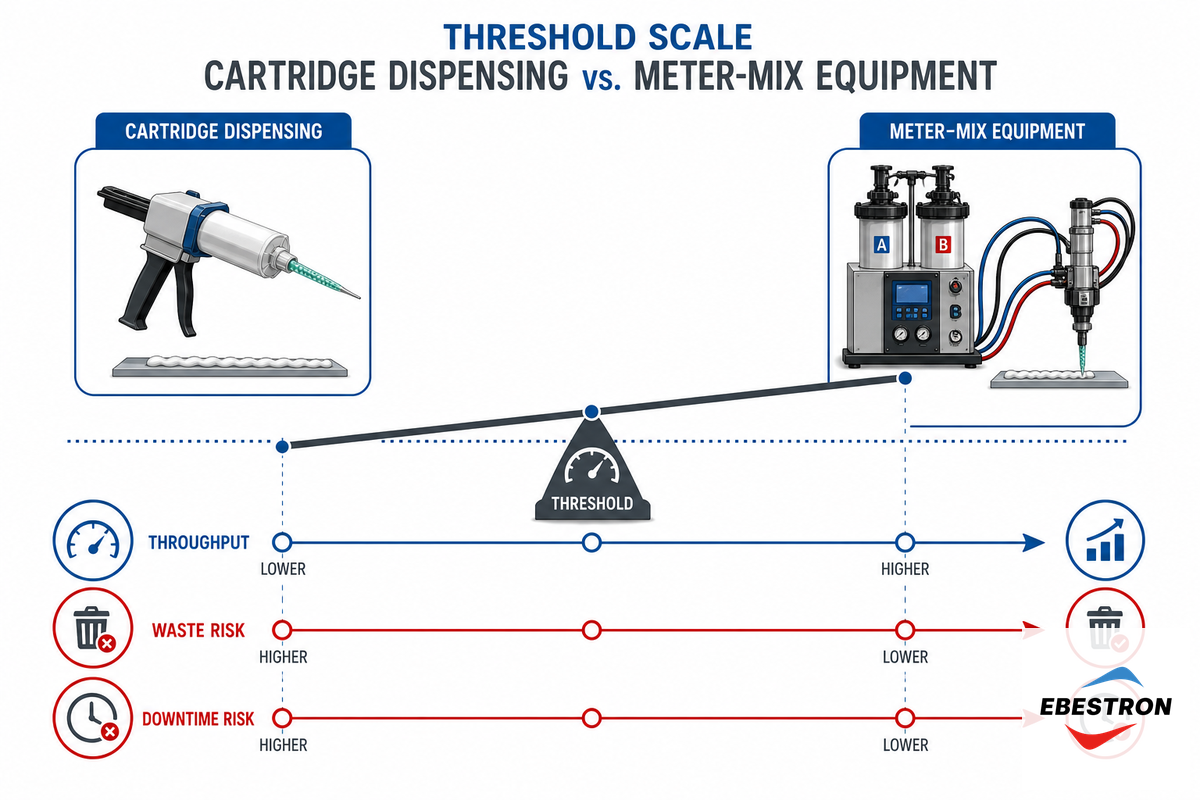
La dosificación con cartucho deja de ser la mejor opción cuando la flexibilidad ya no es la ventaja principal. La repetición de trabajos de gran volumen, las pérdidas frecuentes durante la purga, un historial de quejas sobre la proporción de mezcla, el rechazo de piezas costosas o una célula robótica que necesite registrar datos y controlar de forma reproducible cada aplicación son señales de alerta.
No intente establecer un límite genérico de aplicaciones diarias. Siga un proceso de evaluación por etapas: valide el proceso con cartucho mediante una solicitud de presupuesto clara y un plan de muestreo; después calcule el coste por cada mil cordones aceptados; por último, determine si el verdadero cuello de botella está en la manipulación del material, la supervisión de la proporción, el mantenimiento, la exposición del operario o la velocidad de la línea. Si el cuello de botella es costoso y reproducible, incorpore la mezcla y dosificación al proyecto.
Si el cuello de botella se debe a la variedad de referencias, el servicio de campo, un tiempo de utilización corto, la validación de lotes pequeños o un canal de suministro de cartuchos de marca blanca, el cartucho puede seguir siendo la mejor solución. Un proveedor competente debe saber cuándo desaconsejar la solución de mezcla y dosificación por falta de volúmenes repetibles o de preparación para el mantenimiento en planta.
Criterio de compra: no pase a un sistema de mezcla y dosificación porque un presupuesto para cartuchos parezca caro. Consulte primero el registro del coste por 1.000 cordones aceptados; si sus datos reales muestran fallos reiterados en la proporción, grandes pérdidas durante la purga, presión por cambiar puntas 20 puntas/día o rechazo de piezas críticas, conviene probar la mezcla y dosificación. Si Ebestron puede validar la relación de mezcla del cartucho, la conexión del mezclador y el plan de muestreo para una aplicación con varias referencias, la dosificación con cartucho sigue siendo la opción de menor riesgo.
Lista de comprobación para solicitar muestras y presupuestos a proveedores
Una solicitud de presupuesto para un sistema de cartuchos de adhesivo de dos componentes debe ofrecer una opción clara. Si el cliente solo solicita un precio, el proveedor tendrá que hacer suposiciones sobre la formulación, la relación de mezcla, la viscosidad, la pistola de aplicación, la conexión del mezclador, el tipo de punta, la cantidad anual y los criterios de aceptación de la prueba.
| Campo de la solicitud de presupuesto | Qué debe enviarse | Por qué es importante | Limitaciones / casos no adecuados |
|---|---|---|---|
| Formulación del adhesivo | Epoxi, PU, MMA, acrílico, silicona u otro | Determina la compatibilidad del material y la evaluación de seguridad | No omita nunca la ficha de seguridad en sistemas de PU/MMA |
| Base de la relación de mezcla | Relación en volumen y relación en masa, si se dispone de ambas | Evita confundir una relación 1:1 en masa con otra en volumen | No dé por sentada la base indicada en la ficha técnica |
| Viscosidad y diferencia | Viscosidad de los lados A y B a la temperatura de trabajo | Afecta al diámetro del mezclador, al número de elementos y a la presión | Las recomendaciones del proveedor siguen necesitando validación mediante pruebas |
| Sistema de cartucho | Dimensiones A/B/C/F/S, tamaño, relación de mezcla y pistola existente | Evita recibir una muestra físicamente incompatible | Utilice la expresión «compatible por dimensiones» para sistemas de marca |
| Conexión del mezclador | Bayoneta, boca acampanada, espiral u otro tipo de conexión | Relaciona el cartucho y el mezclador estático con el tamaño del cordón | El ajuste físico no demuestra la calidad de la mezcla |
| Criterios de aceptación | Intervalo de curado, aspecto del cordón, dureza, ensayo destructivo y condiciones de envejecimiento | Convierte una muestra en una decisión | Evite cambiar los criterios cuando llegue la muestra |
| Condiciones comerciales | Cantidad para pruebas, cantidad anual, envasado, marca blanca y necesidades de registro | Permite al proveedor presupuestar una propuesta realista | No compare los precios de prototipos con los de producción |
| Revisión de seguridad | Ficha de seguridad, ventilación, equipos de protección individual y controles de ignición cuando sean necesarios | Evita sorpresas relacionadas con la formulación al aumentar la escala de producción | Las muestras del proveedor no sustituyen la aprobación del departamento de seguridad, salud y medio ambiente de la planta |
Diagnóstico de fallos antes de cambiar de proveedor
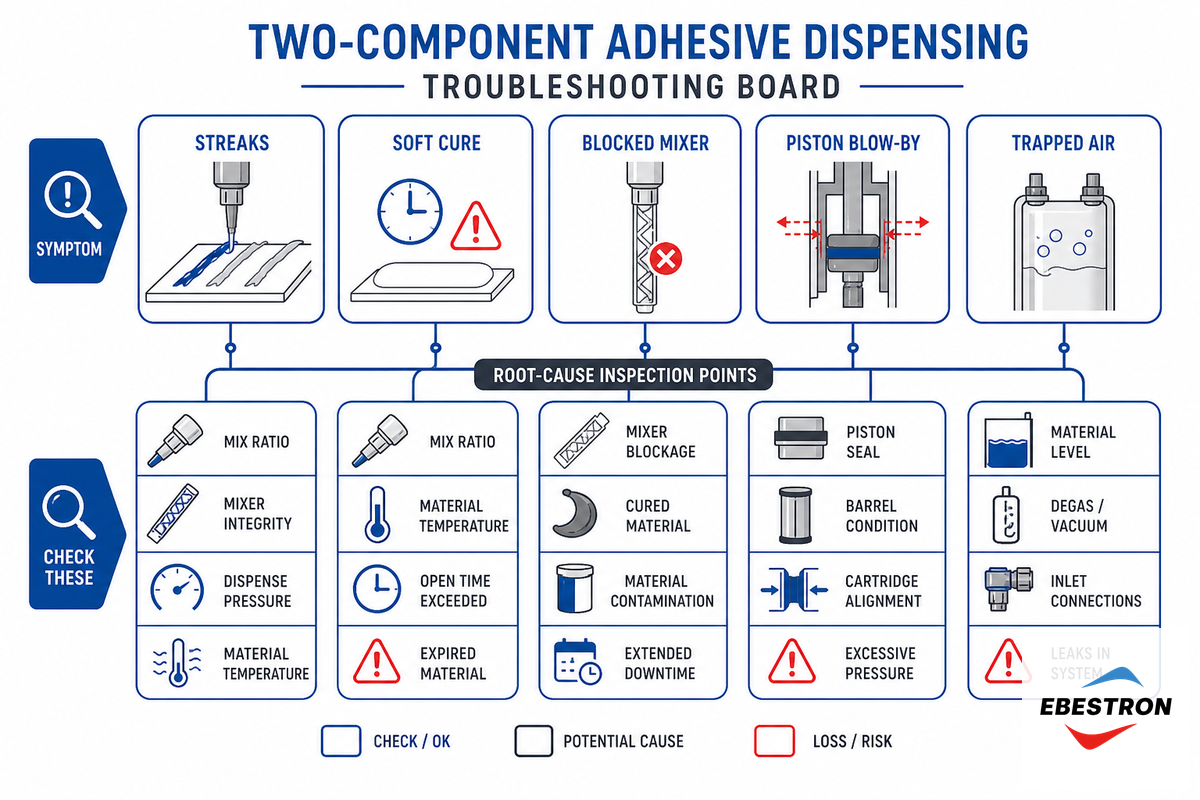
El curado deficiente, las vetas, los mezcladores obstruidos y las fugas por el émbolo no tienen todos el mismo origen. Cambiar de proveedor puede resolver problemas relacionados con el proceso de moldeo del cartucho, los émbolos o las juntas, pero una parte considerable de los defectos se debe a errores al interpretar la relación de mezcla, al diseño del mezclador, a las técnicas de purga, a la temperatura de aplicación o a la manipulación.
| Síntoma | Primeras comprobaciones probables | Pregunta para el proveedor | Limitaciones / casos no adecuados |
|---|---|---|---|
| Curado blando o pegajoso | Base de la relación de mezcla, movimiento del émbolo, purga, temperatura, vida útil | ¿Qué relación de mezcla del cartucho y qué conjunto de émbolos corresponden a esta ficha técnica? | No culpe al material antes de comprobar la dosificación y la relación de mezcla. |
| Vetas de color | Interfaz del mezclador, número de elementos, diferencia de viscosidad, caudal | ¿Qué mezclador se ha validado con este adhesivo? | Un mayor número de elementos puede aumentar la presión o el desperdicio. |
| Mezclador obstruido | Vida útil de la mezcla, tiempo de pausa, calor, curado previo en la punta dosificadora | ¿Qué pauta de tiempo abierto deben seguir los operarios? | No fuerce el paso del material por un mezclador en proceso de curado. |
| Fuga por el émbolo | Placa de empuje de la pistola, junta del émbolo, almacenamiento del cartucho, viscosidad | ¿Qué tipo de émbolo se especifica para esta viscosidad? | Una pistola más potente puede agravar los daños si la alineación es incorrecta. |
| Cordón correcto, pero fallo en servicio | Preparación del sustrato, envejecimiento ambiental, condiciones de carga, método de validación | ¿Qué ensayo demuestra el comportamiento de esta unión concreta y no solo el de una probeta? | ASTM D1002 es una prueba comparativa; no constituye un valor de diseño universal. |
Ayuda para elegir cartuchos y mezcladores y definir los datos de la solicitud de oferta
Ebestron puede evaluar el tamaño de cartucho, la relación de mezcla, el material, la interfaz del mezclador y los criterios de muestreo necesarios antes de emitir una solicitud de oferta para fabricación al por mayor o fabricación de marca blanca para fabricantes de equipos originales.
Solicite un presupuesto para cartuchosPreguntas frecuentes
P: ¿Qué es la dosificación de adhesivos bicomponentes?
La dosificación de adhesivos bicomponentes consiste en medir, mezclar y aplicar de forma controlada dos componentes adhesivos reactivos para que el cordón cure durante la producción con la relación de mezcla prevista.
En una fábrica, el sistema suele incluir un cartucho doble o una alimentación a granel, émbolos o bombas, una pistola de aplicación o una válvula, un mezclador estático, una pauta de purga y un método de inspección. El término abarca la aplicación manual con cartucho, las pistolas neumáticas para cartuchos, la dosificación automatizada y los equipos de dosificación y mezcla. El nombre de la herramienta importa menos que el control de la relación de mezcla, la mezcla, la aplicación del cordón, el desperdicio y la seguridad para el adhesivo concreto.
P: ¿Cuáles son los mejores sistemas de adhesivo para la dosificación automatizada?
El mejor sistema automatizado depende del volumen de repetición, la viscosidad, el riesgo de desviación de la relación de mezcla, la geometría del cordón, los controles de seguridad y de si la planta necesita registrar datos del trabajo.
La automatización con cartuchos puede funcionar bien para trabajos de volumen moderado y repetitivo, muestras controladas o productos con cambios frecuentes de material. Los equipos de dosificación y mezcla resultan más atractivos cuando se utiliza repetidamente el mismo material, importa el tiempo de funcionamiento de la línea, se requiere supervisar la relación de mezcla o los rechazos son costosos. No elija la automatización solo porque parezca precisa. Compruebe primero la vida útil de la mezcla, el caudal, la caída de presión, el mezclador elegido, la capacidad de mantenimiento y los ensayos de aceptación.
P: ¿Qué mezclador estático es adecuado para un adhesivo bicomponente?
Un mezclador estático adecuado encaja en la interfaz del cartucho y demuestra, en pruebas de dosificación, que mezcla por completo el adhesivo con su relación de mezcla, viscosidad, caudal y tamaño de cordón.
Empiece por la interfaz física, como una conexión de bayoneta, de boca acampanada o en espiral. Después, compruebe la química, la diferencia de viscosidad, la temperatura de trabajo, el número de elementos, el diámetro interior, la forma de la salida y el volumen retenido. Las tablas del proveedor pueden servir de punto de partida, pero la elección definitiva debe validarse con el adhesivo, el sustrato, el tiempo abierto y la velocidad de dosificación reales. El mero ajuste físico no demuestra que la mezcla sea adecuada.
P: ¿Cuándo debería pasar de los cartuchos a un equipo de dosificación y mezcla?
Haga el cambio solo cuando el cuello de botella de la planta sea lo bastante recurrente como para justificar la alimentación a granel, el mantenimiento del sistema de dosificación, la calibración, la formación de los operarios y la supervisión del proceso en decisiones de producción a escala.
Algunos buenos motivos son los trabajos repetidos de gran volumen, las pérdidas frecuentes durante la purga, las piezas rechazadas de alto coste, la dosificación robotizada, la necesidad de trazabilidad de la relación de mezcla y las familias de materiales estables. Entre los motivos poco convincentes están un único presupuesto elevado para cartuchos, una muestra sin validar o la idea imprecisa de que la automatización siempre reduce el desperdicio. Calcule primero el coste por cada 1.000 cordones correctos. Si la flexibilidad de los cartuchos sigue resolviendo el trabajo, siga utilizándolos.
P: ¿Por qué el adhesivo bicomponente cura blando o deja vetas?
El curado blando o las vetas suelen indicar que, antes de culpar al proveedor durante la producción de prueba, conviene comprobar la relación de mezcla, la mezcla, la purga, la temperatura, la vida útil del producto o la preparación del sustrato.
Compruebe primero la cadena de control de la relación de mezcla de 6 eslabones. Después, revise la preparación y el envejecimiento del sustrato.
P: ¿Encajan los cartuchos Ebestron en pistolas tipo Mixpac o Nordson?
Ebestron publica información sobre compatibilidad dimensional con sistemas de cartuchos habituales, pero en una solicitud de oferta conviene indicar «compatible con las dimensiones de sistemas estándar» en lugar de «recambio OEM idéntico» para accesorios y muestras.
Antes de pedir muestras, indique el sistema de cartucho, la relación de mezcla, el tamaño, el modelo de pistola existente y la interfaz del mezclador. Las herramientas públicas de compatibilidad de Ebestron hacen referencia a los sistemas A-System, B-System, C-System, F-System y otros formatos habituales, pero es necesario confirmar los accesorios según el tamaño, la relación de mezcla, la placa de empuje, la alineación del émbolo y la conexión del mezclador. Si necesita una equivalencia con un sistema de marca, solicite una comprobación de compatibilidad con fotografías, números de pieza y cartuchos de muestra. Pregunte también al proveedor si el presupuesto incluye solo cartuchos vacíos o un conjunto compatible con émbolos, tapones, juntas tóricas y mezcladores estáticos. Así evitará un problema de compra habitual: llega el cartucho, pero el taller sigue sin tener la interfaz del mezclador o la placa de empuje correctas.
Recursos relacionados de Ebestron
Referencias y fuentes
- La supervisión en tiempo real aporta control del proceso a la dosificación de adhesivos de dos componentes – ASSEMBLY Magazine
- Información general sobre isocianatos – Occupational Safety and Health Administration
- Guía de bolsillo sobre el metacrilato de metilo – NIOSH / CDC
- ASTM D1002-10(2019) – ASTM International
- ASTM F88/F88M-21 – ASTM International
- ASTM D3078-02(2021)e1 – ASTM International
- 21 CFR 175.105 Adhesives – eCFR
- Distribuciones de tiempos de residencia en mezcladores caóticos en línea – arXiv