Contacte a Ebestron

Atualizado em julho de 2026
O doseamento de adesivos bicomponentes é um processo controlado que mede, mistura e aplica dois componentes reativos do adesivo através de um cartucho ou de um sistema de alimentação a partir de um recipiente de grande capacidade. O processo abrange o movimento dos êmbolos, o desenho do misturador estático, a inspeção do cordão após a mistura, a proteção dos operadores e a validação do fornecedor. Muitos compradores escolhem pistolas para adesivos bicomponentes apenas pelo custo do cartucho, sem perceber que isso pode provocar falhas na proporção de mistura, perda de material na purga ou rejeição dos cordões.
Este guia de compra destina-se a fábricas que pretendem comparar cartuchos para adesivos bicomponentes (vazios ou cheios), pistolas doseadoras, misturadores estáticos e equipamento de mistura e doseamento. Comece por determinar que amostras deve pedir, que medições deve fazer e que informações incluir no pedido de cotação, antes de surgirem estrias ou uma cura lenta.
Especificações rápidas
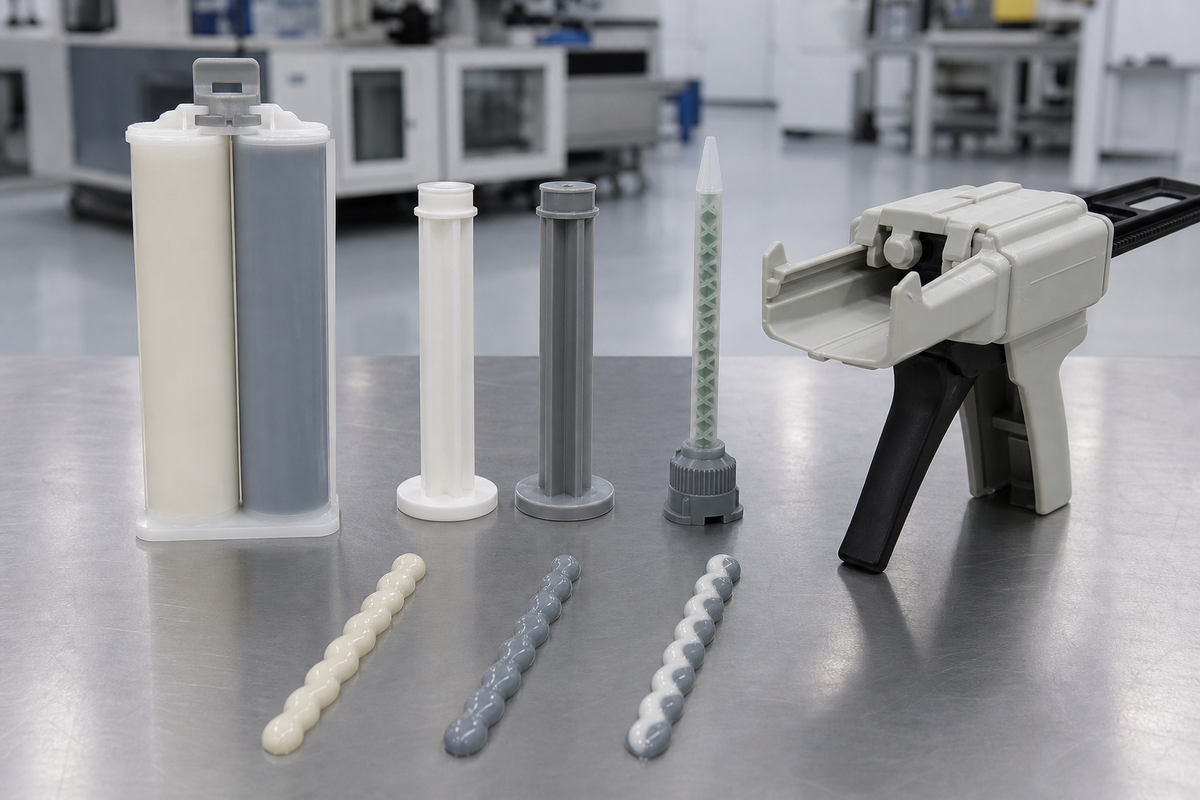
| Opções de sistema | Pistola manual para cartuchos, pistola pneumática para cartuchos, doseamento automatizado a partir de cartuchos, equipamento de mistura e doseamento |
|---|---|
| Gama pública de cartuchos Ebestron | 50ml, 75ml, 100ml, 200ml, 250ml, 400ml e 1500ml; proporções de mistura de 1:1, 2:1, 4:1 e 10:1 |
| Percurso do material | Opções de corpo do cartucho em PP, PA e PBT; a compatibilidade química exige sempre a análise da ficha de dados de segurança e a validação de amostras |
| Primeira medida recomendada | Meça a proporção de mistura, a viscosidade, o volume por dose, os procedimentos de purga, o volume residual do misturador e os critérios de aceitação antes de pedir preços |
O que significa o doseamento de adesivos bicomponentes numa fábrica
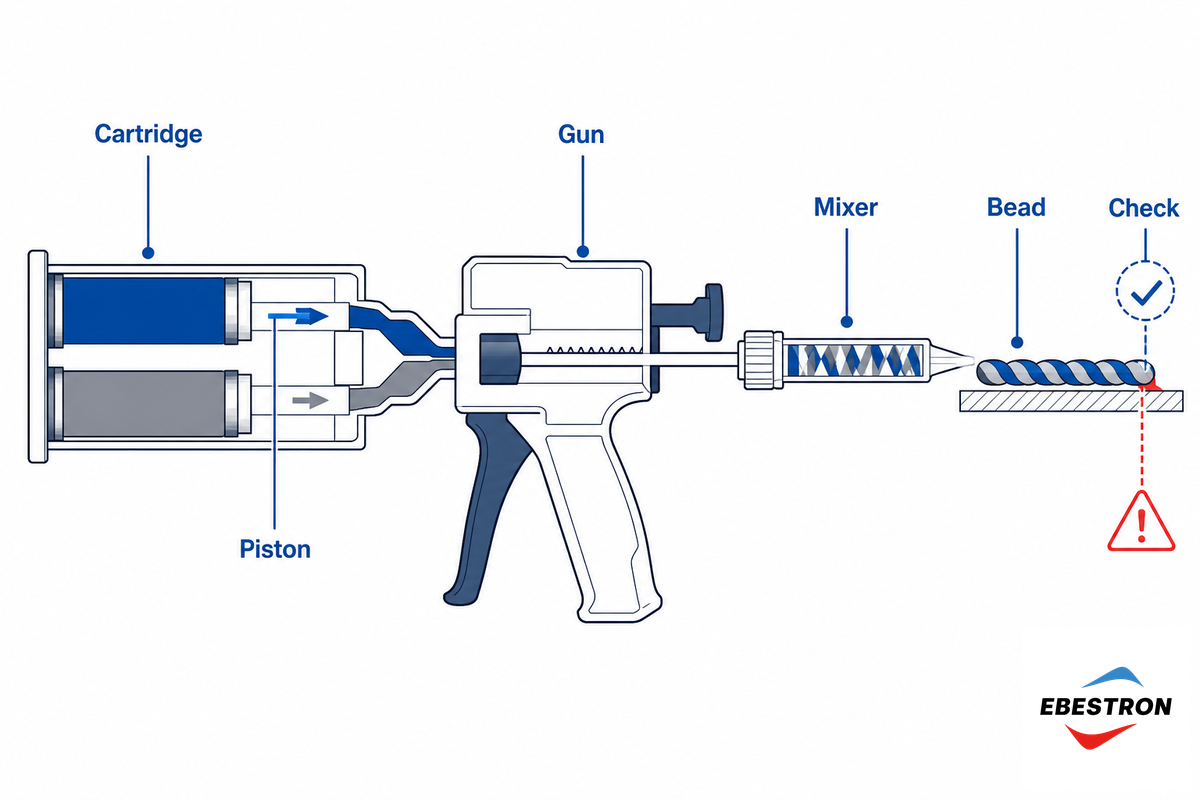
O doseamento de adesivos bicomponentes consiste em medir e misturar com precisão dois materiais que curam quando entram em contacto, para obter as características de cordão pretendidas na área de aplicação especificada. Na prática, o processo de doseamento combina a ficha técnica do material, o respetivo armazenamento (cartucho/depósito), o percurso até ao ponto de aplicação (êmbolos), a ferramenta de doseamento (pistola/válvula), a ferramenta de mistura (misturador estático), a forma do cordão final e os critérios de inspeção utilizados.
Esta «cadeia de 6 ligações» é essencial, pois nenhum adesivo bicomponente tolera um processo de doseamento pouco controlado. Mesmo com um cartucho normalizado de proporção 10:1, o movimento irregular dos êmbolos, a expulsão inadequada do material misturado inicial ou a escolha de um misturador estático inadequado à viscosidade do adesivo resultam num cordão defeituoso. Do mesmo modo, um doseador de mistura e doseamento falha se a manutenção e a calibração não estiverem atualizadas ou se o material não for devidamente condicionado antes da utilização.
Para uma equipa de compras, em vez de perguntar «qual é a melhor pistola para epóxi bicomponente», é mais útil perguntar «que arquitetura de sistema de doseamento controla melhor o maior risco para o meu processo: tempo de mudança, cura com proporção incorreta, tempo de vida útil da mistura, desperdício residual, exposição dos operadores, ritmo de produção ou previsibilidade das cotações?»
Por isso, o mesmo projeto surge nas pesquisas de compras como sistemas de doseamento de adesivos, doseador de epóxi, equipamento de doseamento de adesivos, doseador robótico de adesivos, equipamento de doseamento de epóxi bicomponente, sistema automatizado de doseamento de adesivos ou doseador de epóxi bicomponente. Termos relacionados com o aprovisionamento, como sistemas de doseamento de epóxi de 2 componentes, doseamento bicomponente 2K, pistolas para cartuchos de dois componentes, equipamento de doseamento e mistura e doseadores de adesivos bicomponentes, apontam para o mesmo problema na fábrica: antes de comparar preços, o comprador tem de relacionar a arquitetura da ferramenta com a química, o risco da aplicação e as provas de validação.
Seleção do sistema: pistola para cartuchos, pistola pneumática, automatização ou mistura e doseamento?
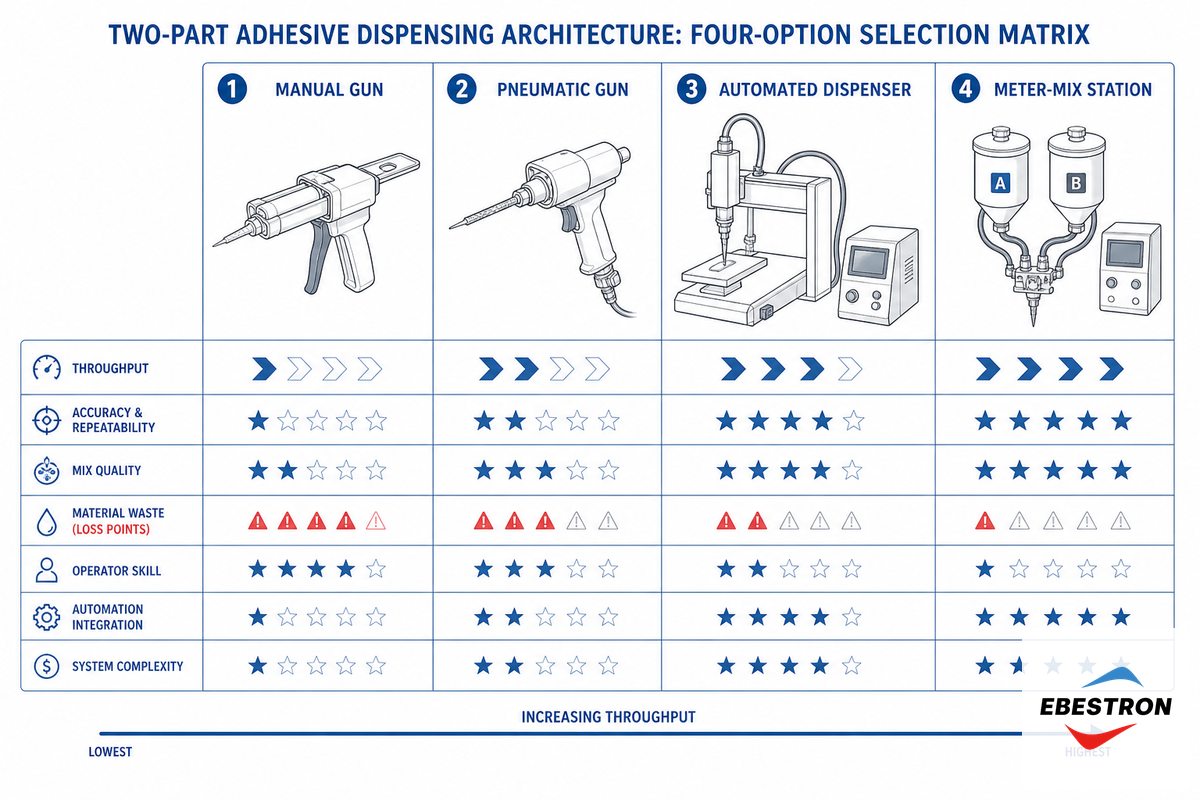
Quando ponderar a aquisição de equipamento de doseamento, identifique primeiro o estrangulamento do processo antes de consultar o catálogo de produtos. O doseamento a partir de cartucho é geralmente mais prático para testes, reparações, produção de menor volume ou trabalhos com uma grande variedade de produtos. O equipamento de mistura e doseamento começa a fazer sentido quando o limite está no volume elevado, na necessidade de automatização, na monitorização da proporção em tempo real ou no controlo da exposição dos trabalhadores e nos custos de material em recipiente de grande capacidade.
| Estrangulamento oculto | O doseamento a partir de cartucho é geralmente adequado | A mistura e o doseamento são geralmente adequados | Limitações / inadequado para |
|---|---|---|---|
| Mudanças de referência do produto | Mudanças frequentes de química ou cor; laboratório de amostras; kits de manutenção | Família de produtos estável e configuração repetida | Os cartuchos podem ser dispendiosos se forem descartados muitos misturadores em cada turno |
| Garantia da proporção de mistura | Adequado quando a geometria do cartucho, os êmbolos e os procedimentos de purga são controlados | Mais adequado quando são necessários monitorização contínua, doseamento e registo de dados | Nenhum sistema dispensa a validação de amostras |
| Risco de investimento | Configuração inicial mais económica, ensaios mais simples e menor carga de manutenção | Maior investimento, mas pode favorecer a disponibilidade operacional e o ritmo de produção quando o volume da linha é estável | Evite alegações universais de retorno do investimento sem dados da fábrica |
| Visibilidade do desperdício | É fácil estimar o volume residual do misturador e as perdas na purga | A alimentação a partir de recipientes de grande capacidade pode reduzir o manuseamento de cartuchos, mas continuam a existir perdas na lavagem e na manutenção | Um bico barato pode sair caro se o volume residual for elevado |
| Exposição dos operadores | Adequado para quantidades reduzidas e controladas, desde que a ficha de dados de segurança, o equipamento de proteção individual e a ventilação sejam adequados à química | Mais adequado quando o controlo da exposição exige alimentação fechada, células de trabalho fixas ou procedimentos escritos | Os sistemas MMA e PU exigem uma análise de segurança, além da análise das ferramentas |
| Preparação do pedido de cotação | Indique o tamanho do cartucho, a proporção de mistura, a viscosidade, a interface do misturador e a quantidade para ensaio | Indique o caudal, o padrão de aplicação, os sinais de automatização, o método de limpeza e o objetivo de disponibilidade operacional | Não peça um preço antes de definir os critérios de aceitação |
Esta tabela serve de orientação para a decisão de compra, não de referência absoluta. Os dados disponíveis na cadeia de fornecimento ajudam a orientar estas decisões, mas não estabelecem um limite universal de «aplicações diárias» válido para todos os adesivos, substratos, desenhos de cordão ou linhas.
A cadeia de controlo da proporção de mistura em 6 ligações
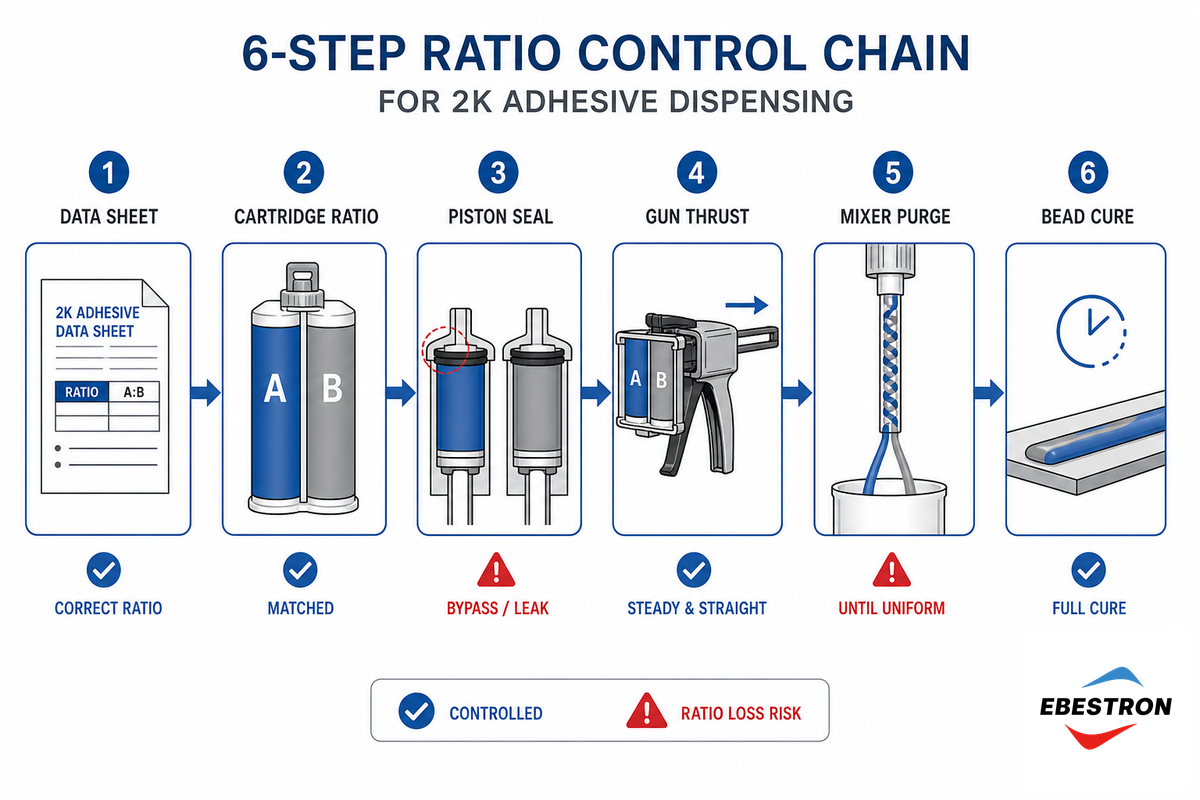
Utilize a cadeia de controlo da proporção de mistura em 6 ligações para identificar problemas no doseamento antes de responsabilizar o fornecedor do cartucho. A cadeia liga a proporção indicada na ficha técnica, o desenho das câmaras do cartucho, o movimento dos êmbolos, o desenho do misturador, a eficácia da purga e os critérios de inspeção do cordão.
Os relatos no terreno indicam que os principais problemas no doseamento de adesivos bicomponentes incluem uma proporção de mistura incorreta, cura prematura dentro do misturador estático e purga excessiva. Cada falha manifesta-se de forma semelhante na peça, mas exige uma solução própria.
| Ligação | O que pode correr mal | O que verificar | Limitações / inadequado para |
|---|---|---|---|
| 1. Conversão da proporção de mistura | A proporção em peso é confundida com a proporção em volume | Compare a base da proporção indicada na ficha técnica do adesivo com a proporção do cartucho | Não presuma que 1:1 em volume equivale a 1:1 em peso |
| 2. Geometria do cartucho | Dimensões da câmara ou par de êmbolos incorretos | Confirme o sistema A/B/C/F/S e as dimensões correspondentes à proporção de mistura | A compatibilidade das dimensões não significa que todos os acessórios sejam intercambiáveis |
| 3. Movimento dos êmbolos | Atraso dos êmbolos, ar retido ou fuga de material | Verifique o equilíbrio da primeira aplicação e o estado das juntas dos êmbolos | Um cartucho novo não resolve uma placa de impulso danificada na pistola |
| 4. Escolha do misturador | O encaixe está correto, mas o número de elementos de mistura ou o diâmetro está errado | Combine a interface, a viscosidade, a proporção de mistura e a saída; valide com o adesivo utilizado | O número de elementos de mistura, por si só, não garante um determinado tempo de residência |
| 5. Purga da primeira aplicação | O material inicial não misturado entra na peça | Defina o procedimento de purga em função do volume do misturador e do risco da aplicação | Não reutilize misturadores estáticos descartáveis depois de iniciada a cura |
| 6. Inspeção do cordão | Estrias, cura insuficiente ou vazios são detetados demasiado tarde | Defina verificações da cor, dureza, período de cura e amostras retiradas | Os resultados de pequenos provetes não constituem valores de projeto admissíveis sem análise de engenharia |
Seleção do misturador estático: interface, número de elementos e desperdício
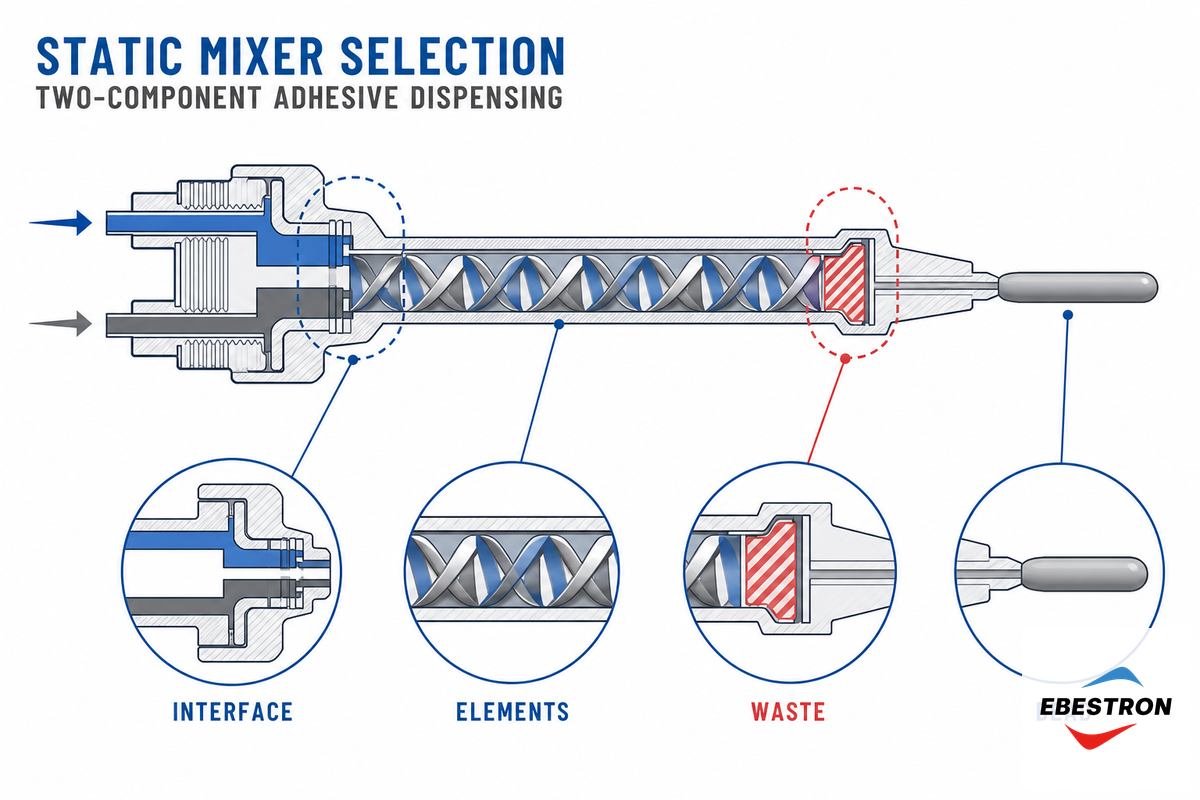
Embora os misturadores estáticos sejam concebidos para integração fácil com um cartucho, não basta que o ponto de ligação seja compatível. Na saída, o misturador pode ocultar a incompatibilidade do adesivo se fatores como a viscosidade, a proporção de mistura, a perda de pressão, o caudal, o tempo de vida útil da mistura e o desenho do cordão excederem os limites do misturador.
As recomendações publicadas pela Nordson para misturadores estáticos relacionam a escolha com o cartucho, o material, a viscosidade da mistura e os tipos de saída do corpo, e indicam diferentes intervalos de elementos de mistura conforme a química. As ferramentas públicas da Ebestron pedem a proporção de mistura, a viscosidade e a diferença de viscosidade, sugerem um número inicial de elementos de mistura e recomendam que a escolha seja validada com o adesivo utilizado.
«18 ou 24 elementos?» não é, por isso, a pergunta certa. Pergunte antes: «Qual é o misturador mais curto que garante uma mistura completa com o caudal, a dimensão do cordão e o tempo de trabalho que utilizamos?» Um misturador mais curto pode reduzir o desperdício residual, mas, se for demasiado curto, pode provocar estrias. Um misturador mais comprido pode melhorar a mistura, mas também aumenta a contrapressão e leva ao descarte de mais material curado em cada substituição da ponta.
Verificação do comprador:Peça ao fornecedor uma recomendação inicial de misturador e valide-a com o adesivo, o substrato, a dimensão do cordão, o tempo em aberto e a velocidade de doseamento utilizados. Use as tabelas do número de elementos para avaliar opções, não como aprovação definitiva do processo.
Compatibilidade química: material do corpo do cartucho, ficha de dados de segurança e validação do processo
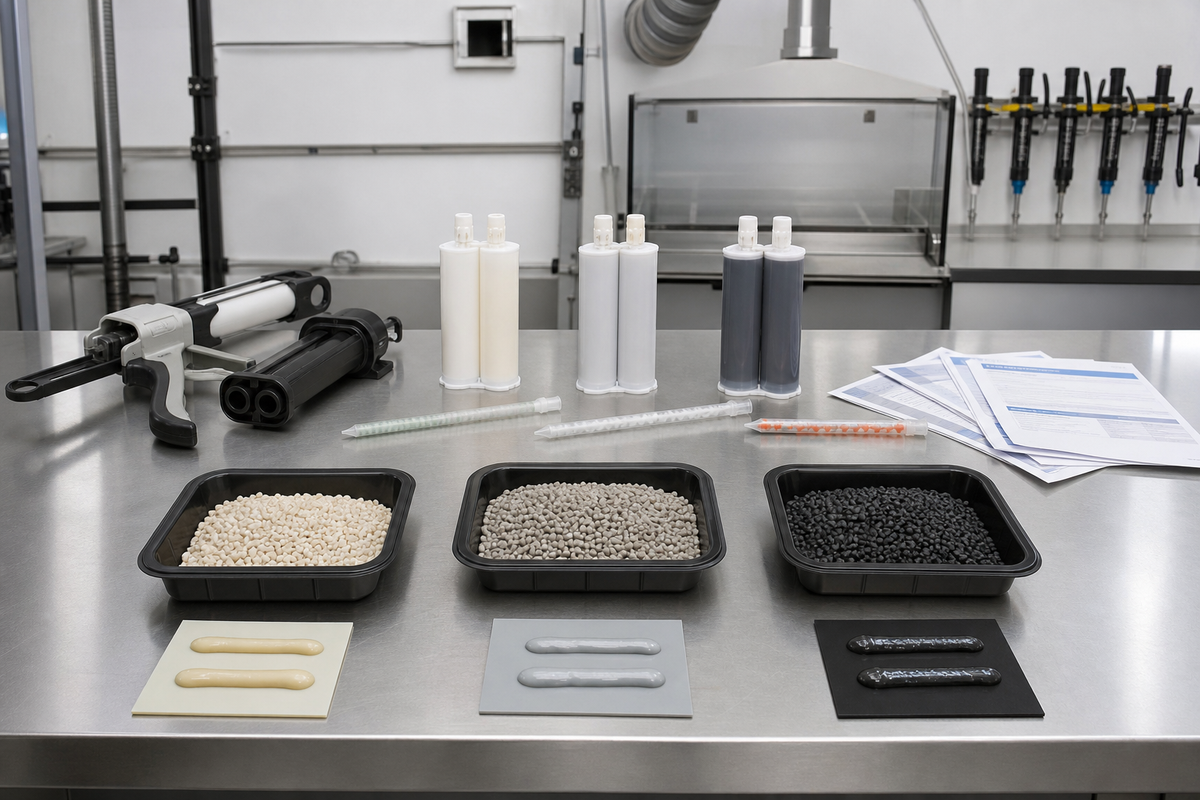
A compatibilidade química envolve três aspetos: compatibilidade química, segurança dos trabalhadores e verificação da aplicação. Nos sistemas de epóxi, poliuretano, MMA, acrílico e silicone, os corpos de cartucho em PP, PA ou PBT podem ser adequados, mas o material do cartucho é apenas parte da questão.
Quando utilizar sistemas de poliuretano, analise primeiro todos os controlos de exposição a isocianatos antes de aprovar qualquer método de doseamento. A OSHA refere que a exposição a isocianatos pode causar irritação da pele e das mucosas, dificuldades respiratórias e asma profissional; por isso, a análise da ficha de dados de segurança, a ventilação e o equipamento de proteção individual devem fazer parte do processo de compra.
Em certos sistemas acrílicos e nos sistemas MMA, não limite a escolha apenas à velocidade de cura. O NIOSH classifica o metacrilato de metilo como líquido inflamável da Classe IB, o que exige controlar as fontes de ignição, a ventilação, a análise da ficha de dados de segurança e os procedimentos de manuseamento na sala de amostras antes de aumentar a escala.
As aplicações em contacto com alimentos e de embalagem exigem o mesmo cuidado. A norma 21 CFR 175.105 especifica os limites aplicáveis aos adesivos utilizados na embalagem, no armazenamento ou no transporte de alimentos. Não se pode generalizar essa norma a todos os cartuchos nem a todas as situações de aplicação de adesivo após a cura.
Um problema prático é que um corpo de cartucho quimicamente compatível pode ainda assim não ser aprovado para a aplicação se o processo ignorar os limites de exposição, os controlos de ignição ou os registos de validação. Quando se utiliza MMA, o Guia de Bolso do NIOSH indica um limite de exposição média ponderada no tempo de 100 ppm / 410 mg/m3 e um ponto de inflamação de 50 F; para o PU, a OSHA considera os isocianatos um risco de asma profissional e irritação. A Ebestron pode avaliar opções de cartuchos em PP, PA e PBT para um pedido de amostras, mas o comprador continua a precisar da análise da ficha de dados de segurança, da aprovação da equipa de segurança, saúde e ambiente da fábrica e de um ensaio documentado do cordão antes da aprovação do fabricante do equipamento original.
Custo por 1 000 cordões aceites
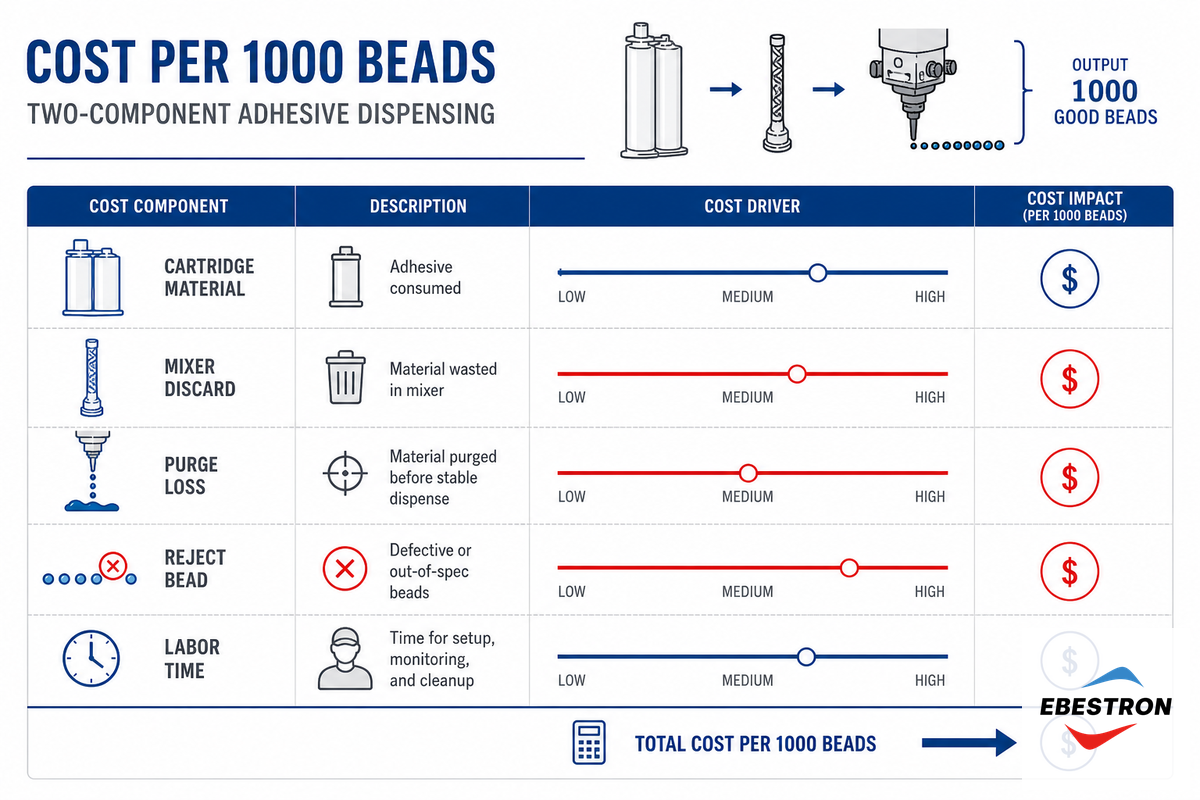
Qual deve ser a verdadeira unidade de custo na compra de doseadores de adesivos bicomponentes? Sugiro calcular o custo por mil cordões aceites, incluindo o custo do material no cartucho ou no recipiente de grande capacidade, o desperdício residual do misturador, a aplicação inicial, as peças rejeitadas e a mão de obra dos operadores.
Uma ferramenta útil no site da Ebestron permite estimar o desperdício anual retido nos misturadores com base no custo do adesivo por ml, no volume residual do misturador, no consumo diário de bicos e no número de dias de operação. Antes de pedir cotações, pode criar uma folha de cálculo de compras com esse mesmo cálculo.
| Rubrica de custo | O que introduzir | Como influencia a decisão | Limitações / inadequado para |
|---|---|---|---|
| Material utilizado por cordão | Média de ml por cordão aceite | Normaliza a dimensão do cordão entre sistemas | Exige pesos de amostras reais ou o volume doseado |
| Desperdício residual do misturador | ml residuais x pontas por 1 000 cordões | Torna visíveis os misturadores sobredimensionados | Os volumes residuais publicados têm de ser confirmados para o misturador escolhido |
| Purga da primeira aplicação | ml de purga por ponta ou cartucho novo | Permite avaliar o rigor no arranque | Não reduza a purga para além do que a qualidade validada da mistura permite |
| Cordões rejeitados | Unidades rejeitadas x material e mão de obra | Relaciona a qualidade com os custos | Exige dados da fábrica; use um intervalo se não forem conhecidos |
| Tempo dos operadores | Minutos para substituir a ponta, purgar, inspecionar e limpar | Mostra quando a automatização ou a mistura e o doseamento podem compensar | Não use um custo salarial genérico sem aprovação da equipa financeira |
| Custo da validação | Peças de ensaio, testes destrutivos, verificações de envelhecimento e registos de ensaio | Evita que uma amostra barata se transforme num lançamento dispendioso | Os ensaios em provetes pequenos servem para comparação, não constituem prova universal de projeto |
| Categoria de medição | Exemplo de campo a registar | Importância | Limitações / inadequado para |
|---|---|---|---|
| Geometria do cordão | Comprimento do cordão de 50 mm e largura pretendida | Relaciona a quantidade doseada pelo cartucho com a geometria real da peça | Utilize o valor do desenho técnico, não este exemplo |
| Tempo de purga | 10 sec após instalar um misturador novo | Separa o material misturado do material inicial não misturado | Nunca encurte para além do que a qualidade validada da mistura permite |
| Intervalo de pausa | 5 min antes da verificação para substituição da ponta | Regista o risco de cura dentro do misturador estático | Depende do tempo de vida útil do adesivo e da temperatura da fábrica |
| Tempo em aberto | Período de trabalho de 20 min indicado na ficha técnica do adesivo | Define os tempos de trabalho do operador e da fixação | Confirme com a ficha técnica do fornecedor do adesivo |
| Contrapressão | 80 psi ou leitura do calibre aprovada pela fábrica | Indica se o comprimento do misturador ou a viscosidade está a sobrecarregar a pistola | Não exceda os limites indicados para a pistola ou o cartucho |
| Alimentação de ar | Alimentação pneumática regulada de 6 bar | Mantém a repetibilidade do doseamento pneumático | As pistolas manuais exigem uma verificação diferente |
| Taxa de rejeição | Intervalo da taxa de rejeição introduzido pelo comprador, por categoria de sintoma | Converte a qualidade em dados financeiros | Use um intervalo se a dimensão da amostra for reduzida |
| Carga de substituição das pontas | 20 pontas/dia e 250 dias/ano | Relaciona o desperdício residual com o custo anual | Utilize o horário real dos turnos |
| Intervalo de inspeção | Inspeção visual do cordão a cada 1 hr durante o ensaio | Deteta desvios antes da produção de um lote completo | As juntas críticas podem exigir verificações mais frequentes |
| Tempo de espera para cura | 24 horas antes do ensaio de manuseamento | Evita uma aprovação prematura, antes de a cura estar concluída | Utilize a ficha técnica do adesivo e a temperatura da fábrica |
| Ensaio de envelhecimento | 7 dias nas condições escolhidas pelo comprador | Deteta falhas tardias antes do lançamento | Não substitui a qualificação formal |
| Exposição por motivos de segurança | Verificação do limite de exposição média ponderada no tempo de 100 ppm quando se utiliza MMA | Mantém a seleção química associada aos controlos indicados na ficha de dados de segurança | Utilize a ficha de dados de segurança oficial e as regras de segurança do local |
Utilize a tabela como lista de verificação de unidades, não como critério para determinar a melhor opção. Os formulários de ensaio habituais incluem campos para verificações com calços de 0,2mm, largura do cordão de 3mm, sobreposição de 25mm, observação do tempo em aberto durante 60 min, verificação intermédia da cura após 2 hr, espera de 24 hour antes do manuseamento, ensaio de envelhecimento durante 7 day, notas sobre contrapressão de 80 psi, alimentação de ar de 6 bar, intervalo de taxa de rejeição de 2% e intervalo de perda na purga de 5%. A equipa financeira pode depois acrescentar uma rubrica de desperdício em $/year, quando a fábrica fornecer o custo real do adesivo e o número de turnos.
Quando o doseamento a partir de cartucho deixa de ser a melhor opção
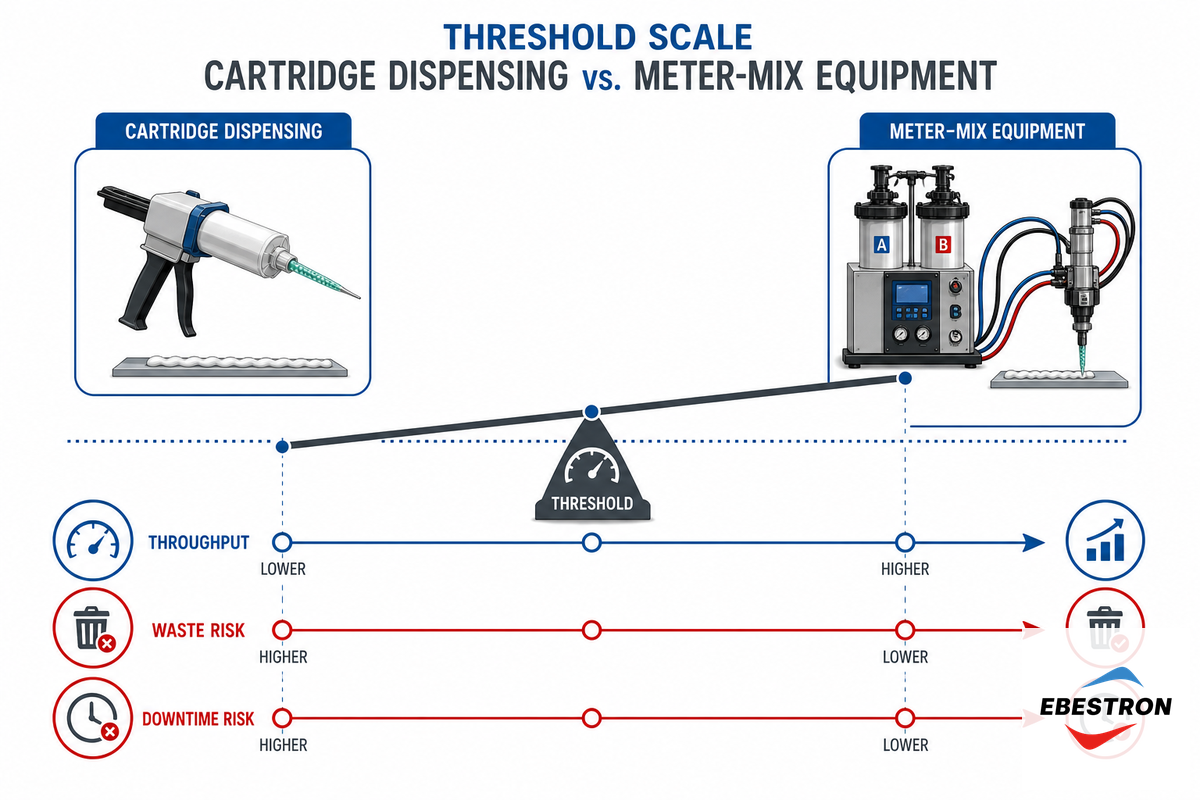
O doseamento a partir de cartucho deixa de ser a melhor opção quando a flexibilidade já não é a principal vantagem. A realização frequente de trabalhos de grande volume, perdas elevadas e recorrentes na purga, queixas repetidas sobre a proporção de mistura, um histórico de rejeição de peças dispendiosas ou uma célula robótica que exige registo de dados e controlo reprodutível das aplicações devem servir de alerta.
Não tente definir um limite genérico de aplicações diárias. Opte por uma avaliação faseada: comprove o processo com cartuchos através de um pedido de cotação claro e de um plano de amostragem; calcule depois o custo por mil cordões aceites; por fim, investigue se o verdadeiro estrangulamento está no manuseamento do material, na monitorização da proporção, na manutenção, na exposição dos operadores ou na velocidade da linha. Se o estrangulamento for dispendioso e recorrente, deve ponderar a mistura e o doseamento.
Se o estrangulamento estiver na variedade de referências, na assistência no terreno, no tempo de vida útil curto da mistura, na validação de lotes pequenos ou no fornecimento de cartuchos de marca própria, o cartucho pode continuar a ser a melhor solução. Um fornecedor competente deve saber quando desaconselhar a solução de mistura e doseamento, devido à falta de volumes repetíveis ou de preparação para a manutenção na fábrica.
Regra de compra: não passe para um sistema de mistura e doseamento só porque uma cotação de cartuchos parece cara. Comece pelo registo de custos por 1 000 cordões aceites; se os dados reais revelarem falhas repetidas na proporção de mistura, perdas elevadas na purga, pressão para substituir pontas 20 vezes/dia ou rejeição de peças críticas, justifica-se ensaiar um sistema de mistura e doseamento. Se a Ebestron conseguir validar a proporção do cartucho, a interface do misturador e o plano de amostragem para uma aplicação com várias referências, o doseamento a partir de cartucho continua a ser a opção de menor risco.
Lista de verificação do pedido de cotação: amostras e propostas de fornecedores
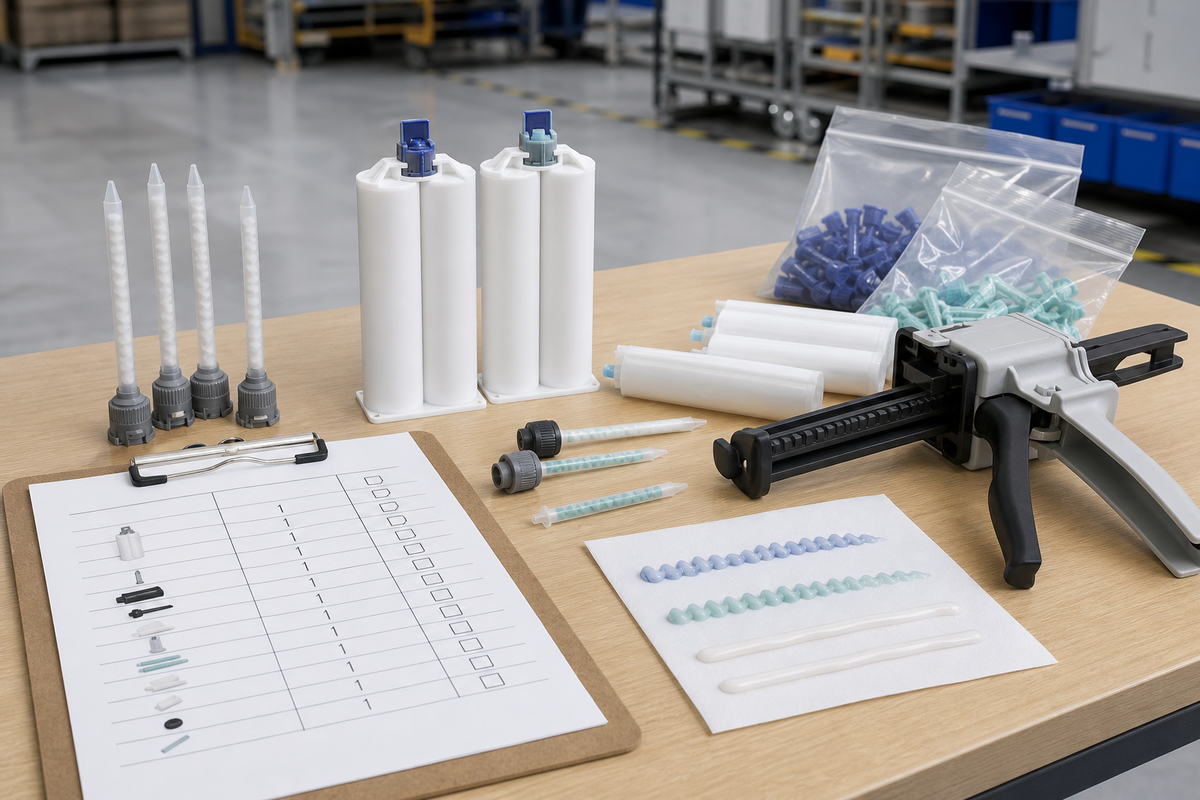
Um pedido de cotação para um sistema de cartuchos de adesivo bicomponente deve apresentar uma escolha clara. Se o cliente pedir apenas um preço, o fornecedor terá de fazer suposições sobre a química, a proporção de mistura, a viscosidade, a pistola doseadora, a interface do misturador, o tipo de ponta, a quantidade anual e os critérios de aceitação dos ensaios.
| Campo do pedido de cotação | O que enviar | Importância | Limitações / inadequado para |
|---|---|---|---|
| Química do adesivo | Epóxi, PU, MMA, acrílico, silicone ou outro | Determina a compatibilidade dos materiais e a análise de segurança | Nunca omita a ficha de dados de segurança para sistemas PU/MMA |
| Base da proporção de mistura | Proporção em volume e proporção em peso, se ambas existirem | Evita a confusão entre 1:1 em peso e em volume. | Não presuma qual é a base indicada na ficha técnica |
| Viscosidade e diferença | Viscosidade dos componentes A e B à temperatura de trabalho | Influencia o diâmetro do misturador, o número de elementos de mistura e a pressão | As recomendações do fornecedor continuam a exigir validação em ensaio |
| Sistema de cartucho | Dimensões A/B/C/F/S, tamanho, proporção de mistura e pistola existente | Evita receber uma amostra fisicamente incompatível | Use a expressão «dimensões compatíveis» para sistemas de marca |
| Interface do misturador | Baioneta, boca alargada, espiral ou outra interface | Liga o cartucho, o misturador estático e a dimensão do cordão | A compatibilidade física não comprova a qualidade da mistura |
| Critérios de aceitação | Período de cura, aspeto do cordão, dureza, ensaio destrutivo, condições de envelhecimento | Transforma uma amostra numa decisão | Evite alterar os critérios depois de receber a amostra |
| Condições comerciais | Quantidade para ensaio, quantidade anual, embalagem, marca própria, requisitos de registo | Permite ao fornecedor apresentar uma proposta realista | Não compare preços de protótipos com preços de produção |
| Análise de segurança | Ficha de dados de segurança, ventilação, equipamento de proteção individual e controlos de ignição, quando necessários | Evita surpresas relacionadas com a química durante o aumento da escala | As amostras do fornecedor não substituem a aprovação da equipa de segurança, saúde e ambiente do local |
Diagnóstico de falhas antes de mudar de fornecedor
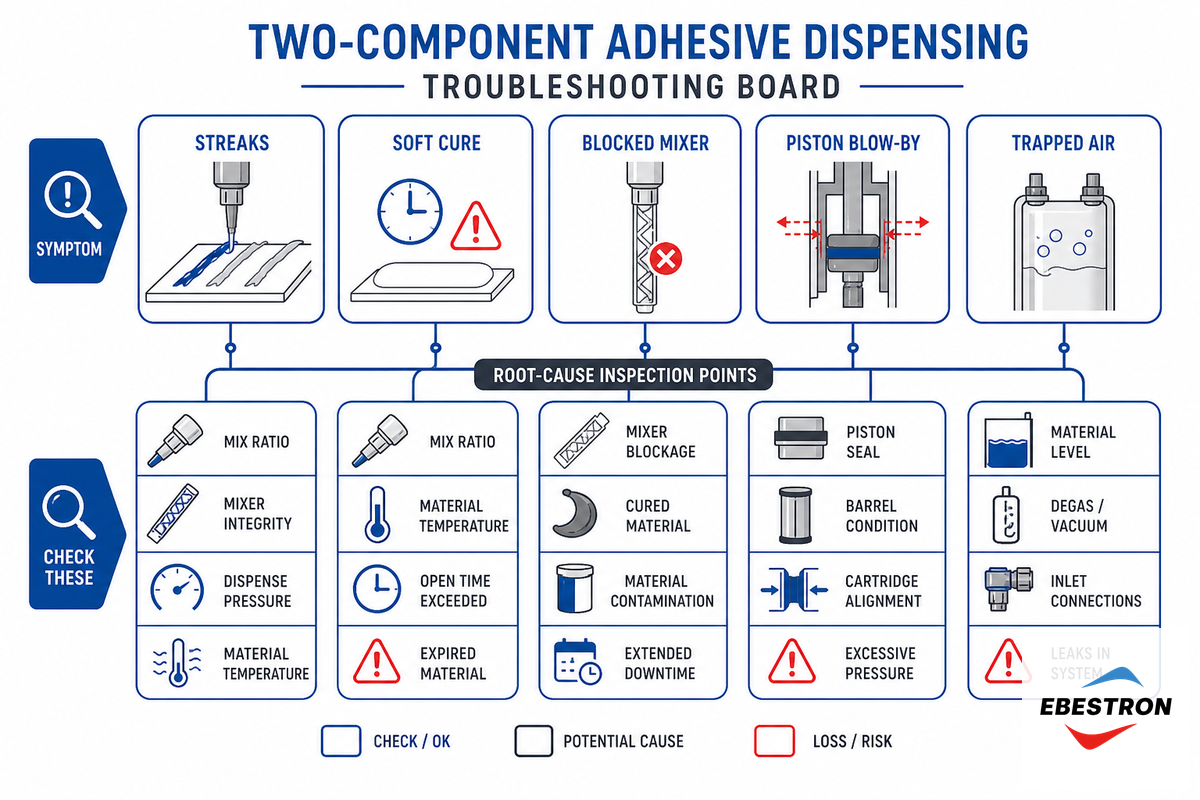
Uma cura deficiente, estrias, misturadores obstruídos e fuga de material pelos êmbolos podem ter causas diferentes. Mudar de fornecedor pode resolver problemas relacionados com o processo de moldagem dos cartuchos, os êmbolos ou os vedantes, mas uma parte significativa dos defeitos deve-se a erros na interpretação da proporção de mistura, ao design do misturador, às técnicas de purga, às temperaturas de aplicação ou ao manuseamento.
| Sintoma | Primeiras verificações prováveis | Pergunta ao fornecedor | Limitações / inadequado para |
|---|---|---|---|
| Cura mole ou pegajosa | Base da proporção de mistura, movimento dos êmbolos, purga, temperatura, prazo de validade | Que proporção de mistura do cartucho e que conjunto de êmbolos correspondem a esta ficha técnica? | Não atribua a culpa ao material antes de verificar todo o processo de proporção de mistura. |
| Estrias de cor | Interface do misturador, número de elementos de mistura, diferença de viscosidade, caudal | Que misturador foi validado com este adesivo? | Um maior número de elementos pode aumentar a pressão ou o desperdício. |
| Misturador obstruído | Tempo de vida útil da mistura, tempo de pausa, calor, cura prévia na ponta de precisão | Que regra de tempo de utilização devem seguir os operadores? | Não force o material através de um misturador em que a mistura esteja a curar. |
| Fuga de material pelos êmbolos | Placa de impulso da pistola, vedante do êmbolo, armazenamento do cartucho, viscosidade | Que tipo de êmbolo está especificado para esta viscosidade? | Uma pistola mais potente pode agravar os danos se o alinhamento estiver incorreto. |
| Cordão correto, mas falha em serviço | Preparação do substrato, envelhecimento ambiental, condições de carga, método de validação | Que ensaio comprova o desempenho desta junta específica, e não apenas de um provete? | A ASTM D1002 é um método comparativo; não fornece um valor de projeto universal. |
Ajuda na escolha de cartuchos, misturadores e dados para pedidos de cotação
A Ebestron pode avaliar o tamanho e a proporção de mistura do cartucho necessários, o material, a interface do misturador e os critérios de amostragem antes de emitir um pedido de fornecimento em grande quantidade, por grosso, ou de fabrico OEM com marca própria.
Peça uma cotação para cartuchosPerguntas frequentes
P: O que é a dosagem de adesivo bicomponente?
A dosagem de adesivo bicomponente consiste em medir, misturar e aplicar de forma controlada dois componentes reativos do adesivo, para que o cordão cure na proporção de mistura pretendida durante a produção.
Numa fábrica, o sistema inclui geralmente um cartucho duplo ou uma alimentação a partir de recipientes de grande capacidade, êmbolos ou bombas, uma pistola doseadora ou uma válvula, um misturador estático, um procedimento de purga e um método de inspeção. O termo abrange a aplicação manual com cartucho, pistolas pneumáticas para cartuchos, a dosagem automatizada e o equipamento de dosagem, mistura e aplicação. O nome da ferramenta é menos importante do que o controlo da proporção de mistura, da mistura, da aplicação do cordão, do desperdício e da segurança para o adesivo em causa.
P: Quais são os melhores sistemas de adesivo para dosagem automatizada?
O melhor sistema automatizado depende do volume de produção repetida, da viscosidade, do risco associado à proporção de mistura, da geometria do cordão, dos controlos de segurança e da necessidade de registar dados do trabalho na fábrica.
A automatização com cartuchos pode funcionar bem em trabalhos repetidos de volume moderado, amostras controladas ou produtos com mudanças frequentes de material. O equipamento de dosagem e mistura torna-se mais vantajoso quando o mesmo material é utilizado repetidamente, a disponibilidade da linha é importante, é necessário monitorizar a proporção de mistura ou as rejeições são dispendiosas. Não escolha a automatização apenas por parecer precisa. Verifique primeiro o tempo de vida útil da mistura, o caudal, a perda de pressão, a escolha do misturador, as competências de manutenção e os ensaios de aceitação.
P: Qual é o misturador estático adequado para adesivos bicomponentes?
Um misturador estático adequado é compatível com a interface do cartucho e permite comprovar uma mistura completa durante os ensaios de dosagem, nas condições de proporção de mistura, viscosidade, caudal e dimensão do cordão próprias do adesivo.
Comece pela interface física, como o encaixe de baioneta, a entrada em forma de campânula ou a configuração em espiral. Depois, verifique a química, a diferença de viscosidade, a temperatura de trabalho, o número de elementos de mistura, o diâmetro interno, o formato da saída e o volume retido. As tabelas dos fornecedores podem servir de ponto de partida, mas a escolha final deve ser validada com o adesivo, o substrato, o tempo de utilização e a velocidade de dosagem reais. O encaixe físico, por si só, não comprova uma mistura adequada.
P: Quando devo passar dos cartuchos para equipamento de dosagem e mistura?
Só faça a mudança quando o estrangulamento da produção for suficientemente constante para justificar a alimentação a partir de recipientes de grande capacidade, a manutenção do sistema de dosagem, a calibração, a formação dos operadores e a monitorização do processo nas decisões relativas à escala de produção.
São bons motivos para mudar os trabalhos repetidos de grande volume, as perdas frequentes durante a purga, as peças rejeitadas dispendiosas, a dosagem robotizada, os requisitos de rastreabilidade da proporção de mistura e as famílias de materiais estáveis. São motivos insuficientes uma única cotação cara para cartuchos, uma amostra não validada ou a ideia vaga de que a automatização reduz sempre o desperdício. Comece por calcular o custo por 1 000 cordões aprovados. Se a flexibilidade dos cartuchos continuar a responder às necessidades, mantenha os cartuchos.
P: Porque é que um adesivo bicomponente cura com uma consistência mole ou com estrias?
Se a cura ficar mole ou surgirem estrias, verifique a proporção de mistura, a mistura, a purga, a temperatura, o prazo de validade e a preparação do substrato antes de culpar o fornecedor durante os ensaios de produção.
Comece por verificar a cadeia de controlo da proporção de mistura em 6 pontos. Depois, reveja a preparação e o envelhecimento do substrato.
P: Os cartuchos da Ebestron são compatíveis com pistolas do tipo Mixpac ou Nordson?
A Ebestron indica compatibilidade dimensional com sistemas de cartuchos comuns, mas a formulação segura para o pedido de cotação é «compatível com interfaces padrão», e não «substituição OEM idêntica» para acessórios e amostras.
Antes de encomendar amostras, indique o sistema do cartucho, a proporção de mistura, o tamanho, o modelo da pistola existente e a interface do misturador. As ferramentas públicas de compatibilidade da Ebestron referem interfaces comuns A-System, B-System, C-System, F-System e outras, mas os acessórios também têm de ser confirmados quanto ao tamanho, à proporção de mistura, à placa de impulso, ao alinhamento do êmbolo e à ligação do misturador. Se precisar de uma referência cruzada com um sistema de marca, peça uma verificação de compatibilidade com fotografias, códigos de produto e cartuchos de amostra. Peça também ao fornecedor que confirme se a cotação abrange apenas cartuchos vazios ou um conjunto compatível com êmbolos, tampas, anéis O-ring e misturadores estáticos. Assim, evita um problema comum nas compras: o cartucho chega, mas a fábrica continua sem a interface de misturador ou a placa de impulso adequadas.
Recursos relacionados da Ebestron
Referências e fontes
- A monitorização em tempo real permite controlar o processo de dosagem de adesivos bicomponentes – Revista ASSEMBLY
- Visão geral dos isocianatos – Occupational Safety and Health Administration
- Guia de bolso sobre metacrilato de metilo – NIOSH / CDC
- ASTM D1002-10(2019) – ASTM International
- ASTM F88/F88M-21 – ASTM International
- ASTM D3078-02(2021)e1 – ASTM International
- 21 CFR 175.105 Adhesivos – eCFR
- Distribuições do tempo de residência em misturadores caóticos em linha – arXiv