Contacte a Ebestron

Atualizado em junho de 2026 · Revisto pela equipa técnica da Ebestron
Já passou centenas de horas a testar diferentes fórmulas de adesivos 2K. Reduziu as opções a uma e está entusiasmado por a apresentar aos seus clientes. Depois começa a doseá-la. E o que acontece? O cordão sai irregular. O adesivo continua pegajoso. A junta descola durante os ensaios de resistência. É o suficiente para pensar que talvez deva experimentar outro adesivo. Ainda não desespere. Em 9 de cada 10 casos, estes problemas de dosagem 2K devem-se a falhas no equipamento de dosagem, não à química do adesivo. Um cordão irregular ou uma junta fraca costuma resultar de uma dosagem com proporção incorreta, mistura deficiente, ar retido, bicos entupidos ou fugas — sintomas que podem ser atribuídos ao cartucho 2K, à pistola doseadora, ao misturador estático ou à ponta. Este guia de resolução de problemas identifica as 7 falhas no equipamento de dosagem que mais frequentemente afetam os nossos clientes. Identifique o sintoma, determine a causa, resolva o problema e evite desperdiçar tempo e recursos valiosos a encomendar novamente um adesivo que está em boas condições. Tratar o cartucho duplo, a pistola doseadora, o misturador estático e a ponta como um sistema integrado resolve a maioria das falhas na dosagem de adesivos 2K.
Resumo: se o cordão de adesivo bicomponente doseado tiver uma proporção incorreta, não estiver totalmente misturado, for irregular ou estiver cheio de ar, a causa está quase certamente no equipamento de dosagem (cartucho, pistola doseadora, misturador estático, ponta), não na formulação do adesivo. Quase todos estes problemas comuns na dosagem de adesivos e selantes podem ser resolvidos na bancada: identifique primeiro o componente com falha e substitua-o.
⚠️ Âmbito deste guia
Importante: este guia aborda apenas problemas no equipamento de dosagem que afetam a forma como o adesivo é doseado. Se o cordão cumprir as especificações (proporção correta, mistura adequada e sem bolhas), mas a resistência da junta continuar a ser insuficiente, é provável que exista outro problema relacionado com a preparação ou contaminação do substrato (consulte a norma ASTM D2651 para metais e a ASTM D2093 para plásticos) ou com a seleção dos adesivos. Esses fatores estão fora do âmbito deste documento de resolução de problemas.
Guia rápido para identificar 7 problemas de dosagem 2K
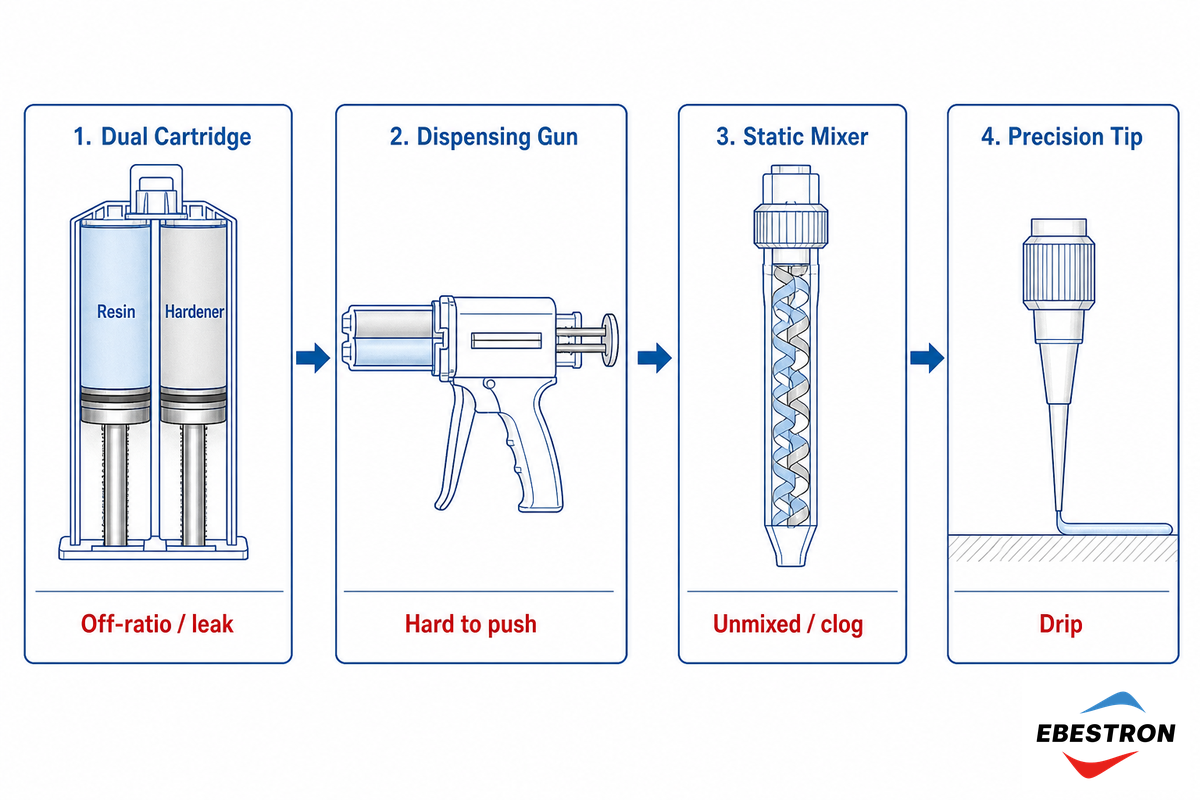
Comece por localizar na tabela abaixo o problema que observa no cordão. Depois, compare-o com a causa provável no equipamento, a solução recomendada e o componente a verificar. O diagnóstico segue a lógica padrão de análise dos modos de falha dos adesivos da norma ISO 10365; clique numa linha para ver todos os detalhes.
| Sintoma no bico | Causa mais provável no equipamento | Solução numa frase | Componente |
|---|---|---|---|
| A junta fica mole, pegajosa ou fraca | Primeiro cordão com proporção incorreta (êmbolos desalinhados) | Purgue cerca de 1 pol. antes da aplicação | Cartucho / pistola |
| Cordão irregular, com duas tonalidades ou marmoreado | Número insuficiente de elementos de mistura / misturador não preparado | Ajuste o número de elementos de mistura à proporção; purgue o primeiro cordão | Misturador estático |
| O misturador endurece ou solidifica durante o trabalho | Tempo de vida útil da mistura excedido dentro do misturador | Substitua por um misturador novo; não deixe o material parado além do tempo de trabalho | Misturador estático / bico |
| Bolhas ou vazios no cordão | Ar retido no cartucho / retorno de ar | Purgue o ar do cartucho; controle a velocidade de dosagem | Cartucho / válvula |
| O débito diminui durante a aplicação | Espessamento do material (tempo de vida útil da mistura), não desregulação da máquina | Prepare menos mistura; controle o tempo de trabalho | Cartucho / material |
| A pistola é difícil de apertar ou bloqueia | Relação de força de impulso demasiado baixa para a viscosidade | Utilize uma pistola com maior força de impulso ou pneumática; aqueça o material | Pistola doseadora |
| O adesivo continua a sair depois de soltar o gatilho | Pressão residual, sem alívio por retorno de ar | Utilize uma pistola antigotejamento; escolha uma ponta com o diâmetro adequado | Pistola / ponta |
| Um dos lados tem fugas ou não extrude | Fuga pelo êmbolo ou obstrução endurecida numa das câmaras | Inspecione o vedante do êmbolo; substitua o cartucho | Cartucho duplo |
| Contaminação cruzada entre componentes | Sonda partilhada / pinos da tampa trocados | Utilize ferramentas diferentes em cada lado; mantenha a orientação da tampa | Cartucho / tampa |
| Tampa colada permanentemente ao cartucho | Resina e endurecedor trocados na tampa | Verifique a orientação dos pinos antes de voltar a colocar a tampa | Tampa |
| O bico entope entre aplicações | Intervalo entre aplicações superior ao tempo de vida útil da mistura | Tape um misturador novo; reduza os intervalos entre aplicações | Bico |
| O cordão está bom, mas a junta continua a falhar | Não é uma falha de dosagem — é um problema de preparação do substrato | Verifique a preparação da superfície (ASTM D2651/D2093) | Substrato (fora do âmbito) |
Problema 1: a junta fica mole, pegajosa ou fraca (dosagem com proporção incorreta)
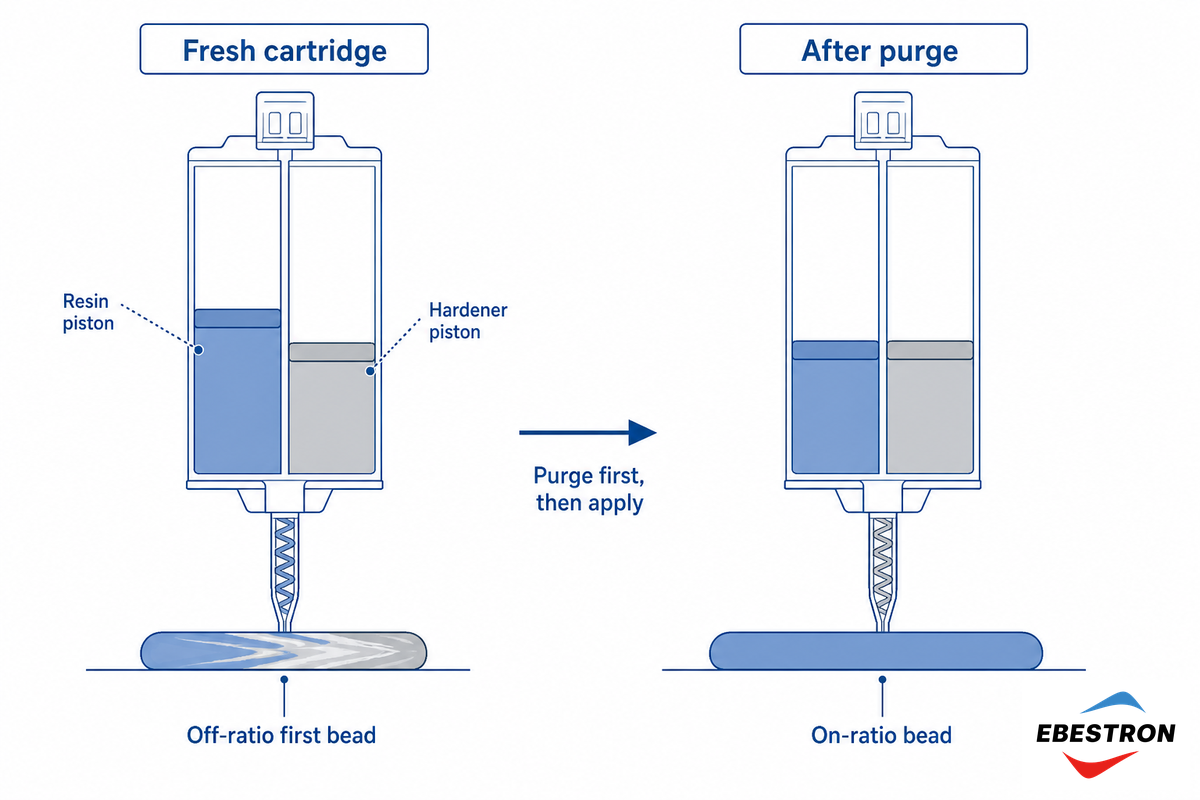
Cordão pegajoso ou junta fraca. Aspeto: o primeiro ou segundo centímetro de um cordão bicomponente acabado de dosear a partir do cartucho ou da pistola doseadora pode apresentar variações. Pode começar com mais endurecedor (amarelo) ou mais resina (transparente/esbranquiçada), consoante a geometria dos dois cartuchos internos. Pouco depois, a mistura tende a uniformizar-se, mantendo-se assim até ao fim. Se a mistura inicial do cordão não ficar homogénea antes da saída, esses primeiros centímetros — e muitas vezes o restante cordão doseado desse cartucho e dessa pistola — terão menos endurecedor ou resina do que o necessário e poderão ficar fracos ou até pegajosos. A solução é simples e manual: para que a mistura fique homogénea antes da saída, purgue cerca de 1 polegada de cordão sobre um papel absorvente limpo antes de aplicar na junta. É fácil interpretar mal este problema, porque se corrige por si após os primeiros centímetros de um cartucho novo.
Porque é tão importante a proporção de mistura? Qualquer desvio das proporções indicadas de 1:1, 2:1 ou 4:1 pode comprometer a reação de reticulação num adesivo bicomponente de epóxi, uretano ou silicone. O resultado pode ir de uma ligeira pegajosidade superficial a uma junta quase totalmente sem cura. Como a proporção determina a cura, as orientações do setor para embalagens salientam que a proporção deve manter-se constante desde o fabrico até à aplicação, passando pelo armazenamento. As falhas na junta, quer o adesivo se descole de uma superfície (falha adesiva), quer se divida no seu interior (falha coesiva) por falta de cura completa, estão relacionadas com a proporção de mistura. Por isso, um desvio de apenas alguns pontos percentuais pode ter consequências desproporcionadas na resistência final da junta.
📐 Nota de engenharia
A maioria dos adesivos de poliuretano 2K contém isocianatos, pelo que a dosagem também exige cuidados de manuseamento. Estes — TDI, MDI e outros — podem sensibilizar os pulmões. A OSHA estabelece um limite máximo de exposição de 0,02 ppm para o TDI; a NIOSH recomenda ventilação e proteção respiratória, incluindo um respirador com fornecimento de ar em aplicações por pulverização. É possível manter uma exposição baixa num sistema de cartucho fechado; na dosagem aberta de PU 2K, é muito mais difícil.
O essencial é que um adesivo 2K pegajoso começa por ser um problema de proporção. Purgue um cordão inicial, teste o sistema para confirmar que os êmbolos avançam uniformemente e só depois investigue a reação química. Escolha o equipamento adequado à aplicação com pistolas doseadoras bicomponentes e cartuchos concebidos para utilização 2K.
Problema 2: adesivo irregular, com duas tonalidades ou não misturado (misturador estático)
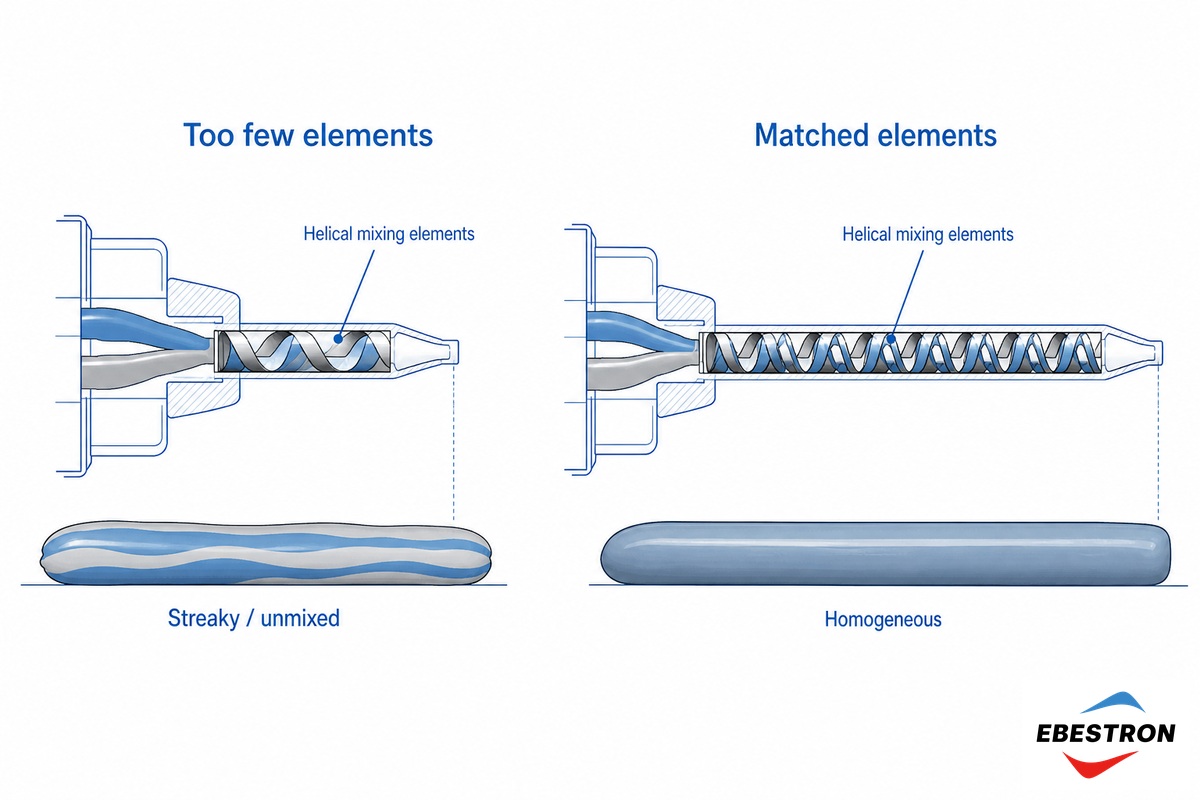
Um cordão que sai com estrias ou duas tonalidades e depois não cura completamente indica que os dois componentes não se misturaram devidamente ao sair pelo bico. A causa habitual é um número insuficiente de elementos de mistura no misturador estático para a proporção utilizada. Cada elemento divide e volta a combinar o fluxo, pelo que uma mistura adequada depende de escolher o número de elementos e a configuração do misturador de acordo com a proporção aplicada.
Porque é que o adesivo não se mistura uniformemente?
O número de elementos de mistura tem de corresponder à proporção, não basta que o misturador seja «suficientemente comprido». Na prática, a maioria dos misturadores estáticos descartáveis tem cerca de 16–24 elementos, e uma proporção muito desigual ou uma grande diferença de viscosidade entre os dois componentes exige mais elementos, não menos. A literatura de patentes sobre selantes bicomponentes refere que uma mistura de 1:1 pode precisar de cerca de 24 elementos para ficar totalmente homogénea, embora alguns materiais mais simples se misturem com menos.
O problema menos intuitivo: mais nem sempre é melhor — demasiados elementos aumentam a contrapressão e podem bloquear ou entupir a aplicação. Por isso, ajuste o número de elementos à proporção em vez de o maximizar.
| Proporção de mistura (A:B) | Número habitual de elementos de mistura | Nota |
|---|---|---|
| 1:1, pequena diferença de viscosidade | Cerca de 16–24 elementos | Mais fácil de misturar; o excesso de elementos desperdiça material |
| 2:1 a 4:1 | Cerca de 24 elementos | Intervalo habitual para a maioria dos epóxis |
| 10:1 ou grande diferença de viscosidade | Mais elementos / misturador mais comprido | O componente minoritário é difícil de incorporar |
Para determinar se o problema está no misturador, faça um teste de isolamento no local: coloque um bico novo e doseie. Se as estrias desaparecerem, o problema estava no misturador anterior. Caso contrário, é mais provável que esteja na pistola ou no cartucho. Além disso, não tenha em conta o primeiro centímetro (cerca de 0.4 polegadas), pois nenhum tubo ou bico de mistura estática produz uma mistura perfeitamente homogénea no primeiro troço, pelo que podem surgir estrias. Consulte aqui mais opções de seleção — com base na proporção e no número de elementos de mistura —, incluindo bicos misturadores para epóxi.
Problema 3: o misturador estático ou o bico solidifica durante o trabalho
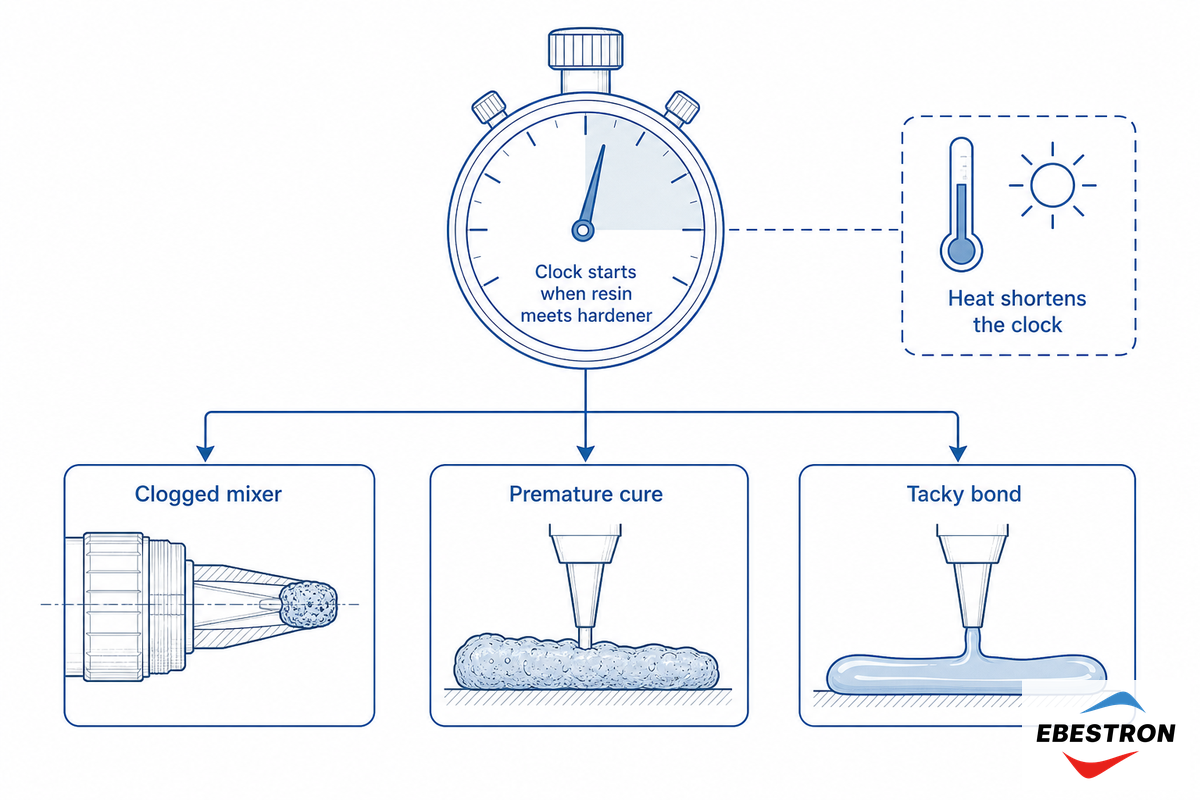
Se o misturador endurecer durante a aplicação ou deixar de misturar ao ser inserido entre aplicações sucessivas, ficando entupido e cheio de material curado, quase nunca significa que a peça esteja defeituosa. Significa simplesmente que o tempo de trabalho do material dentro do bico misturador foi excedido.
O relógio do tempo de vida útil da mistura
Pense no tempo de vida útil da mistura como um relógio que começa a contar assim que a resina e o endurecedor se encontram na entrada do misturador, e não quando se prime o gatilho. O tempo de trabalho é sempre inferior ao tempo de gelificação e ao tempo de cura total indicados, e a temperatura ambiente reduz-no significativamente: o calor acelera a cura prematura. Por exemplo, um tempo de vida útil da mistura de 10 minutos a 23 °C pode baixar para cerca de 5 minutos a 31 °C. Assim, o calor no chão da oficina reduz para metade, sem que se note, o tempo disponível de trabalho dentro do misturador. Se deixar a mistura parada mais tempo do que o seu tempo de vida útil, ela cura dentro do próprio elemento de mistura. Trata-se de um parâmetro definido: a edição atual da norma ISO 10364:2024 estabelece métodos de ensaio normalizados para medir o tempo de trabalho ou o tempo de vida útil de adesivos multicomponentes. Utilize, por isso, o valor indicado como o tempo máximo permitido dentro do misturador, não como uma mera sugestão.
Porque é que o cartucho de adesivo está a entupir?
Há dois motivos para um bico misturador estático entupir: ficar parado demasiado tempo entre aplicações (ultrapassando o tempo de vida útil da mistura) ou utilizar demasiados elementos de mistura para a viscosidade do produto, o que aumenta a contrapressão até bloquear o fluxo. Em qualquer dos casos, o adesivo gelifica dentro do misturador antes de o conseguir desobstruir, e a única solução eficaz é substituir o bico.
A solução no local é tratar o misturador estático como um consumível descartável: em vez de o limpar, substitua os componentes. Deixe um misturador usado curar durante a noite e troque-o antes da aplicação seguinte. Ter alguns misturadores estáticos bicomponentes de reserva à mão permite resolver um entupimento em 10 segundos, em vez de deitar fora um cartucho.
Problema 4: bolhas de ar e vazios no cordão
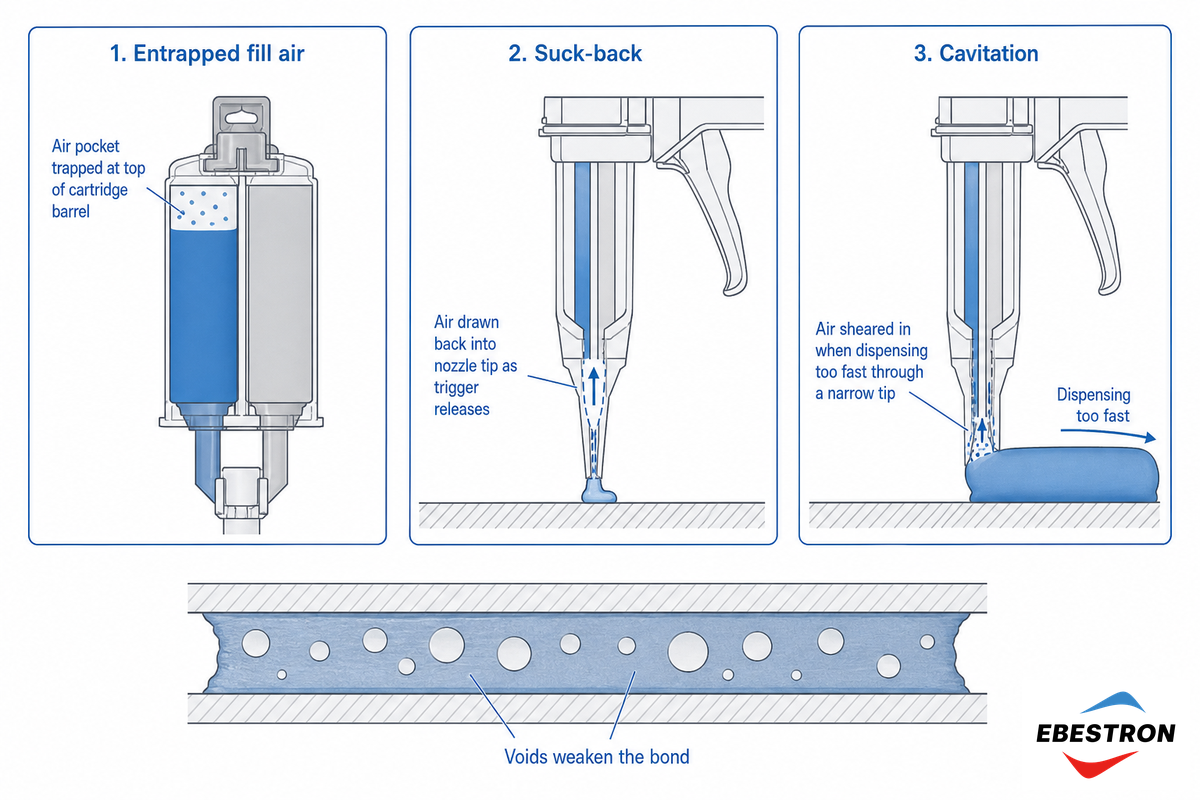
As bolhas no cordão não são apenas um problema estético. O ar retido deixa vazios que reduzem a resistência mecânica da junta curada e, no encapsulamento de componentes eletrónicos, permitem a entrada de humidade e podem causar falhas em serviço. Numa aplicação bicomponente, há três fontes de ar no equipamento de dosagem — e todas podem ser facilmente resolvidas.
- Ar retido no enchimento do cartucho. O ar preso na parte superior de um cartucho de 2 componentes comprime-se à medida que o fluido sai pelo bico, causando uma mistura irregular. A extremidade inicial do cordão terá mais de um componente e a extremidade final, mais do outro. Teste os cartuchos: se conseguir comprimir o êmbolo do cartucho quando solta o gatilho da pistola doseadora, ficou ar retido durante o enchimento, que tem de ser purgado antes da aplicação do material.
- Retorno de ar ao soltar o gatilho. Pode ocorrer uma ligeira entrada de ar quando a pressão de dosagem é libertada ao soltar o gatilho. Uma pistola doseadora adequada, antigotejamento — por vezes designada de alívio de pressão — elimina esta tendência.
- Cavitação durante a dosagem. A dosagem de fluidos de viscosidade muito elevada a um caudal elevado, ou com demasiada pressão de ar numa pistola pneumática, pode arrastar uma bolsa de ar para a ponta; o efeito de corte produz uma mistura irregular. O excesso de pressão agrava o problema. Por isso, reduza o caudal ou aumente o diâmetro da ponta de dosagem.
As informações do setor sobre ar retido durante a dosagem apontam para a mesma conclusão: a causa está no processo de enchimento e na velocidade de dosagem, não no misturador. Uma regra prática? Se a aplicação de dosagem produzir bolhas, verifique primeiro os cartuchos e o equipamento de dosagem antes de culpar o misturador estático.
Problema 5: a pistola é difícil de apertar ou bloqueia
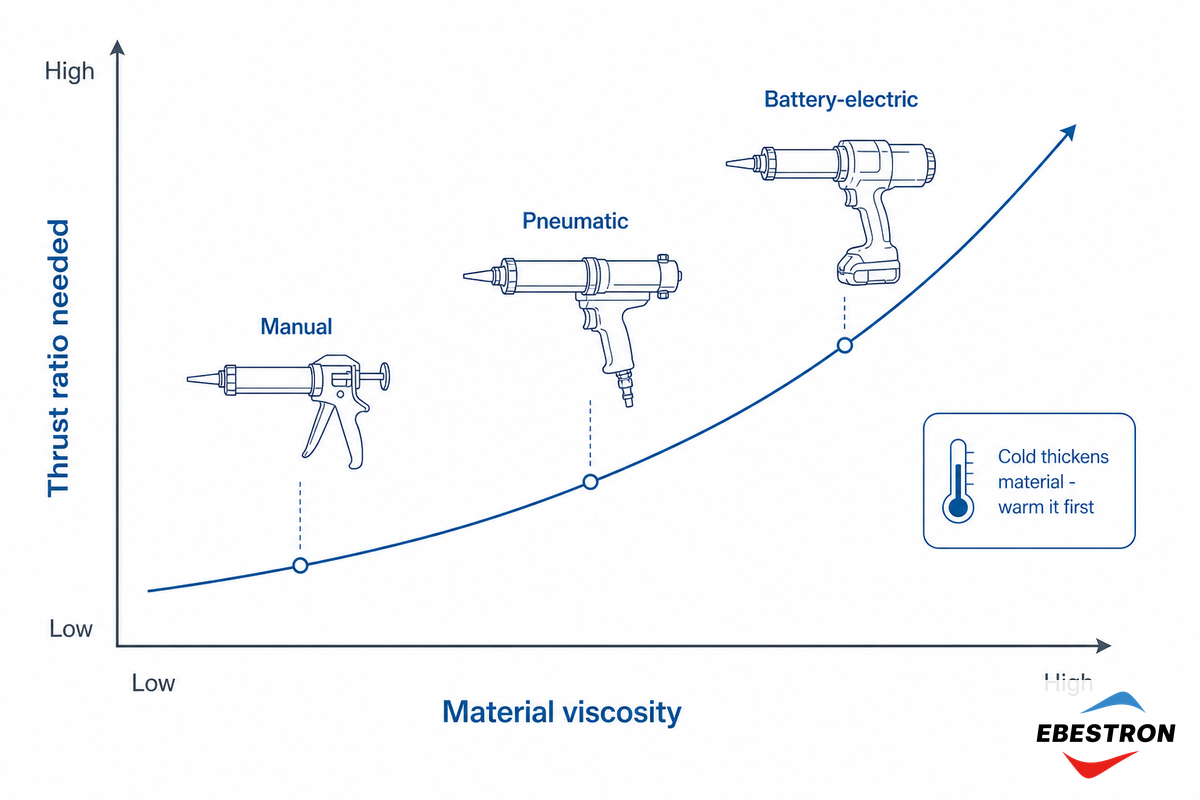
É difícil empurrar a pistola à mão ou sente resistência à medida que o cartucho esvazia? Na dosagem manual, a causa provável é uma força de impulso insuficiente. Com uma pistola pneumática, bastaria aumentar a pressão do ar (em psi). Em qualquer dos casos, o equipamento não fornece a vantagem mecânica necessária para vencer a viscosidade do adesivo e a resistência do êmbolo do cartucho. A relação de força de impulso indica, em termos gerais, a força que a pistola consegue fornecer por unidade de pressão manual; uma relação maior facilita a dosagem de materiais espessos ou de cartuchos grandes. Os adesivos viscosos, os cartuchos grandes (400- a 600 mL) e as proporções de mistura elevadas aumentam a resistência. A relação é acentuada: a resistência ao fluxo através de uma ponta circular, descrita pela relação de Hagen-Poiseuille da mecânica dos fluidos, aumenta com a viscosidade do material e o comprimento do percurso, mas varia inversamente com a quarta potência do raio da ponta. Assim, reduzir um calibre da ponta pode multiplicar a força que a pistola tem de fornecer. Existe também um método normalizado para a medir: a norma ASTM C603 define um ensaio da taxa de extrusão que mede precisamente esta relação entre força e comportamento do material.
Escolha da força de dosagem — guia rápido
- Baixa viscosidade, 50-200 mL, 1:1 — uma pistola manual normal é suficiente.
- Viscosidade elevada ou cartucho de 400–600 mL: opte por uma pistola manual com maior força de impulso (normalmente 18:1 a 26:1 para materiais espessos e de elevada viscosidade) ou escolha pistolas pneumáticas para cartuchos para reduzir a fadiga do operador.
- Para cordões de grande volume ou que exijam repetibilidade, considere pistolas elétricas a bateria para cartuchos para obter um acionamento constante e sem fadiga.
Antes de escolher uma pistola maior, não se esqueça da temperatura: o material frio é significativamente mais viscoso. O instinto de «manter tudo fresco» não ajuda no caso de adesivos viscosos. Um aumento de 10-C (18-F) pode transformar um material de viscosidade elevada, difícil de dosear, num material que flui suavemente. Aqueça o adesivo — deixando o cartucho atingir a temperatura ambiente —, pois isso resolve muitas vezes os sintomas de uma «pistola fraca» sem exigir melhorias no equipamento e permite dosear quantidades mais uniformes a cada acionamento. Consulte a ficha técnica do produto e procure atingir 23 C (73 F). Como a relação de força de impulso depende muito do material e do equipamento, é preferível comparar estes dois parâmetros em vez de confiar apenas em regras práticas gerais.
Problema 6: o adesivo pinga ou continua a sair depois de soltar o gatilho
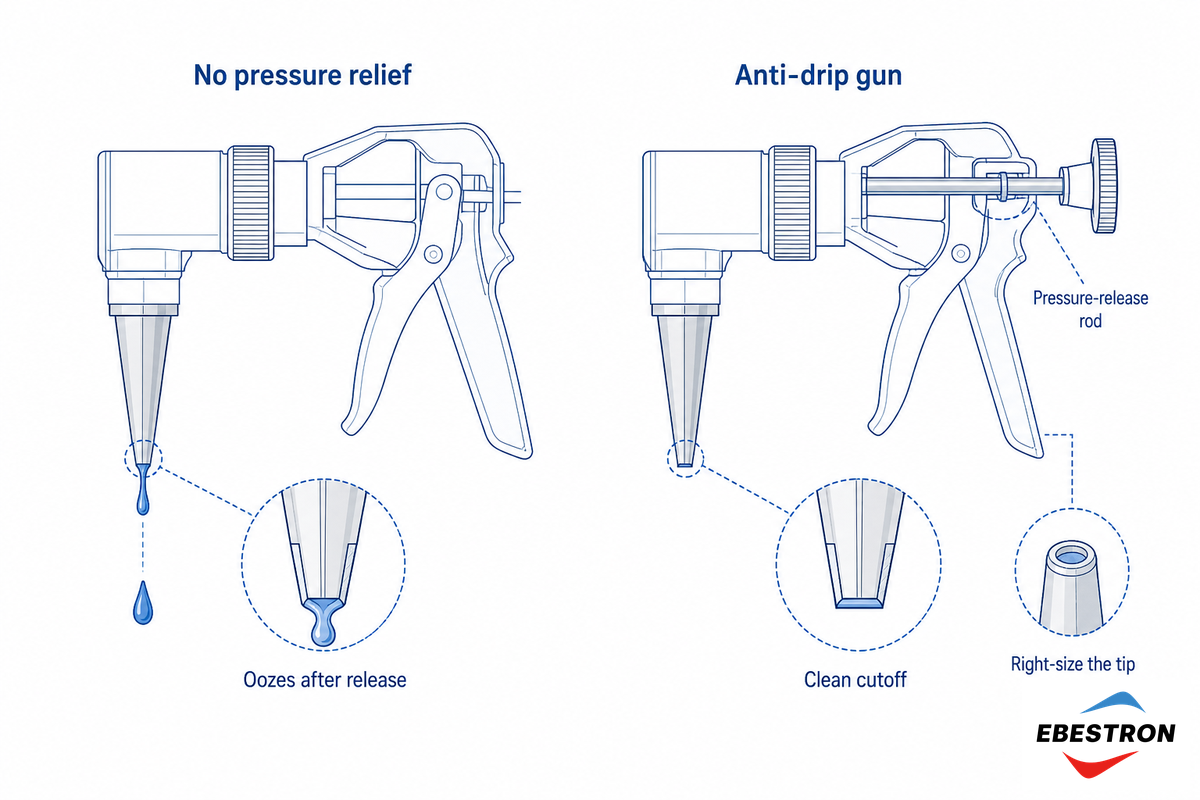
O adesivo que continua a sair pela ponta depois de deixar de pressionar desperdiça material e prejudica o aspeto da aplicação. O fluxo resulta da pressão residual retida no cartucho. A pressão que permanece na parte posterior do cartucho continua a empurrar o selante, mesmo depois de se soltar o gatilho. A pistola tem de incluir um mecanismo de alívio de pressão ou antigotejamento. O princípio está bem estabelecido: um modelo comum de válvula doseadora antigotejamento utiliza uma haste recíproca com vedação por êmbolo, que interrompe o fluxo pelo bico assim que o curso termina.
As pontas também contribuem para o problema. Uma ponta com um diâmetro interno demasiado grande — por exemplo, um furo de 1,6 mm quando 0,8 mm seria suficiente — retém uma quantidade excessiva de material sob pressão, que continua a sair depois de soltar o gatilho. Escolher um diâmetro interno adequado ao cordão reduz significativamente esse fluxo. As pontas e os bicos também são fabricados em materiais diferentes: aço inoxidável para revestimentos abrasivos e pontas de polímero em PTFE/Teflon, polietileno, polipropileno ou nylon, escolhidas pela compatibilidade química, uma vez que um plástico incompatível pode dilatar ou reagir. Confirme se o encaixe Luer ou o conector corresponde ao cartucho. Em aplicações críticas que exijam uma colocação precisa, uma ponta de precisão de calibre pequeno — uma ponta de calibre 32 aplica um cordão com cerca de 0,15 mm (0.006 in) de largura — melhora a precisão e reduz o gotejamento após a dosagem; consulte as nossas agulhas de dosagem e pontas de precisão. O objetivo é eliminar o gotejamento no equipamento e na ponta, não apertando o gatilho com menos força.
Problema 7: fugas no cartucho, fuga pelo êmbolo e contaminação cruzada A/B
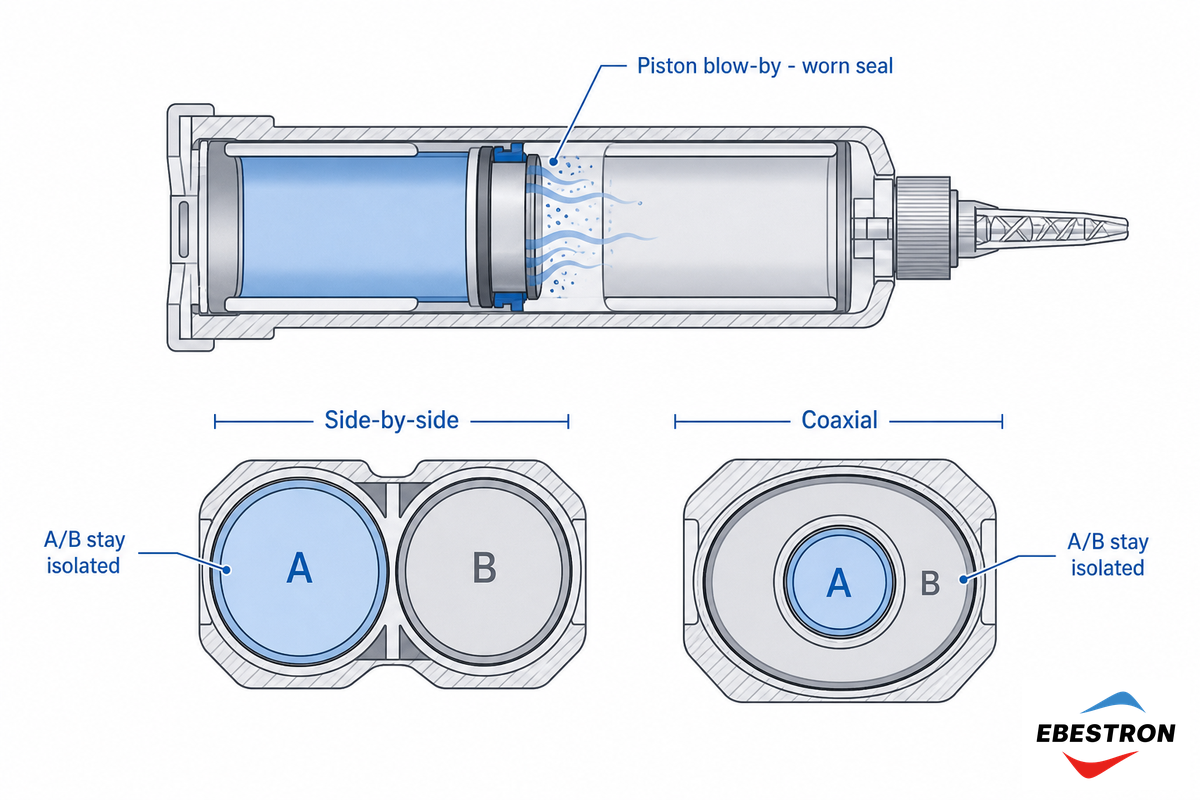
Se um canal tiver uma fuga, não extrudir corretamente ou apresentar contaminação cruzada, o problema costuma estar na vedação dos componentes do cartucho ou num dos êmbolos.
Porque é que a resina não sai de um dos lados do cartucho?
Há dois modos de falha principais. Fuga pelo êmbolo: um vedante do êmbolo gasto ou sujeito a pressão excessiva permite a passagem do material pelo êmbolo em vez de o encaminhar para o bico, pelo que a dosagem dessa câmara fica reduzida ou é nula. Ou uma obstrução endurecida: se um dos componentes secar na abertura, a pistola pressuriza contra um bloqueio sólido e nada se move.
As pistolas para cartuchos duplos mantêm os componentes A e B separados até ao bico misturador estático. A literatura de patentes sobre dosagem bicomponente mostra os vedantes dos êmbolos a encaminhar os dois componentes separadamente para o misturador, enquanto os cartuchos multicomponentes utilizam êmbolos de geometria correspondente para manter a proporção. Os cartuchos lado a lado e coaxiais — habitualmente de 50, 200, 400 e 600 mL — protegem os componentes A e B de formas diferentes e, por isso, também falham de forma diferente: é mais difícil detetar uma fuga pelo êmbolo na câmara interior de um cartucho coaxial do que num cartucho lado a lado, onde se pode ver o corpo do cartucho do componente menos doseado a ficar vários mm para trás.
A contaminação cruzada costuma ser «provocada pelo próprio utilizador», geralmente através da tampa. Antes de retirar a tampa, verifique qual dos pinos entra em cada metade da abertura do bico. Se os trocar, os resíduos dos dois componentes começam a misturar-se e a gelificar, selando o cartucho permanentemente. Se for necessário desobstruir o bico com uma ferramenta, utilize uma diferente em cada lado da abertura. A unidade de cartucho duplo completa deve ser descartada ou substituída.
Triagem de problemas de dosagem 2K em 60 segundos
Se o cordão de adesivo correr mal na linha de produção, não tente adivinhar: identifique o componente responsável pelo sintoma em menos de um minuto. Esta sequência testa uma «camada de falha» de cada vez, da mais abrangente à mais específica.
Triagem do doseamento 2K em 60 segundos
- Procure estrias ou duas tonalidades na mistura, bolhas, ausência de material ou pouco material num dos lados do cartucho.
- Faça a purga de um troço de cordão. Se o primeiro troço estiver defeituoso e o segundo estiver correto, o misturador não foi purgado ou os êmbolos estão desequilibrados; a química não é a causa.
- Instale um misturador ou bico novo. Se o problema persistir com o antigo, a pistola ou o cartucho está defeituoso.
- Aplique mais pressão na pistola. Aqueça os componentes. Ou instale uma pistola com maior deslocamento por acionamento do gatilho.
- Verifique se há fuga de material junto ao êmbolo ou um tampão curado. Se detetar algum destes problemas, substitua o cartucho.
Índice de diagnóstico: sintoma e componente
Como uma pistola de doseamento bicomponente inclui quatro elementos consumíveis — cartucho, bico misturador estático, ponta de precisão e pistola —, identificar o componente responsável por cada sintoma é metade da solução. Este índice mostra como o fazer.
| Sintoma | Tipo de componente responsável | Primeira verificação |
|---|---|---|
| Adesivo pegajoso / colagem fraca | Cartucho (êmbolos) | Faça a purga do primeiro cordão |
| Com estrias / sem mistura | Misturador estático | Número de elementos de mistura vs. proporção |
| Misturador entupido / endurecido | Misturador estático (tempo de vida útil da mistura) | Tempo de inatividade vs. tempo de trabalho |
| Bolhas / vazios | Cartucho / válvula | Purgue o ar; velocidade de doseamento |
| Difícil de apertar | Pistola doseadora | Relação de força de impulsão; temperatura |
| Goteja depois de soltar o gatilho | Pistola / ponta | Sistema antigota; diâmetro interno da ponta |
| Um dos lados doseia pouco / tem fuga | Cartucho duplo | Vedação do êmbolo; tampão curado |
| Contaminação cruzada | Tampa / sonda | Utilize ferramentas separadas para cada lado |
| Fios / filamentos de adesivo | Ponta de precisão / viscosidade | Corte da ponta; técnica de interrupção do cordão |
Perspetivas do setor: porque é cada vez mais importante acertar no doseamento 2K em 2026
A importância de obter um cordão bicomponente uniforme está a aumentar, mas não necessariamente devido ao custo das pistolas, dos misturadores ou dos cartuchos. A tendência aponta para aplicações críticas para a segurança, incluindo a colagem e a gestão térmica em baterias de veículos elétricos, bem como o encapsulamento de componentes eletrónicos, nas quais um microvazio junto a um terminal pode permitir a entrada de humidade e acabar por provocar uma falha em serviço. Nestas aplicações de alto risco, um único cordão aplicado incorretamente ou com vazios pode significar mais do que uma peça rejeitada: pode originar uma reclamação ao abrigo da garantia ou até um incidente de segurança, levando os compradores a dar prioridade à fiabilidade do equipamento de doseamento, ao controlo da proporção, à eliminação de vazios e à consistência da mistura.
O maior desafio no doseamento de adesivos bicomponentes é manter a «proporção correta».
A resposta da indústria passa pela monitorização e pela automatização. Os sistemas de mistura e doseamento em circuito fechado conseguem agora manter a proporção dentro de ~1% em volume e apresentá-la juntamente com sensores de qualidade da mistura em tempo real, como o Adhesive Mix Monitor da 3M, lançado em 2024 para verificar a qualidade antes da aplicação na peça. As normas também acompanham esta evolução, com uma revisão das normas ISO 10365 em 2022. Eis o que isso significa para si, enquanto comprador: se doseia manualmente, certifique-se de que valida previamente a força de impulsão da pistola e o número de elementos de mistura em função do material antes de aumentar a escala da produção; se doseia por volume, considere utilizar um doseador monitorizado ou um sistema de mistura e doseamento. Consulte o nosso artigo sobre sistemas de mistura dinâmica para selantes 2K para saber como está a evoluir o equipamento.
Perguntas frequentes
P: Porque é que o meu adesivo 2K não cura ou continua pegajoso?
Ver resposta
Na maioria dos casos, foi doseado fora da proporção correta. Num cartucho novo, os dois êmbolos podem estar ligeiramente desequilibrados, fazendo com que o primeiro cordão tenha excesso de resina ou de endurecedor e nunca cure por completo — faça a purga de cerca de uma polegada de material antes de começar. Outras causas incluem um misturador estático que não foi purgado ou tem poucos elementos de mistura, deixando os componentes por misturar; um espaço de trabalho frio, que atrasa a cura; ou um adesivo fora do prazo de validade. Se o cordão tiver a proporção correta e estiver bem misturado, mas continuar pegajoso, a causa estará na química ou no substrato, não no equipamento.
P: Porque é que o adesivo sai com estrias ou em duas tonalidades?
Ver resposta
As estrias indicam que a resina e o endurecedor saíram do bico sem estarem misturados. A causa habitual é haver poucos elementos de mistura para a proporção utilizada ou não ter sido feita a purga de um misturador novo: o primeiro troço de uma polegada apresenta sempre estrias, até o misturador estar preparado. Instale um misturador com o número correto de elementos e faça a purga do primeiro jato antes de aplicar o adesivo.
P: Porque é que o bico misturador estático entope constantemente?
Ver resposta
O tempo de vida útil da mistura dentro do bico terminou. O tempo de trabalho é inferior ao tempo de gelificação indicado e o calor reduz ainda mais esse intervalo — um tempo de vida útil da mistura de 10 minutos pode diminuir para cerca de 5 minutos num espaço de trabalho quente. Por isso, o adesivo deixado em repouso entre aplicações gelifica dentro do misturador estático. Trate o misturador como um consumível: encaixe um novo para retomar o trabalho, em vez de tentar limpar um misturador onde a mistura já gelificou e endureceu.
P: Quando devo substituir um cartucho ou um bico misturador?
Ver resposta
Substitua o bico misturador sempre que a mistura gelificar — após um intervalo de inatividade superior ao tempo de vida útil da mistura ou sempre que esta cure entre aplicações; o bico é descartável. Substitua o cartucho se houver fuga junto à vedação de um êmbolo ou se for demasiado difícil extrudir o material de uma das câmaras.
P: O armazenamento e a temperatura podem afetar o doseamento 2K?
Ver resposta
Muito. O calor reduz o tempo de trabalho dentro do misturador — um tempo de vida útil da mistura de 10 minutos a 23 °C pode diminuir para cerca de 5 minutos a 31 °C —, por isso, um espaço de trabalho quente faz com que os misturadores entupam mais depressa. O frio tem o efeito oposto no escoamento: torna o adesivo mais viscoso, fazendo com que um adesivo de elevada viscosidade e arrefecido pareça uma pistola fraca. Um cartucho fora do prazo de validade ou com os componentes separados é doseado fora da proporção correta, mesmo com equipamento perfeito. Deixe os cartuchos atingir a temperatura ambiente e respeite o prazo de validade.
P: Porque é que não sai material de um dos lados do cartucho?
Ver resposta
Normalmente, deve-se a uma de duas causas: um componente curou e formou um tampão sólido na abertura, ou há fuga junto à vedação de um êmbolo, fazendo com que o material escape pelo êmbolo em vez de sair pelo bico. Verifique se as tampas não foram trocadas; se uma vedação tiver falhado, substitua o cartucho.
Escolha o consumível certo para a sua aplicação 2K
A Ebestron fornece cartuchos duplos compatíveis com Mixpac, Nordson e 3M, misturadores estáticos, pistolas doseadoras e pontas de precisão, para que possa resolver o problema no equipamento e não apenas o sintoma.
Fale com a nossa equipa →Sobre este guia de diagnóstico
Este guia foi elaborado através da análise dos modos de falha comunicados pelos nossos clientes nas nossas linhas de equipamentos de cartuchos duplos, misturadores estáticos, pistolas doseadoras e pontas de precisão, cruzando essa informação com as designações de falha da norma ISO 10365, as descrições de patentes da USPTO relativas a misturadores estáticos e válvulas antigotejamento, bem como os guias de manuseamento e boas práticas da NIOSH e da OSHA. Uma vez que a Ebestron fornece equipamento e consumíveis para cartuchos 2K nas quatro categorias de produtos, este procedimento de diagnóstico relaciona sintomas específicos com componentes específicos do equipamento, em vez de com uma linha de produtos específica, pelo que pode ser utilizado com dispositivos Ebestron, Mixpac, Nordson e 3M. Verificado e revisto pela equipa técnica da Ebestron.
Referências e fontes
- ISO 10365:2022Adesivos: designação dos principais padrões de falha, Organização Internacional de Normalização
- ASTM D2651-01(2024) — Guia normalizado para a preparação de superfícies metálicas para colagem com adesivosASTM International
- ASTM D2093-03(2017) — Prática normalizada para a preparação de superfícies de plásticos antes da colagem com adesivosASTM International
- ISO 10364:2024, Adesivos estruturais: determinação do tempo de vida útil da mistura (tempo de trabalho) de adesivos multicomponentesOrganização Internacional de Normalização
- ASTM C603-14(2019) — Método de ensaio normalizado para a taxa de extrusão e o tempo de aplicação de selantes elastoméricosASTM International
- Geometria e escoamento de fluidos (relações de Hagen e Poiseuille)Georgia Institute of Technology
- Isocianatos, riscos para a saúde e limites de exposiçãoAdministração de Segurança e Saúde no Trabalho dos Estados Unidos
- Isocianatos, tema de segurança e saúde no trabalhoNIOSH / CDC dos Estados Unidos
- Rumo a uma colagem adesiva fiável: mecanismos, defeitos e considerações de conceçãoBiblioteca Nacional de Medicina dos Estados Unidos (PMC)
- US5611956, selante bicomponente / número de elementos de mistura estáticaUSPTO via Google Patents
- US2839226A, válvula doseadora antigota e bicoUSPTO via Google Patents
- US7144170B2, sistema de doseamento e mistura bicomponenteUSPTO via Google Patents
- US7997450B2, cartucho multicomponenteUSPTO via Google Patents
- Precisão na embalagem: responder às exigências dos sistemas adesivos 2KAdhesives & Sealants Industry
- Os perigos do ar retidoAdhesives & Sealants Industry
- Nova tecnologia monitoriza a qualidade do processo de medição e mistura de adesivos bicomponentesASSEMBLY Magazine
Artigos relacionados
- Como escolher uma pistola doseadora 2Kcombine a proporção de impulsão, o tipo de acionamento e o cartucho com o material
- Tipos de bicos misturadores estáticostipos de ligação e como identificar o misturador adequado
- Mistura estática ou dinâmica para adesivos 2K — quando passar para além do misturador estático
- Misturadores estáticos de 18 ou 24 elementos — como o número de elementos de mistura influencia a qualidade da mistura e o desperdício
- Guia de compra de pistolas para epóxi industrial — comparação entre modelos manuais, pneumáticos e elétricos com bateria