Contacte a Ebestron

O que é um adesivo bicomponente? É uma formulação adesiva fornecida em dois componentes, utilizados em conjunto segundo as instruções do fabricante. Um exemplo comum combina resina e endurecedor para iniciar a cura. Para quem compra para produção, importa considerar que formulação é adequada para a junta, como são fornecidos os componentes e quando se pode movimentar o conjunto colado.
Em aplicações industriais, um cartucho com a proporção correta resolve apenas parte do problema. Não comprova a compatibilidade química, a qualidade da mistura nem o tempo de trabalho utilizável. Este guia distingue estes fatores e ajuda a articular o fornecedor do adesivo, o fornecedor da embalagem e a equipa de produção.
Especificações rápidas: os parâmetros que definem um sistema bicomponente
- Química: epóxi, acrílico, poliuretano ou silicone, seguido da referência exata.
- Proporção de mistura: ordem dos componentes e indicação de proporção em massa ou em volume.
- Tempos: condições de trabalho, critério de manuseamento e plano de cura completa.
- Fornecimento: cartucho ou sistema de grande capacidade, saída, misturador e interface do doseador.
- Aceitação: substratos reais, junta e método de inspeção.
Em resumo: bicomponente não significa epóxi, e epóxi não significa resistência de colagem universal. Distinga o doseamento da mistura e avalie separadamente os tempos de trabalho e de libertação. Nas decisões, compare as alternativas com base nos mesmos critérios de aceitação e custos.
O que é um adesivo bicomponente e porque se mantêm os componentes separados?
Um adesivo bicomponente é um sistema fornecido em dois componentes para utilização conjunta, não uma química ou categoria de resistência específica. Muitas referências reativas, quando entram em contacto, passam por um processo de cura química. O contacto e a mistura são determinados pelas instruções do produto. Estas também podem indicar outras etapas de secagem ou processamento.
Um adesivo epóxi convencional contém um componente de resina e outro de agente de cura compatível. Os componentes podem apresentar-se em forma líquida ou em pasta. Ambos podem conter cargas e outros componentes; por isso, chamar «endurecedor puro» ao segundo componente pode ser impreciso.
Porque é necessário embalar os dois componentes separadamente?
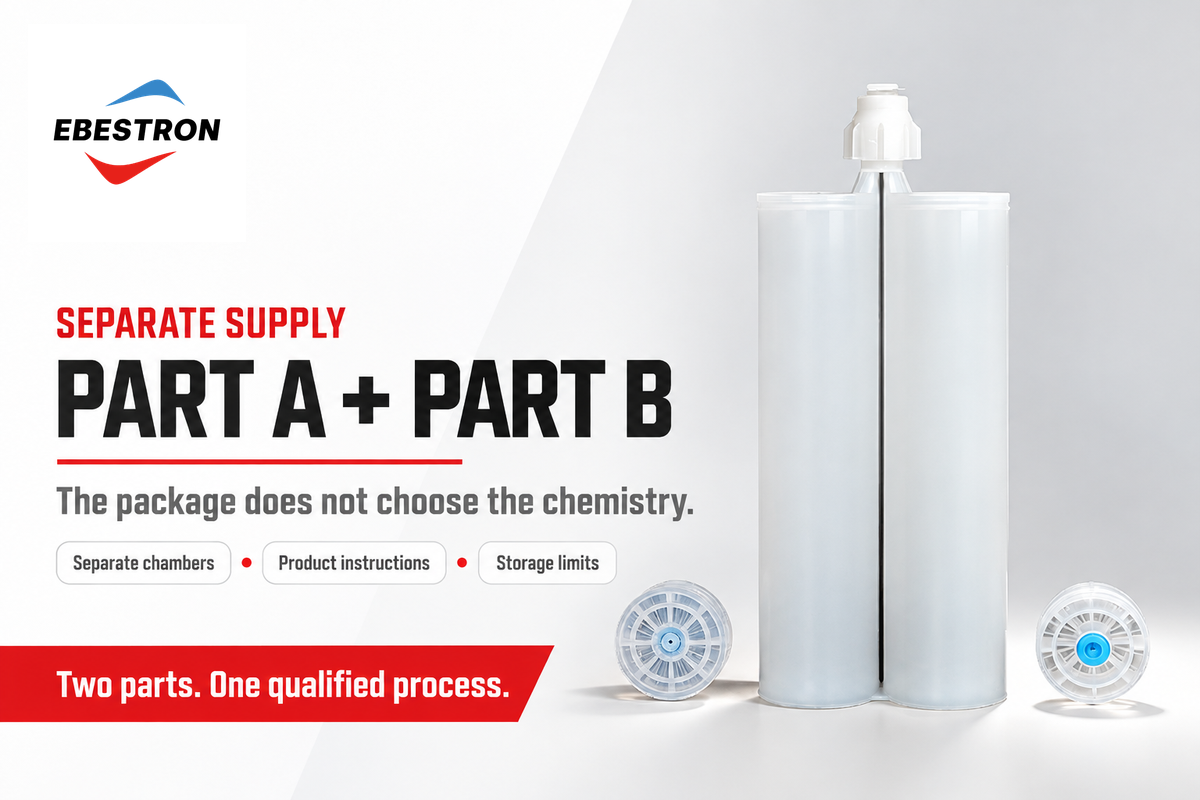
A embalagem separada impede que os componentes reajam entre si. Os componentes A e B podem ser armazenados em câmaras separadas num cartucho duplo. Num sistema de doseamento em recipiente de grande capacidade, um recipiente pode conter um componente e outro recipiente, o segundo. Separar os componentes não prolonga necessariamente o prazo de validade. Continuam a aplicar-se as instruções relativas à temperatura, humidade, fecho e validade.
Os formatos de aplicação vão além da mistura. As orientações da Permabond para acrílicos descrevem produtos ativados pela superfície, com ativador numa superfície e resina na outra, além de sistemas de mistura e de cordões separados. Uma formulação para cartucho convencional não pode ser convertida num formato sem mistura apenas colocando cada componente em partes diferentes.
Nem todos os formatos de epóxi bicomponente exigem que os componentes estejam prontos para mistura imediata num cartucho. Existem formatos pré-misturados e congelados, além dos embalados separadamente. O manuseamento depende de cada produto.
Os adesivos monocomponentes também podem ser adequados, desde que cumpram os requisitos da junta e do processo. A utilização de adesivos bicomponentes implica uma responsabilidade adicional: dosear ou aplicar os componentes. É mais útil avaliar se os processos cumprem os requisitos. O nosso guia sobre adesivos 1K e 2K analisa os processos adequados com mais detalhe.
Adesivos bicomponentes: epóxi, acrílico, poliuretano e silicone
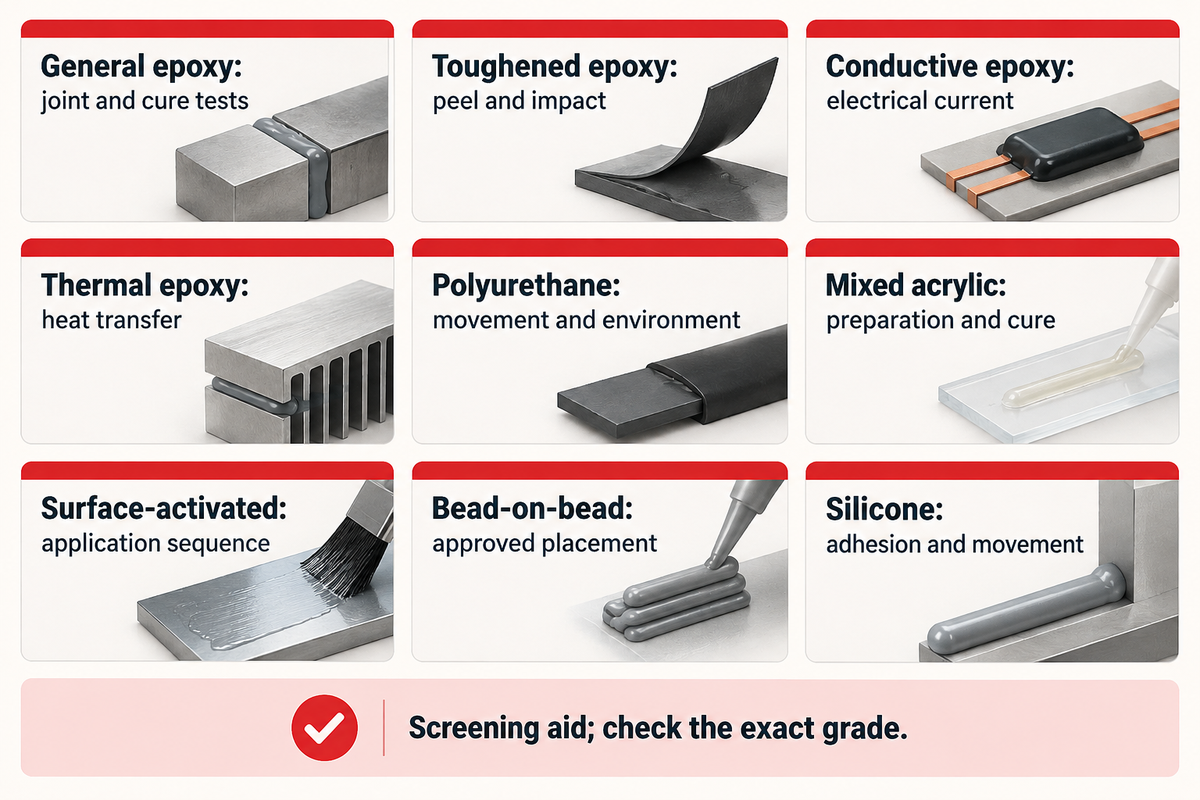
Epóxi, acrílico, poliuretano e silicone identificam famílias de formulações úteis, mas esses nomes não permitem escolher uma referência por si só. Comece por considerar a carga, o movimento e o ambiente, bem como os requisitos e limitações do processo de produção. Em seguida, avalie os produtos com os dados relevantes. Depois, selecione os candidatos com dados adequados, incluindo uma alternativa monocomponente quando o método de cura for compatível com o equipamento disponível e a sequência de montagem.
A tabela seguinte cruza a aplicação, a química e a classe funcional. Serve para uma primeira seleção, não para classificar adesivos estruturais. Os formatos de aplicação baseiam-se nas instruções da Permabond.
| Candidato ou formato | Questão útil para a seleção inicial | Dados necessários antes da seleção |
|---|---|---|
| Adesivo epóxi bicomponente genérico | Uma colagem relativamente rígida é adequada para a junta? | Resultados específicos para os substratos e plano de cura indicado |
| Epóxi tenacificado | A tenacidade e a resistência ao descasque ou ao impacto fazem parte dos requisitos? | Modo de carga relevante, condicionamento e descrição da falha |
| Epóxi eletricamente condutor | A junta tem de conduzir corrente elétrica? | Propriedades elétricas e desempenho da junta para a referência selecionada |
| Epóxi termicamente condutor | É necessária transferência de calor através da linha de colagem? | Condutividade térmica nas condições previstas para a linha de colagem |
| Adesivo de poliuretano bicomponente | O conjunto exige uma camada adesiva mais deformável? | Ensaios de movimento, ambiente e substratos para essa referência de uretano |
| Adesivo acrílico de mistura | A preparação e o método de cura da referência são adequados para a estação? | Superfícies aprovadas, proporção de mistura e limites de processamento |
| Acrílico ativado pela superfície | É possível controlar a sequência especificada de ativador e resina? | Instruções do fabricante para aplicação nas superfícies e montagem |
| Acrílico aplicado em cordões separados | O produto foi especificamente concebido para aplicação em cordões separados? | Posicionamento aprovado dos cordões e método de contacto entre os componentes |
| Silicone bicomponente | A principal função é uma colagem ou vedação deformável? | Qualificação da adesão, do movimento e das condições de serviço |
A química do adesivo e as classes funcionais justificam uma secção própria na especificação. A condução elétrica é diferente do isolamento elétrico. A transferência de calor é ainda outro requisito. Os sistemas epóxi publicados pela MasterBond ilustram estas diferenças. As propriedades pertencem a essas referências de produto, não a todas as resinas epóxi nem a um cartucho de doseamento vazio.
A epóxi de 2 componentes é mais resistente do que a supercola?
Não existe uma classificação geral única dos epóxis bicomponentes e da supercola. Um adesivo de cianoacrilato pode ser adequado para um conjunto com encaixe justo e necessidade de fixação rápida, enquanto um epóxi selecionado pode responder a outra geometria de junta ou necessidade de preenchimento de folgas. Compare juntas ensaiadas sob as mesmas condições de carga e ambiente. Um valor de resistência ao corte superior no catálogo de outra amostra não permite resolver essa comparação.
Para comparar melhor as famílias, consulte o nosso guia sobre epóxi, MMA e poliuretano. Mantenha a lista de candidatos suficientemente curta para os ensaiar. «Elevada resistência ao corte e ao descasque» é uma alegação sobre as propriedades do produto selecionado, que deve ser comprovada; não é uma vantagem garantida por ser bicomponente.
Proporção de mistura: doseamento e mistura são distintos
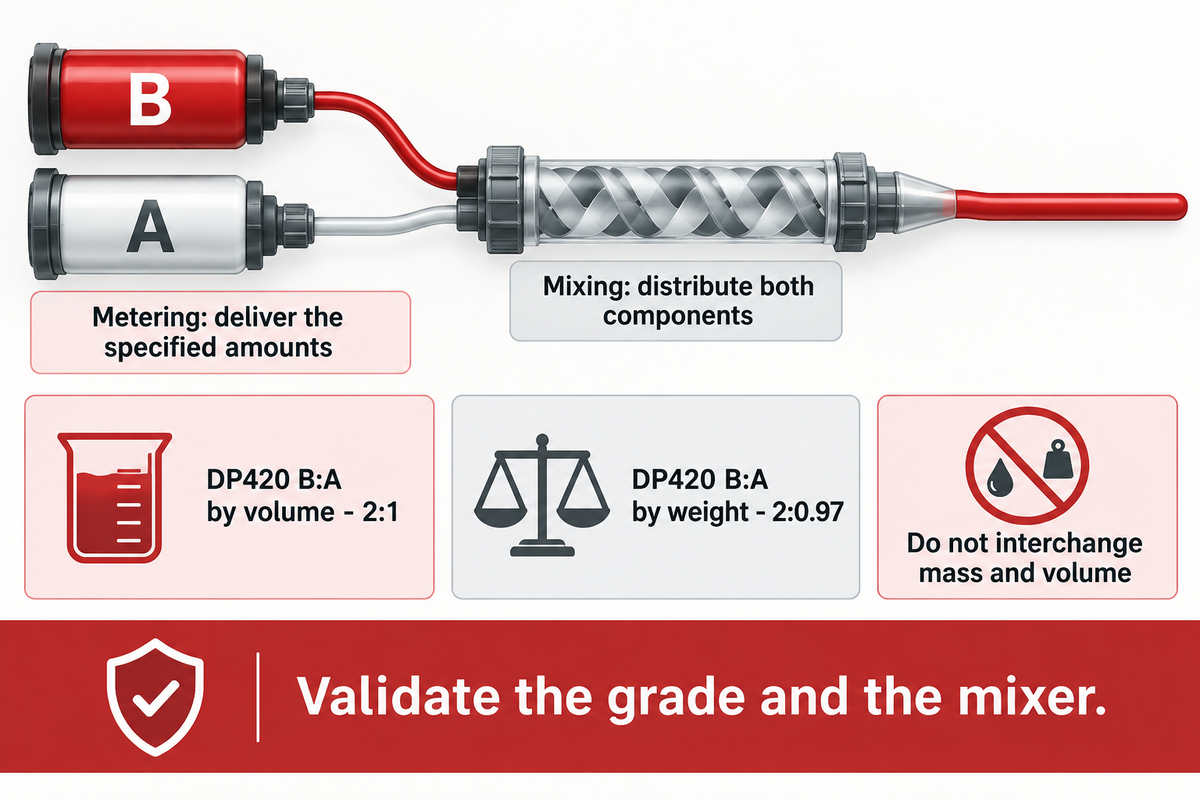
O doseamento correto fornece a quantidade necessária de cada componente; a mistura correta distribui-os suficientemente para o processo aprovado. Um doseador pode cumprir a primeira condição enquanto um misturador incompatível falha na segunda. Antes de considerar aceitável uma linha aparentemente uniforme, identifique a ordem dos componentes, a base da proporção e o método de mistura.
Um exemplo útil é a ficha técnica do DP420 Black da 3M, de setembro de 2024. Indica B:A como 2:1 em volume e 2:0.97 em peso. Os valores diferem porque massa e volume são grandezas distintas. Inverter a ordem dos componentes altera novamente a instrução. Uma proporção sem identificação dos componentes é uma especificação incompleta.
Utilize os valores publicados para a referência, em vez de tentar acelerar a cura adicionando endurecedor. No estudo de Szabelski sobre proporções de mistura, de 2022, as proporções alteradas afetaram duas formulações epóxi específicas, ensaiadas em juntas topo a topo com cilindros de aço. Estes resultados não estabelecem uma margem segura de desvio para outros adesivos epóxi bicomponentes, substratos ou condições de carga.
Vejamos um exemplo de passagem de informação entre as equipas de compras e manutenção. A equipa de compras encomenda um cartucho «2:1» porque esse valor corresponde à especificação do doseador. Depois, um técnico de manutenção encontra, numa instrução de trabalho copiada de outra referência, uma nota sobre a mistura baseada em massa. Os dois documentos parecem plausíveis, mas descrevem grandezas diferentes e podem até inverter a ordem dos componentes. A equipa interrompe o processo, coloca junto do equipamento o material da mesma referência e a ficha técnica atual, e confirma o conteúdo de cada câmara. Com essa informação, pode confirmar a geometria do cartucho e a compatibilidade com o doseador. O caso ilustra uma falha de documentação detetada antes da colagem; não prova que um erro específico na proporção resulte numa determinada taxa de rejeição.
Um misturador estático também exige uma ligação de entrada, geometria de mistura, saída e configuração de pressão adequadas. As orientações de seleção da Nordson tratam o tipo de cartucho, o material, a proporção e os requisitos de quantidade aplicada como escolhas interligadas. Consulte o nosso guia sobre misturadores estáticos para esta seleção específica.
O nosso conversor de proporções entre peso e volume permite efetuar estas conversões. É útil para cálculos relacionados com a densidade, mas não determina densidades em falta nem valida uma formulação. Se a mistura continuar pegajosa ou com estrias, consulte o guia de resolução de problemas no doseamento 2K em vez de ajustar a proporção.
A passagem de informação na produção: 3 tempos — trabalho, manuseamento e cura completa
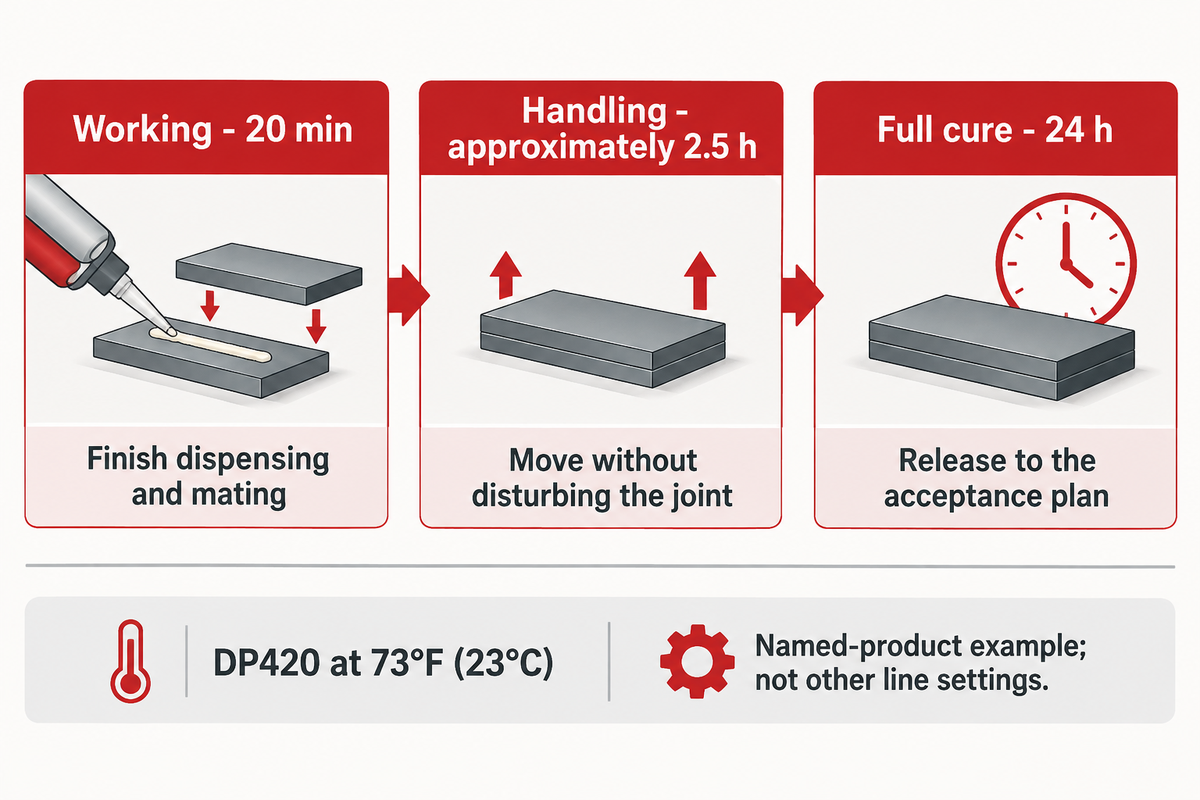
A passagem de informação na produção: 3 tempos distingue os limites para concluir a montagem, movimentar a junta e libertar o artigo para o serviço previsto. O tempo de trabalho não determina a resistência necessária para o manuseamento, e esta não determina a cura completa. Cada decisão de libertação exige a definição do fornecedor, as condições indicadas e um critério adequado para o conjunto real.
Enquadramento: A passagem de informação na produção: 3 tempos atribui condições, responsáveis e critérios de libertação às decisões sobre trabalho, manuseamento e cura.
«Fabricantes e fornecedores diferentes podem usar convenções diferentes para definir o tempo de trabalho, o tempo de vida útil da mistura e o tempo de gelificação de um epóxi.»
Isto é importante quando um fornecedor afirma que uma referência cura à temperatura ambiente. «Temperatura ambiente» continua a exigir condições de ensaio especificadas. A página do produto 3M DP420 indica os seguintes tempos a 73°F (23°C). São exemplos de produtos específicos, não parâmetros de produção para outros adesivos.
20 mintempo de trabalho do DP420
≈2,5 htempo até ao manuseamento do DP420
24 hcura completa do DP420
| Tempo | Decisão a controlar | Registo do ensaio |
|---|---|---|
| Trabalho | Concluir o doseamento e o encaixe dentro do intervalo aprovado | Temperatura do material, início da contagem, quantidade aplicada e sequência de montagem |
| Manuseamento | Movimentar ou retirar o dispositivo de fixação sem perturbar a junta | Critério real de movimento ou carga e configuração do dispositivo de fixação |
| Cura completa | Libertar segundo o plano de cura e aceitação especificado | Histórico de tempo e temperatura e dados de aceitação necessários |
A ficha técnica apresenta outro exemplo. A 23°C, indica um tempo de utilização de 30 minutos para 5 g de mistura, 20 minutos para 10 g e 15 minutos para 20 g. Os ensaios com massas misturadas não equivalem à descrição geral do tempo de trabalho na página nem à película fina de adesivo aplicada numa peça. Registe a quantidade ensaiada e compare-a com os dados do fornecedor.
Imagine uma célula de montagem que doseia vários conjuntos antes de encaixar a primeira junta. O operador inicia o cronómetro no primeiro doseamento; quem planeia a produção considera apenas a última operação de prensagem. Nenhum deles terá necessariamente ultrapassado um tempo publicado: definiram intervalos diferentes. O responsável pelo ensaio regista a sequência completa, do doseamento ao encaixe, a temperatura do material e o momento de libertação de cada dispositivo de fixação. A equipa de qualidade define o movimento que a junta deve suportar no momento da libertação. As amostras curadas são avaliadas segundo o plano acordado. Esta sequência ilustrativa cria três decisões com responsáveis definidos em vez de um «tempo de cura» ambíguo, sem inventar um multiplicador entre os minutos indicados pelo fornecedor e o ciclo da estação.
A quantidade também influencia a geração de calor. A MasterBond observa que lotes grandes de epóxis de cura rápida podem tornar-se impraticáveis devido à reação exotérmica. Não extrapole o tempo de vida útil da mistura medido num copo pequeno para um lote maior mantido no recipiente. Ao planear a mistura do adesivo ou a cura à temperatura ambiente, respeite os limites do fornecedor da formulação quanto à dimensão do lote, aos recipientes e aos processos.
Adapte a resistência da colagem do adesivo bicomponente à junta
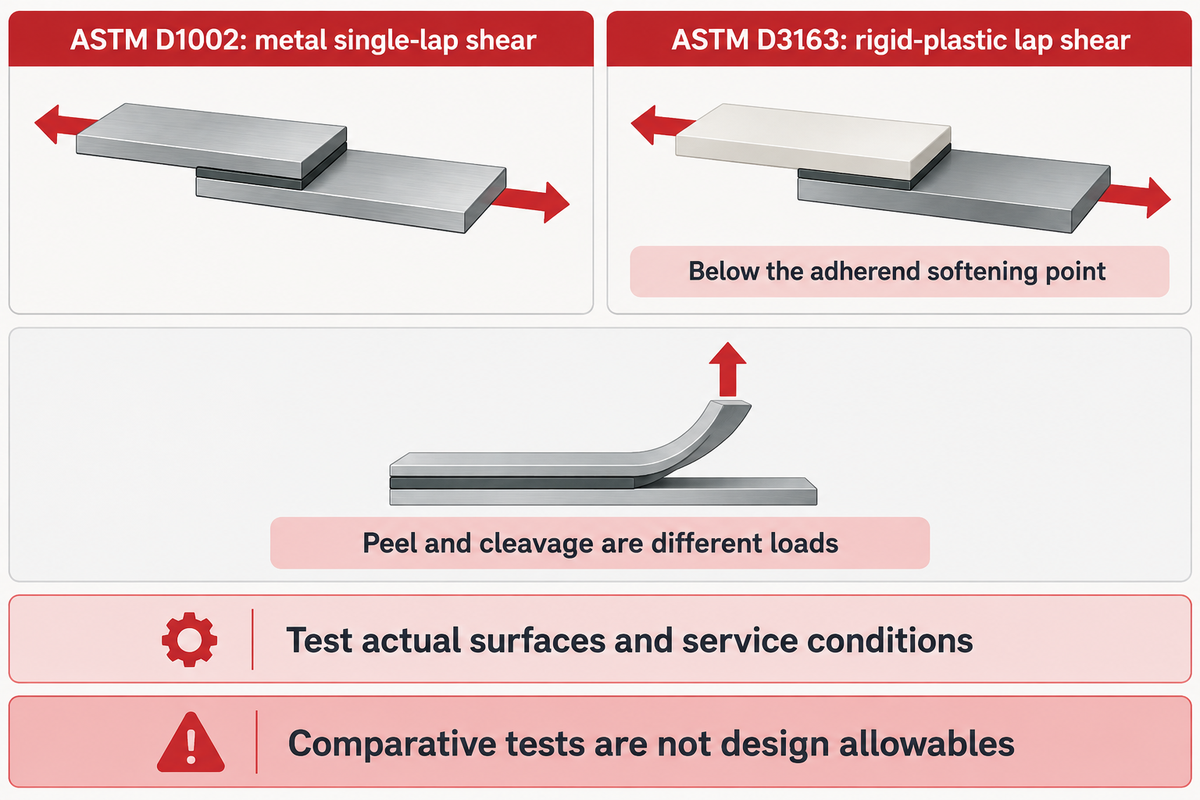
A resistência da colagem de um adesivo bicomponente depende da junta e das condições. Não é um valor isolado aplicável a todos os conjuntos. Entre os fatores que a afetam contam-se a preparação da superfície, a geometria da junta, a espessura da camada adesiva, a cura e o tipo de carga. Os resultados de ensaios publicados podem ajudar a selecionar candidatos. A aceitação final, porém, deve basear-se em materiais representativos e nas condições reais de serviço.
A norma ASTM D1002-10(2019) abrange a resistência aparente ao corte de juntas metálicas de sobreposição simples e é útil para ensaios comparativos. A norma ASTM D3163-01(2023) abrange provetes de plástico rígido ensaiados ao corte por sobreposição, dentro do âmbito indicado. Esta última exclui laminados reforçados anisotrópicos e aplica-se abaixo do ponto de amolecimento dos elementos de suporte. Nenhum dos âmbitos públicos fornece uma tensão de cálculo universal para a sua peça.
A que materiais não adere a epóxi de 2 componentes?
Não é possível confirmar com certeza a adesão a um plástico sem ensaios representativos. A superfície relevante pode ser um revestimento, uma camada de contaminação ou uma camada superficial tratada, em vez do metal ou plástico subjacente. Indique ao formulador a superfície e o acabamento exatos e utilize as instruções do produto e amostras representativas nos ensaios. Uma colagem bem-sucedida numa referência de plástico não indica que outras referências, com outra condição superficial, também sejam coláveis.
Uma colagem resistente ao corte por sobreposição ainda pode ter problemas sob esforços de descasque e clivagem. A distribuição da carga numa junta altera a forma como as cargas chegam à linha de colagem. Acrescentar camadas de adesivo não é uma solução fiável para um percurso de carga inadequado, e a espessura adicional tem de respeitar as instruções do produto selecionado.
Por exemplo, quem escolhe uma resina epóxi para um suporte revestido deve incluir o sistema de revestimento no ensaio. Um ensaio em aço sem revestimento daria outro resultado. Determine se a falha ocorreu na superfície, no adesivo ou no substrato. Esta observação torna o resultado do ensaio de resistência mais útil do que um valor isolado.
A especificação de processo PRC-1001 da NASA ilustra o rigor necessário na utilização de materiais, equipamentos e condições de cura representativos para a verificação. O seu âmbito abrange equipamento relacionado com voos espaciais da JSC. Adotar esse rigor nos ensaios não confere aprovação aeroespacial a uma junta comercial, e este guia não reproduz procedimentos de ensaio sujeitos a licença.
Da capacidade do cartucho para adesivo bicomponente à linha de montagem
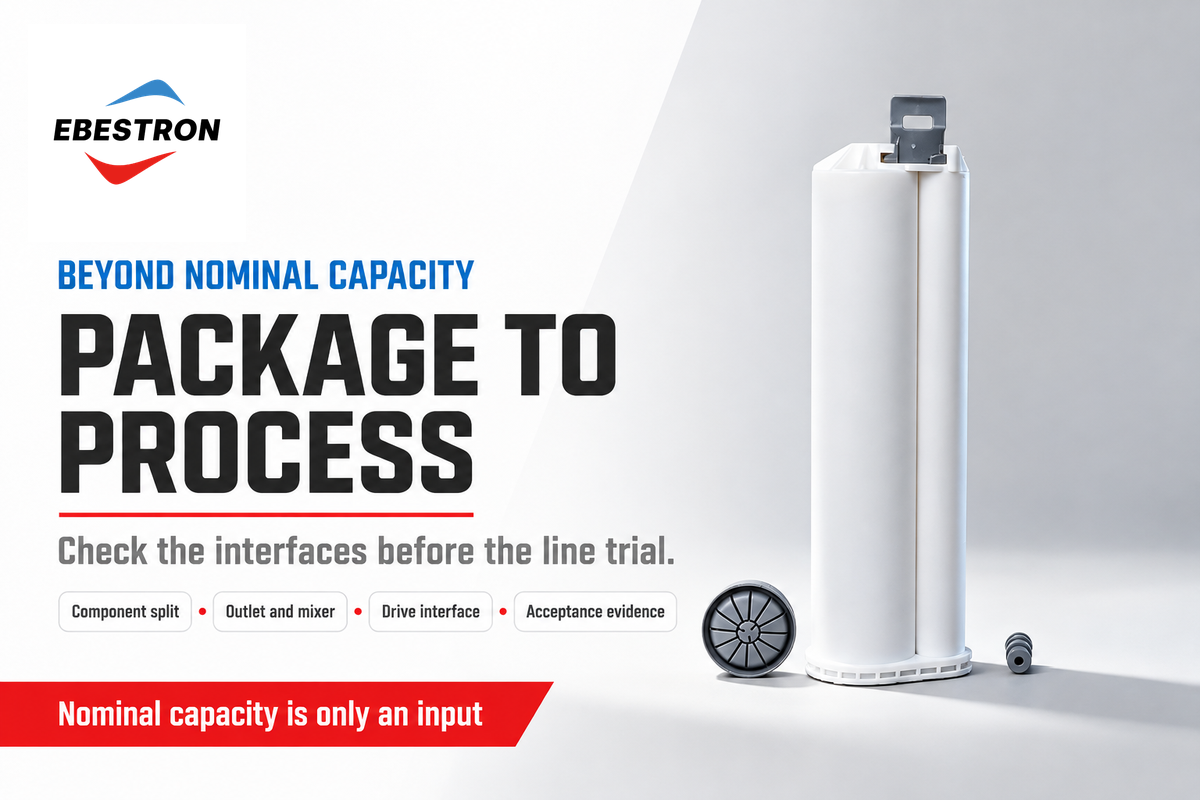
O tamanho da embalagem determina a capacidade do cartucho. A adequação à produção depende também de outros requisitos, como a divisão correta dos componentes, a saída, o misturador, o doseador e a aprovação para contacto com o material. Selecione estas interfaces como um sistema articulado depois de definir a referência do adesivo. Um cartucho que encaixa fisicamente numa pistola responde a uma questão mecânica; a compatibilidade durante o armazenamento e o desempenho da mistura continuam por qualificar.
A Ebestron fornece componentes de embalagem e doseamento. O seu catálogo público de cartuchos duplos inclui embalagens nominais de 50 mL, 200 mL, 400 mL, 600 mL e 1500 mL. Estas embalagens não comprovam a quantidade utilizável de adesivo, a compatibilidade química nem a aprovação para uma formulação de terceiros.
Distribua as responsabilidades pelo pedido de informação. O fornecedor do adesivo especifica os requisitos da formulação relativos ao armazenamento, aos materiais em contacto e à cura. O fornecedor da embalagem fornece os dados do cartucho e da saída. O fornecedor do doseador fornece os dados de interface para o acionamento e o equipamento. As equipas de Produção e Qualidade aprovam uma combinação e definem os critérios de aceitação.
A documentação dos misturadores da Nordson torna mais concreta a questão das interfaces. Na seleção de um bico de substituição, há variáveis por definir, como o tipo, o material, a proporção e a saída. Por isso, qualquer alteração do misturador ou do cartucho deve ficar registada no ensaio de produção, em vez de ficar oculta numa substituição feita pelo departamento de compras.
A quantidade utilizável difere do enchimento nominal. O material que fica retido na embalagem e no misturador, bem como o material expulso na purga de reinício, é incluído no registo da quantidade medida durante o ensaio. Para a operação da estação, siga as nossas instruções para cartuchos de adesivo bicomponente; para escolher o equipamento em termos mais gerais, consulte os métodos de doseamento de adesivo bicomponente. Nenhum dos guias substitui as instruções de processamento da referência selecionada.
Calcule o custo do adesivo bicomponente por conjunto aceite
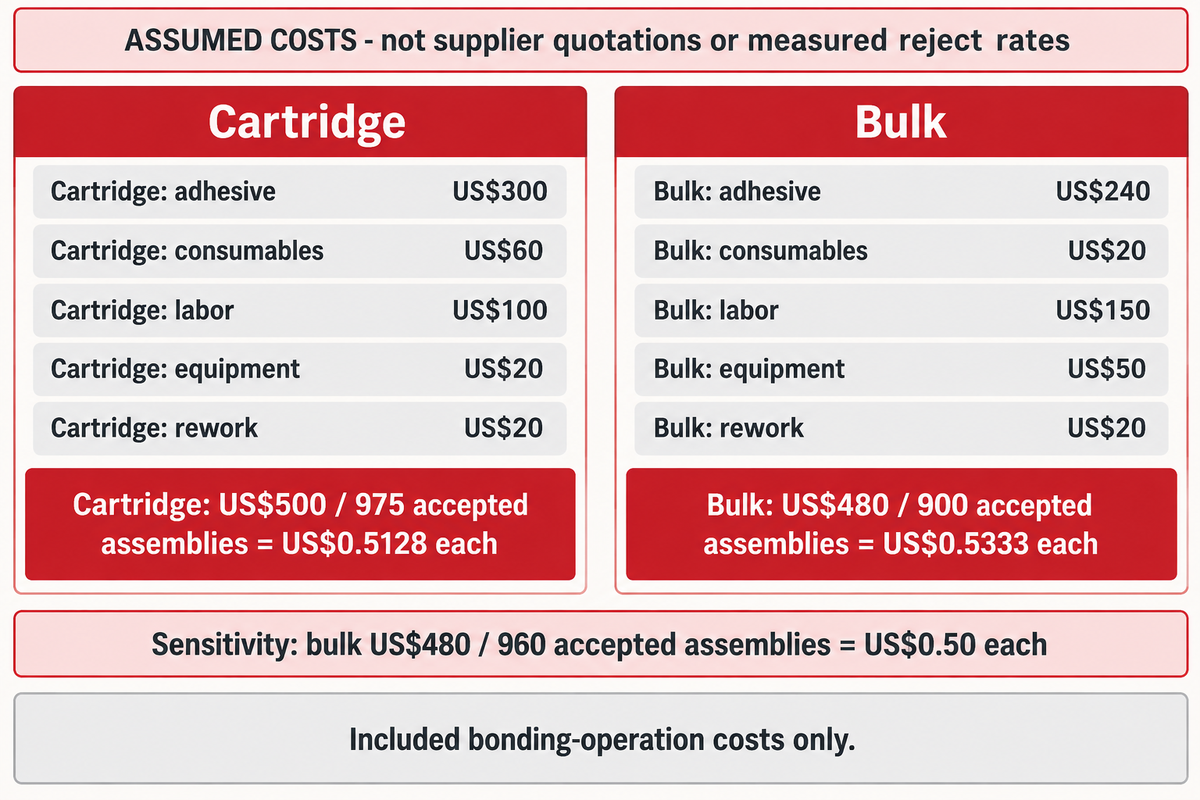
A comparação de embalagem relevante consiste em dividir o custo contabilizado da operação de colagem pelo número de conjuntos aceites segundo os mesmos critérios de inspeção. Uma fatura de materiais mais baixa pode deixar de ser vantajosa se houver diferenças na mão de obra, nos consumíveis, nas perdas durante os reinícios ou na produção rejeitada. Defina primeiro os limites da contabilização, pois a opção mais barata num cálculo restrito pode não ser a mais económica para todo o processo de produção.
O quadro de custos da qualidade da ASQ é ilustrado em nesta ligação. Este exemplo preenchido abrange apenas alguns custos da operação de colagem. A mão de obra inclui o mesmo âmbito de inspeção nas duas opções; o retrabalho é uma rubrica separada, sem duplicação. Todos os valores em dólares e as quantidades produzidas são pressupostos, não são preços da Ebestron, taxas de rejeição medidas nem referências de mercado.
| Registo da produção | Opção com cartuchos | Opção com fornecimento em recipiente de grande capacidade |
|---|---|---|
| Custo do adesivo | US$300 | US$240 |
| Misturadores e outros consumíveis | US$60 | US$20 |
| Mão de obra operacional, incluindo a inspeção acordada | US$100 | US$150 |
| Custo imputado do equipamento | US$20 | US$50 |
| Retrabalho contabilizado separadamente | US$20 | US$20 |
| Custo total incluído da produção | US$500 | US$480 |
| Conjuntos aceites | 975 conjuntos | 900 conjuntos |
| Custo por conjunto aceite | US$0,5128 | US$0,5333 |
| Custo equivalente por 1 000 conjuntos aceites | US$512,82 | US$533,33 |
Cálculo: US$500 ÷ 975 conjuntos aceites = US$0,5128 por conjunto aceite. Na opção com fornecimento em recipiente de grande capacidade, US$480 ÷ 900 = US$0,5333. Se a mesma produção com fornecimento em recipiente de grande capacidade resultar em 960 conjuntos aceites, o custo passa a US$0,50 por conjunto. Essa alteração inverte a preferência ilustrativa sem mudar o preço de compra.
Revisão de compras imaginada. Imagine uma revisão de compras em que a proposta de fornecimento em recipiente de grande capacidade começa por ser preferida, por apresentar uma rubrica de adesivo US$60 mais baixa. A produção apresenta a folha de registo da produção concluída, em vez de discutir preferências de embalagem. Ambas as equipas acordam o critério de inspeção para aceitar um conjunto, confirmam que a mão de obra de retrabalho não é contabilizada duas vezes e comparam os totais preenchidos. A opção com cartuchos vence nesta produção pressuposta, enquanto a análise de sensibilidade com 960 conjuntos mostra como essa decisão pode mudar facilmente. Antes da decisão de compra, a equipa financeira acrescenta os custos não incluídos. O exemplo dá à equipa um cálculo repetível, mas não demonstra que os cartuchos produzam menos defeitos nem que o equipamento para fornecimento em recipiente de grande capacidade não possa dar um resultado melhor.
Estrangulamento oculto: uma pausa pode fazer com que o material endureça no misturador, obrigando à sua substituição, à purga e a mais mão de obra. Registe a sequência e as quantidades reais. A nossa ferramenta de estimativa do custo dos resíduos nos bicos ajuda a calcular esse custo. Não prevê o número de peças aceites.
Para uma comparação completa, acrescente quaisquer diferenças nas perdas de substrato, na secagem ou no aquecimento, na ventilação e nos controlos de exposição, na limpeza, na formação, no tempo de paragem e nos custos de falhas posteriores. Não considere a contagem de peças aceites num único ponto de inspeção como prova de fiabilidade ao longo da vida útil. O critério de aceitação e os limites de custos têm de acompanhar a contagem.
Em resumo: Compare o processo qualificado e a respetiva produção aceite. O preço dos cartuchos, o preço do fornecimento em recipiente de grande capacidade e a capacidade nominal são dados para essa decisão, não são a decisão em si.
Prepare um documento de ensaio da formulação e da embalagem
Um bom documento de ensaio descreve a formulação do adesivo, as superfícies de contacto, as interfaces de aplicação e o plano de aceitação antes de encomendar um sistema completo. Atribua cada elemento a quem o possa fundamentar. O fabricante da embalagem pode descrever os seus consumíveis, enquanto o fornecedor da formulação e a equipa de engenharia devem avaliar a adequação dos materiais, a cura e o desempenho da junta.
Comece por indicar a referência e a revisão exatas e, em seguida, registe como os dois componentes são misturados ou aplicados. Instruções como «Misture a resina e um endurecedor» são demasiado genéricas para uma montagem controlada. O operador precisa de conhecer os componentes, as quantidades aprovadas e a sequência de aplicação.
| Campo | Responsável principal | Evidências a registar |
|---|---|---|
| Referência e revisão do adesivo | Fornecedor da formulação | Ficha técnica e instruções de processamento em vigor |
| Substrato e acabamento da superfície | Conceção/produção | Materiais reais, revestimentos e método de preparação |
| Ordem dos componentes e base da proporção | Fornecedor da formulação | Instrução de dosagem identificada por massa ou volume |
| Contacto com a embalagem e armazenamento | Fornecedores da formulação/embalagem | Materiais de contacto propostos e aprovação da formulação |
| Interface do cartucho e do acionamento | Fornecedores da embalagem/equipamento | Desenhos, divisão dos componentes e compatibilidade com o equipamento |
| Misturador e saída | Engenharia de processos | Combinação aprovada e verificação da mistura |
| Intervalo de trabalho | Engenharia de produção | Temperatura, quantidade e sequência completa entre a dosagem e o encaixe |
| Manuseamento e cura completa | Engenharia/qualidade | Critérios de libertação separados e registo da cura |
| Controlos no local de trabalho | Pessoal qualificado em segurança no local de trabalho | Ficha de dados de segurança em vigor de cada componente e avaliação do processo |
| Aceitação da junta | Conceção/qualidade | Amostras representativas, condições de serviço e critérios de falha |
| Limites de custos e produção | Produção/compras/finanças | Custos incluídos, inspeção consistente e contagem de conjuntos aceites |
O NIOSH afirma que alguns componentes não curados de epóxi ou resina podem ser perigosos e remete os utilizadores para o rótulo e a ficha de dados de segurança. Antes do ensaio, solicite a pessoal qualificado no local de trabalho uma avaliação dos componentes e do processo reais, incluindo os controlos de exposição e os resíduos. Uma amostra curada ou uma verificação da compatibilidade com a embalagem não substitui essa avaliação.
Utilize o mesmo documento de ensaio sempre que um componente mudar. A abordagem da NASA, baseada num processo representativo, dá um exemplo de como documentar o material, o equipamento e a cura; a visão geral da Open University sobre colagem com adesivos exemplifica a relevância da mistura e da carga aplicada à junta. Nenhuma destas fontes aprova a combinação usada na sua produção. Ao solicitar embalagens à Ebestron, indique a referência, a capacidade nominal, a divisão dos componentes e as interfaces, tal como descrito neste documento.
O que está a mudar no controlo dos processos com adesivos bicomponentes?
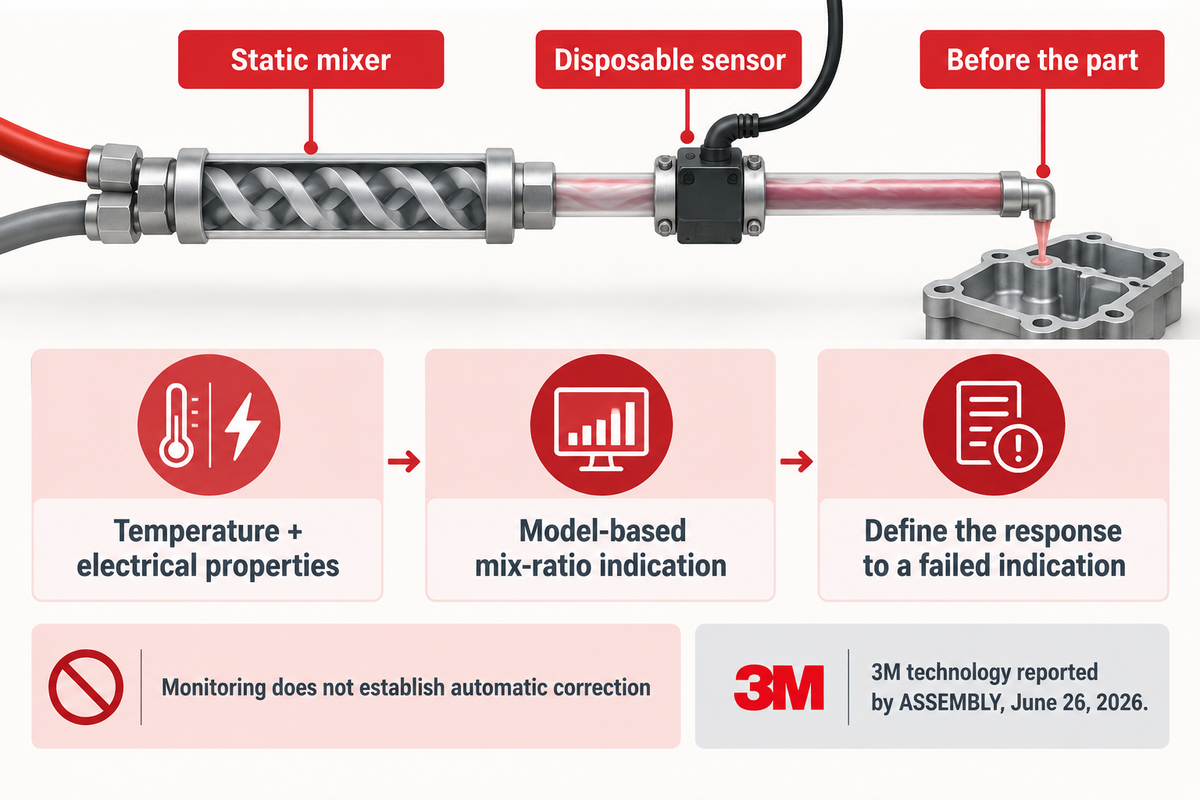
A monitorização dos processos está a tornar a mistura aplicada uma variável de produção mais visível, permitindo aos compradores pedir evidências para além da proporção nominal do doseador. A pergunta útil na aquisição é o que o sistema mede, como interpreta o sinal e o que acontece a um conjunto afetado. Regista-se uma indicação de aprovação; ainda assim, é necessário aprovar uma relação adequada com o produto e o processo.
Na notícia da ASSEMBLY de 26 de junho de 2026, J.J. Moore descreve o Adhesive Mix Monitor da 3M e cita a engenheira da 3M Alissa Wenner. Segundo o artigo, a configuração coloca um sensor descartável depois do misturador estático e antes da peça. As medições de temperatura e de propriedades elétricas alimentam um modelo que indica a proporção de mistura. O artigo menciona resultados de aprovação/rejeição e descreve a ligação do dispositivo ao sistema de produção.
A monitorização e a correção são funções diferentes. O artigo não demonstra que o dispositivo ajuste automaticamente um doseador para corrigir a mistura. Esta evolução é útil por dar à equipa de engenharia mais um sinal para investigar e registar, não por eliminar a necessidade de qualificar o processo.
Para responder adequadamente a um pedido de informação sobre equipamento em 2026, determine se o sistema de monitorização é compatível com o material em causa, que calibração ou configuração do modelo é necessária e como o sinal se relaciona com a dosagem e a montagem. Defina a ação adequada perante uma indicação de falha. Reter uma peça, verificar o equipamento e retomar a produção são ações distintas; sem uma resposta acordada, um alarme deixa o problema prático por resolver.
A rastreabilidade exige limites definidos. Embora uma indicação da mistura com registo de data e hora possa contribuir para o registo do processo, por si só não comprova a limpeza da superfície, a carga aplicada à junta, a cura final nem o desempenho da colagem a longo prazo. Mantenha os registos relacionados e não espere que um único sensor substitua vários registos. O ensaio deve demonstrar o que a nova medição acrescenta ao plano de aceitação existente.
Trata-se de uma evolução técnica datada, não de uma previsão de crescimento do mercado. Os dados apontam para uma conversa mais aprofundada e específica com o fornecedor sobre medição e resposta. Não permitem afirmar que todas as linhas de produção com adesivos bicomponentes precisem deste dispositivo, nem que a Ebestron seja proprietária desta tecnologia. O mesmo documento de ensaio da formulação e da embalagem continua a ser o ponto de partida, quer a estação use registos manuais quer monitorização conectada.
Perguntas frequentes
A cola epóxi adere à madeira?
Ver resposta
O epóxi pode colar muitos tipos de madeira, mas a sua adequação depende de fatores como a referência do produto, o estado da madeira, a conceção da junta e as condições de exposição. Indique ao fornecedor a espécie de madeira, o produto de madeira engenheirada, o tratamento da superfície e o método de preparação. Para critérios relacionados com a humidade, não se baseie em limites gerais; siga os limites indicados nas instruções do produto. No caso de uma montagem sujeita a cargas ou de uma reparação, acorde a junta e o método de aceitação antes da utilização. A expressão «cola epóxi», por si só, não significa que uma reparação com esse epóxi seja estruturalmente adequada.
Quais são os diferentes tipos de epóxi?
Ver resposta
Os produtos epóxi dividem-se em grupos consoante o método de aplicação, o sistema de cura e a função. Os epóxis bicomponentes combinam componentes fornecidos em separado, enquanto alguns outros produtos epóxi são formulações de componente único com diferentes requisitos de processo. Entre as versões funcionais encontram-se produtos tenacificados, eletricamente condutores, termicamente condutores e isolantes. Estas descrições podem sobrepor-se numa mesma formulação. Cada sistema epóxi é diferente; leia as instruções de processamento do produto concreto a utilizar, em vez de presumir que todos os produtos de um determinado grupo têm os mesmos requisitos de cura, proporções e preparação da superfície.
O que é um adesivo para colagem de painéis?
Ver resposta
Um adesivo para colagem de painéis é utilizado para unir painéis durante processos definidos de montagem ou reparação. A designação descreve uma aplicação, não uma química específica. As instruções de utilização determinam quais os materiais que podem ser colados, a preparação dos substratos, a conceção da junta e o procedimento de cura. Em reparações automóveis, também é importante seguir o procedimento aprovado pelo fabricante do veículo; um adesivo bicomponente de uso geral não é automaticamente um substituto aprovado. A localização exata da reparação e o tipo de painel a reparar devem influenciar a escolha do produto e o processo de reparação.
Qual é o adesivo estrutural mais resistente?
Ver resposta
A resistência ao corte publicada, por si só, não comprova a resistência ao descasque nem as cargas de dimensionamento admissíveis para uma determinada junta. Não se deve presumir que uma determinada carga de dimensionamento é válida para todas as configurações de junta.
Posso alterar a proporção de endurecedor para acelerar a cura do adesivo?
Ver resposta
As propriedades de um determinado material podem ser afetadas negativamente pela utilização de uma proporção de mistura incorreta. Por isso, não é permitido ajustar a proporção de mistura. Se o intervalo de produção não for adequado, peça ao fornecedor da formulação uma referência ou um plano aprovados, em vez de ajustar o componente B por iniciativa própria.
Referências e fontes
- Adesivos estruturais: noções básicas — CompositesWorld, contexto sobre famílias e aplicações.
- Degradação de juntas adesivas devido a imprecisões na proporção entre endurecedor e epóxi, sob diferentes condições de cura e funcionamento térmico — Jarosław Szabelski, Materials (2022), estudo original sobre a proporção de mistura.
- ASTM D1002-10(2019), âmbito público — ASTM International, ensaios de resistência aparente ao corte de juntas sobrepostas simples em metal.
- ASTM D3163-01(2023), âmbito público — ASTM International, ensaios de resistência ao corte de juntas sobrepostas em plásticos rígidos.
- PRC-1001: Especificação de processo para colagem com adesivos — National Aeronautics and Space Administration, Johnson Space Center.
- Custo da qualidade — American Society for Quality.
- Sobre epóxis, resinas e saúde reprodutiva — National Institute for Occupational Safety and Health, abril de 2024; citado a propósito dos componentes não curados e das instruções de segurança.
- Colagem com adesivos — The Open University, visão geral de engenharia.
- A monitorização em tempo real permite controlar o processo de dosagem de adesivos bicomponentes — ASSEMBLY, J.J. Moore, 26 de junho de 2026.