Contacte a Ebestron

Atualizado em junho de 2026 · Revisto pela equipa técnica da Ebestron
A escolha entre adesivos estruturais de epóxi vs MMA vs poliuretano depende de três compromissos: a carga suportada pela junta, a velocidade de produção necessária e o tipo de esforço a que a colagem é sujeita durante a utilização. O epóxi é a referência em rigidez e elevada resistência; o MMA (metacrilato de metilo) cura rapidamente e tolera superfícies menos preparadas; o poliuretano (PU) é a opção flexível, capaz de absorver impactos. Este guia compara os três com base em valores, relaciona cada um com os respetivos substratos e mostra depois o aspeto que muitos guias de seleção ignoram: como dosear corretamente cada química.
Resposta rápida: Para obter a máxima resistência em juntas rígidas e resistência ao calor ou a agentes químicos, escolha um epóxi bicomponente. Para montagem rápida, metais sem primário e plásticos com baixa energia superficial, escolha um adesivo de MMA (acrílico/metacrilato). Para juntas flexíveis que têm de absorver vibrações, impactos ou movimentos térmicos entre materiais diferentes, escolha um poliuretano. Os três são sistemas bicomponentes que exigem a proporção correta do cartucho e mistura estática ou dinâmica para atingirem o desempenho especificado.
Especificações rápidas: as três químicas de adesivos estruturais
| Maior resistência ao corte | Epóxi (~20-35 MPa de resistência aparente ao corte em sobreposição) |
| Fixação mais rápida | MMA (fixação em minutos) |
| Maior flexibilidade / resistência ao descascamento | Poliuretano (alongamento frequentemente de 100-500%) |
| Menores requisitos de preparação da superfície | MMA (algumas referências não exigem primário) |
| Os três são | Bicomponentes, curados pela mistura de resina + endurecedor/ativador |
Epóxi vs MMA vs poliuretano: comparação rápida
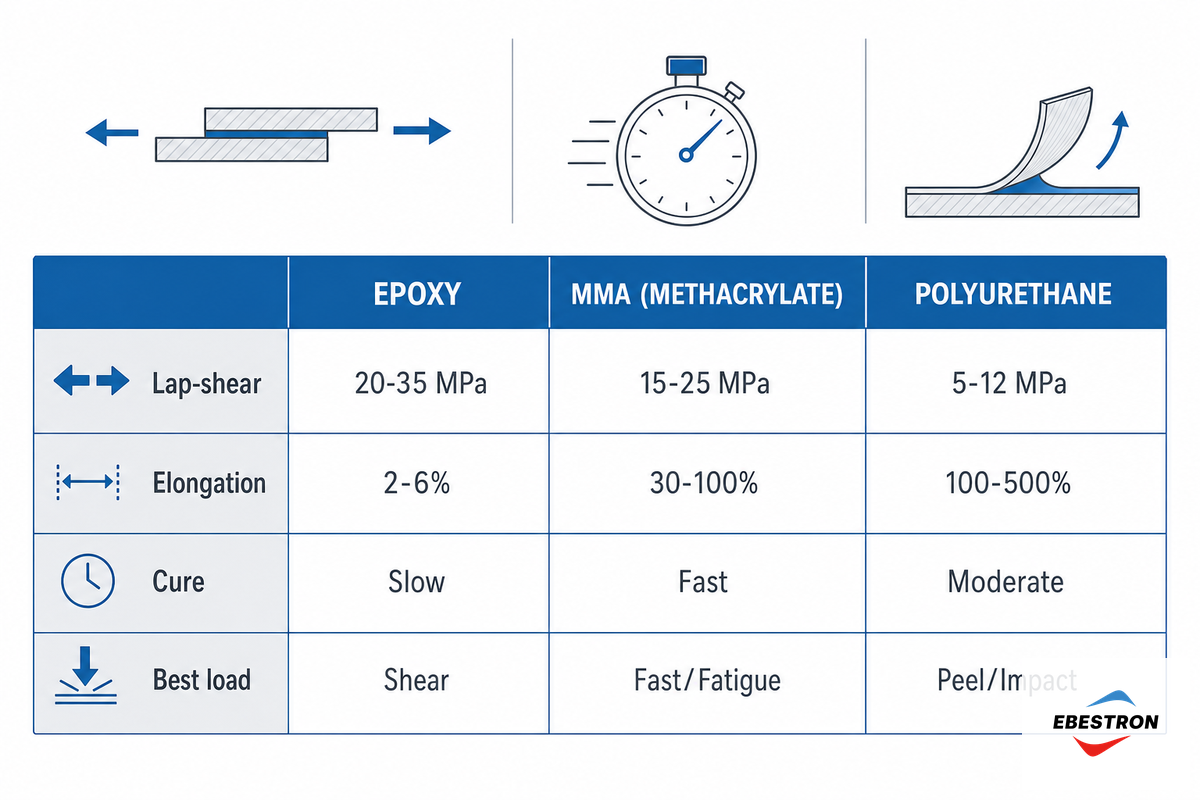
A forma mais rápida de reduzir as opções é ler uma linha da tabela comparativa abaixo. O epóxi destaca-se pela resistência ao corte em juntas rígidas e pela resistência ambiental; o MMA troca alguma resistência máxima por rapidez e tolerância à superfície; o poliuretano troca resistência por flexibilidade e absorção de impactos. Nas aplicações estruturais, os três principais tipos de adesivos estruturais equilibram de forma diferente a resistência e a flexibilidade, e as principais diferenças entre eles dependem da química. A tabela seguinte apresenta a nossa impressão digital das propriedades de colagem do epóxi, MMA e PU— uma única comparação lado a lado das propriedades que realmente orientam a escolha.
| Propriedade | Epóxi | MMA (metacrilato) | Poliuretano (PU) |
|---|---|---|---|
| Química de cura | Resina + endurecedor amínico (crescimento por etapas) | Acrílico, por radicais livres (cura ao misturar) | Isocianato + poliol (uretano) |
| Resistência aparente ao corte em sobreposição (ASTM D1002)* | ~20-35 MPa (a mais elevada) | ~15-25 MPa | ~5-12 MPa |
| Alongamento na rutura | 2-6% (rígido) | ~30-100% (reforçado) | 100-500% (elástico) |
| Tempo de manuseamento / fixação | Lento (minutos a horas) | Rápido (frequentemente menos de 5-20 min) | Moderado; cura completa até 7 dias |
| Resistência ao descascamento / impacto | Baixa (quebradiço se não for reforçado) | Elevada | A mais elevada |
| Resistência ao calor e a agentes químicos | A melhor (algumas referências até ~200°C) | Boa | Moderada; higroscópico |
| Tolerância à preparação da superfície | Exige uma superfície limpa e abrasada | Mais tolerante (referências sem primário) | Exige uma superfície limpa e com a humidade controlada |
| Tempo aberto / tempo de trabalho | 5 min a 2 hr | 1 a 20 min | 1 min a 45 min |
| Tipo de carga mais adequado | Corte / compressão em juntas rígidas | Montagem estrutural rápida / fadiga | Descascamento / impacto / vibração |
| Proporções de mistura típicas | 1:1, 2:1, 10:1 | 10:1 ou 1:1 | 1:1, 10:1 |
*A resistência aparente ao corte em sobreposição é um valor comparativo medido em provetes metálicos normalizados de sobreposição simples, submetidos a tração (método ASTM D1002, Oregon State University). Permite comparar químicas; não representa uma tensão admissível de projeto. Valide sempre com o seu substrato, linha de colagem e ciclo de cura.
💡 Sugestão profissional
Leia a tabela tendo em conta o tipo de carga, e não um único valor de «maior resistência». Uma junta sujeita a corte puro favorece o epóxi; uma junta que flete, descasca ou sofre impactos tem frequentemente melhor desempenho com MMA ou PU, mesmo que o respetivo valor de resistência ao corte seja inferior.
As três químicas e a respetiva cura
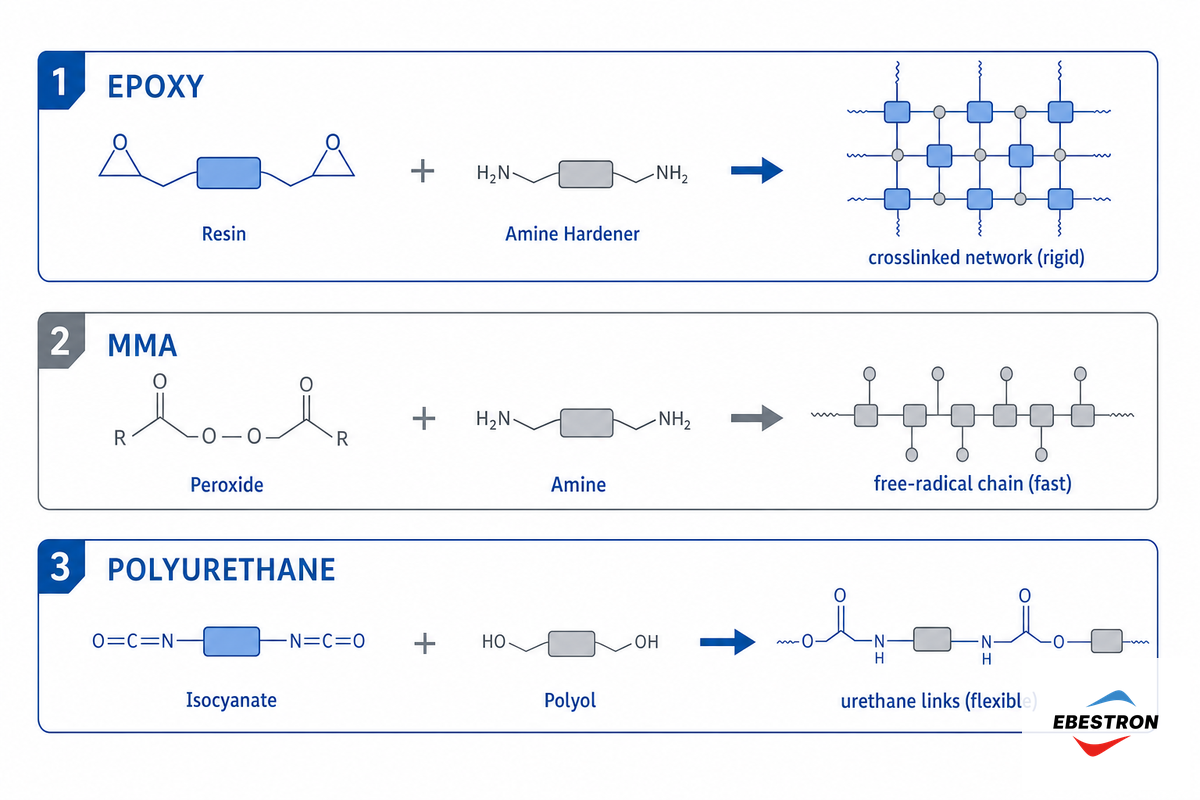
Cada adesivo estrutural é um sistema bicomponente, mas a química de cura e, por conseguinte, o comportamento durante a aplicação são diferentes. Compreender o mecanismo de cura permite perceber todos os compromissos subsequentes em termos de resistência, rapidez e tolerância da superfície.
O que é um adesivo estrutural epóxi?
Um adesivo estrutural epóxi cura quando uma resina epóxi reage com um endurecedor amínico ou anidrido, numa reação de crescimento por etapas que forma uma rede densa e altamente reticulada. Esta elevada densidade de reticulação confere ao epóxi a maior resistência coesiva e ao corte entre as três químicas, bem como a melhor resistência a agentes químicos e à temperatura, e também torna o epóxi convencional rígido e relativamente quebradiço.
A documentação técnica dos fabricantes indica resistências à tração típicas de 27-36 MPa para epóxis, com alongamento de apenas 2-6%, comportamento confirmado por análises termomecânicas de adesivos epóxi revistas por pares. Compostos por resina e endurecedor, os adesivos epóxi são utilizados sempre que a resistência estrutural é prioritária; a mesma química está na base da cola epóxi de uso comum. Continuam a ser a escolha padrão para colagem estrutural de metais, compósitos e juntas sujeitas a temperaturas elevadas.
O que é um adesivo de MMA (metacrilato)?
O MMA, ou metacrilato de metilo, também designado por adesivo acrílico ou adesivo de metacrilato, cura por uma reação de radicais livres: um iniciador de peróxido e um acelerador amínico desencadeiam uma polimerização rápida e exotérmica assim que os dois componentes se misturam. O resultado é uma resistência de manuseamento rápida, frequentemente alcançada em minutos, e uma colagem mais tenaz e resistente ao impacto do que a obtida com epóxi.
O monómero de metacrilato de baixa viscosidade consegue molhar e penetrar películas finas de óleo e camadas ligeiras de carepa de laminagem. Assim, certas referências de MMA sem primário colam metais ligeiramente contaminados e plásticos com baixa energia superficial com menos preparação do que o epóxi. A contrapartida é um odor intenso e um limite à resistência máxima: a resistência aparente ao corte em sobreposição dos MMA normalmente não ultrapassa cerca de 25 MPa. Em compensação, os adesivos de metacrilato de metilo oferecem elevada resistência ao impacto e à fadiga.
O que é um adesivo estrutural de poliuretano (PU)?
Um adesivo de poliuretano bicomponente, também chamado adesivo estrutural de poliuretano ou simplesmente adesivo PU, cura quando um componente de isocianato reage com um poliol para formar ligações de uretano flexíveis. O polímero resultante é elástico, em vez de rígido, e pode apresentar um alongamento entre 100% e várias centenas por cento.
Os poliuretanos são conhecidos pela sua flexibilidade, que permite ao PU absorver vibrações, impactos e movimentos diferenciais entre materiais diferentes. É por isso que o PU estrutural é tão utilizado na colagem de para-brisas e na vedação de painéis. A contrapartida é uma menor resistência ao corte: os poliuretanos estruturais situam-se normalmente na faixa de um dígito a pouco mais de dez MPa, e os selantes flexíveis de qualidade marítima apresentam valores ainda mais baixos em ensaios de tração. São também sensíveis à humidade durante a cura e ao longo da vida útil.
Há uma ressalva que raramente aparece no marketing: os MMA reforçados do tipo «core-shell» e os epóxis bicomponentes flexibilizados esbatem estas diferenças. Um epóxi reforçado pode absorver muito mais impacto do que um epóxi convencional, e um acrílico estrutural pode ser formulado para ser mais rígido do que um PU básico. A família química define o ponto de partida; é a formulação específica que determina o resultado. No mercado, estas químicas são vendidas em produtos das marcas Plexus, 3M, Fusor, Loctite, Sikaflex e SCIGRIP, mas a lógica de seleção abaixo parte primeiro da química.
Resistência, flexibilidade e impacto: desempenho na prática
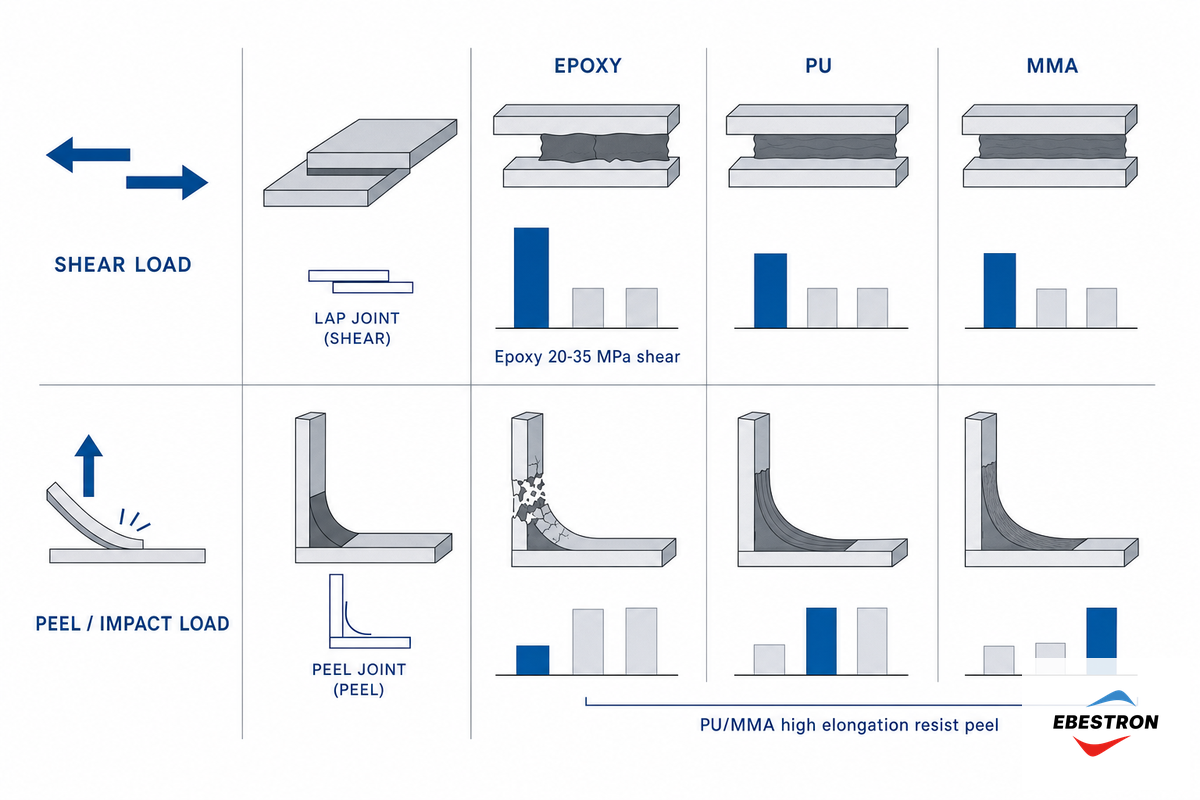
Não existe um único adesivo estrutural «mais resistente»; a melhor opção depende da carga aplicada à junta. Em corte puro, o epóxi destaca-se. Sob descascamento, clivagem ou impacto, um epóxi rígido pode falhar com uma fração da resistência ao corte indicada, enquanto um PU ou MMA dúctil mantém a colagem. A investigação sobre juntas coladas mostra que o desempenho não depende apenas do valor do adesivo: uma análise revista por pares de vários mecanismos observa que as melhorias locais da colagem nem sempre se traduzem numa estabilidade global da junta.
✔ Onde cada um se destaca
- Epóxi: corte em juntas rígidas, compressão, temperaturas elevadas, exposição a agentes químicos
- MMA: montagem estrutural rápida, fadiga, metais diferentes, superfícies sem primário
- PU: descascamento, impacto, vibração, ciclos térmicos e movimento entre materiais diferentes
⚠ Onde cada um é menos adequado
- Epóxi: quebradiço sob descascamento/clivagem; lento; fraco em substratos flexíveis
- MMA: odor intenso; limite de resistência máxima (~25 MPa); monómero inflamável
- PU: menor resistência ao corte; higroscópico; envelhece com a exposição à humidade
A cola de poliuretano é mais resistente do que a de epóxi?
Em corte puro, não: o epóxi é mais resistente, com uma resistência aparente ao corte em sobreposição de cerca de 20-35 MPa, contra valores de um dígito a pouco mais de dez MPa para a maioria dos poliuretanos estruturais. Mas «mais resistente» não é a pergunta certa para muitas juntas: o poliuretano e o MMA suportam um alongamento e uma tenacidade muito superiores, pelo que, sob descascamento, impacto ou vibração, mantêm muitas vezes a junta intacta quando um epóxi rígido fissura.
Estudos de engenharia sobre juntas sujeitas sobretudo a descascamento comparam um epóxi quebradiço com um poliuretano dúctil, precisamente porque o adesivo dúctil resiste melhor à propagação de fissuras. Escolha epóxi quando a carga é de corte e o substrato é rígido; escolha PU ou MMA reforçado quando a carga provoca descascamento, flexão ou ciclos.
📐 Nota de engenharia
Projete as juntas adesivas para que a colagem seja sujeita a corte, e não a descascamento ou clivagem. Uma análise governamental dos esforços em juntas nos Estados Unidos mostra que as tensões máximas de corte e de descascamento se concentram nas extremidades da sobreposição e aumentam com a espessura da linha de colagem. Uma sobreposição mais larga e fina, sujeita a corte, permite que até um epóxi quebradiço atinja a resistência indicada; uma junta espessa sujeita a descascamento não.
«O erro de seleção mais comum que observamos é escolher um adesivo pelo valor de resistência ao corte anunciado e depois sujeitar a junta a descascamento. Escolha a química tendo em conta os esforços reais na junta, projete a colagem para trabalhar ao corte e a resistência adequada virá por si.»
Engenheiros de aplicações de colagem estrutural; tema recorrente nas orientações técnicas de campo
Velocidade de cura, tempo de vida útil da mistura e preparação da superfície: a realidade da produção
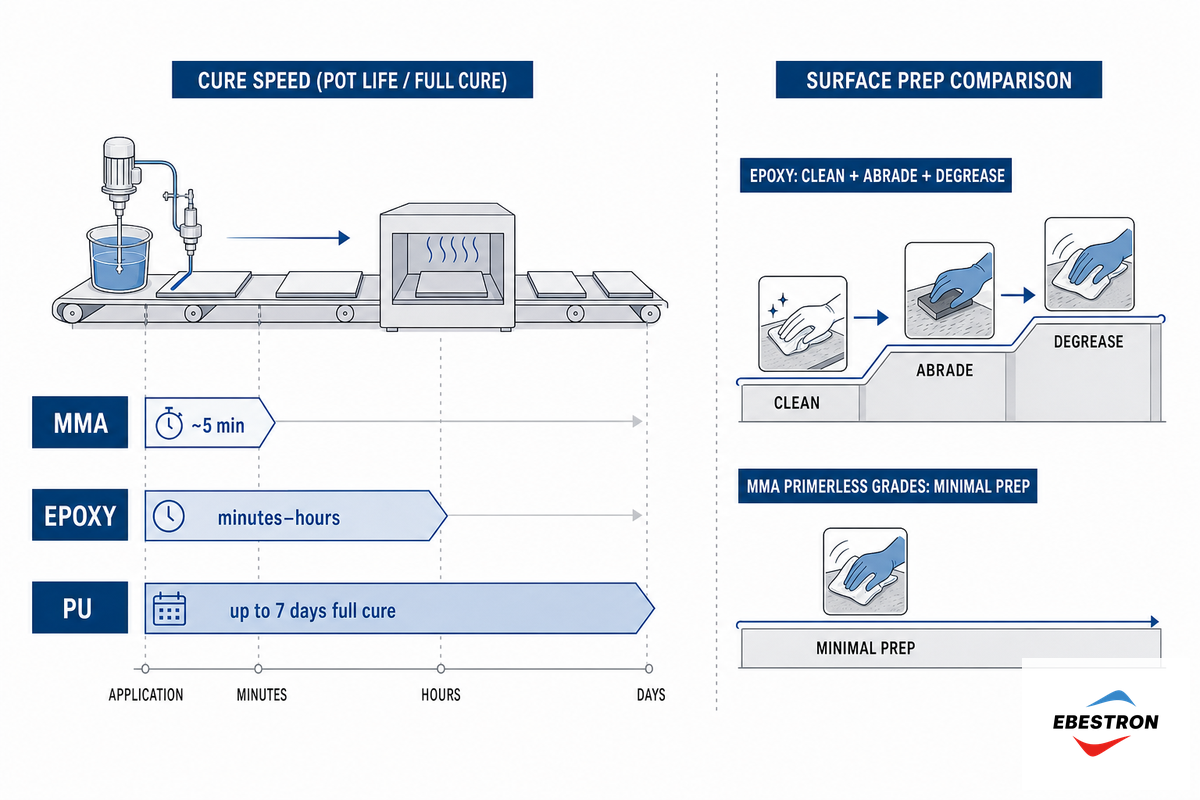
A química que se destaca numa ficha técnica pode ficar aquém na linha de produção. O tempo e a velocidade de cura determinam o ritmo de produção, o tempo de vida útil da mistura condiciona a forma de dosear e os requisitos de preparação da superfície determinam os custos de mão de obra. O MMA cura mais rapidamente; o epóxi oferece o maior tempo de trabalho, mas demora mais a fixar; o PU fica entre os dois, mas pode levar dias até atingir a resistência máxima.
O custo da preparação da superfície
A diferença de custo oculta entre estas químicas está na preparação da superfície. O epóxi exige uma superfície limpa, desengordurada e abrasada para uma colagem fiável; se esta preparação for ignorada, a junta falha na interface. Em contrapartida, certas referências de MMA sem primário são formuladas para colar metais ligeiramente oleosos ou com carepa de laminagem, com uma preparação mínima, o que pode eliminar uma estação de limpeza completa da linha de montagem. Esse é o custo da preparação da superfície: não o preço do adesivo, mas a mão de obra e o tempo de ciclo associados.
Há, no entanto, duas ressalvas importantes. A tolerância do MMA é específica da formulação: aplica-se às referências acrílicas sem primário, não a todos os MMA, e reduz a preparação necessária sem a eliminar. Estudos independentes de mecânica da fratura sobre MMA em aço continuam a utilizar jato abrasivo, desengorduramento com solvente e duas semanas de cura para obter dados reproduzíveis. A investigação académica sobre adesão ajuda a confirmar esta realidade: os ensaios universitários indicam que até superfícies lixadas podem não produzir juntas de elevada resistência, porque os resíduos da abrasão podem preencher a superfície e impedir o seu molhamento. Considere a preparação reduzida uma vantagem de produção em referências adequadas, não uma autorização para colar peças sujas.
⚠️ Erro comum: uma cura mais rápida nem sempre é melhor
Se o tempo de vida útil da mistura for demasiado curto para a peça, a junta fica sem adesivo suficiente: o adesivo começa a gelificar antes de terminar o posicionamento e a fixação, retendo vazios e deixando uma colagem fraca. Adeque o tempo de vida útil da mistura à dimensão da peça e ao método de doseamento, em vez de escolher o valor mais rápido disponível.
Exemplo prático: tempo de vida útil da mistura e ritmo de produção
Suponha que um MMA de cura rápida tem um tempo de vida útil da mistura de 5 minutos e que se doseia um cordão de 25 mL por peça. Se misturar manualmente um lote de 200 mL, terá de aplicar cerca de 200 ÷ 25 = 8 peças em cinco minutos, aproximadamente uma peça a cada 37 segundos; caso contrário, o restante gelifica e é desperdiçado. Com um tempo realista de aplicação de 60 segundos, desperdiça adesivo suficiente para 3 peças por lote. Substitua o método por um cartucho duplo de 200 mL com um misturador estático, que doseia a pedido, e cada aplicação de 25 mL só é misturada quando se prime o gatilho: o tempo de vida útil da mistura recomeça em cada aplicação, o desperdício cai para quase zero e o mesmo MMA de 5 minutos passa a ser adequado para uma aplicação lenta e cuidadosa. A química não mudou; foi o método de doseamento que permitiu aproveitá-la.
Resistência à temperatura, a agentes químicos e ao ambiente
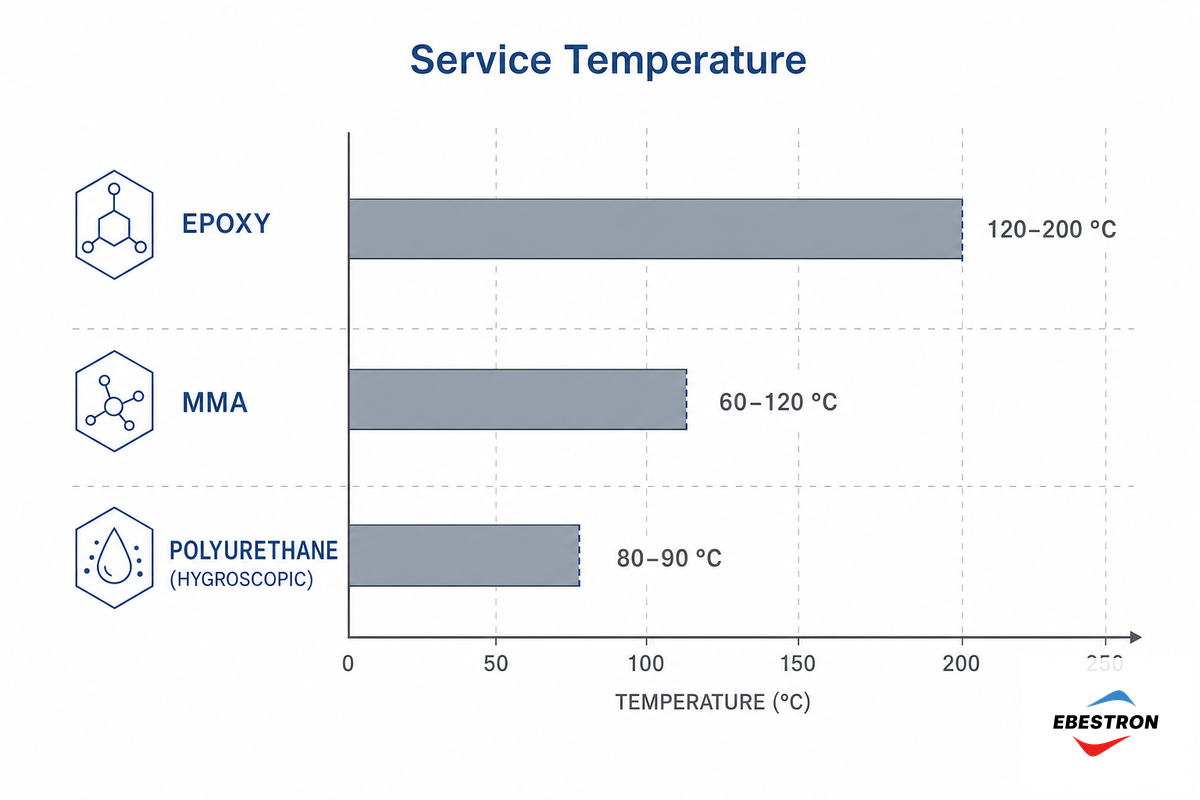
O ambiente de utilização pode sobrepor-se a todos os outros fatores. O epóxi oferece a melhor resistência ao calor e a agentes químicos entre os três; o MMA é equilibrado; o PU resiste bem à radiação UV e à abrasão, mas tem um limite de temperatura inferior e é sensível à humidade, o que é relevante ao longo de toda a vida útil da peça.
Qual é o melhor adesivo para aplicações a alta temperatura?
Epóxi. Muitos epóxis estruturais bem formulados mantêm uma resistência útil a temperaturas elevadas, normalmente até cerca de 120°C; algumas referências especiais resistentes ao calor têm limites ainda superiores e resistem a uma gama mais ampla de solventes e combustíveis do que o MMA ou o PU. Os valores exatos dependem da referência, por isso consulte a ficha técnica tendo em conta a temperatura de utilização.
Os ensaios da NASA sobre resistência da colagem a diferentes temperaturas confirmam esta tendência: a resistência ao corte em sobreposição e o módulo do adesivo variam com a temperatura, pelo que uma química classificada à temperatura ambiente pode comportar-se de forma muito diferente a quenteos efeitos da temperatura na resistência da colagem são significativos e dependem da química. Isto é particularmente relevante em peças que parecem não apresentar problemas na bancada: uma colagem de poliuretano que funciona bem a 25°C pode aproximar-se do seu limite de cerca de 80-90°C num tablier exposto ao sol ou junto a um motor, enquanto a mesma junta em epóxi resiste, razão pela qual se recorre normalmente ao epóxi em montagens sob o capô e a alta temperatura.
O ponto fraco do poliuretano está no extremo oposto: é higroscópico, e a exposição à humidade durante a cura e ao longo dos anos de utilização pode degradar as suas propriedades mecânicas. A sua flexibilidade também é viscoelástica e depende da velocidade de aplicação da carga e da temperatura, pelo que uma junta de PU que cede sob uma carga lenta pode tornar-se rígida sob impacto. Especifique PU quando a elasticidade, a resistência aos raios UV e a durabilidade à abrasão forem vantajosas (exterior, materiais diferentes, vibração) e preveja medidas de controlo da humidade para proteger a durabilidade a longo prazo.
Escolher o adesivo adequado ao substrato
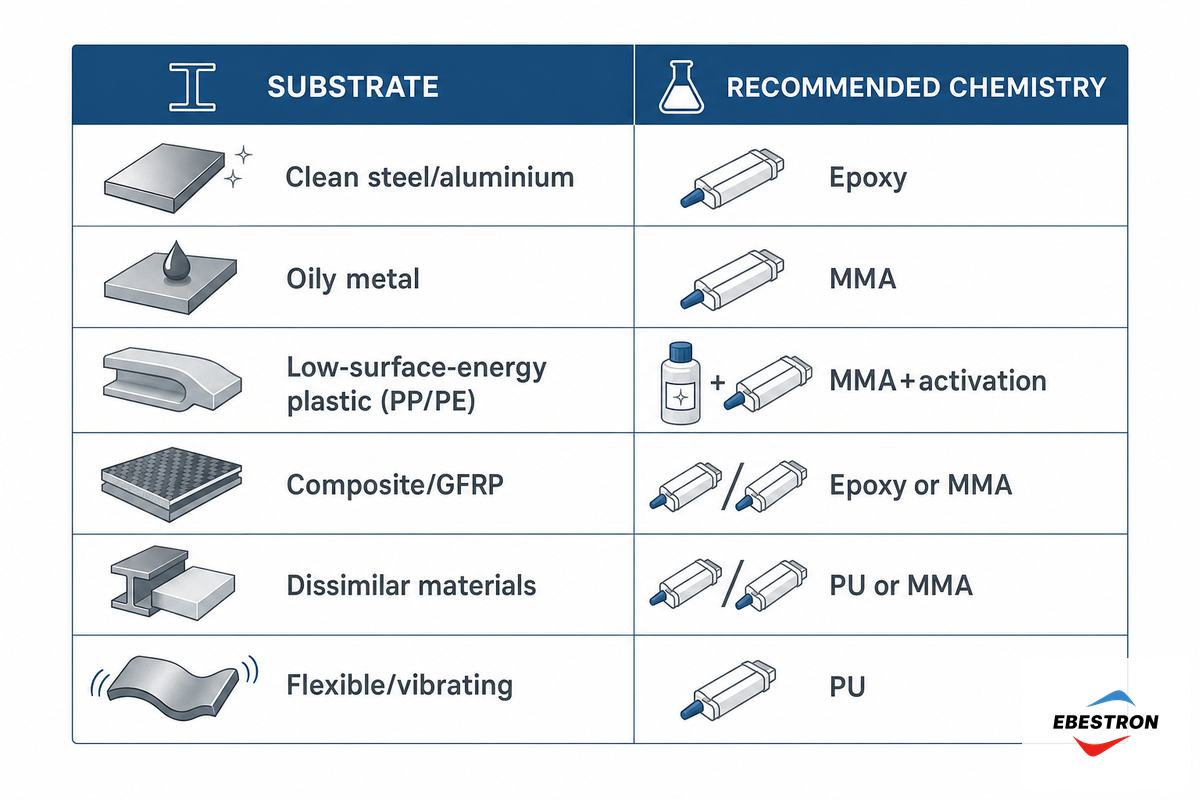
O substrato determina muitas vezes a química antes mesmo de se considerar a resistência. Os metais rígidos e os compósitos são adequados ao epóxi; os plásticos com baixa energia superficial e as juntas entre materiais diferentes apontam para MMA ou PU. Para comparar o epóxi com as alternativas, pondere as diferenças entre poliuretano e epóxi — flexibilidade versus rigidez — bem como as diferenças entre epóxi e metacrilato em termos de velocidade de cura e preparação. Em comparação com o poliuretano, o epóxi é mais rígido e resistente; entre poliuretano e epóxi, o primeiro é mais adequado quando há movimento, e o poliuretano é a escolha mais segura do que um epóxi quebradiço para juntas sujeitas a flexão. Estes adesivos estruturais não têm um vencedor universal. Use a matriz abaixo para fazer uma primeira seleção e, em seguida, valide-a com o material e a preparação que utiliza.
| Tipo de substrato | Primeira escolha | Motivo |
|---|---|---|
| Aço / alumínio, limpo e rígido | Epóxi | Maior resistência ao corte; resistência a agentes químicos e ao calor |
| Metal oleoso ou com carepa de laminagem | MMA (sem primário) | O monómero penetra a contaminação ligeira |
| Plástico com baixa energia superficial (PP, PE, POM) | MMA + ativação | Adesão acrílica; a superfície continua a exigir frequentemente tratamento com chama/plasma/corona |
| Painéis compósitos / GFRP | Epóxi ou MMA | Distribui a carga; evita concentrações de tensão nos furos |
| Materiais diferentes (metal com plástico, vidro) | Poliuretano ou MMA | Absorve a dilatação térmica diferencial |
| Conjuntos flexíveis ou sujeitos a vibrações | Poliuretano | Elevado alongamento; amortece o movimento |
| Vidro, cerâmica, pedra | Epóxi ou PU | Epóxi para uma colagem rígida; PU quando o movimento ou a vedação são importantes |
| Borracha / elastómero | Poliuretano ou MMA | A linha de colagem flexível acompanha o movimento do substrato |
| Metal pintado / pré-revestido | MMA | Cola ao revestimento com preparação mínima; verifique a aderência do revestimento |
Qual é a diferença entre um adesivo epóxi e um adesivo MMA?
A principal diferença está na química de cura e no que esta permite obter. O epóxi cura por uma reação lenta de crescimento por etapas, formando uma rede rígida, de elevada resistência e resistente a agentes químicos, que exige uma superfície limpa e preparada. O MMA cura rapidamente por polimerização de radicais livres, formando uma colagem mais tenaz e resistente ao impacto que tolera superfícies mais irregulares e ligeiramente contaminadas, mas cuja resistência máxima ao corte é inferior e que tem um odor intenso.
Em termos simples: escolha epóxi quando precisar de máxima resistência em juntas rígidas e resistência ambiental; escolha MMA quando precisar de rapidez, tenacidade e preparação mínima da superfície, por exemplo, para colar metais diferentes numa linha em movimento. Em particular, estudos revistos por pares consideram o metacrilato e o epóxi as duas principais opções estruturais para juntas de alumínio e metais diferentes, avaliadas através de ensaios de corte em sobreposição simples, de acordo com o ensaio de tração de sobreposição simples ASTM D1002.
⚠️ Importante: os adesivos estruturais complementam as soldaduras críticas para a segurança; não as substituem
Os adesivos são eficazes na distribuição de cargas e na união de materiais que não podem ser soldados, mas os profissionais no terreno são claros: um adesivo não deve substituir uma soldadura estrutural num percurso de carga crítico para a segurança. Utilize a colagem adesiva para substituir rebites e pontos de soldadura em trabalhos de montagem e de painéis, bem como para unir materiais diferentes — não para substituir uma soldadura estrutural certificada.
Método de seleção: carga, rapidez e utilização
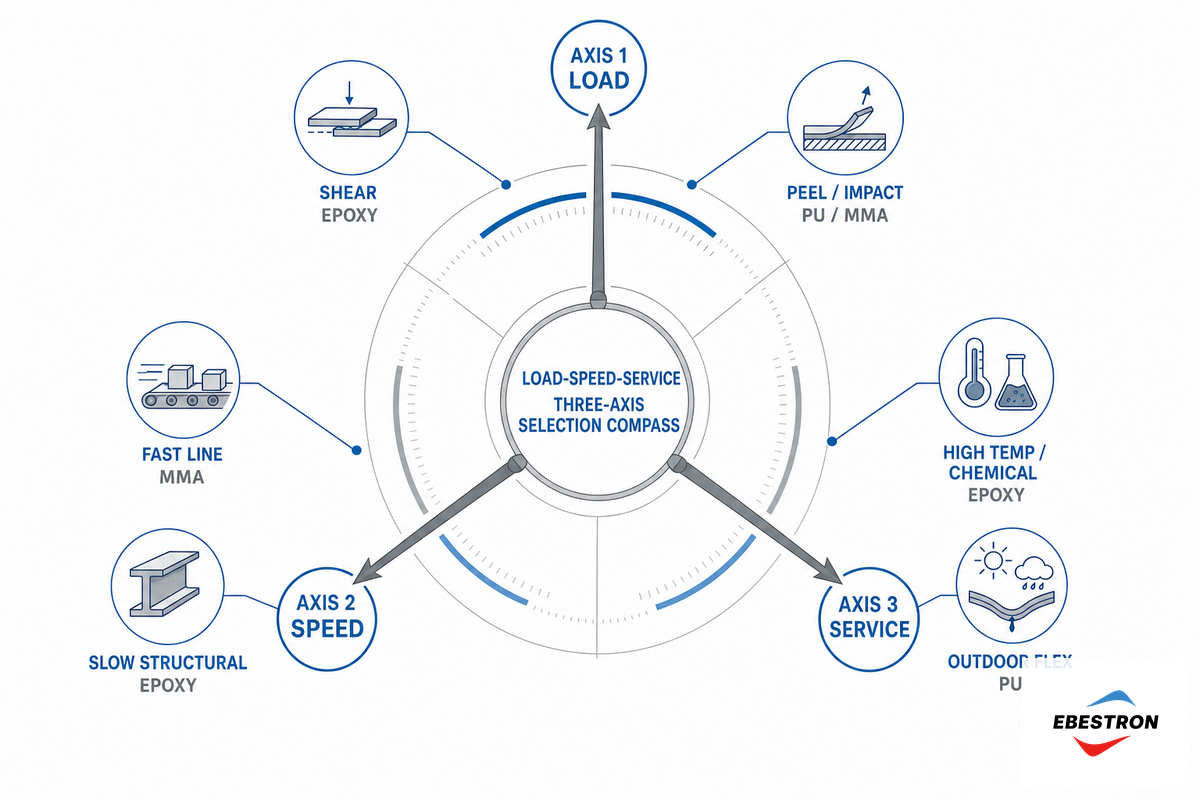
Quando a tabela não permitir escolher entre duas químicas, analise a aplicação através de três perguntas. Chamamos-lhe Bússola de seleção carga-rapidez-utilização e permite resolver a maioria das decisões práticas em menos de um minuto.
Método de seleção em 3 eixos: carga, rapidez e utilização
Bússola de seleção carga-rapidez-utilização
- Tipo de carga. Corte em juntas rígidas ou compressão → epóxi. Descascamento, impacto ou vibração → PU ou MMA reforçado.
- Velocidade de produção. Linha rápida, fixação em minutos → MMA. Montagem estrutural lenta ou com cura por calor → epóxi.
- Ambiente de utilização. Temperatura elevada ou exposição a agentes químicos → epóxi. Exterior, flexão ou movimento entre materiais diferentes → PU.
Quando os dois eixos apontam para químicas diferentes, dê prioridade à opção cuja falha implique a perda da peça — normalmente, o tipo de carga em juntas estruturais e o ambiente de utilização em peças para exterior. Os estudos de engenharia sobre colagem à escala estrutural reforçam o mesmo princípio: o adesivo certo é aquele que corresponde ao percurso da carga, não o que apresenta o maior valor anunciado.
A escolha do adesivo estrutural certo raramente consiste em identificar o melhor adesivo em absoluto; consiste em encontrar o melhor para a sua aplicação. Os três são sistemas bicomponentes utilizados na colagem estrutural de vários substratos, cada um com boa resistência na sua área, pelo que o adesivo certo é simplesmente aquele que corresponde à carga, à rapidez e às condições de utilização. Como os três são sistemas bicomponentes, escolher entre epóxi, MMA e poliuretano é apenas metade da decisão. A outra metade consiste em dosear a química escolhida com a proporção de mistura especificada, um passo que a maioria dos guias de seleção ignora e cuja falha compromete silenciosamente a colagem.
Da química ao cartucho: doseamento correto de cada adesivo
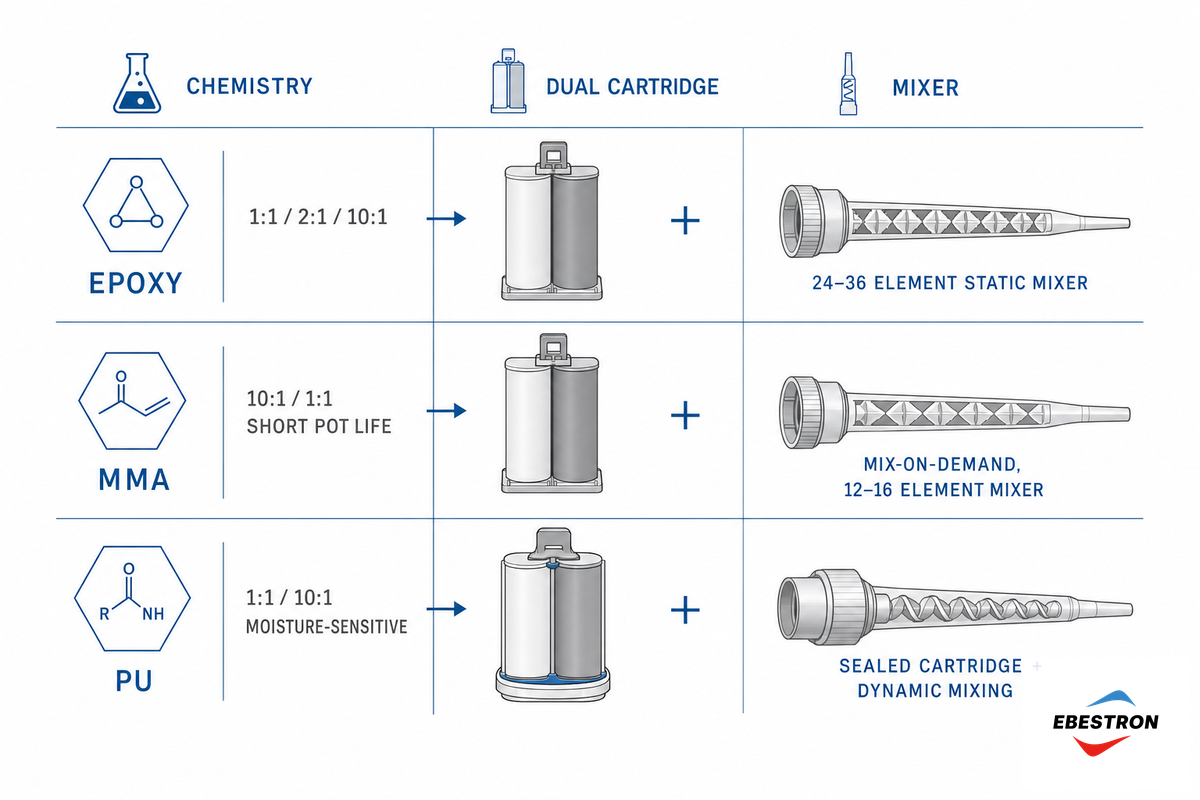
Um adesivo estrutural bicomponente só atinge a resistência indicada na ficha técnica se os dois componentes forem doseados na proporção correta e misturados de forma homogénea. Se a proporção estiver errada ou a mistura for insuficiente, o adesivo cura com uma consistência mole ou não cura de todo. Cada química tem uma assinatura de doseamento própria, e a escolha do cartucho, do misturador e da pistola adequados é tão decisiva como a escolha da química. Chamamos a isto a compatibilidade entre química e cartucho.
| Química | Proporções de mistura comuns | Assinatura de doseamento |
|---|---|---|
| Epóxi | 1:1, 2:1, 10:1 | Cartucho duplo com proporção correspondente; misturador estático com elementos suficientes para viscosidades mais elevadas; um tempo de vida útil da mistura mais longo permite trabalhar com menos pressa |
| MMA | 10:1 ou 1:1 | Um tempo de vida útil da mistura curto exige mistura sob pedido; misturador estático dimensionado para um fluxo rápido e de baixa viscosidade; descarte o misturador entre pausas prolongadas |
| Poliuretano | 1:1, 10:1 | Sensível à humidade — cartucho selado; para produtos de viscosidade elevada ou com cargas, a mistura dinâmica é preferível à estática |
Na prática, isto significa três coisas. Primeiro, o cartucho tem de corresponder à proporção: um epóxi 10:1 num cartucho 1:1 é doseado numa proporção errada e cura com uma consistência mole. Por isso, comece com um cartucho duplo com a proporção correta e o volume adequado: 50 mL para reparações e até 400-600 mL para produção. Segundo, o misturador tem de ser adequado à viscosidade e à velocidade de cura: um epóxi espesso (frequentemente 50 000-100 000 cP) precisa de mais elementos de mistura estática, normalmente 24 a 36, em comparação com os 12 a 16 adequados para um MMA fluido, para garantir uma mistura completa. Um MMA de cura rápida, com um tempo de vida útil da mistura de 5 min, precisa do bico misturador adequado para permitir o fluxo antes de gelificar. Para um PU de viscosidade elevada ou com cargas, acima de cerca de 200 000 cP, é frequentemente preferível um sistema de mistura dinâmica de poliuretano 2K. Procure uma linha de colagem de 0,1-0,3 mm para juntas sujeitas a esforços de corte. Terceiro, a pistola tem de fornecer a força de impulso exigida pela proporção e pela viscosidade. Consulte o nosso guia para escolher pistolas doseadoras 2K e a comparação mais detalhada entre mistura estática e dinâmica para adesivos 2K.
O futuro da colagem estrutural (2025-2026)
A maior mudança na escolha entre epóxi, MMA e PU não é uma nova química, mas a transição para estruturas leves com vários materiais. À medida que os fabricantes do setor automóvel e de veículos elétricos juntam alumínio, aço e materiais compósitos numa única estrutura, a diferença de dilatação térmica e o aumento da velocidade das linhas favorecem cada vez mais os MMA e PU flexíveis e de cura rápida, em detrimento do epóxi rígido.
Esta é a tendência que mais importa para quem compra: uma mudança de química motivada pelo substrato e pela velocidade da linha costuma exigir também a mudança de cartucho, misturador e pistola. As especificações de doseamento mudam com a química, não depois dela.
Dois desenvolvimentos concretos reforçam este ponto. A montagem de baterias para veículos elétricos recorre agora ao MMA para colar placas e células dos módulos e ao PU para vedar e gerir o calor, levando ambas as químicas para a produção em grande volume. Numa linha de produção, isso significa revalidar o equipamento, e não apenas o adesivo: um conjunto que passe de um epóxi com tempo de vida útil da mistura de 1 hora para um MMA de 5 minutos, para acelerar o tempo de ciclo, também exige que os cartuchos e misturadores estáticos sejam novamente dimensionados. Caso contrário, a primeira equipa falha a colagem e inutiliza centenas de bicos já curados — um erro dispendioso quando um conjunto inclui 100 ou mais células coladas. Além disso, um requisito mais recente — adesivos estruturais que permitam a descolagem sob pedido e uma desmontagem controlada para reciclagem de baterias e no fim de vida — está a passar da investigação para os planos de desenvolvimento de produtos, porque uma colagem irreversível representa um problema quando é necessário reciclar uma bateria. A atividade de patentes até 2024 aponta também para formulações acrílicas sem MMA e com pouco odor, reduzindo a única desvantagem ergonómica que afastava o MMA de algumas fábricas. Os analistas de mercado preveem um crescimento mais rápido para o segmento dos adesivos de metacrilato do que para o mercado mais amplo de adesivos estruturais. Este dado serve de contexto, não de critério de seleção, mas confirma a direção do investimento no desenvolvimento de formulações.
Se estiver a especificar um programa 2025-2026 com vários materiais, planeie em conjunto a química e o equipamento de doseamento: volte a validar a proporção do cartucho, o tipo de misturador e a força de impulso da pistola sempre que mudar de química para um novo substrato leve.
Perguntas frequentes
P: A cola de poliuretano é mais resistente do que o epóxi?
Ver resposta
Em esforços de corte, não. O epóxi atinge uma resistência aparente ao corte em junta sobreposta de cerca de 20-35 MPa, enquanto a maioria dos poliuretanos estruturais fica na gama de unidades a pouco mais de dez MPa. No entanto, o poliuretano apresenta uma elongação e uma resistência ao descolamento muito superiores. Assim, em juntas sujeitas a descolamento, impacto ou vibração, um PU flexível pode durar mais do que um epóxi rígido que fissura. A «resistência» depende inteiramente do tipo de esforço aplicado à junta. Por isso, escolha a química em função do tipo de carga, e não de um único valor de referência.
P: Qual é a diferença entre um adesivo epóxi e um adesivo MMA?
Ver resposta
O epóxi cura lentamente, formando uma colagem rígida, de elevada resistência e resistente a produtos químicos, que exige uma superfície limpa e abrasada. O MMA cura rapidamente por polimerização radicalar, formando uma colagem mais tenaz e resistente ao impacto, que tolera superfícies ligeiramente contaminadas, mas cuja resistência não ultrapassa cerca de 25 MPa e que tem um odor intenso. Escolha o epóxi para obter resistência rígida máxima e resistência ao calor ou a produtos químicos; escolha o MMA para ganhar rapidez e tenacidade e reduzir ao mínimo a preparação da superfície.
P: Qual é o adesivo estrutural de cura mais rápida?
Ver resposta
O MMA (metacrilato) é o que cura mais rapidamente, atingindo muitas vezes resistência suficiente para o manuseamento em poucos minutos, graças à rapidez e ao caráter exotérmico da reação radicalar. O epóxi e o poliuretano curam mais lentamente; em alguns casos, o poliuretano pode precisar de até sete dias para atingir a resistência máxima. Tenha em conta que a cura mais rápida nem sempre é a melhor opção: um tempo de vida útil da mistura demasiado curto pode aprisionar vazios em peças de maiores dimensões.
P: Os adesivos MMA e de poliuretano exigem preparação da superfície ou primário?
Ver resposta
Depende da referência do produto e do substrato. Algumas referências de MMA sem primário colam metais ligeiramente oleados ou com carepa de laminagem, exigindo uma preparação mínima, mas essa tolerância depende da formulação. O poliuretano exige uma superfície limpa e seca. Os plásticos com baixa energia superficial, como o polipropileno, precisam muitas vezes de ativação por chama ou plasma.
P: Que adesivo é mais indicado para materiais diferentes e dilatação térmica?
Ver resposta
Poliuretano ou um MMA tenacificado. A sua elevada elongação permite que a colagem acompanhe a dilatação e a contração de materiais diferentes a ritmos distintos. Com um epóxi rígido, pelo contrário, acumular-se-iam tensões e surgiriam fissuras. É por isso que estas químicas predominam na colagem de para-brisas e de painéis com vários materiais.
P: De que proporção de mistura e equipamento de doseamento precisa cada química?
Ver resposta
Cada química exige um equipamento diferente: os epóxis são normalmente utilizados nas proporções 1:1, 2:1 ou 10:1 e, graças ao seu tempo de vida útil da mistura mais longo, permitem a utilização de um misturador estático. Os MMA são habitualmente utilizados nas proporções 10:1 ou 1:1 e exigem doseamento com mistura sob pedido, pois o seu tempo de vida útil da mistura curto faz gelificar rapidamente um misturador estático. Os poliuretanos são utilizados nas proporções 1:1 ou 10:1 e, quando têm viscosidade elevada ou contêm cargas, são muitas vezes mais adequados à mistura dinâmica num cartucho selado. Escolha o cartucho duplo com a proporção correta, o misturador e a pistola em função da química. Caso contrário, a colagem não atingirá a resistência indicada.
Já escolheu a química? Escolha o equipamento adequado para a fazer funcionar.
Depois de escolher entre epóxi, MMA e poliuretano, a Ebestron fornece os consumíveis de doseamento necessários para obter o desempenho dessa química: cartuchos duplos com a proporção correta, nos tamanhos de 50 mL a 600 mL, misturadores estáticos e dinâmicos adequados à viscosidade e pistolas doseadoras 2K compatíveis com os sistemas Sulzer Mixpac, Nordson e 3M. Indique-nos a química e a proporção de mistura para encontrarmos o equipamento adequado.
Encontre o seu sistema de cartucho →Sobre esta comparação
A Ebestron fabrica consumíveis de doseamento bicomponentes — cartuchos duplos, misturadores estáticos e dinâmicos e pistolas de aplicação — utilizados para aplicar adesivos estruturais epóxi, MMA e de poliuretano. Elaborámos esta comparação do ponto de vista do doseamento, em que a proporção de mistura e a escolha do misturador determinam se a química selecionada corretamente apresenta o desempenho esperado. Os valores de resistência são valores comparativos típicos, retirados de normas publicadas e documentação de fabricantes. Valide qualquer valor com base no seu substrato, na linha de colagem e no programa de cura. Revisão pela equipa técnica da Ebestron.
Referências e fontes
- ASTM D1002 Resistência aparente ao corte de provetes metálicos colados numa junta simples sobreposta (resumo do método)Oregon State University
- Investigação sobre juntas adesivas com linhas de colagem espessas (DOT/FAA-AR-01-33)U.S. Federal Aviation Administration / NIAR, Wichita State University
- Efeitos da temperatura na resistência e no módulo de adesivosNASA Technical Reports Server
- Métodos de análise e previsão de falhas em juntas coladasU.S. Government Publishing Office
- Resistência da adesão: uma análise de vários mecanismosNational Library of Medicine (PMC)
- Análises termomecânicas de novos adesivos epóxiNational Library of Medicine (PMC)
- Comparação das propriedades e da resistência dos adesivosUniversity of Northern Iowa
- Testar a escalabilidade dos adesivos na arquiteturaUniversity of Massachusetts
- Adesivo estrutural de acrilato sem MMA (WO2022106722A1)WIPO / Google Patents
Artigos relacionados
- Mistura estática ou dinâmica para adesivos 2Kque misturador é adequado para epóxi, MMA ou PU
- Tipos de bicos misturadores estáticosexplicação das ligações de baioneta, base quadrada e campânula
- Como escolher uma pistola doseadora 2Kproporção de impulso e correspondência de viscosidade
- Guia de compra de pistolas para epóxi industrialtipos de acionamento manual, pneumático e a bateria