Póngase en contacto con Ebestron Company

Actualizado en junio de 2026 · Revisado por el equipo técnico de Ebestron
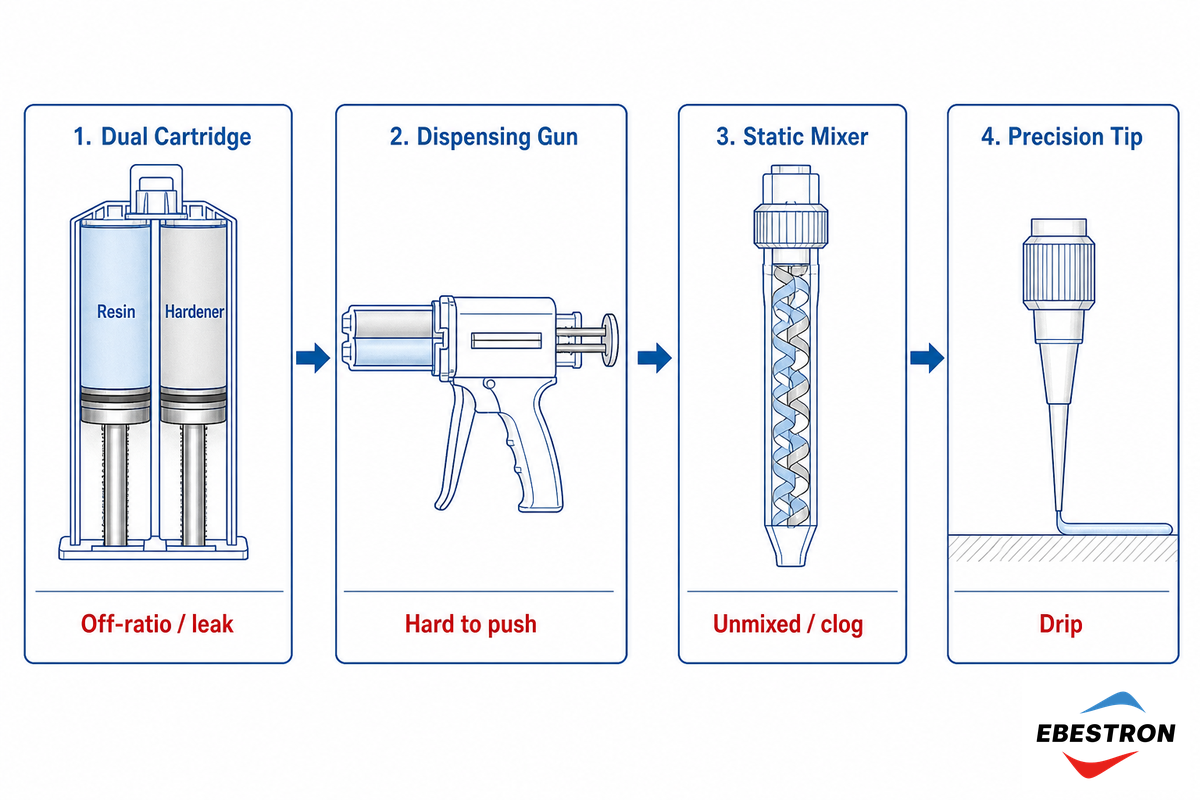
Ya ha dedicado cientos de horas a probar distintas fórmulas de adhesivos 2K. Ha elegido una y está deseando ofrecérsela a sus clientes. Pero empieza a dosificarla y ¿qué ocurre? El cordón sale irregular. El adhesivo sigue pegajoso. La unión se despega durante las pruebas de resistencia. Es suficiente para pensar que debería probar otro adhesivo. No se tire de los pelos todavía. Nueve de cada 10 veces, estos problemas de dosificación 2K se deben a fallos del equipo de dispensación, no a la química del adhesivo. Un cordón defectuoso o una unión débil suelen deberse a una dosificación con una proporción incorrecta, una mezcla deficiente, aire atrapado, boquillas obstruidas o fugas: síntomas que pueden atribuirse al cartucho 2K, la pistola de aplicación, el mezclador estático o la punta dosificadora. Esta guía de resolución de problemas identifica los siete fallos del equipo de dispensación que más suelen afectar a nuestros clientes. Diagnostique el síntoma, localice la causa, corríjalo y evite perder tiempo y recursos valiosos pidiendo de nuevo un adhesivo que funciona correctamente. Tratar el cartucho doble, la pistola de aplicación, el mezclador estático y la punta dosificadora como un único sistema integrado resolverá la mayoría de los fallos de dosificación de adhesivos 2K.
Resumen rápido: si el cordón dosificado de adhesivo bicomponente tiene una proporción incorrecta, no está bien mezclado, es irregular o contiene aire, casi seguro que el problema está en el equipo de dispensación (cartucho, pistola de aplicación, mezclador estático o punta dosificadora), no en la formulación del adhesivo. Casi todos estos problemas habituales al dosificar adhesivos y sellantes se pueden resolver en el puesto de trabajo: localice primero el componente que falla y corríjalo.
⚠️ Alcance de esta guía
Importante: esta guía se centra exclusivamente en los problemas del equipo de dispensación que afectan a la forma en que se dosifica el adhesivo. Si el cordón cumple las especificaciones (proporción correcta, mezcla homogénea y sin burbujas), pero la resistencia de la unión sigue siendo insuficiente, es probable que haya otro problema relacionado con la preparación o contaminación del sustrato (consulte ASTM D2651 para metales y ASTM D2093 para plásticos) o con la selección del adhesivo. Esos factores quedan fuera del alcance de este documento de resolución de problemas.
Guía rápida para identificar 7 fallos de dosificación 2K
Empiece por localizar en la tabla siguiente el problema que observa en el cordón y compárelo con la causa probable relacionada con el equipo, la solución y el componente afectado. El diagnóstico sigue la lógica habitual de los modos de fallo de adhesivos de ISO 10365; haga clic en una fila para ver todos los detalles.
| Síntoma en la boquilla | Causa más probable en el equipo | Solución en una línea | Componente |
|---|---|---|---|
| La unión sigue blanda, pegajosa o débil | Proporción incorrecta en el primer cordón (émbolos descompensados) | Purgue ~1 in antes de aplicar | Cartucho / pistola |
| Cordón estriado, de dos tonos o marmoleado | Muy pocos elementos mezcladores o mezclador sin cebar | Ajuste el número de elementos a la relación de mezcla; purgue el primer cordón | Mezclador estático |
| El mezclador se endurece o solidifica durante el trabajo | Se ha superado la vida útil de la mezcla dentro del mezclador | Sustitúyalo por un mezclador nuevo; no lo deje parado más allá del tiempo de utilización | Mezclador estático / boquilla |
| Burbujas o huecos en el cordón | Aire atrapado en el cartucho / retroaspiración | Purgue el cartucho; controle la velocidad de dosificación | Cartucho / válvula |
| El caudal disminuye durante la aplicación | El material se espesa (vida útil de la mezcla); no es una desviación de la máquina | Mezcle previamente menos material; controle el tiempo de utilización | Cartucho / material |
| Cuesta apretar la pistola o se atasca | La relación de empuje es demasiado baja para la viscosidad | Utilice una pistola con mayor relación de empuje o una pistola neumática; temple el material | Pistola de aplicación |
| El adhesivo sigue saliendo al soltar el gatillo | Presión residual sin alivio por retroaspiración | Utilice una pistola antigoteo; elija una punta dosificadora del tamaño adecuado | Pistola / punta dosificadora |
| Un lado tiene fugas o no extruye material | Fuga por el émbolo o tapón curado en una cámara | Revise la junta del émbolo; sustituya el cartucho | Cartucho doble |
| Los componentes se contaminan entre sí | Sonda compartida / patillas del tapón intercambiadas | Utilice herramientas distintas para cada lado; mantenga la orientación del tapón | Cartucho / tapón |
| El tapón queda unido permanentemente al cartucho | Resina y endurecedor intercambiados en el tapón | Anote la orientación de las patillas antes de volver a colocar el tapón | Tapón |
| La boquilla se obstruye entre aplicaciones | Tiempo de espera superior a la vida útil de la mezcla | Tape un mezclador nuevo; reduzca los intervalos de inactividad | Boquilla |
| El cordón es correcto, pero la unión sigue fallando | No es un fallo de dosificación: preparación del sustrato | Revise la preparación de la superficie (ASTM D2651/D2093) | Sustrato (fuera del alcance) |
Problema 1: la unión sigue blanda, pegajosa o débil (dosificación con una proporción incorrecta)
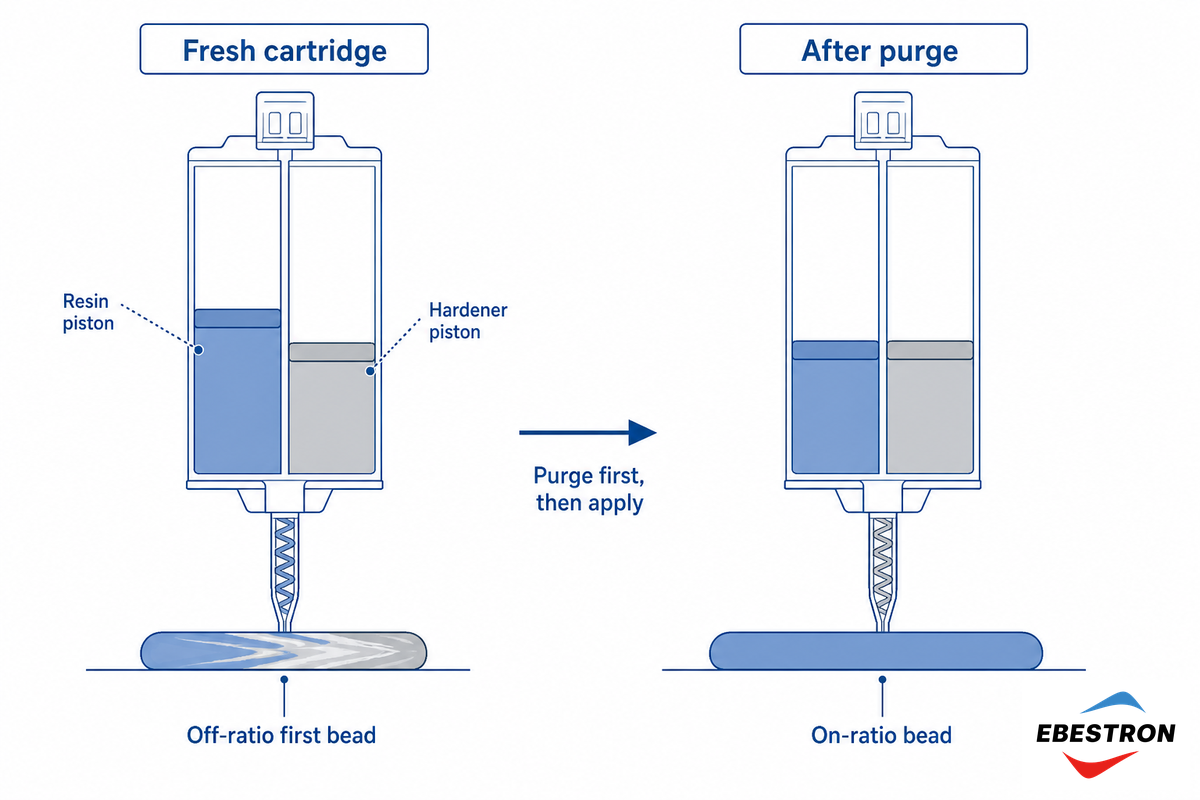
Cordón pegajoso o unión débil. Aspecto: los primeros centímetros de un cordón bicomponente recién extruido con el cartucho o la pistola de aplicación suelen variar. Puede empezar con más endurecedor (amarillo) o más resina (transparente/blanquecina), según la geometría de los dos cartuchos internos. Sin embargo, pronto se uniforma, normalmente de forma continua. Si la mezcla inicial del cordón no se homogeneiza y se une correctamente desde el principio, esos primeros centímetros —y, a menudo, el resto del cordón extruido con ese cartucho concreto en ese dispensador— tendrán menos endurecedor o resina de lo necesario y probablemente serán débiles o incluso seguirán pegajosos. La solución es un sencillo paso manual: la mezcla del cordón debe ser uniforme justo antes de la salida, así que purgue aproximadamente una pulgada sobre una toallita de papel limpia antes de aplicar el adhesivo en la junta. Es fácil interpretar mal este problema, porque se corrige por sí solo después de los primeros centímetros de un cartucho nuevo.
¿Por qué es tan importante la relación de mezcla? Cualquier desviación respecto a la relación publicada de 1:1, 2:1 o 4:1 hace que falle la reacción de reticulación de un adhesivo epoxi, de uretano o de silicona bicomponente. El resultado puede ir desde una ligera pegajosidad superficial hasta una junta prácticamente sin curar. Como la relación de mezcla determina el curado, las directrices del sector sobre envases insisten en mantenerla constante desde la fabricación, pasando por el almacenamiento, hasta la aplicación. Los fallos dentro de la junta, tanto si el adhesivo se desprende de una superficie (fallo adhesivo) como si se desgarra por dentro (fallo cohesivo) por falta de curado completo, se deben a la relación de mezcla. Por eso, incluso una desviación de unos pocos puntos porcentuales puede tener consecuencias importantes para la resistencia final de la unión.
📐 Nota técnica
La mayoría de los adhesivos de poliuretano 2K contienen isocianatos, por lo que su dosificación también requiere tener en cuenta su manipulación. Los isocianatos —TDI, MDI y otros— pueden sensibilizar los pulmones; el límite máximo de exposición de OSHA para el TDI es de 0,02 ppm; NIOSH exige ventilación y protección respiratoria, incluido un respirador con suministro de aire para aplicaciones por pulverización. Es posible mantener una exposición baja con un sistema de cartucho cerrado; con la dosificación 2K-PU en un sistema abierto, no tanto.
Recuerde que una unión 2K pegajosa empieza siendo un problema de proporción de mezcla. Purgue un cordón inicial, compruebe que los émbolos se mueven de forma uniforme y, a continuación, investigue la reacción química. Elija el equipo adecuado para la aplicación con pistolas de aplicación bicomponentes y cartuchos diseñados para uso 2K.
Problema 2: adhesivo estriado, de dos tonos o sin mezclar (mezclador estático)
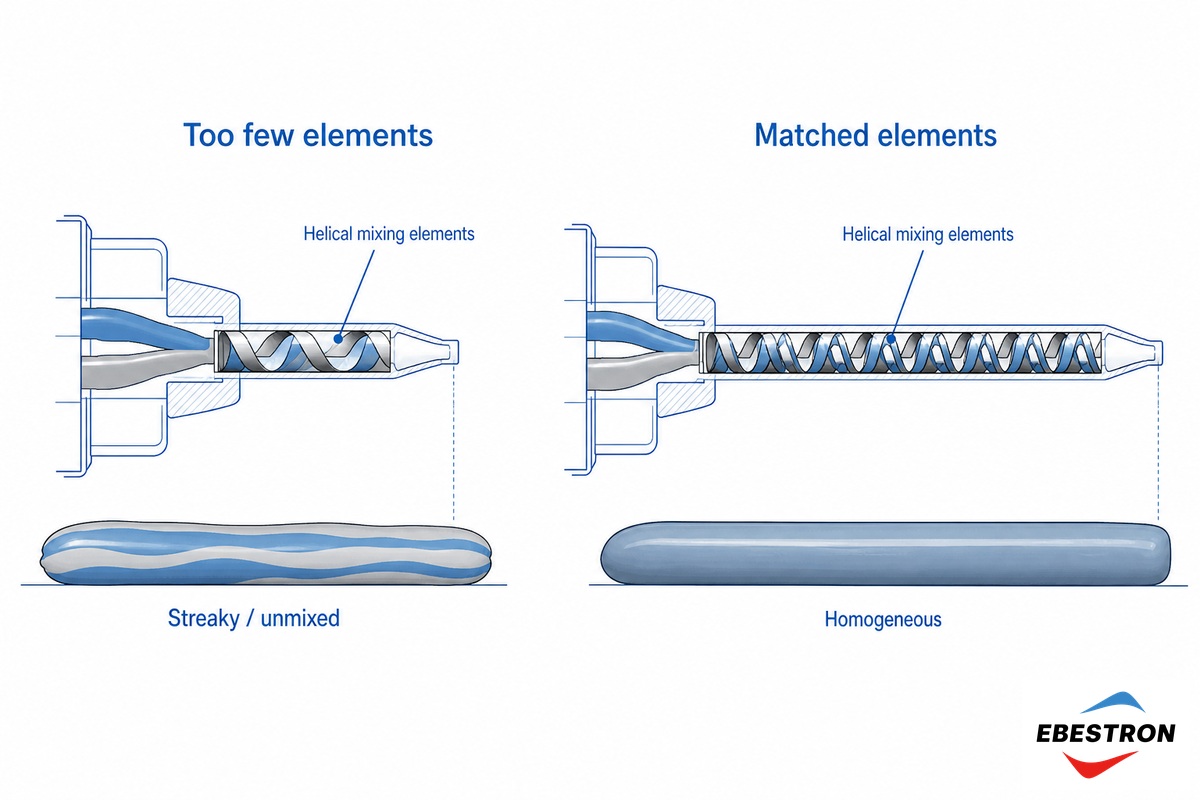
Si el cordón sale estriado o de dos tonos y después no cura por completo, significa que los dos componentes no se mezclaron correctamente al salir por la boquilla. La causa habitual es que el mezclador estático tiene muy pocos elementos mezcladores para esa relación de mezcla. Cada elemento del mezclador divide y recombina el flujo, por lo que para obtener una mezcla adecuada hay que ajustar el número de elementos y la configuración del mezclador a la relación utilizada.
¿Por qué no se mezcla el adhesivo de forma homogénea?
El número de elementos debe corresponderse con la relación de mezcla; no basta con que el mezclador sea «lo bastante largo». En la práctica, la mayoría de los mezcladores estáticos desechables tienen aproximadamente 16–24 elementos, y una relación de mezcla amplia o una gran diferencia de viscosidad entre los dos componentes requiere más elementos, no menos. La documentación sobre patentes de sellantes bicomponentes indica que una mezcla 1:1 puede necesitar alrededor de 24 elementos para homogeneizarse por completo, aunque algunos materiales más sencillos se mezclan con menos.
La trampa contraintuitiva: más no siempre es mejor; demasiados elementos aumentan la contrapresión y pueden atascar o bloquear la dosificación. Por tanto, ajuste el número de elementos a la relación de mezcla en lugar de maximizarlo.
| Relación de mezcla (A:B) | Número habitual de elementos | Nota |
|---|---|---|
| 1:1, poca diferencia de viscosidad | ~16–24 elementos | Es la mezcla más fácil; añadir elementos de más desperdicia material |
| 2:1 a 4:1 | ~24 elementos | Intervalo habitual para la mayoría de los epoxis |
| 10:1 o gran diferencia de viscosidad | Más elementos / mezclador más largo | Es difícil incorporar el componente minoritario |
Para determinar si el problema está en el mezclador, realice una prueba de aislamiento en campo. Coloque una boquilla nueva y dosifique. Si desaparecen las estrías, el problema está en el mezclador original. Si no, es más probable que esté en la pistola o en el cartucho. Asimismo, no tenga en cuenta el primer centímetro (aproximadamente 0.4 inches), porque ningún tubo o boquilla de mezcla estática consigue una mezcla perfectamente homogénea en el primer tramo y pueden aparecer estrías. Aquí encontrará más opciones de selección según la relación de mezcla y el número de elementos mezcladores, incluidas boquillas mezcladoras para epoxi.
Problema 3: el mezclador estático o la boquilla se solidifican durante el trabajo
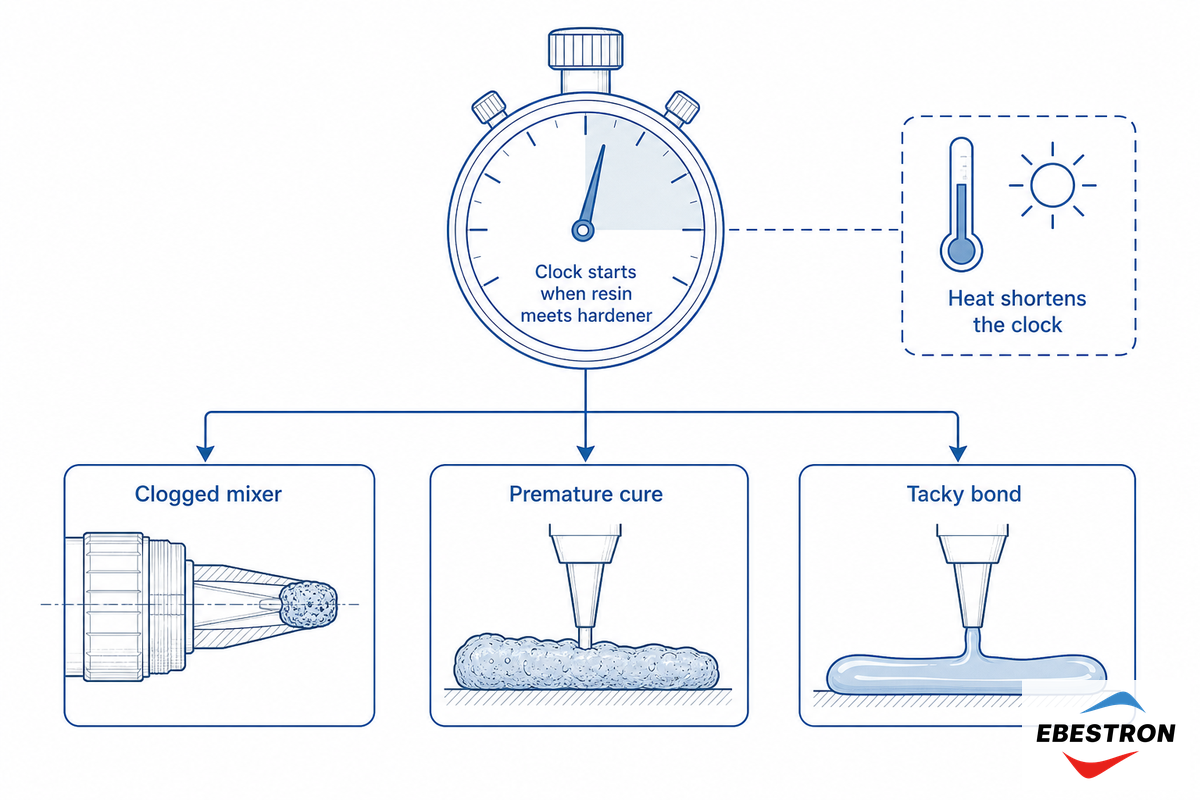
Si el mezclador cura durante la aplicación o deja de mezclar al volver a utilizarlo y se obstruye con material curado, casi nunca significa que la pieza esté defectuosa; simplemente indica que se ha superado el tiempo de utilización del material dentro de la boquilla mezcladora.
El reloj de la vida útil de la mezcla
Imagine que la vida útil de la mezcla es un reloj que empieza a contar en cuanto la resina y el endurecedor se encuentran en la entrada del mezclador, no cuando aprieta el gatillo. El tiempo de utilización siempre es más corto que el tiempo de gelificación publicado y que el tiempo de curado completo, y la temperatura ambiente lo reduce drásticamente: el calor acelera el curado prematuro. Por ejemplo, una vida útil de la mezcla de 10 minutos a 23 °C puede reducirse a unos 5 minutos a 31 °C; así, el calor del taller reduce a la mitad, sin que se note, el tiempo de trabajo dentro del mezclador. Si deja la mezcla más tiempo del indicado por su vida útil, curará dentro del propio elemento mezclador. Es un parámetro definido; de hecho, la edición vigente de ISO 10364:2024 establece ensayos normalizados para medir la vida útil y el tiempo de utilización de los adhesivos multicomponentes. Por tanto, utilice el valor publicado como tiempo máximo admisible dentro del mezclador, no como una recomendación.
¿Por qué se obstruye el cartucho de adhesivo?
Dos cosas obstruyen una boquilla mezcladora estática: dejar demasiado tiempo entre aplicaciones (más allá de la vida útil de la mezcla) o utilizar demasiados elementos mezcladores para la viscosidad del producto, lo que aumenta la contrapresión hasta atascar la dosificación. En ambos casos, el adhesivo gelifica dentro del mezclador antes de que pueda despejarlo, y la única solución real es colocar una boquilla nueva.
La solución práctica consiste en tratar el mezclador estático como un consumible desechable: omita la limpieza y sustituya los componentes. Deje que el mezclador usado cure durante la noche y cámbielo antes de la siguiente aplicación; tener a mano unos cuantos mezcladores estáticos bicomponentes de repuesto permite resolver una obstrucción en 10 segundos, en lugar de desechar un cartucho.
Problema 4: burbujas de aire y huecos en el cordón
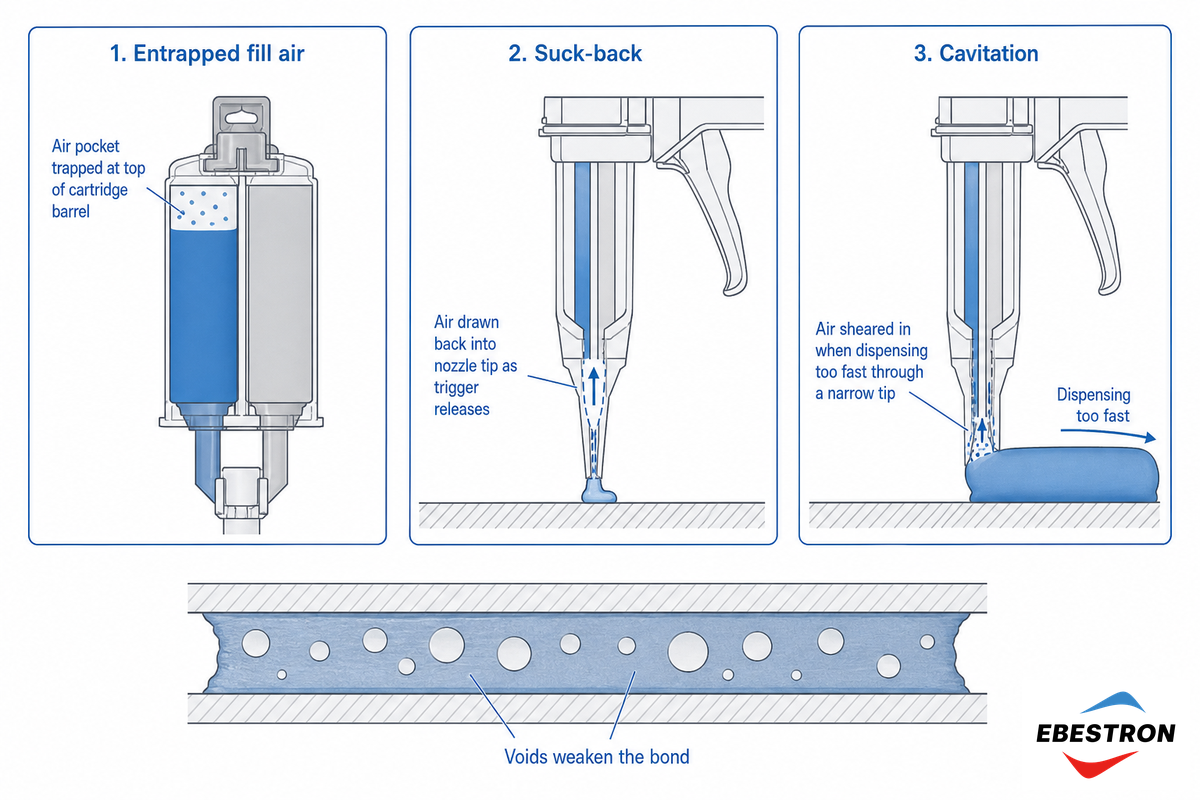
Las burbujas en el cordón no son solo un problema estético. El aire atrapado deja huecos que reducen la resistencia mecánica de la unión curada y, en el encapsulado de componentes electrónicos, crea una vía para la entrada de humedad y los fallos en servicio. En una aplicación bicomponente hay tres fuentes de aire en el equipo de dispensación, y todas se pueden solucionar fácilmente.
- Aire atrapado durante el llenado del cartucho. El aire atrapado en la parte superior de un cartucho de 2 componentes se comprime a medida que se extrae el fluido por la boquilla, lo que provoca una mezcla irregular. El extremo inicial del cordón tendrá más cantidad de uno de los componentes y el extremo final, del otro. Compruebe los cartuchos: si puede comprimir el tapón del cartucho al soltar el gatillo de la pistola de aplicación, hay aire atrapado que debe purgarse antes de aplicar el material.
- Retroaspiración al soltar el gatillo. Al liberar la presión de dosificación cuando se suelta el gatillo, puede producirse una ligera corriente de aire hacia el interior. Una pistola de aplicación adecuada, con sistema antigoteo —a veces llamado de alivio de presión—, elimina esta tendencia.
- Cavitación durante la dosificación. Dosificar fluidos de viscosidad muy alta con un caudal elevado, o con demasiada presión de aire en una pistola neumática, puede introducir una bolsa de aire en la punta; la cizalladura provoca una mezcla irregular. El exceso de presión lo empeora, así que reduzca el caudal o utilice una punta dosificadora de mayor diámetro.
La información del sector sobre el aire atrapado durante la dosificación llega a la misma conclusión: el problema se debe al proceso de llenado y a la velocidad de dosificación, no al mezclador. ¿Una regla práctica? Si la aplicación genera burbujas, revise los cartuchos y el equipo de dispensación antes de culpar al mezclador estático.
Problema 5: cuesta apretar la pistola o se atasca
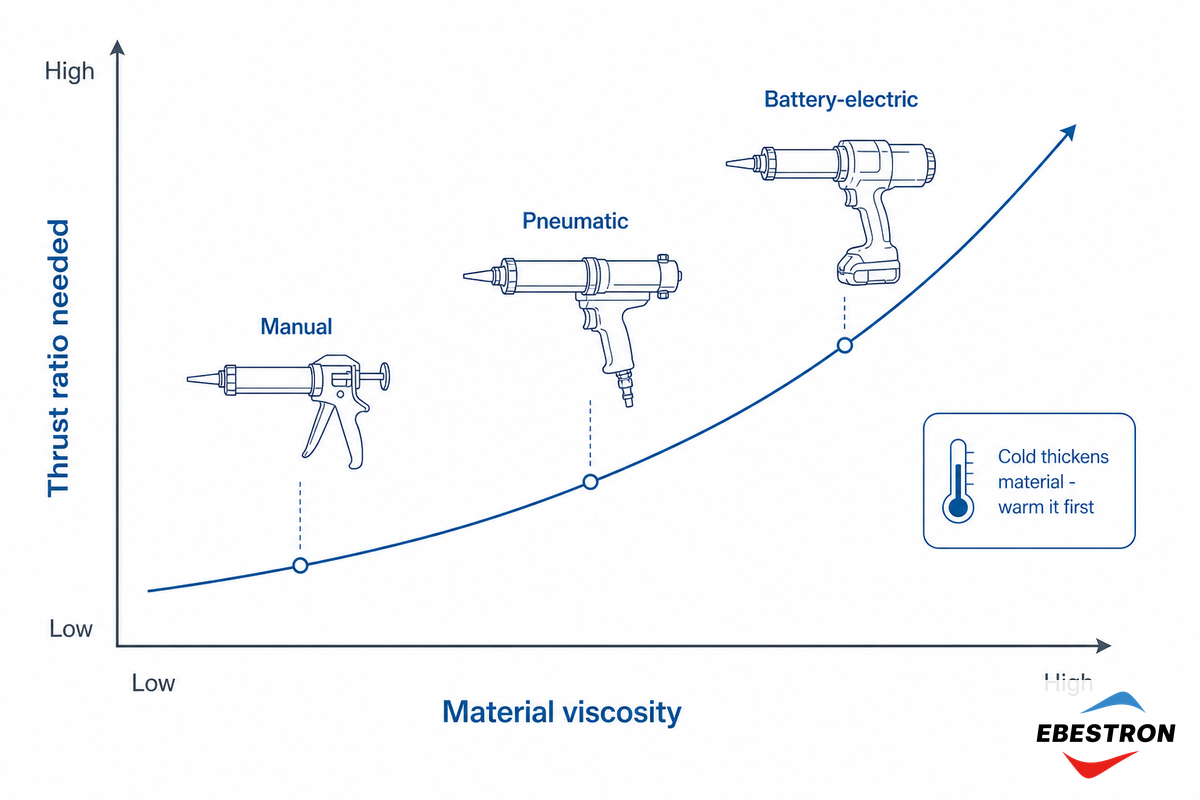
¿Le cuesta accionar la pistola a mano o nota que se frena a medida que se vacía el cartucho? En la dosificación manual, lo más probable es que la relación de empuje sea insuficiente; con una pistola neumática, bastaría con aumentar la presión de aire (en psi). Sencillamente, el equipo no aplica suficiente ventaja mecánica para vencer la viscosidad del adhesivo y la fuerza necesaria para desplazar el émbolo del cartucho. La relación de empuje indica, en términos generales, cuánta fuerza puede proporcionar la pistola por cada onza de presión manual; cuanto mayor sea, mejor para dosificar materiales espesos o cartuchos grandes con fuerza. Los adhesivos viscosos, los cartuchos grandes (400- to 600 mL) y las relaciones de mezcla amplias aumentan la resistencia. La física es contundente: la resistencia al flujo por una punta circular, descrita por la relación de Hagen-Poiseuille de la mecánica de fluidos, aumenta con la viscosidad del material y la longitud del recorrido, pero disminuye con la cuarta potencia del radio de la punta. Por eso, bajar un tamaño de punta puede multiplicar la fuerza que debe ejercer la pistola. También existe un método normalizado para medirlo: ASTM C603 define un ensayo de velocidad de extrusión que mide precisamente esta relación entre fuerza y comportamiento del material.
Selección según la fuerza de dosificación: guía rápida
- Baja viscosidad, 50-200 mL, 1:1: sirve cualquier pistola manual estándar.
- Para materiales de alta viscosidad o cartuchos de 400–600 mL, elija una pistola manual con mayor relación de empuje (normalmente 18:1 to 26:1 para materiales espesos y de alta viscosidad) o utilice pistolas neumáticas para cartuchos para reducir la fatiga del operario.
- Para cordones de gran volumen o que deban repetirse con precisión, considere pistolas eléctricas a batería para cartuchos, que proporcionan un recorrido constante y reducen la fatiga.
Pero antes de pasar a una pistola más potente, no olvide la temperatura: el material frío es mucho más viscoso. La idea de «mantenerlo frío» juega en su contra con adhesivos viscosos. Pruebe a aumentar la temperatura en 10-C (18-F); un material muy viscoso puede pasar de ser casi imposible de dosificar a salir con facilidad. Templar el adhesivo —llevando el cartucho a temperatura ambiente— suele resolver los síntomas de una «pistola débil» sin necesidad de cambiar el equipo y permite dosificar cantidades más uniformes en cada accionamiento; consulte la ficha técnica del producto y procure alcanzar 23 C (73 F). Como la relación de empuje depende mucho tanto del material como del dispositivo, conviene comparar ambos parámetros en lugar de basarse únicamente en reglas generales.
Problema 6: goteo y salida de material al soltar el gatillo
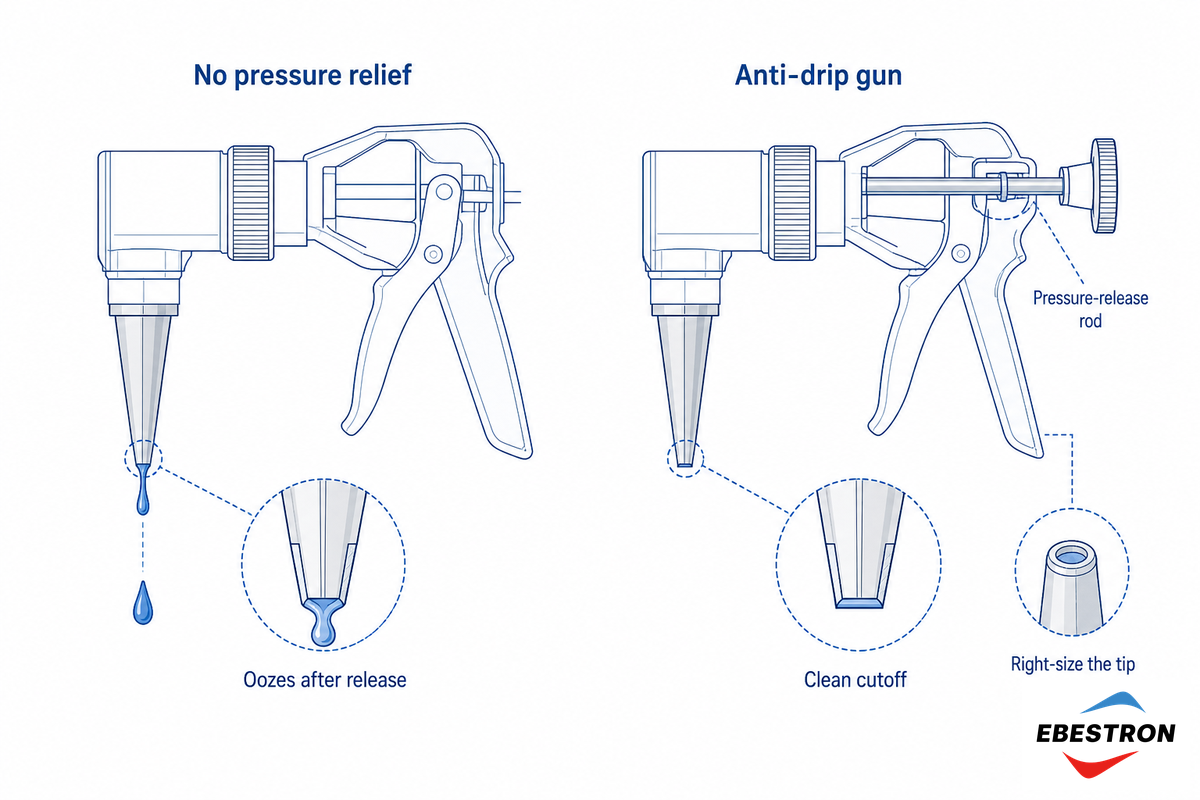
El adhesivo que sigue saliendo por la punta después de dejar de apretar desperdicia material y empeora el acabado. El flujo se debe a la presión residual atrapada dentro del cartucho. La presión que permanece en la parte posterior del cartucho empuja más sellante hacia fuera incluso después de soltar el gatillo. La pistola debe incorporar un mecanismo de alivio de presión o antigoteo. El principio está bien establecido: un diseño habitual de válvula dosificadora antigoteo utiliza una varilla alternante con junta de émbolo que cierra el flujo por la boquilla en cuanto se detiene el recorrido.
Las puntas dosificadoras también influyen. Una punta con un diámetro interior demasiado grande —por ejemplo, un orificio de 1,6 mm cuando bastaría con 0,8 mm— retiene una cantidad excesiva de material presurizado que sale lentamente al soltar el gatillo; ajustar el diámetro interior de la punta al cordón reduce considerablemente este goteo. Las puntas y boquillas también se fabrican con distintos materiales: acero inoxidable para recubrimientos abrasivos y puntas de polímero de PTFE/Teflon, polietileno, polipropileno o nailon, elegidos por su compatibilidad química, ya que un plástico incompatible puede hincharse o reaccionar. Compruebe que el racor Luer o el conector corresponda al cartucho. En aplicaciones críticas que requieren una colocación precisa, una punta dosificadora de calibre pequeño —una punta de calibre 32 aplica un cordón de unos 0,15 mm (0.006 in) de ancho— mejora la colocación y reduce el rezumado después de dosificar; consulte nuestras agujas dosificadoras y puntas de precisión. Recuerde que el objetivo es detener el goteo en el dispositivo y en la punta, no apretando con menos fuerza.
Problema 7: fugas en el cartucho, fuga por el émbolo y contaminación cruzada A/B
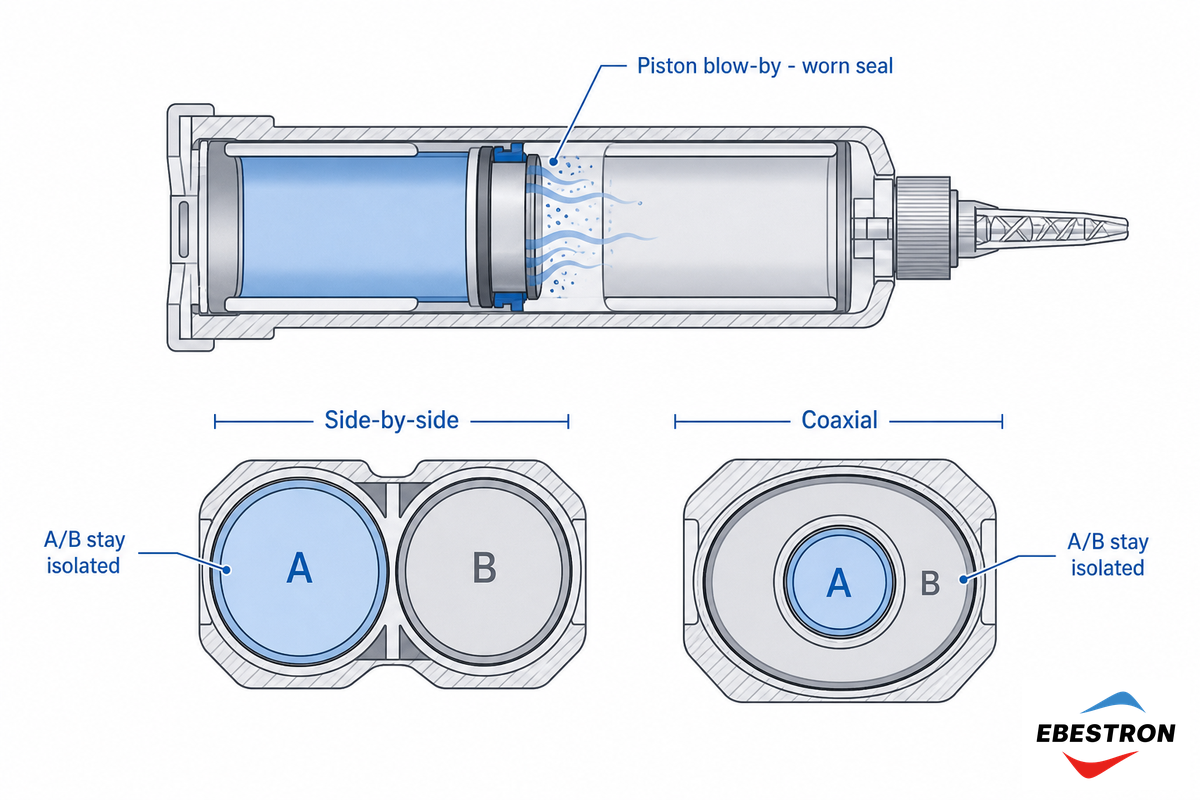
Si un canal tiene fugas, no extruye correctamente o presenta contaminación cruzada, el problema suele estar en el sellado de los componentes del cartucho o en uno de los émbolos.
¿Por qué no sale resina por un lado del cartucho?
Hay dos modos de fallo principales. Fuga por el émbolo: una junta desgastada o sometida a demasiada presión deja que el material pase alrededor del émbolo en vez de salir por la boquilla, por lo que esa cámara dosifica una cantidad insuficiente o no dosifica nada. O bien se forma un tapón curado: si un componente se ha secado en la salida, la pistola presuriza un bloqueo sólido y no se mueve nada.
Las pistolas para cartuchos dobles mantienen A y B separados hasta la boquilla mezcladora estática. La documentación sobre patentes de dosificación bicomponente muestra cómo las juntas de los émbolos impulsan cada componente por separado hacia el mezclador, mientras que los diseños de cartuchos multicomponente utilizan émbolos con geometría coincidente para mantener la relación de mezcla. Los cartuchos en paralelo y coaxiales —habitualmente de 50, 200, 400 y 600 mL— protegen A y B de forma distinta, por lo que también fallan de manera diferente: la fuga por el émbolo es más difícil de detectar en una cámara interior coaxial que en un cartucho en paralelo, donde puede verse cómo el cuerpo del cartucho con menos material se queda varios mm atrás.
La contaminación cruzada suele ser «autoinfligida» y normalmente se produce a través del tapón. Antes de retirarlo, fíjese en qué mitad del orificio de la boquilla entra cada patilla; si las intercambia, los residuos de ambos componentes empiezan a mezclarse. El gel sellará el cartucho para siempre. Si tiene que introducir algo en la boquilla, utilice una herramienta distinta para cada lado del orificio; deberá desechar o sustituir el cartucho doble completo.
Diagnóstico de fallos de dosificación 2K en 60 segundos
Cuando un cordón sale mal en su línea de producción, no haga conjeturas: en menos de un minuto, relacione el síntoma con un componente del equipo. Siga esta secuencia para comprobar una «capa de fallo» cada vez, de la más general a la más específica.
Diagnóstico de dispensación 2K en 60 segundos
- Compruebe si la mezcla presenta vetas o dos tonos, si hay burbujas o si no sale material, o sale poco, de uno de los cuerpos del cartucho.
- Purgue un tramo de cordón. Si el primero sale mal y el segundo bien, el mezclador no está cebado o los émbolos están desequilibrados; no se trata de un problema de formulación química.
- Instale un mezclador o una boquilla nuevos. Si el anterior funciona bien, el fallo está en la pistola o en el cartucho.
- Aumente la presión sobre la pistola. Caliente los componentes. O instale una pistola con mayor desplazamiento por cada accionamiento del gatillo.
- Compruebe si hay fuga de material por el émbolo o un tapón de material curado. Si detecta cualquiera de estos problemas, sustituya el cartucho.
Índice de diagnóstico por síntoma y componente
Como una pistola para dispensación bicomponente utiliza cuatro consumibles —cartucho, boquilla mezcladora estática, punta y pistola—, identificar qué componente causa cada síntoma es la mitad de la solución. Este índice le muestra cómo hacerlo.
| Síntoma | Componente responsable | Primera comprobación |
|---|---|---|
| Unión adhesiva pegajosa o débil | Cartucho (émbolos) | Purgue el primer cordón |
| Mezcla con vetas o sin mezclar | Mezclador estático | Número de elementos y relación de mezcla |
| Mezclador obstruido o endurecido | Mezclador estático (vida útil de la mezcla) | Tiempo de inactividad y tiempo de trabajo |
| Burbujas o huecos | Cartucho / válvula | Purgue el aire; velocidad de dispensación |
| Cuesta apretar la pistola | Pistola de aplicación | Relación de fuerza de empuje; temperatura |
| Goteo tras soltar el gatillo | Pistola / punta dosificadora | Sistema antigoteo; diámetro interior de la punta |
| Flujo desigual o fuga por un lado | Cartucho doble | Junta del émbolo; tapón de material curado |
| Contaminación cruzada | Tapón o sonda | Use herramientas separadas para cada lado |
| Hilos o filamentos al cortar el cordón | Punta; viscosidad | Corte de la punta; técnica de corte |
Perspectiva del sector: por qué es más importante dosificar correctamente productos 2K en 2026
Cada vez es más importante obtener un cordón bicomponente limpio, aunque no necesariamente por el coste de las pistolas, los mezcladores o los cartuchos. La tendencia se orienta hacia aplicaciones críticas para la seguridad, como la unión adhesiva y la gestión térmica en baterías de vehículos eléctricos, y el encapsulado de componentes electrónicos. En estas aplicaciones, un microhueco alrededor de un conductor puede permitir la entrada de humedad y acabar provocando un fallo en servicio. En usos con consecuencias tan graves, un solo cordón aplicado incorrectamente o con huecos puede suponer algo más que tener que desechar una pieza: puede dar lugar a una reclamación de garantía e incluso a un incidente de seguridad. Esto hace que, al comprar equipos de dispensación, se dé prioridad a la fiabilidad del control de la relación de mezcla, la eliminación de huecos y la uniformidad de la mezcla.
El mayor reto al dispensar adhesivos de dos componentes es mantener la «relación de mezcla correcta».
La respuesta del sector consiste en la monitorización y la automatización. Los sistemas de dosificación y mezcla en circuito cerrado ya pueden mantener la relación con una desviación de ~1 % en volumen y mostrarla junto con sensores de calidad de mezcla en tiempo real, como Adhesive Mix Monitor de 3M, presentado en 2024 para verificar la calidad antes de aplicar el material a la pieza. Las normas también se actualizan: ISO 10365 se revisó en 2022. ¿Qué significa esto para usted como comprador? Si actualmente dispensa a mano, compruebe que la fuerza de empuje de la pistola y el número de elementos del mezclador se ajustan al material antes de ampliar la producción. Si dosifica por volumen, considere utilizar un dispensador monitorizado o un sistema de dosificación y mezcla. Consulte nuestro artículo sobre sistemas de mezcla dinámica para sellantes 2K para conocer hacia dónde evoluciona el equipo.
Preguntas frecuentes
P: ¿Por qué no cura mi adhesivo 2K o sigue pegajoso?
Ver respuesta
Lo más habitual es que se haya dispensado con una relación incorrecta. En un cartucho nuevo, los dos émbolos pueden estar ligeramente descompensados, de modo que el primer cordón contiene demasiada resina o demasiado endurecedor y nunca llega a curar del todo; purgue aproximadamente una pulgada de material antes de empezar. Otras causas son un mezclador estático sin cebar o con muy pocos elementos, que deja los componentes sin mezclar; un taller frío, que ralentiza el curado; o que el adhesivo haya superado su vida útil. Si el cordón tiene la relación correcta y está bien mezclado, pero sigue pegajoso, la causa está en la química o en el sustrato, no en el equipo.
P: ¿Por qué el adhesivo sale con vetas o en dos tonos?
Ver respuesta
Las vetas indican que la resina y el endurecedor han salido de la boquilla sin mezclarse. La causa habitual es que haya pocos elementos mezcladores para esa proporción, o que todavía no se haya purgado un mezclador nuevo: el primer cordón siempre presenta vetas hasta que el mezclador se ceba. Instale un mezclador con el número de elementos adecuado y purgue la primera dosis antes de aplicarla.
P: ¿Por qué se obstruye continuamente la boquilla mezcladora estática?
Ver respuesta
Se ha agotado la vida útil de la mezcla dentro de la boquilla. El tiempo de trabajo es inferior al tiempo de gelificación publicado, y el calor lo acorta aún más: una vida útil de la mezcla de 10 minutos puede reducirse a unos 5 minutos en un taller cálido. Por eso, el adhesivo que permanece dentro del mezclador estático entre descargas gelifica. Considere el mezclador un consumible: coloque uno nuevo para reanudar el trabajo, en vez de intentar limpiar uno en el que la mezcla ya haya gelificado y endurecido.
P: ¿Cuándo debo sustituir un cartucho o una boquilla mezcladora?
Ver respuesta
Sustituya la boquilla mezcladora cada vez que la mezcla gelifique: tras una pausa que supere la vida útil de la mezcla o siempre que el material haya curado entre descargas. Es desechable. Sustituya el cartucho si falla la junta de un émbolo o si cuesta demasiado extruir el material de una de las cámaras.
P: ¿Pueden afectar el almacenamiento y la temperatura a la dosificación 2K?
Ver respuesta
Mucho. El calor acorta el tiempo de trabajo dentro del mezclador: una vida útil de la mezcla de 10 minutos a 23 °C puede reducirse a unos 5 minutos a 31 °C, por lo que los mezcladores se obstruyen antes en un taller cálido. El frío afecta al flujo de forma opuesta: espesa el adhesivo, de modo que un material de alta viscosidad enfriado puede hacer que la pistola parezca débil. Un cartucho caducado o con los componentes separados se dispensa con una relación de mezcla incorrecta, incluso si el equipo funciona perfectamente. Deje que los cartuchos alcancen la temperatura ambiente y respete su vida útil de almacenamiento.
P: ¿Por qué no sale nada de uno de los lados del cartucho?
Ver respuesta
Suele deberse a una de estas dos causas: un componente ha curado y formado un tapón sólido en la salida, o la junta de un émbolo falla y el material se escapa por detrás del émbolo en lugar de salir por la boquilla. Compruebe que no haya invertido los tapones; si ha fallado una junta, sustituya el cartucho.
Elija el consumible adecuado para su aplicación 2K
Ebestron suministra cartuchos dobles compatibles con Mixpac, Nordson y 3M, mezcladores estáticos, pistolas de aplicación y puntas dosificadoras de precisión, para que pueda solucionar el problema del equipo y no solo el síntoma.
Hable con nuestro equipo →Acerca de esta guía de diagnóstico
Esta guía se elaboró analizando los modos de fallo que nos comunican nuestros clientes en nuestras líneas de cartuchos dobles, mezcladores estáticos, pistolas de aplicación y puntas dosificadoras de precisión. La información se contrastó con las designaciones de fallos de ISO 10365, las descripciones de patentes de la USPTO sobre mezcladores estáticos y válvulas antigoteo, y las guías de manipulación y buenas prácticas de NIOSH y OSHA. Como Ebestron suministra tanto equipos como consumibles para cartuchos 2K en las cuatro categorías de producto, este procedimiento relaciona síntomas concretos con componentes específicos del equipo, no con una línea de producto determinada, por lo que puede utilizarse con dispositivos de Ebestron, Mixpac, Nordson y 3M. Revisado por el equipo técnico de Ebestron.
Referencias y fuentes
- ISO 10365:2022 Adhesivos: denominación de los principales patrones de fallo, International Organization for Standardization
- ASTM D2651-01(2024) — Guía estándar para la preparación de superficies metálicas para la unión adhesiva ASTM International
- ASTM D2093-03(2017) — Práctica estándar para la preparación de superficies de plásticos antes de la unión adhesiva ASTM International
- ISO 10364:2024, Adhesivos estructurales: determinación de la vida útil de la mezcla (tiempo de trabajo) de adhesivos multicomponentes International Organization for Standardization
- ASTM C603-14(2019) — Método de ensayo estándar para la velocidad de extrusión y la vida útil de aplicación de sellantes elastoméricos ASTM International
- Geometría y flujo de fluidos (relaciones de Hagen-Poiseuille) Georgia Institute of Technology
- Isocianatos: riesgos para la salud y límites de exposición Administración de Seguridad y Salud Ocupacional de Estados Unidos
- Isocianatos: tema de seguridad y salud en el trabajo NIOSH / CDC de Estados Unidos
- Hacia una unión adhesiva fiable: mecanismos, defectos y consideraciones de diseño Biblioteca Nacional de Medicina de Estados Unidos (PMC)
- US5611956, sellante bicomponente / número de elementos del mezclador estático USPTO a través de Google Patents
- US2839226A, válvula dispensadora y boquilla antigoteo USPTO a través de Google Patents
- US7144170B2, sistema de dispensación y mezcla bicomponente USPTO a través de Google Patents
- US7997450B2, cartucho multicomponente USPTO a través de Google Patents
- Precisión en el envasado: satisfacer las exigencias de los sistemas adhesivos 2KAdhesives & Sealants Industry
- Los peligros del aire atrapado Adhesives & Sealants Industry
- Una nueva tecnología monitoriza la calidad del proceso de dosificación y mezcla de adhesivos de dos componentes ASSEMBLY Magazine
Artículos relacionados
- Cómo elegir una pistola de aplicación para 2Kelija la fuerza de empuje, el tipo de accionamiento y el cartucho adecuados para su material
- Tipos de boquillas mezcladoras estáticas tipos de conexión y cómo identificar el mezclador adecuado
- Mezcla estática y dinámica de adhesivos 2K: cuándo pasar de un mezclador estático
- Mezcladores estáticos de 18 y 24 elementos — cómo influye el número de elementos en la calidad de la mezcla y el desperdicio
- Guía de compra de pistolas de aplicación industrial para epoxi — comparación de modelos manuales, neumáticos y eléctricos con batería