Póngase en contacto con Ebestron Company

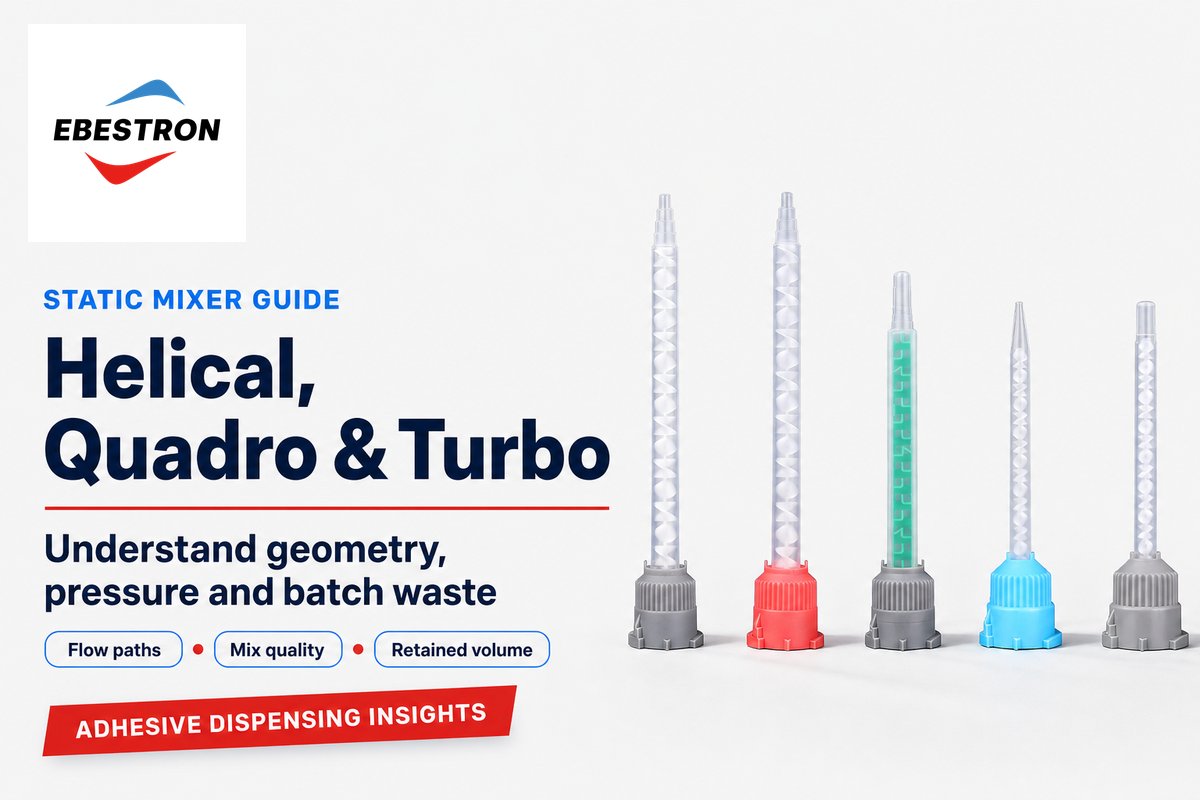
Los mezcladores estáticos helicoidales, Quadro y Turbo utilizan elementos internos fijos para dividir y recombinar el flujo de los dos componentes del adhesivo. Se diferencian principalmente por los recorridos que generan esos elementos, el espacio necesario para lograr una mezcla eficaz y la cantidad de material que queda tras la dosificación. Una boquilla más corta puede ayudar a ahorrar adhesivo, pero el nombre del mezclador, por sí solo, no determina la calidad de la mezcla ni el coste total.
Esta guía ofrece información útil para comparar tres diseños de mezcla estática, conocer en qué situaciones resulta ventajoso reducir el volumen retenido y entender el concepto mediante un ejemplo concreto. El punto de partida es describir el proceso de aplicación del adhesivo, incluidos la relación de mezcla requerida, el comportamiento del material y la calidad de la pieza terminada.
La geometría indica
- Cómo se dividen las corrientes y cambian de posición
- Cómo ocupan los elementos la longitud disponible
- Qué recorridos internos conviene comparar
La aplicación determina
- Si el adhesivo mezclado cumple los requisitos de calidad
- La presión que necesita el conjunto completo
- La cantidad de material que se desecha durante el lote
Cómo mezclan dos componentes del adhesivo los mezcladores estáticos
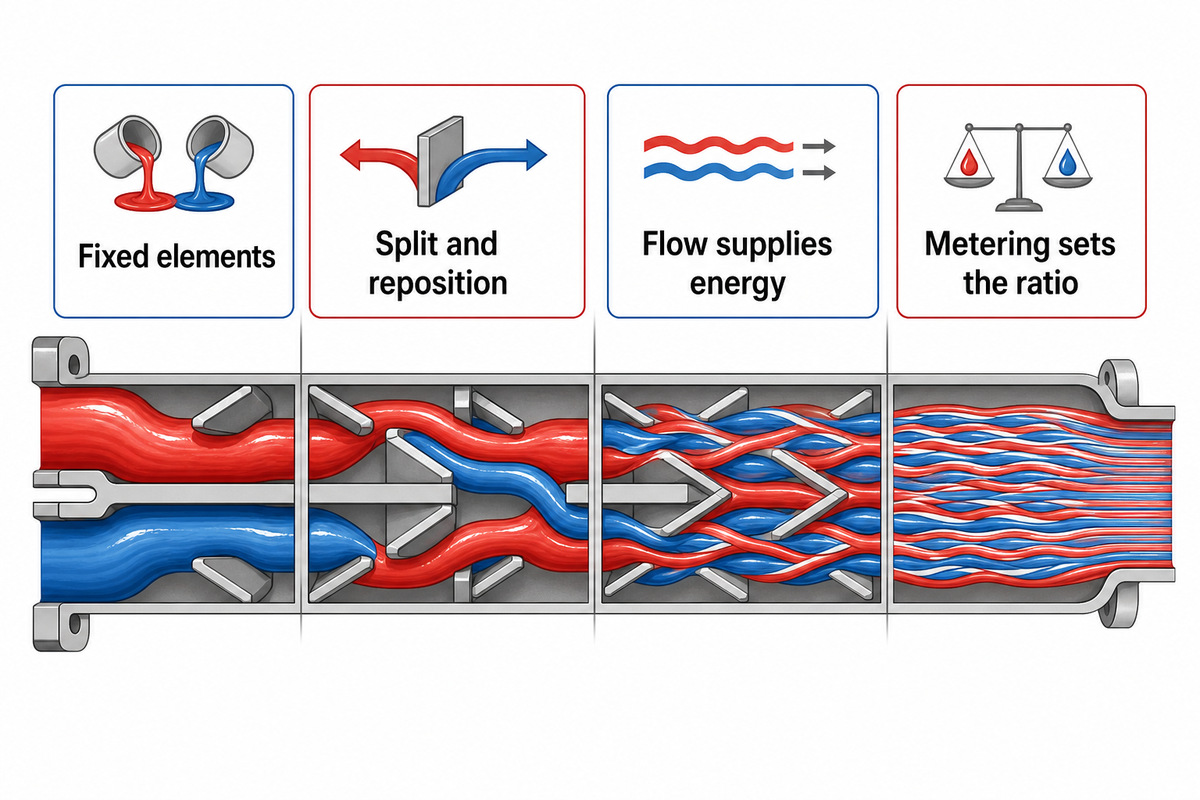
Un mezclador estático consta de elementos fijos que modifican el recorrido de los componentes. Los elementos mezcladores repiten este proceso numerosas veces. Sin embargo, el sistema de dosificación es el que determina cuánto de cada componente fluye a través de los elementos. Por tanto, la mezcla del fluido y el control de la relación de mezcla son funciones distintas.
¿Cómo funciona un mezclador estático?
Un mezclador estático utiliza elementos fijos para dividir y reorientar el material en flujo. Los elementos permiten mezclar zonas cada vez más pequeñas de cada componente del material. El elemento mezclador permanece inmóvil. Los elementos internos aprovechan la energía del flujo del fluido para controlar su redistribución.
Imagine dos corrientes que entran en paralelo. Al introducirlas en el mismo tubo, existe una amplia superficie de contacto entre ambas. Las divisiones y reorientaciones sucesivas distribuyen cada corriente por toda la salida del mezclador. En un mezclador estático para líquidos, el contacto entre componentes se distribuye en zonas cada vez más pequeñas. En régimen laminar, reorganizar así los componentes resulta muy útil cuando no hay una mezcla turbulenta intensa. La University of Michigan lo explica en su ejemplo de mezclador estático.
«Se necesita energía de bombeo adicional debido a las pérdidas de presión».
La dosificación y la mezcla se mantienen como funciones independientes. En una formulación con una relación de volumen de 2:1, el sistema de dosificación debe suministrar esa relación antes de que la boquilla distribuya los componentes. Si falta endurecedor, añadir elementos no puede suplirlo. Esta distinción evita confundir un problema de mezcla con un problema del cartucho o de puesta en marcha.
Mezcladores estáticos helicoidales: giros alternos y divisiones sucesivas
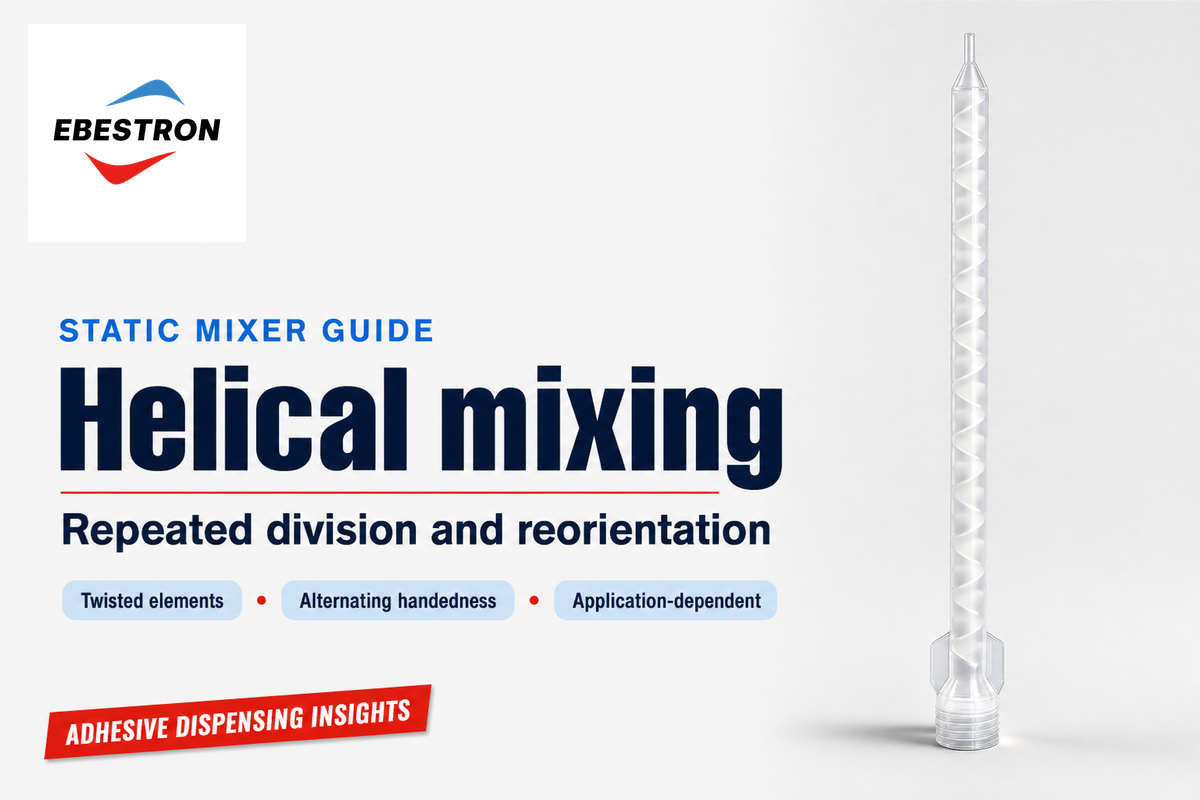
Los mezcladores estáticos helicoidales utilizan elementos con forma helicoidal que guían el material a través de una sucesión de piezas retorcidas, normalmente con hélices alternas. Cada cambio de orientación vuelve a dividir y redirigir el material en la corriente. Esta acción repetida genera una distribución más fina a lo largo de la zona de mezcla, por lo que el diseño helicoidal se entiende fácilmente como una secuencia de etapas de mezcla conectadas.
Nordson EFD describe sus elementos en espiral como piezas retorcidas 180 grados, cuyos bordes de ataque y salida son perpendiculares entre sí. En el diseño de los elementos estáticos en espiral, cada pala helicoidal guía y redirige el fluido, mientras que la unión entre elementos cambia qué partes entran en contacto y se separan.
El resumen de Bakker sobre un mezclador estático Kenics describe la división y el cizallamiento en las uniones, así como el estiramiento y el plegado en los elementos. La mezcla con mezcladores estáticos Kenics es una referencia útil para entender el mecanismo, aunque un mezclador estático comercial para la dosificación desechable de adhesivos puede diferir en tamaño y construcción.
Entender mejor cómo se relacionan los elementos Kenics con el flujo y la mezcla ayuda a comprender la importancia de la reorientación repetida. En la mezcla laminar con mezcladores en línea Kenics, la disposición de las distintas corrientes sitúa las porciones en nuevas posiciones relativas; no interviene un mecanismo de rotación rápida. El mezclador Kenics ilustra este principio. Para determinar su utilidad, deben revisarse las dimensiones y las condiciones de funcionamiento de la boquilla para adhesivo.
El número de elementos indicado en las especificaciones de una boquilla describe un tipo de mezclador estático y sus características de mezcla. Un mayor número de elementos helicoidales aporta más etapas de mezcla, pero también puede modificar la longitud, la pérdida de presión y la cantidad de adhesivo retenido. La forma en espiral es una característica habitual; el número de referencia completo y el adhesivo permiten determinar si las etapas adicionales aportan valor.
Mezcladores estáticos Quadro: recorridos compactos de flujo cuadrado
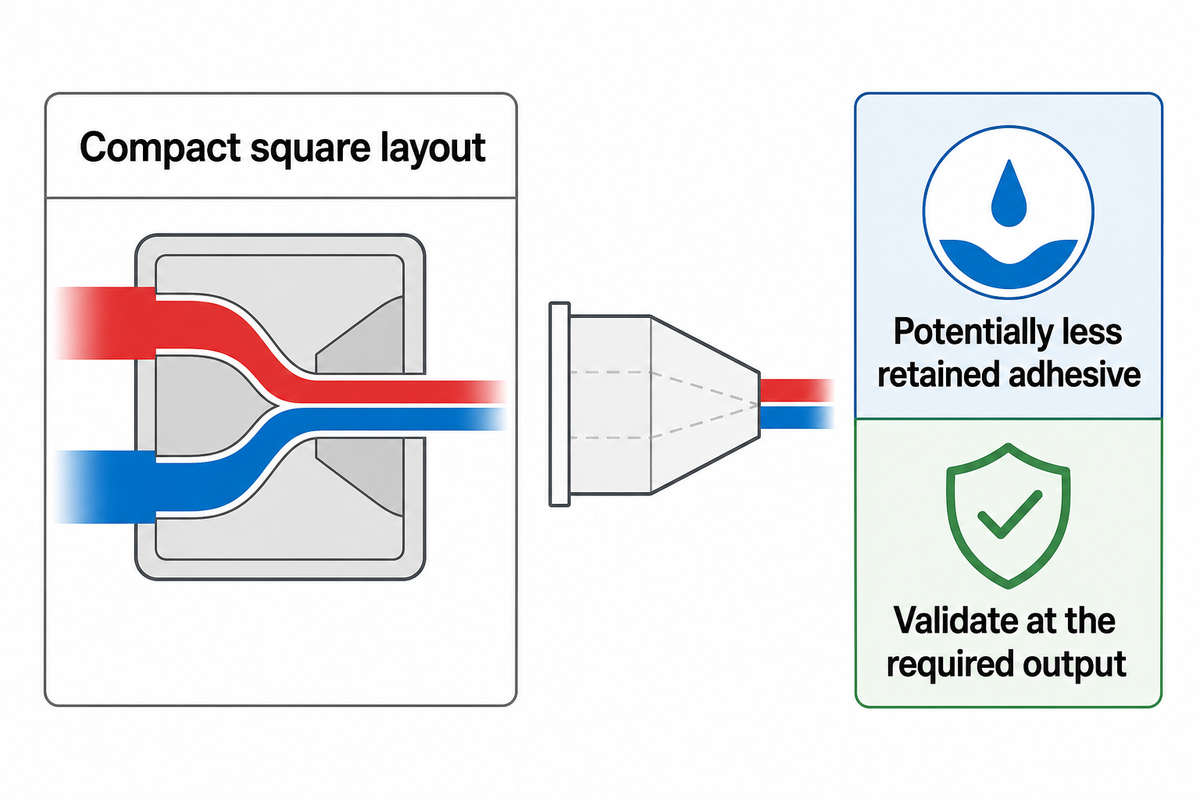
Los mezcladores estáticos Quadro utilizan una disposición compacta de elementos para dividir y reorientar el material en una serie de etapas. Su principal atractivo es la posibilidad de lograr la distribución requerida con un conjunto más corto. Esto puede reducir la cantidad de adhesivo retenido en el mezclador cuando se desecha y facilitar el acceso cuando la longitud de la boquilla está limitada.
En su descripción de la tecnología de mezcla, medmix explica que los elementos Quadro comprimen y reorganizan las corrientes, mientras que los helicoidales las redirigen mediante giros alternos. Son formas de lograr una mezcla eficaz en una distancia axial limitada. Sin embargo, que la carcasa exterior sea cuadrada no describe por completo el elemento que contiene.
El análisis de Schöck sobre la eficacia de mezcla también describe una limitación práctica: las comparaciones favorables entre los elementos Helix y Quadro para materiales fáciles de mezclar pueden cambiar cuando las relaciones entre componentes son exigentes y existe un marcado contraste de viscosidad. La compacidad solo resulta ventajosa si la configuración preferida produce un adhesivo satisfactorio al caudal especificado. No sirve para comparar longitudes sin relación entre sí como si ofrecieran el mismo rendimiento.
Mezcladores estáticos Turbo: un nombre de diseño, no una garantía de turbulencia
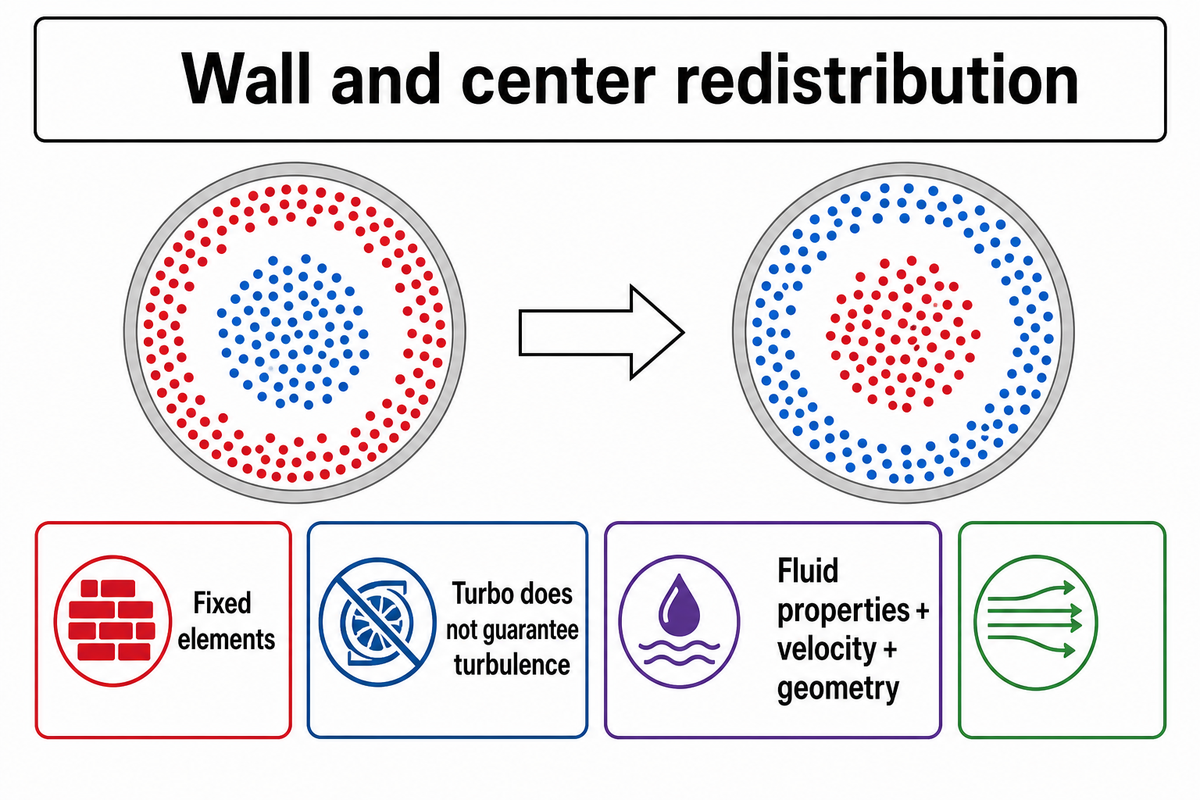
Los mezcladores estáticos Turbo tienen un diseño de elementos fijos. En el diseño Turbo de Nordson EFD, los elementos alternos se combinan con inversores de flujo intermitentes para redirigir el material entre la pared y el centro. Esta redistribución modifica la posición del material dentro de la boquilla; el término Turbo no define un régimen de flujo turbulento.
Las características del flujo dependen de las propiedades del fluido, la velocidad y la geometría. Los adhesivos viscosos de dos componentes pueden mezclarse mediante una reorganización laminar, sin un vórtice turbulento. Un rotor motorizado es un mecanismo distinto, que se trata en nuestra guía sobre mezcla estática y dinámica para adhesivos de dos componentes.
También es necesario leer con atención los nombres de las familias de productos. Por ejemplo, en la página Turbo de Nordson aparecen varias series, además de información sobre OptiMixer. Un porcentaje comparativo correspondiente a un modelo concreto no debe presentarse como una garantía para toda la serie. Conviene comparar la disposición, las dimensiones y los conjuntos de entrada reales de los tres mezcladores, en lugar de suponer que «Turbo» indica velocidad o calidad de mezcla.
Pérdida de presión y calidad de mezcla: compare configuraciones completas
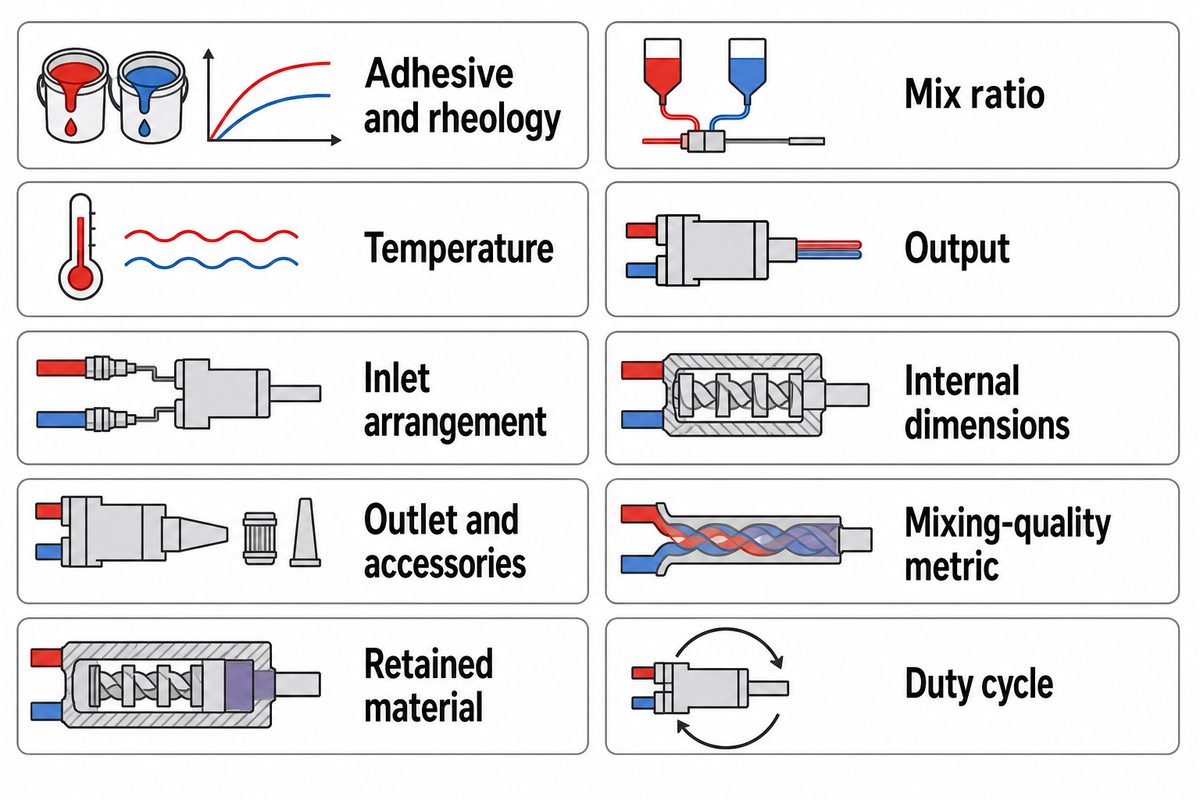
Los mezcladores estáticos, incluidos los diseños novedosos de mezcla estática, deben compararse con el mismo estado del material, la misma relación de mezcla suministrada, el mismo caudal útil y una medida de calidad de mezcla definida. Una mezcla mejor significa un resultado superior según esa medida, no un nombre de producto más llamativo. La pérdida de presión en el conjunto completo indica entonces la demanda asociada a ese resultado. La uniformidad de la mezcla y la presión deben evaluarse conjuntamente.
Una pérdida de presión baja es adecuada cuando el sistema debe suministrar un cordón o una dosis especificados. Sin embargo, una lectura de presión baja dice poco sobre la distribución. Un color uniforme del adhesivo no demuestra que no haya vetas finas. Para determinar las propiedades de la unión curada, deben realizarse mediciones de las propiedades de curado. La comparación debe relacionar el flujo con la mezcla.
| Parámetro | Base de comparación | Por qué influye en el resultado |
|---|---|---|
| Adhesivo y reología | La misma formulación; viscosidad de ambos componentes y condiciones de medición | Una única viscosidad de la mezcla oculta el contraste entre las corrientes |
| Relación de mezcla | La misma relación especificada; distinga entre masa y volumen | Las corrientes desiguales plantean distintas exigencias de redistribución |
| Temperatura | La misma temperatura del material en °C | La viscosidad y el comportamiento de la reacción pueden variar con la temperatura |
| Caudal | El mismo caudal en mL/min o el mismo volumen y tiempo de cada dosis | Una prueba más lenta puede dar una lectura de presión más baja |
| Disposición de entrada | Las mismas posiciones de entrada de los componentes y la misma configuración del adaptador | La distribución inicial llega al primer elemento antes de que comience la mezcla |
| Dimensiones internas | Geometría de los elementos, diámetro interno y longitud de mezcla en mm | El aspecto exterior y el número nominal de elementos no muestran el recorrido del flujo |
| Salida y accesorios | La misma punta, prolongación y ubicación de los puntos de medición de presión | Las restricciones fuera de los elementos contribuyen a la pérdida de presión medida |
| Métrica de calidad de mezcla | El mismo plano de muestreo, método y criterio de aceptación | El CoV, las dimensiones de las vetas y las pruebas de la pieza curada responden a preguntas distintas |
| Material retenido | Volumen en mL del conjunto completo que se desecha | La retención en el conector o la punta puede modificar la cantidad total de material |
| Ciclo de trabajo | El mismo número de arranques, paradas y sustituciones | La purga inicial y los mezcladores desechados se acumulan a lo largo del lote |
Por ejemplo, un equipo podría comparar una boquilla cuadrada corta con una espiral más larga. Podría utilizar el mismo cartucho, pero puntas de salida diferentes. Las lecturas de presión resultantes describirían dos conjuntos completos, no solo los elementos internos. Mantener iguales la salida y los puntos de medición permite distinguir una cuestión de geometría de otra relacionada con la punta dosificadora.
¿Qué papel desempeña la dinámica de fluidos computacional en el análisis de los elementos mezcladores helicoidales?
Las simulaciones de dinámica de fluidos computacional (simulaciones CFD) del campo de flujo y la posición de los componentes en un modelo de mezclador definido predicen cómo avanzan las corrientes de material por su interior y permiten comprender cómo pueden afectar los cambios de diseño a la presión y a la mezcla. Las comparaciones deben tener en cuenta la reología, las condiciones de entrada, la geometría y la métrica de mezcla; después, los resultados obtenidos deben validarse mediante mediciones.
La dinámica de fluidos computacional permite comprender el comportamiento interno de un sistema que no se aprecia en una muestra de salida. La simulación numérica representa las condiciones del proceso: un modelo de tubería con un diámetro distinto o un fluido diferente no representa el conjunto para adhesivo. La investigación de Alberini y sus colaboradores sobre el mezclador Kenics KM muestra la importancia del diseño del mezclador, junto con la configuración de entrada y el método utilizado para evaluar la mezcla.
Esas investigaciones se realizaron con sistemas de fluidos pseudoplásticos de distintas características reológicas y condiciones de entrada. Los resultados se compararon utilizando distintas medidas basadas en la concentración y las estrías. Esto debe tenerse en cuenta al contrastar los resultados con las mediciones, especialmente en el caso de un nuevo diseño de mezcla estática.
Viscosidad, relación de mezcla y número de elementos: por qué fallan las clasificaciones sencillas
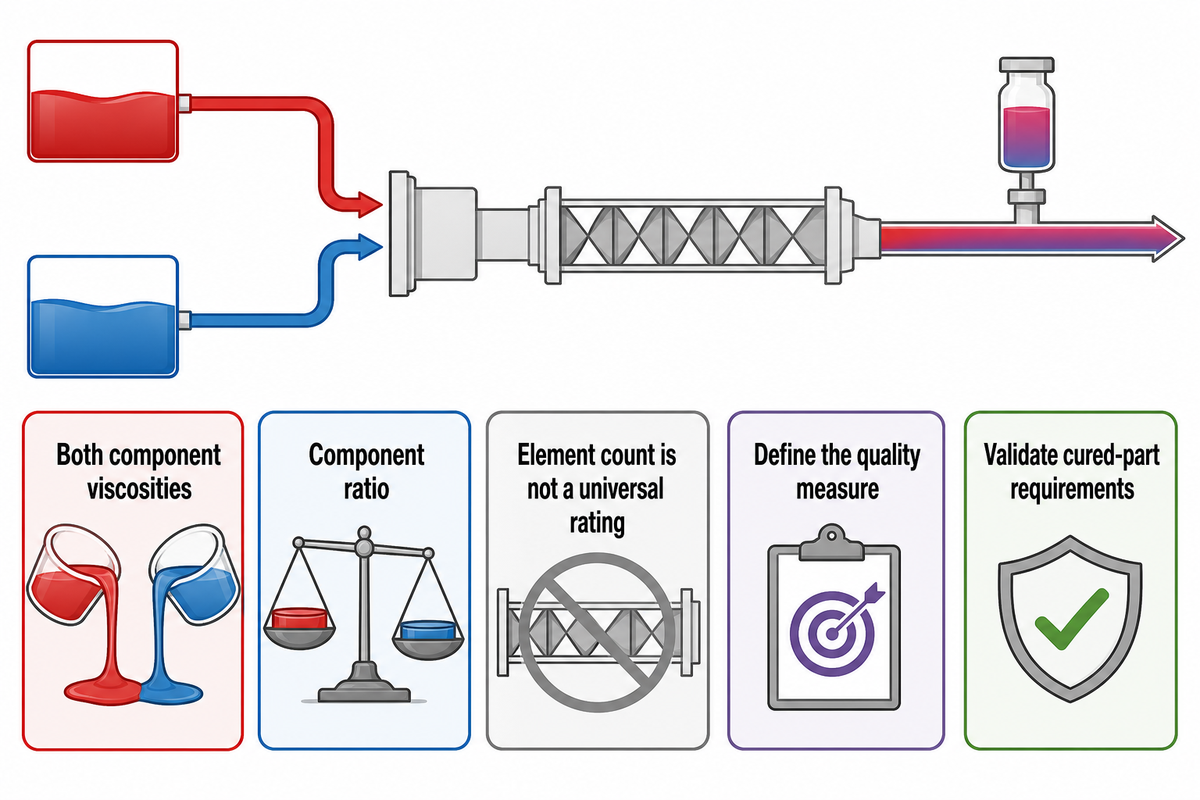
La viscosidad de ambos componentes y su relación de mezcla afectan a la transformación de las corrientes dentro de un dispositivo de mezcla estática. Por ejemplo, un endurecedor de baja viscosidad que entra en una resina más viscosa no siempre se distribuye como lo harían dos fluidos con un comportamiento similar. El número de elementos, por sí solo, no describe esa interacción. No debe extrapolarse directamente a otra formulación un número de elementos que funciona bien con una de ellas.
Regner y sus colaboradores estudiaron este comportamiento en un estudio numérico sobre la relación de viscosidades. Un modelo Lightnin Series 45 de 40 mm mostró que la mezcla empeoraba a medida que aumentaba la diferencia de viscosidad, mientras que se observó otro comportamiento cerca de las condiciones en las que los movimientos secundarios cobraban importancia. Los resultados muestran el comportamiento del material y del campo de flujo; no establecen un límite de viscosidad extrapolable a las boquillas para adhesivo.
El coeficiente de variación, o CoV, expresa la variación de la concentración con respecto a la media. Describe cómo se distribuye la concentración en un punto de muestreo seleccionado del proceso. Un CoV más bajo, obtenido con la misma técnica de medición, indica una concentración más uniforme en ese punto; esto no garantiza que se cumpla el requisito de resistencia de la unión adhesiva. La separación entre muestras y el tamaño de las vetas restantes pueden influir mucho en el proceso posterior.
«Es mucho más fiable comparar las opciones de mezcladores con datos empíricos directos».
Supongamos que una línea de dosificación pasa de una formulación equilibrada a otra con un componente minoritario de baja viscosidad. Mantener el número de elementos anterior conserva un número de catálogo, pero no las condiciones de mezcla previas. La comparación práctica consiste en comprobar si cada opción alcanza la misma calidad para la aplicación al caudal requerido. Los distintos diseños de mezclador estático pueden necesitar un número diferente de etapas de mezcla.
Volumen retenido y coste de los residuos: un ejemplo comparativo
Utilizar un volumen retenido menor reduce el desperdicio de adhesivo con cada mezclador lleno que se desecha, como explica Joachim Schöck, de medmix, en su análisis del volumen de residuos. El ahorro por lote incluye el precio de compra de cada boquilla y el material purgado durante los arranques y reinicios. Primero, compare las opciones que cumplen los mismos requisitos de la pieza terminada; después, calcule los residuos y el coste de las boquillas para la misma cantidad de unidades aceptadas.
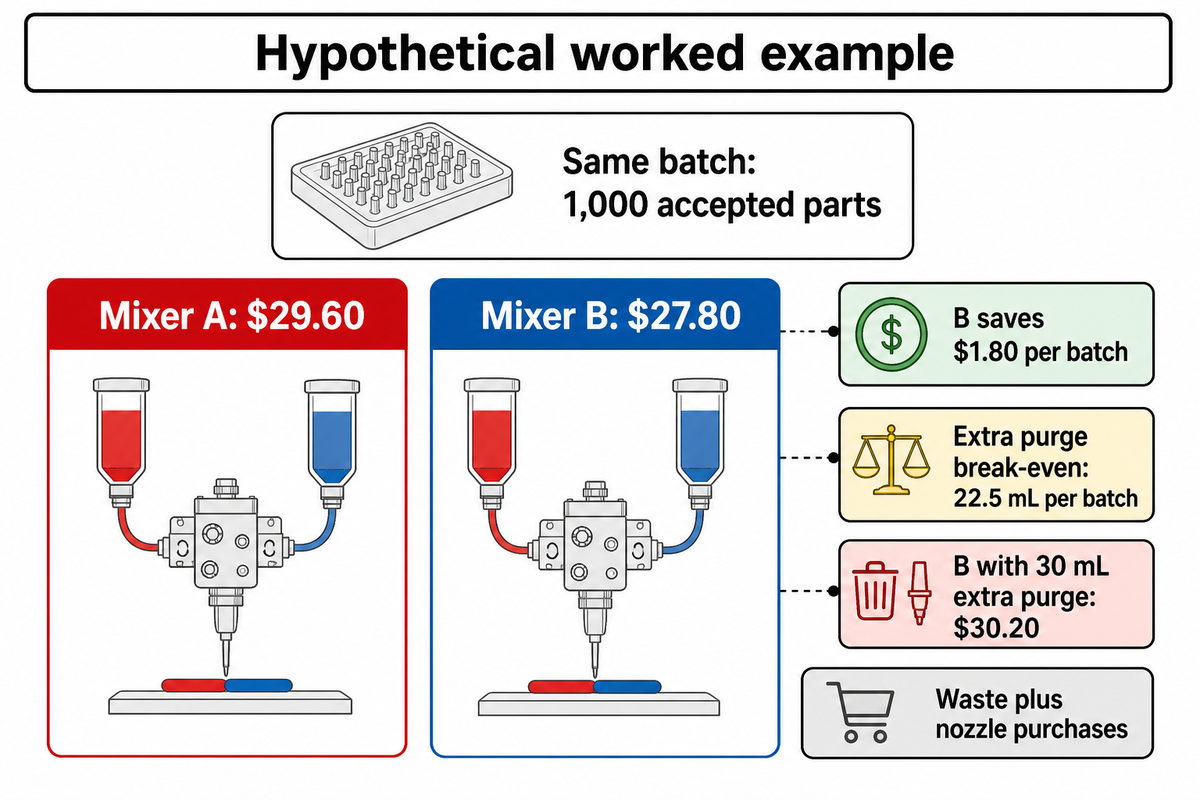
Ejemplo: Supongamos que dos configuraciones candidatas aprobadas producen cada una 1.000 piezas aceptadas con 20 boquillas. Supongamos que el adhesivo cuesta $0,08/mL y que el volumen total de purga es de 100 mL para cada opción. El mezclador A retiene 6 mL y cuesta $0,60 por unidad; el mezclador B retiene 3 mL y cuesta $0,75 por unidad. Estos datos permiten estimar el adhesivo desechado y la compra de boquillas para cada alternativa, sin incluir la mano de obra, la eliminación de residuos ni las piezas rechazadas.
| Dato o resultado del coste | Mezclador A | Mezclador B |
|---|---|---|
| Material retenido en 20 boquillas desechadas | 20 × 6 = 120 mL | 20 × 3 = 60 mL |
| Purga total | 100 mL | 100 mL |
| Coste del adhesivo desechado | 220 × $0,08 = $17,60 | 160 × $0,08 = $12,80 |
| Coste de compra de las boquillas | 20 × $0,60 = $12,00 | 20 × $0,75 = $15,00 |
| Coste de los residuos más las boquillas | $29,60 | $27,80 |
El cálculo es: coste del lote = (número de boquillas × volumen retenido + volumen total de purga) × coste del adhesivo por mL + número de boquillas × precio por boquilla. El mezclador B ahorra $4,80 en adhesivo retenido, pero añade $3,00 en la compra de boquillas, lo que deja un ahorro de $1,80 por lote.
El punto de equilibrio se alcanza cuando el ahorro por una menor retención iguala el coste de la purga adicional. En este caso, el ahorro neto por una menor retención es de $1,80 y la purga adicional cuesta $0,08/mL. El punto de equilibrio es 1.80/0.08 = 22,5 mL de purga adicional en todo el lote. Si el mezclador B necesitara 30 mL de purga adicional, el coste total sería de $30,20, es decir, $0,60 más que el del mezclador A. Aunque retener menos material ahorra adhesivo dentro del mezclador, el coste de la purga adicional supera ese ahorro.
Por eso, la comparación del precio por unidad y la del volumen de adhesivo retenido pueden dar resultados distintos. La cifra útil para la compra es el coste de la cantidad de unidades aceptadas, con límites de purga y número de sustituciones definidos.
La dosificación intermitente modifica la comparación de residuos
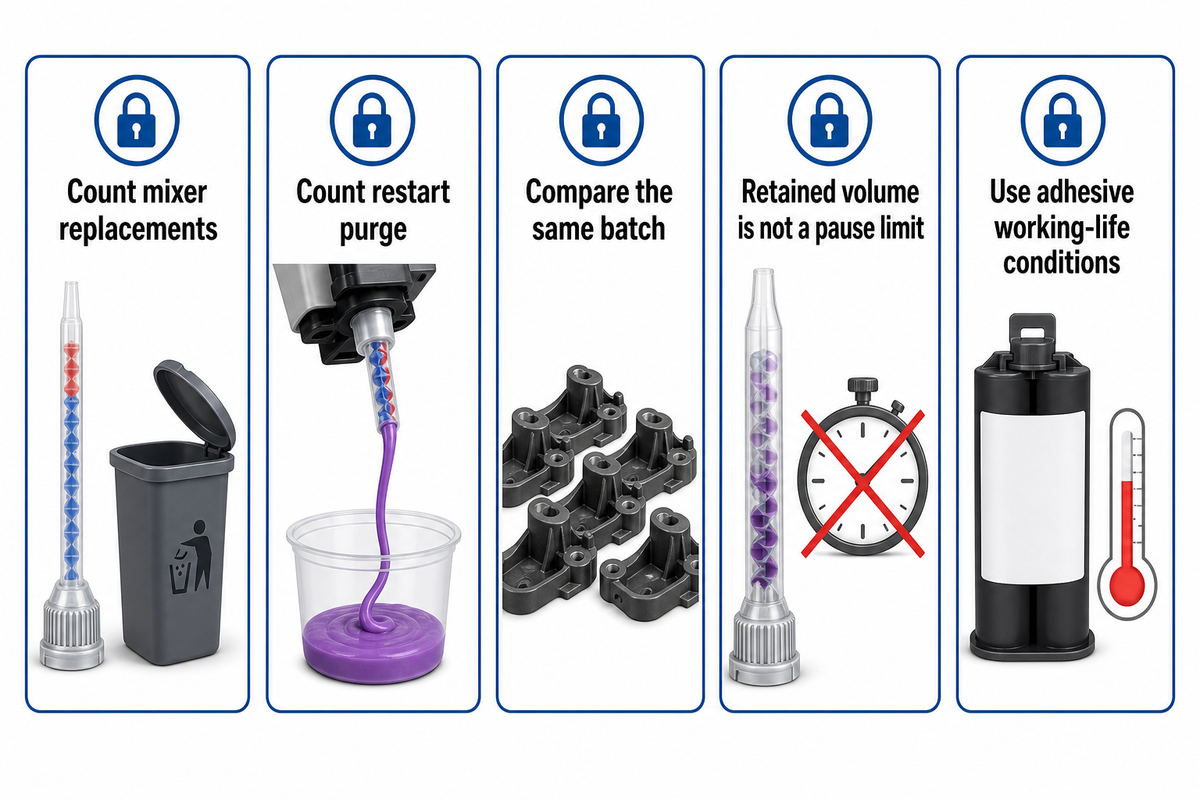
La dosificación intermitente añade dos variables a la comparación del volumen retenido. La primera es la frecuencia con que se sustituyen los mezcladores. La segunda es el volumen de material que se desecha en cada reinicio. Una boquilla que se utiliza de forma continua durante un lote puede tener un coste distinto al de otra que se utiliza en varias tareas breves separadas por intervalos largos.
Un debate en Eng-Tips sobre el uso intermitente de epoxi describe la carga de material mezclado que soporta el equipo. Esto sucede incluso cuando el volumen interno de la boquilla es pequeño. Nuestra guía sobre cartuchos de adhesivo de dos componentes explica las etapas del proceso; este artículo aborda los totales y las sustituciones que genera.
El volumen retenido no es lo mismo que la distribución de tiempos de residencia. Los fluidos no atraviesan todos un mezclador en línea a la misma velocidad. El estudio de Poumaëre y sus colaboradores sobre el tiempo de residencia analiza esa distribución en distintas geometrías de mezcla en línea. Dividir el volumen por el caudal proporciona una media nominal; no indica la antigüedad de cada porción de material ni establece una pausa máxima universal.
La ISO 10364:2024 especifica métodos para determinar la vida útil de adhesivos de varios componentes. Los distintos métodos no tienen por qué dar los mismos resultados. Para planificar un lote, se recomienda utilizar las condiciones de vida útil de la mezcla del adhesivo y el patrón real de paradas, en lugar de convertir el volumen de una boquilla en un tiempo de curado.
Del conocimiento de la geometría a una aplicación definida
Al seleccionar mezcladores estáticos, debe considerarse como una especificación candidata la combinación del adhesivo, el sistema de dosificación y el conjunto de la boquilla. La interfaz determina cómo se conectan las piezas; los elementos internos determinan el recorrido de la mezcla. Mantener independientes ambas decisiones facilita la descripción de una aplicación. Así se pueden tratar de forma distinta algunas boquillas cuadradas y en espiral. Es posible considerar varias disposiciones de mezcla estática, pero el nuevo mezclador debe cumplir los mismos requisitos.
Ebestron ofrece cartuchos dobles de 50 mL con relaciones de mezcla de 1:1, 2:1, 4:1 y 10:1. Sus boquillas mezcladoras según el tipo de interfaz describen las opciones de conexión disponibles y la geometría interna. Los términos de la guía de conexiones para boquillas mezcladoras estáticas explican con más detalle la terminología de conexión.
Al revisar una aplicación, compruebe el tipo de adhesivo y la base de la relación de mezcla, la viscosidad de ambos componentes a la temperatura de funcionamiento, el caudal previsto, la conexión del cartucho o del sistema de dosificación y mezcla, la presión disponible, los requisitos de salida y las pausas previstas. El protocolo de evaluación de tubos de mezcla estática en condiciones controladas ofrece un método independiente para registrar las pruebas y avanzar con una configuración candidata hacia la producción.
Conclusión principal
Elija una configuración completa de mezclador que cumpla los requisitos de calidad del adhesivo al caudal previsto y, después, compare la demanda de presión y los residuos del lote. La geometría explica el mecanismo; la cantidad de unidades aceptadas permite que la comparación de costes sea significativa.
Consulte la página de soluciones de Ebestron sobre mezcladores estáticos helicoidales, Quadro y Turbo para conocer las configuraciones disponibles y los detalles de suministro.
Preguntas frecuentes
¿Pueden mezclar de forma distinta dos boquillas con el mismo número de elementos?
Sí. La forma de los elementos, el diámetro interno, la disposición de la entrada y la formulación pueden cambiar el resultado, aunque coincida el número de elementos. Dos boquillas con el mismo número de etapas pueden redistribuir el material de forma distinta, por lo que su rendimiento debe compararse con el mismo adhesivo, caudal y criterio de calidad.
Qué no refleja el número de elementos
Una etapa de mezcla es una característica de un diseño concreto, no una unidad universal de rendimiento de mezcla. Un cambio de geometría puede modificar la división, el cizallamiento y la redistribución en cada etapa. Compare las configuraciones completas con el mismo caudal y criterio de calidad. Así, el número de elementos ayuda a identificar la boquilla ensayada, en lugar de servir por sí solo como indicador de rendimiento.
¿Quadro y Turbo son nombres intercambiables?
No. Quadro y Turbo describen familias de diseño comerciales y no deben considerarse especificaciones de producto intercambiables. Una forma exterior cuadrada puede ocultar distribuciones internas distintas. Al valorar una boquilla como sustituta de otra, importan el conjunto exacto de elementos, la conexión de entrada y la disposición de salida.
Cómo distinguir las familias
Las carcasas cuadradas pueden contener distintas secuencias de elementos, y cada fabricante utiliza sus propias conexiones y dimensiones de producto. La descripción de Turbo de Nordson incluye inversores de flujo intermitentes, mientras que medmix explica Quadro mediante su propia disposición de mezcla cuadrada. La sustitución requiere la conexión adecuada y un rendimiento demostrado en la aplicación. La coincidencia de la forma exterior o del nombre de la familia no garantiza que el conjunto sea equivalente.
¿Un mezclador más corto siempre desperdicia menos adhesivo?
No. Una menor longitud puede reducir la retención interna, pero el desperdicio total también incluye la purga y el número de mezcladores desechados. Un volumen pequeño que se desecha repetidamente puede superar a uno mayor que se desecha una sola vez. El diámetro interno y el resto del conjunto también influyen en la cantidad de adhesivo que queda.
Por qué importa el total del lote
El diámetro interno, la ocupación de los elementos y el volumen de los conectores influyen en la cantidad de adhesivo que queda en un conjunto lleno. El ciclo de trabajo determina cuántos conjuntos de este tipo se desechan. En el ejemplo práctico, la ventaja en retención sigue siendo real, aunque la purga adicional anule el ahorro de costes. Contabilizar todo el lote permite distinguir el volumen físico de la boquilla de su contribución al desperdicio durante la producción.
¿Pueden más elementos mezcladores corregir una relación incorrecta entre los componentes?
No. Los elementos adicionales redistribuyen el material que reciben, pero no pueden aportar un componente que falta. En un mezclador estático para líquidos, una relación de entrada incorrecta sigue dando una relación global incorrecta, aunque las corrientes queden distribuidas de manera uniforme. Por tanto, la precisión de la dosificación debe abordarse antes de evaluar la calidad de mezcla de la boquilla.
La dosificación y la mezcla son procesos distintos
El problema de relación debe resolverse en el sistema de dosificación o en la secuencia de funcionamiento. Un cordón de color uniforme puede seguir teniendo una composición global incorrecta. Antes de evaluar si la boquilla elegida distribuye los componentes de forma adecuada, hay que garantizar una dosificación correcta.
¿Pueden aparecer burbujas de aire aunque se hayan desgasificado los componentes?
Sí. Desgasificar los componentes almacenados no elimina el aire que ya haya en una vía de flujo vacía. El llenado de una boquilla al arrancar es un proceso distinto de la eliminación de burbujas en un recipiente de almacenamiento. El momento y el aspecto de las burbujas ayudan a distinguir esas etapas del proceso de dosificación.
Una distinción útil durante el arranque
Un debate sobre epoxi en Eng-Tips plantea esta misma preocupación. El llenado durante el arranque, la dosificación de los componentes y el propio material son posibles factores distintos. El aspecto de las burbujas por sí solo no permite determinar qué geometría ofrece mejores resultados; el hilo debe interpretarse como una observación para la resolución de problemas, no como una comparación controlada.
Referencias y fuentes
- Mezcladores University of Michigan, Enciclopedia visual de equipos de ingeniería química.
- Flujo laminar en mezcladores estáticos con elementos helicoidales Andre Bakker, resumen del autor alojado en Academia.
- Parámetros para cuantificar la eficiencia de mezcla de los mezcladores estáticos Joachim Schöck, Adhesives & Sealants Industry, 2023.
- Evaluación de distintos métodos de análisis para caracterizar la mezcla de fluidos pseudoplásticos en un mezclador estático Kenics KM mediante PLIF Alberini y colaboradores, Chemical Engineering Science, 2014.
- Influencia de la relación de viscosidades en el proceso de mezcla en un mezclador estático: estudio numérico Regner, Östergren y Trägårdh, Industrial & Engineering Chemistry Research, 2008.
- La nueva generación de boquillas mezcladoras estáticas Eric Ronning, Adhesives & Sealants Industry, 2022.
- Distribuciones del tiempo de residencia en mezcladores caóticos en línea Poumaëre, Pier y Raynal, Physical Review E, 2022.
- ISO 10364:2024: Adhesivos. Determinación del tiempo de utilización (vida útil de la mezcla) de adhesivos de varios componentes Organización Internacional de Normalización.
Consulte con Ebestron su aplicación de dosificación de adhesivo
Indique la formulación, la conexión del cartucho, el caudal requerido y el patrón de paradas para que el análisis de la boquilla parta de su proceso.
Consulte una aplicación de mezclaRedactado por CYH.