Póngase en contacto con Ebestron Company
Cartuchos dobles de 400 ml y 600 ml: envases de gran capacidad para adhesivos bicomponentes que mantienen la proporción durante toda la aplicación
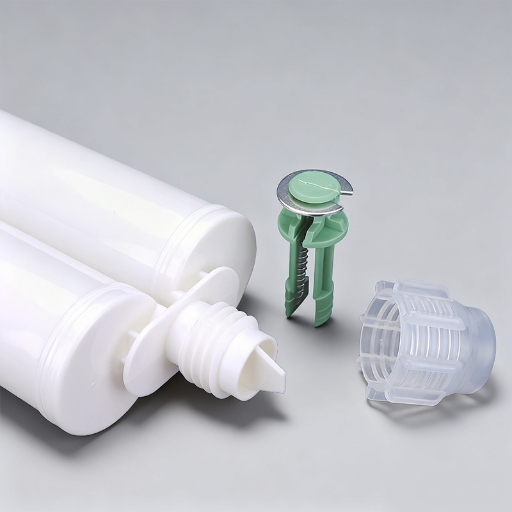
Cartuchos dobles vacíos en paralelo de 400 ml y 600 ml para adhesivos bicomponentes, epoxi, PU, MMA, silicona y acrílico, en relaciones 1:1, 2:1 y 4:1; cuerpos de PP / PA / PBT, salida de bayoneta B/C-System y conformidad CE y RoHS. Diseñados para el llenado de grandes volúmenes de producción y la fabricación para terceros con marca propia.
Solicite un presupuesto para venta al por mayor o fabricación para terceros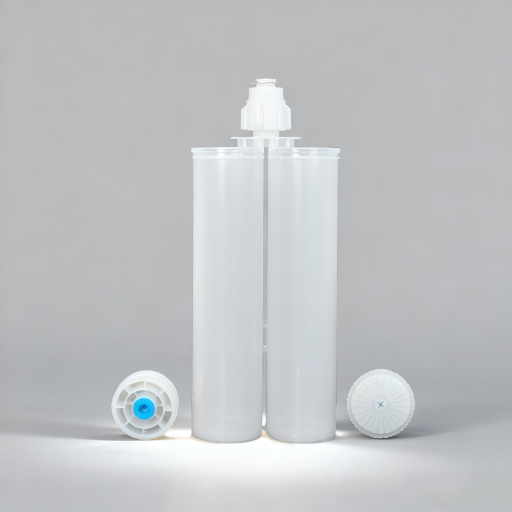
Especificaciones
- Gran capacidad en dos cuerpos Formato
- 1:1 / 2:1 / 4:1 Relaciones de mezcla volumétricas
- PP·PA·PBT Materiales del cuerpo según la química
- B/C-System Salida de bayoneta en paralelo
- ±5 % Tolerancia objetivo de la relación de mezcla
- 490 lbf Fuerza de empuje neumático a 100 PSI
Perfil comprador: todos, ingeniería, compras y responsables de línea
Curado dentro del cuerpo del cartucho, gelificación en un cartucho de 600 ml medio usado y utillaje incompatible: el coste de elegir mal un cartucho de gran formato
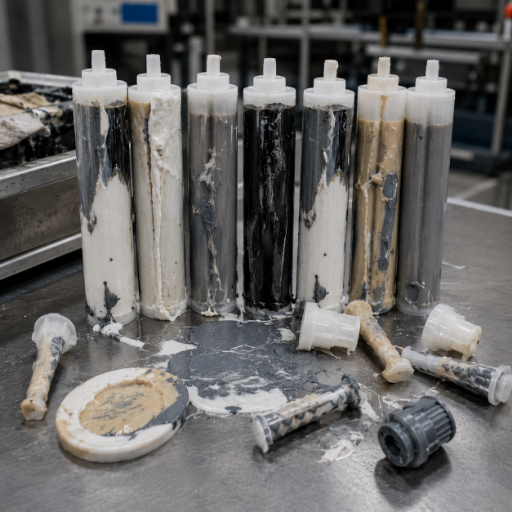
Problema 01: errores de mezcla y piezas desechadas
Un cartucho doble de 400 ml o 600 ml dispensa mucho adhesivo de una sola vez, y por eso uno deficiente sale caro: cuando falla, se desperdicia una carga grande, no una pequeña. Los errores de mezcla son la principal causa de piezas desechadas en trabajos de unión adhesiva y encapsulado, porque una dosis de adhesivo de dos componentes con una proporción incorrecta cura con una consistencia blanda, tarda en curar o no cura en absoluto. Una desviación de más del 5 % puede reducir de forma apreciable la resistencia de la unión adhesiva, la resistencia química y la Tg, y aumentar la emisión de gases. En una cámara de 300 ml, esa desviación puede afectar a toda una aplicación de cordón estructural antes de que alguien la detecte.
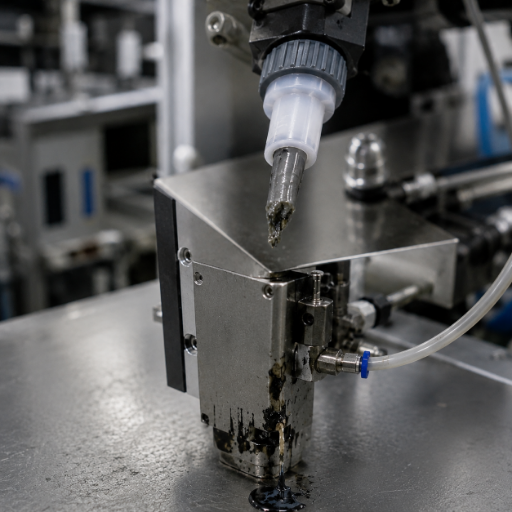
Problema 02: gelificación en la boquilla y defectos del equipo
El gran formato añade un modo de fallo que rara vez aparece con los tamaños pequeños: pérdida de material por gelificación en la boquilla. La vida útil de la mezcla es corta y depende de la temperatura. Un tiempo de utilización de 10 minutos a 23 °C puede reducirse a unos 5 minutos a 31 °C. Si el trabajo requiere menos material del que contiene el cartucho, el epoxi bicomponente restante puede curar dentro de la boquilla antes de dispensarse. A esto se suman los defectos habituales del equipo: un émbolo torcido que gotea y altera la proporción; un émbolo sin ventilación que atrapa una bolsa de aire en un llenado de 200–300 ml, lo que puede perjudicar la resistencia mecánica de la unión; o un cuerpo del cartucho fino o deformado que permite que el epoxi reactivo cure durante el almacenamiento por encima de unos 30 °C. El curado del epoxi genera calor y el calor acelera el curado. Así, un cartucho grande «barato» acaba convirtiéndose, sin que nadie lo advierta, en el componente más caro de la línea.
¿Está analizando pérdidas recurrentes por curado dentro del cartucho o gelificación en cartuchos parcialmente usados?
Solicite un kit de muestras →Cartuchos dobles Ebestron de 400 ml y 600 ml: relaciones de mezcla, materiales y compatibilidad del sistema
Hablemos con franqueza sobre cómo elegir un cartucho de gran formato: el cuerpo no es un producto genérico, y el material que elija determina si la química del adhesivo se conserva durante meses dentro de un cuerpo de mayor tamaño. Ebestron no afirma que un único material sirva para todo. Los sistemas de epoxi, poliuretano y silicona funcionan bien en PP (polipropileno), que resiste la mayoría de los ácidos, las bases y los disolventes habituales al menor coste. Las resinas de metacrilato (MMA) con monómeros volátiles necesitan PA (poliamida) o PBT, porque esos cuerpos conservan la estabilidad dimensional bajo carga y resisten los compuestos aromáticos, las cetonas y los aceites que hincharían el PP. Para los compradores industriales de la UE y EE. UU., esto cobra más importancia estructural a 400–600 ml por la vida útil en almacenamiento: si una cámara de 300 ml se hincha, cambian sus dimensiones, el sello del émbolo se desplaza y se pierde el margen de ±5 % de la relación de mezcla antes de que el cartucho llegue a la pistola dosificadora.
Análisis técnico detallado de las especificaciones de los cartuchos de 400 ml y 600 ml
| Parámetro | Cartucho doble de 400 ml | Cartucho doble de 600 ml |
|---|---|---|
| Volumen total | 400 ml (2 × 200 ml a 1:1) | 600 ml (2 × 300 ml a 1:1) |
| Relaciones volumétricas | 1:1, 2:1, 4:1 | 1:1 (2:1 bajo pedido) |
| Material del cuerpo | PP / PA / PBT según la química del adhesivo | PP / PA / PBT según la química del adhesivo |
| Sistema de salida | B/C-System, bayoneta en paralelo y dos orificios | B/C-System, bayoneta en paralelo y dos orificios |
| Émbolo | Doble y ventilado; junta tórica de sellado | Doble y ventilado; junta tórica de sellado |
| Objetivo de la relación de mezcla | ±5 % en volumen (según la ficha técnica del adhesivo) | ±5 % en volumen (según la ficha técnica del adhesivo) |
| Equipo recomendado | Pistola de aplicación doble manual o neumática de 400 ml | Pistola de aplicación doble neumática de 600 ml (490 lbf a 100 PSI) |
| Temperatura de servicio | Depende del material; PA/PBT para temperaturas elevadas | Depende del material; PA/PBT para temperaturas elevadas |
| Conformidad | CE, RoHS | CE, RoHS |
Matriz de fabricación según capacidad y relación: elija el cuerpo del cartucho por la química, no por el precio
La mayoría de los proveedores ofrece «todos los tamaños, todas las relaciones» y le deja a usted la elección. Nuestra matriz de fabricación según capacidad y relación vincula la química de su adhesivo con el volumen, la relación y el material del cuerpo que realmente necesita, para que el pedido de cartuchos vacíos sea compatible con la resina antes del envío:
| Química del adhesivo | Volumen | Relación | Cuerpo | Uso habitual en gran formato |
|---|---|---|---|---|
| Epoxi estructural | 400 / 600 ml | 1:1 / 2:1 | PP | Unión adhesiva de paneles de carrocería de automóviles |
| Epoxi para uniones adhesivas de alta resistencia | 400 ml | 4:1 | PP | Unión de materiales compuestos y metal |
| Poliuretano (PU) | 400 / 600 ml | 1:1 / 2:1 | PP | Unión adhesiva de fachadas y paneles aislantes |
| Silicona, 2K | 400 ml | 1:1 | PP | Juntas grandes / sellado contra la intemperie |
| Metacrilato (MMA) | 400 / 600 ml | 1:1 / 2:1 | PA / PBT | Unión estructural de metal y materiales compuestos |
| Adhesivo acrílico para unir materiales distintos | 400 ml | 1:1 | PBT | Montaje de sustratos distintos |
| Recubrimiento de poliurea | 600 ml | 1:1 | PP / PBT | Revestimiento protector en grandes volúmenes |
| Resina de anclaje | 400 / 600 ml | 1:1 / 2:1 | PP | Anclaje químico / fijación de pernos |
| Compuesto de encapsulado | 600 ml | 1:1 / 2:1 | PP | Encapsulado eléctrico de gran tamaño |
| Material reactivo de baja viscosidad | 400 ml | 1:1 | PBT + émbolo con junta tórica | Dosificación de precisión de alto rendimiento |
400 ml frente a 600 ml: cuándo pasar de 200 ml a un tamaño mayor o reducir desde un sistema de mezcla y dosificación a granel
En los formatos de 400 ml y 600 ml, la ventaja es el rendimiento: más longitud de unión por dosis, menos recargas y menos cambios durante un turno de producción de gran volumen. Pero existe una contrapartida real en sentido contrario: si el cuerpo del cartucho es demasiado grande para el trabajo, entre el 30–40 % de la carga puede gelificarse en la boquilla antes de utilizarse, porque la vida útil de la mezcla termina antes de vaciar el cartucho. La regla para el gran formato es ajustar el tamaño del cartucho al volumen que se dispensa durante el tiempo de utilización de la mezcla, no elegirlo porque «cuanto más grande, más barato». Nuestra tabla de costes de cambio de formato cuantifica esa decisión:
| Factor de decisión | 200 ml | 400 ml | 600 ml | Sistema de mezcla y dosificación a granel |
|---|---|---|---|---|
| Carga por cartucho | 200 ml | 400 ml | 600 ml | 20–200 L |
| Longitud del cordón por dosis | aplicación corta | aplicación larga | aplicación más larga | continuo |
| Inversión en equipos | 0 $ para pistola manual | baja (manual / neumática) | baja (neumática, 490 lbf) | alta (planta de dosificación) |
| Tamaño de trabajo óptimo | volumen medio + trabajo en campo | gran volumen por trabajo | máximo volumen por trabajo | un único producto químico en continuo |
| Recargas por turno | frecuentes | menos | las menos posibles | ninguna (alimentación a granel) |
| Cambio de formato | instantáneo | instantáneo | instantáneo | ciclo de purga / limpieza |
| Riesgo de exceso de tamaño / gelificación | bajo | moderado | mayor si el trabajo < la carga | n. a. |
| Desperdicio por parada | 1 boquilla | 1 boquilla | 1 boquilla (mayor carga en riesgo) | purga de línea |
| Opciones de relación | 1:1 / 2:1 | 1:1 / 2:1 / 4:1 | 1:1 (2:1 bajo pedido) | prácticamente ilimitadas |
Hablemos con franqueza sobre la contrapartida y el motivo estructural por el que Ebestron dimensiona los cartuchos según el trabajo y no según el precio de catálogo: un cartucho desechable no siempre es la opción más barata. Para volúmenes muy altos de una sola formulación, una máquina de mezcla y dosificación a granel sale más económica en cuanto al material. Sin embargo, para grandes volúmenes por trabajo con varias formulaciones, uso resellable bajo demanda y trabajos en campo, los cartuchos de 400 ml y 600 ml que diseña Ebestron prescinden por completo de la máquina de dosificación; este método de dispensación está documentado en solicitudes como US7144170. La mayoría de los compradores pasa de un cartucho doble de 200 ml a uno de 400 ml cuando una aplicación de cordón supera la carga menor, y solo opta por el suministro a granel cuando una química supera aproximadamente los 50 L al día.
Dónde aportan capacidad los cartuchos de 400 ml y 600 ml: resultados de alto rendimiento por sector
El mismo cartucho doble de gran formato que fabrica Ebestron se utiliza allí donde el cordón es largo y el volumen elevado, porque permite dosificar de forma uniforme bajo demanda sin una máquina de dosificación.
Aplicaciones por sector
Para los compradores industriales de la UE y EE. UU., los talleres de carrocería utilizan los formatos de 400 ml y 600 ml para aplicar epoxi estructural y MMA en la unión de paneles de carrocería, el sellado de juntas y el montaje de carcasas de baterías de vehículos eléctricos, donde una desviación del 5 % en la relación puede hacer fallar una unión relevante en caso de colisión. En la construcción y las infraestructuras, el formato de 600 ml dispensa poliuretano y resina de anclaje para paneles de fachada, inyección de grietas y fijación química de pernos, en trabajos cuyo volumen obligaría a recargar constantemente un cartucho de 200 ml. En el montaje industrial y la electrónica, el formato de 400 ml permite realizar grandes aplicaciones de encapsulado y unir estructuralmente piezas de metal, plástico y materiales compuestos que deben curar correctamente.
Conformidad: CE, RoHS y conformidad de los materiales
Para los compradores industriales de la UE y EE. UU. que evalúan a un proveedor fundado en 2023, la conformidad es clave para generar confianza: un material sin documentación supone un riesgo de compra que puede retrasar 5 días laborables una auditoría de línea. Ebestron ofrece información concreta: cada cartucho Ebestron de 400 ml y 600 ml cumple los requisitos CE y RoHS, y la resina del cuerpo se especifica en la ficha técnica para acreditar la conformidad. Por ejemplo, los grados de poliolefina se rigen por marcos de contacto con alimentos como FDA 21 CFR 177.1520 cuando la cámara está en contacto con una formulación sensible. Esa es la carencia que Ebestron resuelve y que un distribuidor no puede cubrir.
CE
Conformidad Europea
RoHS
Sustancias restringidas
PP / PA / PBT
Conformidad del material según el uso
±5 %
Objetivo de la relación de mezcla
Venta al por mayor y fabricación para terceros: pedido mínimo, plazo de entrega, llenado con marca propia y estabilidad del suministro
El precio de los cartuchos de gran formato no se reduce a una sola cifra, y Ebestron no pretende que así sea. Para los compradores industriales de la UE y EE. UU., el riesgo oculto está en el suministro, no en el precio: una falta de existencias que detiene una línea de llenado de gran volumen cuesta mucho más en un turno de 8 horas que los propios cartuchos, y los plazos de entrega del sector suelen ser de 4 a 8 semanas. El coste unitario y el plazo dependen de varios factores que usted puede controlar al solicitar presupuesto. La ventaja estructural del programa de cartuchos vacíos para adhesivos de Ebestron frente a un distribuidor es que la producción, el utillaje para 400 ml y 600 ml y el llenado se realizan en las mismas instalaciones.
-
El material del cuerpo determina el coste de referencia: el PP es el más económico; el PA / PBT tiene un coste superior para químicas agresivas.
-
El volumen del pedido y el pedido mínimo dependen de los mínimos de materia prima de resina; consolidar las tiradas de 400 ml y 600 ml reduce el mínimo efectivo.
-
La personalización afecta tanto al precio como al plazo de entrega: bayoneta estándar frente a utillaje a medida, color o impresión con marca propia.
-
El alcance del llenado puede abarcar desde cartuchos vacíos hasta el llenado por contrato para terceros de su formulación bicomponente.
-
El plazo de entrega depende de las existencias: los productos estándar disponibles se envían más rápido, mientras que el utillaje a medida y el muestreo amplían el calendario.
Recursos del sistema
Herramientas de ingeniería y dimensionamiento para cartuchos dobles
Preguntas frecuentes
¿Qué es un cartucho doble de 400 ml o 600 ml?
Es un envase en paralelo con dos cuerpos que mantienen separados los dos componentes de un adhesivo reactivo hasta el momento de usarlo. Después, los dispensa juntos en una relación fija a través de un mezclador estático. El cartucho de 400 ml tiene 400 ml en total (2 × 200 ml a 1:1); el de 600 ml tiene 600 ml (2 × 300 ml a 1:1).
¿Debo elegir 400 ml o 600 ml?
Elija el tamaño del cartucho según la cantidad de adhesivo que realmente dispensa durante un periodo de vida útil de la mezcla, no según el precio unitario más bajo. Elija 600 ml si la aplicación de cordón es larga y quiere reducir al mínimo las recargas; elija 400 ml si el trabajo es grande, pero el volumen por dosis podría dejar un cartucho de 600 ml parcialmente usado y provocar que el material se gelifique en la boquilla. Si el trabajo está entre ambos tamaños, envíenos el volumen de aplicación y la vida útil de la mezcla; el equipo de Ebestron le recomendará el tamaño.
¿Los cartuchos de 400 ml y 600 ml necesitan una pistola neumática?
El cartucho de 400 ml funciona con una pistola de aplicación doble manual o neumática; para el de 600 ml se recomienda una pistola neumática, que proporciona alrededor de 490 lbf de fuerza de empuje a 100 PSI mediante un regulador de aire ajustable. El empuje neumático mantiene uniforme el cordón durante una aplicación larga de gran formato, en la que la fuerza manual podría variar por fatiga.
¿Qué material debo pedir: PP, PA o PBT?
Como regla práctica, los sistemas de epoxi, poliuretano y silicona funcionan bien en PP, que resiste la mayoría de los ácidos, las bases y los disolventes habituales al menor coste. Las resinas de metacrilato (MMA) y otras con monómeros volátiles necesitan PA o PBT, porque esos cuerpos conservan la estabilidad dimensional bajo carga y resisten los compuestos aromáticos, las cetonas y los aceites que hincharían un cuerpo de PP durante meses de almacenamiento; esta estabilidad es aún más importante en una cámara de 300 ml de mayor tamaño. El PBT también ofrece un sellado del émbolo más uniforme con resinas reactivas de baja viscosidad. La matriz de fabricación según capacidad y relación anterior recoge las químicas habituales. Si una formulación está en el límite, envíenos la ficha técnica de la resina y comprobaremos qué cartucho se ajusta antes de que encargue una tirada.
¿Los cartuchos Ebestron de 400 ml y 600 ml son compatibles con mis pistolas y mezcladores estáticos actuales?
Sí: utilizan la geometría estándar de bayoneta en paralelo (B/C-System), por lo que son compatibles con dosificadores manuales y neumáticos estándar de 400 ml y 600 ml, y con las boquillas mezcladoras estáticas diseñadas para ese sistema. Indíquenos qué dosificador utiliza y confirmaremos la compatibilidad antes de que haga el pedido, ya que un cartucho incompatible puede echar a perder una carga completa de gran formato.
¿Cómo puedo evitar que el epoxi bicomponente cure dentro de un cartucho grande?
Mantenga separados los componentes reactivos hasta el momento de uso, almacene el cartucho en un lugar fresco y dispense el material con una punta de mezcla estática en vez de mezclarlo al aire libre. El curado del epoxi es exotérmico: el calor lo acelera, y una carga de 600 ml retiene más calor. Por eso, un cuerpo del cartucho dimensionalmente estable y bien sellado, junto con un almacenamiento adecuado, son fundamentales. Entre usos, deje colocada la boquilla usada para sellar el cartucho y, cuando vaya a continuar, instale una boquilla nueva en vez de dejar abierto el conducto con material mezclado.
¿Puedo pedir cartuchos vacíos para llenarlos con marca propia o para fabricación para terceros?
Sí. Ebestron suministra cartuchos dobles vacíos de 400 ml y 600 ml para venta al por mayor, realiza el llenado por contrato para fabricantes de equipos originales y ofrece impresión con marca propia. El pedido mínimo y el plazo de entrega dependen del material, el volumen y la personalización; solicite un presupuesto con sus requisitos.
Tendencia ahora