Póngase en contacto con Ebestron Company

Actualizado en julio de 2026
Los envases de dos componentes que dispensan epoxi, cianoacrilato, silicona o resina de curado UV para unir componentes dentro de un dispositivo médico —conectores de agujas, uniones de catéteres, carcasas de diagnóstico y sensores ponibles— son cartuchos de adhesivo para uso médico. Comprar uno es fácil. Lo que suele atascar a los equipos de compras es determinar qué debe demostrar el proveedor cuando afirma que un producto es «de uso médico» y qué debe comprobar usted como fabricante del dispositivo. En esta guía repasamos cómo funcionan ISO 13485 y FDA QMSR, cómo verificar de verdad un certificado USP Class VI o ISO 10993 en lugar de limitarse a archivarlo y cómo decidir si realmente necesita un producto de uso médico.
Datos clave
| Normativa del sistema de calidad aplicable a dispositivos | FDA QMSR (21 CFR Part 820), en vigor desde el 2 de febrero de 2026 |
| Norma del sistema de calidad incorporada por referencia | ISO 13485:2016 |
| Evaluación inicial de biocompatibilidad de los materiales | USP <88> Class VI (ensayos de inyección sistémica, intracutáneos y de implantación) |
| Evaluación biológica del dispositivo | ISO 10993-1 (6.ª edición, 2025 — se acepta la edición de 2018 hasta el 1 de julio de 2029) |
| Referencia para el llenado en sala limpia | ISO 14644-1 (recuento de partículas de clase 7 / clase 8) |
Qué exige realmente el uso médico (más allá del término comercial)
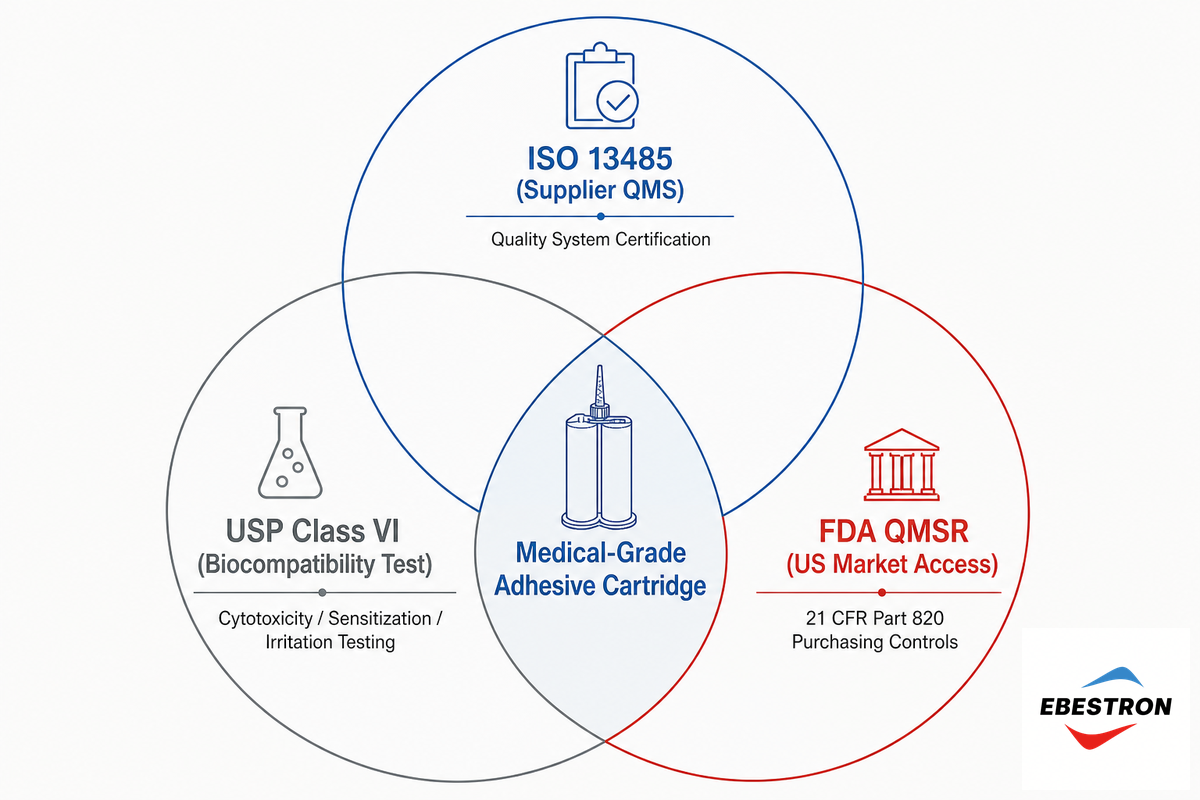
«De uso médico» no es una clasificación reglamentaria: ningún organismo emite un certificado que declare que un material está aprobado de forma genérica para uso médico. En realidad, existen tres niveles que se pueden comprobar: biocompatibilidad del material (USP Class VI), evaluación biológica del dispositivo (ISO 10993) y certificación del sistema de calidad (ISO 13485).
La FDA regula los dispositivos terminados; no declara que las materias primas sean aptas para cualquier uso. Por eso, cuando la web de un proveedor denomina algo «cartucho de adhesivo de uso médico», se trata de lenguaje comercial, no de una declaración con efectos legales. No puede omitirse ninguno de los tres niveles anteriores solo porque el proveedor afirme cumplir uno o dos de los otros.
También es esencial entender qué tipo de «adhesivo médico» está buscando, ya que esta expresión suele agrupar dos categorías de productos fundamentalmente distintas. Las cintas médicas y los adhesivos para el cuidado de heridas destinados al contacto directo con la piel deben ofrecer transpirabilidad y durabilidad prolongada. Se trata de un problema de ingeniería distinto al de un cartucho de epoxi bicomponente o cianoacrilato para ensamblar componentes como un conector de catéter o una carcasa de diagnóstico, que nunca estarán en contacto con el paciente. Si su búsqueda de «adhesivo de uso médico» le ha llevado a proveedores de cintas para la piel, probablemente esté en un segmento distinto al de los sistemas de dispensación con cartucho para ensamblajes. Las cintas médicas adhesivas para la piel se rigen por la guía de controles especiales de la FDA para adhesivos tópicos cutáneos de Class II: una solución para el cuidado de heridas sensible a la presión, diseñada para el contacto continuo con la piel y prolongado con el cuerpo humano, no para unir componentes rígidos o semirrígidos dentro de la carcasa de un dispositivo. Ambos productos se comercializan bajo el mismo paraguas de «adhesivo médico», pero resuelven problemas de ingeniería completamente distintos.
⚠️ Importante
No existe el «plástico aprobado por la FDA» ni el «adhesivo aprobado por la FDA». La función de la FDA es aprobar o autorizar la comercialización del dispositivo terminado, no los materiales en bruto con los que se fabrica. Quien le diga que un material concreto ha obtenido la aprobación de la FDA está describiendo una condición legal que no existe en la normativa.
ISO 13485 y FDA QMSR: qué debe abarcar el sistema de calidad de su proveedor de cartuchos
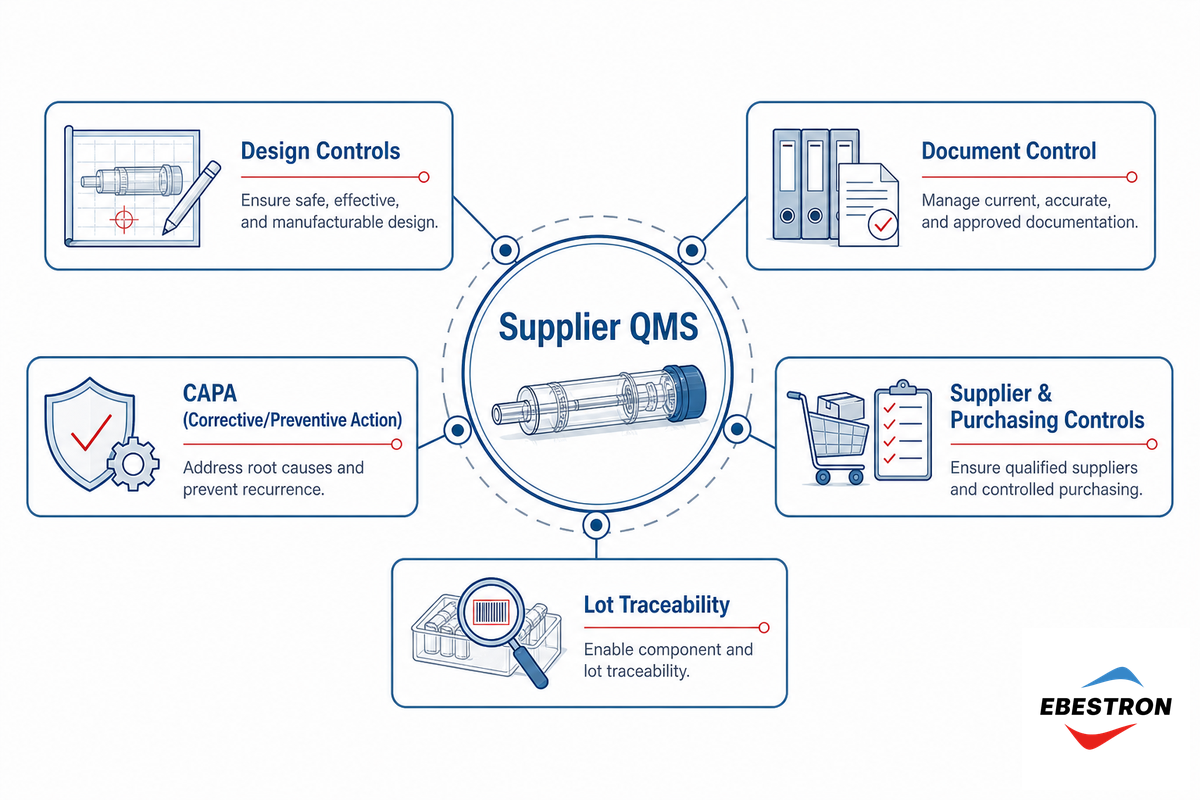
Este punto suele interpretarse mal entre los compradores: según 21 CFR 820.1, sus disposiciones se aplican directamente a los fabricantes de dispositivos terminados. Por lo general, los fabricantes de componentes o piezas, incluidos los proveedores de cartuchos vacíos, no están sujetos a Part 820, salvo que su función incluya actividades relacionadas con la producción de un dispositivo terminado o la prestación de servicios de fabricación por contrato. Por tanto, si un proveedor de cartuchos afirma que su empresa está «certificada según ISO 13485», no se trata de una certificación que la FDA le exija legalmente, sino de una medida voluntaria que adoptan muchos proveedores de componentes. La obligación legal recae en usted, el fabricante del dispositivo terminado.
Con la nueva Regulación del Sistema de Gestión de la Calidad (QMSR), que modifica 21 CFR Part 820 desde el 2 de febrero de 2026 e incorpora por referencia ISO 13485:2016, la cláusula sobre controles de compras es la que establece que usted debe evaluar y documentar a sus proveedores de componentes, incluidos los fabricantes de cartuchos. Ahí es donde cobra sentido «solicite siempre ISO 13485». No es una norma que incumpla el proveedor de cartuchos si no lo hace; es un control que usted debe aplicar a su cadena de suministro.
La página de QMSR de la propia FDA aclara otro malentendido frecuente:
«Un certificado de conformidad con ISO 13485 no exime al fabricante de una inspección de la FDA».
Administración de Alimentos y Medicamentos de Estados Unidos, preguntas frecuentes sobre la Regulación del Sistema de Gestión de la Calidad
QMSR también amplía el alcance de la supervisión normativa de la FDA. Mientras que la normativa QSR anterior eximía expresamente de inspección los informes de auditoría interna y los resultados de las revisiones por la dirección, QMSR elimina esa exención. Además, varios términos específicos de la FDA se están armonizando con ISO: el registro maestro del dispositivo y el archivo histórico de diseño se sustituyen, respectivamente, por las estructuras «archivo del dispositivo médico» y «archivo de diseño y desarrollo». Compruebe que sus registros internos no dependan exclusivamente de los términos anteriores antes de que un auditor solicite revisarlos.
Niveles de documentación del proveedor
No necesita el mismo nivel de documentación para cada compra de componentes. El nivel debe depender de qué va a unir el cartucho.
| Nivel | Ejemplo de aplicación | Documentación que debe solicitar | Tamaño habitual del cartucho |
|---|---|---|---|
| 1 — Copia del certificado | Unión de una carcasa exterior de un dispositivo | Certificado ISO 13485 con su alcance, fecha de emisión, fecha de caducidad y nombre del organismo de certificación acreditado | 50 mL |
| 1 — Copia del certificado | Carcasa sin contacto con el paciente | Igual que el anterior | 200 mL |
| 2 — Expediente del material | Carcasa de un instrumento de diagnóstico | Nivel 1, más el informe USP Class VI de la resina y el certificado de análisis del lote | 50 mL |
| 2 — Expediente del material | Carcasa exterior de un sensor ponible | Igual que el anterior | Jeringa doble de 1–30 mL |
| 2 — Expediente del material | Clip o soporte próximo a la piel y de contacto breve | Igual que el anterior | 50 mL |
| 3 — Referencia cruzada completa con el expediente de calidad | Ensamblaje del conector del catéter | Nivel 2, más una declaración del alcance de aprobación del proveedor vinculada a sus registros de controles de compras | Jeringa doble de 1–30 mL |
| 3 — Referencia cruzada completa con el expediente de calidad | Componente próximo a un implante | Igual que el anterior, más un acuerdo documentado de notificación de cambios | 50 mL |
| 3 — Referencia cruzada completa con el expediente de calidad | Ensamblaje de contacto permanente | Igual que el anterior | 50–200 mL |
| 3 — Referencia cruzada completa con el expediente de calidad | Encapsulado estructural de gran volumen cerca de la zona del implante | Igual que el anterior | 400 mL |
¿Necesita la documentación específica que Ebestron incluye con un pedido para uso médico? Solicite el paquete de documentación de conformidad →
Cómo verificar un certificado USP Class VI / ISO 10993: lista práctica de comprobación para auditorías
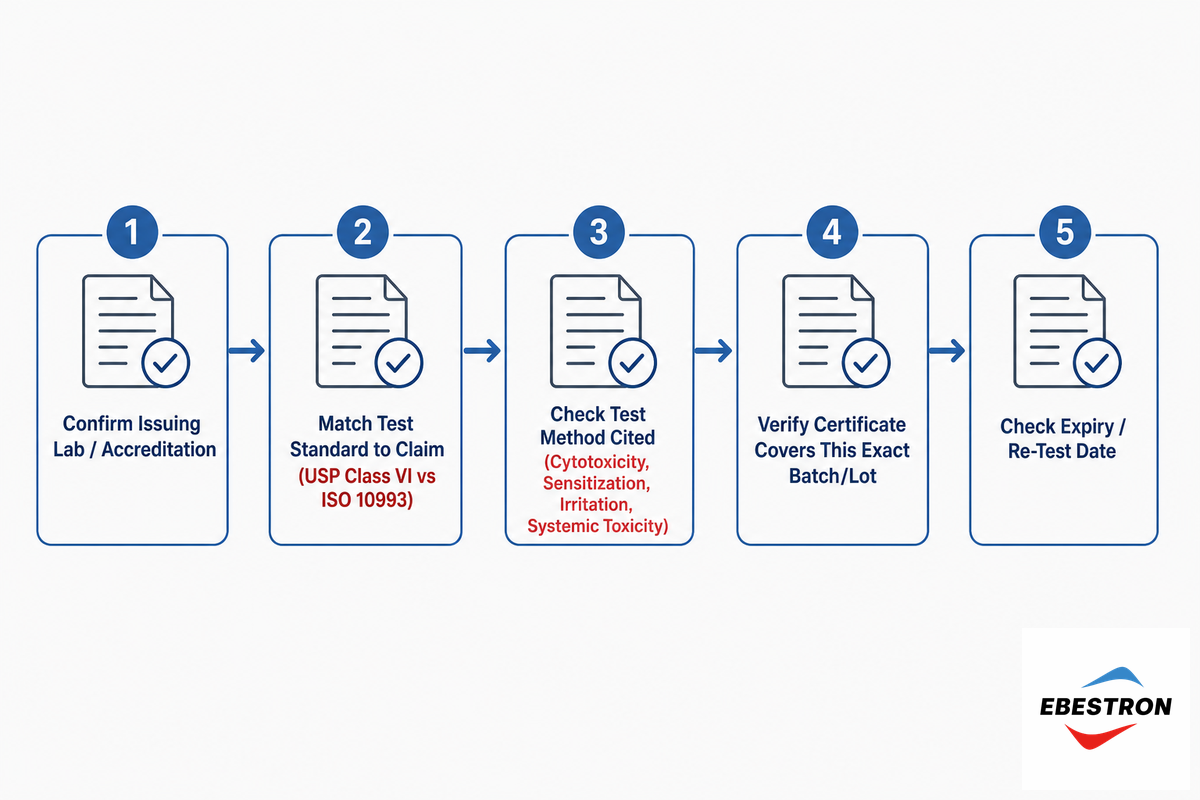
USP Class VI e ISO 10993 responden a preguntas distintas. Ebestron explica cómo diferenciarlas en nuestra página de soluciones de cartuchos de adhesivo para uso médico. Aquí nos centraremos en cómo revisar un certificado una vez que lo tenga.
USP <88> Biological Reactivity Tests consta de tres ensayos independientes: inyección sistémica y ensayo intracutáneo (aplicables a materiales elastoméricos) y ensayo de implantación (para plásticos y otros polímeros utilizados en recipientes, accesorios para preparaciones parenterales y componentes de dispositivos). Es una evaluación inicial del material, no un sustituto de la demostración del comportamiento in vivo del dispositivo real durante el periodo de contacto previsto. Además, según la guía de la FDA sobre normas reconocidas, ISO 10993 goza de una aceptación más amplia como evaluación biológica del dispositivo que USP por sí sola. No son pruebas equivalentes: superar un ensayo Class VI no basta para descartar la necesidad de realizar pruebas según ISO 10993. También debe tener en cuenta que la FDA reconoce parcialmente la sexta edición (2025) de ISO 10993-1. Las declaraciones de conformidad con la edición de 2018 solo son válidas hasta el 1 de julio de 2029. Si el certificado no especifica la edición de ISO 10993, solicítela.
Señales de alerta en los certificados Class VI
- El certificado debe haberlo emitido un laboratorio de ensayos acreditado e identificable; no basta con que indique «verificado internamente».
- La categoría especificada de duración del contacto (limitado, prolongado o permanente) debe corresponder a la aplicación de su dispositivo, no ser una declaración genérica.
- La fecha del certificado y el lote del material sometido a ensayo deben coincidir. No se puede aplicar sin indicarlo un ensayo Class VI realizado con una formulación o un lote distintos.
- Solicite una copia del informe de ensayo completo, no solo una carta resumen de una página.
- Las referencias a ISO 10993, si las hay, deben indicar la edición y el año debido al cambio a la sexta edición en 2025.
Clasificación de salas limpias para el llenado de cartuchos de uso médico
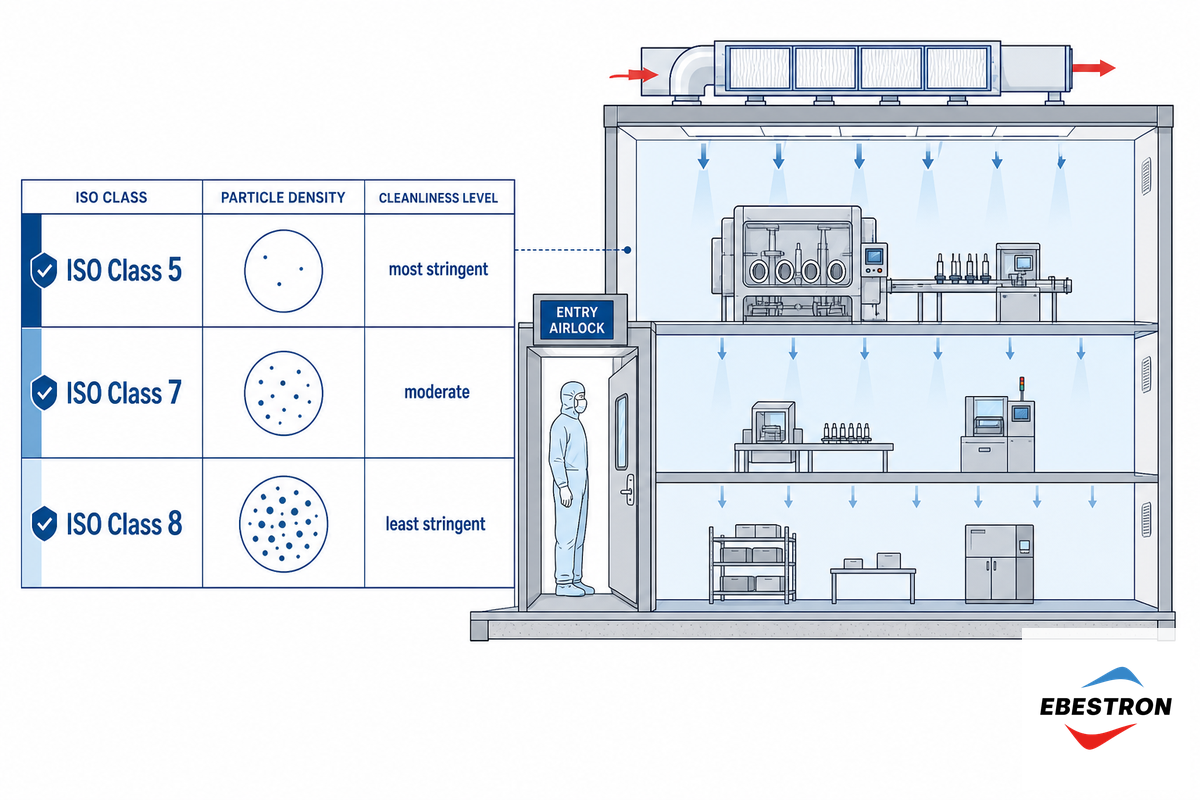
El llenado de cartuchos con adhesivos destinados al contacto médico suele regirse por ISO 14644-1, que clasifica la limpieza del aire contando las partículas suspendidas de ≥0,5µm por metro cúbico de aire. En este ámbito, las dos clasificaciones más habituales son:
| Clase ISO | Máximo de partículas/m³ (≥0,5µm) | Renovaciones de aire por hora habituales | Equivalencia con la antigua norma Fed-Std-209E |
|---|---|---|---|
| ISO Class 7 | 352.000 | ~60 ACH | Class 10.000 |
| ISO Class 8 | 3.520.000 | ~20 ACH | Class 100.000 |
💡 Consejo práctico
Ejemplo: una línea de llenado en funcionamiento con una medición de 200.000 partículas/m³ (≥0,5µm) queda por debajo del límite de 352.000 para ISO Class 7. Una línea con 1.000.000 partículas/m³ no cumpliría la clase 7, pero sí el límite de 3.520.000 de la clase 8. Pregunte a su proveedor qué clasificación tiene su línea de llenado y en qué condiciones se ha realizado la medición (en reposo o en funcionamiento): son cifras muy distintas. Muchas líneas de llenado también mantienen la temperatura ambiente cerca de 20°C, con una variación controlada de unos 2°C, para limitar los cambios de viscosidad de la resina durante la dispensación.
Aun así, muchos proveedores actuales, algunos con años de experiencia en el sector, siguen describiendo sus instalaciones con la antigua nomenclatura de la norma federal estadounidense 209E, como «Class 100» o «Class 100.000». A grandes rasgos, Class 100 equivale a ISO Class 5 y Class 100.000 a ISO Class 8. Si el proveedor solo cita los términos antiguos, pregúntele directamente a qué equivalen según ISO 14644-1, ya que la correspondencia no es universal y varía según la fuente.
Conviene saber que ISO 14644-1 solo regula el recuento de partículas suspendidas en el aire. La carga biológica, la limpieza de superficies y la contaminación química quedan fuera del alcance de la norma y se tratan en normas complementarias. Aunque un proveedor cumpla los requisitos de recuento de partículas de la clase 7, eso no significa que cumpla ningún requisito biológico o de limpieza de superficies; debe investigarlo por separado.
Cómo se fabrican los cartuchos de dos componentes para ensamblajes de dispositivos médicos
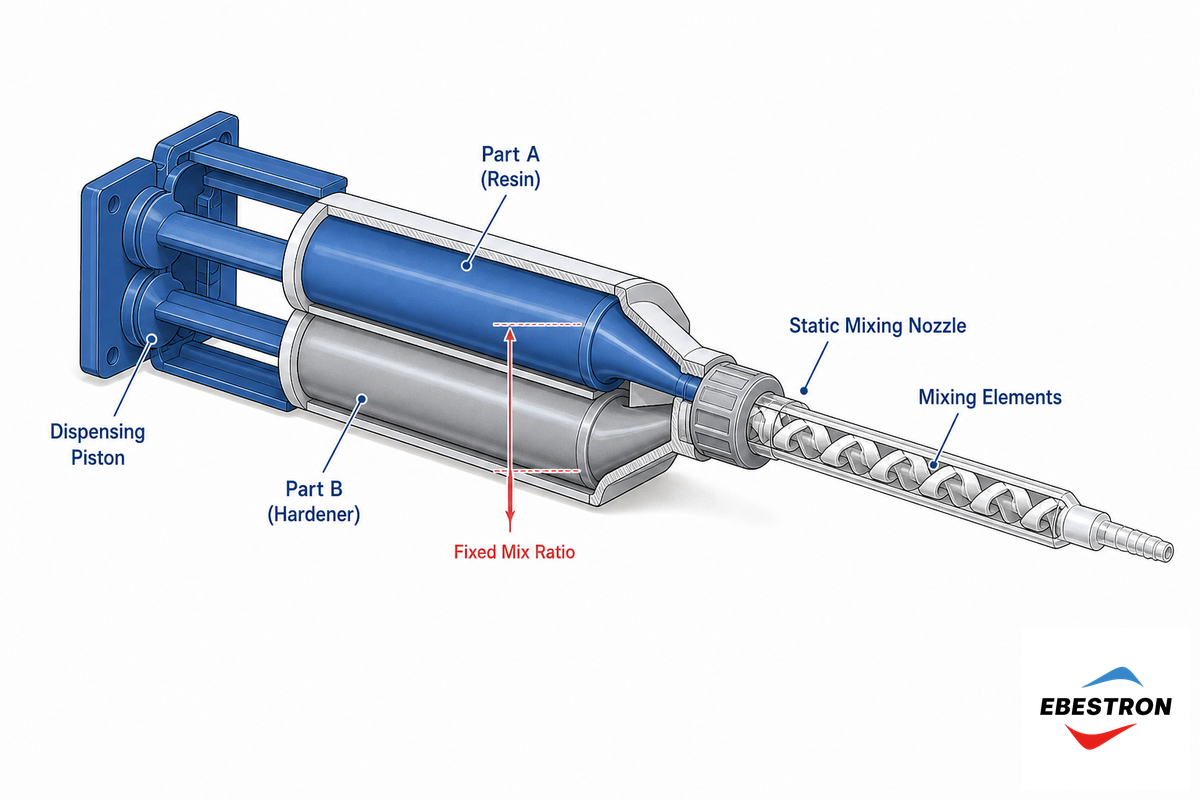
Los cartuchos de dos componentes mantienen la resina y el endurecedor separados en cámaras independientes hasta la dispensación. Así protegen la vida útil de almacenamiento y permiten dispensar material según se necesita, en lugar de mezclar cada lote a mano. Por eso, los adhesivos de dos componentes son la opción preferida para unir sustratos distintos —como plástico con metal o plástico con cerámica— con mucho menos calor y tensión que la soldadura, especialmente cuando uno de los sustratos es un catéter de pared delgada o una carcasa de diagnóstico frágil.
Los cuerpos de los cartuchos suelen moldearse en polipropileno o nailon, aunque hay resinas aptas para USP Class VI para uso médico cuando la aplicación lo requiere. La elección de la química depende del perfil de curado y de la unión necesarios: los epoxis se suelen utilizar para uniones estructurales de alta resistencia; los cianoacrilatos son ideales para el ensamblaje de fijación rápida; las siliconas son adecuadas para uniones flexibles o resistentes al calor; y los sistemas de curado UV o por luz funcionan bien cuando la línea de producción permite activar el curado con luz. Para mantener constante la relación dispensada en cada aplicación, hay que ajustar la relación de mezcla del cartucho al número de elementos del mezclador estático y a la ventaja mecánica de la pistola de aplicación. Por ejemplo, una fórmula de alta viscosidad o con relación 10:1 requiere mucha más fuerza mecánica para dispensarse que un sistema 1:1. Encontrará más información sobre este tema en nuestra página sobre dimensionamiento y compatibilidad. Para recomendaciones sobre mezcladores estáticos y equipos de dispensación, consulte nuestras guías de pistolas neumáticas de aplicación con cartucho y mezcladores estáticos compatibles con Sulzer Mixpac y 3M.
Los sistemas adhesivos de Ebestron abarcan varias químicas, además de las anteriores. Un sistema de epoxi bicomponente combina una resina y un endurecedor para formar uniones rígidas y resistentes que soportan mejor los esfuerzos mecánicos que una unión sencilla de cianoacrilato, o superglue, que cura más rápido, pero se vuelve más frágil una vez curado. Es la misma química que se comercializa como superglue para el público general. Los adhesivos de curado UV se endurecen al exponerse a la luz ultravioleta y ofrecen un curado rápido sin necesidad de una etapa de mezcla independiente, algo útil para instrumentos quirúrgicos y otros componentes ensamblados en grandes volúmenes. La mayoría de los sistemas de uso médico se suministran en cartucho doble, con dos componentes en paralelo; el formato habitual es un cartucho de 50 mL (indicado como 50ml en algunos catálogos). También existen opciones monocomponente de dosis unitaria para trabajos de bajo volumen. El dispensador está diseñado para garantizar que el cartucho y el mezclador estático tengan dimensiones compatibles y que se respete la relación de mezcla en peso —o en volumen, según la ficha técnica—. En la fabricación de dispositivos médicos, estos componentes adhesivos se utilizan en filtros de sangre, dispositivos ponibles y carcasas electrónicas médicas: cualquier ensamblaje que requiera unir componentes de dispositivos médicos sin soldadura ni elementos de fijación. Los cuerpos de los cartuchos suelen ser de polipropileno o nailon y, en carcasas especializadas, a veces de caucho o policarbonato. La capacidad de fabricarlos a gran escala depende de mantener dimensiones constantes de un lote a otro.
Un número de elementos del mezclador que no se ajuste a la aplicación supone un riesgo real de fallo; no es un detalle menor de la especificación. Si hay pocos elementos, la resina y el endurecedor no se homogeneizan por completo y queda una unión blanda, con un curado insuficiente, que puede desplazarse o fallar bajo carga. Si hay demasiados elementos para una química de baja viscosidad, se desperdicia material y la resina puede perder viscosidad por cizallamiento antes de llegar al sustrato. Por eso, una unión que parece curada en 24 horas todavía puede fallar en un ensayo de pelado o cizallamiento días después si la relación realmente dispensada se ha desviado de la especificación aunque sea un 5 %. Ebestron ajusta el número de elementos del mezclador estático a la combinación específica de viscosidad y relación solicitada, y dimensiona cada sistema internamente para cumplir tolerancias de precisión, en lugar de usar un único mezclador genérico para todas las familias de resinas. La vida útil de la mezcla también varía según la química: un cianoacrilato de curado rápido puede endurecerse en 60 segundos desde la dispensación, mientras que un epoxi bicomponente de curado más lento puede ofrecer varios minutos de trabajo antes de que la unión alcance su curado inicial de 24 horas y su resistencia de curado completa a los 7 días.
¿Realmente necesita un producto de uso médico? Requisitos para compradores
No todas las uniones en componentes próximos a dispositivos necesitan un cartucho para uso médico. Esta es una pregunta previa y distinta de «¿Cómo puedo cualificar a un proveedor concreto?»: se trata de determinar si el requisito es pertinente para su pieza antes de ponerse en contacto con posibles proveedores. Antes de contactar con ninguno, evalúe su aplicación con el marco de necesidad de 5 señales que se presenta a continuación.
Guía rápida para determinar si necesita un producto de uso médico
| Señal | Si la respuesta es afirmativa → |
|---|---|
| ¿El ensamblaje unido entra en contacto directo con el paciente, aunque sea brevemente? | Probablemente se requiera una evaluación inicial de biocompatibilidad (como mínimo, USP Class VI). |
| ¿El contacto es prolongado o permanente, en lugar de limitado o transitorio? | Se requiere una evaluación completa del dispositivo según ISO 10993, no solo Class VI. |
| ¿El dispositivo ensamblado se someterá a esterilización terminal (EtO, gamma o autoclave de vapor)? | Confirme la compatibilidad del adhesivo con el método de esterilización, no solo su biocompatibilidad básica: algunas formulaciones pierden flexibilidad con ciclos repetidos de autoclave, mientras que los cianoacrilatos de curado UV pueden ganar resistencia tras la exposición a radiación gamma. |
| ¿El producto terminado está regulado como dispositivo Class II/III en lugar de Class I? | Se exige más documentación para cada componente de la lista de materiales, incluido el cartucho. |
| ¿Su propio sistema de calidad exige registros de controles de compras para este componente según QMSR? | Necesita ya los registros del proveedor, independientemente de lo que este le facilite voluntariamente. |
Que no haya ninguna respuesta afirmativa no significa que quede descartado un cartucho para uso médico, pero probablemente pueda utilizar un cartucho de calidad estándar y destinar esos recursos a las aplicaciones que realmente lo requieren y justifican la documentación. Si no sabe a qué clase pertenece su dispositivo terminado, empiece por la propia guía de clasificación de dispositivos de la FDA, ya que esa clasificación determina el nivel de documentación exigible para cada componente de la lista de materiales.
La exposición a la esterilización terminal varía según el método: los ciclos de óxido de etileno suelen ser menos agresivos para las uniones adhesivas que la radiación gamma. Sin embargo, un dispositivo reutilizable puede someterse a varios ciclos de esterilización durante su vida útil prevista, por lo que conviene solicitar datos sobre el número de ciclos, no solo el resultado de una exposición. La conformidad con las normas de biocompatibilidad ISO y USP debe basarse en datos reales de ensayos de biocompatibilidad de la resina y el lote específicos, no en una ficha técnica genérica. El mismo criterio se aplica a las afirmaciones sobre adhesión: lo que importa es la resistencia de la unión con su sustrato concreto, no la reputación de una resina.
Errores frecuentes de los compradores al adquirir cartuchos
- Dar por sentado que un certificado es válido indefinidamente. Según las preguntas frecuentes de BSI sobre la certificación ISO 13485, el certificado sigue un ciclo de 3 años que incluye auditorías anuales de seguimiento y una auditoría completa de recertificación en el año 3. Por tanto, el certificado que archivó hace dos años podría estar próximo a caducar o su alcance podría haberse reducido desde su emisión.
- Considerar que cualquier certificación USP Class VI es adecuada para cualquier duración del contacto. Una resina conforme con USP Class VI para contacto limitado no es adecuada para un contacto prolongado o permanente sin la evaluación correspondiente según ISO 10993.
- Dar por sentado que los cartuchos de marca blanca o llenados por un tercero heredan automáticamente la condición reglamentaria de quien los llena. La condición reglamentaria y la documentación que la respalda suelen corresponder a un fabricante o importador concreto y no se transfieren al cliente de marca blanca. Las relaciones con fabricantes de equipos originales (OEM) o de marca blanca no eximen a ninguna de las partes de sus responsabilidades de conformidad; estas funciones deben definirse claramente en un acuerdo escrito, no darse por supuestas.
Perspectivas del sector: hacia dónde se dirige la conformidad de los componentes para dispositivos médicos
Calendario de conformidad con QMSR
La principal causa de los cambios previstos para los próximos años es regulatoria, no una previsión del tamaño del mercado: la QMSR de la FDA (Quality Management System Regulation), que sustituye el sistema anterior por un marco basado en ISO 13485:2016, ya está en vigor y modifica el contenido exigido en los registros internos de control de compras, aunque su proveedor de cartuchos no se vea afectado directamente. El informe de armonización de la propia AAMI lo presenta como el mayor cambio estructural en la supervisión de los sistemas de gestión de la calidad de productos sanitarios en EE. UU. en décadas.
- Del 31 de enero al 2 de febrero de 2024: la norma definitiva QMSR se publicó para consulta pública y, posteriormente, en el Federal Register, con lo que se abrió un periodo de transición de 2 años.
- 2 de febrero de 2026: entra en vigor la QMSR; el cumplimiento es obligatorio.
- 1 de julio de 2029: último día en que la FDA aceptará declaraciones de conformidad basadas en ISO 10993-1:2018; a partir de entonces será obligatoria la 6.ª edición de 2025.
Esto es lo que implica para los compradores: revise ahora sus propios controles de compras conforme a la terminología de la QMSR (archivo del producto sanitario / archivo de diseño y desarrollo), en lugar de utilizar la antigua terminología DHF/DMR, y asegúrese de que cualquier documentación de biocompatibilidad que tenga indique la edición vigente de ISO 10993-1, no un número de norma genérico. Las búsquedas de Google de «sistema de gestión de la calidad de productos sanitarios» ya han aumentado considerablemente entre principios y mediados de 2026, lo que concuerda con que los fabricantes estén afrontando esta transición y no con un repunte estacional. Por otro lado, el comité técnico de ISO 13485 trasladó la revisión de su norma a 2025, por lo que podría publicarse una nueva edición de ISO 13485 dentro de un par de años; compruébelo periódicamente y no solo en un momento concreto.
Preguntas frecuentes
P: ¿Qué tipos de adhesivos de grado médico existen?
Ver respuesta
Los principales tipos de adhesivos utilizados en cartuchos de grado médico son los epoxis (uniones estructurales de alta resistencia, a menudo bicomponentes), los cianoacrilatos (curado rápido, incluidas las variantes de curado por UV que ganan resistencia tras la esterilización por radiación gamma), las siliconas (uniones flexibles y térmicamente estables que soportan ciclos repetidos de autoclave) y los acrílicos de curado por UV o luz (curado rápido bajo demanda para líneas automatizadas). Cada uno tiene un perfil de curado, una viscosidad y una tolerancia a la esterilización diferentes, por lo que la elección adecuada depende del par de sustratos y del método de esterilización.
P: ¿Qué documentación debe acompañar un pedido de cartuchos de grado médico?
Ver respuesta
Como mínimo, un certificado de conformidad que identifique el tipo de material y el lote. Para aplicaciones con contacto próximo al paciente, solicite el informe de ensayo USP Class VI de la resina (no solo una carta resumen), el certificado ISO 13485 del proveedor, con su alcance y fecha de caducidad, y documentación de trazabilidad del lote. El nivel de documentación adecuado depende de cómo el conjunto entre en contacto con el paciente; consulte más arriba la escala de documentación para proveedores para adaptar la solicitud.
P: ¿Que un proveedor tenga la certificación ISO 13485 significa automáticamente que el cartucho es biocompatible?
Ver respuesta
No: son dos aspectos distintos. ISO 13485 certifica que el sistema de gestión de la calidad de una empresa puede producir y documentar sus resultados de forma sistemática; no indica si una resina concreta ha superado los ensayos USP Class VI o ISO 10993. Un proveedor puede tener la certificación ISO 13485 para su proceso de fabricación y, aun así, usted tendrá que verificar por separado los datos de biocompatibilidad del material correspondientes a la resina y al lote concretos que vaya a comprar.
P: ¿Gorilla Glue es de grado médico?
Ver respuesta
No. Los adhesivos de consumo de cianoacrilato y poliuretano disponibles en el mercado no se someten a ensayos USP Class VI ni ISO 10993 y no están destinados a utilizarse dentro de un producto sanitario ni sobre él. Precisamente, una revisión de evaluación de necesidad debe detectar cuanto antes este tipo de suposición, antes de que provoque una laguna documental durante una auditoría.
P: ¿Qué adhesivo utilizan los hospitales en lugar de los puntos de sutura?
Ver respuesta
Se trata de un cianoacrilato tópico para el cierre de heridas cutáneas (adhesivo quirúrgico para la piel), un producto de aplicación clínica regulado como una categoría de producto sanitario propia. Es un producto completamente distinto de los sistemas de cartucho bicomponente utilizados para unir componentes durante el montaje de productos sanitarios, que son los que aborda esta guía.
P: ¿Cómo afectan los métodos de esterilización (EtO, radiación gamma y autoclave) a la integridad de la unión adhesiva?
Ver respuesta
Depende en gran medida del tipo de adhesivo. Por lo general, las siliconas toleran bien la radiación gamma, el EtO y la esterilización por vapor en autoclave, aunque los ciclos repetidos de 121°C a 132°C pueden acabar volviéndolas quebradizas. Algunos cianoacrilatos de curado por UV incluso ganan resistencia tras la exposición a radiación gamma. Los ciclos repetidos de autoclave, que combinan altas temperaturas, humedad y presión, son la condición más exigente para la mayoría de las uniones, así que solicite datos sobre ciclos repetidos si su producto sanitario es reutilizable.
P: ¿Dónde puedo comprar cartuchos adhesivos de grado médico?
Ver respuesta
Antes de comparar proveedores, confirme qué debe verificar: un certificado con alcance ISO 13485, registros USP Class VI/ISO 10993 adecuados a la duración del contacto y trazabilidad del lote. Solicite muestras y un paquete de documentación a un proveedor que pueda facilitar los tres elementos sin demora; esa capacidad de respuesta también es una señal que conviene tener en cuenta.
P: ¿Qué certificaciones debe tener un cartucho adhesivo de grado médico?
Ver respuesta
Busque los tres elementos en conjunto, no uno solo: un sistema de gestión de la calidad de fabricación certificado según ISO 13485 (compruebe el alcance y la fecha de caducidad), un informe USP Class VI de la resina concreta y, cuando la aplicación lo requiera, una evaluación ISO 10993 que cite una edición vigente. Ninguna certificación cubre los tres aspectos a la vez; por eso, quienes solo comprueban uno suelen pasar por alto requisitos.
Referencias y fuentes
- Quality Management System Regulation (QMSR)U.S. Food and Drug Administration
- 21 CFR 820.1, ámbito de aplicaciónElectronic Code of Federal Regulations
- ISO 13485:2016, Productos sanitarios. Sistemas de gestión de la calidadInternational Organization for Standardization
- ISO 14644-1:2015, Salas limpias. Clasificación de la limpieza del aireInternational Organization for Standardization
- USP <88> Ensayos de reactividad biológica in vivoUnited States Pharmacopeia
- QMSR: lo que debe saber sobre la armonización globalAAMI
- La unión adhesiva en productos sanitariosMD+DI
El equipo detrás de este informe
Esta guía se ha elaborado a partir de documentos fuente de ISO, FDA y USP, no de datos de ensayos internos de Ebestron. Fabricamos cartuchos adhesivos de grado médico, pero hemos redactado este artículo para ayudar a los compradores a evaluar la documentación de cualquier proveedor, incluida la nuestra. Cuando la investigación de base reveló un matiz regulatorio real (como el mecanismo de control de compras de la QMSR o la transición a la edición 2025 de ISO 10993-1), lo hemos señalado en lugar de simplificarlo hasta convertirlo en una afirmación aparentemente más sencilla. Revisado por el equipo técnico de Shanghai Ebestron New Materials Co., Ltd.
Artículos relacionados
- Cartuchos adhesivos de grado médico: tamaños, relaciones de mezcla y compatibilidadel aspecto de producto y compras de esta misma categoría
- Guía de pistolas neumáticas para dosificación con cartuchodimensionamiento del compresor y configuración del sistema de aire para la dosificación con cartucho
- Guía de mezcladores compatibles con Sulzer Mixpac y 3Mselección de mezcladores estáticos y compatibilidad entre sistemas
- Acerca de Ebestronquién fabrica los sistemas mencionados en esta guía