تواصلوا مع شركة Ebestron

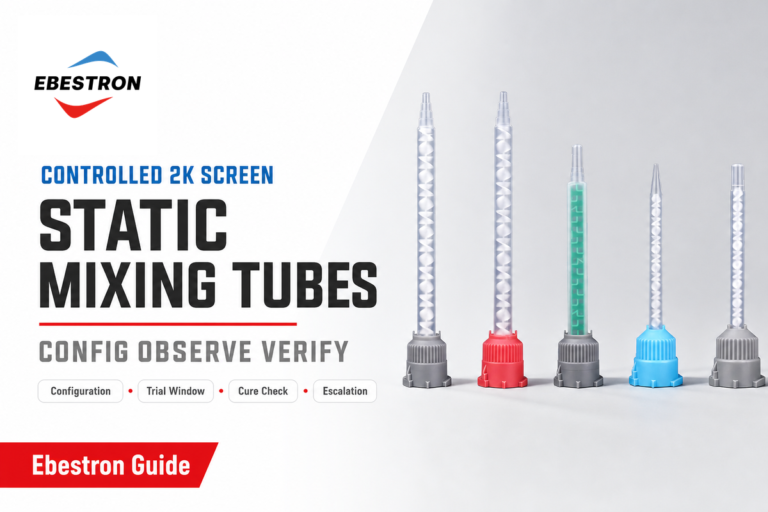
فوهات خلط الإيبوكسي هي فوهات خلط ساكنة قياسية تُركّب على خرطوشة إيبوكسي ثنائية المكوّن، وتؤدي وظيفة لا تستطيع الخرطوشة إنجازها بمفردها: خلط الراتنج والمصلّب لتكوين خرزة متجانسة تتصلّب بالكامل أثناء التوزيع. إذا لم تستخدموا الفوهة أو اخترتم النوع الخطأ، فلن تكون المادة الخارجة إيبوكسيًا صالحًا للاستخدام؛ بل ستخرج في مجريين منفصلين غير مخلوطين، ولن يبلغا مقاومتهما الكاملة أبدًا. يشرح هذا الدليل وظيفة هذا الجزء، وكيف يؤثر التركيب الكيميائي للإيبوكسي في اختيار الفوهة، وكيفية تحديد مقاسها ومطابقتها ببدائلها، وطريقة معالجة الأعطال عند حدوثها.
💡 الإجابة المباشرة
فوهة خلط الإيبوكسي طرف خلط ساكن يُستخدم لمرة واحدة، يقسم الراتنج والمصلّب ويعيد جمعهما عبر عناصر داخلية حلزونية أو من نوع Quadro أثناء توزيعهما من خرطوشة مزدوجة. ويحدد عدد عناصر الخلط وهندستها الشكلية، لا اسم العلامة التجارية، ما إذا كانت الخرزة الناتجة مخلوطة بالكامل.
مواصفات سريعة
| أعداد عناصر الخلط الشائعة | 10، 16، 18، 24، 32 (النطاق الصناعي: 7-48) |
| عائلات منافذ نسب الخلط | 1:1, 2:1, 10:1 |
| التوافق مع مقاسات الخراطيش | 50ml، 200ml، 400ml |
| أنواع هندسة عناصر الخلط | حلزوني، شبكة متقاطعة/Quadro، مربع |
ما فوهة خلط الإيبوكسي، وما وظيفتها الفعلية؟
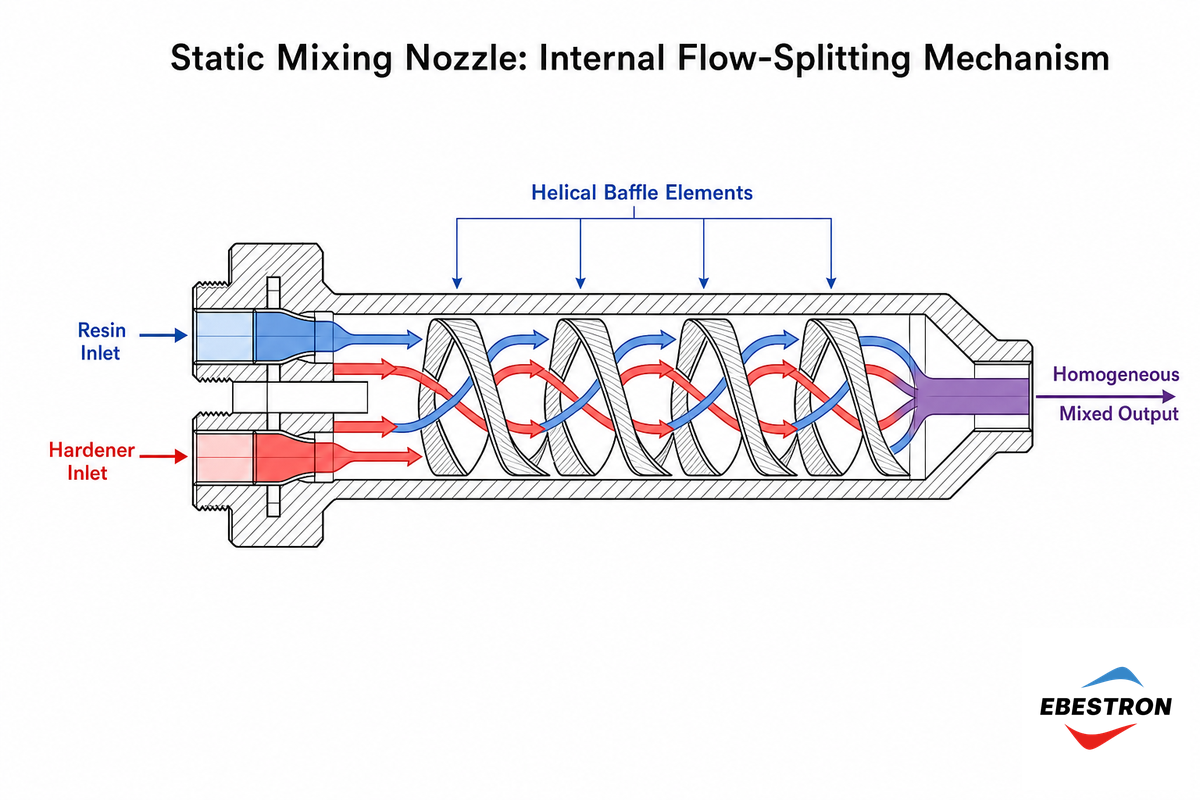
تُعرف الفوهة القياسية للخلط الساكن أيضًا بطرف الخلاط أو أنبوب الخلط، وهي أنبوب بلاستيكي مجوف يحتوي على حواجز داخلية. عندما يُدفع الإيبوكسي ثنائي المكوّن عبرها من خرطوشة مزدوجة، يقسم كل حاجز المجرى المشترك ويديره ثم يعيد جمعه مع المجرى المنقسم التالي. وبعد تكرار ذلك نحو 10 إلى 30 مرة، يخرج الراتنج والمصلّب اللذان دخلا في مسارين منفصلين على هيئة خرزة متجانسة واحدة.
لا تحتاج الفوهة إلى كهرباء أو أجزاء متحركة؛ إذ تنشأ طاقة الخلط بالكامل من ضغط مسدس التوزيع الذي يدفع المادة عبر هندستها الشكلية. وقد وُثّق تطور هذا التصميم في براءات اختراع الخلاطات الساكنة على مدى عقود (انظر US7390121).
يسود السوق نوعان من التصميمات: يستخدم الخلاط الساكن القياسي (الحلزوني) عناصر حواجز ملتوية ومتعاكسة الاتجاه، وهو أقدم التصميمات وأكثرها شيوعًا؛ أما خلاط Quadro (ذو الشبكة المتقاطعة أو المربعة) فيستخدم شبكة من الريش المتعامدة بدلًا من الشريط الملتوي، ويفضله بعض المصنّعين للمركّبات الأعلى لزوجة أو المحمّلة بحشوات. وتشير التغطية التجارية لمجلة Adhesives & Sealants Industry أيضًا إلى أن بيانات العلامة التجارية والقطر وعدد عناصر الخلط تُشكّل عادةً على فوهات الخلط مباشرةً، ما يجعلها أسرع طريقة للتعرّف على الفوهة ميدانيًا بعد فقدان عبوتها الأصلية.
إذا أُغفلت هذه الخطوة، فسيظهر الخطأ خلال 5 دقائق: مجريان غير مخلوطين لا يتصلّبان ليبلغا مقاومتهما الكاملة، لأن حجرة الخلط الفارغة أو غير المناسبة من حيث المقاس تسبب مشكلة لا يمكن لأي مقدار من ضغط التثبيت إصلاحها لاحقًا. تصمّم Ebestron كل فوهة تُورّد مباشرةً من المصنع وفق تفاوتات التوافق نفسها للقطعة الأصلية من الشركة المصنّعة للمعدات (OEM) التي تحل محلها، لأن هذا التفاوت هو موضع بدء العطل فعليًا.
تصف بعض المراجع الفنية الأقدم الحاجز الداخلي أيضًا بأنه قضيب خلط، لأن التصاميم الأولى استخدمت قطعة داخلية على شكل قضيب بدلًا من مجموعة عناصر منفصلة. ولكل فوهة طرف مدخل يرتكز على الخرطوشة وطرف مخرج تخرج منه الخرزة المخلوطة؛ ويعتمد أداء خلط المادة اللاصقة على توافق الطرفين مع الخرطوشة، لا على عدد عناصر الخلط بينهما فحسب. وقد يُطلق عليها بصورة غير رسمية اسم «فوهة الغراء»، أو «خلاط ساكن» في ورقة البيانات؛ فهي القطعة نفسها بأسماء مختلفة بحسب كاتب الكتالوج. للاطلاع على المجموعة الكاملة من فوهات الخلط الساكن للمواد اللاصقة ثنائية المكوّن (2) بمختلف التركيبات الكيميائية، بما يتجاوز الإيبوكسي، راجعوا خط المنتجات الكامل. ويُستخدم تصميم فوهة الخلط الأساسي نفسه أيضًا لأنظمة الأكريليك والبولي يوريثان ثنائية المكوّن، إلا أن إرشادات هذا الدليل بشأن عدد عناصر الخلط ومدة الصلاحية بعد الخلط تخص التركيب الكيميائي للمواد اللاصقة الإيبوكسية تحديدًا. وقد يُشار إلى فوهات الخلط الساكن للإيبوكسي تحديدًا اختصارًا باسم «خلاطات الإيبوكسي»، أو باسم «طرف مسدس الغراء» في الكتالوجات الأقدم، مع أن مسدس الغراء الساخن اليدوي أداة مختلفة تمامًا.
لماذا يحتاج الإيبوكسي تحديدًا إلى الفوهة المناسبة: نافذة الخلط خلال مدة العمل المفتوحة للإيبوكسي
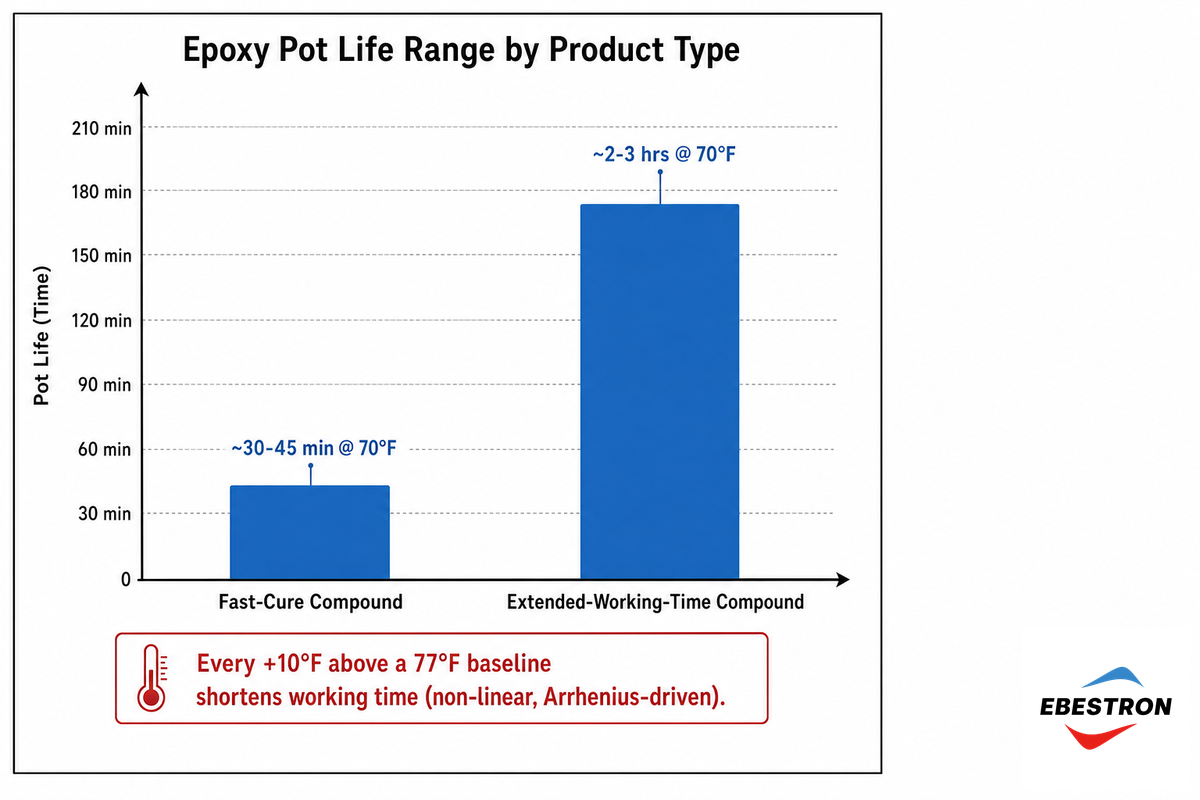
نافذة الخلط خلال مدة العمل المفتوحة للإيبوكسي: تحدد المدة التي يظل فيها الإيبوكسي قابلًا للعمل بعد الخلط (مدة الصلاحية بعد الخلط/مدة العمل المفتوحة) حدًا أقصى ثابتًا لزمن المكوث الذي قد تضيفه الفوهة قبل أن تبدأ المادة داخلها بالتجلط.
تُقاس مدة الصلاحية بعد الخلط عادةً في ظروف مختبرية معيارية، عند درجة حرارة ما بين 70-77°F (21-25°C) لكمية محددة من المادة (مثل ربع جالون)، وتختلف باختلاف أنواع الإيبوكسي. وتوضح مركّبات الإيبوكسي المستخدمة في تثبيت المراسي وملء الفواصل نطاق هذا الاختلاف: إذ تذكر بعض التركيبات مدة صلاحية بعد الخلط تقارب 30-45 دقيقة عند 70°F، بينما توفر تركيبات أخرى ضمن فئة المنتجات العامة نفسها قابلية للعمل لمدة 2-3 ساعات في درجة الحرارة ذاتها، وفقًا لنشرات البيانات الفنية للمصنّعين. كما تؤثر درجة الحرارة، ولكن ليس بطريقة خطية؛ فالترابط التشابكي بين الراتنج والمصلّب تفاعل طارد للحرارة يتبع حركية من نوع أرينيوس، أي إن التفاعل يتسارع بمعدل أكبر مع كل زيادة في درجة الحرارة. وتشير إحدى القواعد التقريبية الشائعة في القطاع إلى فقدان 5 دقائق من زمن العمل لكل ارتفاع قدره 10°F فوق درجة الأساس البالغة 77°F. وهي تقدير تقريبي مفيد للأنظمة قصيرة مدة الصلاحية بعد الخلط، لكن ينبغي اعتباره تقريبًا مستندًا إلى مرجع تجاري واحد، لا قاعدة صارمة تنطبق بالتساوي على الأنظمة ذات مدة العمل البالغة 30 دقيقة وتلك التي تبلغ 3 ساعات.
لهذا السبب لا تُعد الفوهة ملحقًا موحدًا يصلح لكل الحالات. فقد يبدأ الإيبوكسي قصير مدة الصلاحية بعد الخلط بالتجلط داخل الخلاط عند التوقف؛ إذ تكون المادة قد بدأت الترابط التشابكي أثناء التوقف، ما يؤدي إلى انسداد جزئي في الفوهة لاحقًا (انظر قسم استكشاف الأعطال أدناه). ويزيد الحجم الداخلي الأكبر للخلاط احتمال حدوث هذا التجلط. أما الأنظمة الأطول مدةً للصلاحية بعد الخلط، فتتيح هامش خطأ أكبر بكثير. ويعتمد السلوك الدقيق وتغيره مع درجة الحرارة على التركيب الكيميائي المحدد للمزيج. احرصوا دائمًا على مراجعة أوراق البيانات الفنية للإيبوكسي المستخدم.
عمليًا، سواء على طاولة العمل أو في موقع العمل، يكمن الخطر في تجلط المادة داخل الفوهة قبل إنجاز المهمة؛ وهي مشكلة يواجهها كل من يوزع المواد اللاصقة في نهاية المطاف مرة واحدة على الأقل. وتوجّه طريقتان من ASTM القياس الرسمي لمدة الصلاحية بعد الخلط، مع أن أيًا منهما لا يتناول الفوهات تحديدًا: تغطي ASTM D1338 مدة العمل للمواد المائعة والمعجونية، بما في ذلك خلط مادة ثنائية المكوّن قبل الاستخدام مباشرةً، بينما تتناول ASTM D4473 تصلّب مواد الراتنج المتصلّدة بالحرارة، بما يشمل زمن التجلط وزمن التصلّب. وتستند أوراق البيانات الفنية المعتادة إلى نتائج مستخلصة بهذه الإجراءات، لا إلى تقديرات عشوائية من المصنّع. ويُعد حجم حجرة الخلط نفسه من ثوابت تصميم الفوهة (انظر الهندسة الداخلية الموضحة في US7390121)؛ لذا يجب التحقق من هامش مدة الصلاحية بعد الخلط قياسًا إلى الحجم الميت لفوهة محددة، لا إلى ورقة بيانات الإيبوكسي بمعزل عنها.
«يُستخدم الخلاط الساكن عادةً لخلط المواد اللاصقة ثنائية المكوّن قبل التطبيق مباشرةً، لكن الهندسة الداخلية للخلاط الساكن نفسه، لا التركيب الكيميائي للخرطوشة وحده، هي التي تحدد الوقت المتاح فعليًا للعمل بعد الضغط على زناد المسدس».
تغطية تجارية لقطاع المواد اللاصقة ومواد السدّ وتقنيات فوهات الخلط الساكن
تصميم عناصر الخلط: الحلزوني مقابل Quadro، وأهمية عدد عناصر الخلط
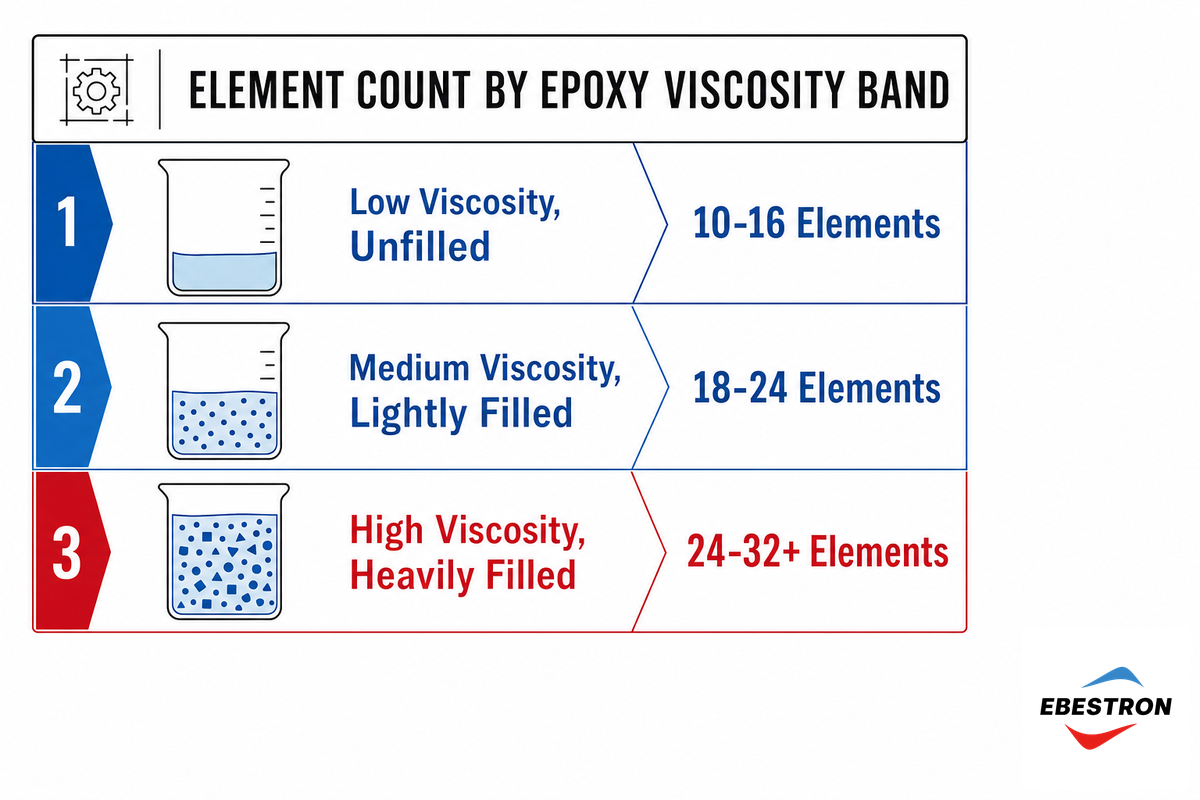
ما عنصر الخلط، وما وظيفته؟
داخليًا، يُعد كل عنصر خلط حاجزًا منفردًا يقسم التدفق الوارد إلى نصفين، ويديرهما ويرصهما فوق بعضهما استعدادًا للعنصر التالي الذي يكرر العملية. وبما أن كل عنصر يضاعف تقريبًا طبقات التدفق الوارد، يزداد مستوى التطبق أُسّيًا؛ وهذا يفسر الزيادة الكبيرة غير المتناسبة في شمولية الخلط كلما ارتفع عدد عناصر الخلط.
تُعبّر عن العلاقة تقريبًا بالصيغة 2^n، حيث يمثّل n عدد عناصر الخلط. وتضم الخلاطات الصناعية عادةً ما بين 7 و48 عنصرًا، وأكثر الأعداد تحديدًا في المواصفات هي 10 و16 و18 و24 و32 (وتُعد الفوهة ذات 18 عنصرًا من الخيارات الوسطية الشائعة). كما يعني انخفاض عدد العناصر أن الفوهة أقصر فعليًا، وهو سبب إضافي لإعلان التصميمات الأحدث المخصصة للمواد منخفضة اللزوجة عن تقليل الفاقد عند كل استبدال.
لا يتعلق الرقم 2^n بالتقريب؛ فالخلاط ذو 10 عناصر ينتج نحو 1024 طبقة تدفق (2^10)، في حين ينتج الخلاط ذو 24 عنصرًا أكثر من 16.7 مليون طبقة (2^24)! لذلك، لا يضاعف الخلاط ذو 32 عنصرًا عدد مكونات الخلاط ذي 16 عنصرًا فحسب، بل ينتج عددًا أُسّيًا أكبر من الطبقات الداخلية.
من الصحيح أيضًا أن الاقتصار على عدد عناصر الخلط يُعد تبسيطًا مفرطًا، لكنه وارد في معظم أدلة الشراء. يروّج أحد المصنّعين حاليًا لتصميم من الجيل الثاني لعناصر الخلط، يحتاج إلى عناصر أقل بنحو 75% من تصميماته التقليدية لتحقيق درجة مماثلة من التجانس؛ إذ قد توفر 7 عناصر فقط خلطًا يضاهي ما كان يتطلب سابقًا تصميمًا ذا 32 عنصرًا. وهذه النسبة البالغة 75% ادعاء خاص بالمورّد، وليست معيارًا مرجعيًا معتمدًا على مستوى القطاع بعد تحقق مستقل؛ لكن المبدأ الأساسي، وهو أن هندسة عناصر الخلط تؤثر في جودة الخلط وليس عددها وحده، راسخ وتدعمه مبادئ تصميم منشورة أخرى. ومن المزايا الأخرى أن الخلاطات التقليدية ذات 32 عنصرًا قد تهدر ما يصل إلى 20ml من المادة عند كل استبدال للفوهة.
⚠️ مهم
لا تقارنوا الخلاطات استنادًا إلى عدد عناصر الخلط وحده؛ فقد يتساوى خلاط ذو 32 عنصرًا وآخر ذو 7 عناصر بتصميم من الجيل الثاني في تجانس الخلط.
| نطاق لزوجة الإيبوكسي | عدد عناصر الخلط المعتاد (حلزوني تقليدي) | ملاحظات |
|---|---|---|
| لزوجة منخفضة، غير محمّل بالحشوات (مئات mPa·s) | 10-16 عنصرًا | أعلى معدل تدفق وأقصر فوهة؛ تحققوا من هامش مدة الصلاحية بعد الخلط وفق H2-2 |
| لزوجة متوسطة، محمّل قليلًا بالحشوات | 18-24 عنصرًا | تقع معظم أنواع الإيبوكسي الإنشائي متعددة الاستخدامات ضمن هذا النطاق |
| لزوجة عالية، محمّل بكثافة بالحشوات (حتى مئات الآلاف من mPa·s) | 24-32+ عنصرًا | أنواع الإيبوكسي المتغيرة اللزوجة/المقاومة للترهل والمحملة بالمعادن؛ ضعوا في الحسبان هندسة الجيل التالي للحد من الفاقد |
يصف الكيميائيون تدفق الخلاط الساكن عمومًا بأنه يوفر خلطًا كافيًا إذا كان معامل التباين الشعاعي أقل من 0.05. ويتضح أيضًا أن طول الخلط المطلوب يرتبط بفارق اللزوجة بين مكونات التدفق عندما يبلغ هذا الفارق عدة مراتب؛ وهي الفيزياء نفسها التي تظهر على مستوى الخرطوشة والفوهة، إذ تحتاجون إلى مزيد من عناصر الخلط لمعالجة الإيبوكسي المحمّل بحشوات لزجة مقارنةً بالإيبوكسي منخفض اللزوجة وغير المحمّل بها. وتقدم دراسة سابقة لديناميكا الموائع عن الخلاطات الخطية تفاصيل إضافية حول هذه النقطة؛ إذ تشير الدراسة إلى أن توزيع زمن المكوث في الخلاط لا يتبع التوزيع الغاوسي، أيًّا كان عدد عناصر الخلط داخله. ويرتبط الأداء فعليًا بهندسة مسار التدفق الداخلي (تغير مساحة المقطع العرضي بحسب موضعه في الخلاط) والهندسة الشكلية الكلية، لا بعدد العناصر وحده؛ وهذا أدق تعبير عن أن «عدد عناصر الخلط ليس كل شيء».
مطابقة الفوهة مع الخرطوشة: المقاس، والتوافق مع اللولب أو وصلة الحربّة، ومنافذ نسب الخلط
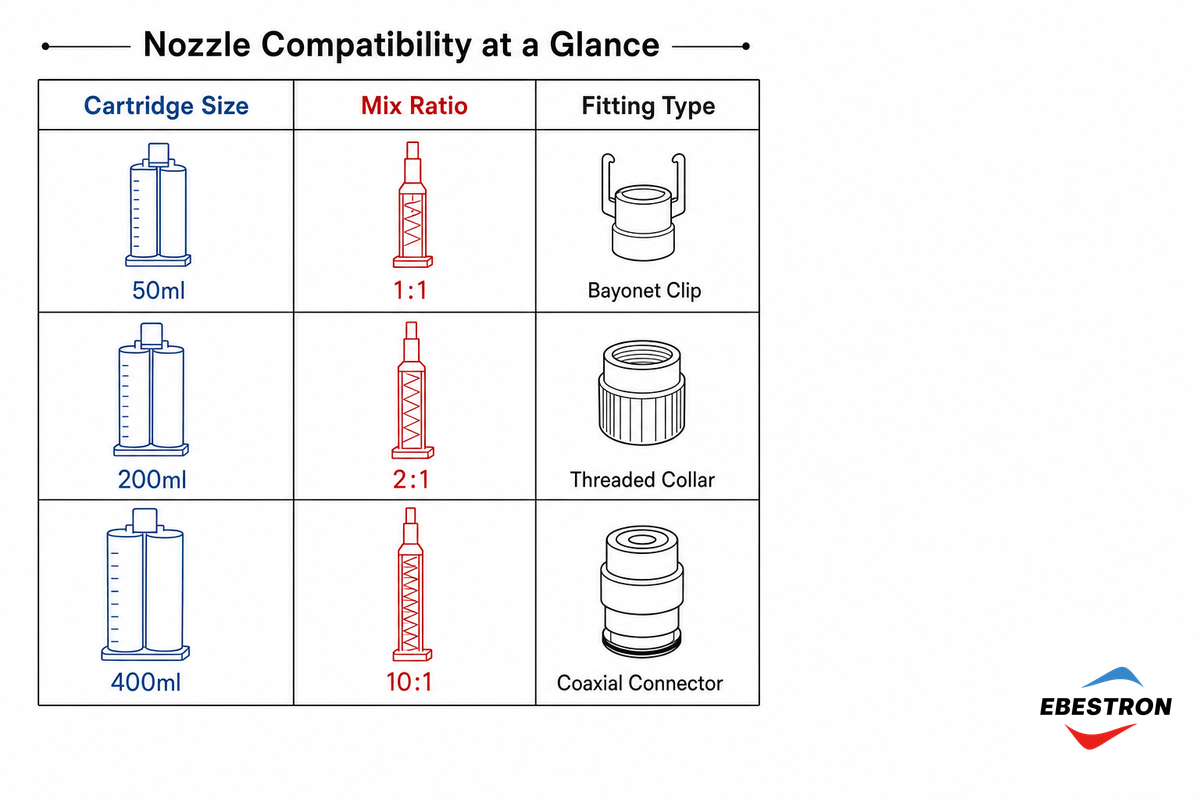
يحتاج المشترون الذين يبحثون عن فوهات خلط لخراطيش المواد اللاصقة ثنائية المكوّن غالبًا إلى تحديد المقاس المناسب لموزعات الخراطيش المزدوجة بسعة 200ml و400ml، لأن هذين الحجمين يغطيان معظم استخدامات الإنتاج والعمل الميداني. بدايةً، يجب توافق ثلاثة عوامل كي تعمل الفوهة مع مسدس التوزيع: حجم الخرطوشة، ونسبة الخلط، ومقاس الوصلة. إذا كان أي عامل منها غير صحيح، فلن تثبت الفوهة في مكانها أو لن تُحكم إغلاقها، أو ستضبط تدفق الراتنج والمصلّب بنسبة خاطئة، مهما كانت جودة مكوناتها الداخلية. ومن السهل الوقوع في هذا الخطأ، لأن منفذ نسبة الخلط الخاطئ قد يُثبّت لولبيًا فعليًا على خرطوشة غير متوافقة معه؛ ولا تظهر المشكلة إلا عندما تفشل الخرزة المتصلّبة عند مقاومة تقل كثيرًا عن قيمتها المحددة، وأحيانًا خلال فترة تصلّب مدتها 24 ساعة.
| مقاس الخرطوشة | نسبة الخلط | نوع الوصلة | عدد عناصر الخلط المعتاد* |
|---|---|---|---|
| 50ml | 1:1 | وصلة حرْبة | 10-16 |
| 50ml | 2:1 | وصلة حرْبة | 12-18 |
| 200ml | 1:1 | وصلة حرْبة | 12-18 |
| 200ml | 2:1 | لولبي (نظام F) | 16-24 |
| 200ml | 4:1 | لولبي (نظام F) | 18-24 |
| 400ml | 1:1 | لولبي (وصلة F) | 16-24 |
| 400ml | 2:1 | لولبي (وصلة F) | 18-24 |
| 400ml | 4:1 | لولبي (وصلة F) | 20-28 |
| 400ml | 10:1 | محوري | 24-32 |
(نطاقات عدد عناصر الخلط هي دليل الاختيار الخاص بـEbestron، وتستند إلى جدول نطاقات اللزوجة وإرشادات التوافق العامة للخراطيش، وليست مستمدة من منشور واحد بعينه). تحققوا من ورقة البيانات الفنية للإيبوكسي المحدد.
لا تفترضوا نسبة الخلط استنادًا إلى فئة الإيبوكسي وحدها. من الشائع افتراض أن الإيبوكسي ثنائي المكوّن تكون فيه «نسبة المصلّب إلى الراتنج 2:1 دائمًا تقريبًا»، لكن النسب الفعلية قد تتراوح من 1:1 إلى 3:1 أو 5:1 وفق التركيب الكيميائي المحدد. ويجب أن تتوافق منافذ النسبة الداخلية في الفوهة مع نسبة التدفق الفعلية للخرطوشة، لا مع إرشاد عام. إن تركيب فوهة بنسبة 10:1 على خرطوشة بنسبة 2:1 لن يؤدي إلى خلط رديء فحسب، بل سيُدخل فعليًا كميات غير متناسبة من المصلّب والراتنج في الخرزة.
يقلّل معظم المشترين من أهمية طول الفوهة المرتبط بعدد عناصر الخلط. وتصف براءة اختراع لخلاط ساكن ذي مسارين للإيبوكسي، موضّحةً نظامًا فعليًا من راتنج الإيبوكسي ومادة المعالجة بنسبة 65/35 (بالوزن)، أنبوب خلط مستقيمًا يقل طوله عن 6 inch ويضم 10-14 عنصرًا، مع زيادة عدد العناصر كلما ارتفعت اللزوجة؛ وهي الإرشادات نفسها المذكورة أعلاه استنادًا إلى نطاقات اللزوجة. وإذا كنتم تحددون مقاس نظام خرطوشة لاصقة مزدوجة ثنائية المكوّن أيضًا، فينبغي تحديد مقاس الخرطوشة وملاءمة الفوهة معًا.
القطعة الأصلية من الشركة المصنّعة مقابل التوريد المباشر من المصنع: التحقق من مطابقة فوهة القطعة الأصلية
اختبار التحقق من فوهة الشركة المصنّعة الأصلية هو اختبار من 3 أسئلة يمكنكم إجراؤه قبل استبدال فوهة تحمل علامة تجارية (3M Scotch-Weld EPX أو Loctite أو J-B Weld أو Araldite) ببديل مباشر من المصنع أو ببديل عام. يبدأ المشترون هذا البحث غالبًا باسم علامة تجارية محددة — فيبحثون عن فوهة خلط إيبوكسي ثنائية المكوّن (2) تحت «فوهات خلط الإيبوكسي من 3M»، أو عن فوهة خلط إيبوكسي من J-B Weld، أو ببساطة عن أفضل فوهات خلط الإيبوكسي لتطبيقهم — ثم يدركون أن القطعة الأساسية، أي فوهة خلط ساكنة للإيبوكسي مهما اختلفت تسميتها، قابلة للتبديل إلى حد كبير بين العلامات التجارية متى تطابق التوافق وعدد عناصر الخلط:
- هل تتوافق فعليًا مع المعدات؟ تأكدوا من توافق الوصلة، سواء أكانت حرْبة أم لولبية، وقطر أسطوانة الخرطوشة مع مسدسكم والخرطوشة. النتيجة هنا قبول أو رفض، وليست مسألة تقديرية.
- هل عدد عناصر الخلط مساوٍ لمواصفات القطعة الأصلية من الشركة المصنّعة أو أكبر منها بالنسبة إلى نطاق لزوجة الإيبوكسي لديكم؟ من البدائل التي قد تؤدي إلى خلط الإيبوكسي بدرجة أقل دون أن تلاحظوا ذلك مباشرةً: استخدام فوهة غير أصلية بعدد أقل من عناصر الخلط.
- هل ضُبطت منافذ نسب الخلط بما يتوافق مع نسبة التدفق الفعلية لخرطوشتكم؟ تحققوا من نسبة مكبس الخرطوشة الداخلي، لا النسبة الواردة في معلومات الإيبوكسي.
إذا اجتزتم الاختبارات الثلاثة، فستحصلون على فوهة مورّدة مباشرةً من المصنع وهي فعليًا القطعة نفسها المعبأة في صندوق آخر يحمل علامة تجارية للشركة المصنّعة للمعدات؛ لأن فيزياء الخلط في الفوهة لا تتأثر بالجهة التي وضعت اسمها عليها. لكن إذا أخفقتم في أي اختبار، فلن ينقذكم القول إن «مقاسها يكاد يكون مطابقًا».
يقتصر هذا الاختبار المكوّن من 3 أسئلة على فحص الفوهة، وهي قطعة مادية لا تخفي شيئًا وراءها. وهذا يختلف عن السؤال حول تطابق التركيبة الكيميائية لمنتج إيبوكسي عادي مع تركيبة المنتج ذي العلامة التجارية؛ فهذه المسألة تخضع لمعيار إدارة السلامة والصحة المهنية الأمريكية OSHA للتواصل بشأن المخاطر (29 CFR 1910.1200)، الذي ينص على أن للمادة الكيميائية معرّف المنتج نفسه والأخطار نفسها التي لمنتج مرجعي إذا كانت نشرات بيانات السلامة (SDS) الخاصة بالمصنّعين متكافئة. وحتى في هذه الحالة، يسمح المعيار للمصنّعين بإبقاء تركيباتهم سرية عبر تحديد نطاقات للمكونات، مثل 1-5% بدلًا من 2.5%.
💡 نصيحة احترافية
قد تلاحظون علامات مصبوبة على فوهتكم الحالية. سجّلوا اسم العلامة التجارية والقطر وعدد عناصر الخلط؛ فمعظم البيانات محفورة على أسطوانة الخرطوشة، وهي أسرع طريقة لاختيار فوهة بديلة مورّدة مباشرةً من المصنع. ويمكنكم إجراء المقارنة نفسها بين المنتجات ذات العلامات التجارية والعامة في دليل شراء الخراطيش اللاصقة المزدوجة ثنائية المكوّن، حيث نستعرض شراء النظام كاملًا.
تصنّع Ebestron فوهات خلط إيبوكسي وخلاطات ساكنة مورّدة مباشرةً من المصنع، مصممة لتطابق مستوى التوافق وعدد عناصر الخلط الذي تتوقعونه. تصفحوا المجموعة الكاملة من فوهات خلط الإيبوكسي للاطلاع على خيارات المقاسات وأعداد عناصر الخلط ونِسَب الخلط. اطلبوا عينة ←
كيفية استخدام فوهة خلط الإيبوكسي بالطريقة الصحيحة
تعتمد عملية الخلط الصحيحة في معظم أنظمة توزيع الإيبوكسي ثنائي المكوّن على الخطوات الأربع نفسها، سواء أكانت باستخدام خراطيش المواد اللاصقة اليدوية أم نظام توزيع مثبتًا على طاولة: ثبّت الفوهة بالكامل على المحوّل (بإدخال وصلة الحربَة ولفّها ربع دورة، أو بربطها يدويًا بإحكام)، واضغط لإخراج كمية قصيرة من المادة الأولية من الفوهة (قبل أن تلامس موضع الربط نفسه)، ولا تستخدم هذه المادة المطرودة وتخلّص منها، وأزل الفوهة بالكامل إذا لم تكن تعمل باستمرار. تأكد من أن مسدس التوزيع ليس مصدر المشكلة؛ فقد يؤدي عدم إحكام تركيب مسدس توزيع المواد اللاصقة ثنائي المكوّن أو عدم توافقه إلى تفاوت ضغط المكابس، ما قد يقطع استقرار الخلط حتى مع تركيب فوهة بالمقاس الصحيح.
لخرزة المادة المطرودة الأولية تأثير أكبر مما قد يُتصوّر. فبما أن حجرة الخلط المجوفة في الفوهة الجديدة تكون خالية من الإيبوكسي، فإن المادة التي تخرج أولًا ستكون غنية بالراتنج أو بالمصلّب، إلى أن تمتلئ الحجرة تمامًا ويبدأ الخلط المستقر. لذا تُتلف تلك الخرزة لإخراج الخليط ذي النسبة غير الصحيحة قبل أن يلامس سطح الربط.
يشكل راتنج الإيبوكسي غير المتصلّب والمصلّب خطرًا أثناء التناول بحد ذاته، ولا تقتصر المسألة على جودة الخلط؛ فالمكوّنات غير المتصلّبة من مسببات تحسس الجلد الشائعة وفق قواعد تصنيف المخاطر لدى OSHA. لذلك تُعد القفازات وواقيات العين احتياطًا معتادًا عند تبديل الفوهات والتخلص من الكميات المطرودة، وينبغي التعامل مع الفوهات المستهلكة والمواد المطرودة كما يُتعامل مع مخلفات الإيبوكسي المتصلّب الأخرى: تُلقى مع النفايات الصلبة، لا في المصرف.
⚠️ مهم
عند الانتهاء من التوزيع، إذا استمر الإيبوكسي بالتقطير من طرف الفوهة، فتوقف عن التوزيع وتأكد من تفريغ الهواء من الخرطوشة قبل المتابعة: فعندما تُحتجز فقاعة هواء، تنضغط عند دفعها نحو طرف الفوهة، ثم تتمدد بعد توقف دفع المكبس، ما يُبقي التقطير مستمرًا بعد أن تتوقف، وبالتالي يخلّ بنسبة الخلط في ذلك الجزء من خرزة المادة.
استكشاف المشكلات وإصلاحها: التخطيط، والانسداد، وعدم اكتمال الخلط
ماذا يحدث عند استخدام عدد قليل جدًا من عناصر الخلط؟
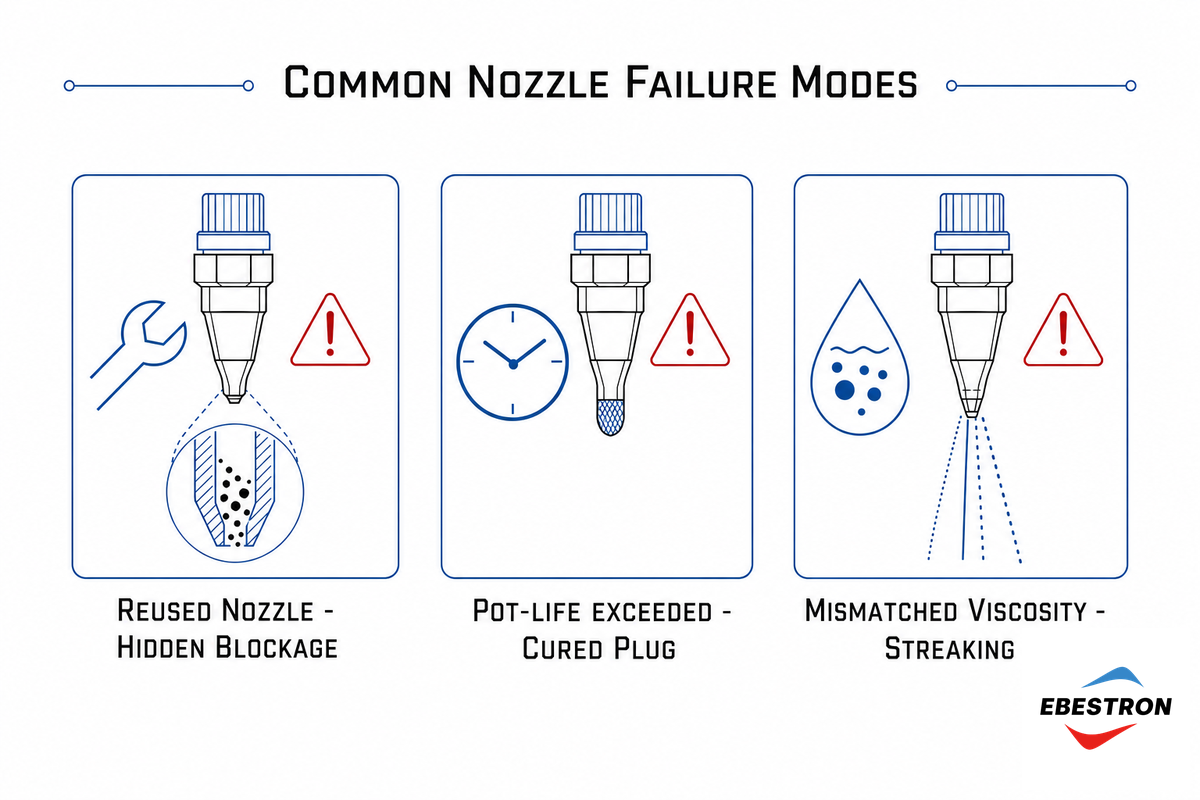
إذا رُكّب عدد قليل جدًا من عناصر الخلط، أو استُخدمت فوهة لا يتناسب مقاسها مع عدد العناصر، انقسم المقطع العرضي لخرزة المادة إلى مناطق تهيمن فيها إحدى المادتين؛ وتظهر النتائج بوضوح على شكل خطوط، و/أو مناطق موضعية صلبة أو لينة أو غير متصلّبة في الخرزة بعد التصلّب. وفي الواقع، تكون مقاومة تلك المناطق الإنشائية ضعيفة حتى لو بدا سطحها سليمًا.
توضح براءات تصميم الخلاطات الساكنة، مثل US7390121، المستخدمة في معدات توزيع المواد اللاصقة الصناعية لدى العديد من المصنّعين، سبب تحكم هندسة عناصر الخلط، لا عددها فحسب، في حدوث هذه الأعطال. وتُعزى معظم حالات التخطيط والانسداد إلى ثلاثة أسباب، مرتبة حسب شيوعها:
- إعادة استخدام الفوهات. غالبًا ما يؤدي نزع فوهة مستعملة من المسدس ومسحها ثم إعادة تركيبها إلى بقاء إيبوكسي متصلّب في المسار الحلزوني الداخلي، ما يضيّق المجرى جزئيًا؛ قد لا تراه، لكنه موجود.
- ترك العمل متوقفًا بعد انقضاء مدة الصلاحية بعد الخلط للإيبوكسي. عندما يستغرق العمل وقتًا أطول من مدة الصلاحية بعد الخلط، تبدأ المادة داخل أنبوب الخلط بالتصلّب وتسد القناة جزئيًا أثناء عملية التوزيع.
- استخدام فوهة مصممة لمادة غير محشوة منخفضة اللزوجة مع منتج إيبوكسي عالي الحشو واللزوجة؛ ما لم تتوافق هندسة الفوهة وعدد عناصر الخلط مع اللزوجة، فلن يُخلط الإيبوكسي جيدًا، حتى عند تركيب العدد الصحيح من العناصر في هيكل بالحجم المناسب.
الحل في الحالات الثلاث هو الالتزام بالإجراءات: لا تحاول إعادة استخدام فوهات الخلط؛ ولا تترك عملية توزيع الإيبوكسي تتجاوز مدة الصلاحية بعد الخلط للفوهة الواحدة من بدايتها إلى نهايتها؛ وأزل الفوهة فور إتمام عملية التوزيع، ولا تتركها «لإعادة استخدامها غدًا».
تكلفة الفوهات أحادية الاستخدام: تكلفة كل عملية توزيع واعتبارات الهدر
في كل مرة تبدّل فيها الفوهة، تفقد كمية صغيرة من الإيبوكسي؛ إذ تملأ المادة حجرة الخلط ولا تُوزّع في النهاية على هيئة خرزة قابلة للاستخدام. وقدّرت تقارير صحفية صناعية سابقة خسارة المادة عند كل تبديل للفوهة التقليدية ذات التصميم الحلزوني أو المربّع بما يصل إلى 20 mL؛ وعند استخدام خرطوشة مزدوجة بسعة 50 mL، يعادل هذا التقدير الأعلى خسارة تقارب 40% من حجم الخرطوشة بسبب امتلاء الحجرة، قبل أن توزّع حتى غرامًا واحدًا على موضع الربط. وهذه تكلفة ينبغي أخذها في الحسبان عند استخدام عشرات الخراطيش أسبوعيًا، لا عند إجراء إصلاح سنوي. فالورشة التي تستخدم 40 خرطوشة شهريًا، حتى مع خسارة نصف هذه الكمية، تهدر جزءًا من خرطوشة على ملء الحجرة قبل احتساب تكلفة الكمية المطرودة الأولية.
يؤثر عاملان في القيمة الفعلية لخسارة المادة التي تملأ الحجرة: الحجم الداخلي للفوهة (فالفوهة الأصغر أو الأحدث، ذات عناصر الخلط الأقل، تحتوي على كمية مادة أقل، وفق العلاقة نفسها بين عدد العناصر وحجم الحجرة الموضحة في مراجع براءات الخلاطات الساكنة)، ومعدل تبديل الفوهات (الذي يتأثر بمدى الالتزام بقاعدة «عدم إعادة الاستخدام»، كما نناقش أدناه). وأسهل طريقة للورشة للحد من هذه الخسارة هي الشراء مباشرة من المصنع بالمقاسات وأعداد عناصر الخلط المطلوبة، بدلًا من اعتماد فوهة عامة واحدة أكبر من اللازم لكل مهمة. ونتناول اقتصاديات تكلفة كل عملية توزيع نفسها من جهة الخرطوشة في دليل مقاسات الخراطيش المزدوجة بسعة 50ml. ميدانيًا، يُعد اختيار فوهة أكبر من اللازم وغير مناسبة من أكثر الأخطاء تكلفةً التي ترتكبها فرق الإنتاج، لأن أحدًا لا يعيد التحقق من مقاس الفوهة بعد أن تعتمد الورشة رقم قطعة افتراضيًا واحدًا. وتعتمد أسعار Ebestron المباشرة من المصنع على مطابقة المقاسات لحجم الإنتاج الفعلي، لا على وحدات مخزون عامة تناسب جميع الاستخدامات.
توقعات القطاع: ما الذي يتغير في توزيع الإيبوكسي ثنائي المكوّن (2)
لا يرتبط المحرك الأوضح لاتجاهات مستهلكات الفوهات بتغير سوق الفوهات بحد ذاته بقدر ارتباطه بالتحول العام من المثبتات الميكانيكية إلى الربط الإنشائي بالمواد اللاصقة في تجميع السيارات وتصنيع الإلكترونيات وأعمال التصنيع العامة. كذلك، بدأت ورش صغيرة متزايدة في استخدام مسدسات توزيع يدوية للخراطيش المزدوجة، كانت تُستخدم سابقًا في خطوط الإنتاج الكبيرة فقط. ويؤدي هذا الاتجاهان معًا إلى زيادة عدد مرات تبديل الفوهات في الورشة، حتى عندما يظل الاهتمام بالبحث عن «فوهات خلط الإيبوكسي» مستقرًا؛ فقد بقي الاهتمام بالمصطلح ضمن نطاق مستقر يتأثر قليلًا بالموسم، من 210-390 عملية بحث شهريًا، من دون نمو اتجاهي على أساس سنوي. يعكس هذا المنحنى المستقر نية البحث، لا الاستهلاك الفعلي للقطع؛ لذا خططوا لمستهلكات الفوهات وفق حجم التوزيع بالخراطيش المزدوجة في 2026، لا وفق حجم البحث.
من الناحية التقنية، تتمثل الابتكارات الأهم في هندسات تقسيم التدفق من الجيل التالي، موضوع نشاط مستمر في براءات تصميم الخلاطات الساكنة ومفصلة في المناقشة أعلاه حول عدد عناصر الخلط؛ إذ تتيح هذه الهندسات جودة الخلط نفسها باستخدام عناصر أقل، ما يقلل هدر المادة عند تبديل الفوهة. ورغم أنها لم تحل بعد محل التصميمات الحلزونية وQuadro التقليدية، فإنها تتيح فرصة ملموسة للورش ذات أحجام الإنتاج الكبيرة. وتُقدّر قيمة معدات توزيع المواد اللاصقة عالميًا بنحو $8.7 billion في 2025، ومن المتوقع أن تصل إلى مستويات تتراوح بين أوائل ومنتصف خانة العشرات بحلول منتصف 2030s، مع نمو من خانة واحدة، لكن هذه التوقعات على مستوى القطاع لا تكشف إلا قدرًا محدودًا عن تكلفة مستهلكات الفوهات في كل ورشة. أما الخطر العملي على الورشة النامية فليس حجم السوق، بل الفجوة الخفية بين حجم الإنتاج المخطط لخط الإنتاج ومخزون الفوهات المتاح؛ وهذا التفاوت يتسبب عمليًا في تأخير الجداول أكثر من أي عطل منفرد في المعدات. وتحافظ Ebestron على مخزون من المقاسات وأعداد عناصر الخلط القياسية في إنتاجها الداخلي لسد هذه الفجوة بسرعة عند الحاجة.
الأسئلة الشائعة
س: ما عنصر الخلط؟
عرض الإجابة
عنصر الخلط حاجز داخلي منفرد داخل فوهة خلط ساكنة. يقسم كل عنصر تدفق الراتنج والمصلّب الوارد، ويدير النصفين، ثم يعيد جمعهما قبل أن يكرر العنصر التالي العملية؛ لذلك تتيح الفوهة ذات العناصر الأكثر فرصًا أكبر لخلط المكوّنين بالكامل قبل خروج خرزة المادة من الطرف.
س: لماذا نستخدم عناصر الخلط بدلًا من الخلط اليدوي؟
عرض الإجابة
توفر عناصر الخلط الساكنة نسبة خلط ثابتة قابلة للتكرار في كل مرة، لأن مكبس الخرطوشة المزدوجة يوزع الراتنج والمصلّب بمعدل ثابت، بينما تخلط العناصر المادتين تلقائيًا أثناء التوزيع. أما الخلط اليدوي فيعتمد على أسلوب المشغّل، ويُدخل فقاعات هواء ويؤدي إلى انحراف نسبة الخلط، وهو ما تتجنبه الخلاطة الساكنة ذات المقاس المناسب.
س: هل تعمل جميع هندسات عناصر الخلط بالطريقة نفسها؟
عرض الإجابة
لا. تلتف العناصر الحلزونية حول التدفق في اتجاهات متعاقبة، أما عناصر Quadro/الشبكة المتقاطعة فتستخدم شبكة ريش متعامدة. ويمكن لهندسات تقسيم التدفق الأحدث تحقيق درجة تجانس الخلط نفسها باستخدام عناصر أقل بكثير من التصميم الحلزوني أو المربّع التقليدي؛ لذلك قد تنتج فوهتان يختلف عدد عناصر الخلط فيهما كثيرًا إيبوكسيًا متقاربًا في جودة الخلط.
س: ما هندسة عناصر الخلط الأنسب لتطبيق معين؟
عرض الإجابة
طابقوا هندسة عناصر الخلط وعددها مع نطاق لزوجة الإيبوكسي: يختلط الإيبوكسي منخفض اللزوجة جيدًا بعدد أقل من العناصر (10-16)، بينما تتطلب الأنظمة عالية الحشو أو اللزوجة عددًا أكبر (24-32)، أو هندسة أحدث بعدد أقل من العناصر مصممة لتحقيق أداء مكافئ.
س: هل يمكنني إعادة استخدام فوهة خلط الإيبوكسي بعد تركها طوال الليل؟
عرض الإجابة
لا؛ تعاملوا مع فوهات الخلط على أنها أحادية الاستخدام. فالإيبوكسي المتروك داخل حجرة الخلط بعد انقضاء مدة صلاحيته بعد الخلط يتصلّب في مكانه، ويسد القنوات الداخلية انسدادًا دائمًا وصلبًا؛ وحتى الفوهة التي تبدو نظيفة بعد مسحها غالبًا ما تبقى فيها رواسب تضيق المجرى. وتكلفة الفوهة الجديدة أقل بكثير من تكلفة فشل الربط بسبب انسداد جزئي.
س: ما الفرق بين «فوهة الخلط الساكنة» و«الخلاط الساكن»؟
عرض الإجابة
في مجال توزيع المواد اللاصقة، يُستخدم المصطلحان بالتبادل للدلالة على قطعة الملحقات نفسها، وهي طرف يُستخدم لمرة واحدة في الخرطوشة. أما الملحق نفسه الذي يغطيه دليلنا عن إبر التوزيع الصناعية والأطراف الدقيقة فينتمي إلى فئة ذات صلة لكنها مختلفة (فالإبر توزع المائع بجرعات محددة من دون خلطه). وتدرج كتالوجات معظم موردي المواد اللاصقة هذه القطع تحت أي من الاسمين من دون تمييز. لكن في الاستخدام الصناعي الأوسع، يُقصد بعبارة «الخلاط الساكن» غالبًا خلاط أنابيب خطي أكبر بكثير يُستخدم في المعالجة الكيميائية أو معالجة المياه البلدية؛ وهو معدّة مختلفة تمامًا، مصممة لتدفق مستمر في خط الأنابيب بدلًا من خرطوشة يدوية، رغم اعتمادها على مبدأ تقسيم تدفق مشابه داخليًا. إذا كنتم تبحثون تحديدًا عن ملحقات الخراطيش بدلًا من معدات أنابيب المعالجة، فمصطلح «فوهة خلط» أو «طرف خلاط» أدق في البحث، ويساعد على تجنب ظهور نتائج خلاطات المعالجة الصناعية عن طريق الخطأ.
لماذا كتبنا هذا المقال؟
نصنع مسدسات توزيع المواد اللاصقة والخراطيش المزدوجة وفوهات الخلط للمنتجات اللاصقة ثنائية المكوّن؛ لذلك يتكرر على خطوط دعم العملاء لدينا السؤال: «أي فوهة أحتاج إليها لتركيب كيميائي محدد من الإيبوكسي؟». نوضح هنا أساسيات عدد عناصر الخلط والمقاسات واستكشاف المشكلات وإصلاحها التي نريد من كل عميل معرفتها قبل تقديم طلبه الأول. وقد تحققنا من المعلومات الواردة هنا بمقارنتها بمراجع صناعية وبراءات مستقلة، ولم نعتمد على الذاكرة وحدها في إعدادها.
راجعها الفريق الفني في Ebestron
المراجع والمصادر
- US7390121، وحدة خلاط ساكن — مكتب الولايات المتحدة لبراءات الاختراع والعلامات التجارية
- US3286992A، جهاز خلط ساكن بتغذية مزدوجة — مكتب الولايات المتحدة لبراءات الاختراع والعلامات التجارية
- ASTM D1338، طرق الاختبار القياسية لمدة التشغيل للمواد اللاصقة السائلة أو المعجونية — ASTM International
- 29 CFR 1910.1200، معيار التواصل بشأن المخاطر — إدارة السلامة والصحة المهنية الأمريكية
- الجيل التالي من فوهات الخلط الساكنة — Adhesives & Sealants Industry
- دراسة عددية لتدفقات الموائع اللزجة في خلاط Kenics ساكن — مستودع الأبحاث الأكاديمية
- فهم أوقات التصلّب ومدة الصلاحية بعد الخلط في تركيبات الإيبوكسي — ASTC Global
- خلاط ساكن لإيبوكسي ثنائي المكوّن، وإدخال فقاعات الهواء — Eng-Tips Engineering Forum