تواصلوا مع شركة Ebestron

آخر تحديث: يونيو 2026 · راجعه الفريق الفني في Ebestron
يعني استكشاف أعطال مسدس التوزيع تتبع أي خلل — مثل انعدام التدفق، أو صعوبة ضغط الزناد، أو عدم انتظام الخرزة، أو التقطير بعد ترك الزناد، أو الانسداد — وصولًا إلى المكوّن المنفرد المسبب له في مسار التوزيع داخل مسدس ثنائي المكوّن (2K)، ثم معالجته. فالغالبية العظمى من مسدسات التوزيع ثنائية المكوّن (2K) التي تبدو «معطلة» سليمة وتعمل على نحو طبيعي؛ إذ تعود معظم حالات التوقف إلى خمس مشكلات شائعة، ولكل منها حل بسيط في موقع العمل. يتناول دليل استكشاف الأعطال كل خلل بدءًا من العَرَض، مرورًا بالسبب، وصولًا إلى الحل، في مسدسات توزيع الخراطيش اليدوية والهوائية والعاملة بالبطارية للخراطيش، وللمواد اللاصقة الإيبوكسية والأكريليكية والبولي يوريثان والسيليكون ثنائية المكوّن (2K).
الفحص الأولي في 30 ثانية: اضغط الزناد مرة واحدة وراقب 3 أمور بالترتيب: هل يتقدم قضيب المكبس، وهل تصل المادة اللاصقة إلى طرف الفوهة، وهل يتوقف التدفق بانتظام عند ترك الزناد؟ تشير الإجابة بـ«لا» في كل خطوة إلى منطقة مختلفة: آلية الدفع، أو الخرطوشة أو الخلاط، أو آلية منع التنقيط. يشرح بقية هذا الدليل خطوات الفحص الأولي ويقدم حلولًا محددة.
مواصفات سريعة: مرجع مسدسات خراطيش 2K
| أحجام الخراطيش | 50، 200، 400، 600 ml (وكذلك 2–32 oz) |
| نِسَب الخلط | 1:1، 2:1، 4:1، 10:1 (تصل النسبة في الأنظمة الصناعية إلى 50:1) |
| نسبة قوة الدفع اليدوية | عادةً 10:1 (للمواد منخفضة اللزوجة) إلى 26:1 (للمواد عالية اللزوجة) |
| إمداد الهواء للمسدس الهوائي | عادةً 80–100 psi، مع تنظيم الضغط |
| طول الخلاط الساكن | نحو 18–24 عنصر خلط (زيادة العناصر تحسّن الخلط وترفع الضغط العكسي) |
داخل مسدس توزيع 2K: مسار التوزيع ذو المناطق الخمس
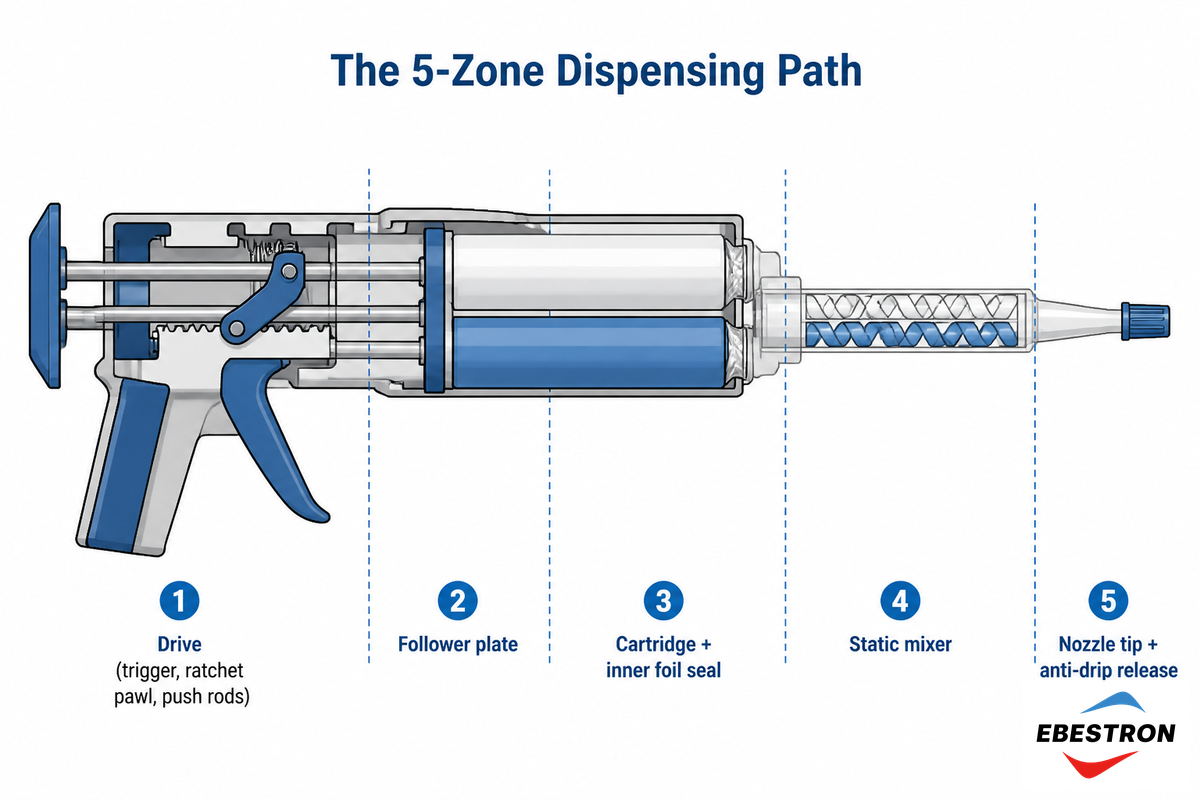
يتطلب التشخيص الدقيق لأي خلل في المسدس تحديد موضع العَرَض؛ إلا أن معظم مشكلات التوزيع المرتبطة باستخدام مسدس 2K تنشأ في واحد من خمسة أجزاء من مسار التوزيع. وبأبسط صورة، يعمل جهاز التوزيع 2K كمضاعف للقوة: يُضغط الزناد، فتتحرك آلية السقاطة أو المكبس الأملس (الدافع أو العمود) لتدفع مكبسًا واحدًا أو مكبسين داخل الخرطوشة باتجاه المادة اللاصقة، فتدفع الراتنج والمصلّب عبر مكابس ذات مراحل أو نسب متناسبة. ثم يدخل كل تيار إلى الفوهة نفسها (أي فوهة خلط ساكنة) ليمتزج قبل خروجه من طرف المسدس. والأجزاء الملامسة للمادة تكون في معظمها من البلاستيك — جسم الخرطوشة والمكابس — بينما يتكون نظام الدفع من المعدن؛ وفي خطوط الإنتاج الآلية، تحل مضخة نسبة الخلط محل الزناد اليدوي بالكامل. يضاعف الزناد قوة الإصبع بفضل نسبة الدفع — قوة الخرج مقسومة على القوة المطبقة — وهي العامل الأبرز في اختلاف تصاميم مسدسات 2K، كما تفسر حاجة المواد عالية اللزوجة إلى مسدسات ذات نسب دفع مرتفعة. تناسب خرطوشة سعة 50 ml خرزات الإصلاح، بينما تغذي خرطوشة سعة 400 ml أو 600 ml خط إنتاج؛ ويجب أن ترتفع نسبة دفع المسدس مع لزوجة المادة اللاصقة، من 10:1 لمواد السدّ منخفضة اللزوجة إلى 26:1 للإيبوكسي عالي اللزوجة.
| نوع المكوّن | المنطقة | العطل المعتاد ← العَرَض |
|---|---|---|
| الزناد / الذراع | 1 آلية الدفع | نسبة قوة دفع أقل من المطلوب → صعوبة بالغة في الضغط |
| لسان السقاطة | 1 آلية الدفع | أسنان متآكلة أو مضبوطة على وضع التحرير → ارتخاء الزناد وعدم خروج المادة |
| قضبان الدفع | 1 آلية الدفع | قضبان منحنية → انزلاق السقاطة وانحشارها |
| لوح المتابعة | 2 آلية الدفع ← الخرطوشة | عدم ارتكازه على حافة المكبس → عدم محاذاة الأنبوب وآلية الضغط، وعدم تقدم المكبس |
| جسم الخرطوشة | 3 الخرطوشة | متشقق أو بتنسيق غير صحيح → تسرب المادة حول المكبس |
| الختم الداخلي من الرقائق | 3 الخرطوشة | لم يُثقب → لا تخرج المادة |
| غطاء التثبيت | 3 الخرطوشة | بقي في مكانه → انعدام التدفق |
| الخلاط الساكن | 4 الخلط | بقايا متصلبة → انسداد؛ تقييد التدفق → تنقيط / ذيل من المادة |
| طرف الفوهة | 5 الطرف | سدادة متصلبة ← صعوبة في التوزيع، وخرزة غير متجانسة |
| آلية منع التنقيط | 1 آلية الدفع | مفقودة / غير مفعّلة → استمرار التدفق بعد ترك الزناد |
توليف يستند إلى إرشادات التوزيع الصادرة عن الشركات المصنّعة وبراءات اختراع آليات مسدسات السد لدى مكتب براءات الاختراع والعلامات التجارية الأمريكي.
📐 ملاحظة هندسية — فهم نسبة قوة الدفع.
نسبة قوة الدفع ليست سوى نسبة ميزة ميكانيكية، ولا علاقة لها بقدرة خرج المسدس. فعلى سبيل المثال، يوفر مسدس بنسبة 18:1 قوة تعادل نحو 18 وحدة عند مكبس الخرطوشة مقابل كل وحدة قوة تضغط بها إصبعك على الزناد؛ أما مسدس 10:1 فلا يوفر سوى 10 وحدات. لذلك، إذا كنت توزع إيبوكسي 2K كثيفًا يتطلب قوة كبيرة على المكبس للتغلب على اللزوجة، فسيتحمل إصبعك معظم جهد الدفع عند استخدام مسدس 10:1. فالمادة التي تقاوم التدفق بشدة هي ما يدفع إصبعك، لا المسدس. لذا، عندما تقاومك عملية التوزيع، لا تبدأ بالسؤال: «هل المسدس معطل؟» بل اسأل: «هل تناسب نسبة قوة دفع هذا المسدس لزوجة هذه المادة اللاصقة؟»
المشكلة 1: لا تخرج أي مادة (انعدام تدفق المادة اللاصقة)
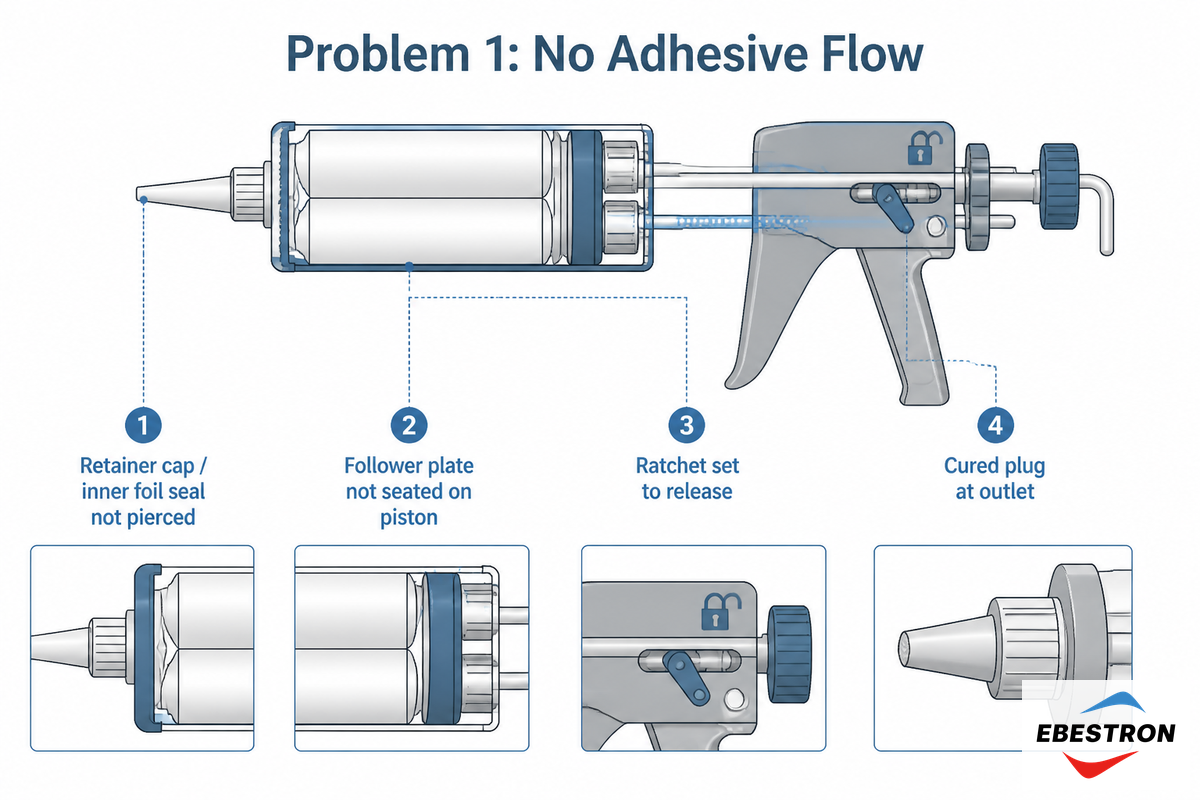
عندما لا تؤدي محاولة الضغط بالأصابع إلى أي استجابة — فلا تخرج مادة لاصقة — يكون السبب في الغالب واحدًا من الأمور الأربعة التالية، مرتبة هنا حسب شيوعها: (أ) بقاء غطاء التثبيت و/أو سدادة الرقائق في مكانهما؛ (ب) انفصال آلية لوح المتابعة عن مكبس الخرطوشة (أو قضيبها)؛ (ج) ضبط آلية الزناد/السقاطة على وضع «التحرير»؛ أو (د) انسداد فوهة الخرطوشة ببقايا جافة. افحص هذه الأسباب وعالجها بهذا الترتيب، من الأقل إلى الأعلى كلفة أو صعوبة؛ ولا تحكم بتعطل المسدس نفسه أو مستهلكاته قبل التحقق من كل سبب محتمل.
- كما ذكرنا، تأكد من إزالة غطاء تثبيت لوح المتابعة والرقائق الطرفية لمادة الخرطوشة اللاصقة (إن وجدت) قبل الاستخدام؛ فبقاؤها قد يؤدي إلى تدفق غير منتظم أو متقطع للمنتج، بسبب انسداد يمنع حركة المكبس أو يعيق توزيع المادة. بعد ثقب الختم الداخلي من الرقائق وقطع السدادة البلاستيكية، ينبغي أن تستقر المكابس في قاع أسطوانة الخرطوشة على مستوى واحد، من دون اعوجاج أو تسرب.
- افصل فوهة التوزيع وحاول توزيع المادة مباشرة من فتحة الخرطوشة. إذا خرجت المادة من فتحة الخرطوشة ولم تمر عبر الفوهة، فالخلاط الساكن مسدود جزئيًا على الأقل ويجب استبداله؛ وإلا فالمشكلة تقع قبل الفوهة، في الخرطوشة أو آلية الدفع.
- تحقق من أن لوح المتابعة يستقر فعلًا على حافة المكبس. أكثر الأعطال التي نراها في الميدان تنتج عن عدم محاذاة الأنبوب وآلية الضغط، ما يجعل المكبس يندفع نحو الجدار الجانبي للخرطوشة بدلًا من الضغط على المكبس.
- إذا رأيت المادة تخرج من الخرطوشة لكنها لا تخرج عبر الفوهة، فاشتبِه في وجود انسداد، أو في أن المادة اللاصقة كثيفة أكثر من قدرة هذا الخلاط (انظر المشكلة 2).
لماذا يبدو الزناد مرتخيًا رغم عدم خروج أي مادة؟
ارتخاء الزناد مع عدم خروج المادة يشير إلى عطل في منطقة آلية الدفع: لسان السقاطة لا يمسك قضبان الدفع — وهي آلية زناد ومكبس موضحة في براءة الاختراع الأمريكية US4081112A. قد يكون القضيب مقلوبًا في وضع لا يُصدر صوت النقرة، أو تكون أسنان اللسان متآكلة. أعد تثبيت القضيب بحيث يمسكه اللسان وافحص الأسنان؛ فإذا كان القضيب منحنيًا، فإنه يقفز فوق السقاطة تحت الحمل ويجب استبداله، لا تشحيمه — وهذا سبب شائع للشكوى من أن مسدسات السد «لا تعمل».
المشكلة 2: انسداد الفوهة أو تصلب المادة فيها (صعوبة التوزيع أو استحالته)
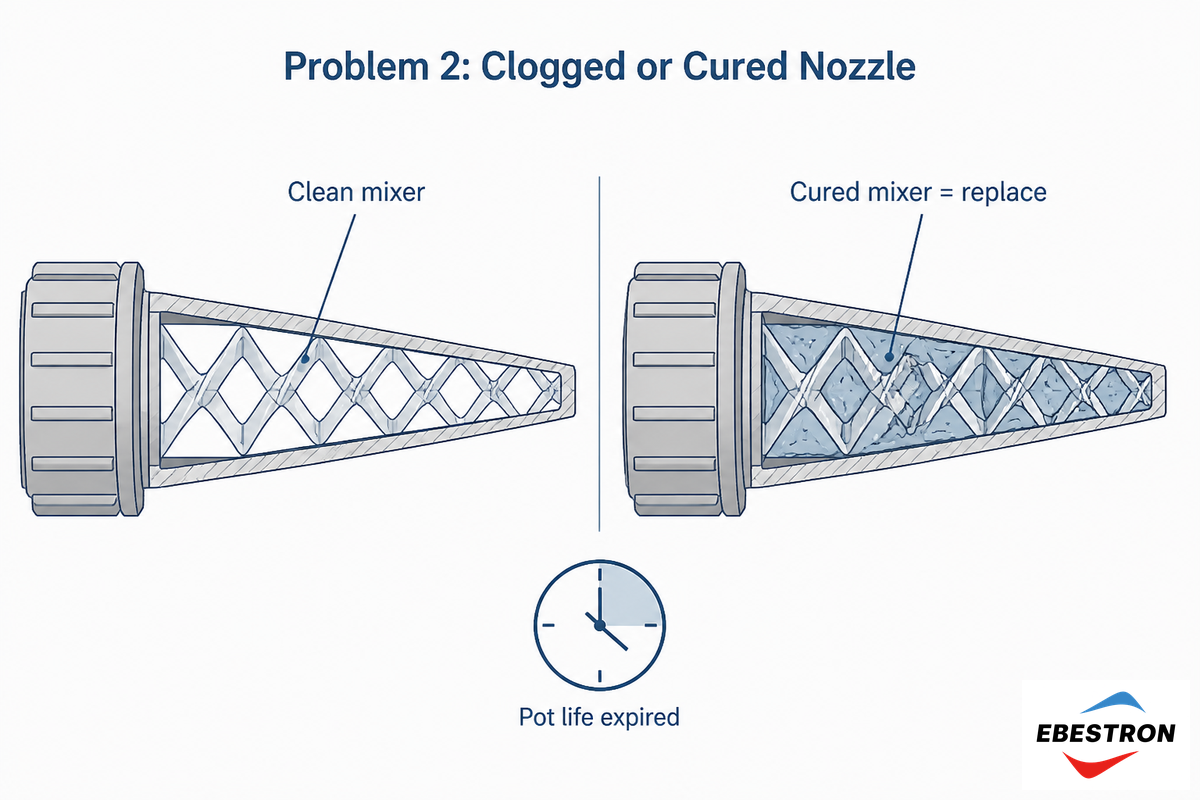
غالبًا ما يكون سبب انسداد مسدس 2K تصلب الخلاط، لا عطل المسدس نفسه. تتصلب معظم المواد اللاصقة متعددة المكونات منذ لحظة التقاء الراتنج والمصلّب داخل الخلاط؛ فإذا تُرك الخلاط بعد انتهاء مدة الصلاحية بعد الخلط، تصبح المادة صلبة ولا يمكن تنظيفه. وهذا يعني ببساطة ضرورة استبدال الفوهة؛ لا تحاول دفعها بالقوة أو ثقبها، لأن ذلك قد يؤدي إلى تعطل وصلة الخلاط بالخرطوشة.
زمن العمل له حد أقصى هو مدة الصلاحية بعد الخلط. وتقدم إرشادات الشركات المصنّعة للمواد اللاصقة مثالًا توضيحيًا مفيدًا: في زوج من الراتنج والمصلّب مدة صلاحيته بعد الخلط 10 دقائق عند 23 °C (73 °F)، يعمل الخلاط نحو 10 دقائق قبل أن تبدأ المادة بالتجلط؛ أما في ورشة حارة تبلغ حرارتها 31 °C (87 °F)، فتنخفض المدة إلى نحو 5 دقائق. وللمقارنة، توحّد أحدث طبعة من معيار ISO 10364، «المواد اللاصقة الإنشائية — تحديد مدة الصلاحية بعد الخلط للمواد اللاصقة متعددة المكونات»، طريقة قياس هذه المدة. القيمة المطبوعة في ورقة البيانات ليست قيمة إرشادية، بل قيمة اختُبرت؛ لذا يجب أن يكون مسار التوزيع والفوهة واسعين بما يكفي لتمرير المادة اللاصقة قبل تجلطها.
⚠️ مهم
إن نقع الطرف في مذيب أو مسحه بـمنظّف لا يزيل إلا البقايا غير المتصلبة العالقة بفتحة الخرطوشة أو سنون الطرف. ولا ينقذ ذلك خلاطًا تجلط عنصر الخلط الداخلي فيه. إذا تصلبت المادة، فتخلّص منه واستخدم خلاطًا جديدًا. احتفظ بخلاط جديد قريبًا لتتمكن من استبداله فور تصلب الخلاط المستخدم، من دون توقف لمدة 30 ثانية.
المشكلة 3: خط مادة غير منتظم أو خرج بنسبة خلط غير صحيحة
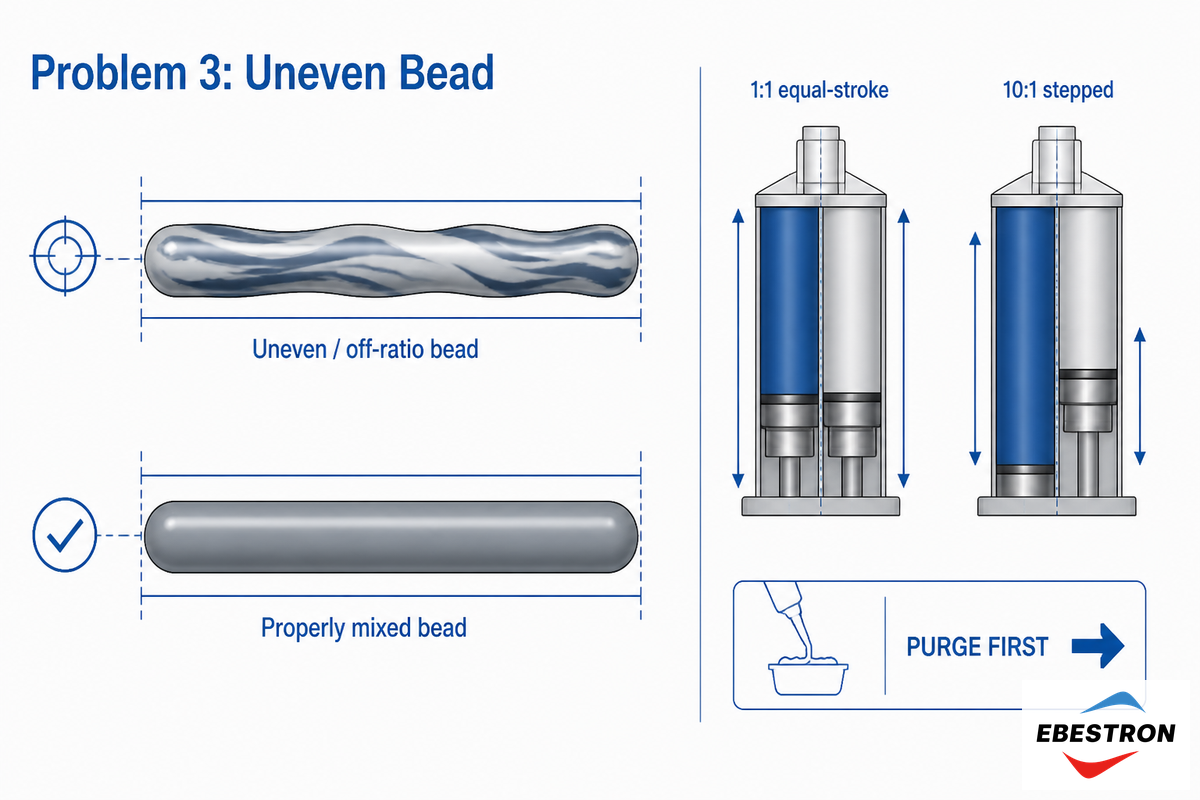
يشير الاختلاف — سواء ظهر في تغيّر اللون على امتداد خط المادة اللاصقة، أو في تصلب المادة عند بعض النقاط وبقائها لزجة عند نقاط أخرى — على الأرجح إلى خلل في أداء المسدس أو الخرطوشة أو الخلاط أو توازنها، لا إلى مشكلة في المادة اللاصقة نفسها. ابدأ دائمًا بطرد المادة. فمكابس الخرطوشة الجديدة لا تبدأ متزامنة تمامًا بطبيعتها، لذا يحتوي أول جزء خارج منها على كمية أكبر من الراتنج أو المصلّب. وزّع نحو بوصة واحدة على منشفة ورقية قبل بدء العمل الفعلي. إذا استمر اختلاف اللون، فتحقق من المسدس.
«إذا كان الفرق في اللزوجة بين الراتنج والمصلّب كبيرًا جدًا، فسينفد أحد المكوّنين بسرعة أكبر من الآخر، ولن يكون الخلط السليم ممكنًا.»
- عدم تطابق نسبة الخلط: تحقق من توافق نسبة الخرطوشة (1:1، 2:1، 10:1) مع المسدس. فاستخدام خرطوشة 10:1 في مسدس 1:1 يجعل مكبسين متساويين في الشوط يضغطان على خرطوشة متدرجة، ما يؤدي إلى نقص أحد المكوّنين.
- هواء محبوس: تؤدي فقاعة هواء في إحدى الأسطوانتين إلى تدفق متقطع يتناثر فيه المزيج المحمّل بالهواء. واصل طرد المادة حتى يتدفق المزيج بسلاسة من الأسطوانتين كلتيهما — إذ يتراوح عرض خط المادة 2K عادةً بين 4 mm و20 mm حسب الطرف، لذلك يسهل ملاحظة فجوة بطول 4 mm.
- عناصر خلط غير كافية: لا تستطيع الخلاطات القصيرة ضمان تجانس المزيج على النحو المطلوب عندما تكون نسبة الخلط مرتفعة أو اللزوجة عالية. اختر طول الخلاط بما يناسب لزوجة المنتج.
إذا ظلت نسبة الخلط في الخط غير صحيحة بعد التحقق من سلامة المسدس والخرطوشة والخلاط، فانتقل البحث إلى التركيب الكيميائي للتصلب ونسبة الخلط — وهو موضوع يغطيه دليلنا المصاحب حول اختيار مسدس توزيع المواد اللاصقة ثنائي المكوّن ومشكلات معدات التوزيع 2K.
المشكلة 4: التنقيط واستمرار التدفق بعد ترك الزناد
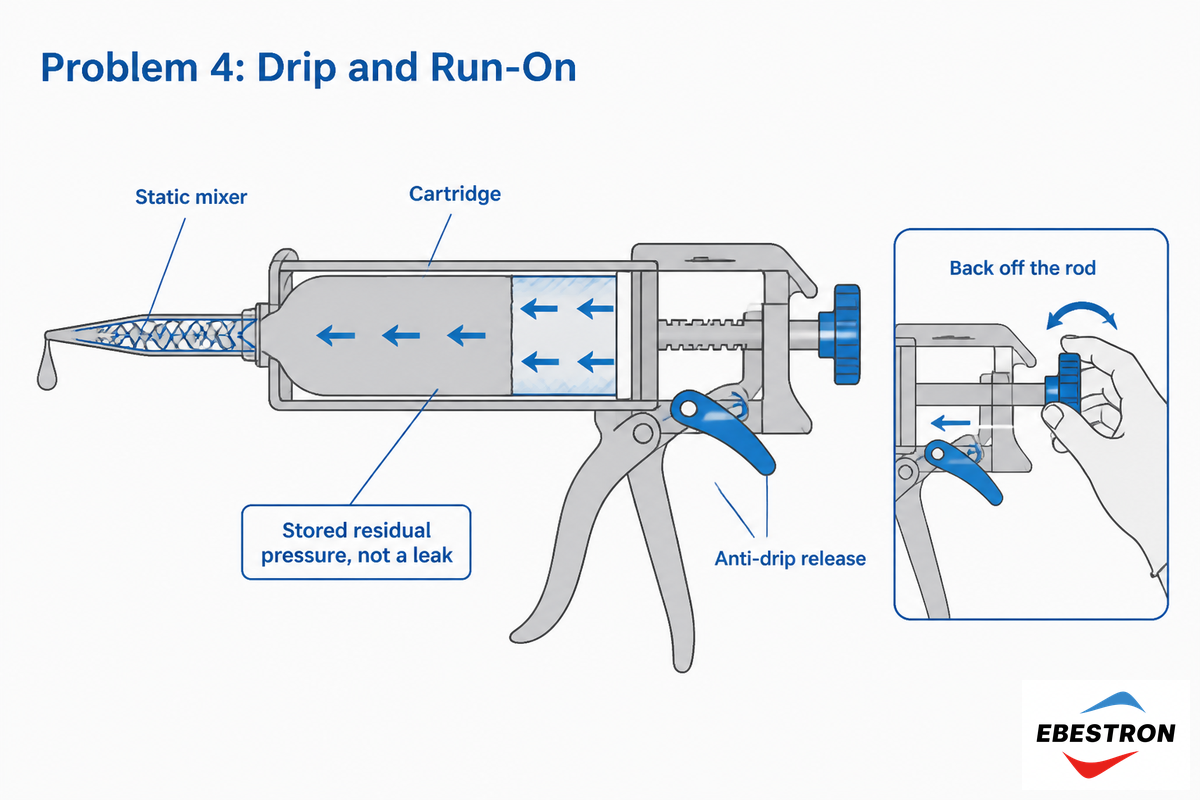
لا ينتج التنقيط بعد ترك الزناد عن تسرب في الختم، بل عن ضغط مخزّن. وهذه هي حلقة الضغط المتبقي واستمرار التدفق: تنشئ عناصر الخلط الداخلية في الخلاط الساكن انخفاضات متعددة في الضغط؛ لذا يستمر عمود المادة اللاصقة داخل الخرطوشة وفوهة التوزيع بدفع المادة إلى الخارج بعد التوقف عن الضغط، حتى يتبدد الضغط المتبقي. التنقيط أو ذيل المادة بعد انتهاء الدورة ناتج عن ارتخاء الخلاط، لا عن تعطل المسدس.
الحل المصمم لهذه الحالة هو آلية منع التنقيط، وتدعمه براءات اختراع تعود لعقود. تصف براءة الاختراع الأمريكية US4461407A «آلية تحرير تلقائي للضغط في مسدس السد»، تعمل في المسدسات ذات القبضة الزنبركية والمسدسات التي تعمل بـالسقاطة لحظة ترك الزناد؛ وتضيف تصاميم لاحقة (US20070017935A1) آلية اختيارية لمنع التنقيط تتكون من ذراع كامة وكلب تبديل ونابض ورقي. في المسدس اليدوي الذي لا يتضمن هذه الخاصية، حرّر الضغط بنفسك: بعد آخر خط من المادة، اضغط لسان التحرير وأرخِ القضيب بسحبه إلى الخلف نحو ربع بوصة. وفي الأنظمة الهوائية، يؤدي «الشفط العكسي» القصير بين الدورات الغرض نفسه.
💡 نصيحة احترافية
إذا كان المسدس يقطر مع سحب القضيب إلى الخلف، فهذا يعني أن الخرطوشة تتعرض لضغط زائد. وقد يكون السبب خلاطًا يحتوي على عناصر كثيرة جدًا أو انسدادًا جزئيًا في طرف فوهة التوزيع يرفع الضغط العكسي. خفّض ضبط الهواء المضغوط بدلًا من محاولة معالجة العَرَض عند الطرف.
المشكلة 5: قوة مفرطة على الزناد، أو انزلاق السقاطة، أو انحشار المكبس
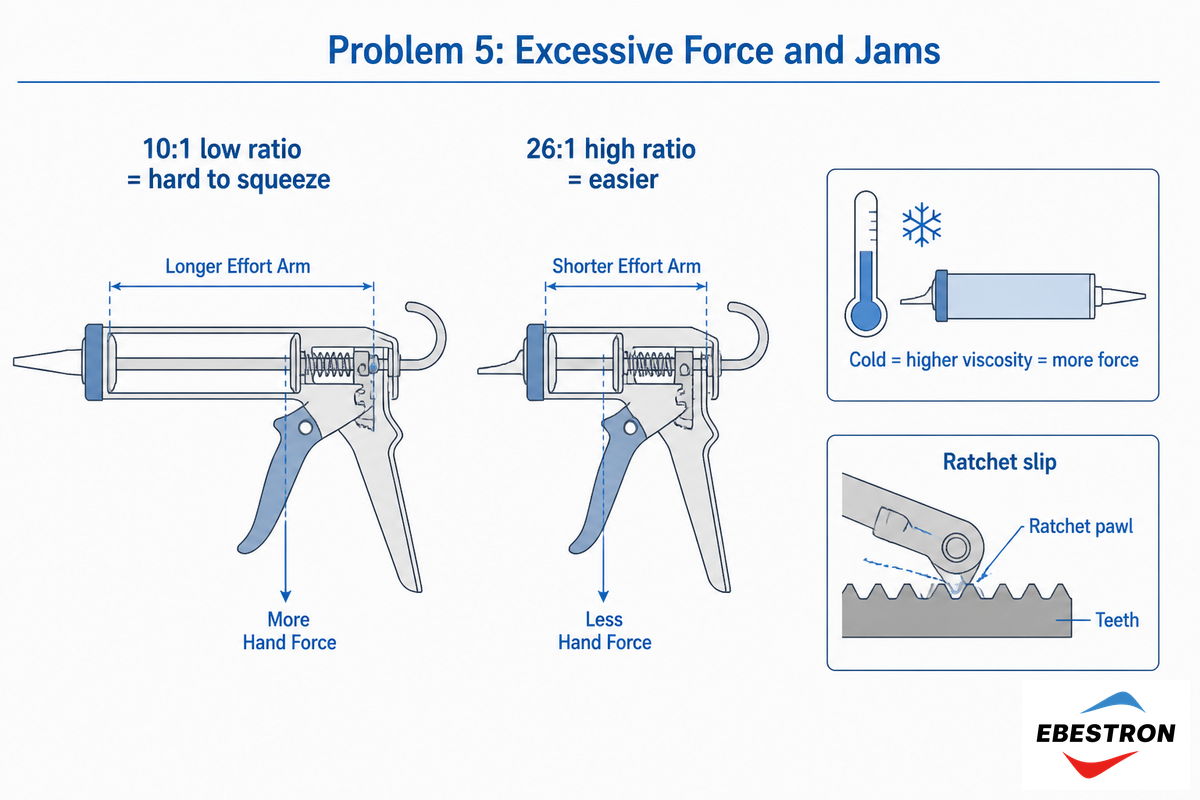
إذا كان الضغط على مسدس بخراطيش جديدة بالغ الصعوبة، فنادرًا ما يكون المسدس معطلًا؛ والأرجح أن نسبة قوة الدفع أقل من المطلوب للمادة اللاصقة أو أن الخرطوشة باردة. وهذا ما يُعرف بـزيادة القوة اللازمة بسبب برودة الخرطوشة: قد ترتفع لزوجة المادة اللاصقة بشدة مع انخفاض الحرارة، ما يجعل الإيبوكسي 2K نفسه يتطلب قوة دفع تفوق مرات عدة القوة اللازمة لخط مادة دافئ في ورشة باردة. وتوضح إرشادات Permabond ذلك صراحةً: خزّن الإيبوكسي في بيئة باردة، إذ «قد يصبح توزيع بعض الأنواع عالية اللزوجة من الخرطوشة شبه مستحيل». وتؤكد اختبارات الريولوجيا المستقلة ذلك — فلزوجة راتنج الإيبوكسي اعتماد قوي وموثق جيدًا على درجة الحرارة؛ وكلما ارتفعت الحرارة انخفضت اللزوجة. وفي الخرطوشة الباردة، ترتفع اللزوجة، وكذلك الاحتكاك الناجم عن لزوجة المادة اللاصقة على المكابس والقضيب — وهو ما يزيد القوة التي تشعر بها يدك عند الضغط.
لماذا يصعب ضغط الزناد بشدة حتى مع خرطوشة جديدة؟
يتضافر سببان، ولا يعني أي منهما تعطل المسدس. أولًا، المادة اللاصقة باردة — إذ ترتفع اللزوجة مع انخفاض الحرارة، فتتطلب الخرطوشة الباردة قوة أكبر بكثير من تلك اللازمة عند درجة حرارة الغرفة (دفّئها إلى 20–25 °C). ثانيًا، نسبة قوة الدفع منخفضة أكثر من اللازم. توصي إرشادات بيئة العمل لدى OSHA بأذرع الضغط؛ وتشير NIOSH أيضًا إلى أهمية توافق الأداة ووضعية الجسم. اختر نسبة تناسب اللزوجة، ودفّئ الخرطوشة، وتجنب الضغط بالقوة على مسدس سد عادي عند توزيع مواد سد كثيفة.
كيف أحرر مسدس خراطيش يدويًا عالقًا؟
أبقِ المسدس مشدودًا جزئيًا، واضغط تحرير السقاطة واسحب قضبان الدفع إلى الخلف بالكامل، ثم أخرج الخرطوشة. إذا كان المكبس عالقًا بسبب التصاق المادة المتصلبة به، فحرّك الخرطوشة برفق حتى تتحرر، ثم افحص القضبان وأسنان السقاطة بحثًا عن الأوساخ أو النتوءات قبل إعادة التحميل. إذا استمر انحشار المسدس بخرطوشة نظيفة، فهذا يعني تآكل أجزاء آلية الدفع ويجب إخراجه من الخدمة.
الوقاية: التنظيف والتشحيم والفحص قبل بدء الوردية
لا تتطلب هذه المشكلات الخمس في الغالب سوى عناية بسيطة ضمن ممارسات الورشة المعتادة. وأقل وسيلة تكلفة للوقاية من المشكلتين الأخيرتين هي الاختبار قبل التطبيق؛ إليك تسلسلًا تشخيصيًا سهلًا قبل بدء التشغيل يناسب تقريبًا أي مسدس إيبوكسي ثنائي المكوّن 2. ينبغي إجراء اختبار القبول أو الرفض في كل وردية، وتسجيل أي حالة غير طبيعية ومعالجتها.
تسلسل التشخيص باختبار الضغط (قبل الوردية)
- اضغط مرة واحدة: هل يتقدم قضيب المكبس بسلاسة؟
- اضغط الزناد — ما مقدار القوة المطلوبة؟ قارنه بالقوة المطلوبة في آخر دورة سليمة باستخدام المادة اللاصقة نفسها، وتوقع زيادة بنحو 25 إلى 50 بالمئة؛ وإذا زادت كثيرًا، فراجع المشكلات أعلاه.
- أبقِ الضغط مستمرًا: هل تثبت السقاطة دون انزلاق؟
- راقب الطرف: هل يبدأ خط المادة الممزوجة جيدًا عند بداية بوصة طرد المادة؟
- اترك الزناد وتأكد من توقف التدفق فجأة دون تسرب للمادة؛ ثم افحص القضبان ولسان السقاطة والسقاطة، وتحقق من محاذاة لوح المتابعة وقضيب الدفع بحثًا عن تراكم البقايا.
بين المهام، امسح واجهة الخرطوشة ولولبات الطرف باستخدام منظف أو مذيب لإزالة البقايا، وضع قليلًا من المزلّق على القضيب والسقاطة، وفكّ الطرف الأمامي دوريًا لتفكيكه من أجل فحصه بحثًا عن التراكمات المتصلبة. افحص خرطوم الهواء وأي طلاء من PTFE على الطرف، ودوّر المخزون وفق مبدأ الوارد أولًا يُصرف أولًا حتى لا تتجاوز الخراطيش مدة تخزينها. إن قضاء بضع دقائق في التنظيف باستخدام الأدوات المناسبة يطيل عمر خدمة المسدس، ويوفر الوقت في المهمة التالية، ويمنع التوقف غير المخطط له في خط الإنتاج — سواء أكنت تستخدم إعدادًا يدويًا للتوزيع أم هوائيًا.
⚠️ ملاحظة سلامة بشأن هواء الورشة
تشير قيمة 80–100 psi إلى إمداد الهواء المنظم اللازم للتوزيع باستخدام مسدس هوائي. أما إذا استخدمت الهواء المضغوط لنفخ موضع اتصال الخرطوشة أو الطرف، فذلك يُعد تنظيفًا؛ وتقيّد لائحة OSHA 1910.242(b) استخدام الهواء المضغوط في التنظيف بضغط يقل عن 30 psi، مع حاجز لاحتواء الشظايا وواقٍ للعينين. يحول مرشح/منظّم بقدرة 5 ميكرون دون وصول الزيت والماء إلى المسدس. لا توجه مطلقًا هواء الورشة بكامل ضغط 80–100 psi نحو فوهة مسدودة.
إصلاح المسدس أم استبداله؟ قرار بحسب تكلفة كل دفعة
لكن لا تستدعي كل أعطال المسدس شراء مسدس جديد. يكمن القرار في التمييز بين المستهلكات والأختام التي يسهل إصلاحها بسرعة وبتكلفة منخفضة، وأعطال مجموعة آلية الدفع التي تستلزم استبدال المسدس. استخدم الجدول أدناه لاتخاذ القرار عند مكان العمل أو على خط الإنتاج فور ظهور العطل.
| العطل | الإجراء | السبب |
|---|---|---|
| تصلب الخلاط / انسداد الطرف | استبدل الفوهة | مستهلك؛ تكلفته بضعة سنتات لكل دفعة |
| تآكل المكبس / ختم لوح المتابعة | استبدل الختم أو الخرطوشة | قطعة قابلة للاستبدال عند تآكلها |
| آلية منع التنقيط لا تعمل | أصلح آلية التحرير / نظفها | خلل في الآلية، لا في الهيكل |
| تآكل أسنان السقاطة | استبدل المسدس | فقدت مجموعة آلية الدفع سلامتها |
| انحناء قضبان الدفع | استبدل المسدس | سيستمر الانزلاق / الانحشار |
| تشقق الهيكل | استبدل المسدس | غير آمن عند تعرضه لحمل الدفع |
استخدم القاعدة العملية التالية متى أمكن: إذا كان المكوّن المعطل فوهة أو ختمًا أو خرطوشة، فاستبدله أو أعد تجميعه. أما إذا كان الخلل في مجموعة آلية الدفع للمسدس (مجموعة السقاطة أو القضبان أو الهيكل)، فيلزم استبدال المسدس؛ لأن المسدس اليدوي الذي «ينزلق تحت الحمل» يهدر المادة ويعرّض المشغّل للإصابة. وعندما يتعطل مسدس يدوي باستمرار في التطبيقات التي تستخدم مزيجًا كثيفًا، يكون الانتقال إلى مسدس يدوي بقوة دفع أعلى أو إلى بديل هوائي عادةً خيارًا أوفر وأكثر عملية من مواصلة الإصلاح.
آفاق القطاع: لماذا تدفع الأعطال المتكررة الورش إلى اعتماد التوزيع شبه المؤتمت
في الواقع، إن اجتماع المشكلات الموضحة هنا هو ما يدفع منتجي 2K ذوي أحجام الإنتاج الكبيرة إلى التحول من المسدسات اليدوية، وليس مجرد اتجاه في السوق. فكل مشكلة في أحد المكوّنات، سواء كانت استمرار تدفق المادة أو الإجهاد أو عدم دقة نسب الخلط، قد تؤدي مباشرةً إلى الهدر وتوقف الإنتاج، ما يجعل حلول التوزيع شبه الآلية أو الروبوتية بالكامل مجدية من حيث التكلفة بمرور الوقت. وتشير مؤشرات السوق إلى أن هذا التحول جارٍ بالفعل؛ إذ ينمو استخدام الروبوتات لتوزيع الموائع والمواد اللاصقة بوتيرة تفوق نمو معدات التوزيع العامة بفارق كبير (معدل نمو سنوي مركب يقارب 11% مقابل نحو 4.85% للقطاع ككل حتى عام 2031)، مع إسهام الأتمتة في الحد من المشكلات البشرية المرتبطة بالمسدسات اليدوية. ومع أن هذا التحول جارٍ، فإنه لم يصبح شائعًا في كل مكان؛ بل إن اعتماد الروبوتات تراجع في بعض المناطق الصناعية، وغالبًا ما تواجه الشركات الأصغر صعوبة في توفير المهارات التقنية ورأس المال اللازمين للاستثمار. ومن المرجح أن تكون الخطوة التالية لمعظم المصنّعين في المستقبل القريب هي استخدام مسدس يدوي أو هوائي أنسب، إلى جانب إجراءات صيانة صارمة وبروتوكولات لتشخيص الأعطال وإصلاحها، إلى أن تبرر التكاليف التي لا يمكن تجنبها استثمارًا أكبر في الأتمتة.
مؤشران عمليان للمشترين في 2026. 1. ينتقل منع الأخطاء إلى مراحل أبكر من العملية. يذكر تقرير صناعي صدر في يناير 2026 أن «أنظمة الرؤية الآلية والذكاء الاصطناعي» باتت تحدد عيوب خط المادة أثناء التوزيع؛ أي عيوب التنقيط وزيادة كمية المادة أو نقصها، التي تعالجونها يدويًا عند استخدام مسدس يدوي. فعلى سبيل المثال، أفاد أحد الموردين بأن استبدال أداة تطبيق لبادية بصمام توزيع خفّض استخدام البادئ بنسبة 50%، وأزال «انسداد رأس الصمام، الذي كان يؤدي إلى تأخيرات متكررة في صيانة المعدات». 2. أصبحت بيانات الاختبار حديثة. ينبغي الآن أن تنعكس طبعة 2024 من ISO 10364 في أوراق بيانات الموردين؛ فقيم مدة الصلاحية بعد الخلط ومدة العمل الواردة في أوراق البيانات الحديثة ذات صلة بالمنتجات المتاحة حاليًا. الخلاصة: على كل من يوزع أكثر من بضع خراطيش في الوردية أن يتتبع كل عطل عند «نقاط الأعطال الخمس الرئيسية» للخراطيش الواردة في هذا الدليل، وأن يدرس العائد على الاستثمار في الانتقال إلى نظام يعمل بهواء مضبوط أو نظام مؤتمت بالكامل، بمجرد تجاوز الحد المسموح به للهدر بسبب «تباطؤ» المسدس اليدوي، وذلك قبل توقيع عقده التالي للخراطيش، مع الاحتفاظ بمهارات تشخيص الأعطال وإصلاحها داخل الشركة.
الأسئلة الشائعة
س: لماذا لا يخرج أي شيء من مسدس التوزيع عند الضغط على الزناد؟
عرض الإجابة
تحققوا من أربعة أمور بالترتيب. أولًا، تأكدوا من إزالة غطاء التثبيت وثقب الختم الرقيق الداخلي، ومن أن صفيحة المتابعة تستند إلى مكبس الخرطوشة لا إلى الجدار الجانبي. ثانيًا، تأكدوا من تعشيق آلية السقاطة وعدم ضبطها على وضع التحرير. ثالثًا، تحققوا من خلو الفوهة من الانسداد. أزيلوا الفوهة ووزعوا المادة مباشرةً من الخرطوشة: إذا تدفقت المادة، فالخلاط مسدود؛ وإذا لم تتدفق، فالعطل في الخرطوشة أو مجموعة الدفع، لذا افحصوا القضبان ومواضع تثبيتها.
س: كيف أزيل انسداد فوهة خلط ساكنة تصلّبت مادتها؟
عرض الإجابة
لا يمكن إزالة الانسداد؛ بل يجب استبدالها. عندما تتصلب المادة اللاصقة ثنائية المكوّن داخل عناصر الخلط البالغ عددها 18–24، تنسد القنوات نهائيًا، وقد يؤدي الدفع بقوة أو الثقب إلى انفجار وصلة الخرطوشة. لا يزيل المذيب سوى البقايا غير المتصلبة عند الطرف والقلاووظ، ولا يزيل أبدًا المادة المتجلطة داخل الخلاط؛ لذا أبقوا خلاطًا احتياطيًا في متناول اليد.
س: لماذا يستمر مسدس التوزيع بالتنقيط بعد إفلات الزناد؟
عرض الإجابة
ينجم التنقيط بعد إفلات الزناد عن تحرر الضغط المتبقي المحفوظ في الخرطوشة وخلاط ذي 18–24 عنصر خلط، وليس عن تسرب في مانع التسرب. يخفّف مسدس منع التنقيط هذا الضغط فورًا؛ أما عند استخدام مسدس يدوي، فاضغطوا لسان التحرير واسحبوا القضيب إلى الخلف بمقدار ربع بوصة بعد كل خط مادة، أو اخفضوا ضغط الهواء إلى نحو 80 psi.
س: لماذا يصعب الضغط على زناد المسدس مع خرطوشة جديدة تمامًا؟
عرض الإجابة
يتضافر سببان، ولا يعني أيٌّ منهما وجود خلل في المسدس. أولًا، تكون المادة اللاصقة باردة: إذ ترتفع اللزوجة مع انخفاض درجة الحرارة، ولذلك قد تحتاج خرطوشة في ورشة باردة إلى ضغط يعادل 3× الضغط اللازم للمادة اللاصقة نفسها عند درجة حرارة الغرفة (20–25 °C) — سخّنها مسبقًا. ثانيًا، تكون نسبة الدفع منخفضة جدًا: فمادة إيبوكسي 2K لزجة تبدو كالصخر عند استخدامها بمسدس بنسبة 10:1 يسهل توزيعها بمسدس بنسبة 26:1. طابق نسبة الدفع مع اللزوجة، أو استخدم مسدسًا هوائيًا.
س: كيف أعيد ضبط مسدس الخراطيش اليدوي العالق أو أحرره؟
عرض الإجابة
اضغطوا لسان تحرير آلية السقاطة، واسحبوا قضيبي الدفع إلى الخلف بالكامل، ثم أخرجوا الخرطوشة. قبل إعادة تركيبها، افحصوا الأسنان والقضبان بحثًا عن التآكل أو النتوءات؛ فاستمرار تعطل المسدس مع خرطوشة سليمة يدل على تآكل أجزاء آلية الدفع.
س: متى ينبغي استبدال مسدس التوزيع بالكامل بدلًا من استبدال أحد أجزائه؟
عرض الإجابة
استبدلوا المواد الاستهلاكية ومانعات التسرب، مثل الفوهات وأختام المكبس والحشيات والخراطيش، ضمن الصيانة الدورية للأجزاء المعرضة للتآكل. استبدلوا المسدس بالكامل عندما يصيب الضرر مجموعة الدفع، مثل تآكل أسنان السقاطة أو انحناء قضبان الدفع أو تشقق الهيكل. تجعل هذه الأعطال المسدس ينزلق تحت الحمل، وتهدر المادة اللاصقة، ونادرًا ما يمكن إصلاحه وإعادته إلى العمل. إذا تكرر تعطل مسدس يدوي عند توزيع مادة لاصقة عالية اللزوجة، فعادةً ما يكون الحل الأقل تكلفة استخدام طراز ذي قوة دفع أعلى أو طراز هوائي يناسب المهمة.
المراجع والمصادر
- حلول مريحة لليدين والمعصمين (أذرع الزناد)إدارة السلامة والصحة المهنية الأمريكية
- الاستخدام المريح للأدوات اليدوية: إرشادات للممارسينمراكز مكافحة الأمراض والوقاية منها / المعهد الوطني للسلامة والصحة المهنية
- اعتماد لزوجة راتنج الإيبوكسي على درجة الحرارةالمركز الوطني لمعلومات التقانة الحيوية، المكتبة الوطنية الأمريكية للطب (NIH)
- ISO 10364:2024، المواد اللاصقة الإنشائية، تحديد مدة الصلاحية بعد الخلط للمواد اللاصقة متعددة المكوّناتالمنظمة الدولية للتوحيد القياسي
- US4461407A، آلية التحرير التلقائي للضغط في مسدس مواد السدّمكتب براءات الاختراع والعلامات التجارية الأمريكي
- US20070017935A1، مسدس مواد السدّ (آلية منع التنقيط)مكتب براءات الاختراع والعلامات التجارية الأمريكي
- US4081112A، مسدس مواد السدّ (هندسة ذراع الزناد)مكتب براءات الاختراع والعلامات التجارية الأمريكي
- 29 CFR 1910.242(b)، استخدام الهواء المضغوط للتنظيفإدارة السلامة والصحة المهنية الأمريكية
- تشخيص أعطال عملية التوزيع وإصلاحهامجلة ASSEMBLY
- نقلة نوعية: الذكاء الاصطناعي والرؤية الآلية في التوزيع (يناير 2026)قطاع المواد اللاصقة ومواد السدّ
مقالات ذات صلة
- كيفية اختيار مسدس توزيع المواد اللاصقة ثنائي المكوّنطابقوا نسبة قوة الدفع ونوع آلية الدفع مع المادة اللاصقة
- دليل شراء مسدس الإيبوكسي: يدوي وهوائي وبطاريةمقارنة دورات التشغيل بحسب نوع آلية الدفع
- مقارنة بين مسدس مواد السدّ ومسدس توزيع الخراطيش ثنائية المكوّنلماذا لا يُعدّ مسدس 2K مسدسًا لمواد السدّ
- فوهة الخلط الساكناختيار فوهة لخلط 2K بدقة ونظافة
الفريق الذي أعدّ هذا الدليل
تنتج Ebestron خراطيش مزدوجة ثنائية المكوّن، وفوهات خلط ساكنة، ومسدسات توزيع يدوية وهوائية تظهر فيها هذه الأعطال، كما تورّد مواد التعبئة والتغليف الاستهلاكية للمواد اللاصقة 2K المتوافقة مع أنظمة Sulzer Mixpac وNordson و3M. يستعرض هذا الدليل نسبة قوة الدفع وصفيحة المتابعة ومشكلات الخلاط التي يلاحظها فريقنا التقني في أغلب الأحيان عبر تنسيقات الخراطيش المختلفة. راجعه الفريق التقني لدى Ebestron.
اعثروا على مسدس التوزيع 2K المناسب →
هل ما زلتم غير متأكدين من نسبة قوة الدفع التي تتطلبها مادتكم اللاصقة؟ احجزوا مكالمة لمدة 15 دقيقة مع فريقنا.