تواصلوا مع شركة Ebestron

حُدّث في يونيو 2026 · راجعه الفريق الفني في Ebestron
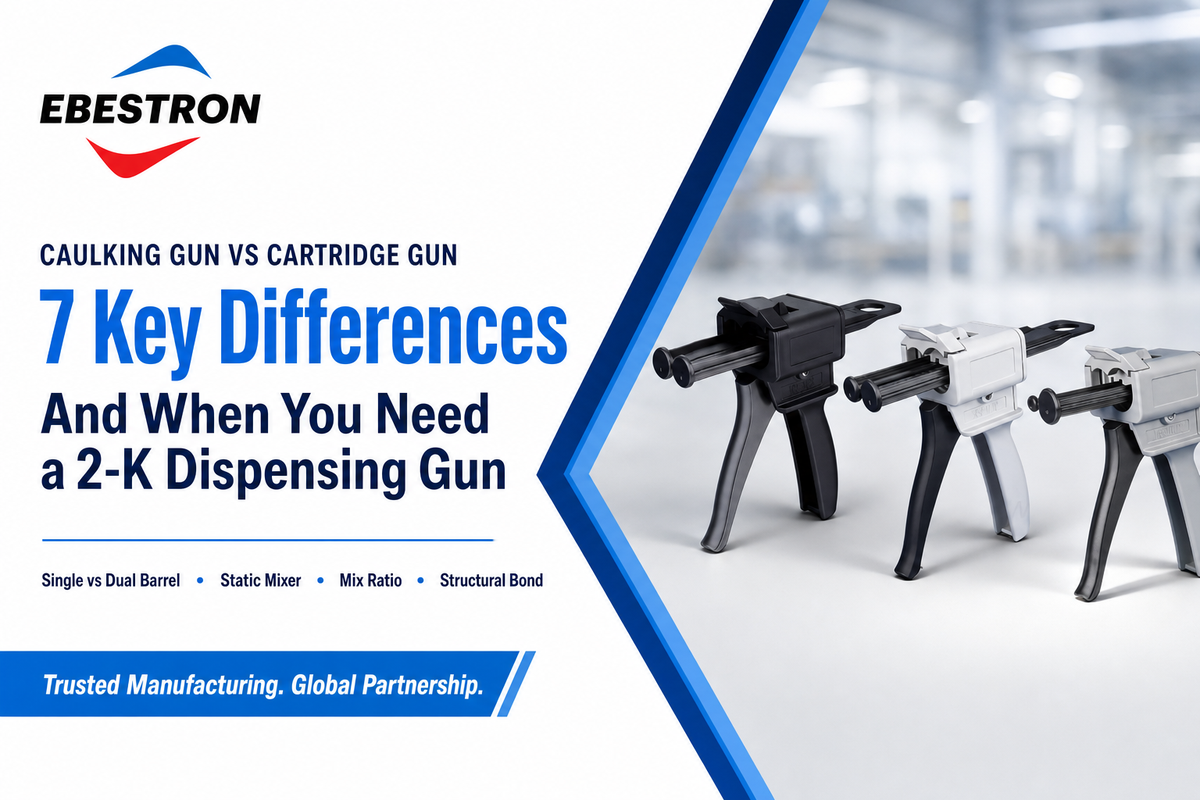
مسدس السدّ أم مسدس الخراطيش: سؤالان مختلفان يختبئان خلف اسم أداة واحد. في متاجر العدد، يُقصد بمسدس الخراطيش ببساطة شكل الخرطوشة لمسدس السدّ، مقابل مسدس العبوات الأنبوبية المرنة أو مسدس التوريد السائب. أما في أرضية المصنع، فيُقصد به عادةً مسدس توزيع ثنائي المكوّن (2-K) يدفع الراتنج والمصلّب عبر خلاط ساكن بنسبة خلط ثابتة. تبدو الأداتان متشابهتين، لكن كلفتهما تختلف كثيرًا، واستخدام الأداة الخاطئة يفسد العمل. يوضح هذا الدليل الفرق بينهما لمساعدتكم على اختيار الأداة المناسبة للمهمة.
باختصار: يوزّع مسدس السدّ مادة سدّ جاهزة الخلط من أسطوانة واحدة؛ أما مسدس توزيع الخراطيش ثنائي المكوّن (2-K)، فيدفع مادتين تفاعليتين من أسطوانتين مزدوجتين عبر فوهة خلط ساكنة بنسبة خلط ثابتة. الأول لسدّ الفجوات، والثاني للربط الإنشائي. والفرق الأساسي هو ضبط الجرعات والخلط، لا الحجم أو قوة الضغط على الزناد.
مواصفات سريعة: مسدس السدّ مقابل مسدس الخراطيش 2-K
| المكوّنات الموزّعة | 1 (جاهز الخلط) مقابل 2 (الراتنج + المصلّب) |
| أسطوانات الخراطيش | مفردة مقابل مزدوجة (متجاورة أو محورية) |
| الخلط | لا يوجد (مخلوط مسبقًا) مقابل فوهة خلط ساكنة |
| ضبط نسبة الخلط | لا يوجد مقابل ثابت (1:1، 2:1، 4:1، 10:1) |
| العبوة المعتادة | خرطوشة 10 oz (300 ml) / عبوة أنبوبية مرنة 400–600 ml / توريد سائب مقابل خرطوشة مزدوجة بسعة 50–600 ml (النطاق 23–1500 ml) |
| نسبة قوة الدفع المعتادة | من 3:1 إلى 18:1 (حتى 26:1–34:1) مقابل قوة دفع مزدوجة متوازنة |
| الاستخدام الأساسي | سدّ الفجوات والوصلات مقابل الربط الإنشائي تحت الحمل |
القيم نطاقات معيارية في القطاع.
مسدس السدّ أم مسدس الخراطيش: نظرة سريعة
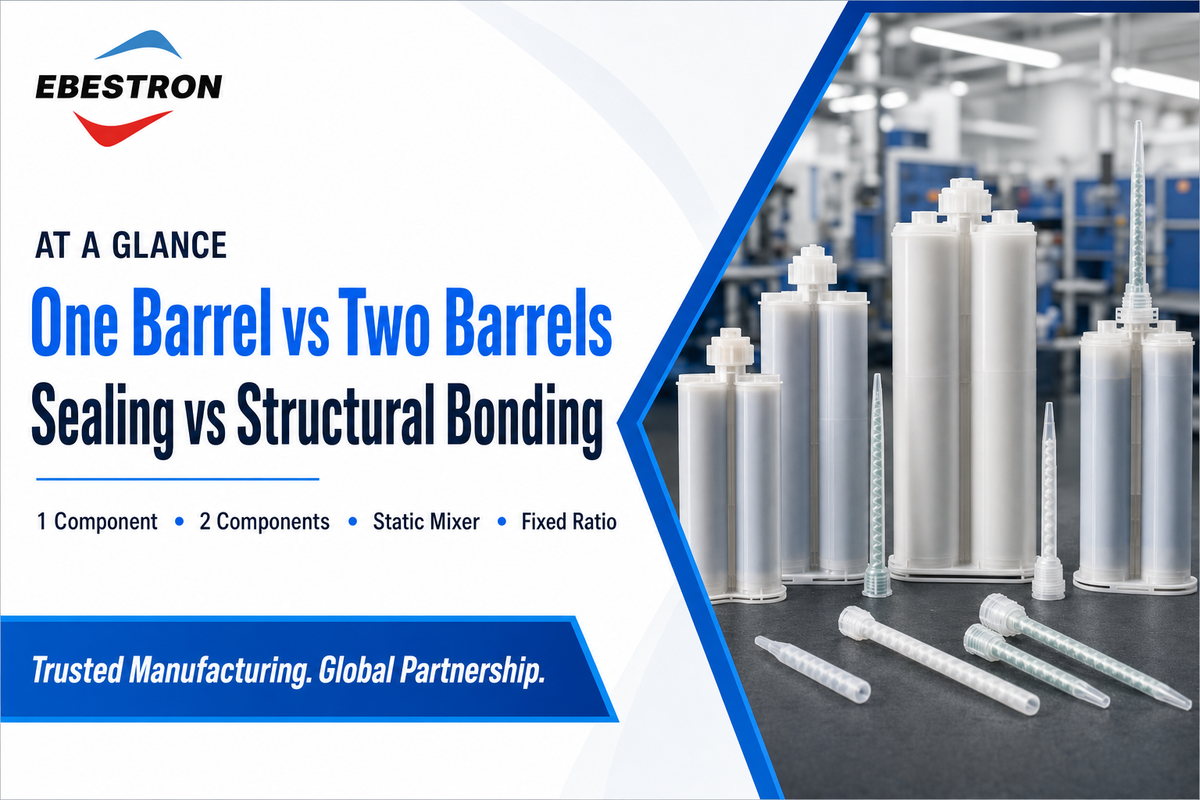
على الرغم من تشابه الإطار والمكبس والزناد في مسدس السدّ ومسدس خرطوشة من 2 مكوّن، فإنهما أداتان مختلفتان. وأسهل طريقة للتمييز بينهما هي النظر إلى ما يخرج من الطرف: تيار واحد من مادة لزجة ممزوجة مسبقًا، أم مكوّنان يختلطان معًا عند الفوهة؟ هذه هي الخلاصة تقريبًا: تحدد قاعدة أسطوانة واحدة مقابل أسطوانتين بقية الاختلافات، كما تحدد السعر ومقاومة الإحكام التي تحصلون عليها. أما الجانب الإنشائي لهذا الاختلاف، فتقيسه أبحاث الوصلات اللاصقة بوصفه انتقال الحمل عبر المنطقة الملتصقة (ScienceDirect).
| السؤال | مسدس السدّ | مسدس توزيع الخراطيش 2-K |
|---|---|---|
| ما المادة التي يوزّعها؟ | مادة سدّ أو مادة لاصقة واحدة جاهزة الخلط | مادتان تفاعليتان (الراتنج + المصلّب) |
| كيف يتم الخلط؟ | لا خلط — المادة مخلوطة مسبقًا | تمزج فوهة الخلط الساكنة المادتين أثناء التوزيع |
| ما الغرض منه؟ | سدّ فجوة لمنع مرور الهواء والماء | ربط سطحين يتحملان الحمل |
| من يشتريه؟ | أصحاب المنازل والدهّانون والبنّاؤون | خطوط التجميع ومصنّعو المنتجات ومصنّعو المعدات الأصلية |
ما مسدس السدّ؟
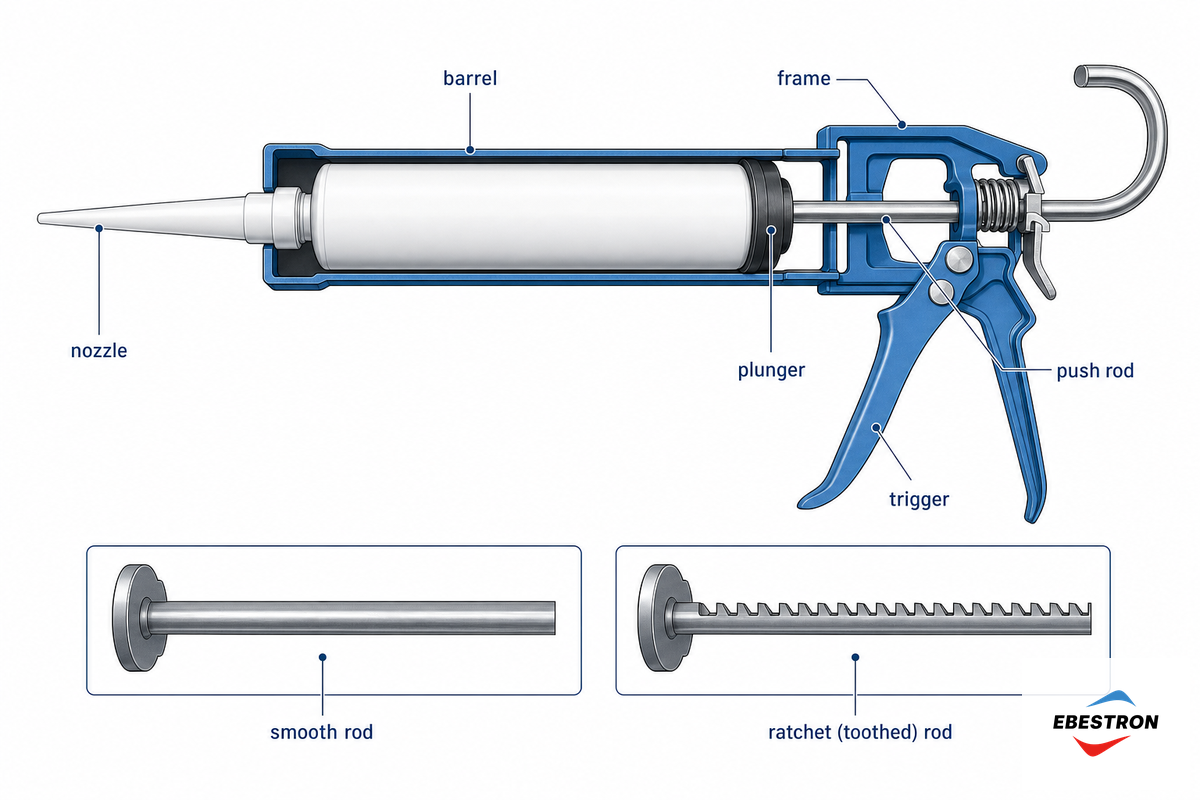
مسدس السدّ هو أي أداة يدوية تدفع خرزة من مادة جاهزة الخلط، سواء أكانت مادة سدّ أم مادة لاصقة، من خرطوشة أو عبوة. عند الضغط على الزناد، يدفع المكبس قضيبًا أملس أو مسنّنًا إلى داخل العبوة، فيخرج مانع التسرب أو المادة اللاصقة من الطرف المقطوع.
يسمح لك القضيب الأملس بتخفيف الضغط فور ترك الزناد، فيتوقف التدفق بنظافة مع تسرب قليل، بينما يبقى القضيب المسنن تحت الضغط بسبب تعشيق أسنانه، ويميل إلى مواصلة التسرب بعد ترك الزناد. لا تحتاج هنا إلى مسدس سدّ بمزايا خاصة؛ فقضيب الدفع هو ما يؤدي العمل، إذ تضغط الزناد لتحريكه عند السدّ بقضيب أملس، وتتركه لإيقاف التدفق. ويمكن لمسدس سدّ بسيط بقضيب واحد كهذا التعامل مع السيليكون والأكريليك على حد سواء. وقد ظهر هذا التصميم القائم على المكبس والقضيب في براءات اختراع التوزيع منذ زمن طويل، بما فيها إصدارات ثنائية المكوّن مثل US Patent 5,104,005.
هناك قيمة واحدة هي الأهم: نسبة قوة الدفع. وهي تصف الميزة الميكانيكية التي تحصلون عليها عند الضغط على الزناد؛ فكلما ارتفعت النسبة، زادت قوة الدفع لكل ضغطة، وتدفقَت المادة عالية اللزوجة بجهد أقل من اليد. يتدفق السيليكون أو الأكريليك منخفض اللزوجة بسهولة عند نسبة منخفضة من 3:1 إلى 6:1، بينما قد تتطلب مادة سدّ بولي يوريثان باردة أو كثيفة نسبة 18:1 أو أكثر. وتصل نسب المسدسات الشديدة التحمل إلى 26:1 أو حتى 34:1، مع أن نسبة واحدة لا تناسب كل المواد. والفرق بين إنجاز العمل بسلاسة وإرهاق اليد بحلول وقت الغداء هو اختيار مسدس مريح وشديد التحمل بنسبة مناسبة. في موقع عمل بارد، سيواجه الدهّان الذي يستخدم مسدسًا بنسبة 6:1 مع أنبوب بولي يوريثان شديد اللزوجة صعوبة طوال اليوم في الضغط على الزناد، بينما يوزّع مسدس بنسبة 18:1 الخرزة نفسها بضغط خفيف.
⚠️ خطأ شائع
اعتبار مسدس السدّ أداة تُرمى بعد الاستخدام. فآلية السقاطة البالية التي لا تحافظ على الضغط تترك فراغات وتكتلات في خرزة المادة. لتوزيع مادة السدّ بدقة، اقطعوا الفوهة بفتحة صغيرة باستخدام سكين متعدد الاستخدامات، واثقبوا الختم الداخلي بقضيب رفيع، وحافظوا على حركة منتظمة لتكوين خرزة متجانسة، ثم حرّروا الضغط عند نهاية كل مسار.
الخرطوشة والعبوة الأنبوبية المرنة والتوريد السائب: أشكال مسدسات السدّ الثلاثة
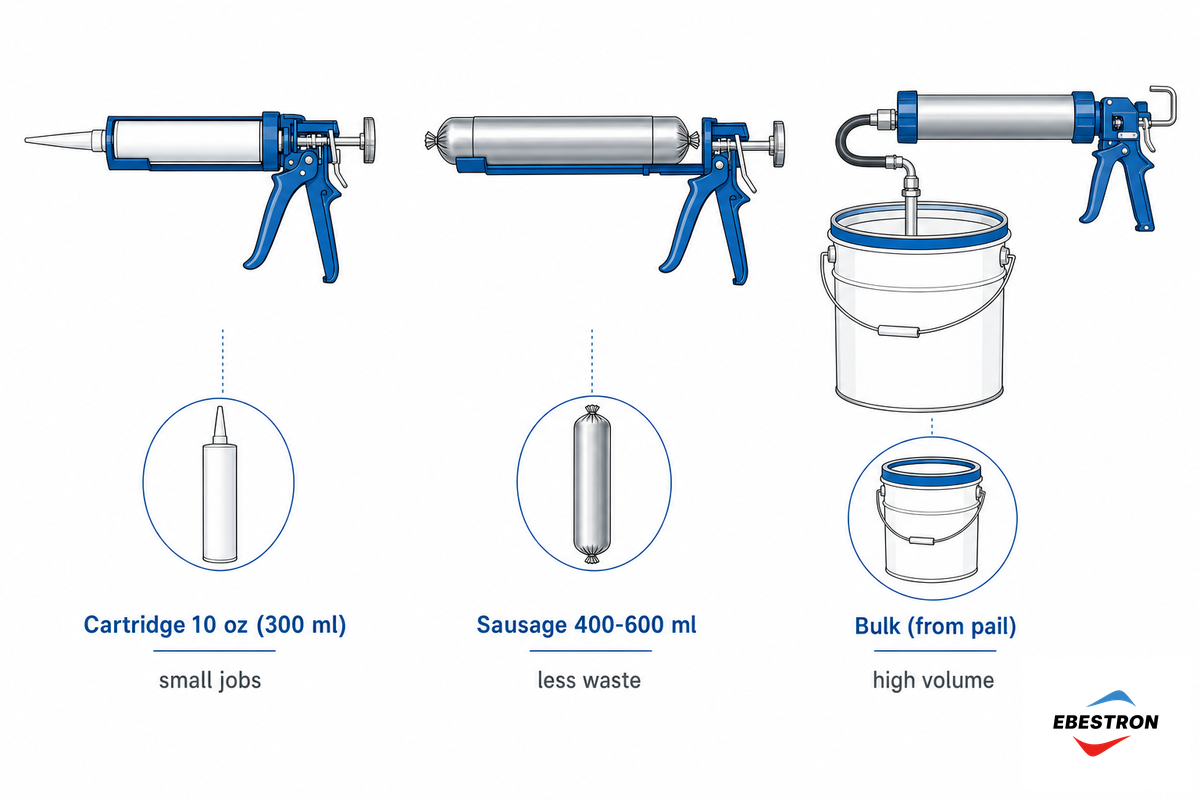
عندما يقول الناس «مسدس السدّ»، فإنهم يقصدون عادةً أحد أشكال التحميل الثلاثة: الخرطوشة أو العبوة الأنبوبية المرنة أو التوريد السائب. يقبل مسدس السدّ للخرطوشة خرطوشة صلبة سعة 10 oz (300 ml)، وهي الخيار القياسي الافتراضي في معظم المنازل لأعمال الإصلاح والصيانة. أما مسدس العبوات الأنبوبية المرنة، فيُصمّم لاستيعاب عبوة رقائق مرنة سعة 400 ml أو 600 ml؛ وهذا يتيح توزيع كمية من المادة تعادل ضعفين أو ثلاثة أضعاف في الحيز نفسه، كما يسمح بعصر المادة بكفاءة بفضل انكماش العبوة. وأخيرًا، يسحب مسدس السدّ للتوريد السائب المادة مباشرةً من دلو كبير لتوفير كميات ضخمة لمشروعات السدّ واسعة النطاق.
| الشكل | السعة | الأنسب لـ | المقابل |
|---|---|---|---|
| الخرطوشة | 10 oz (300 ml) | الأعمال المتقطعة والصغيرة | تكرار إعادة التحميل؛ يمكن إغلاقها وتخزينها لأسابيع |
| العبوة الأنبوبية المرنة | عبوة رقائق بسعة 400–600 ml | أعمال السدّ التجارية المتواصلة | هدر أقل، لكن العبوات المفتوحة تجف خلال ساعات |
| التوريد السائب | تُحمّل من دلو | أعمال إيقاف الحريق ذات الأحجام الكبيرة، والجدران الستائرية | أقل كلفة للوحدة؛ لكن التحميل أكثر فوضوية |
هل تحتاجون إلى مسدس خراطيش لمادة السدّ؟
في معظم الحالات، يكفي مسدس سدّ يدوي أساسي، وتتمثل ميزته الرئيسية في سهولة الاستخدام. تبيع جميع العلامات التجارية تقريبًا السيليكون أو الأكريليك في خرطوشة أو أنبوب سعة 10 oz يسهل تحميله وإخراجه خلال ثوانٍ. ويمكن تخزين الخرطوشة غير المحكمة الإغلاق لمدة أسبوعين تقريبًا، ما يجعلها خيارًا شائعًا لدى أصحاب المنازل الذين يسدّون بضع نوافذ.
يعتمد اختيار أفضل مسدس سدّ لهذا العمل على وجود قضيب أملس وآلية تحرير تمنع التقطير، لا على السعة؛ أما في الأعمال المتكررة، فيريح مسدس السدّ الكهربائي اليد. وتغطي مسدسات السدّ للخرطوشة معظم الأعمال، لذا نادرًا ما يتجاوز اختيار مسدس السدّ انتقاء مسدس مريح في اليد؛ ولا تحتاجون إلى مسدس العبوات الأنبوبية المرنة أو مسدس التوريد السائب إلا عندما تبرر كمية المادة المستخدمة في كل جلسة كلفته. باختصار، عند اختيار مسدس السدّ المناسب، اختاروا أبسط مسدس يتيح لكم التحكم عند توزيع السيليكون. ويعتمد فهم الفروق بين مسدسات الخرطوشة والعبوة الأنبوبية المرنة والتوريد السائب على بضعة خصائص رئيسية: تقلل المسدسات المخصصة للعبوات الأنبوبية المرنة الهدر بفضل انكماش العبوة، بينما يوازن شكلا العبوة الأنبوبية المرنة والتوريد السائب بين مدة التخزين والسعة. ولا يتيح أي من هذه الأشكال أحادية المكوّن إنشاء ربط إنشائي، إذ يتطلب ذلك مادة لاصقة ثنائية المكوّن (مجلة صناعة المواد اللاصقة ومواد السدّ).
ما مسدس توزيع الخراطيش ثنائي المكوّن (2-K)؟
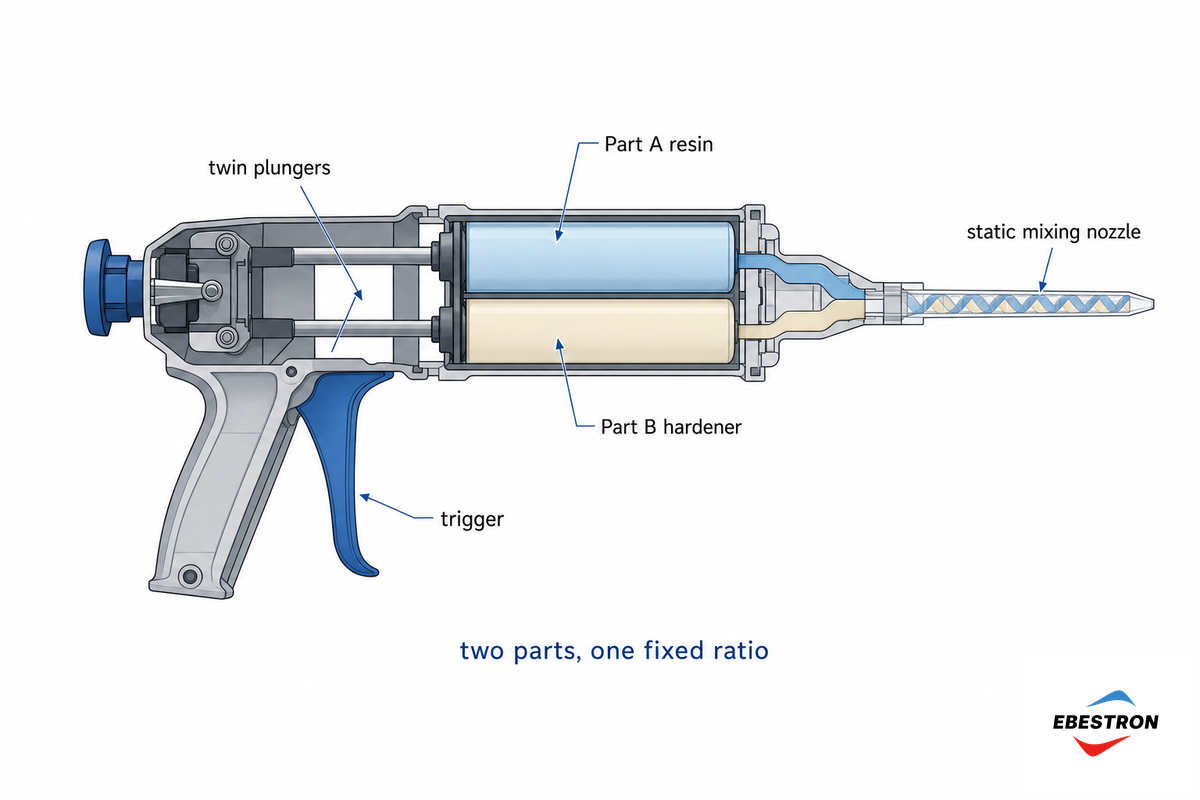
أما عند الانتقال إلى الأدوات الاحترافية، فستجدون مسدس توزيع الخراطيش ثنائي المكوّن، المعروف اختصارًا باسم مسدس «2-K» أو «الخراطيش المزدوجة»، وهو الضلع الثاني من قاعدة «الأسطوانة الواحدة مقابل الأسطوانتين». يحمل المسدس خرطوشتين متجاورتين تفصلان المكوّن A (الراتنج) عن المكوّن B (المصلّب). وبدفعٍ من مكبسين متوازنين، يختلط المكوّنان عند خروجهما من المسدس عبر فوهة خلط ساكنة، وهي ميزة لا توجد في مسدس السدّ أحادي المكوّن.
لكن لا تخلطوا بينه وبين نسخة مطوّرة وأقوى فحسب من نظيره أحادي المكوّن. فبراءات الاختراع تسجل مسدس السدّ ثنائي المكوّن تصميمًا مستقلًا؛ ومن أمثلته براءة الاختراع الأمريكية 5,104,005، مسدس سدّ يعمل ميكانيكيًا لمكوّنين، الذي يستخدم لولبًا كرويًا لتحريك قضيبَي كبس عبر عارضة نقل مشتركة، بحيث يتحرك دافعا الإخراج معًا من خرطوشة مزدوجة. عمليًا، تتوفر الخرطوشة المزدوجة بسعات 50 أو 200 أو 400 أو 600 ml من المادة اللاصقة. ووفقًا للمجلة المتخصصة مجلة صناعة المواد اللاصقة ومواد السدّ، لا تتصلب الأنظمة ثنائية المكوّن، مثل الإيبوكسي والأكريليك التفاعلي والبولي يوريثان، إلا بعد مزج المكوّنين A وB. ولأنهما يبدآن التفاعل فور التقائهما في الخلاط، يجب طرد المادة من مسدس 2-K قبل كل استخدام: يوزّع المشغّل خرزة قصيرة في بداية الوردية ويتخلص منها، ثم ينتظر حتى يتدفق الراتنج والمصلّب بلون متجانس خالٍ من الخطوط قبل تنفيذ أول عملية ربط فعلية. والأهم هو التأكد من توافق المسدس مع حجم الخرطوشة ونسبة خلطها، لأن مسدسات 2-K ليست متوافقة مع جميع الأنواع.
سُلّم الفروق السبعة بين مسدس السدّ ومسدس 2-K
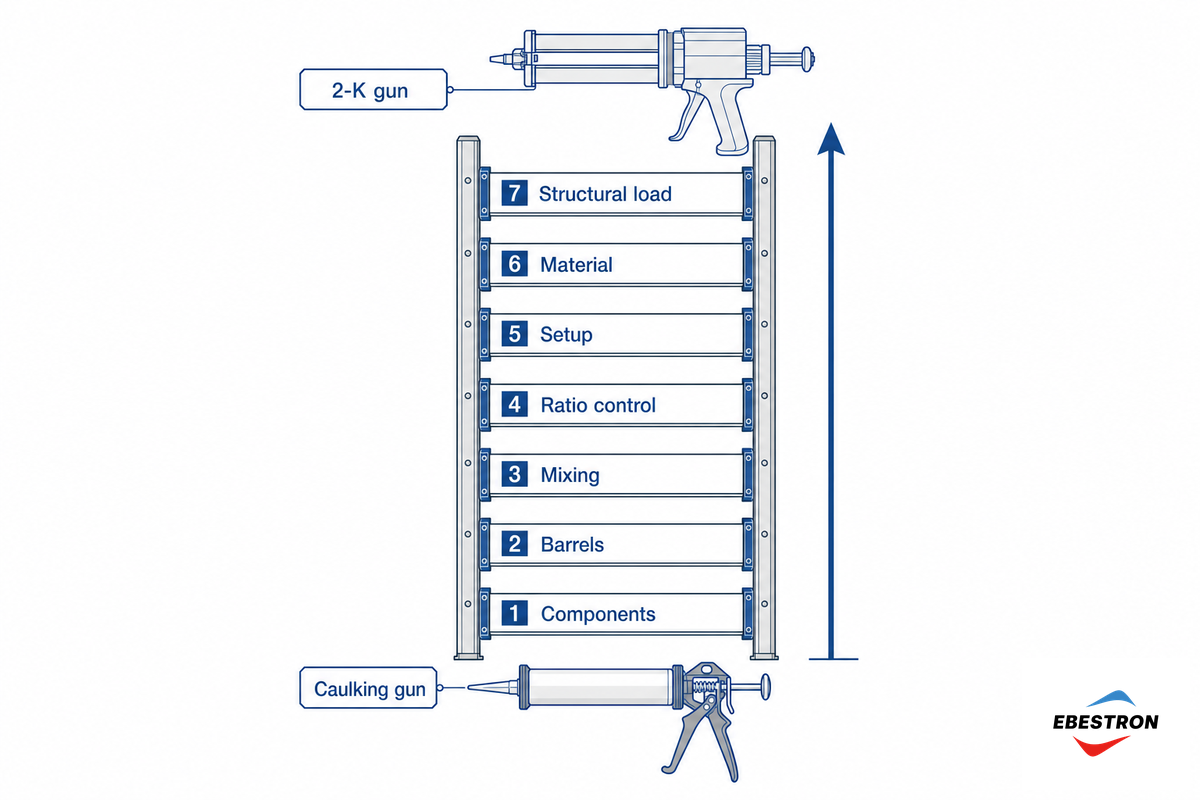
عند مقارنة الأداتين، تظهر قائمة متدرجة من الفروق، بدءًا بالأوضح وصولًا إلى الفرق الذي يحدد سلامة الربط. ويوضح «سُلّم الفروق السبعة بين مسدس السدّ ومسدس 2-K» هذه الفروق بجلاء. والفرق رقم 7 هو الأهم: فالربط الإنشائي الذي يتحمل الحمل لا يتحقق إلا بمادتين ثنائيتَي المكوّن تضبط جرعاتهما وتخلطان معًا، وهي خاصية تختبرها دراسات الوصلات اللاصقة (Union College).
| # | المعيار | مسدس مواد السدّ | مسدس الخراطيش 2-K |
|---|---|---|---|
| 1 | المكوّنات | 1 (مخلوط مسبقًا) | 2 (الراتنج + المصلّب) |
| 2 | أسطوانات الخرطوشة | مفردة | مزدوجة (متجاورة أو محورية) |
| 3 | الخلط | لا يوجد | فوهة خلط ساكنة |
| 4 | ضبط نسبة الخلط | لا يوجد | ثابتة (1:1، 2:1، 4:1، 10:1) |
| 5 | الإعداد | قطع الفوهة والتوزيع | تركيب الخلاط وطرد المادة ثم التوزيع |
| 6 | المادة | مادة سدّ سيليكونية أو أكريليكية أو من البولي يوريثان | مادة لاصقة إنشائية من الإيبوكسي أو البولي يوريثان أو MMA أو الأكريليك |
| 7 | العطل عند استخدام الأداة الخاطئة | تسرّب مانع التسرب | ربط غير مخلوط أو بنسبة خاطئة أو غير متصلب |
هل مسدس مانع التسرب هو نفسه مسدس السدّ؟
نعم، في الاستخدام الدارج. فمسدس السدّ ومسدس مانع التسرب اسمان لمسدسات أحادية المكوّن، ويعتمد اختيار التسمية على ما إذا كانت الخراطيش تحمل علامة «مادة سدّ» أو «مانع تسرب». لكن الفرق بين النظام أحادي المكوّن وثنائي المكوّن يتجاوز التسمية بكثير. فمسدسات 2-K تنتمي إلى فئة مستقلة لأنها تضبط الجرعات أثناء التوزيع، ثم تمزج المنتج؛ وهي وظيفة يستحيل أن تؤديها مسدسات مواد السدّ ومواد منع التسرب أحادية المكوّن.
نسبة قوة الدفع ونسبة الخلط والخلط الساكن: الآليات التي تميّز بين المسدسات
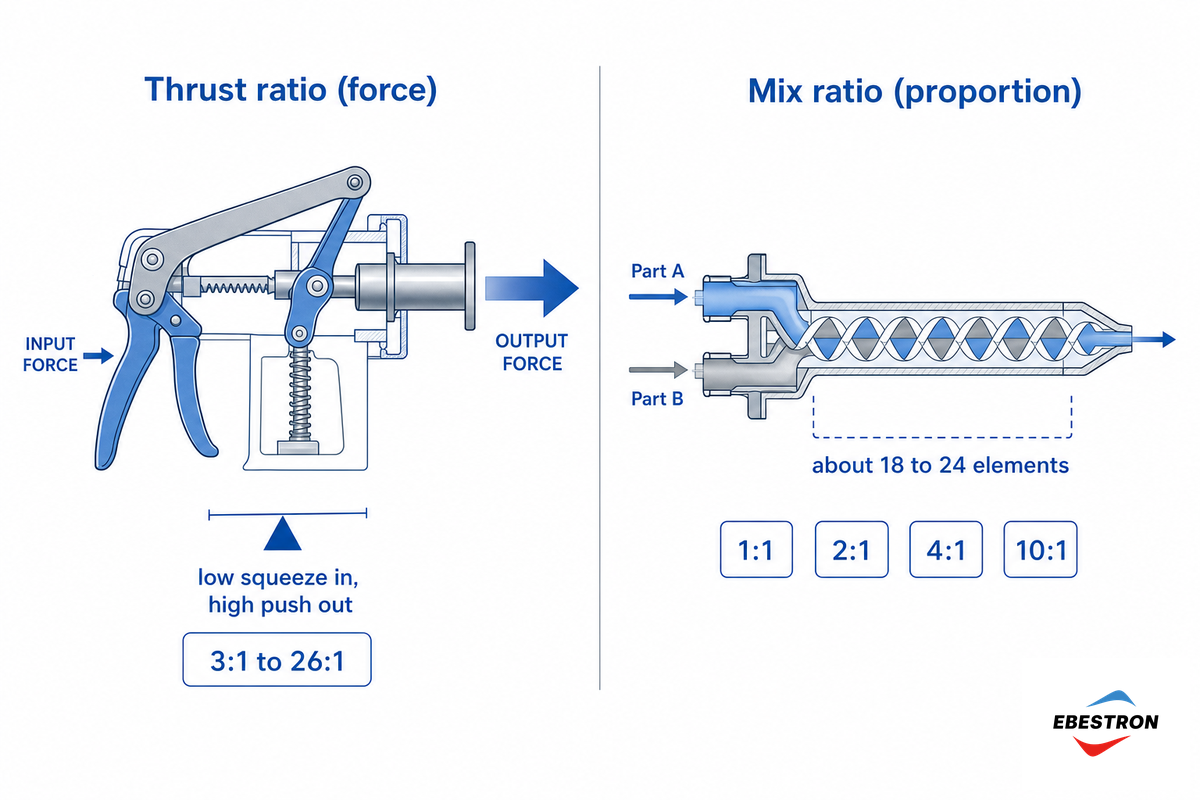
لا يستطيع مسدس السدّ تنفيذ عملية توزيع ثنائية المكوّن لسببين رئيسيين: نسبة قوة الدفع ونسبة الخلط؛ وقد خلط الناس بينهما تاريخيًا رغم اختلافهما الواضح.
تتعلق نسبة قوة الدفع بالقوة. فعند نسبة 26:1، يضاعف المسدس قوة قبضتكم، فتتدفق مادة السدّ عالية اللزوجة بضغطة خفيفة. مثال عملي: إذا تدفق السيليكون منخفض اللزوجة جيدًا باستخدام مسدس بنسبة 6:1، بينما تعثر تدفق البولي يوريثان البارد، فإن الانتقال إلى نسبة 18:1 أو 26:1 يوفر قوة الدفع الإضافية من دون تغيير الجهد المبذول باليد. اختاروا النسبة بحسب المادة، لا وفق قاعدة «الأكبر أفضل». إليكم الفارق بين قوة الدفع واللزوجة: تساعد القوة الخام على تدفق خرزة سميكة، لكنها لا تضبط نسب المكوّنين. ويمكن لمسدس السدّ أن يدفع بقوة، من دون أن تتوفر له وسيلة لضبط جرعات الراتنج مقارنةً بالمصلّب.
تتعلق نسبة الخلط بالتناسب. ففي خرطوشة 2-K، يكون حجم المكوّن A محددًا نسبةً إلى المكوّن B، وفق 1:1 أو 2:1 أو 4:1 أو 10:1. وتطوي عناصر الخلط الداخلية في الخلاط الساكن، وعددها عادةً من 18 إلى 24، التيارين معًا أثناء مرورهما. يحدد الموردون نسبة الخلط برقم القطعة، لا باللون. وفي أنظمة Sulzer Mixpac وmedmix، يشير الحرف «X» في الرمز (MAHX، MBHX، MCHX) إلى خلاطات النسب العالية 4:1 و10:1، بينما يعكس لون الهيكل في الغالب خط الخراطيش لا نسبة الخلط. طابقوا الخلاط مع نسبة الخلط المحددة لخرطوشتكم، ولا تعتمدوا على اللون وحده. فالخلط الخاطئ أو النسبة غير الصحيحة يبقيان المادة اللاصقة لينة؛ وتُعد نسبة الخلط غير الدقيقة والخلط غير الكامل السببين الأكثر شيوعًا لضعف الربط وعدم تصلبه. وتؤكد اختبارات القص بالتراكب للإيبوكسي ثنائي المكوّن، عند خلطه على نحو صحيح، أن الربط لا يتكون إلا عند النسبة الصحيحة (المؤسسة الوطنية الأمريكية للعلوم).
| نسبة الخلط | الاستخدام المعتاد | ملاحظة بشأن عناصر الخلط |
|---|---|---|
| 1:1 & 2:1 | أنواع كثيرة من الإيبوكسي وMMA والأكريليك | رمز قياسي بلا «X» (مثل MAH) |
| 4:1 & 10:1 | أنظمة البولي يوريثان والأنظمة ذات التفاوت الكبير بين نسب المكوّنين | رمز «X» للنسب العالية (مثل MAHX) |
📐 ملاحظة هندسية
يُعتمد تأهيل الوصلات اللاصقة الإنشائية باختبارات القص بالتراكب مثل ASTM D1002 وISO 4587، التي تختبر وصلة معدنية مفردة التراكب حتى فشلها. وتصل مقاومة القص للمواد اللاصقة الإنشائية عادةً إلى نحو 1000–4000 psi (نحو 6.9–27.6 MPa)، بحسب التركيب الكيميائي والركيزة، لكن ذلك لا يتحقق إلا عند خلط المكوّنين بنسبة صحيحة. فإذا احتوى الخلاط الساكن على عدد قليل جدًا من عناصر الخلط، أو لم تُطرد المادة، بقيت خطوط من مكوّن غير مخلوط لم تبلغ تلك المقاومة.
السدّ أحادي المكوّن مقابل الربط الإنشائي ثنائي المكوّن
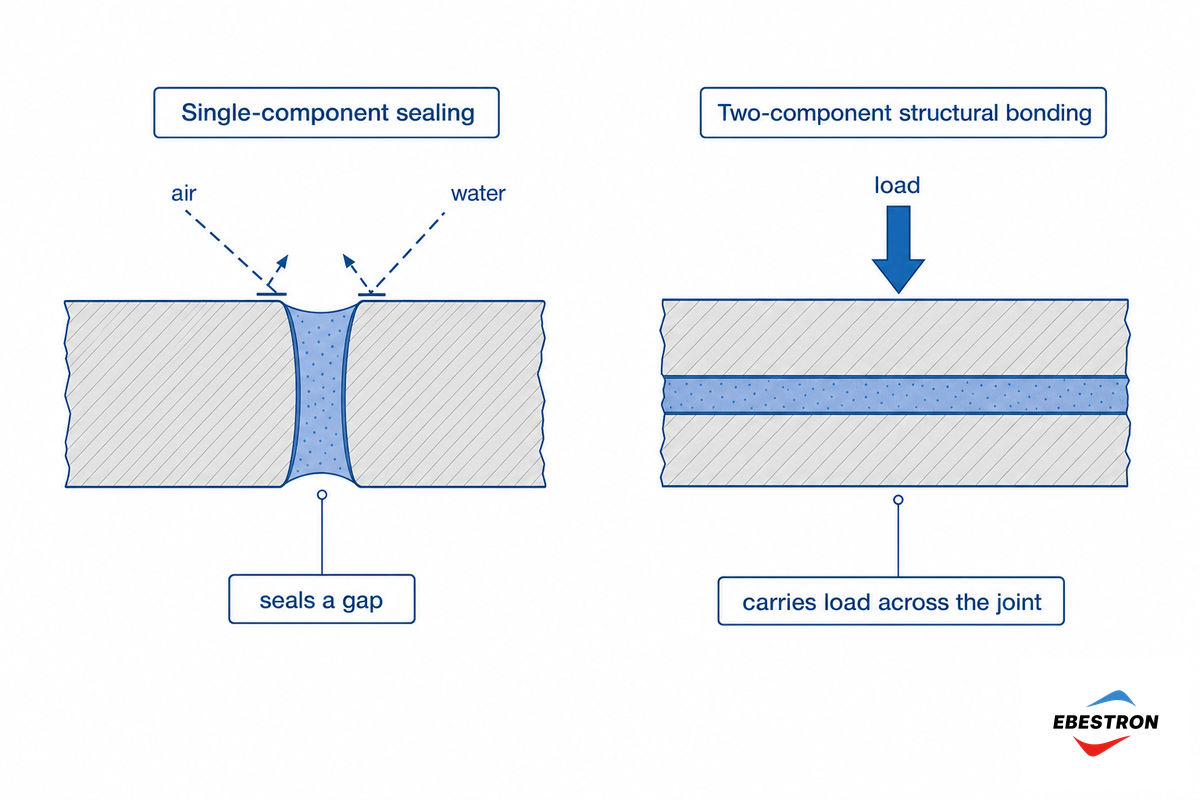
أسهل طريقة للاختيار هي تحديد وظيفة الوصلة. فمواد السدّ ومواد منع التسرب أحادية المكوّن، مثل السيليكون والأكريليك والمواد الهجينة أو البولي يوريثان أحادي المكوّن، تسدّ الفجوة لمنع الهواء والماء والحركة، وتتصلب ببطء من السطح إلى الداخل عند تعرضها لرطوبة الهواء. أما المواد اللاصقة الإنشائية ثنائية المكوّن، مثل الإيبوكسي والبولي يوريثان وMMA والأكريليك التفاعلي، فتتصلب بتفاعل كيميائي فور امتزاج المكوّنين، وتنقل الحمل عبر المنطقة المربوطة. وهذا السلوك الحامل للحمل هو ما تقيسه اختبارات وصلات القص المزدوج بالتراكب (المكتبة الوطنية للطب).
تخيّلوا مصنّعًا يحتاج إلى ربط لوح من الفولاذ المقاوم للصدأ بإطار، على أن تنثني الوصلة وتظل قادرة على تحمل الحمل. إذا أخذتم مسدس السدّ من الدرج، فستضعون خرزة أنيقة تنفصل تحت الحمل، لأن مادة السدّ أحادية المكوّن ليست مادة لاصقة إنشائية. في هذه الحالة، استخدموا مسدس 2-K وإيبوكسيًا ثنائي المكوّن ممزوجًا جيدًا عبر خلاط ساكن، ليصل الربط إلى مقاومته الكاملة ويوزع الحمل على الوصلة بأكملها، لا على بضعة مثبتات فحسب. لا تكتفوا بأخذ أقرب مسدس؛ طابقوا الأداة مع نوع الوصلة.
| نوع المادة | المكوّنات | المسدس المناسب |
|---|---|---|
| مادة سدّ سيليكونية | 1 | مسدس مواد السدّ |
| مادة سدّ أكريليكية (لاتكس) | 1 | مسدس مواد السدّ |
| مادة سدّ هجينة / بوليمر MS | 1 | مسدس مواد السدّ |
| مادة سدّ من البولي يوريثان أحادي المكوّن | 1 | مسدس مواد السدّ |
| مادة سدّ من البوتيل / المذيبات | 1 | مسدس مواد السدّ |
| مادة لاصقة إيبوكسية ثنائية المكوّن | 2 | مسدس توزيع 2-K |
| مادة لاصقة من البولي يوريثان ثنائية المكوّن | 2 | مسدس توزيع 2-K |
| ميثيل ميثاكريلات (MMA) | 2 | مسدس توزيع 2-K |
| أكريليك تفاعلي ثنائي المكوّن | 2 | مسدس توزيع 2-K |
| سيليكون ثنائي المكوّن (RTV-2) | 2 | مسدس توزيع 2-K |
✔ مزايا مسدس السدّ
- رخيص وبسيط ومتوفر في كل مكان
- سريع لسدّ الفجوات والوصلات
- يمكن تخزين الخرطوشة المغطاة لأسابيع
⚠ قيود مسدس السدّ
- لا يستطيع ضبط جرعات مكوّنين أو خلطهما
- لا يحقق ربطًا إنشائيًا حاملًا للحمل
- أداة غير مناسبة للإيبوكسي أو MMA أو البولي يوريثان 2-K
كيفية الاختيار: اختبار السدّ أم الربط
قبل اختيار المسدس، أجروا اختبار السدّ أم الربط: اسألوا ما الوظيفة التي يجب أن تؤديها الوصلة. إذا كان المطلوب سدّ فجوة لمنع الهواء أو الماء، فاستخدموا مسدس سدّ ومادة سدّ أحادية المكوّن. أما إذا كان المطلوب ربط سطحين يتحملان الحمل، فتحتاجون إلى مسدس توزيع مواد لاصقة ثنائي المكوّن مع خرطوشة مزدوجة وفوهة خلط ساكنة متوافقة معها. هذا السؤال وحده يوجّه معظم قرارات الاختيار.
أيهما أفضل لمسدس التوزيع 2-K: الكهربائي أم الهوائي؟
يتحدد الاختيار بحسب كثافة العمل ومكانه. لأعمال الربط ذات الحجم المنخفض إلى المتوسط، يكون مسدس التوزيع اليدوي باستخدام الخراطيش دقيقًا وسهل النقل. أما في خطوط الإنتاج وللمسارات الطويلة ذات اللزوجة العالية، فيوفر مسدس التوزيع الهوائي قوة دفع ثابتة وخرزة متجانسة من دون إرهاق اليد، بشرط توفر ضاغط هواء. وتقع المسدسات العاملة بالبطارية بين الخيارين، إذ توفر قوة آلية مع حرية الحركة الكاملة.
قائمة تحقق للتوافق قبل شراء مسدس 2-K
- تأكدوا من مواصفات المادة اللاصقة: طابقوا نسبة الخرطوشة (من 1:1 إلى 10:1).
- اختاروا الحجم نفسه للخرطوشة (50 أو 200 أو 400 أو 600 ml) ونظام العلامة التجارية نفسه.
- تأكدوا من توافق وصلة الخلاط الساكن مع الخرطوشة.
- اختاروا آلية الدفع: يدوية أو هوائية أو تعمل بالبطارية، وفق متطلبات حجم العمل ومكانه.
آفاق القطاع: مسدسات السدّ اللاسلكية وصعود الربط باستخدام 2-K
يتجه هذان النوعان من الأدوات في مسارين متعاكسين، وتتغير توقعات المشترين تبعًا لذلك. فقد أصبح استخدام مسدسات السدّ كهربائيًا لدى المستهلكين؛ إذ تُعدّ الطرازات الجديدة اللاسلكية والعاملة بالبطارية، المزودة بآلية عكس تلقائي للحركة وتوزيع يمنع التنقيط ومزايا «ذكية» أخرى، الشريحة الأسرع نموًا بفارق كبير. وحتى مع اقتراب عام 2025، يتزايد البحث بقوة عن مصطلحي مسدس سدّ يعمل بالبطارية ومسدس سدّ مانع للتنقيط. وحتى المسدسات اللاسلكية منخفضة التكلفة تُباع الآن بميزة عكس الحركة تلقائيًا والتوزيع المانع للتنقيط، وهما ميزتان كانتا تتطلبان تكلفة إضافية.
أما في القطاع المهني، فالدافع إنشائي. يدفع التوجه نحو تخفيف وزن المركبات الكهربائية والسيارات المصنّعين إلى ربط مواد مختلفة، مثل الألومنيوم والفولاذ والمواد المركبة، في المواضع التي لا يفي فيها اللحام بالغرض، وتؤدي المواد اللاصقة الإنشائية ثنائية المكوّن دورًا محوريًا في وصل حزم البطاريات وألواح الهيكل (Assembly Magazine). ويعزز هذا الطلب التوزيع المقاس والقابل للتكرار بتركيبة 2-K، ولهذا يزداد استخدام مسدسات الخراطيش المزدوجة الهوائية والعاملة بالبطارية في خطوط الإنتاج مقارنةً بالمسدسات اليدوية.
«يتطلب اختيار خلاط ساكن لخلط المواد اللاصقة ثنائية المكوّن وتوزيعها أكثر من قراءة كتالوج المبيعات واختيار رقم قطعة.»
للتوضيح، تقدّر التحليلات حجم سوق معدات توزيع المواد اللاصقة الأوسع بعشرات المليارات من الدولارات، مع نمو أحادي الرقم حتى أوائل 2030. لكن القيمة الفعلية للمشتري تكمن في التحول إلى الربط بجرعات مضبوطة وقابلة للتكرار، لا في رقم السوق المعلن. إذا كنتم تصممون لعام 2026، فخططوا لكليهما: مسدس سدّ موثوق ومريح الاستخدام، ونظام توزيع 2-K متوافق مع أي وصلة حاملة للأحمال.
الأسئلة الشائعة
هل تحتاجون إلى مسدس خراطيش لمواد السدّ؟
عرض الإجابة
للمادة القياسية المستخدمة في السدّ والمعبأة في أنبوب سعة 10 oz، يكفي مسدس خراطيش بسيط، وهو الشكل الذي تستخدمه جميع علامات مواد السدّ تقريبًا. لن تحتاجوا إلى مسدس مختلف إلا إذا كانت مادة السدّ معبأة في كيس أسطواني سعة 400–600 ml أو مورّدة سائبة، أو إذا كان العمل يتطلب مادة لاصقة ثنائية المكوّن؛ إذ تتطلب هذه الحالة مسدس توزيع 2-K مزودًا بخلاط ساكن بدلًا من أي مسدس سدّ أحادي المكوّن.
هل مسدس مواد السدّ هو نفسه مسدس مواد منع التسرب؟
عرض الإجابة
نعم. مسدسات مواد السدّ ومسدسات السدّ هي الأداة نفسها أحادية المكوّن؛ ويتوقف اختلاف التسمية على ما إذا كان الأنبوب يُباع بوصفه مادة سدّ أو مانع تسرب. أما الفرق المهم فهو بين مسدس أحادي المكوّن ومسدس توزيع ثنائي المكوّن، لأن مسدس 2-K وحده يستطيع قياس جزأين تفاعليين وخلطهما معًا عبر فوهة خلط ساكنة.
ما الفرق بين مسدس السدّ ومسدس توزيع المواد ثنائية المكوّن؟
عرض الإجابة
يدفع مسدس السدّ مادة مانعة للتسرب جاهزة الخلط من أسطوانة واحدة. أما مسدس توزيع المواد ثنائية المكوّن فيدفع جزأين، الراتنج والمصلّب، من أسطوانتين متجاورتين عبر فوهة خلط ساكنة بنسبة ثابتة، ليتفاعلا ويتصلبا مكوّنين ربطًا إنشائيًا. يُستخدم الأول لسدّ فجوة لمنع مرور الهواء والماء، أما الثاني فيربط سطحين يتحملان أحمالًا إنشائية.
هل يمكن استخدام مسدس السدّ مع إيبوكسي ثنائي المكوّن؟
عرض الإجابة
فقط إذا كان الإيبوكسي في خرطوشة مزدوجة مزودة بخلاط ساكن متوافق؛ وعندها تكونون في الواقع تستخدمون مسدس 2-K. لا تستطيع مسدسات السدّ العادية قياس المكوّنين أو خلطهما، لذا تكون النتيجة بنسبة خلط غير صحيحة ولا تتصلب.
ما مسدس السيليكون الذي يستخدمه المحترفون؟
عرض الإجابة
للسيليكون وغيره من مواد السدّ أحادية المكوّن، يختار المحترفون مسدس سدّ بقضيب أملس يقلل التقطير، وبقوة دفع تتناسب مع المادة، وغالبًا ما تكون نسبة الدفع 12:1 إلى 26:1 للتحكم في مواد السدّ الأعلى لزوجة، أو مسدسًا يعمل بالبطارية لأيام العمل الطويلة. السيليكون مادة أحادية المكوّن، لذلك لا يحتاج مطلقًا إلى مسدس توزيع ثنائي المكوّن؛ ويُستخدم مسدس 2-K للربط الإنشائي بمادة لاصقة ثنائية المكوّن مثل الإيبوكسي أو MMA.
أيّهما أفضل للتوزيع: مسدس 2-K كهربائي أم هوائي؟
عرض الإجابة
تناسب المسدسات الهوائية أعمال خطوط الإنتاج ذات الأحجام الكبيرة عند توفر ضاغط هواء؛ أما المسدسات العاملة بالبطارية فتناسب الأعمال المتنقلة التي تكون فيها قوة الدفع الآلية الثابتة أهم من مدة التشغيل. وتظل المسدسات اليدوية الخيار الأفضل للربط الدقيق بكميات قليلة.
هل تحتاجون إلى الأداة المناسبة لمادة لاصقة ثنائية المكوّن؟
توفر Ebestron مواد التعبئة والتغليف ومكوّنات التوزيع للمواد اللاصقة ثنائية المكوّن بمقاسات متنوعة، بما في ذلك الخراطيش المزدوجة وفوهات الخلط الساكنة ومسدسات التوزيع المتوافقة بحسب نسبة الخلط والمقاس. أخبرونا بنوع المادة اللاصقة ومقاس الخرطوشة الذي اخترتموه، وسنقترح لكم نظامًا متوافقًا.
اطّلعوا على مسدسات التوزيع 2-K →نبذة عن هذه المقارنة
تصنّع Ebestron وتبيع مواد التعبئة والتغليف وأنظمة توزيع المواد اللاصقة ثنائية المكوّن، بما في ذلك الخراطيش المزدوجة وفوهات الخلط الساكنة ومسدسات التوزيع المتوافقة مع العلامات التجارية الشائعة Mixpac وCox وNordson. أُعدّ هذا الدليل للإجابة عن سؤال مألوف يطرحه المشترون علينا: لماذا لا ينتمي مسدس الخراطيش الاحترافي 2-K إلى الفئة نفسها التي ينتمي إليها مسدس السدّ الذي أشتريه من متجر الأدوات؟ المواصفات الواردة هنا نطاقات معيارية في القطاع، وليست أرقامًا خاصة بالشركة. راجعها الفريق الفني في Ebestron.
المراجع والمصادر
- وصلات لاصقة ذات قص مزدوج صلبة ومرنةالمكتبة الوطنية للطب (PMC)
- وصلات المواد المركّبة اللاصقة بإيبوكسي إنشائي ثنائي المكوّنالمؤسسة الوطنية الأمريكية للعلوم (PAR)
- أنواع طرق الربط: هياكل مربوطة بالمواد اللاصقةUnion College
- دراسة الوصلات اللاصقة (ASTM D1002 / D3165)Wichita State NIAR / FAA
- المادة اللاصقة الإنشائية: نظرة عامةScienceDirect Topics
- فهم المواد اللاصقة ثنائية المكوّنAdhesives & Sealants Industry
- التوزيع: كيفية اختيار خلاط ساكنAssembly Magazine
- US 5,104,005، مسدس سدّ ميكانيكي التشغيل ثنائي المكوّنGoogle Patents
مقالات ذات صلة
- خلاطات ساكنة بعناصر خلط 18 و24كيف يؤثر عدد عناصر الخلط في جودة الربط
- أنواع فوهات الخلط الساكناختيار الفوهة المتوافقة مع الخرطوشة ونسبة الخلط