Póngase en contacto con Ebestron Company

¿Qué es un adhesivo de dos componentes? Es un adhesivo suministrado en dos componentes que se utilizan conjuntamente según las instrucciones del fabricante. Entre los ejemplos habituales se encuentran los que combinan resina y endurecedor para iniciar el curado. Para quien compra para producción, las consideraciones clave son qué formulación es adecuada para la unión, cómo se suministran los componentes y cuándo se puede mover el conjunto unido.
En aplicaciones industriales, un cartucho marcado con la relación correcta solo resuelve una parte del problema. No determina la compatibilidad química, la calidad de la mezcla ni el tiempo de trabajo utilizable. Esta guía separa estas consideraciones y le ayuda a coordinar al proveedor del adhesivo, al proveedor del envase y al equipo de producción.
Datos clave: los campos que definen un sistema bicomponente
- Química: epoxi, acrílico, poliuretano o silicona, seguido de la referencia exacta.
- Relación de mezcla: orden de los componentes y si la relación se expresa en masa o en volumen.
- Tiempos: condiciones de trabajo, criterio de manipulación y programa de curado completo.
- Suministro: sistema de cartucho o a granel, salida, mezclador e interfaz del dispensador.
- Aceptación: los sustratos reales, la unión y el método de inspección.
En resumen: que sea de dos componentes no significa que sea epoxi, y que sea epoxi no implica una resistencia de unión universal. Diferencie la dosificación de la mezcla y considere por separado el tiempo de trabajo y el de liberación. Al tomar decisiones, compare las alternativas según los mismos criterios de aceptación y costes.
¿Qué es un adhesivo de dos componentes y por qué se mantienen separados?
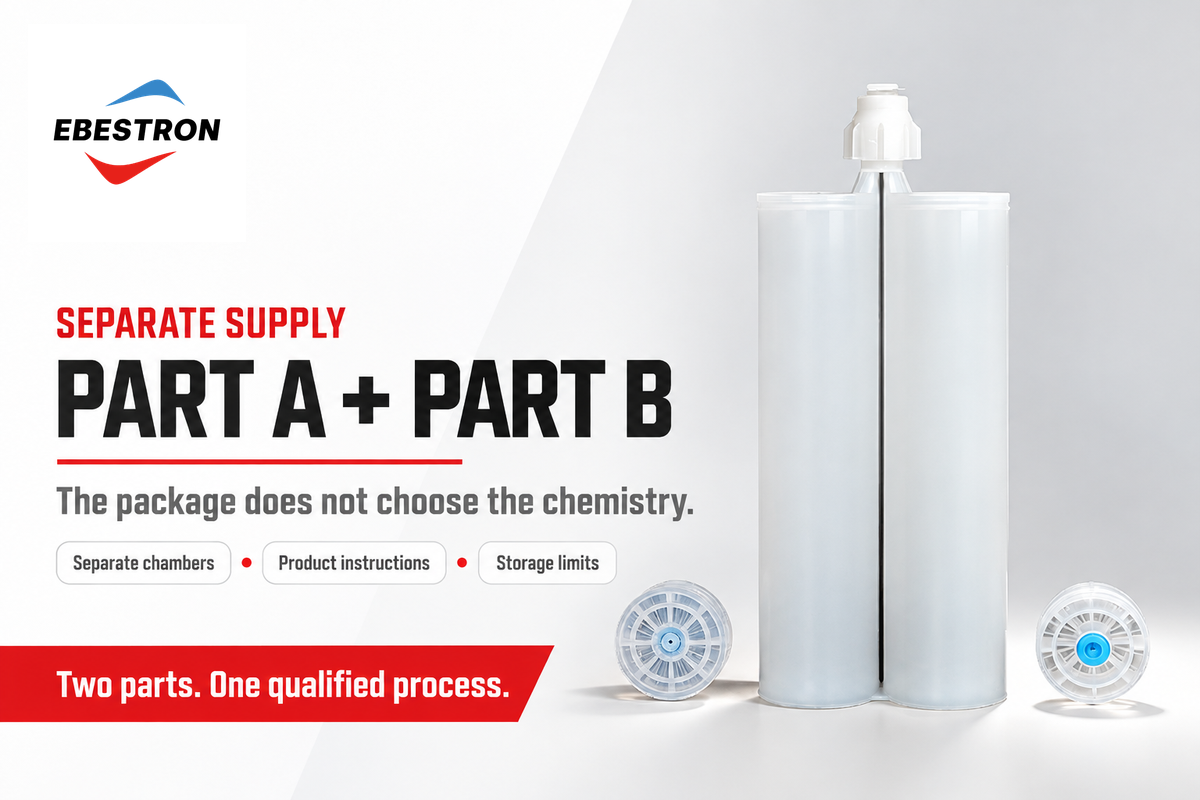
Un adhesivo de dos componentes es un sistema suministrado en dos componentes que se utilizan conjuntamente; no es una química ni una categoría de resistencia específicas. Muchos productos reactivos se curan mediante un proceso químico al entrar en contacto. El contacto y la mezcla se rigen por las instrucciones del producto, que también pueden describir otros pasos de secado o procesamiento.
Un adhesivo epoxi convencional contiene un componente de resina en un lado y un agente de curado compatible en el otro. Los componentes pueden presentarse en forma líquida o de pasta. Puede haber cargas y otros componentes en ambos lados; por eso, puede ser inexacto llamar «endurecedor puro» al segundo componente.
¿Por qué deben envasarse por separado los dos componentes?
Envasar los componentes por separado evita que reaccionen entre sí. Los componentes A y B pueden almacenarse en cámaras separadas de un cartucho doble. En un sistema de dosificación a granel, un recipiente de suministro puede contener un componente y otro recipiente independiente, el segundo. Separar los componentes no significa que tengan una vida útil más larga. Siguen siendo aplicables las instrucciones sobre temperatura, humedad, cierre y caducidad.
Los formatos de aplicación van más allá de la mezcla. Las indicaciones de Permabond para acrílicos describen productos activados en superficie, con el activador en una superficie y la resina en la otra, además de sistemas de mezcla y aplicación de cordones separados que entran en contacto. No se puede convertir una formulación convencional para cartucho en un formato sin mezcla colocando cada componente en una cámara distinta.
No todos los formatos de epoxi bicomponente requieren que los componentes estén listos para mezclarse de inmediato en un cartucho. También existen formatos premezclados y congelados, además de los envasados por separado. La manipulación depende del producto.
Los adhesivos monocomponentes pueden ser adecuados si cumplen los requisitos de la unión y del proceso. Cambiar a adhesivos bicomponentes añade la responsabilidad de dosificar o aplicar el componente. Es más útil evaluar los procesos para determinar si cumplen los requisitos. En nuestra guía sobre adhesivos 1K frente a 2K se explican con más detalle los procesos que pueden ser adecuados.
Epoxi, acrílico, poliuretano y silicona bicomponentes
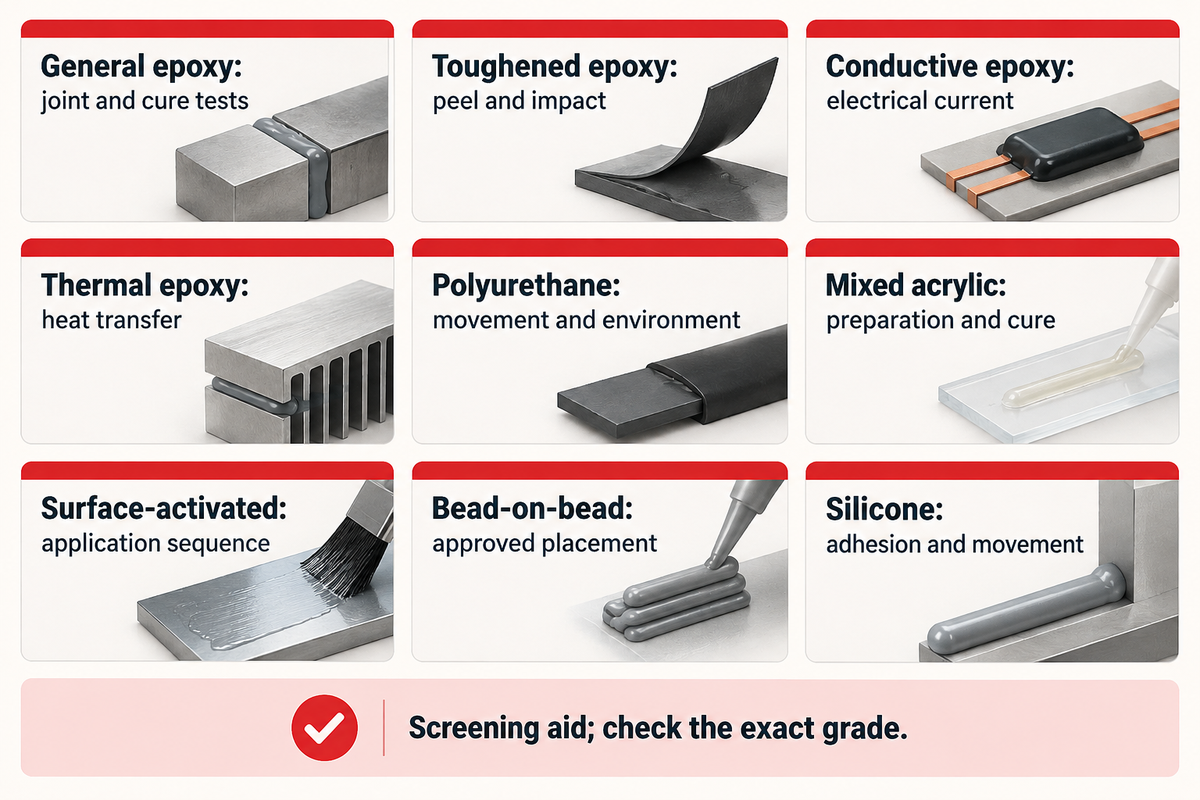
Epoxi, acrílico, poliuretano y silicona identifican familias de formulaciones útiles, pero esas denominaciones no determinan por sí solas la referencia adecuada. Primero, tenga en cuenta la carga, el movimiento y el entorno, así como los requisitos y las limitaciones del proceso de producción. Después, evalúe los productos con los datos pertinentes y seleccione los que dispongan de información relevante. Incluya una alternativa monocomponente si su método de curado encaja con el equipo disponible y la secuencia de montaje.
La tabla siguiente muestra la relación entre la aplicación, la química y la referencia funcional. Es una herramienta de preselección, no una clasificación de adhesivos estructurales. Los formatos de aplicación se basan en las instrucciones de Permabond.
| Candidato o formato | Pregunta útil para la preselección | Datos necesarios antes de seleccionar |
|---|---|---|
| Adhesivo epoxi bicomponente general | ¿Es adecuada para la unión una unión adhesiva relativamente rígida? | Resultados específicos para los sustratos y programa de curado indicado |
| Epoxi tenaz | ¿Los requisitos incluyen tenacidad y resistencia al pelado o al impacto? | Modo de carga pertinente, acondicionamiento y descripción del fallo |
| Epoxi eléctricamente conductora | ¿La unión debe conducir corriente eléctrica? | Propiedades eléctricas y rendimiento de la unión para la referencia seleccionada |
| Epoxi termoconductora | ¿Se requiere transferir calor a través de la línea de unión? | Conductividad térmica en las condiciones previstas para la línea de unión |
| Adhesivo de poliuretano bicomponente | ¿El conjunto necesita una capa adhesiva más flexible? | Pruebas de movimiento, entorno y sustrato para esa referencia de poliuretano |
| Adhesivo acrílico de mezcla | ¿La preparación y el método de curado de la referencia encajan con el puesto de trabajo? | Superficies aprobadas, relación de mezcla y límites de procesamiento |
| Acrílico activado en superficie | ¿Se puede controlar la secuencia especificada de activador y resina? | Instrucciones del fabricante para la aplicación en superficie y el montaje |
| Acrílico de cordón sobre cordón | ¿El producto está diseñado específicamente para aplicar cordones por separado? | Colocación aprobada de los cordones y método de contacto entre componentes |
| Silicona bicomponente | ¿La función principal es una unión flexible o el sellado? | Verificación de la adhesión, el movimiento y las condiciones de servicio |
La química del adhesivo y las referencias funcionales merecen apartados propios en la especificación. La conducción eléctrica es distinta del aislamiento eléctrico. La transferencia de calor es otro requisito diferente. Los sistemas epoxi publicados por MasterBond ilustran estas diferencias. Las propiedades corresponden a esas referencias concretas, no a todas las resinas epoxi ni a un cartucho de dosificación vacío.
¿Es más resistente el epoxi de 2 componentes que el adhesivo instantáneo?
No existe una clasificación general única del epoxi bicomponente frente al superglue. Un adhesivo de cianoacrilato puede ser adecuado para un montaje con ajuste estrecho y una necesidad de fijación rápida, mientras que un epoxi seleccionado puede servir para otra geometría de unión o para rellenar holguras. Compare uniones probadas bajo las mismas condiciones de carga y ambientales. Un valor de resistencia al cizallamiento más alto obtenido en otra probeta de catálogo no permite resolver esa comparación.
Para comparar las familias con más detalle, consulte nuestra guía sobre epoxi, MMA y poliuretano. Mantenga la lista de candidatos lo bastante corta como para poder probarlos. La afirmación «alta resistencia al cizallamiento y al pelado» debe acreditarse para el producto elegido; no es una ventaja que se obtenga automáticamente por llevar la etiqueta de bicomponente.
Relación de mezcla: dosificación y mezcla son distintas
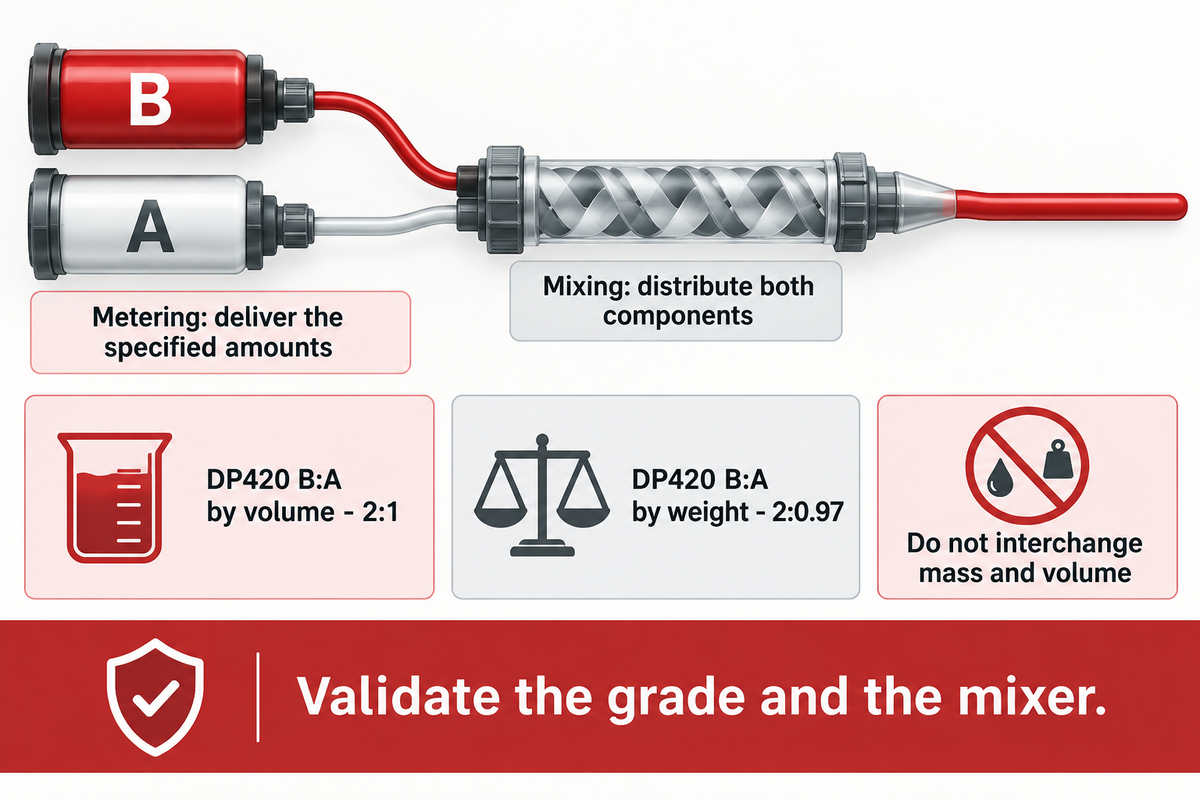
Una dosificación correcta suministra la cantidad requerida de los dos componentes; una mezcla correcta los distribuye de forma suficiente para el proceso aprobado. Un dispensador puede cumplir la primera condición mientras que un mezclador inadecuado incumple la segunda. Identifique el orden de los componentes, la base de la relación y la configuración de mezcla antes de considerar aceptable una mezcla por el mero hecho de que el cordón parezca uniforme.
Un ejemplo útil es la ficha técnica de septiembre de 2024 de DP420 Black de 3M. Indica B:A en una relación de 2:1 en volumen y 2:0.97 en masa. Los valores difieren porque la masa y el volumen son magnitudes distintas. Invertir el orden de los componentes también cambia la indicación. Una relación escrita sin identificar los componentes está incompleta.
Utilice los valores publicados para la referencia en lugar de intentar acelerar el curado añadiendo endurecedor. En el estudio de Szabelski de 2022 sobre relaciones de mezcla, las variaciones de las relaciones afectaron a dos formulaciones epoxi concretas probadas en uniones a tope con cilindros de acero. Esos resultados no establecen un margen de desviación seguro para otros adhesivos epoxi bicomponentes, sustratos o casos de carga.
Veamos un traspaso entre el departamento de compras y un técnico de mantenimiento. Compras pide un cartucho «2:1» porque esa cifra coincide con la especificación del dispensador. El técnico encuentra después, en una instrucción de trabajo copiada de otra referencia, una nota de mezcla basada en la masa. Ambos documentos parecen plausibles, pero describen magnitudes distintas e incluso pueden invertir el orden de los componentes. El equipo detiene el proceso, coloca junto a la ficha técnica vigente el material de la misma referencia y comprueba qué contiene cada cámara. Así puede confirmar la geometría del cartucho y el dispensador. El caso ilustra un error de documentación detectado antes de la unión adhesiva; no demuestra que un error concreto en la relación provoque una tasa de rechazo determinada.
Un mezclador estático también necesita una conexión de entrada adecuada, una geometría de mezcla, una salida y una configuración de presión apropiadas. Las indicaciones de selección de Nordson consideran opciones relacionadas el tipo de cartucho, el material, la relación y los requisitos del cordón aplicado. Consulte nuestra guía de mezcladores estáticos para tratar esa selección por separado.
En nuestro conversor de relaciones de masa a volumen puede consultar conversiones entre relaciones en masa y en volumen. Es útil para los cálculos relacionados con la densidad. El conversor no puede determinar densidades que faltan ni validar una formulación. Si la mezcla sigue pegajosa o presenta vetas, consulte la guía específica de resolución de problemas de dosificación 2K en lugar de ajustar la relación.
El traspaso en producción con 3 relojes: tiempo de trabajo, de manipulación y de curado completo
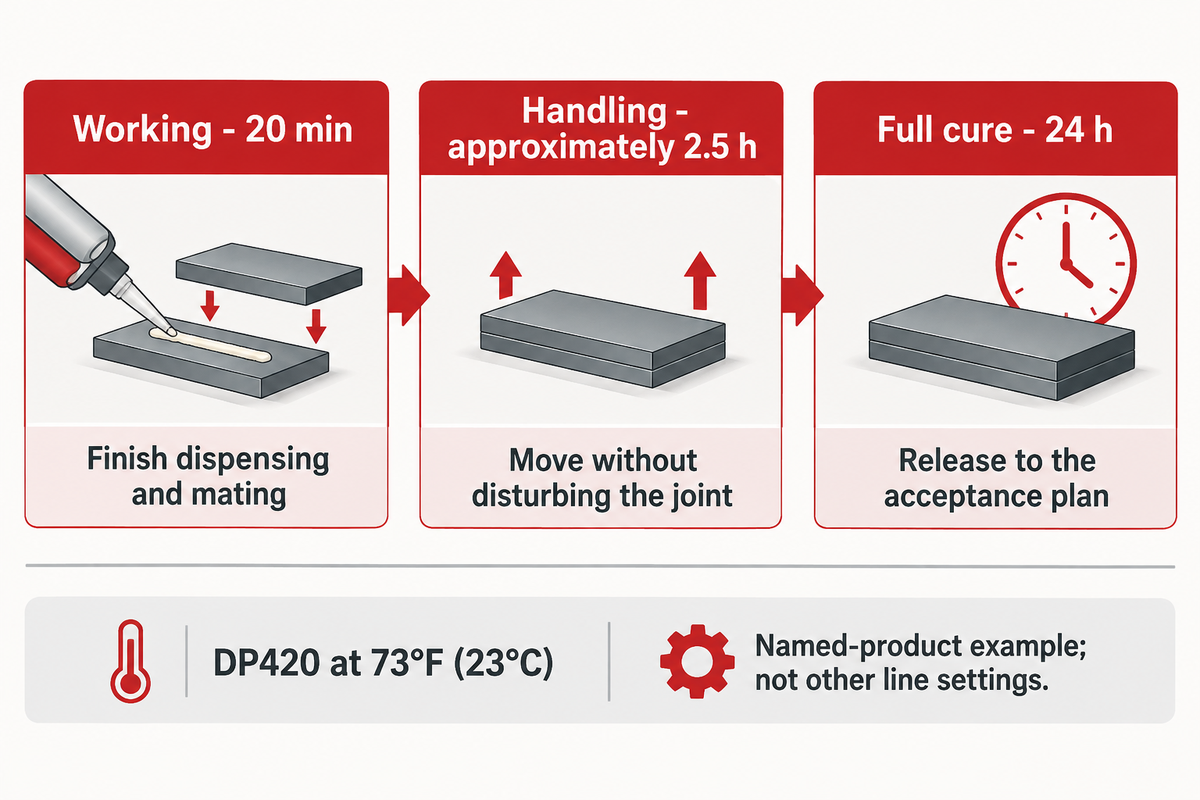
El traspaso en producción con 3 relojes distingue los límites para completar el montaje, mover la unión y liberar el producto para el uso previsto. El tiempo de trabajo no determina la resistencia de manipulación, y esta tampoco determina el curado completo. Cada decisión de liberación requiere la definición del proveedor, las condiciones indicadas y un criterio adecuado para el conjunto real.
Marco de trabajo: El traspaso en producción con 3 relojes asigna condiciones, responsables y criterios de liberación a las decisiones sobre tiempo de trabajo, manipulación y curado.
«Los distintos fabricantes y proveedores pueden utilizar criterios diferentes para definir el tiempo de trabajo, la vida útil de la mezcla y el tiempo de gel de un epoxi».
Esto es importante cuando un proveedor indica que una referencia cura a temperatura ambiente. «Temperatura ambiente» sigue requiriendo una condición de ensayo especificada. La página del producto DP420 de 3M indica los siguientes tiempos a 73°F (23°C). Son ejemplos de productos concretos, no ajustes de línea aplicables a otros adhesivos.
20 minTiempo de trabajo de DP420
≈2,5 hTiempo hasta la manipulación de DP420
24 hCurado completo de DP420
| Fase | Decisión que debe controlarse | Registro de prueba |
|---|---|---|
| Trabajo | Completar la dosificación y ensamblar las piezas dentro del intervalo aprobado | Temperatura del material, inicio del cómputo, cordón aplicado y secuencia de montaje |
| Manipulación | Mover o retirar la sujeción sin alterar la unión | Criterio real de movimiento o carga y configuración del utillaje |
| Curado completo | Liberar el producto según el curado especificado y el plan de aceptación | Historial de tiempo y temperatura y pruebas de aceptación requeridas |
La ficha técnica ofrece otro ejemplo. A 23°C, indica un tiempo de utilización de 30 minutos para 5 g de mezcla, 20 minutos para 10 g y 15 minutos para 20 g. Los ensayos con distintas masas de mezcla no equivalen a la descripción general del tiempo de trabajo de la página ni a la película adhesiva fina aplicada a una pieza. Registre la cantidad ensayada y compárela con los datos del proveedor.
Supongamos que una célula de montaje dispensa adhesivo para varios conjuntos antes de ensamblar la primera unión. El operario pone en marcha el cronómetro con la primera dosificación, mientras que el planificador solo ha contado desde la última operación de prensado. Ninguno ha incumplido necesariamente un tiempo publicado; han definido intervalos distintos. La persona responsable de la prueba registra toda la secuencia desde la dosificación hasta el ensamblaje, la temperatura del material y el momento en que se libera cada utillaje. Calidad define qué movimiento debe soportar la unión en el momento de la liberación. Las probetas curadas se evalúan según el programa acordado. Esta secuencia ilustrativa establece tres decisiones con responsables claros en vez de un «tiempo de curado» ambiguo, sin inventar un multiplicador entre los minutos indicados por el proveedor y el ciclo del puesto.
La cantidad también influye en la generación de calor. MasterBond señala que las mezclas grandes de epoxis de curado rápido pueden resultar impracticables debido al calor exotérmico. No extrapole el tiempo de utilización de una pequeña cantidad en un recipiente a una mezcla mayor que se mantenga en el mismo. Al planificar la mezcla del adhesivo o su curado a temperatura ambiente, respete los límites que establezca el proveedor de la formulación para el tamaño del lote, los recipientes y los procesos.
Adapte la resistencia de la unión adhesiva del adhesivo bicomponente a la unión
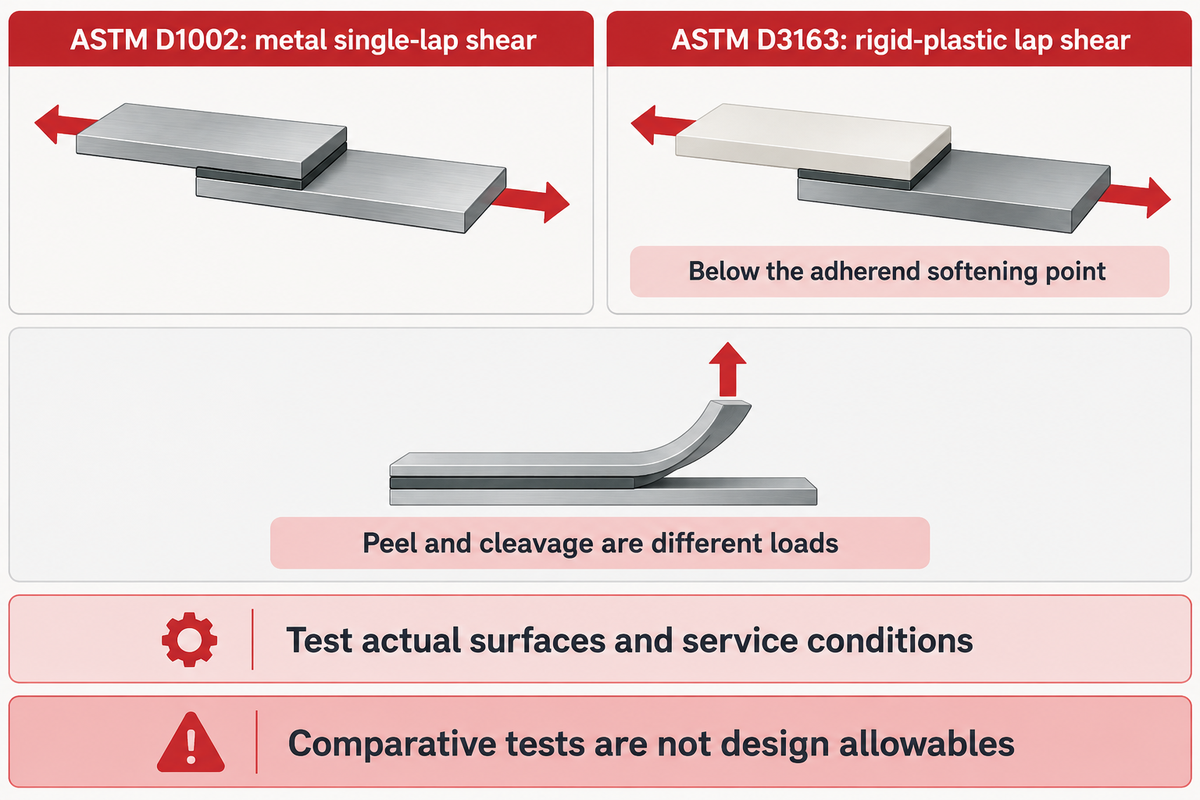
La resistencia de la unión adhesiva de un adhesivo bicomponente depende de la unión y de las condiciones. No es un valor independiente que pueda aplicarse a cualquier conjunto. Influyen varios factores, como la preparación de la superficie, la geometría de la unión, el espesor de la capa adhesiva, el curado y el tipo de carga. Los resultados de ensayos publicados pueden ayudar a preseleccionar productos. Sin embargo, la aceptación final debe basarse en materiales representativos y en las condiciones reales de servicio.
ASTM D1002-10(2019) abarca la resistencia aparente al cizallamiento de uniones metálicas solapadas simples y resulta útil para ensayos comparativos. ASTM D3163-01(2023) trata probetas de plástico rígido sometidas a cizallamiento por solapamiento, dentro del ámbito indicado. Esta última excluye los laminados reforzados anisótropos y se aplica por debajo del punto de reblandecimiento de los adherentes. Ninguno de los dos ámbitos publicados proporciona una tensión de diseño universal para su pieza.
¿A qué no se adhiere el epoxi de 2 componentes?
No se puede confirmar con certeza la adhesión a un plástico sin realizar ensayos representativos. La superficie relevante puede ser un recubrimiento, una capa contaminante o una capa superficial tratada, en lugar del metal o plástico subyacente. Indique al formulador la superficie y el acabado exactos, y utilice sus instrucciones y muestras representativas para las pruebas. Que una referencia se adhiera bien a un plástico no demuestra que también lo haga a otros tipos de plástico con distintas condiciones superficiales.
Una unión resistente al cizallamiento por solapamiento puede presentar problemas ante esfuerzos distintos de pelado y clivaje. La distribución de la carga en una unión cambia la forma en que las cargas llegan a la línea de unión. Añadir más capas de adhesivo no es una solución fiable para un recorrido de carga deficiente, y el espesor adicional debe respetar las instrucciones del producto seleccionado.
Por ejemplo, si quien compra elige una resina epoxi para una escuadra revestida, la prueba debe incluir el sistema de recubrimiento. Un ensayo sobre acero desnudo daría un resultado distinto. Averigüe si el fallo se produjo en la superficie, en el adhesivo o en el sustrato. Esta observación permite interpretar mejor el resultado de resistencia que una cifra por sí sola.
La especificación de proceso PRC-1001 de NASA ilustra la rigurosidad necesaria para verificar materiales, equipos y condiciones de curado representativos. Su ámbito son los equipos relacionados con vuelos espaciales de JSC. Aplicar ese rigor a los ensayos no otorga una aprobación aeroespacial a una unión comercial, y esta guía no reproduce procedimientos de ensayo sujetos a licencia.
De la capacidad del cartucho para adhesivo bicomponente a la línea de montaje
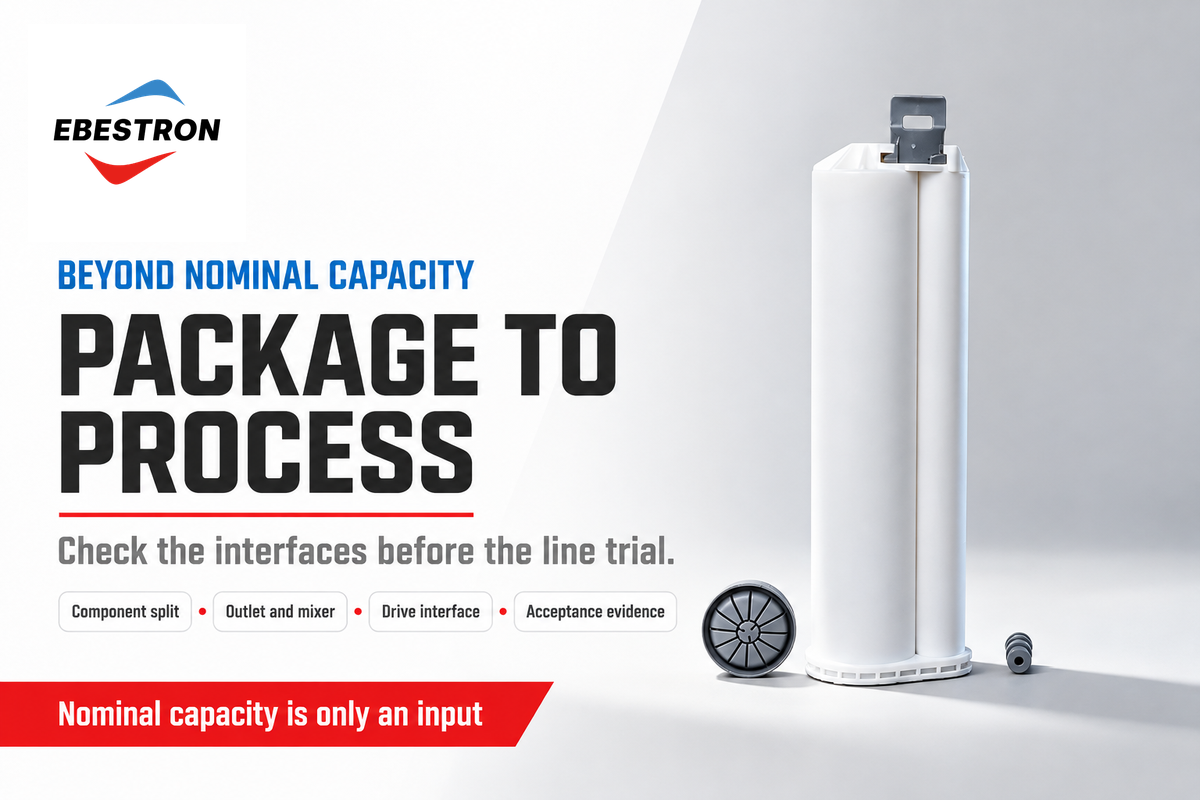
El tamaño del envase determina la capacidad del cartucho. Para que sea adecuado para producción, hay que considerar otros requisitos: la proporción correcta de los componentes, la salida, el mezclador, el dispensador y la aprobación de los materiales en contacto. Seleccione estas interfaces como un sistema conectado una vez fijada la referencia del adhesivo. Que un cartucho encaje físicamente en una pistola resuelve una cuestión mecánica; la compatibilidad de almacenamiento y el rendimiento de mezcla son otras dos cuestiones de cualificación que quedan por resolver.
Ebestron suministra consumibles de envasado y dosificación. Su catálogo público de cartuchos dobles incluye envases nominales de 50 mL, 200 mL, 400 mL, 600 mL y 1500 mL. Esos envases no determinan la cantidad utilizable de adhesivo, la compatibilidad química ni la aprobación para una formulación de terceros.
Asigne responsabilidades distintas para la consulta. El proveedor del adhesivo especifica los requisitos de almacenamiento, materiales en contacto y curado de la formulación. El proveedor del envase aporta los detalles del cartucho y la salida. El proveedor del dispensador facilita los detalles de la interfaz del accionamiento y del equipo. Sus equipos de producción y calidad establecen una combinación aprobada y definen los criterios de aceptación.
La documentación de mezcladores de Nordson concreta la cuestión de las interfaces. Al seleccionar una boquilla de recambio, aún hay que determinar variables como el tipo, el material, la relación y la salida. Por ello, cualquier cambio de mezclador o cartucho debe quedar registrado en la prueba de producción, en lugar de quedar oculto como una sustitución decidida por el departamento de compras.
La cantidad utilizable no es lo mismo que el llenado nominal. El material que queda en el envase y el mezclador, así como el expulsado durante la purga al reiniciar, se incluye en el registro medido del ciclo. Para operar el puesto, siga nuestras instrucciones para cartuchos de adhesivo bicomponente; para elegir el equipo en un sentido más amplio, consulte los métodos de dosificación de adhesivos bicomponentes. Ninguna de las dos guías sustituye las instrucciones de procesamiento de la referencia elegida.
Calcule el coste del adhesivo bicomponente por conjunto aceptado
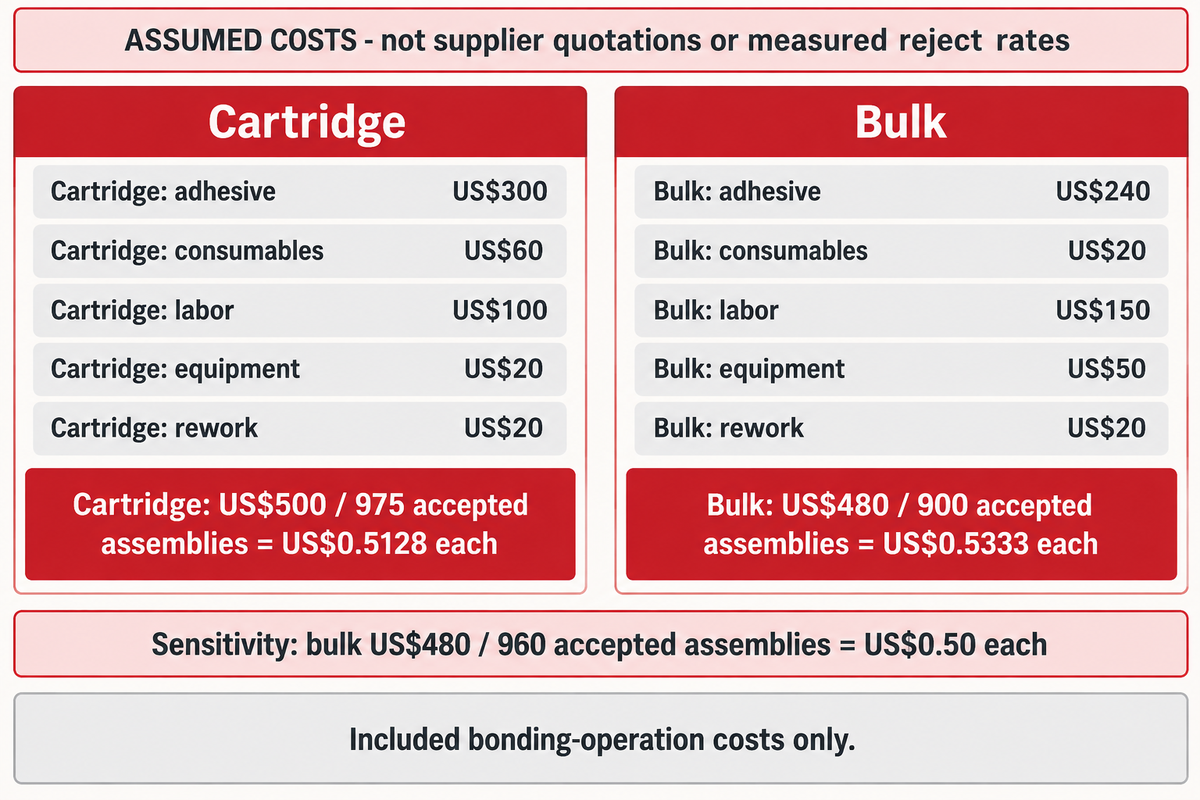
La comparación pertinente entre envases consiste en dividir el coste contabilizado de la operación de unión adhesiva entre los montajes aceptados según los mismos criterios de inspección. Una factura de materiales más baja puede perder su ventaja si difieren la mano de obra, los consumibles, las pérdidas al reanudar el proceso o la producción rechazada. Defina primero el límite del cálculo, porque el resultado más barato dentro de un cálculo limitado quizá no sea el más barato para todo el proceso de producción.
El marco de costes de calidad de ASQ se ilustra en este enlace. Este ejemplo cumplimentado solo incluye algunos costes de la operación de unión adhesiva. La mano de obra comprende el mismo alcance de inspección en ambas opciones; el retrabajo figura en una línea aparte y sin duplicidades. Todos los importes en dólares y las cantidades de producción son datos supuestos, no precios de Ebestron, tasas de rechazo medidas ni referencias de mercado.
| Registro de producción | Opción con cartuchos | Opción a granel |
|---|---|---|
| Coste del adhesivo | US$300 | US$240 |
| Mezcladores y otros consumibles | US$60 | US$20 |
| Mano de obra de operación, incluida la inspección acordada | US$100 | US$150 |
| Coste de equipo asignado | US$20 | US$50 |
| Retrabajo contabilizado por separado | US$20 | US$20 |
| Coste total incluido de la producción | US$500 | US$480 |
| Montajes aceptados | 975 montajes | 900 montajes |
| Coste por montaje aceptado | US$0,5128 | US$0,5333 |
| Coste equivalente por 1.000 montajes aceptados | US$512,82 | US$533,33 |
Cálculo: US$500 ÷ 975 montajes aceptados = US$0,5128 por montaje aceptado. Para la opción a granel, US$480 ÷ 900 = US$0,5333. Si la misma producción a granel, con el mismo coste, diera 960 montajes aceptados, el resultado sería US$0,50 por unidad. Este cambio invierte la preferencia del ejemplo sin modificar el precio de compra.
Revisión de compra hipotética. Imagine una revisión de compra en la que la oferta a granel parece ganar al principio porque su partida de adhesivo cuesta US$60 menos. Producción presenta la hoja de producción completada en vez de discutir las preferencias de envase. Ambos equipos acuerdan qué inspección determina si un montaje se acepta, comprueban que la mano de obra de retrabajo no se cuente dos veces y comparan los totales cumplimentados. La opción con cartuchos gana en esta producción supuesta concreta, mientras que el análisis de sensibilidad con 960 piezas muestra lo fácil que puede cambiar la decisión. Finanzas añade cualquier coste no incluido antes de decidir la compra. El ejemplo ofrece al equipo un cálculo repetible, pero no demuestra que los cartuchos produzcan menos defectos ni que el equipo a granel no pueda dar un mejor resultado.
Cuello de botella oculto: una pausa puede hacer que el material se endurezca en el mezclador, lo que obliga a cambiarlo, purgar el material y dedicar más mano de obra. Registre la secuencia y las cantidades reales. Nuestro calculador del coste de residuos de boquillas aborda este aspecto. No predice cuántas piezas se aceptarán.
Para completar la comparación, añada las diferencias que pueda haber en pérdidas de sustrato, secado o calentamiento, ventilación y controles de exposición, limpieza, formación, tiempo de inactividad y costes de fallos posteriores. No considere que el número de piezas aceptadas en un punto de inspección demuestra la fiabilidad a lo largo de toda la vida útil. El criterio de aceptación y el límite de costes deben ajustarse al volumen.
Conclusión: Compare el proceso cualificado y su producción aceptada. El precio del cartucho, el precio a granel y la capacidad nominal son datos para tomar esa decisión, no la decisión en sí.
Prepare un informe de ensayo de formulación y envase
Un buen informe de ensayo describe la formulación del adhesivo, las superficies de contacto, las interfaces de dosificación y el plan de aceptación antes de pedir un sistema completo. Asigne cada elemento a la persona que pueda justificarlo. El fabricante del envase puede describir sus consumibles, mientras que el proveedor de la formulación y su equipo de ingeniería resuelven la idoneidad de los materiales, el curado y el rendimiento de la unión.
Empiece por indicar la referencia exacta y su revisión; después, registre cómo se mezclan o aplican los dos componentes. Instrucciones como «Mezcle la resina con un endurecedor» son demasiado generales para un montaje controlado. El operario necesita conocer los componentes, las cantidades aprobadas y la secuencia de aplicación.
| Campo | Responsable principal | Pruebas que deben registrarse |
|---|---|---|
| Referencia y revisión del adhesivo | Proveedor de la formulación | Ficha técnica actual e instrucciones de procesado |
| Sustrato y acabado superficial | Diseño/producción | Materiales, recubrimientos y método de preparación reales |
| Orden de los componentes y base de la relación de mezcla | Proveedor de la formulación | Instrucción etiquetada por masa o volumen |
| Contacto con el envase y almacenamiento | Proveedores de la formulación y del envase | Materiales de contacto propuestos y aprobación de la formulación |
| Interfaz del cartucho y del accionamiento | Proveedores de envases y equipos | Planos, proporción de los componentes y compatibilidad del equipo |
| Mezclador y salida | Ingeniería de procesos | Combinación aprobada y verificación de la mezcla |
| Intervalo de trabajo | Ingeniería de producción | Temperatura, cantidad y secuencia completa desde la dosificación hasta el ensamblaje de las piezas |
| Manipulación y curado completo | Ingeniería/calidad | Criterios de liberación diferenciados y registro de curado |
| Controles en el lugar de trabajo | Personal cualificado de seguridad laboral | Fichas de datos de seguridad actuales de los componentes y evaluación del proceso |
| Aceptación de la unión adhesiva | Diseño/calidad | Probetas representativas, condiciones de servicio y criterios de fallo |
| Límite de costes y producción | Producción/compras/finanzas | Costes incluidos, inspección coherente y cantidades aceptadas |
NIOSH indica que algunos componentes de resina epoxi sin curar pueden ser peligrosos y remite a la etiqueta y a la ficha de datos de seguridad. Antes del ensayo, el personal cualificado del lugar de trabajo debe evaluar los componentes y el proceso reales, incluidos los controles de exposición y los residuos. Una muestra curada o una comprobación del ajuste del envase no completan esa evaluación.
Utilice el mismo informe cuando cambie un componente. El enfoque de proceso representativo propuesto por NASA ofrece un ejemplo de cómo documentar el material, el equipo y el curado, y la visión general de Open University sobre la unión adhesiva ilustra por qué son relevantes la mezcla y las cargas sobre la unión. Ninguna de estas fuentes aprueba su combinación de producción. Al solicitar envases a Ebestron, indique la referencia, la capacidad nominal, la proporción de los componentes y las interfaces, tal como se describe en este informe.
¿Qué está cambiando en el control de procesos con adhesivos bicomponentes?
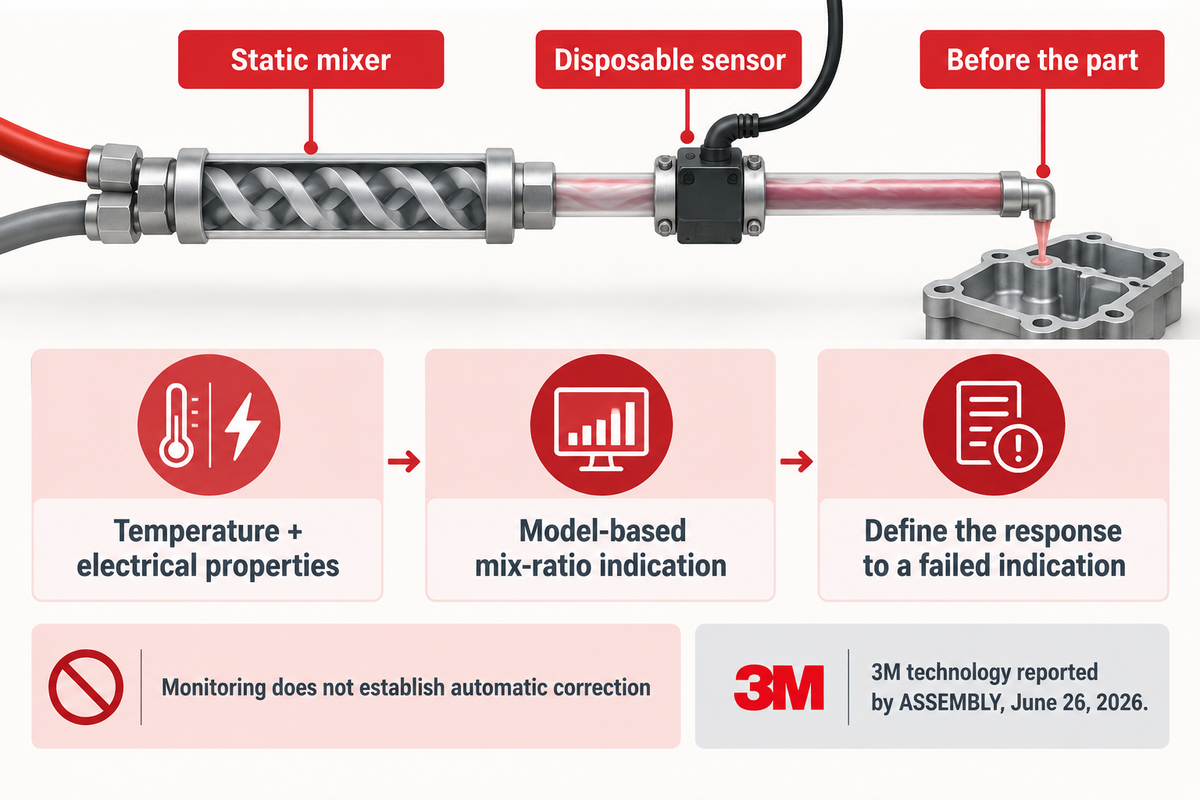
La supervisión del proceso está haciendo más visible la mezcla suministrada como variable de producción, por lo que los compradores pueden solicitar pruebas que vayan más allá de la relación nominal de la dosificadora. La pregunta útil para compras es qué mide un sistema, cómo interpreta la señal y qué ocurre con un montaje afectado. Se registra una indicación de conformidad; sin embargo, aún es necesario aprobar que guarda una relación adecuada con el producto y el proceso.
En el artículo de ASSEMBLY del 26 de junio de 2026, J.J. Moore describe el Adhesive Mix Monitor de 3M y cita a la ingeniera de 3M Alissa Wenner. Según el artículo, el sistema coloca un sensor desechable después del mezclador estático y antes de la pieza. Las mediciones de temperatura y propiedades eléctricas alimentan un modelo que indica la relación de mezcla. El artículo menciona una señal de conformidad o no conformidad y describe la conexión del dispositivo al sistema de producción.
La supervisión y la corrección son funciones distintas. El artículo no demuestra que el dispositivo ajuste automáticamente una dosificadora para corregir la mezcla. Este avance resulta útil porque ofrece al equipo de ingeniería otra señal que investigar y registrar, no porque elimine la necesidad de cualificar el proceso.
Para responder adecuadamente a una consulta sobre equipos en 2026, determine si el sistema de supervisión es compatible con el material en cuestión, qué calibración o configuración del modelo se necesita y cómo se relaciona la señal con la dosificación y el montaje. Defina una actuación adecuada para una indicación de no conformidad. Retener una pieza, comprobar el equipo y autorizar la reanudación de la producción son acciones distintas; una alarma sin una respuesta acordada deja el problema práctico sin resolver.
La trazabilidad requiere límites definidos. Una indicación de mezcla con marca de tiempo puede respaldar un registro del proceso, pero no demuestra por sí sola la limpieza de la superficie, las cargas sobre la unión, el curado final ni el rendimiento de la unión a largo plazo. Mantenga los registros relacionados y no espere que un solo sensor sustituya varios registros. Un ensayo debe mostrar qué aporta la nueva medición al plan de aceptación existente.
Se trata más de una novedad técnica fechada que de una previsión de crecimiento del mercado. Los datos apuntan a la necesidad de conversar con cada proveedor en mayor profundidad sobre la medición y la respuesta. Los datos no permiten afirmar que todas las líneas de adhesivos bicomponentes necesiten este dispositivo ni que Ebestron sea titular de esta tecnología. El mismo informe de ensayo de formulación y envase sigue siendo el punto de partida, tanto si la estación utiliza registros manuales como si dispone de supervisión conectada.
Preguntas frecuentes
¿El adhesivo epoxi se adhiere a la madera?
Ver respuesta
El epoxi puede unir muchos tipos de madera, pero su idoneidad depende de factores como la referencia, el estado de la madera, el diseño de la unión y las condiciones de exposición. Indique al proveedor la especie, el producto de madera de ingeniería, el tratamiento superficial y el método de preparación. Para los criterios relacionados con la humedad, no se base en límites generales: utilice los límites especificados en las instrucciones del producto. Si se trata de un montaje sometido a carga o reparado, acuerde la unión y el método de aceptación antes de utilizarlo. El término «adhesivo epoxi» por sí solo no significa que una reparación realizada con ese epoxi tenga la resistencia estructural adecuada.
¿Qué tipos de epoxi hay?
Ver respuesta
Los productos epoxi se dividen en grupos según el método de aplicación, el sistema de curado y su función. Los epoxis de dos componentes combinan los componentes suministrados, mientras que algunos otros productos epoxi son referencias monocomponentes con distintos requisitos de proceso. Entre las versiones funcionales se encuentran los productos tenacificados, conductores eléctricos, conductores térmicos y aislantes. Estas descripciones pueden coincidir en una misma formulación. Cada sistema epoxi es distinto y se deben leer las instrucciones de procesado del producto concreto que se vaya a utilizar, en lugar de suponer que todos los productos de un grupo siguen el mismo curado, las mismas relaciones de mezcla y los mismos requisitos de preparación de la superficie.
¿Qué es un adhesivo para la unión de paneles?
Ver respuesta
El adhesivo para la unión de paneles se utiliza para unir paneles en procesos definidos de montaje o reparación. El nombre describe una aplicación, no una composición química concreta. Las instrucciones de uso determinan qué materiales se pueden unir, cómo preparar los sustratos, el diseño de la unión y el proceso de curado. En las reparaciones de automóviles también es importante seguir el procedimiento aprobado por el fabricante del vehículo; un adhesivo bicomponente de uso general no es automáticamente un sustituto aprobado. La ubicación exacta de la reparación y el tipo de panel que se va a reparar deben influir en la selección del producto y en el proceso de reparación.
¿Cuál es el adhesivo estructural más resistente?
Ver respuesta
La resistencia al cizallamiento publicada por sí sola no demuestra la resistencia al pelado ni las cargas de diseño admisibles para una unión concreta. No se debe suponer que una carga de diseño determinada sea válida para todas las configuraciones de unión.
¿Puedo cambiar la relación de endurecedor para que el adhesivo cure más rápido?
Ver respuesta
El uso de una relación de mezcla incorrecta puede afectar negativamente a las propiedades de un material. Por tanto, no está permitido ajustar la relación de mezcla. Si el intervalo de producción no es adecuado, solicite al proveedor de la formulación una referencia o un programa aprobados, en lugar de ajustar por su cuenta el componente B.
Referencias y fuentes
- Adhesivos estructurales: conceptos básicos — CompositesWorld, contexto de familias y aplicaciones.
- Degradación de las uniones adhesivas debida a la inexactitud de la relación endurecedor-epoxi en distintas condiciones de curado y funcionamiento térmico — Jarosław Szabelski, Materials (2022), estudio original sobre la relación de mezcla.
- ASTM D1002-10(2019), alcance público — ASTM International, ensayo de resistencia aparente al cizallamiento de uniones solapadas simples de metal.
- ASTM D3163-01(2023), alcance público — ASTM International, ensayo de resistencia al cizallamiento de uniones solapadas de plásticos rígidos.
- PRC-1001: especificación del proceso de unión adhesiva — National Aeronautics and Space Administration, Johnson Space Center.
- Coste de la calidad — American Society for Quality.
- Información sobre epoxis y resinas y salud reproductiva — National Institute for Occupational Safety and Health, abril de 2024; citado por sus indicaciones sobre componentes sin curar e instrucciones de seguridad.
- Unión adhesiva — Open University, visión general de ingeniería.
- La supervisión en tiempo real permite controlar el proceso de dosificación de adhesivos bicomponentes — ASSEMBLY, J.J. Moore, 26 de junio de 2026.