Póngase en contacto con Ebestron Company

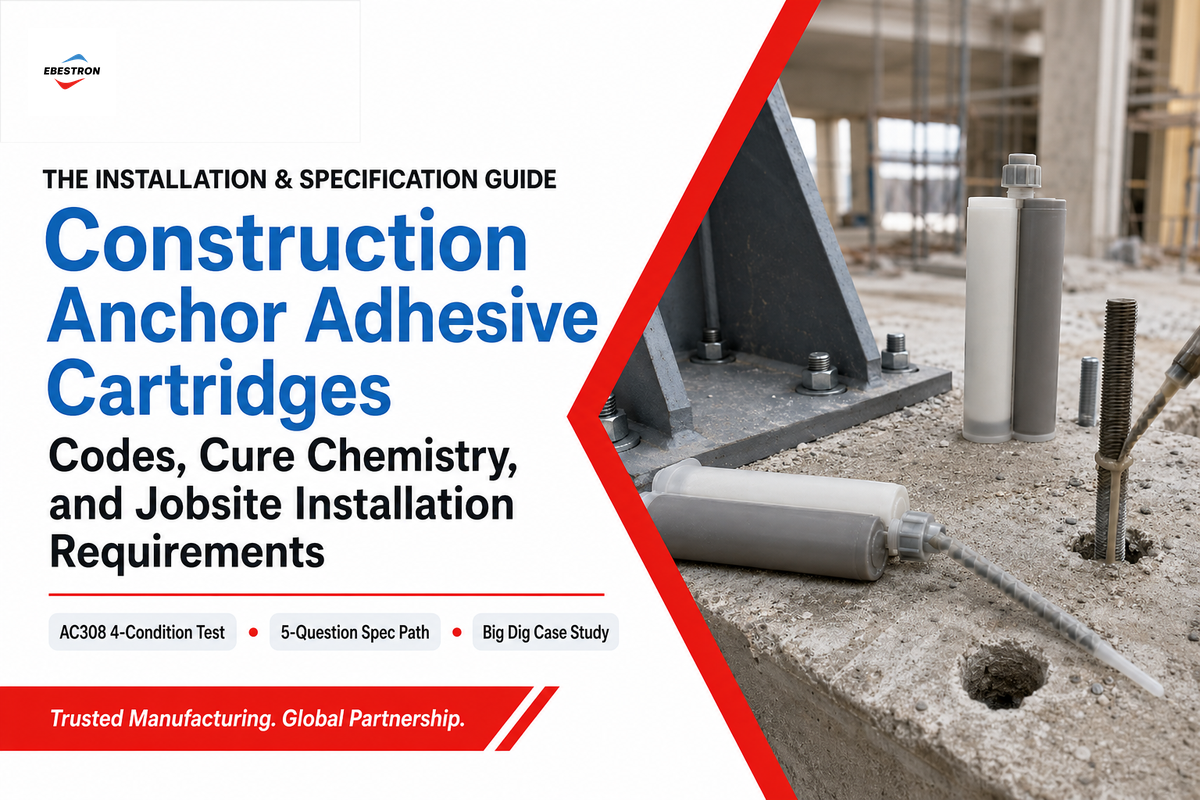
Los cartuchos de anclaje químico para construcción son sistemas de fijación bicomponentes que especifican ingenieros estructurales, contratistas generales e instaladores para fijar barras roscadas y armaduras en orificios perforados en hormigón y mampostería. Acertar con la química, la referencia normativa y la secuencia de instalación no es opcional: el caso de fallo más citado del sector costó una vida por omitir una sola variable. Esta guía explica cómo curan estos sistemas, qué normas los rigen realmente en 2026, cómo preparar una instalación y qué errores convierten un anclaje cualificado en un fallo en obra.
Los cartuchos de anclaje químico para construcción contienen resina epoxi bicomponente, viniléster, poliéster o acrilato epoxi, que cura al mezclarse en una boquilla estática. En Estados Unidos, la cualificación vigente se rige por ACI CODE-355,4-24 e ICC-ES AC308(24); en proyectos de la UE se aplica EAD 330499-02-0601.
Puntos clave
- Los sistemas de anclaje cualificados únicamente para hormigón no fisurado suponen un riesgo real en las zonas sísmicas o de rehabilitación: la cualificación para hormigón fisurado exige una prueba distinta y más rigurosa según AC308.
- Las instalaciones con tensión sostenida y las realizadas en techos presentan un modo de fallo específico (fluencia del epoxi) que provocó el derrumbe del techo del túnel Big Dig en 2006; de ahí la exigencia de instaladores certificados.
- Un mayor número de elementos mezcladores estáticos no siempre mejora la mezcla: la geometría y la longitud de los elementos implican un equilibrio entre la contrapresión y el desperdicio de material.
- ACI CODE-355,4-24 (citada en ACI 318-25) y EAD 330499-02-0601 son más recientes que las antiguas referencias que todavía citan la mayoría de las páginas para compradores.
Especificaciones rápidas
| Químicas de las resinas | Epoxi, acrilato epoxi, viniléster, poliéster |
| Formatos de cartucho | En paralelo, coaxial, cápsula de vidrio |
| Relaciones de mezcla habituales | De 1:1 a 10:1, en proporciones discretas |
| Cualificación en Estados Unidos | ACI CODE-355,4-24, citada en ACI 318-25; ICC-ES AC308(24) |
| Cualificación en la UE | EAD 330499-02-0601 (sustituye a -01-0601) |
| Vida útil habitual de almacenamiento | 12-18 meses si se almacena entre 5-25°C |
¿Qué son los cartuchos de anclaje químico para construcción?
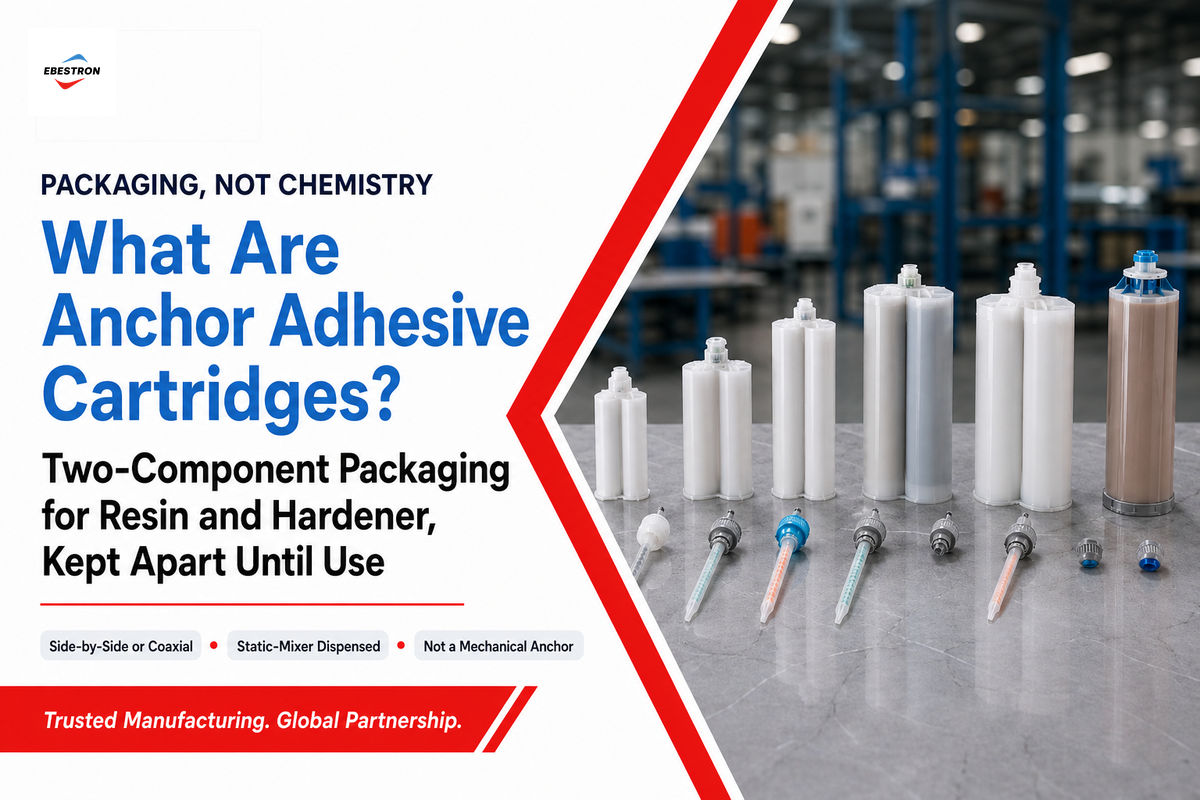
Un cartucho de anclaje químico para construcción es un envase bicomponente —normalmente en paralelo o coaxial— que mantiene separadas físicamente la resina y el endurecedor hasta el momento de uso. Se carga en una pistola, que impulsa ambos componentes a través de una boquilla mezcladora estática en una proporción fija; allí se mezclan en línea y se inyectan directamente en un orificio perforado alrededor de una barra roscada o una armadura. El cartucho, por sí solo, es una solución de envasado, no una formulación química.
Esta confusión es un problema habitual en las obras: un encargado al que mandan a una ferretería a comprar «adhesivo para anclajes» puede salir con un cartucho de consumo ya lleno y listo para usar, o con un cartucho vacío de formato incorrecto para la pistola y las boquillas que ya tiene el equipo; son dos compras muy distintas que responden al mismo nombre genérico. Cualquier incompatibilidad entre el cartucho, la boquilla y la relación de mezcla de la resina puede convertir rápidamente un anclaje cualificado en un fallo en obra. Coloquialmente, la pistola de aplicación pertenece a la misma familia que una pistola de silicona, aunque las pistolas específicas para cartuchos 2-K están diseñadas para ofrecer mucha más fuerza de empuje; la boquilla mezcladora estática se describe más adelante en Cómo elegir la boquilla mezcladora estática.
Esto distingue el sistema de cartucho de los anclajes mecánicos (pernos de expansión y anclajes de cuña), que dependen exclusivamente de la fricción o del encaje y no requieren curado químico. El adhesivo para anclajes químicos proporciona la unión adhesiva tanto al material base como a la barra embebida; por eso, la química y las condiciones de curado son tan importantes como el ajuste mecánico. Este requisito de unión adhesiva explica también por qué los sistemas de anclaje químico siguen una vía de cualificación específica (ICC-ES AC308 y ACI 355.4 en Estados Unidos, que se detallan más adelante), distinta de la de los anclajes mecánicos, que se cualifican según ACI 355.2.
También se llama a estos productos cartuchos adhesivos de 2 componentes o de dos componentes, o, de forma genérica, sistema de anclaje con resina; en Europa, «mortero de inyección» suele ser sinónimo de adhesivo para anclajes químicos, cuando se refiere a sistemas de resina tipo mortero que se dispensan de forma similar. Tanto en obra nueva como en proyectos de rehabilitación se utiliza el mismo sistema básico de cartucho, pistola y boquilla para fijar barras roscadas o armaduras en orificios perforados: lo que cambia es la química, no la mecánica de instalación de los anclajes.
Cómo cura y crea la unión adhesiva el adhesivo para anclajes
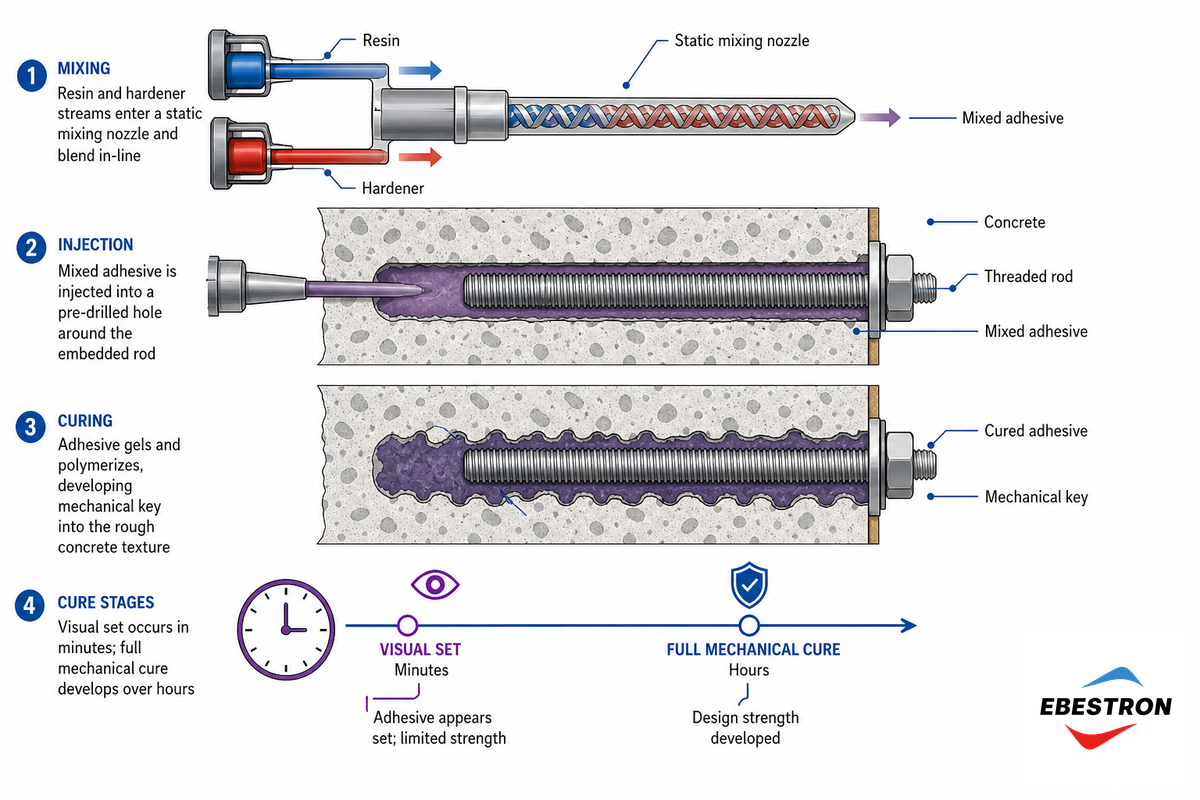
Al mezclar los dos componentes comienza la polimerización: los grupos reactivos de la resina se unen y forman una estructura dura y sólida. A medida que la mezcla gelifica y cura, se ancla mecánicamente a la textura microscópica de la superficie del orificio perforado y crea una unión adhesiva con el sustrato y la barra o armadura. El comportamiento de esa unión depende de la adhesión intrínseca de la química de la resina, del estado del hormigón (fisurado, no fisurado, húmedo o seco) y de que los dos componentes se hayan mezclado bien antes de la inyección.
La patente US7807740B2 de la USPTO documenta el mismo mecanismo de mezcla y dosificación para sistemas de fijación de anclajes con resina reactiva bicomponente. En una obra, una armadura que parece estar completamente fijada a los pocos minutos de la inyección puede seguir desarrollando su anclaje mecánico durante las horas siguientes. La mayoría de las disputas sobre resistencia de la unión adhesiva tienen su origen en la diferencia entre el fraguado visible y el curado completo. Precisamente por eso existen las normas que se describen más adelante (ACI CODE-355,4-24 e ICC-ES AC308): que una resina parezca curada no significa que haya demostrado, mediante ensayos normalizados de terceros y no mediante una afirmación comercial, que soporte una carga nominal concreta. La diferencia puede suponer una variación del 30-50 % en la capacidad de retención real, como muestran los datos sobre preparación de orificios que aparecen más adelante. (La elección de la boquilla adecuada, que se explica a continuación, también es importante.)
¿El adhesivo para anclajes químicos es lo mismo que el epoxi?
No. El epoxi es una de las cuatro familias químicas habituales en los cartuchos de anclaje, no un sinónimo de la categoría. También se comercializan habitualmente sistemas de anclaje químico a base de acrilato epoxi, viniléster y poliéster. Cada tipo ofrece distintas velocidades de curado, resistencias a la temperatura y resistencias químicas. Por tanto, un cartucho etiquetado como «adhesivo para anclajes químicos» puede contener cualquiera de estas cuatro químicas, y quien especifica el producto debe comprobar la química real de la resina al comparar los datos de rendimiento, no limitarse a la categoría del producto.
Familias de resinas: qué implican para los instaladores
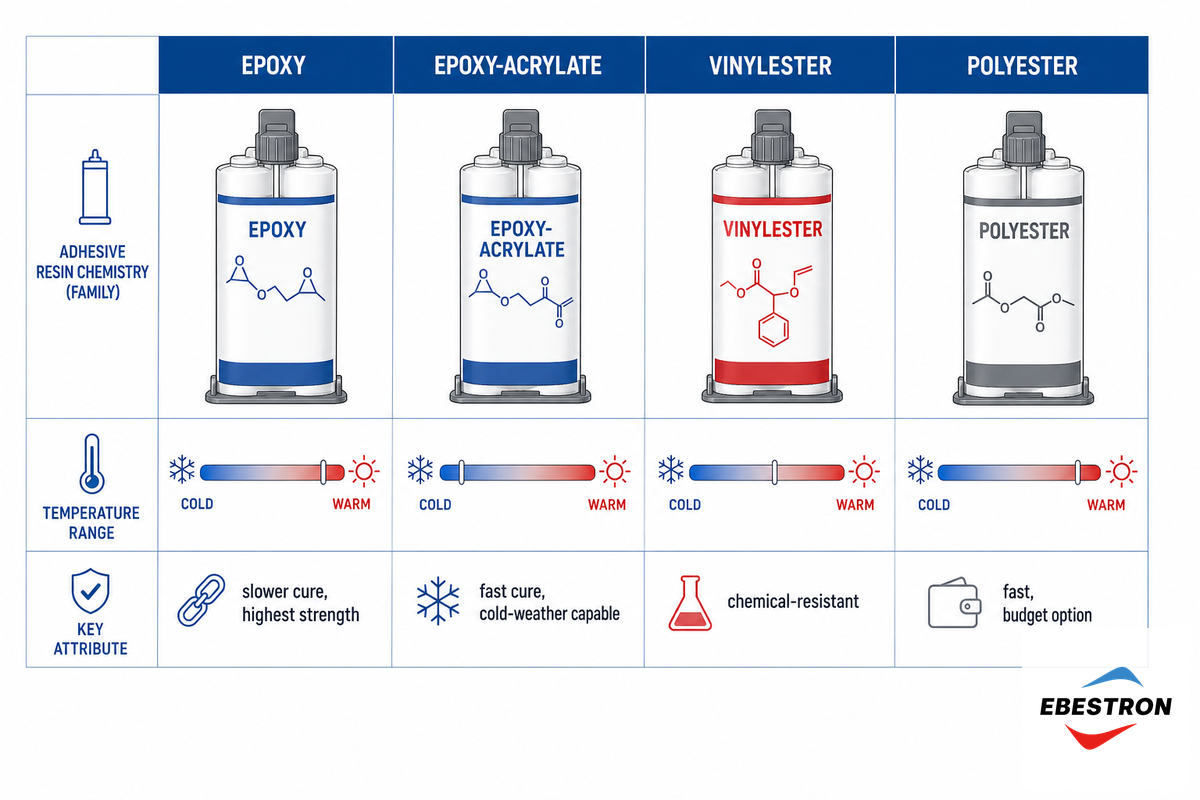
La elección entre un adhesivo epoxi o viniléster para anclajes —y las otras dos químicas habituales— no es intercambiable en una obra. Especificar un conjunto de perno de anclaje químico con una familia de resina inadecuada para las condiciones del lugar constituye un fallo de especificación real, no una mera preferencia. Estas diferencias cobran especial importancia cuando el plazo es ajustado o las temperaturas son extremas. Una razón es que los propios sistemas de resina base —en particular, las químicas de viniléster con estireno y de poliéster insaturado— tienen limitaciones de compatibilidad documentadas con ciertos plásticos, según la patente US5378743 de la USPTO sobre formulaciones de viniléster con bajas emisiones de estireno:
| Química | Velocidad de curado habitual | Rango de temperatura de instalación | Usos habituales |
|---|---|---|---|
| Epoxi (puro) | Curado más lento, mayor resistencia final | Temperaturas moderadas a cálidas | Anclajes estructurales o sometidos a carga sostenida |
| Acrilato epoxi | Curado rápido, resistencia moderada | Temperaturas frías a moderadas | Trabajos con plazos ajustados en tiempo frío |
| Viniléster | Curado de rápido a moderado | Temperaturas moderadas a cálidas | Lugares donde la resistencia química es determinante |
| Poliéster | Curado rápido, menor coste | Temperaturas moderadas a cálidas | Trabajos ligeros con presupuesto limitado |
Como orientación general sobre los rangos de temperatura de trabajo, el epoxi estándar suele curar entre 10°-32°C (50°-90°F); los acrilatos epoxi y algunas formulaciones de epoxi para bajas temperaturas pueden funcionar hasta -7°C (20°F), y los sistemas de viniléster y poliéster suelen situarse entre 5°-35°C (40°-95°F). Confirme siempre estos datos en la ficha técnica del producto. La resistencia final de la unión adhesiva de las formulaciones estructurales típicas de epoxi suele estar entre 1.500 y 3.000 psi en hormigón seco y no fisurado, aunque varía según el producto y el sustrato. Los tiempos de curado y los valores de resistencia reales dependen del fabricante y del lote del producto; consulte la ficha técnica para conocer los datos exactos. También existe una quinta clase de productos. Algunas formulaciones de viniléster y poliéster se comercializan como sistemas adhesivos acrílicos y adhesivos acrílicos modificados. A menudo se promocionan por su menor olor o por no contener estireno, para su uso en interiores o en proyectos de construcción en edificios ocupados. A cambio de un fraguado más rápido y una manipulación más sencilla en obra, suelen ofrecer una resistencia global de la unión adhesiva menor que las fórmulas epoxi de mayor rendimiento. Por eso, el epoxi para anclajes suele ser la opción preferida en aplicaciones con cargas continuas o requisitos de esfuerzo cortante elevados, mientras que las opciones acrílicas o de viniléster suelen especificarse cuando el tiempo es determinante o se trabaja en un edificio ocupado.
Normativa y cumplimiento: ACI 355.4, AC308 y EAD 330499
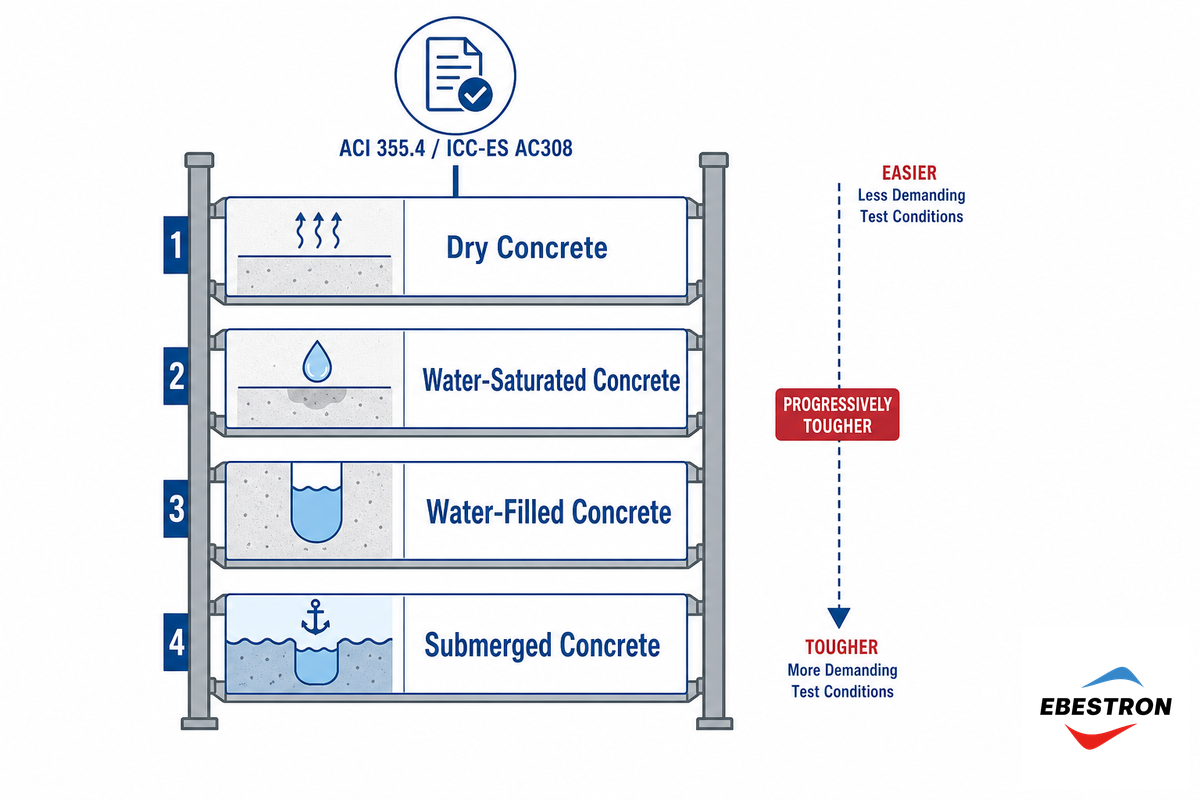
Matriz de cualificación de AC308 en 4 condiciones
En Estados Unidos, los anclajes adhesivos postinstalados se rigen principalmente por ACI CODE-355,4-24, a la que hace referencia la norma ACI 318 de 2025 para el diseño de anclajes. ICC-ES AC308 sigue siendo el conjunto de criterios de aceptación que toma los resultados de los ensayos ACI 355.4 y los convierte en un informe de evaluación reconocido por el IBC y el IRC. Se complementan; no son vías alternativas. En la UE, el documento aplicable es EAD 330499-02-0601, que sustituyó a la versión anterior de la norma (la edición -01-0601) e incluyó variantes para tensión sostenida, perforación alternativa, sismicidad, incendios y mayor vida útil. Es llamativo el número de páginas dirigidas a consumidores que siguen citando normas antiguas por pura costumbre; compruebe las referencias antes de copiar una afirmación de certificación en sus propias especificaciones. Fuera de Norteamérica, «fijaciones» es el término general para los anclajes y sistemas relacionados, tanto mecánicos como químicos; puede aparecer en especificaciones de origen europeo o británico que evitan usar directamente la palabra «anclaje».
| Condición | Qué simula | Por qué se ensaya por separado |
|---|---|---|
| Hormigón seco | Condición de referencia | Valor de referencia de la resistencia de la unión adhesiva |
| Hormigón saturado de agua | Orificios húmedos, lluvia reciente | La humedad puede interferir con el curado y la unión adhesiva |
| Hormigón con agua en los orificios | Agua estancada en el orificio | Desplaza el adhesivo y debilita la unión en la interfaz |
| Hormigón sumergido | Instalación bajo el agua | La condición más exigente para obtener la cualificación de retención de la unión adhesiva |
¿Qué diferencia hay entre un anclaje químico y uno mecánico?
Los anclajes químicos fijan una barra roscada o una armadura en un orificio perforado mediante adhesivo curado, y desarrollan su capacidad gracias a la adhesión y al anclaje mecánico. Un anclaje mecánico —de cuña o de expansión— desarrolla su capacidad por fricción o encaje al apretarlo, sin que se produzca una unión química. Como no dependen de la expansión hacia fuera, los anclajes químicos suelen preferirse cerca de los bordes de una losa o en hormigón fisurado, pero necesitan un periodo de curado antes de aplicarles una carga, a diferencia de los mecánicos.
Requisitos de instalación: preparación del orificio, humedad, temperatura y carga sostenida
El apartado 17.8.2.1 de ACI 318 estipula que las especificaciones de los anclajes adhesivos deben indicar el nivel de humedad del hormigón, la temperatura del hormigón y del orificio, y los procedimientos específicos de perforación y limpieza de este último. Todos estos factores, no el instalador, determinan a qué ensayos se sometió realmente el sistema para obtener su informe de evaluación. Perforar con una broca inadecuada, limpiar mal el orificio o instalar un anclaje a una temperatura fuera del rango ensayado equivale a utilizar un sistema distinto del certificado. Los análisis publicados en la prensa técnica del sector sobre ensayos de anclajes adhesivos han señalado reducciones de capacidad del orden del 30 al 50 % en algunos programas de ensayo por usar orificios sobredimensionados o mal limpiados. Las cifras varían según el estudio y la instalación, pero dejan claro el mensaje: una causa habitual y evitable de que un anclaje dé resultados débiles es la preparación del orificio, no un defecto de la resina.
📐 Nota técnica
La norma OSHA 29 CFR 1926.755 establece que deben instalarse al menos 4 barras de anclaje para fijar las placas base de columnas de acero estructural, y que cada conjunto de barras debe poder resistir una carga gravitatoria excéntrica de al menos 300 lb aplicada a una distancia de 18 in de la cara exterior de la columna. La norma también establece que no se permiten modificaciones en obra de las barras de anclaje existentes, salvo que las apruebe el profesional de diseño colegiado. Aunque esta disposición se refiere específicamente al anclaje de placas base de columnas de acero estructural y no se aplica necesariamente a todas las instalaciones de anclajes químicos, sirve para ilustrar el rigor con que se controlan las modificaciones de barras de anclaje en obra en los trabajos con acero estructural.
Entre las variables de instalación, la tensión sostenida en instalaciones sobre cabeza o con inclinación ascendente es la que más suelen pasar por alto las páginas dirigidas a compradores. El 10 de julio de 2006, un tramo del techo de hormigón suspendido del túnel conector I-90 de Boston —unas 26 toneladas de paneles de hormigón y herrajes— se desprendió de su sistema de soporte anclado con epoxi y aplastó un vehículo que pasaba por debajo; murió uno de sus dos ocupantes. Una investigación de la National Transportation Safety Board (NTSB/HAR-07/02) atribuyó el fallo a la fluencia del epoxi: una deformación lenta del adhesivo, dependiente del tiempo y sometida a una carga de tracción constante y sostenida, que hizo que los pernos de anclaje se soltaran a lo largo de varios meses, pese a haber superado las pruebas de extracción durante la instalación. La formulación epoxi concreta no se había ensayado correctamente para verificar su comportamiento bajo tensión sostenida en una instalación sobre cabeza. Por este motivo, tanto ACI 318 como la cualificación ACI 355.4 distinguen ahora las aplicaciones sobre cabeza o con inclinación ascendente y tensión sostenida como una categoría de mayores prestaciones; también por eso existen programas especializados de certificación de instaladores.
«Powers Fasteners no proporcionó información suficientemente completa, precisa y detallada sobre la idoneidad de su epoxi para soportar cargas de tracción a largo plazo, una carencia que no habría salido a la luz en una prueba estándar de unión adhesiva de corta duración».
Conclusiones del informe de accidente de tráfico de la NTSB HAR-07/02, resumidas
Si va a realizar una instalación sobre cabeza o con inclinación ascendente, con anclajes sometidos a tensión sostenida —por ejemplo, en un techo suspendido, una estructura elevada para equipos o una señalización—, compruebe que el informe de evaluación del sistema de anclaje indique expresamente que cuenta con cualificación para carga sostenida conforme a las normas ACI 355.4 vigentes y que el instalador disponga de la certificación exigida. No es un mero trámite burocrático: responde directamente a la deficiencia que salió a la luz tras el derrumbe del Big Dig.
Parámetros habituales de instalación (confírmelos en la ficha técnica del producto)
| Sobredimensión del diámetro del orificio | Habitualmente, diámetro de la barra + 3-5 mm, según la ficha técnica del fabricante |
| Profundidad de anclaje | Normalmente, 8-12× el diámetro de la barra (aproximadamente 100-240 mm para una barra de 12 mm) |
| Distancia mínima al borde | Normalmente, ≥5× el diámetro de la barra (aproximadamente 60 mm para una barra de 12 mm) para limitar el riesgo de arrancamiento del borde |
| Tiempo de curado hasta la aplicación de carga para epoxi estándar | Aproximadamente 1-24 hr, según la temperatura |
| Tiempo de curado hasta la aplicación de carga para químicas de curado rápido | Desde 15-30 min a 20°C+ |
| Temperatura mínima de instalación (epoxi estándar) | Habitualmente ~5°C; las variantes formuladas para bajas temperaturas tienen límites inferiores |
Cómo elegir la boquilla mezcladora estática adecuada
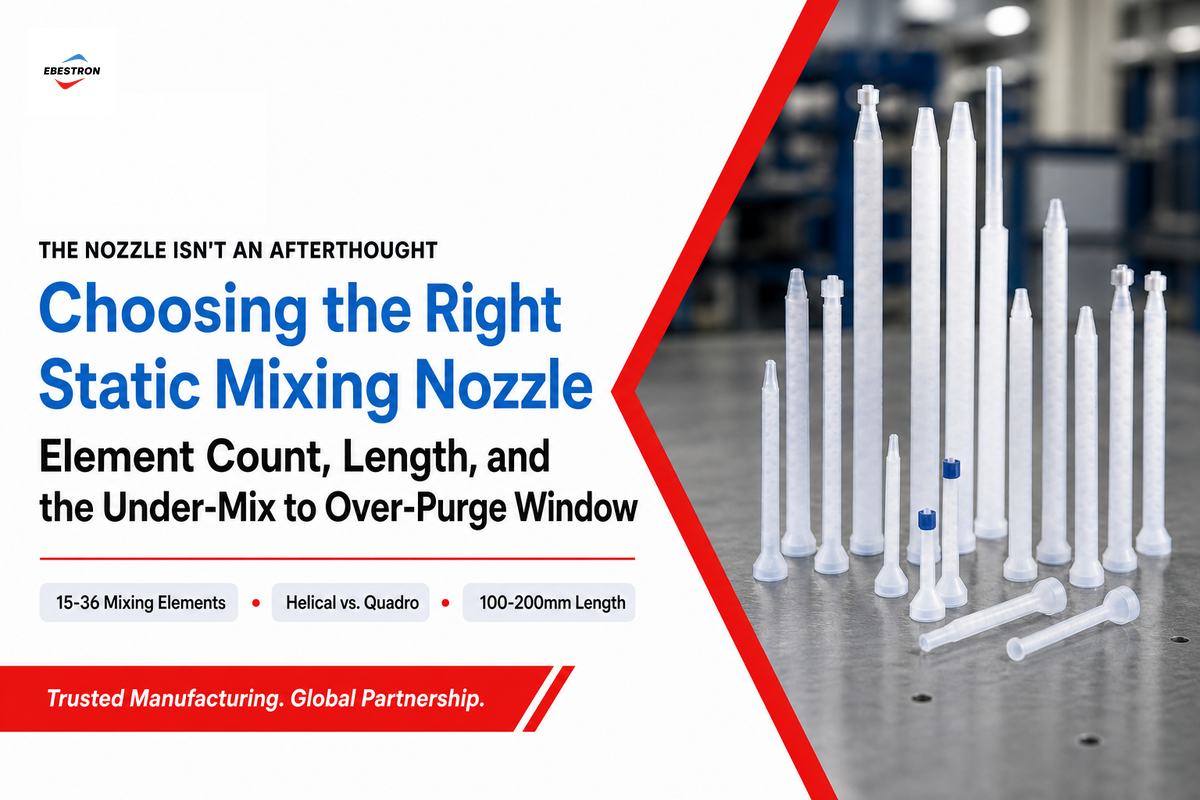
Aunque la pistola, la resina y el anclaje sean perfectamente compatibles, una boquilla mezcladora estática inadecuada puede dar lugar a una instalación deficiente. Los mezcladores estáticos dividen el flujo de resina en varios segmentos y los vuelven a combinar al hacerlos pasar por una serie de elementos mezcladores helicoidales o de perfil cuadrado (Quadro). Cada elemento repite la secuencia de división y recombinación, lo que mejora la calidad de la mezcla con cada elemento que atraviesa la resina. Las boquillas para epoxi habituales tienen entre 15 y 24 elementos; en sistemas de mayor viscosidad y más difíciles de mezclar, el número aumenta a 36. Su longitud suele ser de unos 100 a 200 mm.
Equilibrio entre 15 y 36 elementos
⚠️ Importante: el intervalo entre mezcla insuficiente y purga excesiva de la boquilla
Más elementos no significa automáticamente una mezcla mejor. Si hay muy pocos, no se completa la secuencia de división y recombinación, lo que produce un cordón con vetas o zonas blandas en el adhesivo curado que se ha dispensado. Un exceso de elementos o una boquilla demasiado larga puede aumentar la presión sobre la pistola y dejar una gran cantidad de resina retenida en la boquilla después de cada aplicación. Los elementos más cortos de perfil Quadro son más eficientes que los elementos helicoidales más largos. A menudo, una boquilla Quadro más corta iguala o supera la calidad de mezcla de una boquilla helicoidal más larga, y consume menos material y genera menos presión en la pistola. La elección de la longitud de la boquilla y del diseño de los elementos depende de la fuerza de empuje de la pistola, la viscosidad y el rendimiento de mezcla.
Comprobar la relación de mezcla y el volumen del cartucho antes de hacer el pedido, y verificar su compatibilidad con un mezclador estático helicoidal o Quadro-turbo, lleva cinco minutos y evita descubrir en obra que la boquilla no encaja en la pistola o no mezcla bien la resina.
El formato del cartucho también influye en la elección de la boquilla: puede ser doble (en paralelo) o coaxial. Los cartuchos coaxiales utilizan un diseño concéntrico de tubo interior y exterior, y suelen necesitar un mezclador específico compatible con ese formato; los cartuchos dobles en paralelo admiten una gama más amplia de mezcladores estáticos intercambiables. La relación de fuerza de empuje de una pistola para epoxi —la ventaja mecánica que proporciona su mecanismo de émbolo— debe ser suficiente para impulsar la resina a través de todos los elementos de la boquilla sin que la pistola se atasque. Por eso, una boquilla más larga y con más elementos no es una mejora gratuita: también exige más a la pistola.
Hormigón fisurado y no fisurado: cómo influye en la elección del anclaje
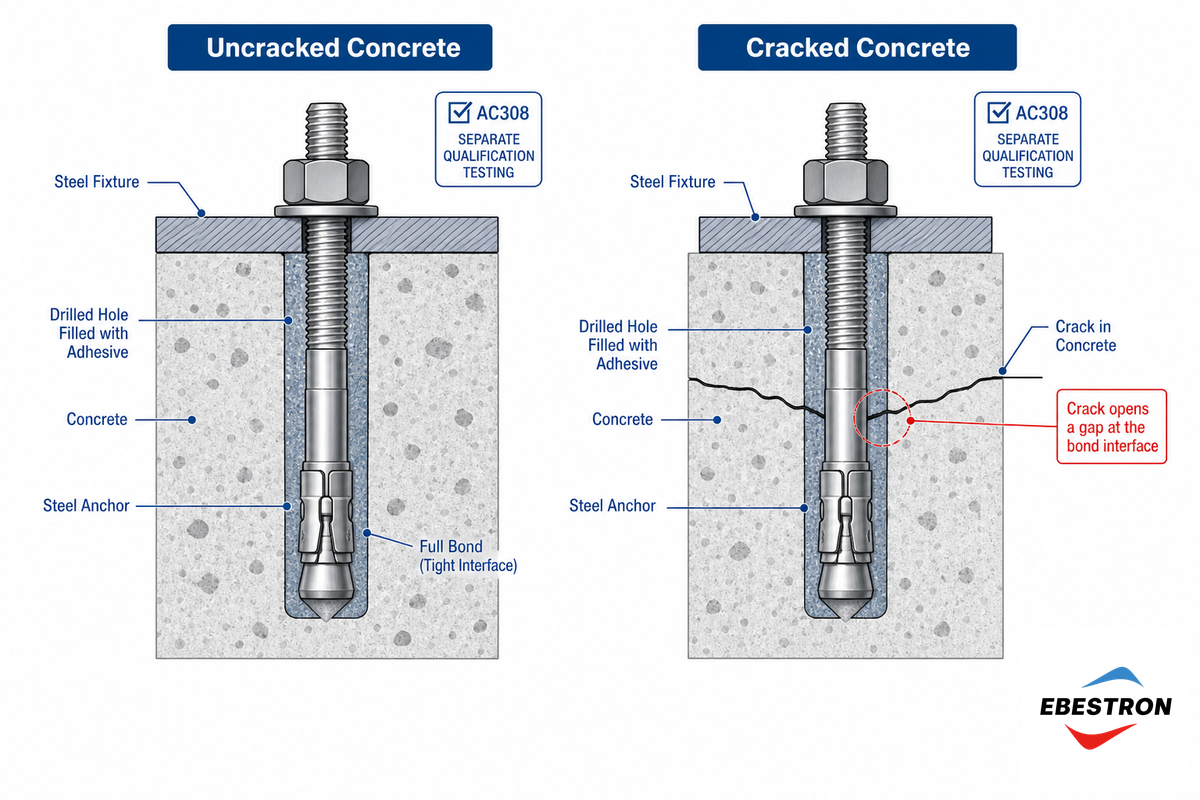
Un sistema de anclaje cualificado únicamente para hormigón no fisurado no se ha ensayado en la condición más probable en una rehabilitación sísmica o una aplicación estructural sometida a cargas elevadas: el hormigón fisurado abre una separación en la interfaz de unión que nunca se evaluó en un sistema diseñado solo para material sólido y no fisurado. La secuencia de ensayos de cuatro condiciones de AC308 (arriba) es lo que distingue una clasificación para «hormigón fisurado» de otra para «solo hormigón no fisurado», y no son intercambiables en una ficha de especificaciones: especificar un sistema clasificado únicamente para hormigón no fisurado en una ubicación que puede fisurarse bajo carga supone una carencia documentada y comprobable, no un riesgo teórico. Los sistemas de anclaje ensayados y clasificados tanto para hormigón fisurado como no fisurado cuentan con la aprobación más amplia y son la opción predeterminada más segura cuando no se conoce del todo el historial de cargas o la exposición sísmica de una estructura al redactar las especificaciones.
La densidad del hormigón es una variable relacionada de la que se habla menos. Un estudio académico de 2024 (102 ensayos) observó que la capacidad a tracción no confinada de los anclajes adhesivos postinstalados en hormigón ligero rondaba el 40 % de la capacidad comparable en hormigón de peso normal. Es una cifra de un solo estudio, no un valor de diseño, pero la diferencia es lo bastante significativa como para que los soportes de hormigón ligero se verifiquen mediante ensayos específicos del proyecto, en lugar de dar por hecho que ofrecen el mismo comportamiento que el hormigón de peso normal. Además, cualquier sistema de anclaje debe superar la misma vía de cualificación de ACI CODE-355,4-24, independientemente de la densidad del soporte.
Errores habituales de instalación
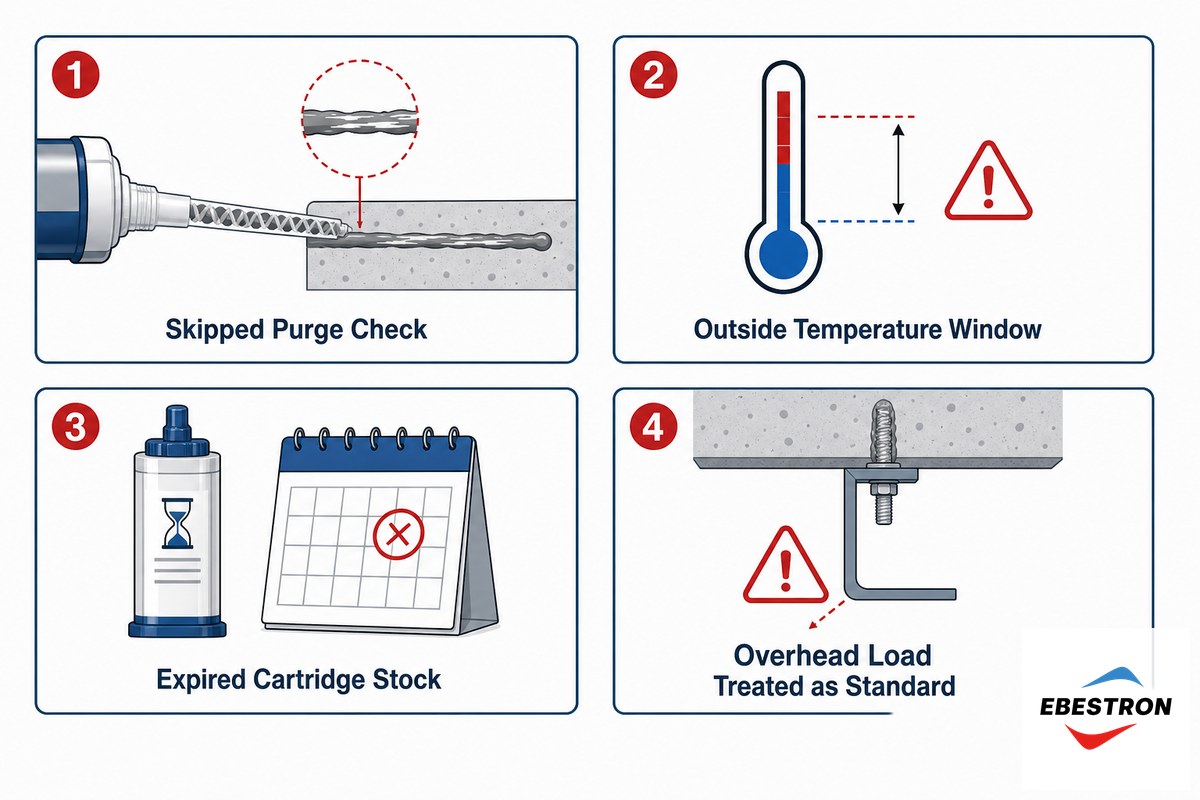
Los ingenieros de obra en foros del sector señalan una y otra vez los mismos errores evitables. Un consejo recurrente de profesionales en un hilo de debate de ingeniería en CR4/GlobalSpec es abrir un cartucho nuevo, comprobar que salen los dos componentes, fijar bien el mezclador y purgar la pistola hasta que el cordón tenga un color y una consistencia uniformes antes de confiar en la primera aplicación en un orificio de anclaje. El material que se desecha durante la purga cuesta mucho menos que descubrir días después que un anclaje está blando y no ha curado.
- ✔Omitir la purga y la comprobación de que el cordón es uniforme antes de la primera aplicación en un orificio
- ✔Instalar fuera del intervalo de temperatura cualificado para el material (la mayoría de los sistemas especifican aproximadamente 5-25°C para el almacenamiento, y los fabricantes publican intervalos de temperatura de curado distintos para la instalación)
- ✔Usar cartuchos almacenados durante más de 12-18 meses (por encima de aproximadamente 25°C o por debajo de 5°C) sin volver a comprobar visualmente si hay separación, decoloración o hinchazón
- ✔Tratar una instalación en altura o sometida a tracción sostenida como una instalación descendente estándar, sin verificar que el sistema de anclaje está cualificado para cargas sostenidas
Proceso de decisión para especificar anclajes: 5 preguntas
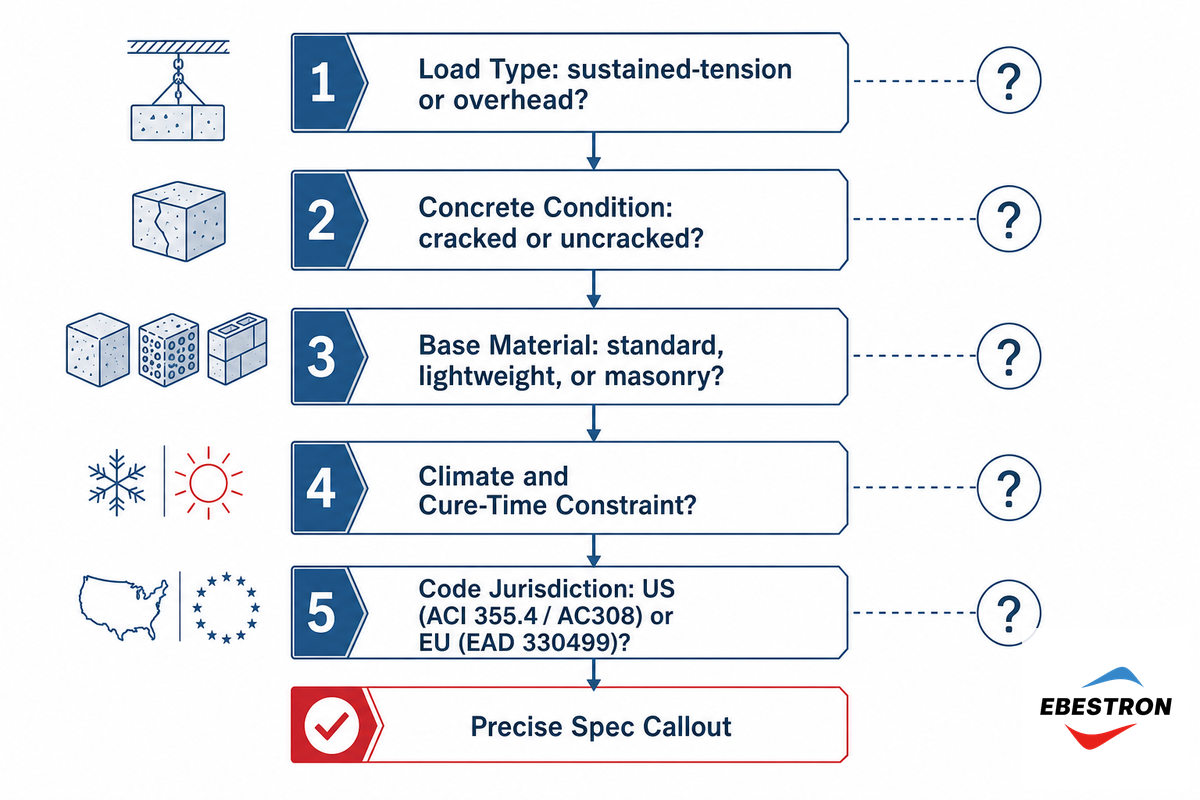
Estas cinco preguntas permiten convertir «necesito un anclaje químico» en una especificación precisa, respondiéndolas por orden:
Proceso de decisión para especificar anclajes
- Tipo de carga: ¿tracción sostenida, instalación en altura o inclinada hacia arriba? Si es así, verifique la cualificación para cargas sostenidas y la certificación del instalador antes de continuar.
- Estado del hormigón: ¿fisurado, con posibilidad de fisurarse (por sismo o carga cíclica) o sin fisuras con certeza? Elija un sistema clasificado según AC308 y cuya eficacia en esas condiciones esté demostrada en obra.
- Material base: ¿hormigón de peso normal, hormigón ligero o mampostería? Los soportes de hormigón ligero y mampostería requieren una validación específica del proyecto; no dé por supuesta su capacidad.
- Clima y limitación del tiempo de curado: ¿clima frío o plazo ajustado? Priorice sistemas de resina de epoxi-acrilato o viniléster con curado rápido en frío frente al epoxi estándar.
- Normativa aplicable: en una obra en EE. UU., confirme que el informe de evaluación cita la versión vigente de ACI CODE-355.4-24/AC308(24); en una obra en la UE, confirme EAD 330499-02-0601, no la edición -01-0601, ya obsoleta.
Matriz de 10 situaciones de instalación
Aplicar el proceso de 5 preguntas a 10 condiciones habituales en obra permite llegar a una recomendación coherente y fiable, como se muestra en la tabla siguiente. Es un primer paso para tomar una decisión y no sustituye los datos del informe de evaluación del fabricante del anclaje:
| Tipo de instalación | Estado del hormigón | Química recomendada | Norma que debe confirmarse |
|---|---|---|---|
| Estructural estándar, carga descendente | No fisurado, seco | Epoxi | Clasificación AC308 para hormigón no fisurado |
| Zona sísmica o de rehabilitación | Fisurado o con posibilidad de fisurarse | Epoxi o viniléster (clasificado para hormigón fisurado) | Clasificación AC308 para hormigón fisurado |
| Tracción sostenida, instalación en altura | Cualquiera | Epoxi, cualificado para cargas sostenidas | ACI CODE-355,4-24: cargas sostenidas e instalador certificado |
| Tiempo frío, por debajo de ~5°C | De seco a húmedo | Acrilato epoxi | Ficha técnica del fabricante para curado en frío |
| Plazo rápido o carga en el mismo turno | De seco a húmedo | Epoxi-acrilato o poliéster | Clasificación del fabricante para curado rápido |
| Orificio saturado de agua | Saturado de agua | Epoxi o viniléster, clasificado para condiciones saturadas de agua | AC308: condición saturada de agua |
| Sumergido o bajo el agua | Sumergido | Sistema especial clasificado para uso sumergido | AC308: condición sumergida |
| Soporte de mampostería o ladrillo | No aplicable (mampostería) | Sistema de menor viscosidad clasificado para mampostería | Informe de evaluación del fabricante para mampostería |
| Interior, uso ligero, presupuesto ajustado | No fisurado, seco | Poliéster o acrílico sin estireno | Informe de evaluación estándar del fabricante |
| Soporte de hormigón ligero | Fisurado o no fisurado | Sistema verificado para el proyecto | Datos de ensayos específicos del proyecto (la capacidad suele ser menor que en hormigón de peso normal) |
Con los requisitos de química, formato y relación de mezcla definidos por este proceso de decisión de cinco preguntas, los sistemas de cartuchos de Ebestron para anclajes de construcción ofrecen envases coaxiales y en paralelo vacíos, diseñados para contener cada una de estas resinas y disponibles en el formato compatible con las necesidades de su obra.
Panorama del sector: cambios en los requisitos de conformidad de los adhesivos para anclajes
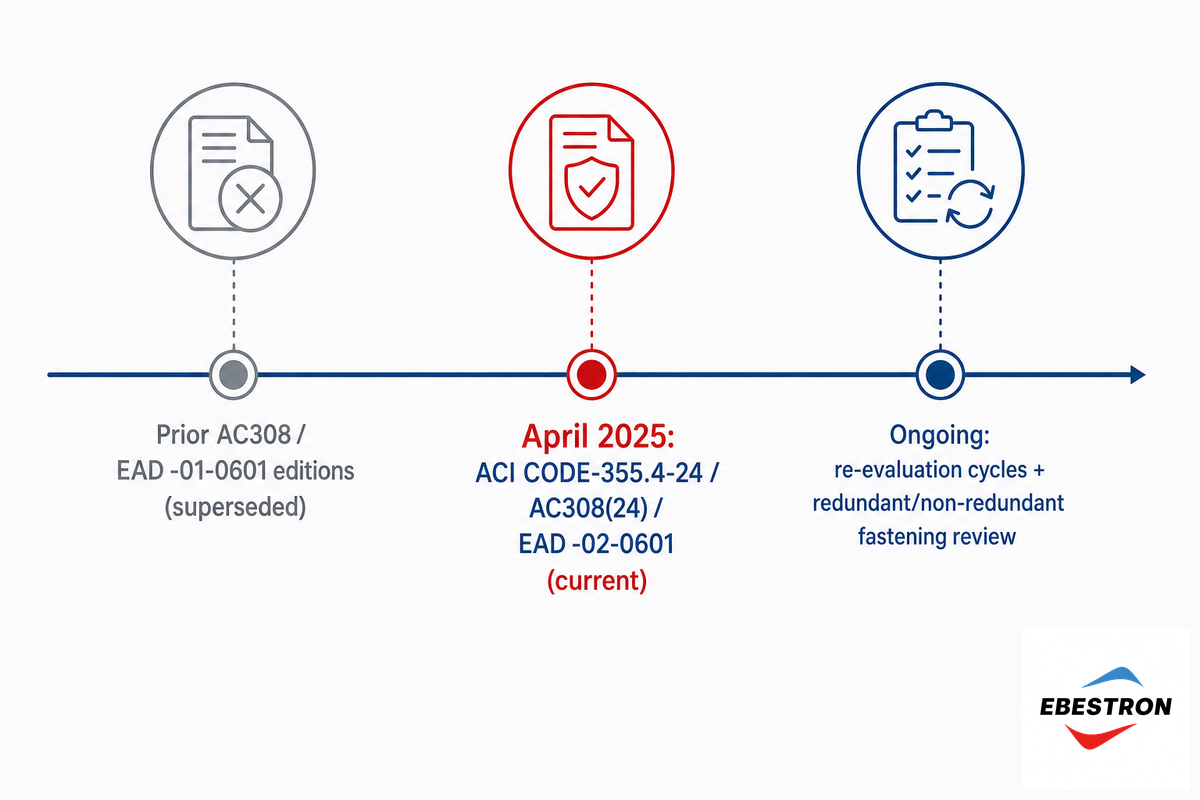
En abril de 2025, ACI CODE-355,4-24 e ICC-ES AC308(24) reiniciaron el ciclo de cualificación de los sistemas de anclaje adhesivo: los informes de evaluación basados en ediciones antiguas deben volver a someterse a ensayos y emitirse de nuevo según los ciclos de renovación estándar. Además, la distinción explícita de 318-25 entre fijaciones redundantes y no redundantes implica que se revisarán algunas aprobaciones de diseño antiguas. En las obras actuales que especifican sistemas de anclaje, compruebe la versión de la norma según la cual se evaluó el sistema especificado, en lugar de fijarse solo en su nombre; cuando se instale un proyecto que abarque varios años, es posible que un informe de evaluación basado en una edición de AC308 anterior a 2024 ya no cumpla las normas de evaluación vigentes. La misma regla de versión vigente se aplica a las obras en Europa: compruebe que el informe de evaluación usa EAD 330499-02-0601, ya que la edición -01-0601 a la que sustituye ya no sirve como referencia de evaluación.
A raíz de la atención normativa suscitada por el incidente de Big Dig de 2006, es probable que sigan aumentando las exigencias para especificar sistemas aprobados para instalaciones en altura y sometidas a tracción sostenida. También es probable que los organismos de evaluación presten más atención a otros segmentos del sector. Mientras tanto, los analistas del mercado sitúan las ventas mundiales de anclajes químicos en algún punto del rango de $1,3-$1,9 billion durante la próxima década. Sin embargo, esas cifras son solo información contextual y no impulsan cambios normativos ni garantizan que la especificación sea correcta.
Preguntas frecuentes
P: ¿Cuál es el adhesivo de construcción más resistente para hormigón?
Ver respuesta
Por lo general, los sistemas de epoxi puro se han considerado la opción de mayor resistencia para hormigón sólido y no fisurado, a menudo dentro de un rango de resistencia de la unión adhesiva de 1.500-3.000 psi. Sin embargo, qué significa «el más resistente» depende del caso: un epoxi puede dar malos resultados si no está aprobado para su instalación en hormigón fisurado, mientras que un sistema de viniléster probado en hormigón fisurado podría superarlo con facilidad. Elija la química que mejor se adapte a las condiciones de su obra.
P: ¿Debe usarse adhesivo con los anclajes para hormigón?
Ver respuesta
Por lo general, se prefieren los anclajes químicos adhesivos a los mecánicos cerca de un borde o en hormigón fisurado, ya que se adhieren en lugar de ejercer presión hacia fuera. Los anclajes mecánicos siguen siendo una opción razonable para instalaciones sencillas en hormigón no fisurado, con una distancia suficiente al borde, cuando lo más importante es una instalación rápida sin tiempo de curado. La elección adecuada depende del estado del hormigón, la distancia al borde y el tipo de carga; no existe una regla universal.
P: ¿Cuánto debe curar el adhesivo para anclajes antes de aplicar una carga?
Ver respuesta
El tiempo de curado necesario antes de aplicar la carga máxima varía según la química de la resina y la temperatura de instalación. Las resinas de epoxi-acrilato y viniléster curan más rápido que el epoxi estándar, y todas las químicas curan más despacio con frío. Los fabricantes publican tablas del tiempo necesario para aplicar la carga según la temperatura; considerar universal una cifra aislada puede hacer que se cargue el anclaje antes de que alcance la resistencia especificada.
P: ¿Se puede instalar adhesivo para anclajes químicos con tiempo frío?
Ver respuesta
Sí, siempre que la química sea adecuada para la temperatura. Es habitual instalar anclajes adhesivos de epoxi en hormigón con tiempo frío, pero el epoxi estándar cura despacio o mal en esas condiciones. Por eso, el epoxi-acrilato y algunas resinas de viniléster diseñadas para curar en frío son más apropiados. El diseño del anclaje adhesivo debe tratar la temperatura de instalación como un parámetro especificado, no como una consideración de última hora: ACI 318 §17.8.2.1 la establece como una de las tres variables de instalación obligatorias.
P: ¿Se necesita una certificación especial para instalar anclajes adhesivos?
Ver respuesta
Sí, en concreto para las aplicaciones con tracción sostenida, en altura o inclinadas hacia arriba. La normativa de edificación vigente exige que el instalador esté certificado precisamente en este contexto, en respuesta directa a incidentes relacionados con fallos de anclajes sometidos a tracción sostenida. Sin embargo, en las instalaciones estructurales habituales orientadas hacia abajo, los requisitos varían según la localidad y las especificaciones del proyecto. Con independencia de la certificación, es esencial seguir las instrucciones de instalación del fabricante y los parámetros de ACI 318 para preparar el orificio.
P: ¿Qué ocurre si por error utilizo una relación de mezcla incorrecta?
Ver respuesta
Una mezcla con una relación incorrecta, normalmente por un mezclador no compatible, un émbolo defectuoso o un cartucho intercambiado entre tipos de pistola, deja un exceso de resina o endurecedor sin reaccionar en la masa curada. Puede parecer correcta, pero en los ensayos queda muy por debajo de la resistencia especificada. Por eso es tan importante purgar y comprobar que el cordón sea uniforme: si alguien lo comprueba, un flujo con una relación de mezcla incorrecta suele mostrar vetas o un cordón irregular antes de llegar al orificio.
Por qué redactamos esta guía
Ebestron suministra sistemas vacíos de cartuchos, émbolos y boquillas mezcladoras estáticas que contienen las resinas adhesivas para anclajes de construcción, pero no formula ni vende el adhesivo envasado. Por tanto, nuestra función se centra en el envase y los mecanismos de dosificación del proceso. Esta guía se ocupa de las preguntas sobre instalación y especificaciones que nos plantean indirectamente los clientes de nuestros clientes (instaladores y prescriptores), en lugar de repetir los datos técnicos de nuestros propios productos. Revisado por el equipo técnico de Shanghai Ebestron New Materials Co., Ltd.
Referencias y fuentes
- 29 CFR 1926.755, anclaje de columnas — Administración de Seguridad y Salud Ocupacional de EE. UU.
- Informe de accidente de carretera HAR-07/02, derrumbe del techo del túnel de conexión de la Interestatal 90 — Junta Nacional de Seguridad en el Transporte
- ACI CODE-355,4-24, anclajes adhesivos postinstalados en hormigón: requisitos de cualificación y comentarios — American Concrete Institute
- EAD 330499-02-0601, fijaciones adheridas para uso en hormigón — Organización Europea para la Evaluación Técnica
- AC308, anclajes adhesivos y barras de armadura postinstalados en elementos de hormigón (abril de 2025) — ICC Evaluation Service
- Anclajes adhesivos postinstalados en mampostería — STRUCTURE Magazine
- Más allá de la resistencia de la unión adhesiva en los anclajes — STRUCTURE Magazine
- Cambios de ACI 318-25 en las disposiciones sobre anclajes y barras de armadura — STRUCTURE Magazine
- US7807740B2, resina de reacción bicomponente y fijación de anclajes con mezclador estático — USPTO / Google Patents
- US5378743, composición estable de resina de viniléster y poliéster insaturado con bajas emisiones de estireno — USPTO
- Uso y problemas de los anclajes de epoxi (hilo de debate de ingeniería) — CR4 / GlobalSpec
Artículos relacionados
- Guía de pistolas de aplicación de cartuchos eléctricas y a bateríaselección y conformidad de pistolas de aplicación con accionamiento eléctrico
- Cartuchos vacíos de dos componentes, venta a granel y fabricación para tercerosgama de envases para cartuchos y opciones de marca blanca
- Diseño personalizado de cartuchos y marca blancaconsideraciones para el abastecimiento de cartuchos para fabricantes de equipos originales
- Sectores a los que prestamos servicioaplicaciones de cartuchos para construcción, medicina, electrónica y automoción