Contacte a Ebestron

Atualizado em julho de 2026
Os cartuchos bicomponentes de doseamento que fornecem epóxi, cianoacrilato, silicone ou resina de cura por UV para unir componentes no interior de um dispositivo médico — encaixes de agulhas de dosagem, uniões de cateteres, caixas de diagnóstico e sensores vestíveis — são cartuchos de adesivo para uso médico. Comprá-los é fácil. O que deixa a maioria das equipas de aprovisionamento em dificuldades é perceber o que o termo «grau médico» obriga realmente o fornecedor a comprovar e o que exige que o fabricante do dispositivo verifique. Este guia explica como funciona a ISO 13485 e a FDA QMSR, como verificar efetivamente um certificado USP Classe VI ou ISO 10993 em vez de apenas o arquivar, e como decidir se precisa mesmo de um produto de grau médico.
Especificações rápidas
| Regulamento aplicável ao sistema de gestão da qualidade dos dispositivos | FDA QMSR (21 CFR Part 820), em vigor a partir de 2 de fevereiro de 2026 |
| Norma do sistema de gestão da qualidade incorporada por referência | ISO 13485:2016 |
| Avaliação da biocompatibilidade dos materiais | USP <88> Classe VI (ensaios de injeção sistémica, intracutâneos e de implantação) |
| Avaliação biológica ao nível do dispositivo | ISO 10993-1 (6.ª edição, 2025 — edição de 2018 aceite até 1 de julho de 2029) |
| Referência para enchimento em sala limpa | ISO 14644-1 (contagem de partículas nas Classes 7 e 8) |
O que exige realmente o «grau médico» (para além do termo comercial)
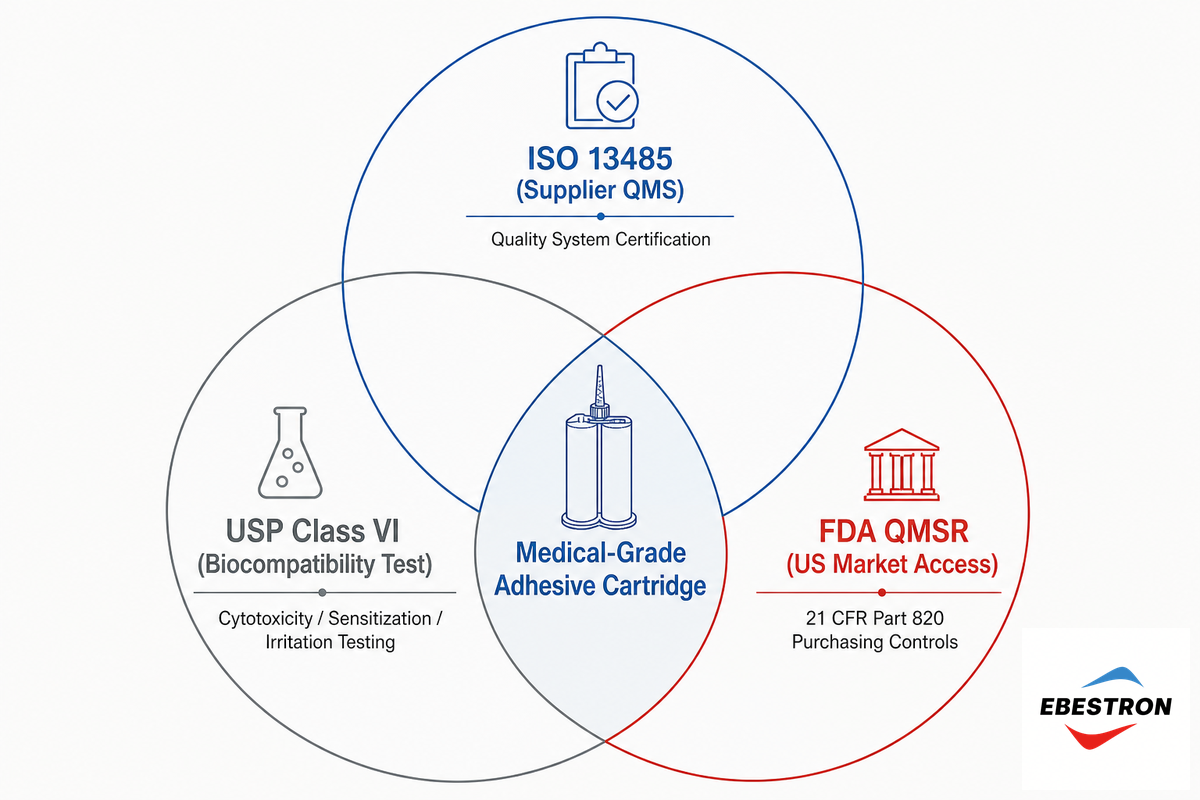
«Grau médico» não é uma classificação regulamentar: nenhuma entidade emite um certificado que declare um material genericamente aprovado para utilização médica. O que existe são três níveis verificáveis: biocompatibilidade do material (USP Classe VI), avaliação biológica do dispositivo (ISO 10993) e certificação do sistema de gestão da qualidade (ISO 13485).
A FDA regula dispositivos acabados; não declara matérias-primas adequadas para todas as utilizações. Por isso, quando o site de um fornecedor chama a um produto «cartucho de adesivo de grau médico», trata-se de linguagem comercial, sem efeito jurídico. Nenhum dos três níveis acima pode ser ignorado só porque o fornecedor afirma cumprir um ou dois dos restantes.
Também é essencial perceber que tipo de «adesivo médico» procura, pois a expressão costuma agrupar duas categorias de produtos fundamentalmente distintas. As fitas médicas e os adesivos para tratamento de feridas destinados ao contacto direto com a pele exigem atenção à respirabilidade e à durabilidade durante períodos prolongados. Trata-se de um problema de engenharia diferente do de um cartucho bicomponente de epóxi ou cianoacrilato para unir componentes como um encaixe de cateter ou uma caixa de diagnóstico, que nunca entram em contacto com o doente. Se a pesquisa por «adesivo de grau médico» o levou a fornecedores de fita para a pele, é provável que esteja a procurar numa área diferente daquela em que encontraria um sistema de doseamento com cartucho montado. A fita médica de grau médico para aplicação na pele enquadra-se nas orientações da FDA para controlos especiais da Classe II aplicáveis a adesivos cutâneos tópicos — uma solução para tratamento de feridas, sensível à pressão, concebida para contacto contínuo com a pele e contacto prolongado com o corpo humano, não para unir componentes rígidos ou semirrígidos no interior da caixa de um dispositivo. Ambos são comercializados sob a designação genérica «adesivo médico», mas resolvem problemas de engenharia totalmente diferentes.
⚠️ Importante
Não existe «plástico aprovado pela FDA» nem «adesivo aprovado pela FDA». A FDA aprova ou autoriza a comercialização do dispositivo acabado, não das matérias-primas usadas na sua construção. Quem afirma que um material específico obteve aprovação da FDA está a descrever um estatuto jurídico que não existe na regulamentação.
ISO 13485 e FDA QMSR: o que deve abranger o sistema de gestão da qualidade do fornecedor de cartuchos
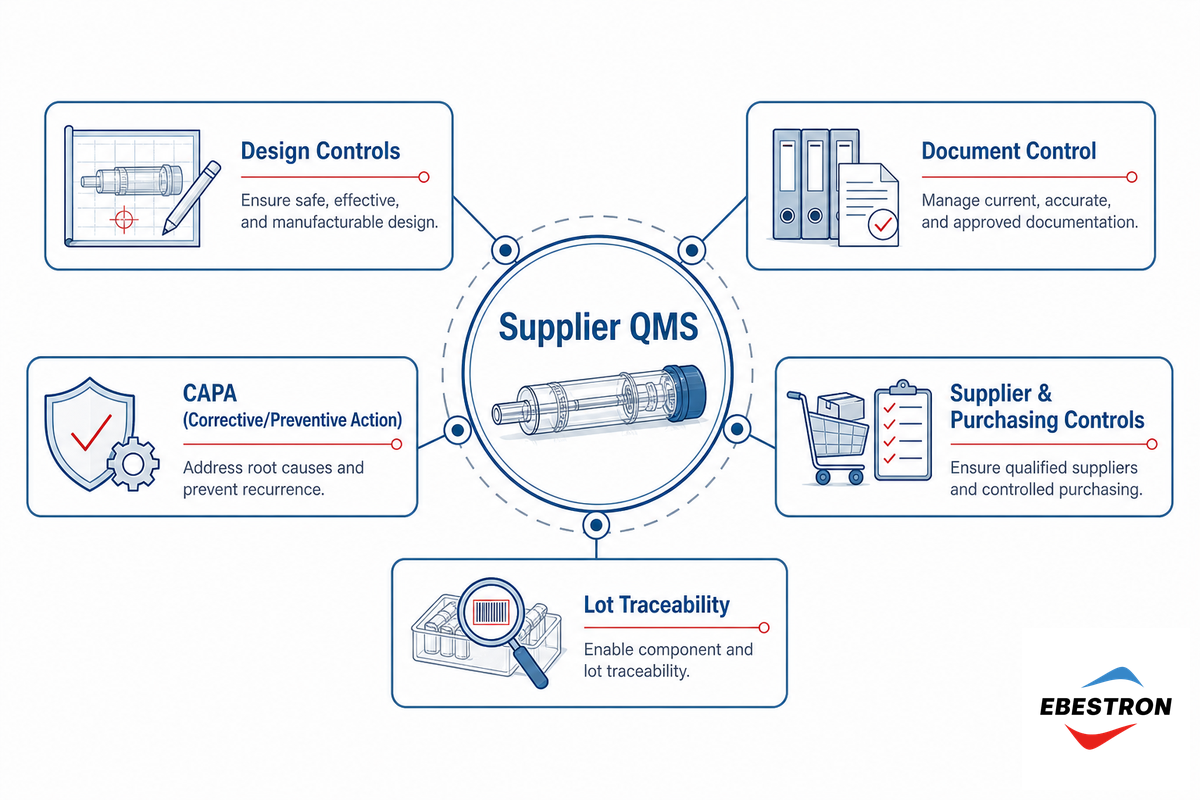
Há um ponto que os compradores interpretam muitas vezes mal: nos termos de 21 CFR 820.1, as disposições aplicam-se diretamente aos fabricantes de dispositivos acabados. Em geral, os fabricantes de componentes ou peças, incluindo os fornecedores de cartuchos vazios, não estão sujeitos à Part 820, a menos que a sua função inclua atividades relacionadas com a produção de um dispositivo acabado ou a prestação de serviços de fabrico por contrato. Assim, se um fornecedor de cartuchos afirmar que a empresa tem «certificação ISO 13485», essa certificação não é uma obrigação legal imposta pela FDA, mas sim uma medida voluntária adotada por muitos fornecedores de componentes. A obrigação legal recai sobre o fabricante do dispositivo acabado.
Nos termos do novo Regulamento do Sistema de Gestão da Qualidade (QMSR), que altera o 21 CFR Part 820 a partir de 2 de fevereiro de 2026 e incorpora por referência a ISO 13485:2016, a obrigação de rever e documentar os fornecedores dos componentes, incluindo os fabricantes de cartuchos, decorre da cláusula relativa aos controlos de aprovisionamento. É neste contexto que se aplica a recomendação «solicite sempre a certificação ISO 13485». Não se trata de uma regra que o fornecedor de cartuchos infrinja se não cumprir; é um controlo que o fabricante tem de implementar na sua cadeia de fornecimento.
A própria página da FDA sobre a QMSR esclarece outro equívoco comum:
«Um certificado de conformidade com a ISO 13485 não isenta um fabricante de uma inspeção da FDA.»
Administração de Alimentos e Medicamentos dos Estados Unidos, perguntas frequentes sobre o Regulamento do Sistema de Gestão da Qualidade
A QMSR também repõe parte do terreno regulamentar que anteriormente estava fora do alcance da FDA. Enquanto a antiga QSR isentava expressamente os relatórios de auditoria interna e os resultados das revisões da gestão de inspeção, a QMSR elimina essa isenção. Além disso, vários termos específicos da FDA estão a ser harmonizados com a ISO: o Registo Principal do Dispositivo e o Dossier de Histórico do Projeto serão substituídos, respetivamente, pelas estruturas «Ficheiro do Dispositivo Médico» e «Ficheiro de Conceção e Desenvolvimento». Certifique-se de que os registos internos não dependem exclusivamente dos termos antigos antes de um auditor os solicitar.
Escala de documentação do fornecedor
Não é necessário exigir o mesmo nível de documentação em todas as compras de componentes. O nível deve depender do que o cartucho vai unir.
| Nível | Exemplo de aplicação | Documentos a solicitar | Dimensão típica do cartucho |
|---|---|---|---|
| 1 — Cópia do certificado | União de uma junta na caixa exterior do dispositivo | Certificado ISO 13485 com âmbito, data de emissão, validade e nome da entidade de certificação acreditada | 50 mL |
| 1 — Cópia do certificado | Invólucro sem contacto com o doente | Igual ao anterior | 200 mL |
| 2 — Dossier do material | Caixa de instrumento de diagnóstico | Nível 1, mais o relatório USP Classe VI da resina e o Certificado de Análise por lote | 50 mL |
| 2 — Dossier do material | Estrutura exterior de sensor vestível | Igual ao anterior | Seringa dupla de 1–30 mL |
| 2 — Dossier do material | Clipe ou suporte próximo da pele, para utilização de curta duração | Igual ao anterior | 50 mL |
| 3 — Referência cruzada completa ao dossier da qualidade | Montagem do encaixe de um cateter | Nível 2, mais uma declaração do âmbito da aprovação do fornecedor relacionada com os registos de controlo do aprovisionamento | Seringa dupla de 1–30 mL |
| 3 — Referência cruzada completa ao dossier da qualidade | Componente próximo de um implante | Igual ao anterior, mais um acordo documentado de notificação de alterações | 50 mL |
| 3 — Referência cruzada completa ao dossier da qualidade | Montagem para contacto permanente | Igual ao anterior | 50–200 mL |
| 3 — Referência cruzada completa ao dossier da qualidade | Encapsulamento estrutural de grande volume junto ao local do implante | Igual ao anterior | 400 mL |
Precisa da documentação específica que acompanha uma encomenda de grau médico da Ebestron? Solicite o pacote de documentação de conformidade →
Como verificar um certificado USP Classe VI / ISO 10993: lista prática de verificação para auditorias
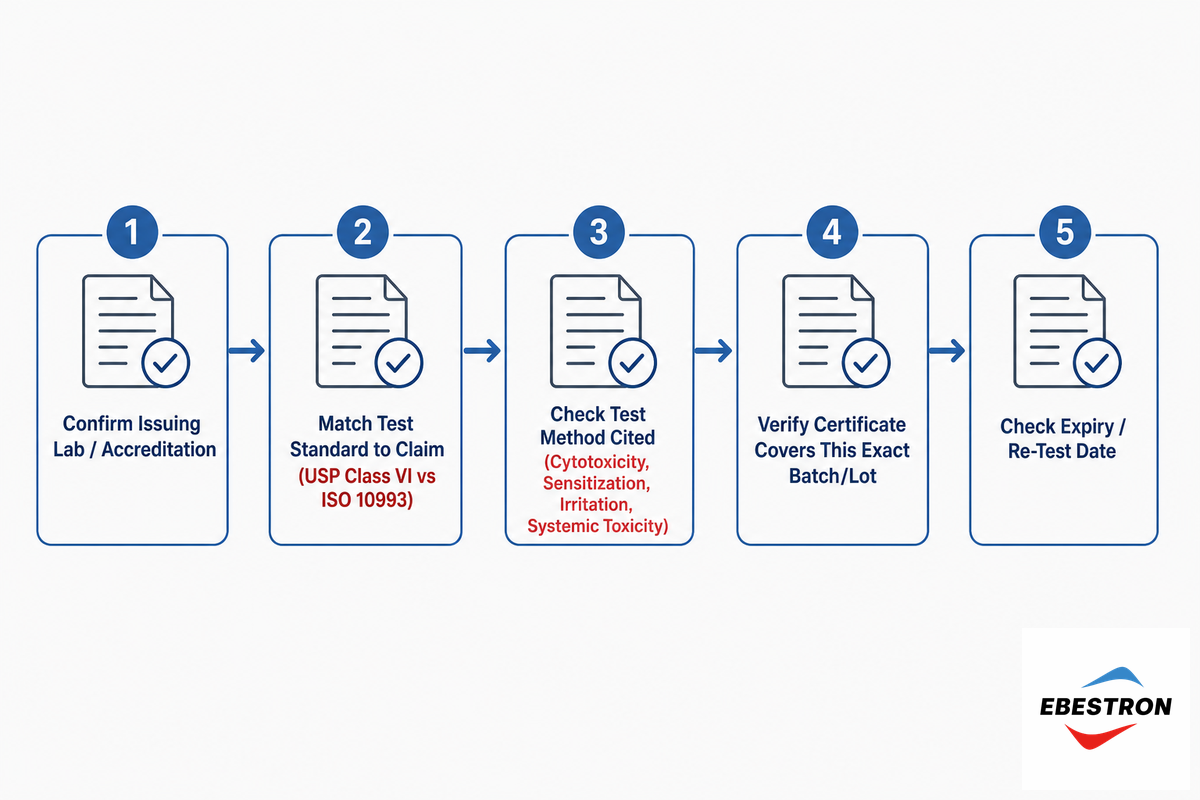
USP Classe VI e ISO 10993 respondem a perguntas diferentes. Na nossa página de soluções de cartuchos de adesivo para uso médico, a Ebestron explica como distinguir as duas. Aqui, porém, vamos centrar-nos em como tratar um certificado depois de o receber.
Os ensaios de reatividade biológica USP <88> incluem três ensaios distintos: os ensaios de injeção sistémica e intracutâneo, aplicáveis a materiais elastoméricos, e o ensaio de implantação, destinado a plásticos e outros polímeros usados em recipientes, acessórios para preparações parentéricas e componentes de dispositivos. Trata-se de uma avaliação de materiais, não de um substituto da demonstração do desempenho do dispositivo real in vivo durante o período de contacto previsto. Além disso, segundo as orientações da FDA sobre normas reconhecidas, a ISO 10993 tem maior aceitação para avaliações biológicas ao nível do dispositivo do que a USP, por si só. Uma norma não substitui diretamente a outra: passar num ensaio Classe VI não dispensa a necessidade de realizar ensaios ISO 10993. Há outra atualização a ter em conta: a FDA reconhece parcialmente a sexta edição (2025) da ISO 10993-1. As declarações de conformidade com a edição de 2018 só são válidas até 1 de julho de 2029. Se o certificado não indicar a edição da ISO 10993, solicite essa informação.
Verificação de sinais de alerta no certificado Classe VI
- O certificado tem de ser emitido por um laboratório de ensaio acreditado e identificável, e não apenas «verificado internamente».
- A categoria de duração de contacto indicada (limitada, prolongada ou permanente) corresponde corretamente à aplicação do dispositivo, em vez de consistir numa declaração genérica.
- A data do certificado e o lote do material submetido a ensaio têm de corresponder. Não se pode aplicar silenciosamente a outro material um ensaio Classe VI realizado com uma formulação ou um lote diferente.
- Solicite uma cópia do relatório de ensaio completo, não apenas uma carta-resumo de uma página.
- As referências à ISO 10993, se existirem, devem indicar a edição e o ano, devido à passagem para a sexta edição em 2025.
Classificação de salas limpas para enchimento de cartuchos médicos
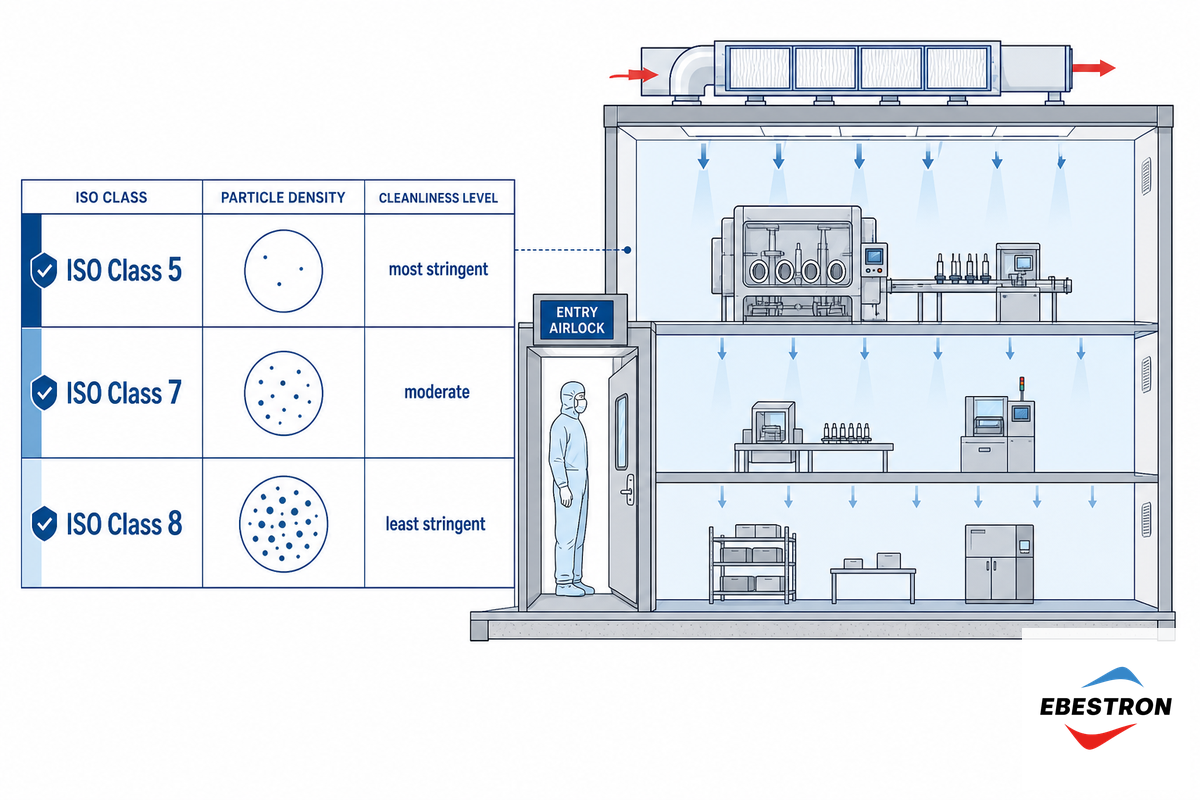
O enchimento de cartuchos com adesivos para aplicações médicas enquadra-se geralmente na ISO 14644-1, que classifica a limpeza do ar contando as partículas em suspensão com dimensão ≥0,5µm por metro cúbico de ar. Neste contexto, as duas classificações mais comuns são:
| Classe ISO | Máximo de partículas/m³ (≥0,5µm) | Renovações de ar típicas por hora | Equivalência com a antiga norma Fed-Std-209E |
|---|---|---|---|
| ISO Classe 7 | 352 000 | ~60 ACH | Classe 10 000 |
| ISO Classe 8 | 3 520 000 | ~20 ACH | Classe 100 000 |
💡 Dica profissional
Exemplo prático: uma linha de enchimento que registe 200 000 partículas/m³ (≥0,5µm) durante a operação fica abaixo do limite de 352 000 da ISO Classe 7. Uma linha que opere com 1 000 000 partículas/m³ não cumpre os requisitos da Classe 7, mas fica abaixo do limite de 3 520 000 da Classe 8. Pergunte ao fornecedor qual é a classe da linha de enchimento e em que condição foi feita a medição (em repouso ou em funcionamento): os valores são muito diferentes. A maioria das linhas de enchimento também mantém a temperatura ambiente perto de 20°C, com uma variação controlada de cerca de 2°C, para limitar as alterações da viscosidade da resina durante o doseamento.
Ainda hoje, muitos fornecedores, alguns com experiência neste setor, descrevem as suas instalações usando a antiga nomenclatura da norma federal norte-americana 209E, como «Classe 100» ou «Classe 100 000». A título indicativo, a Classe 100 equivale à ISO Classe 5 e a Classe 100 000 à ISO Classe 8. Quando os fornecedores mencionarem apenas os termos antigos, pergunte-lhes diretamente a que correspondem nos termos da ISO 14644-1, pois a correspondência não é universal e varia consoante a fonte.
Convém saber que a ISO 14644-1 abrange apenas a contagem de partículas em suspensão no ar. A carga microbiana, a limpeza de superfícies e a contaminação química ficam fora do âmbito da norma e são tratadas em normas relacionadas. Mesmo que um fornecedor cumpra os requisitos de contagem de partículas da Classe 7, isso não significa que cumpra requisitos de limpeza biológica ou de superfícies; estes têm de ser avaliados separadamente.
Como são fabricados os cartuchos bicomponentes para montagem de dispositivos médicos
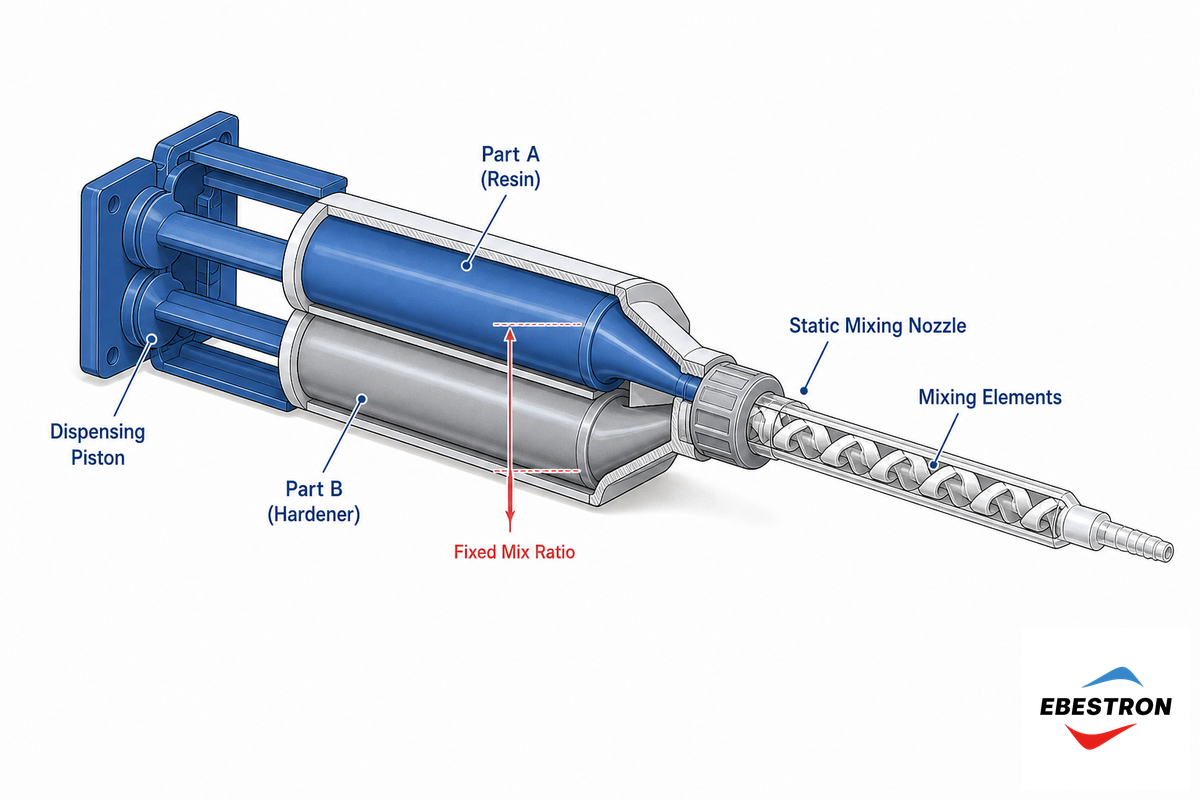
Os cartuchos bicomponentes mantêm a resina e o endurecedor separados em câmaras individuais até ao doseamento, protegendo o prazo de validade e permitindo que as instalações doseiem conforme necessário, em vez de misturarem cada lote manualmente. É por isso que os adesivos bicomponentes são a solução de eleição para unir materiais diferentes — plásticos a metais ou plásticos a cerâmicas — com muito menos calor e tensão do que na soldadura ou brasagem, especialmente quando um dos materiais é um cateter de parede fina ou uma caixa de diagnóstico frágil.
Os corpos dos cartuchos são normalmente moldados em polipropileno ou nylon, embora estejam disponíveis resinas para uso médico capazes de cumprir a USP Classe VI quando a aplicação o exige. A escolha da química depende do perfil de cura e da união pretendidos: os epóxis são normalmente usados em uniões estruturais de elevada resistência; os cianoacrilatos são ideais para montagem com fixação rápida; os silicones são adequados para uniões flexíveis ou resistentes ao calor; e os sistemas de cura por UV ou luz são indicados quando a linha de produção pode utilizar uma fonte de luz transparente para ativar a cura. A correspondência entre a proporção de mistura do cartucho, o número de elementos de mistura do misturador estático e a vantagem mecânica da pistola doseadora mantém constante a proporção do material doseado em cada aplicação. Por exemplo, uma fórmula de elevada viscosidade ou de 10:1 exige muito mais força mecânica para dosear do que um sistema de 1:1. O tema é desenvolvido na nossa página sobre dimensionamento e compatibilidade. Para recomendações sobre misturadores estáticos e equipamento de doseamento, consulte as nossas orientações sobre pistolas doseadoras pneumáticas para cartuchos e misturadores estáticos compatíveis com Sulzer Mixpac e 3M.
Os sistemas de adesivo da Ebestron abrangem várias químicas além das mencionadas acima. Um sistema de epóxi bicomponente combina uma resina com um endurecedor para formar uniões rígidas e resistentes, mais capazes de suportar esforços mecânicos do que uma união simples de supercola (adesivo de cianoacrilato), que cura mais depressa, mas fica mais quebradiça depois de endurecer — é a mesma química vendida como supercola no comércio a retalho. Os adesivos de cura por UV endurecem quando expostos à luz UV, proporcionando uma cura rápida sem uma etapa de mistura separada, o que é útil para instrumentos cirúrgicos e outros componentes montados em grandes volumes. A maioria dos sistemas de grau médico é fornecida em formato de cartucho duplo (bicomponente, lado a lado), normalmente num cartucho de 50 mL (indicado como 50ml em alguns catálogos), embora existam opções de dose unitária com corpo simples para trabalhos de menor volume. A pistola doseadora foi concebida para garantir a proporção de mistura correta, por peso ou por volume, conforme a ficha técnica, e a correspondência dimensional entre o cartucho e o misturador estático. No fabrico de dispositivos médicos, estes componentes adesivos são usados em filtros de sangue, dispositivos vestíveis e caixas de equipamentos eletrónicos médicos — em qualquer montagem destinada a unir componentes de dispositivos médicos sem soldadura nem fixadores. Os corpos dos cartuchos são normalmente feitos de polipropileno ou nylon e, ocasionalmente, de borracha ou policarbonato para caixas especializadas. O fabrico em grandes volumes depende da consistência dimensional entre lotes.
Uma incompatibilidade no número de elementos de mistura representa um risco real de falha, não é apenas um pormenor da especificação. Com poucos elementos, a resina e o endurecedor não ficam totalmente homogéneos, deixando uma união mal curada e macia que pode deslizar ou falhar sob carga. Com demasiados elementos para uma química de baixa viscosidade, há desperdício de material e a resina pode ficar menos viscosa por ação de cisalhamento antes de chegar ao substrato. Esta é a razão estrutural pela qual uma união que parece curada em 24 horas ainda pode falhar num ensaio de descasque ou de corte dias depois, se a proporção efetivamente doseada se tiver desviado da especificação até 5%. A Ebestron dimensiona o número de elementos de mistura do misturador estático de acordo com a combinação específica de viscosidade e proporção solicitada, respeitando internamente tolerâncias de precisão, em vez de usar por defeito um misturador genérico para todas as famílias de resinas. O tempo de vida útil da mistura também varia consoante a química: um cianoacrilato de cura rápida pode endurecer em 60 segundos após o doseamento, enquanto um epóxi bicomponente de cura mais lenta pode proporcionar vários minutos de trabalho antes de a união atingir a cura inicial de 24 horas e a resistência de cura total após 7 dias.
Precisa mesmo de um produto de grau médico? Avaliação dos requisitos do comprador
Nem todas as uniões próximas de dispositivos médicos exigem um cartucho de grau médico. Esta é uma questão prévia e distinta de «Como qualifico um fornecedor específico?»: trata-se de determinar se o requisito se aplica à peça, antes de contactar potenciais fornecedores. Antes de contactar qualquer fornecedor, avalie a sua aplicação com o Quadro de avaliação da necessidade em 5 sinais abaixo.
Guia rápido para avaliar a necessidade de um produto de grau médico
| Sinal | Se sim → |
|---|---|
| A montagem colada entra em contacto direto com o doente, mesmo que por pouco tempo? | É provável que seja necessária uma avaliação da biocompatibilidade (no mínimo, USP Classe VI). |
| O contacto é prolongado ou permanente, em vez de limitado ou transitório? | É necessária uma avaliação completa do dispositivo ao abrigo da ISO 10993; a Classe VI, por si só, não basta. |
| O dispositivo montado será submetido a esterilização terminal (EtO, radiação gama ou autoclave a vapor)? | Confirme a compatibilidade do adesivo com o método de esterilização, não apenas a sua biocompatibilidade de base. Algumas formulações perdem flexibilidade após ciclos repetidos em autoclave, enquanto os cianoacrilatos de cura por UV podem ganhar resistência após exposição à radiação gama. |
| O produto acabado é regulamentado como dispositivo de Classe II/III, em vez de Classe I? | Maior carga documental para todos os componentes da lista de materiais, incluindo o cartucho. |
| O seu próprio sistema de qualidade exige registos de controlo do aprovisionamento deste componente nos termos da QMSR? | Precisa dos registos do fornecedor, independentemente do que este se disponibilize a fornecer. |
Nenhuma resposta «sim» não significa que um cartucho de grau médico esteja fora de questão, mas é provável que possa utilizar um cartucho de grau padrão e reservar esses recursos para as aplicações que realmente exigem documentação. Se não souber em que classe se enquadra o dispositivo acabado, comece pelas orientações da FDA sobre a classificação de dispositivos, pois essa classificação determina o nível de documentação exigido para cada componente da lista de materiais.
A exposição à esterilização terminal varia consoante o método: os ciclos de óxido de etileno são, em geral, menos agressivos para as uniões adesivas do que a radiação gama. Porém, um dispositivo reutilizável pode passar por vários ciclos de esterilização durante o período de utilização previsto, por isso solicite dados sobre o número de ciclos, em vez de resultados de uma única exposição. A conformidade com as normas de biocompatibilidade ISO e USP deve basear-se em dados de ensaios efetivos da resina e do lote específicos, e não numa ficha técnica genérica. O mesmo rigor aplica-se às alegações sobre adesão: o que conta é a resistência da união com o substrato específico, não a reputação da resina.
Erros comuns de conformidade na compra de cartuchos
- Presumir que um certificado é válido indefinidamente. De acordo com as perguntas frequentes da BSI sobre a certificação ISO 13485, o certificado segue um ciclo de 3 anos, que inclui auditorias anuais de acompanhamento e uma auditoria completa de recertificação no ano 3. Assim, o certificado arquivado há dois anos pode estar perto do fim da validade, ou o seu âmbito pode ter sido reduzido desde a emissão.
- Presumir que qualquer certificação USP Classe VI é adequada para todas as durações de contacto. Uma resina conforme com a USP Classe VI para contacto limitado não é adequada para contacto prolongado ou permanente sem a avaliação correspondente ao abrigo da ISO 10993.
- Presumir que os cartuchos de marca própria ou já cheios herdam automaticamente o estatuto regulamentar de quem os encheu. O estatuto regulamentar e a documentação que o comprova são normalmente atribuídos a um fabricante ou importador específico e não são transferíveis para o cliente de marca própria. As relações de fabricante original ou de marca própria não dispensam nenhuma das partes das suas responsabilidades de conformidade. Estas funções devem ser claramente definidas num acordo escrito, não presumidas.
Perspetivas do setor: futuro da conformidade dos componentes de dispositivos médicos
Cronograma de conformidade da QMSR
O principal fator para os próximos anos é regulamentar, não uma previsão sobre a dimensão do mercado: a QMSR da FDA (Regulamento do Sistema de Gestão da Qualidade), que substitui o sistema anterior por um quadro baseado na ISO 13485:2016, já está em vigor e altera o conteúdo exigido nos registos internos de controlo das compras — mesmo que o fornecedor dos cartuchos não seja diretamente afetado. O próprio documento de harmonização da AAMI descreve esta mudança como a maior alteração estrutural da supervisão dos sistemas de gestão da qualidade de dispositivos médicos nos EUA em décadas.
- 31 de janeiro – 2 de fevereiro de 2024: regra final da QMSR disponibilizada para consulta pública e, em seguida, publicada no Federal Register, iniciando um período de transição de 2 anos
- 2 de fevereiro de 2026: a QMSR entra em vigor; o cumprimento passa a ser obrigatório
- 1 de julho de 2029: última data em que a FDA aceitará uma declaração de conformidade baseada na ISO 10993-1:2018, antes de a 6.ª edição de 2025 se tornar obrigatória
O que isto significa para quem compra: audite desde já os seus próprios controlos de compras segundo a terminologia da QMSR (Medical Device File / Design & Development File), em vez da terminologia antiga DHF/DMR, e confirme que qualquer documentação de biocompatibilidade de que disponha indica a edição atual da ISO 10993-1, não apenas um número de norma genérico. As pesquisas no Google por «sistema de gestão da qualidade de dispositivos médicos» já aumentaram bastante até ao início e meados de 2026 — algo coerente com os fabricantes a lidar com esta transição, e não com picos sazonais. Separadamente, a comissão técnica da ISO 13485 transferiu a revisão da norma para 2025, pelo que poderá surgir uma nova edição da ISO 13485 dentro de alguns anos. Verifique periodicamente, em vez de o fazer apenas uma vez.
Perguntas frequentes
P: Quais são os diferentes tipos de adesivos de grau médico?
Ver resposta
Os principais tipos de adesivo utilizados em cartuchos de grau médico são os epóxis (juntas estruturais de elevada resistência, frequentemente bicomponentes), os cianoacrilatos (cura rápida para fixação, incluindo variantes curadas por UV que ganham resistência após esterilização por radiação gama), os silicones (juntas flexíveis e termicamente estáveis que toleram ciclos repetidos de autoclavagem) e os acrílicos curados por UV/luz (cura rápida e a pedido para linhas automatizadas). Cada tipo tem um perfil de cura, uma viscosidade e uma tolerância à esterilização diferentes, pelo que a escolha depende do par de substratos e do método de esterilização em causa.
P: Que documentação deve acompanhar uma encomenda de cartuchos de grau médico?
Ver resposta
No mínimo, um certificado de conformidade que identifique a classe do material e o lote. Para aplicações com contacto próximo com o paciente, solicite o relatório de ensaio USP Classe VI da resina (não apenas uma carta-resumo), o certificado ISO 13485 do fornecedor, com o respetivo âmbito e validade, e documentação de rastreabilidade do lote. O nível de documentação adequado depende da forma como o conjunto entra em contacto com o paciente — consulte acima a escala de documentação do fornecedor para saber como ajustar o pedido.
P: A certificação ISO 13485 do fornecedor garante automaticamente que o cartucho é biocompatível?
Ver resposta
Não — são dois níveis distintos. A ISO 13485 certifica que o sistema de gestão da qualidade de uma empresa é capaz de produzir e documentar os seus resultados de forma consistente; não indica se uma resina específica passou nos ensaios USP Classe VI ou ISO 10993. Um fornecedor pode ter certificação ISO 13485 para o seu processo de fabrico e, ainda assim, ser necessário verificar separadamente os dados de biocompatibilidade do material para a resina e o lote específicos que está a comprar.
P: A Gorilla Glue é de grau médico?
Ver resposta
Não. Os adesivos de cianoacrilato e poliuretano de consumo, vendidos prontos a usar, não são testados segundo a USP Classe VI ou a ISO 10993 e não se destinam a ser utilizados no interior ou sobre um dispositivo médico — precisamente o tipo de pressuposto que uma análise de necessidade deve detetar cedo, antes de se tornar uma lacuna documental durante uma auditoria.
P: Que cola utilizam os hospitais em vez de pontos?
Ver resposta
Trata-se de um cianoacrilato tópico para encerramento da pele (adesivo cirúrgico cutâneo), um produto de aplicação clínica regulamentado como uma categoria própria de dispositivo — completamente diferente dos sistemas de cartuchos bicomponentes usados para unir componentes durante a montagem de dispositivos, que são o tema deste guia.
P: Como afetam os métodos de esterilização (EtO, radiação gama, autoclave) a integridade das juntas adesivas?
Ver resposta
Depende muito do tipo de adesivo. Em geral, os silicones toleram bem a radiação gama, o EtO e a autoclavagem a vapor, embora ciclos repetidos entre 121°C e 132°C possam acabar por causar fragilidade. Alguns cianoacrilatos curados por UV ganham efetivamente resistência após exposição à radiação gama. A autoclavagem repetida — que combina calor elevado, humidade e pressão — é a condição mais exigente para a maioria das juntas. Se o dispositivo for reutilizável, solicite dados relativos a ciclos repetidos.
P: Onde posso comprar cartuchos de adesivo de grau médico?
Ver resposta
Antes de comparar fornecedores, confirme o que deve verificar: um certificado com âmbito ISO 13485, registos USP Classe VI/ISO 10993 correspondentes à duração do contacto e rastreabilidade do lote. Solicite amostras e um conjunto de documentação a um fornecedor capaz de apresentar os três sem demora — essa capacidade de resposta também merece ser tida em conta.
P: Que certificações deve ter um cartucho de adesivo de grau médico?
Ver resposta
Procure os três elementos em conjunto, em vez de se basear apenas num deles: um sistema de gestão da qualidade de fabrico certificado segundo a ISO 13485 (com âmbito e validade verificados), um relatório USP Classe VI para a resina específica e — quando a aplicação o exigir — uma avaliação ISO 10993 que indique uma edição atual. Nenhuma certificação abrange os três elementos de uma só vez, razão pela qual quem verifica apenas um costuma ficar com lacunas.
Referências e fontes
- Regulamento do Sistema de Gestão da Qualidade (QMSR)U.S. Food and Drug Administration
- 21 CFR 820.1, ÂmbitoCódigo Eletrónico de Regulamentos Federais
- ISO 13485:2016, Dispositivos médicos, Sistemas de gestão da qualidadeInternational Organization for Standardization
- ISO 14644-1:2015, Salas limpas, classificação da limpeza do arInternational Organization for Standardization
- USP <88> Ensaios de reatividade biológica, in vivoUnited States Pharmacopeia
- QMSR: o que precisa de saber sobre a harmonização globalAAMI
- A colagem adesiva de dispositivos médicosMD+DI
A equipa responsável por este relatório
Este guia foi elaborado com base em documentos de referência da ISO, da FDA e da USP, e não em dados de ensaios internos da Ebestron. Fabricamos cartuchos de adesivo de grau médico, mas escrevemos este artigo para ajudar quem compra a avaliar a documentação de qualquer fornecedor, incluindo a nossa. Quando a investigação de base revelou uma nuance regulamentar concreta (como o mecanismo de controlo das compras da QMSR ou a transição para a edição de 2025 da ISO 10993-1), assinalámo-la em vez de a simplificar. Revisto pela equipa técnica da Shanghai Ebestron New Materials Co., Ltd.
Artigos relacionados
- Cartuchos de adesivo de grau médico: tamanhos, proporções e compatibilidadeo lado dos produtos e das compras nesta mesma categoria
- Guia de pistolas pneumáticas para dosagem a partir de cartuchodimensionamento do compressor e configuração do sistema de ar para dosagem a partir de cartucho
- Guia de misturadores compatíveis com Sulzer Mixpac e 3Mseleção de misturadores estáticos e compatibilidade cruzada
- Sobre a Ebestronquem fabrica os sistemas referidos neste guia