Póngase en contacto con Ebestron Company

Las opciones de la categoría de puntas de dispensación de adhesivo se describen según el material del que están hechas, su flexibilidad o su construcción interna. Empiece por la superficie que está en contacto con el fluido: un tubo flexible de polímero, un soporte antiadherente de PTFE con soporte estructural y un recubrimiento exterior de PTFE. Después, tenga en cuenta el conjunto completo y compare su comportamiento en las mismas condiciones de dispensación.
Las puntas flexibles pueden llevar tubos de PTFE y de polipropileno. Las puntas de acero inoxidable pueden ser rígidas e incorporar un soporte antiadherente de PTFE. Estas combinaciones explican por qué cambiar una denominación del catálogo a veces modifica tanto la química de la superficie interior como el comportamiento mecánico en la zona de trabajo.
Actualizado en noviembre de 2026
Datos clave de construcción
- Plástico identifica una familia de polímeros; especifique polipropileno, polietileno u otra resina.
- Flexible describe el comportamiento mecánico; no identifica el polímero en contacto con el fluido.
- Revestido de PTFE identifica una vía de flujo interna; recubierto identifica un tratamiento superficial cuya ubicación es importante.
- Antes de sustituir una punta, compare el diámetro interior real, la longitud expuesta y la construcción del conector.
Las puntas de plástico, flexibles y revestidas de PTFE se diferencian por el material en contacto con el fluido y el soporte mecánico. Utilice una vía de flujo de polímero compatible con el adhesivo, elija la flexibilidad según el acceso y realice una prueba controlada para comparar el conjunto completo de la punta.
Puntos clave
- Los tubos flexibles de PTFE y el metal con revestimiento interior de PTFE son construcciones distintas.
- El mojado exterior y una obstrucción interna requieren comprobaciones distintas.
- Registre por separado los resultados del arranque, la dispensación continua y el reinicio.
- El precio de la punta resulta útil al compararlo con los depósitos aceptados y las pérdidas por cambio de formato.
Plástico, flexible y revestido describen características distintas
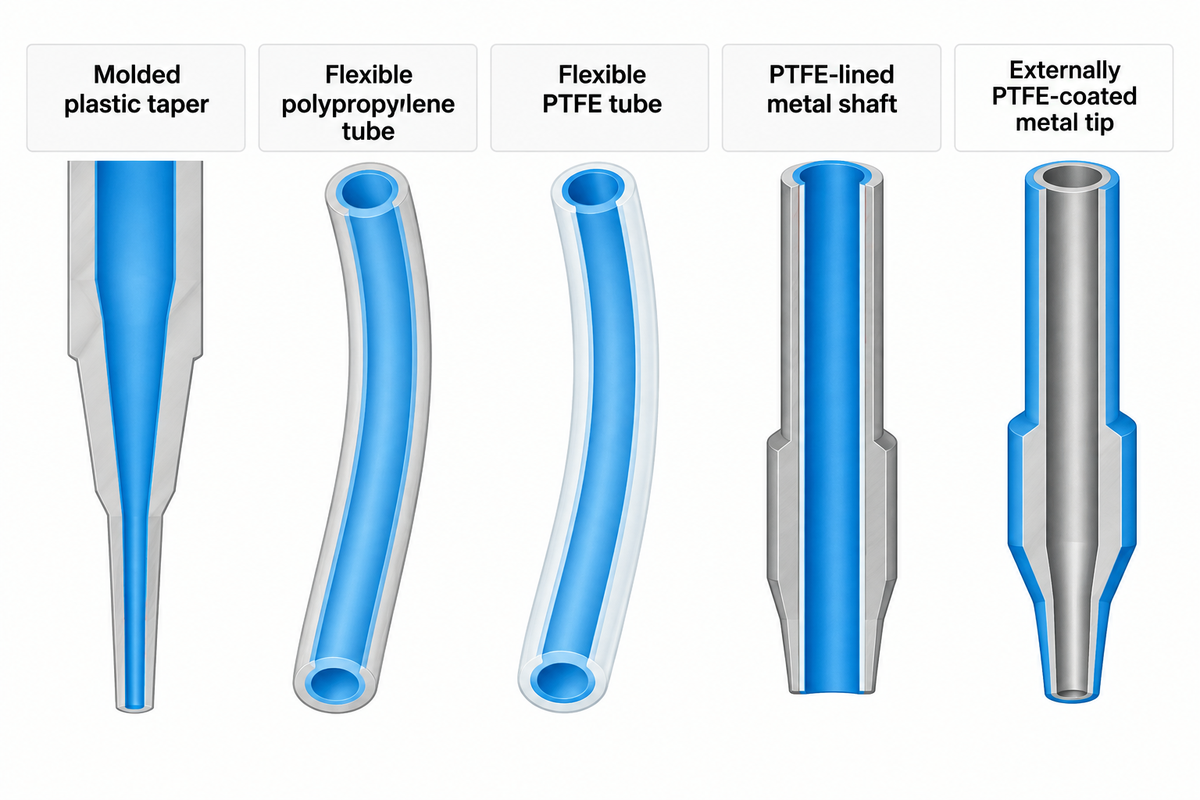
Plástico, flexible y revestido describen, respectivamente, una categoría de material, una propiedad mecánica y una capa interior dentro de un cuerpo de soporte. Un producto puede pertenecer a más de una categoría. Para entender bien las puntas de dispensación de adhesivo, tenga en cuenta el tubo, el soporte, los conectores de la punta y la superficie que entra en contacto con el fluido.
La gama más amplia de agujas de dispensación industrial y puntas de precisión incluye varias geometrías. Un estrechamiento moldeado genera distintas vías de flujo. La forma del molde y la resina utilizada para fabricar la pieza son campos de especificación independientes.
| Construcción | Superficie en contacto con el fluido | Comportamiento mecánico | Distinción útil |
|---|---|---|---|
| Punta cónica de plástico moldeado | Polímero moldeado especificado | Por lo general, conserva la forma moldeada | Importan tanto la geometría cónica como el grado del polímero |
| Tubo flexible de polipropileno | Tubo de polipropileno y superficies expuestas del conector o la unión | El tubo se dobla durante el acceso o al entrar en contacto | Que sea flexible no significa que sea de PTFE |
| Tubo flexible de PTFE | Tubo de PTFE y superficies expuestas del conector o la unión | Un tubo de polímero sin soporte puede doblarse | Un tubo de PTFE no es necesariamente un revestimiento interior con soporte metálico |
| Vástago metálico con revestimiento interior de PTFE | PTFE en la zona revestida; otras superficies expuestas en las transiciones | El vástago metálico sirve de soporte al revestimiento de PTFE | Inspeccione el final del revestimiento interior y la construcción de la salida |
| Punta metálica con recubrimiento exterior de PTFE | El interior es metálico, salvo que la pieza también tenga un tratamiento interno | Vástago rígido con tratamiento exterior | El recubrimiento exterior actúa sobre una superficie de contacto distinta |
¿Qué diferencia hay entre una punta de dispensación y una aguja de dispensación?
«Punta de dispensación» es el término más amplio; «aguja de dispensación» suele referirse a una cánula tubular que suministra el fluido. En los catálogos, los conjuntos flexibles y revestidos se denominan puntas de aguja. Al seleccionar una punta, empiece por la descripción de su construcción y el número de pieza al hacer el pedido; la preferencia por una denominación no sustituye la especificación del material en contacto con el fluido ni de la geometría requeridos.
Una punta metálica roma para grasa y una punta cónica de plástico para sellador viscoso pueden tener la misma conexión de jeringa y comportarse de forma distinta en la salida. El cierre Luer permite una conexión roscada; para que quede bien sujeta, los componentes acoplados deben encajar correctamente. La compatibilidad de la conexión y el rendimiento de la punta son dos aspectos que deben comprobarse por separado.
Revestimiento interior de PTFE y recubrimiento de PTFE: siga el recorrido del fluido
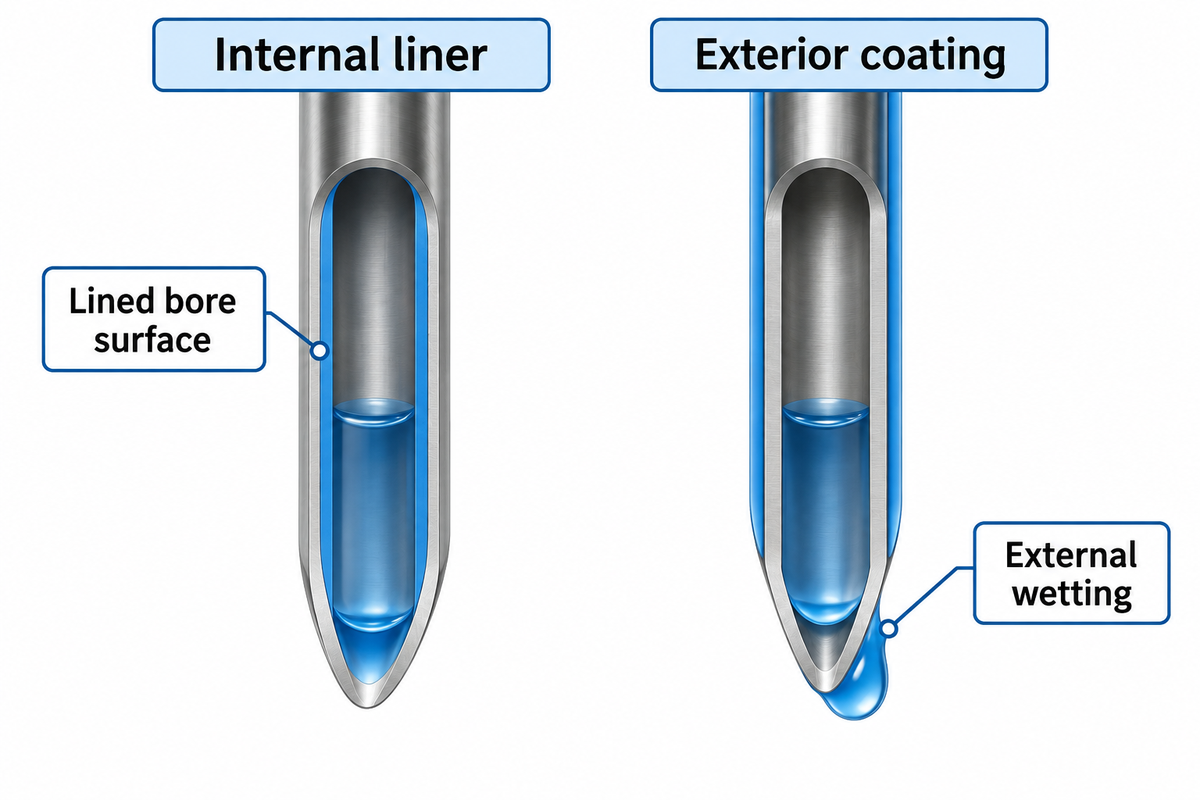
Un soporte antiadherente interior de PTFE modifica la superficie a lo largo del interior revestido; un recubrimiento exterior de PTFE modifica la superficie exterior. La serie revestida de Nordson EFD está concebida para fluidos de baja viscosidad, como los cianoacrilatos. La serie recubierta se describe como adecuada para controlar la capilaridad y lograr un corte limpio. Elija el tratamiento superficial según el problema que quiera resolver.
La capilaridad describe cómo el fluido avanza por la superficie exterior de una punta. La acumulación de gotas en el exterior puede alterar la colocación del depósito aunque el interior esté despejado. Una obstrucción en la punta restringe el paso del fluido. Un recubrimiento elegido para resolver el mojado exterior no eliminará una obstrucción curada en las superficies metálicas del interior. Por tanto, registre por separado el exterior antiadherente y el revestimiento interior de PTFE en el informe de resolución de problemas.
Revestimiento interior
- Un soporte antiadherente interior de PTFE modifica la superficie del interior en contacto con el fluido y cuenta con el soporte mecánico del vástago que lo rodea. Un recubrimiento exterior de PTFE modifica el mojado exterior y mantiene el soporte del vástago. El final del revestimiento, la construcción de la salida y la ubicación del recubrimiento permiten distinguir ambos conjuntos.
- El vástago que rodea el revestimiento le sirve de soporte.
- El extremo del revestimiento y la salida requieren una construcción definida.
Recubrimiento exterior
- Un recubrimiento exterior modifica el mojado alrededor de la superficie externa.
- El vástago recubierto conserva su soporte mecánico.
- Es necesario especificar dónde se encuentra el recubrimiento.
Las tablas de productos de Nordson muestran otro posible problema al sustituir componentes: su punta 25G revestida indica un diámetro interior de 0,30 mm, mientras que la punta 25G recubierta indica un diámetro interior de 0,25 mm.
Las puntas de dispensación con revestimiento interior de PTFE pueden ser adecuadas para formulaciones reactivas especificadas; el revestimiento no elimina el mecanismo de curado de la formulación. Para las puntas de dispensación revestidas de teflón, especifique el conjunto revestido junto con los materiales de baja viscosidad y los cianoacrilatos.
Polipropileno flexible frente a PTFE flexible: la forma no determina la química
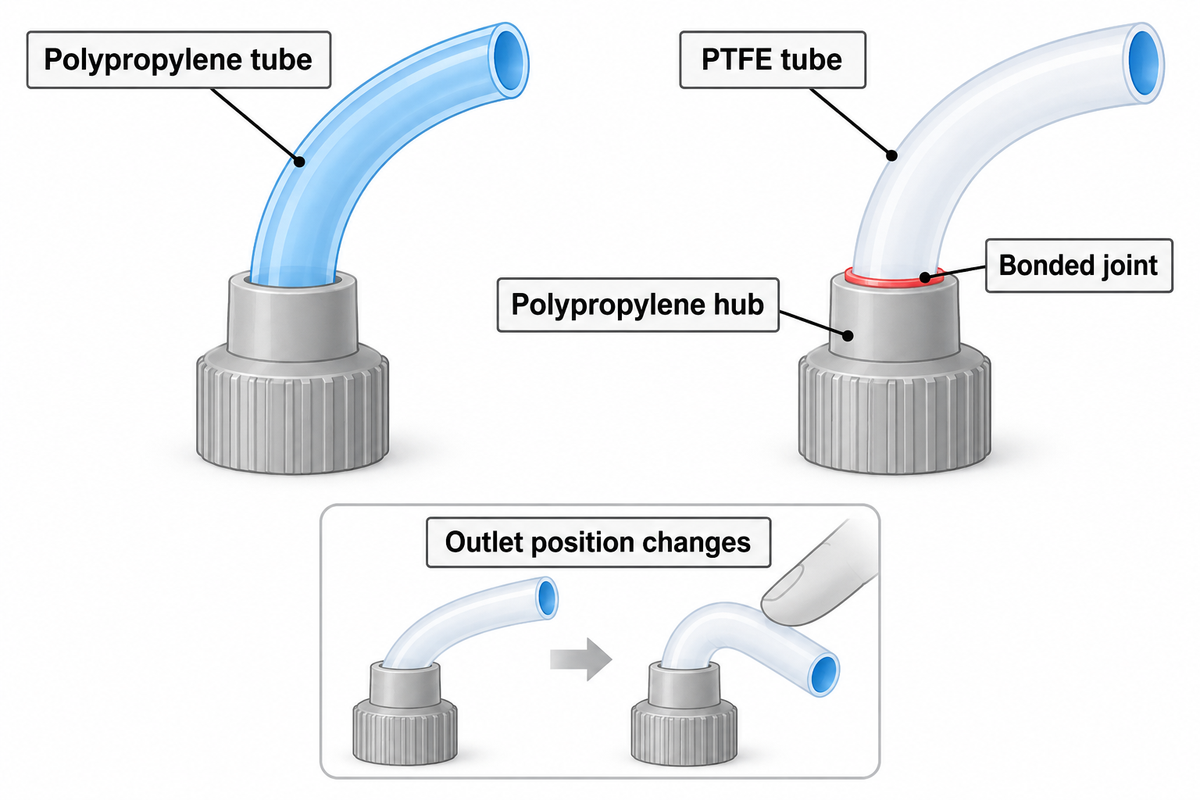
La gama de puntas flexibles de Jensen Global incluye tubos de PTFE y una familia flexible independiente de polipropileno. Jensen indica que su tubo de PTFE está unido con un adhesivo curado por luz UV a un conector de polipropileno. La flexibilidad facilita el acceso; el polímero del tubo y la unión determinan qué materiales están presentes en el conjunto. Por tanto, una descripción no sustituye a la otra.
El PTFE y el polipropileno son polímeros distintos. Las puntas flexibles evitan el contacto directo de un vástago metálico con la salida cuando todo el extremo del tubo que entra en contacto está hecho de polímero. La necesidad de llegar a una zona curva no determina cuál de los dos debe elegirse. La formulación adhesiva, las uniones expuestas y las condiciones de funcionamiento también deben ser compatibles con el conjunto elegido. Jensen indica que sus tubos de polipropileno pueden cortarse a medida; limite cualquier procedimiento de corte permitido al producto específico.
¿Cuándo conviene utilizar una punta flexible en vez de una aguja de acero?
Utilice una punta flexible cuando un vástago rígido dificulte el acceso a un hueco o cuando la principal preocupación sea evitar el contacto accidental con una pieza delicada. Un tubo flexible permite seguir una trayectoria de acceso distinta. Sin embargo, al doblarlo cambia la posición de la salida. Mantenga una construcción rígida si el proceso requiere que el vástago conserve su posición ante la carga de contacto prevista.
Ejemplo: una estación de montaje aplica pequeñas cantidades de adhesivo alrededor del interior curvo de una carcasa acabada. Una punta rígida alcanza el primer tramo, pero toca la pared durante el resto del recorrido. El operario propone un tubo flexible de polipropileno. Es un cambio razonable para comparar el acceso, pero sustituir la pieza sin más dejaría dos preguntas sin resolver: ¿cuánto se desplaza el extremo del tubo al entrar en contacto y es el adhesivo elegido compatible con el tubo y la unión del conector? Pruebe el recorrido previsto en piezas representativas y registre la posición de la salida y las marcas en la superficie. Un tubo que se dobla para apartarse de la superficie, pero no alcanza la línea de unión, resuelve el problema de contacto sin cumplir el requisito del depósito.
Compruebe todo el recorrido en contacto con el fluido antes de elegir una punta para un adhesivo
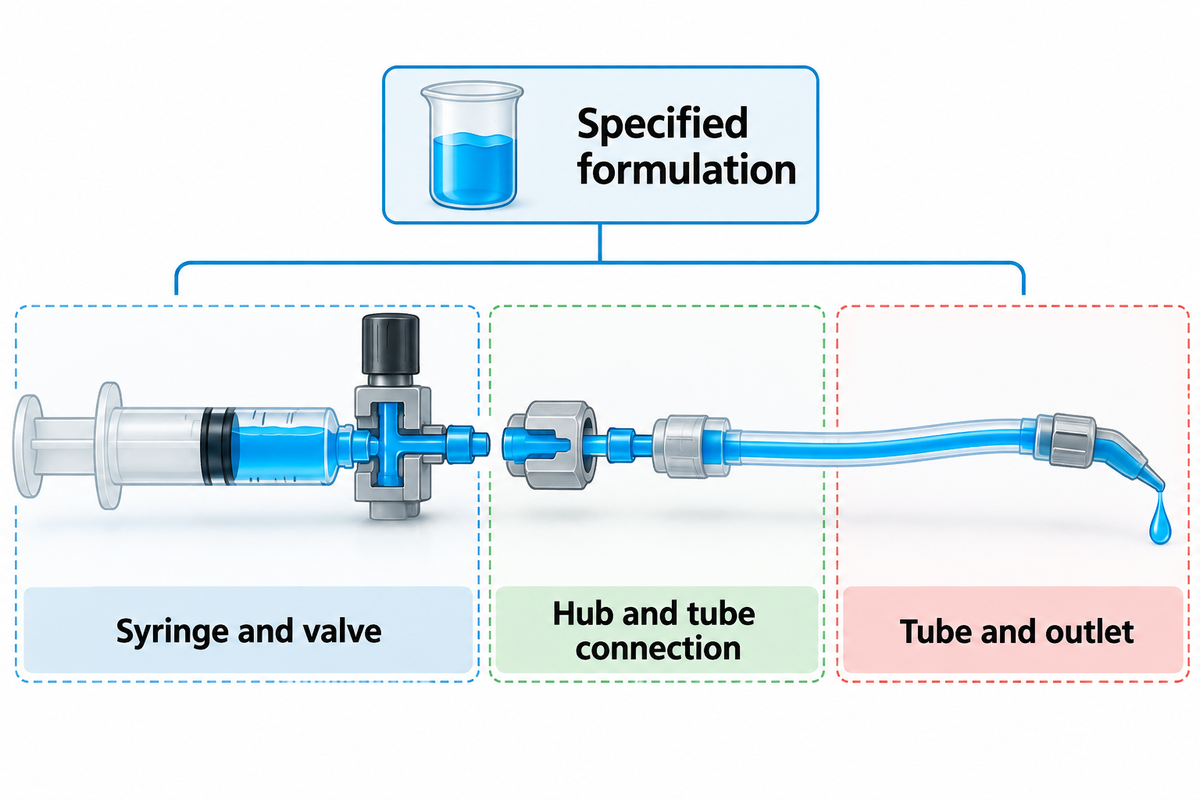
El recorrido en contacto con el fluido incluye todos los componentes que toca el adhesivo antes de llegar al sustrato. Incluye la jeringa y las válvulas de dispensación, si las hay. También comprende el conector, la unión con el tubo y la salida. Un tubo de PTFE adecuado puede conectarse a un conector de otro polímero o mediante una unión adhesiva, por lo que debe validar el recorrido montado con la formulación prevista.
El análisis de Shailesh Lad sobre los materiales en Know Your Fluids de ASSEMBLY relaciona las propiedades del fluido con la elección del sistema de dispensación.
Indique el nombre comercial y el grado de formulación del fluido, en lugar de limitarse a poner «epoxi» o «adhesivo anaeróbico». En el caso de un fluido fotocurable, incluya las condiciones de exposición a lo largo de todo el recorrido. Un conector negro y un tubo que bloquea la radiación UV son especificaciones distintas. Las cargas incorporan partículas sólidas que no quedan descritas con un simple valor de viscosidad. Un epoxi con carga y un sellador de silicona corresponden a registros de formulación distintos, y ninguno debe heredar los resultados de una prueba con pasta de soldadura.
Para definir la geometría de dosificación, utilice la guía de selección del calibre de agujas de dispensación para elegir el diámetro interior, la longitud de la punta y el caudal. En este caso, esas dimensiones son variables de comparación que deben mantenerse controladas: si cambian a la vez que el polímero, será más difícil atribuir el resultado únicamente al material.
La introducción a la reología de NIST distingue los fluidos newtonianos de viscosidad constante de aquellos cuya viscosidad cambia con la velocidad de cizallamiento. Por eso, un único valor de viscosidad describe de forma incompleta algunas pastas. Un estudio de 2026 sobre geles poliméricos de Yamasaki y sus colaboradores también midió la adhesión al PTFE y observó que la adhesión medida no seguía estrictamente la clasificación sencilla basada en la energía superficial. Conviene considerar la baja energía superficial como una propiedad del material, sin dar por hecho que ese material siempre presenta una adhesión nula.
Ejemplo: una estación que dispensa cianoacrilato fluido funciona con normalidad durante el trabajo continuo, pero da problemas tras la pausa habitual del operario. Se propone un conjunto con tubo de PTFE que modifica tanto el tubo como su conexión al conector. Registre la antigüedad del adhesivo y la duración real de la pausa; después, compruebe si la alteración aparece primero dentro de la salida, alrededor de la unión o en el exterior. Para comparar, mantenga iguales los cuerpos de las jeringas aguas arriba y el conjunto de dosificación. Una mejora durante la dispensación continua no resolvería el problema al reiniciar. Antes de que compras apruebe la sustitución para la misma tarea de producción, el control de calidad necesita evaluar depósitos obtenidos en esas condiciones de reinicio.
Realice una prueba de sustitución del material en 3 condiciones
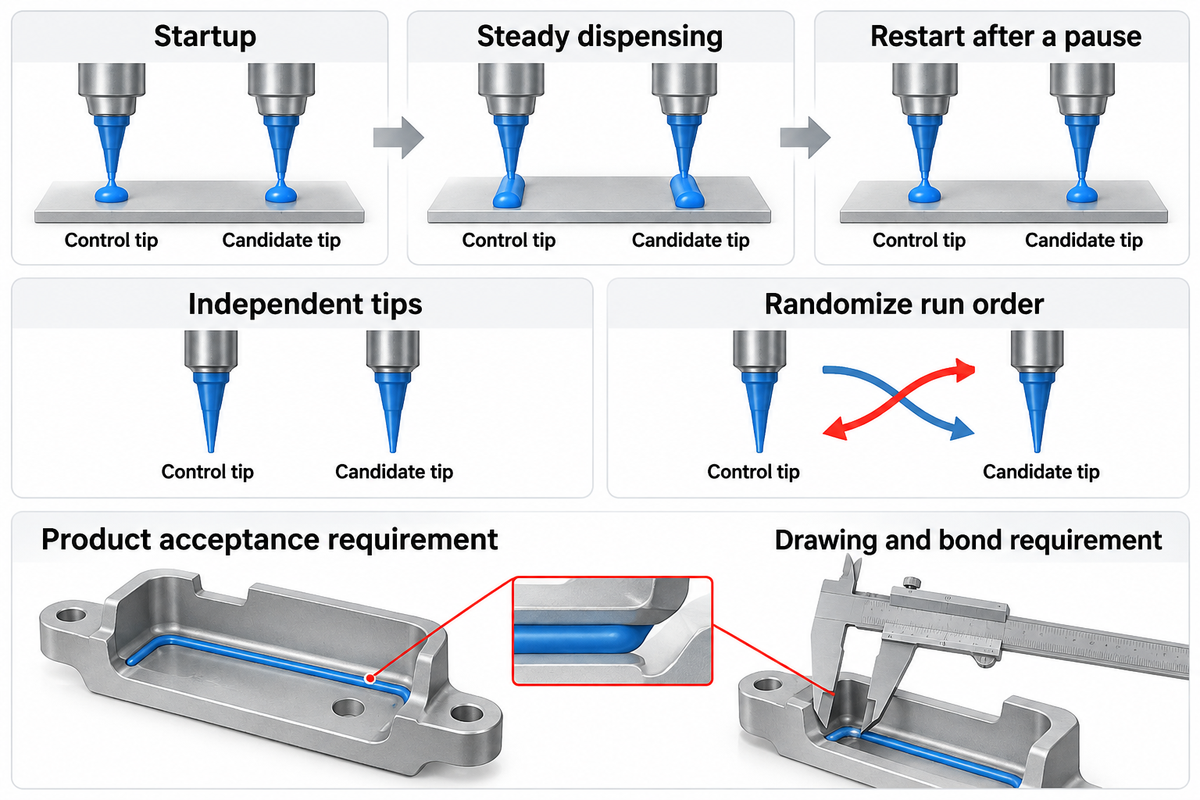
La prueba de sustitución del material compara el arranque, la dispensación continua y el reinicio después de una pausa de producción.
Utilice este método de evaluación propuesto para determinar qué condiciones de funcionamiento cambian al sustituir un conjunto. Empiece con la pieza aprobada actual y compare la candidata con la cantidad dispensada requerida. Son importantes tanto las puntas independientes como las pruebas por separado: repetir disparos con una sola punta describe esa prueba, no réplicas independientes de un tratamiento del material.
El glosario de diseño experimental de NIST distingue entre unidades experimentales, réplicas y bloques. Asigne conjuntos de puntas independientes a las opciones candidatas, aleatorice el orden de las pruebas dentro de bloques prácticos y registre el lote de adhesivo, el operario y la hora de la prueba. Registre toda exposición a disolventes en el historial de manipulación. Si no se puede igualar el diámetro interior real o la longitud expuesta, considere la comparación como una evaluación de conjuntos completos. Para estudiar causalmente el material, es necesario controlar esos factores de confusión.
| Campo o condición | Conjunto de control | Conjunto candidato | Datos que deben registrarse para la comparación |
|---|---|---|---|
| Identificación de la pieza | Pieza aprobada actual y lote | Pieza candidata y lote | Identificadores independientes para cada punta |
| Fluido | Formulación y lote especificados del cianoacrilato | La misma formulación y el mismo lote dentro de cada bloque | Antigüedad e historial de manipulación |
| Construcción interna | Tubo o revestimiento interior actual y unión del conector | Tubo o revestimiento interior candidato y unión del conector | Qué superficies en contacto con el fluido han cambiado |
| Geometría | Diámetro interior real y longitud expuesta publicados | Geometría igualada siempre que sea posible | Los campos que no coincidan siguen siendo factores de confusión |
| Movimiento | Trayectoria actual de aproximación y retirada | La misma trayectoria durante la evaluación inicial | Contacto, curvatura y posición de la salida |
| Arranque | Primeros depósitos con el procedimiento normal de arranque | Primeros depósitos con el mismo procedimiento | Masa o dimensiones y cualquier descarte necesario |
| Dispensación continua | Secuencia normal de cordones o puntos de producción | Mismo depósito requerido y misma cadencia | Variación del depósito y residuos visibles |
| Pausa y reinicio | Pausa real de producción y manipulación | La misma pausa y manipulación | Primeros depósitos tras el reinicio, registrados por separado |
| Réplicas independientes | Unidades nuevas en pruebas separadas | Unidades nuevas en pruebas separadas | Orden de las pruebas, operario, lote y bloque horario |
| Decisión de aceptación | Requisitos del producto actual | Los mismos requisitos del producto | Aprobación o rechazo por condición y, después, ajustes que deben conservarse |
«Incluir réplicas permite estimar el error aleatorio, independiente del error por falta de ajuste».
Fije los límites de aprobación o rechazo según el plano de la pieza y los requisitos de unión; después, examine los resultados de la candidata. Utilice el mismo método de medición para ambos conjuntos. Si la candidata requiere ajustar el tiempo de válvula o la presión para obtener el depósito objetivo, registre ese resultado como una calificación funcional independiente y no lo mezcle sin indicarlo con la comparación controlada inicial.
Aquí suele surgir la objeción de compras: si el recambio cuesta menos y tiene el calibre especificado, ¿por qué hay que aportar más muestras? Un diámetro interior distinto, una unión adhesiva o un resultado diferente tras el reinicio cambian lo que producción está comprando. Apruebe el conjunto definido y conserve su configuración.
Interprete los patrones de fallo relacionados con el material
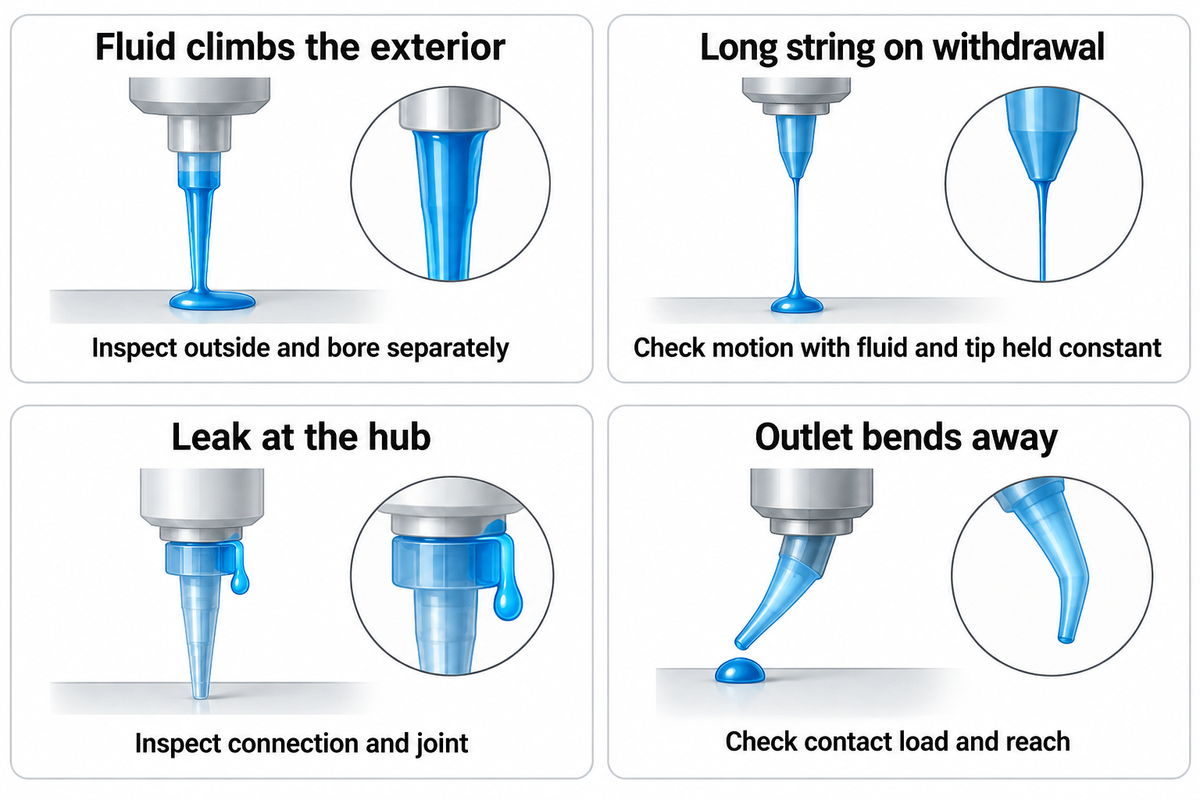
Distinga entre la obstrucción del orificio, la humectación externa y la formación de un hilo de fluido antes de elegir otro polímero. Una salida que parece despejada durante la dosificación continua aún puede obstruirse a mitad del proceso o después de una pausa. Puede formarse un hilo largo de fluido cuando este es deformable y se retira la punta.
El estudio de 2023 de Chan y sus colaboradores sobre puentes líquidos analizó una pasta térmica comercial con comportamiento tixotrópico elastoviscoplástico. Los filamentos que se forman al dispensarla ilustran por qué la aparición de un hilo por sí sola no permite diagnosticar el material. Incluya el movimiento y el comportamiento del fluido en la investigación, además de la superficie de la punta en contacto con este.
| Observación | Otra explicación posible | Primera comparación | Acción de sustitución o aprobación |
|---|---|---|---|
| Obstrucción o ausencia de flujo tras una pausa | Residuos o material curado en la salida; interrupción aguas arriba | Localice la restricción mediante el procedimiento de mantenimiento aprobado | Sustituya el consumible obstruido o dañado |
| El fluido sube por el exterior | Mojado exterior; fluido que permanece en el vástago | Inspeccione el exterior por separado del interior | Compare un tratamiento exterior especificado |
| Filamento largo al retirar la punta | Elasticidad del fluido; trayectoria de retirada; mojado | Mantenga constantes el fluido y la punta mientras comprueba el movimiento | Conserve los ajustes que cumplan los requisitos del depósito |
| Fuga en el conector | Acoplamiento de la conexión; conector o unión dañados | Aísle el sistema e inspeccione la conexión | Sustituya el conjunto dañado |
| El tubo se ablanda o cambia de forma | Exposición a sustancias químicas; temperatura; carga mecánica | Compare una punta nueva del mismo tipo y el historial de exposición | Retire de servicio el conjunto deformado |
| La salida se desvía del objetivo al doblarse | Carga de contacto; alcance sin soporte | Observe la punta a lo largo del recorrido de movimiento previsto | Modifique el alcance o el soporte, o elija una construcción más rígida |
| Marcas en la pieza | Fuerza de contacto; estado del borde; residuos atrapados | Inspeccione el punto de contacto y el estado de la salida | Elimine la causa antes de aprobar el recorrido |
| Irregularidad tras el corte | Corte desigual; longitud modificada | Compare el extremo cortado con una pieza permitida sin modificar | Conserve únicamente el procedimiento de corte validado |
| Interrupciones intermitentes con fluido cargado | Distribución de partículas; aglomerados; restricción de la vía de flujo | Compruebe conjuntamente la formulación y el diámetro interior real | Cambie una sola variable controlada antes de comparar |
| Residuos de material fotocurable en el recorrido | Exposición accidental a la luz; retraso en la manipulación | Siga el recorrido por el tubo, el conector y la salida expuestos | Utilice la configuración de protección frente a la luz especificada para la formulación |
Si hay un revestimiento dañado, un tubo reblandecido o una unión adhesiva con fugas, aumentar la contrapresión no soluciona el fallo del componente. Aísle y revise el sistema según el procedimiento aprobado antes de volver a realizar una prueba. La tabla de diagnóstico indica cuál debe ser la siguiente comparación. Aun así, el resultado de esa comparación debe evaluarse según los requisitos de aceptación del producto.
Ejemplo: una aplicación de pasta empieza a formar filamentos tras cambiar de familia de puntas. La punta de recambio tiene una longitud sin soporte distinta y su salida se desplaza durante la retirada. Producción afirma que el nuevo polímero es pegajoso, mientras que compras señala que el calibre de la punta coincide. Primero, repita la prueba con la pieza actual, el mismo lote de pasta y el mismo movimiento. Después, compare la pieza candidata y registre la posición de su salida a lo largo de todo el recorrido. Si también ha cambiado la trayectoria de retirada, mantenga separados los resultados de ese cambio. Esta secuencia permite distinguir un efecto del conjunto o del movimiento de una afirmación sobre el material, sin dar por sentado que un recubrimiento exterior resolverá todos los filamentos o goteos.
Compare los cambios de material según el coste por depósito aceptado
Las puntas flexibles y las revestidas de PTFE tienen precios específicos para cada pieza, no un sobrecoste fijo respecto a las puntas de plástico moldeado. Compare los presupuestos según la construcción, las dimensiones reales y la cantidad solicitadas. Para decidir en producción, combine el precio unitario ofertado con el consumo medido y la producción aceptada; pagar menos por punta no siempre reduce el coste de los depósitos que superan la inspección.
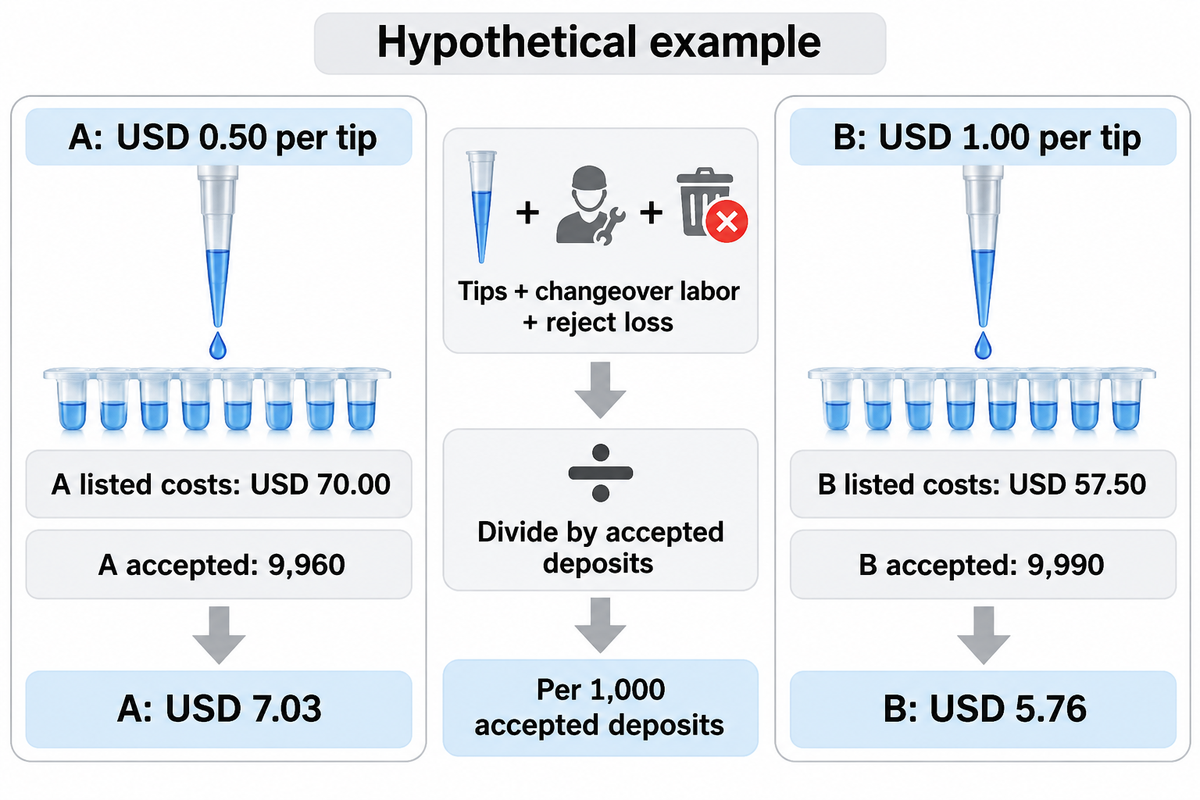
Compare los costes asociados a las puntas por depósito aceptado, en lugar de fijarse solo en el precio de la punta. Incluya en el numerador las puntas consumidas, la mano de obra para el cambio de formato y las pérdidas atribuibles a los rechazos; indique la producción aceptada en el denominador. Para comparar el coste total de producción, incluya los costes de fabricación asignados a las distintas cantidades de producción aceptada.
Datos supuestos: cada opción intenta 10.000 depósitos. La opción A consume 100 puntas a USD 0,50 cada una, requiere 20 min de mano de obra para el cambio de formato y tiene 40 rechazos atribuibles. La opción B consume 50 puntas a USD 1,00 cada una, requiere 10 min de mano de obra para el cambio de formato y tiene 10 rechazos atribuibles. La mano de obra cuesta USD 0,50/min y la pérdida incremental por rechazo es de USD 0,25/depósito.
| Coste o producción | Opción A | Opción B |
|---|---|---|
| Consumo de puntas | 100 × USD 0,50 = USD 50,00 | 50 × USD 1,00 = USD 50,00 |
| Mano de obra para el cambio de formato | 20 min × USD 0,50/min = USD 10,00 | 10 min × USD 0,50/min = USD 5,00 |
| Pérdida incremental por rechazos | 40 × USD 0,25 = USD 10,00 | 10 × USD 0,25 = USD 2,50 |
| Costes indicados | USD 70,00 | USD 57,50 |
| Depósitos aceptados | 10.000 − 40 = 9.960 | 10.000 − 10 = 9.990 |
| Coste indicado por cada 1.000 depósitos aceptados | 70.00 ÷ 9.960 × 1.000 = USD 7,03 | 57.50 ÷ 9.990 × 1.000 = USD 5,76 |
Con los supuestos indicados, la punta más cara tiene un coste menor por producción aceptada. Registre el consumo y los rechazos observados antes de sustituir los supuestos. No contabilice la misma mano de obra de cambio de formato también como tiempo de inactividad ni añada un coste por rechazo que ya se haya imputado en otra parte.
A continuación, el responsable de finanzas puede evaluar el coste adicional de la prueba en relación con el volumen de producción. Una operación intermitente de bajo volumen y una línea de producción de gran volumen pueden tomar decisiones de compra distintas aunque utilicen la misma pieza.
Especifique la construcción del material que realmente ha validado
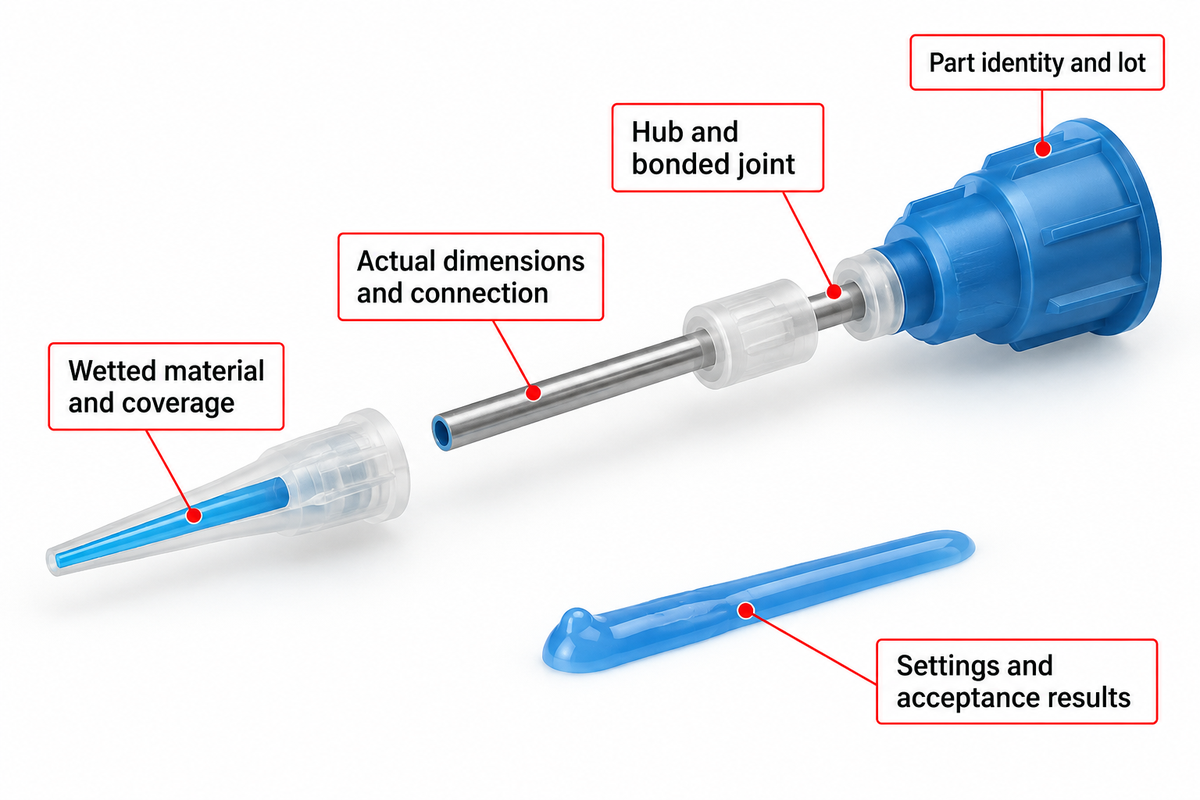
Especifique el conjunto que ha validado correctamente indicando el material en contacto con el fluido, el soporte, las dimensiones reales y la conexión. Registre los parámetros de funcionamiento y los resultados de aceptación junto con la identificación de la pieza. Realice los pedidos según el diámetro real del orificio, la longitud expuesta y la conexión, en lugar de basarse en el color del adaptador o en el calibre nominal, ya que las puntas con la misma designación de calibre pueden tener orificios distintos.
Para realizar la compra, reúna esta información en una sola solicitud: grado del polímero; cobertura del soporte antiadherente y del recubrimiento; diámetros interior y exterior reales; longitud expuesta; terminación del soporte antiadherente; materiales del conector y de la unión adhesiva; plano de conexión; posibilidad de recortar o reutilizar la pieza; números de pieza e identificación del lote; y fluido previsto y condiciones de pausa. Si procede, incluya también los requisitos de protección frente a la luz y de limpieza de las piezas.
Haga
- Conserve la identificación del conjunto probado.
- Incluya los resultados de aceptación en el pedido.
- Registre los ajustes específicos de cada sustituto.
No haga
- Pedidos basados únicamente en el color.
- Sustituir el revestimiento interior por un recubrimiento exterior.
- Cambiar la unión del conector sin validar el cambio.
Ebestron suministra las familias descritas en su página de configuraciones de puntas de plástico, flexibles y con revestimiento de PTFE: puntas cónicas de plástico, flexibles de polipropileno y con revestimiento de PTFE. Una vez definidos los requisitos de material y acceso para esas aplicaciones concretas, utilice esa página de producto para consultar los conjuntos disponibles y solicitar muestras.
Preguntas frecuentes
¿Los colores de los conectores siguen un estándar fijo entre proveedores?
No. Considere el color un identificador dentro de la familia de productos de cada fabricante. Dos puntas con la misma indicación de calibre pueden tener diámetros interiores o colores distintos si cambia su construcción. Haga el pedido indicando el número de pieza real, el diámetro interior publicado, la longitud expuesta y la conexión; si valora otro proveedor, compare esos mismos datos.
¿Puedo reutilizar una punta dosificadora?
Reutilice una punta dosificadora solo si el procedimiento del fabricante lo permite para el fluido y las condiciones de servicio correspondientes; sustituya cualquier consumible obstruido o dañado por una punta nueva. Los residuos de adhesivo curado, una salida deformada o daños en el soporte antiadherente alteran el recorrido del fluido. Si se permite reutilizarla, compruebe el depósito aplicado del mismo modo que en producción.
¿Puedo pedir puntas dosificadoras a medida?
Sí. Puede solicitar una construcción a medida a los proveedores que ofrecen ese servicio. Describa el material en contacto con el fluido, el diámetro interior real, las dimensiones exteriores, la longitud expuesta, el conector y los requisitos de acceso, en lugar de indicar únicamente el calibre. Antes de aprobar un presupuesto personalizado como sustitución para producción, valide el conjunto a partir de un plano propuesto y una muestra.
¿El PTFE impide que todos los adhesivos se curen?
No. El PTFE modifica la superficie de contacto, pero no elimina el mecanismo de polimerización del adhesivo, su vida útil una vez mezclado ni la exposición a la luz de curado. Una formulación de curado rápido aún puede dejar residuos y obstruir la salida durante su ciclo de servicio.
¿Se puede dar por hecho que una punta negra protege un adhesivo fotocurable?
No. Especifique la protección frente a la luz que requiere la formulación, incluidos el tubo y el conector; no se base únicamente en el color. Un adhesivo fotocurable puede entrar en contacto con una unión adhesiva o con una salida expuesta antes de llegar a la pieza de trabajo. Mantenga constantes las condiciones de iluminación y manipulación durante la comparación e incluya la pausa de producción. Si cambia la formulación o el componente expuesto, registre el cambio junto con los resultados de aceptación del conjunto, en lugar de dar por válida la protección frente a la luz anterior.
¿Recortar una punta flexible modifica el proceso?
Sí. Al recortarla, cambia la longitud expuesta y se crea un nuevo borde de salida. En los productos cuyo procedimiento permite el corte, inspeccione el corte y vuelva a comprobar el depósito aplicado. Registre la longitud resultante junto con el conjunto para que la siguiente sustitución mantenga una posición de salida repetible.
¿Qué debe cambiar cuando se cambia de proveedor de puntas o de familia de productos?
Al cambiar de proveedor de puntas o de familia de productos, compare los materiales en contacto con el fluido, las dimensiones reales, la conexión del conector, la terminación del soporte antiadherente y las uniones adhesivas de la sustitución con los de la pieza que ha dado buen resultado. Anote por separado las observaciones durante el arranque, la dosificación normal y el reinicio. Utilizar puntas nuevas e independientes y alternar el orden de las pruebas ayuda a distinguir las diferencias entre piezas de los efectos del tiempo o la manipulación. Si el sustituto requiere otros ajustes, regístrelos junto con su identificación y sus resultados. Hacer coincidir únicamente las indicaciones de calibre nominal deja sin resolver varios aspectos de la construcción.
Adapte la construcción de la punta al trabajo
Envíe a Ebestron la formulación del adhesivo, el depósito requerido, el plano de acceso y la pausa de producción, junto con la descripción del conjunto actual. Solicite una configuración candidata para compararla con la pieza de referencia conservada y los criterios de aceptación.
Consulte una configuración de puntaDescubra la actividad de Ebestron en consumibles de dosificación.
Referencias y fuentes
- Conozca sus fluidos Shailesh Lad, ASSEMBLY, 2007.
- Reología National Institute of Standards and Technology.
- Geles poliméricos con alta adhesión sensible a la presión al politetrafluoroetileno Yamasaki et al., Polymers, 2026.
- Glosario de terminología del DOE NIST/SEMATECH e-Handbook of Statistical Methods.
- Fractura de borde en puentes líquidos tixotrópicos elastoviscoplásticos Chan et al., PNAS Nexus, 2023.