Póngase en contacto con Ebestron Company
ENPROC
Sistema de cartuchos para encapsulado
Cartuchos para encapsulado
electrónico
Los sistemas de cartuchos Ebestron para encapsulado electrónico permiten envasar cualquier compuesto de encapsulado de dos componentes, epoxi, poliuretano o silicona, en cartuchos dobles vacíos que dosifican con la relación correcta y sin burbujas, para que la placa de circuito impreso quede sellada y no se cure con aire atrapado. Suministramos los componentes de dosificación: cartuchos, pistolas y puntas mezcladoras estáticas. Usted elige la resina.
Solicitar presupuesto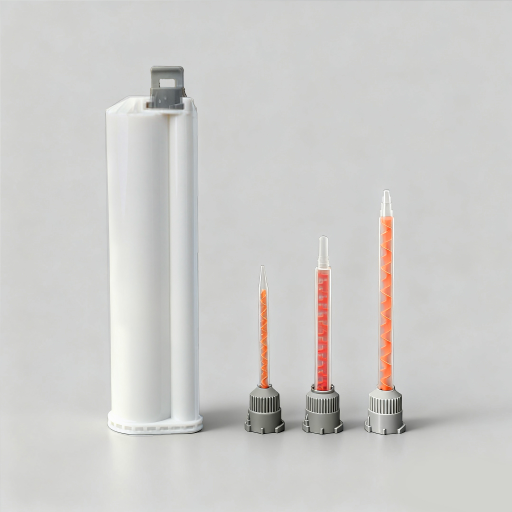
Especificaciones
Resumen de la solución
-
01
Tamaños de cartucho
Cartucho doble de 50 / 200 / 400 / 600 mL -
02
Relaciones de mezcla
1:1, 2:1, 4:1, 10:1 en volumen -
03
Compuestos
epoxi, poliuretano y silicona de dos componentes -
04
Compatibilidad del sistema
Compatible con Sulzer Mixpac A/B/C/F y Nordson Side-by-Side -
05
Mezcla
puntas mezcladoras estáticas emparejadas, de 8–36 elementos según la resina -
06
Resultado
relación de mezcla correcta (objetivo ±5 %) y dosificación sin burbujas para encapsular placas de circuito impreso, sensores y LED
ANÁLISIS DEL PROCESO
El problema de dosificar el material de encapsulado: por qué la relación de mezcla y el control de burbujas determinan la fiabilidad de las placas de circuito impreso ENMGR
La mayoría de los fallos en campo de los equipos electrónicos encapsulados no empiezan por elegir un compuesto inadecuado. El problema suele estar en cómo se ha dosificado. El encapsulado consiste en rellenar un conjunto electrónico completo con un compuesto sólido o gelatinoso para protegerlo de la humedad, las vibraciones y los esfuerzos térmicos. Cuando los ingenieros mezclan a mano el compuesto a partir de envases a granel y lo vierten, aparecen dos errores: se incorpora aire a la mezcla y se desvía la relación entre resina y endurecedor. Ambos deterioran poco a poco la protección que debía proporcionar el material de encapsulado.
El aire es el primer enemigo. Las burbujas atrapadas junto a un componente reducen la rigidez dieléctrica y crean puntos débiles térmicos donde el calor no puede disiparse. En numerosos foros, ingenieros en activo describen el mismo problema: «el vertido llevó bastante tiempo porque había que inclinar la pieza para eliminar las burbujas», y suelen concluir que casi hay que «hacerlo al vacío» para quitarlas manualmente.
La relación de mezcla es el segundo enemigo. Como explican los ingenieros en activo, «una desviación de unos pocos puntos porcentuales puede reducir la resistencia y alargar el tiempo de curado», y una desviación superior a aproximadamente ±5 % puede dejar la superficie pegajosa o la resina insuficientemente curada. Un sistema de cartucho para encapsulado ataja ambos errores desde el origen: la propia geometría del cartucho dosifica los dos componentes y los mezcla en una punta estática cerrada, de modo que el compuesto llega a la placa de circuito con la relación correcta y prácticamente sin aire incorporado. Los ingenieros que comparan el recubrimiento conformal con el encapsulado, o el encapsulado con otras formas de protección, en realidad deciden cuánto compuesto de encapsulado aplicar a la placa, pero en todos los casos el sistema de dosificación determina si cura correctamente. Las burbujas generadas por una mezcla enérgica son el problema; por eso muchos talleres recurren a la desgasificación al vacío para corregir lo que ha causado el mezclado.
El conjunto de dosificación sin burbujas
El control de burbujas no depende de una sola característica, sino de una cadena de cuatro controles que reducen las vías por las que puede entrar aire. Lo llamamos conjunto de dosificación sin burbujas, y todos los sistemas de cartucho Ebestron se diseñan en torno a él:
| Etapa | Módulo | Aplicación del control | Fallo que evita |
|---|---|---|---|
| ETAPA 01 | Dosificación | El cartucho doble en paralelo contiene resina y endurecedor en cuerpos de volumen fijo | Desviación de la relación al mezclar a ojo |
| ETAPA 02 | Émbolo con purga automática | Los émbolos expulsan el aire atrapado en el espacio superior antes de la primera dosificación | Bolsa de aire empujada por delante del compuesto |
| ETAPA 03 | Mezcla estática | El número de elementos se ajusta a la resina para lograr una mezcla completa sin incorporar aire | Mezcla incompleta y aireación por un mezclado enérgico |
| ETAPA 04 | Cordón controlado | La punta dosificadora cónica deposita un cordón uniforme en la cavidad, desde el fondo hacia arriba | Aire incorporado por salpicaduras o por capas |
NOTA TÉCNICA
Esta explicación tiene un límite, y lo diremos claramente: un mezclador estático no puede corregir una relación que ya es incorrecta en la entrada; como señalaron los ingenieros de EEVblog, «un tubo mezclador estático no corrige una relación de entrada fluctuante». Por eso la primera etapa debe ser la dosificación. Primero se corrige la relación; después, el mezclador y la punta dosificadora la mantienen. La documentación de patentes sobre encapsulado de componentes electrónicos resistente al choque térmico también destaca la importancia de un relleno controlado y sin burbujas (US 6.664.318 B1).
Configuraciones del sistema
Tamaños y sistemas de cartuchos para encapsulado electrónico
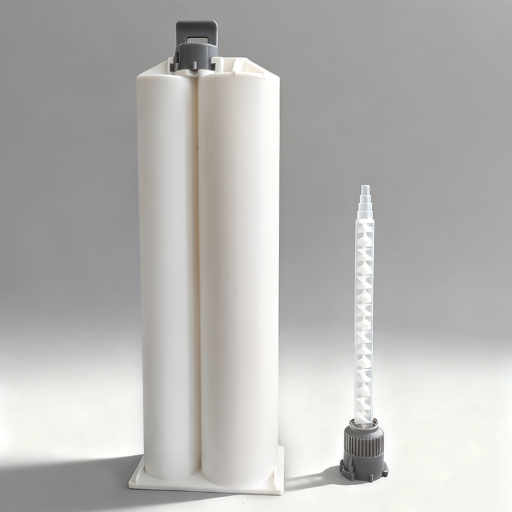
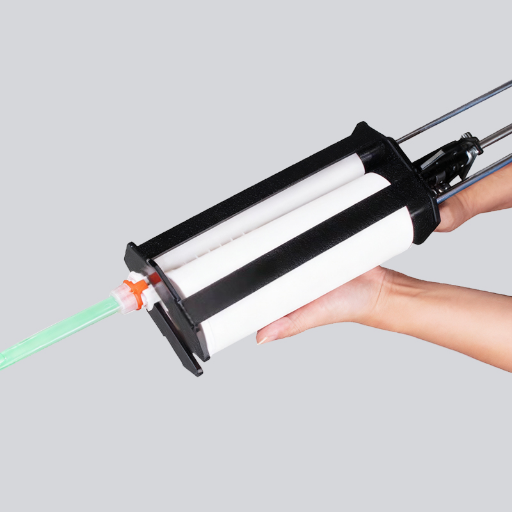
Un sistema de cartucho para encapsulado consta de tres componentes que trabajan juntos: el cartucho doble vacío que contiene el compuesto de dos componentes, la pistola manual o neumática que acciona los émbolos y la punta mezcladora estática que combina los flujos. Para las líneas de aplicación manual, los mismos cartuchos se utilizan con nuestras pistolas manuales de aplicación con cartucho. Los tres componentes siguen formatos de sistema estándar, por lo que el cartucho encaja en la pistola de aplicación que ya tiene. Cada par de cuerpos está moldeado para contener la resina y el endurecedor en una relación fija, y el cuerpo de una pieza resiste la deformación para mantener esa relación bajo la fuerza de empuje. Elegir un tamaño incorrecto tiene un coste doble: en un cartucho de 600 mL sobredimensionado, el compuesto sobrante se cura y acaba desechándose; uno demasiado pequeño obliga a volver a cebar a mitad del vertido, con el riesgo de crear una unión fría.
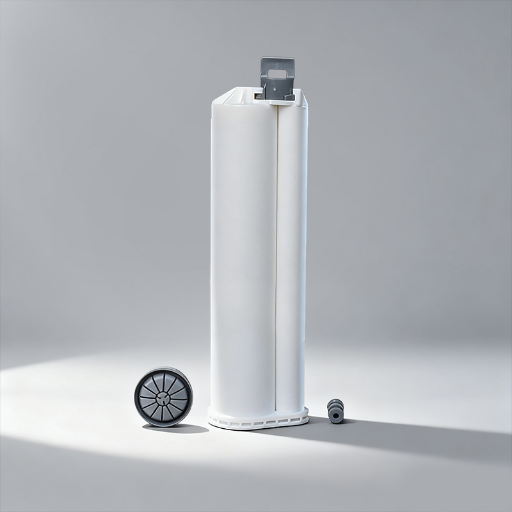
Cartucho doble de 50 mL
Para trabajo de banco y reparaciones. 1:1 / 2:1 / 4:1 / 10:1. El formato de bayoneta de 50 mL es el tamaño «más utilizado en la fabricación electrónica» para sensores y módulos pequeños. Cantidad mínima de pedido y plazo de entrega, a consultar.
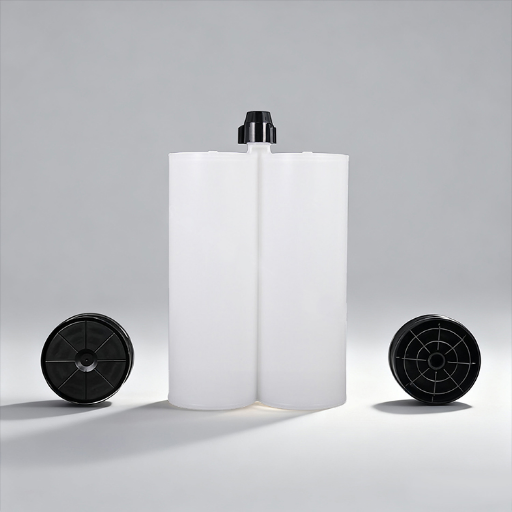
Cartucho doble de 200 / 400 mL
Para el encapsulado en producción de módulos de control, controladores y conectores. Cuerpo en paralelo, émbolos con purga automática y formatos de sistema A/B/C/F. Se recomienda una pistola neumática para tamaños superiores a 200 mL.
Cartucho doble de 1500 mL
Para encapsular grandes volúmenes de transformadores y conjuntos de gran tamaño. Se combina con un aplicador neumático para mantener un flujo uniforme y reducir la fatiga del operario.
Especificaciones
Matriz de especificaciones del sistema de encapsulado
Esta matriz relaciona cada tamaño de cartucho con la pistola correspondiente, el número de elementos mezcladores estáticos adecuado para la resina prevista y el tipo de trabajo de encapsulado electrónico habitual. Los números de elementos siguen los rangos de selección publicados por Nordson EFD: la relación 1:1 se sitúa en el extremo inferior y las relaciones más altas, en el superior.
| Cartucho | Relaciones de mezcla | Pistola / aplicador | Elementos de la punta mezcladora estática | Clase de compuesto | Aplicación electrónica habitual |
|---|---|---|---|---|---|
| 50 mL | 1:1 | Pistola manual para cartuchos | Epoxi 15–18 | Epoxi de dos componentes | Encapsulado de sensores y placas de circuito impreso pequeñas |
| 50 mL | 2:1 | Pistola manual para cartuchos | Epoxi 18–24 | Epoxi | Encapsulado de la parte posterior de conectores |
| 50 mL | 10:1 | Manual, de gran fuerza de empuje | Silicona 24–30 | Encapsulado con silicona | Gel dieléctrico para módulos LED |
| 200 mL | 1:1 | Manual o neumática | Epoxi 15–24 | Epoxi | Encapsulado de módulos de control y controladores |
| 200 mL | 2:1 | Neumática | Poliuretano 24–32 | Uretano | Encapsulado de controladores para exteriores |
| 400 mL | 1:1 | Neumática | Silicona 20–30 | Silicona | Encapsulado de sensores para automoción |
| 400 mL | 4:1 | Neumática | Poliuretano 28–36 | Poliuretano | Encapsulado de cajas de conexiones |
| 600 mL | 1:1 | Neumática | Epoxi 18–24 | Epoxi | Encapsulado de transformadores e inductores |
| 600 mL | 2:1 | Neumática | Poliuretano 24–36 | Uretano | Conjunto de potencia encapsulado de gran tamaño |
Evaluación del proceso
Sistema de cartucho frente a dosificación y mezcla a granel y mezclado manual
Quienes valoran un sistema de cartucho suelen compararlo con dos alternativas conocidas: una máquina de dosificación y mezcla de sobremesa o la mezcla manual del compuesto de encapsulado a partir de envases a granel. La diferencia es real y no afirmamos que el cartucho sea la mejor opción en todos los casos. Una máquina de dosificación y mezcla a granel resulta más económica por gramo con volúmenes muy altos; la mezcla manual ofrece un menor coste de materia prima para un vertido puntual. La ventaja del sistema de cartucho está en los costes que no aparecen en el pedido: el material desechado y el retrabajo por burbujas y curado con una relación incorrecta. Según documenta el estudio de caso sobre cartuchos dobles publicado en Adhesives & Sealants Industry, los sistemas de cartucho de doble cuerpo «reducen tanto el desperdicio de material como el de residuos peligrosos, mejoran el rendimiento y aumentan la seguridad de los trabajadores».
| Factor | Mezcla manual a partir de material a granel | Máquina de dosificación y mezcla a granel | Sistema de cartucho Ebestron |
|---|---|---|---|
| Precisión de la relación de mezcla | Depende del operario; a menudo >±5 % | Alta una vez calibrada | Fijada por el volumen de los cuerpos; objetivo ±5 % |
| Riesgo de aire / burbujas | Alto; el mezclado incorpora aire | Bajo | Bajo; mezcla estática cerrada y émbolo con purga automática |
| Coste inicial | El más bajo | El más alto (inversión en maquinaria) | Bajo; no requiere equipos de capital |
| Preparación y limpieza | Recipientes, varillas y residuos | Mangueras, bombas y purga | Cambiar el cartucho y colocar una punta nueva |
| Mejor rango de volumen | Trabajos puntuales / prototipos | Volumen alto y continuo | De banco a volumen medio, trabajos variados |
| Desperdicio de material | Alto (se desperdicia la mezcla preparada) | Medio (purga) | Bajo (se dosifica solo lo necesario) |
El desperdicio es lo que más importa al responsable de producción. La mezcla manual obliga a preparar un recipiente entero y desechar lo que se cure antes de utilizarlo; una máquina de dosificación y mezcla de 600 mL debe purgarse. Con un cartucho, se dosifica lo que necesita el trabajo y se tapa el resto. Un fabricante de r/Tools resumió el problema que lleva a algunos talleres a pasarse a los cartuchos: trabajar con una pieza y «tener que mezclar constantemente parte del contenido de los tubos de 10 oz» a mano. La dosificación de dos componentes a través de una punta mezcladora estática está bien documentada en patentes, incluidas pruebas de tiempo de gelificación realizadas «dosificando 10 g de material desde un cartucho 2:1 con una punta mezcladora estática» (EP 2.603.568 B1).
Rentabilidad, PLATA
Cuándo compensa el cartucho: en el encapsulado, el coste rara vez lo determina el precio de la resina; suelen pesar más el material desechado (un conjunto encapsulado que se pierde por completo) y el retrabajo (retirar el encapsulado y volver a verter). El material desechado supone una pérdida total, mientras que el retrabajo permite recuperar la unidad a costa de más mano de obra. Por eso, incluso una pequeña reducción de los rechazos por burbujas puede inclinar a favor del cartucho el coste total de propiedad. Los informes de campo y los estudios de caso de la prensa especializada suelen atribuir a la dosificación con cartucho doble una reducción de los residuos materiales y peligrosos frente a la mezcla manual en recipientes abiertos; el ahorro exacto depende del volumen de cada dosificación y de la tasa de rechazo.
[Estimación basada en estudios de caso del sector, no en una única cifra auditada.]¿Quiere conocer las cifras para el volumen que necesita dosificar?
Solicitar una comparación
Ingeniería de materiales
Cómo elegir el sistema según el compuesto: epoxi, poliuretano y silicona
El cartucho es el sistema de dosificación; las propiedades tras el curado dependen del compuesto de encapsulado que contiene. No afirmamos que un cartucho pueda mejorar un compuesto deficiente. La combinación adecuada de cartucho y punta permite que cada clase de resina desarrolle todo su potencial: relación correcta, curado completo y ausencia de burbujas. Quienes buscan un compuesto para encapsular componentes electrónicos, ya sea para placas de circuito impreso, un compuesto epoxi o uno de silicona, en realidad están eligiendo entre estas tres clases de resina para conseguir el equilibrio adecuado entre encapsulado y protección. Estos tres tipos de materiales de encapsulado se comportan de forma muy distinta. La elección depende del intervalo de temperatura, la rigidez dieléctrica, la resistencia mecánica, la posibilidad de reparación y la conductividad térmica (valor λ) que necesite cada componente.
| Propiedad | Encapsulado con silicona | Epoxi | Poliuretano (uretano) |
|---|---|---|---|
| Intervalo de temperatura | −60 a +200°C (hasta +300) | −40 a +130°C | −40 a +120°C |
| Dureza | Shore A 15–60 | Shore D 70–90 | Shore A 60–Shore D 50 |
| Rigidez dieléctrica | 15–21 kV/mm | 20–25 kV/mm | 16–22 kV/mm |
| Conductividad térmica λ (sin carga) | 0,16–0,20 W/(m·K) | 0,2–0,3 | 0,2–0,3 |
| λ (con carga) | 0,30–0,42 | hasta 5 | hasta 1.5 |
| Posibilidad de reparación | Buena (se corta y se sustituye) | Muy difícil | Posible |
| Elementos de la punta mezcladora estática | 20–30 | 15–24 | 24–36 |
Rangos de propiedades de los materiales según la comparación de SILITECH sobre encapsulado electrónico y las convenciones de ensayo de dureza y rigidez dieléctrica; dureza medida conforme a los métodos Shore de ISO 868.
SELECCIÓN DEL SISTEMA // Mapa de selección según la clase de resina
Utilice este mapa para elegir la configuración de cartucho adecuada para dosificar cada clase de compuesto limpiamente. Es útil porque el error más común que observamos no es elegir la resina equivocada, sino cargar la resina correcta en una punta con un número de elementos inadecuado y luego culpar al compuesto de un curado con vetas.
| Si su prioridad es… | Clase de resina | Cartucho + relación de mezcla | Punta mezcladora estática |
|---|---|---|---|
| Máxima rigidez dieléctrica / resistencia a la manipulación, alta tensión | Epoxi | 50–600 mL, 1:1 o 2:1 | 15–24 elementos |
| Amplio intervalo de temperatura, poca tensión en las uniones soldadas y transparencia para LED | Encapsulado con silicona | 50–400 mL, 1:1 o 10:1 | 20–30 elementos |
| Menor coste de material y encapsulado flexible para interiores | Poliuretano | 200–600 mL, 2:1 o 4:1 | 24–36 elementos |
«Adaptamos el tamaño de la punta mezcladora estática a la resina, y no al revés. Si se coloca una punta de epoxi de 15 elementos en una silicona 10:1, aparecen vetas; al pasar esa misma silicona a una punta de 28 elementos, las vetas desaparecen. El cartucho nunca fue el problema; lo era el número de elementos.»
Compromiso técnico
Hay un aspecto que conviene aclarar: no siempre se necesita un compuesto termoconductor. Para sensores y controladores, basta con una silicona sin carga de 0,16–0,20 W/(m·K); los compuestos con carga y un valor λ alto solo justifican su mayor viscosidad cuando la disipación supera aproximadamente 1 W por cm² de superficie del componente. Especificar una conductividad térmica superior a la necesaria hace que el compuesto sea más difícil de dosificar sin mejorar la fiabilidad.
APLICACIONES
Resultados de aplicación: encapsulado sin burbujas de placas de circuito impreso, sensores, transformadores y LED MGREN
El encapsulado protege los componentes electrónicos frente a las cuatro agresiones que acortan su vida útil en entornos de funcionamiento exigentes: golpes mecánicos, vibraciones, humedad y calor. El control de burbujas importa porque cada burbuja atrapada deja una vía para que penetre alguno de esos agentes. Una burbuja junto al bobinado de un transformador crea un punto caliente; junto a un terminal de sensor, permite el paso de humedad. La temperatura de funcionamiento influye mucho en la fiabilidad: un aumento de 10 K puede reducir aproximadamente a la mitad la vida útil del componente. Por eso, lograr un encapsulado denso y sin burbujas no es una cuestión estética; puede marcar la diferencia entre 2 años y 5 años de vida en campo. No afirmamos que un cartucho sustituya a la desgasificación al vacío en los encapsulados de alta tensión más críticos; en condiciones extremas, el vacío sigue siendo la mejor opción. Sin embargo, para la mayoría de los trabajos con placas de circuito impreso, sensores y LED que se realizan en las plantas con dosificaciones de 50–400 mL, Ebestron ofrece el cartucho, el émbolo con purga automática y la punta mezcladora estática adecuada para conseguir un encapsulado denso y sin burbujas sin cámara de vacío.
VENTANAS DE PROCESO
Relación entre vida útil de la mezcla y tamaño del cartucho
La vida útil de la mezcla es el otro riesgo silencioso: el tiempo de trabajo antes de que el compuesto mezclado empiece a gelificar. Si se mezcla a mano un recipiente de 600 mL de uretano con una vida útil de la mezcla de 6 minutos, la mayor parte se cura en el recipiente. Un cartucho solo dosifica la cantidad necesaria, por lo que se mantiene dentro de ese plazo. Este gráfico relaciona la vida útil de la mezcla y el volumen de dosificación con el cartucho que permite evitar la gelificación:
| Vida útil de la mezcla | Volumen dosificado por pieza | Cartucho recomendado | Motivo |
|---|---|---|---|
| 4–7 min (uretano / epoxi de curado rápido) | < 30 mL | 50 mL, dosificación bajo demanda | Cada dosificación es reciente; no se desperdicia mezcla preparada a granel |
| 15–20 min (media) | 30–150 mL | 200 mL | Permite utilizar varias piezas por cartucho dentro del plazo |
| 30+ min (lenta / silicona) | 150–500 mL | 400–600 mL, neumático | El plazo amplio permite realizar vertidos grandes y continuos |
REGISTRO TÉCNICO
Estos resultados se aplican a los trabajos para los que se diseñan nuestros sistemas de cartucho: transformadores e inductores, condensadores y bobinados, placas de circuito impreso y módulos, sensores de automoción y conjuntos de LED. Las patentes describen el encapsulado sin disolventes de componentes electrónicos, resistente al choque térmico y con un comportamiento controlado de la temperatura de transición vítrea (US 6.664.318 B1). Las patentes sobre dosificación describen el mecanismo para lograr un vertido limpio mediante la alimentación de los reactivos a un mezclador estático desechable (WO 2012/021258 A1).
SISTEMA / ESPECIFICACIONES
Conformidad y compatibilidad de materiales PROCEN
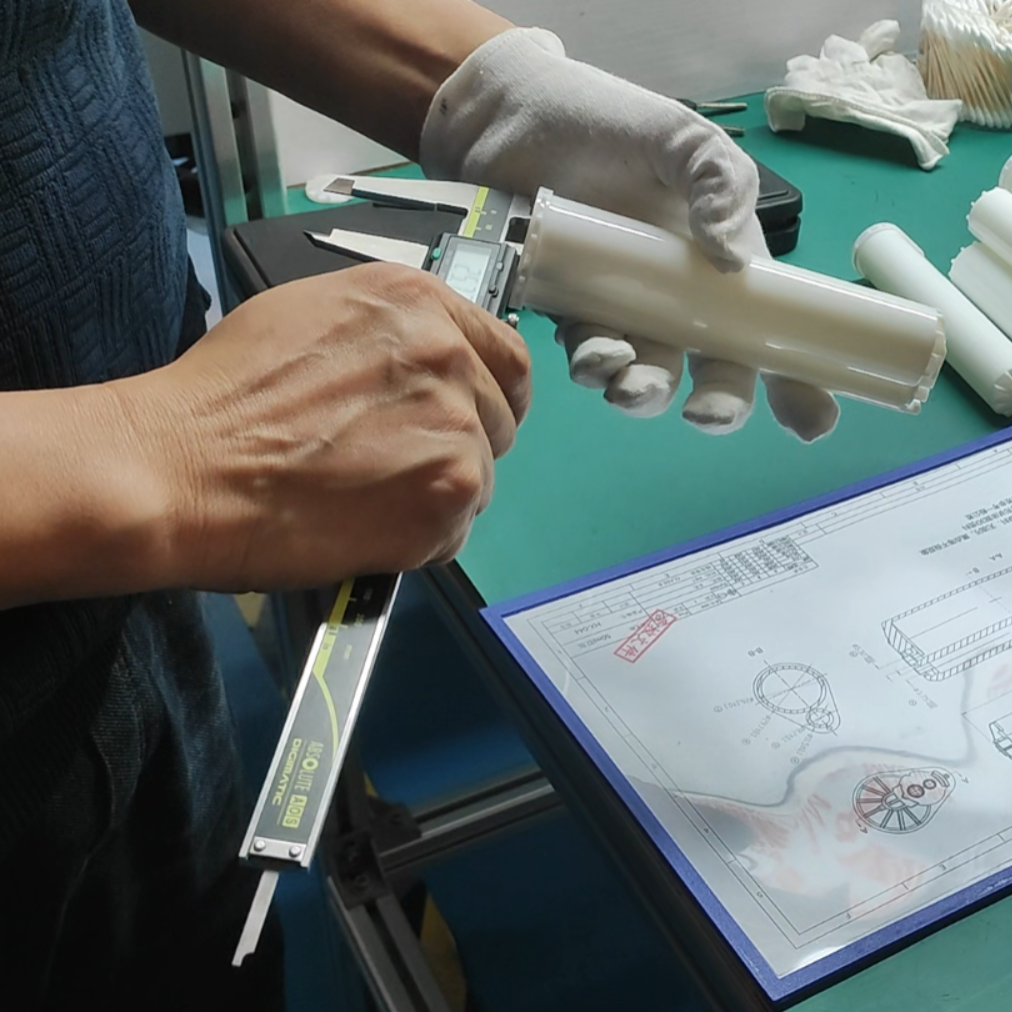
Dos preguntas determinan si un sistema de cartucho puede incorporarse a su línea: ¿resiste el cartucho vacío el compuesto químicamente y encaja en la pistola de aplicación que ya utiliza el personal? Ambas se responden con normas, no con adjetivos. Los cuerpos y émbolos de los cartuchos se moldean con grados de polímero seleccionados por su compatibilidad con epoxi, poliuretano y silicona de dos componentes, para evitar que el cuerpo se hinche, libere sustancias o altere la relación de mezcla durante la vida útil del compuesto. Esto es importante porque un cuerpo que se hincha al entrar en contacto con una resina incompatible puede desviar la relación más allá del margen de ±5 % que tolera el compuesto y dejar el encapsulado blando. Ebestron moldea internamente los cuerpos y los émbolos con materiales cualificados para cada familia de resinas y mantiene las tolerancias entre lotes, de modo que el nuevo pedido encaje en la misma pistola que el primero.


Aspecto de compatibilidad
Qué controlamos
Referencia
Formato del sistema
El cartucho encaja en la geometría de las pistolas Sulzer Mixpac A/B/C/F y Nordson Side-by-Side
Sistemas de cartucho estándar
Integridad de la relación de mezcla
El cuerpo de una pieza resiste la deformación; los émbolos mantienen la relación bajo la fuerza de empuje
Margen de curado de ±5 %
Clase de inflamabilidad del material de encapsulado curado
El cartucho permite que los compuestos UL 94 V-0 / HB curen conforme a su clasificación
Inflamabilidad de plásticos UL 94
Contacto con el compuesto
Grados de polímero compatibles con resinas y endurecedores de epoxi / PU / silicona
Ficha técnica del fabricante
Gestión de calidad
Tolerancias de moldeo repetibles y uniformidad entre lotes
Sistema de gestión de calidad ISO 9001
Terminal de herramientas de ingeniería
Calculadoras para dimensionar y seleccionar sistemas
Preguntas frecuentes
¿Los cartuchos vacíos atrapan burbujas de aire como ocurre al mezclar a mano?
No, esa es la principal razón por la que los talleres dejan de mezclar a mano: el aire incorporado al batir obliga a aplicar un vacío de 30–50 mbar solo para corregir el problema. El sistema de cartucho de Ebestron para encapsulado de componentes electrónicos dosifica los dos componentes en cuerpos de cartucho sellados, evacúa el aire del espacio libre mediante émbolos autoventilados y los mezcla con una boquilla mezcladora estática, sin agitar; así, apenas entra aire en el compuesto antes de que llegue a la placa de circuito impreso. En encapsulados de alta tensión especialmente críticos, todavía puede desgasificar al vacío, pero la mayoría de los conjuntos de 50–400 mL no lo necesitan.
¿Puedo seguir utilizando mi pistola de aplicación Sulzer Mixpac o Nordson?
En la mayoría de los casos, sí. Nuestros cartuchos dobles se ajustan a las dimensiones estándar de Sulzer Mixpac A/B/C/F y Nordson Side-by-Side. Como esas cuatro familias no son intercambiables, confirmamos el modelo exacto de su pistola y la relación de mezcla antes de enviarle un presupuesto.
¿Cómo puedo evitar que el compuesto de encapsulado cure dentro del cartucho?
Adapte el tamaño del cartucho a la vida útil de la mezcla y al volumen de cada aplicación. Un uretano de curado rápido, de 4–7 minutos, debe utilizarse en un cartucho de 50 mL y dosificarse aplicación a aplicación; una silicona de curado lento y larga vida de trabajo puede utilizarse con un cartucho de 400–600 mL. Mantenga el material sin utilizar en un lugar fresco, tape el cartucho y coloque una boquilla mezcladora estática nueva en cada sesión: la resina mezclada solo permanece en la boquilla desechable, no en los cuerpos de los cartuchos.
¿Necesito un compuesto de encapsulado con conductividad térmica para mis componentes electrónicos?
No siempre. Para sensores y controladores, basta con un compuesto estándar sin carga de 0,16–0,20 W/(m·K). Un compuesto de encapsulado con carga y conductividad térmica justifica su mayor viscosidad solo cuando la disipación supera aproximadamente 1 W por cm², como en semiconductores de potencia, matrices LED densas y módulos de vehículos eléctricos. Nuestros sistemas de cartucho dosifican ambos tipos, de modo que puede ajustar el valor λ al componente en vez de especificar prestaciones superiores a las necesarias.
¿Qué diferencia hay entre el encapsulado y el recubrimiento protector?
El encapsulado llena por completo la carcasa que rodea al conjunto electrónico, lo que ofrece la máxima protección contra la entrada de agentes externos (hasta IP68/IP69K) y resistencia a la manipulación, pero añade peso y dificulta las reparaciones. El recubrimiento (o revestimiento selectivo de tipo conformal) cubre solo las zonas críticas, ahorra peso y mantiene accesibles los conectores, aunque ofrece menor protección contra la entrada de agentes externos. El mismo sistema de cartucho Ebestron dosifica el compuesto para cualquiera de los dos métodos; la encapsulación sin disolventes y resistente al choque térmico de componentes electrónicos está documentada en la patente (US 6.664.318 B1).
Por qué fabricamos el sistema de dosificación, no el compuesto
Ebestron fabrica consumibles de envasado y dosificación de adhesivos: cartuchos dobles, pistolas de aplicación y tubos mezcladores estáticos, en Jiangsu, China. Decidimos suministrar el sistema de cartucho para encapsulado de componentes electrónicos en lugar de formular el compuesto porque los fallos que seguíamos observando sobre el terreno se debían a la dosificación: oquedades y curado con una relación de mezcla incorrecta, no a una resina defectuosa. Esta página refleja las referencias que seguimos: las dimensiones de los sistemas Sulzer y Nordson, los rangos de número de elementos de los mezcladores estáticos Nordson EFD y el margen de relación de mezcla de ±5 %, que determina si un compuesto de dos componentes cura según lo previsto en su ficha técnica.
Hable con un ingeniero de aplicaciones de Ebestron →
¿Sigue eligiendo una configuración para su línea de encapsulado?
Referencias y fuentes de datos
- Patente de EE. UU. US 6.664.318 B1, Composiciones de encapsulante resistentes al choque térmico (encapsulación hidrófoba sin disolventes de componentes electrónicos con resina). patents.google.com
- Patente de EE. UU. US 10.434.704 B2, Dosificación de dos componentes en un dispensador con mezclador estático desechable. patents.google.com
- Patente EP 2.603.568 B1 / WO 2012/021258 A1, Adhesivo estructural epoxi; ensayo del tiempo de gelificación con cartucho 2:1 y boquilla mezcladora estática. patents.google.com
- ISO 868, Plásticos: dureza por indentación (durómetro Shore). iso.org
- ISO 9001, Sistemas de gestión de la calidad. iso.org
- Nordson EFD, Cómo seleccionar un mezclador estático para fluidos de dos componentes (número de elementos según la resina). nordson.com
- SILITECH AG, Compuestos de encapsulado para componentes electrónicos: epoxi, silicona o PU (comparación de propiedades de los materiales y λ). silitech.ch
- Adhesives & Sealants Industry, La dosificación en banco de trabajo aumenta la eficiencia de los sistemas de cartucho doble. adhesivesmag.com
- Encapsulado (componentes electrónicos): definición del proceso. en.wikipedia.org
Tendencia ahora