Póngase en contacto con Ebestron Company

Por CYH · Actualizado en octubre de 2026
El elemento accionado del sistema de mezcla dinámica de poliuretano 2K combina dos componentes suministrados por separado antes de la aplicación. El mezclador influye en la distribución de la mezcla; el sistema de dosificación determina la cantidad suministrada de cada componente. Para obtener buenos resultados, se necesitan una dosificación y una mezcla correctas, un programa de curado adecuado y un ensayo de aceptación.
Un cordón irregular, una pieza moldeada blanda y una junta espumada plantean distintas preguntas. Esta guía explica cómo interpretar los datos de la resina, elegir una comparación pertinente y determinar qué demuestra realmente un ensayo. También explica el uso de adhesivos industriales, compuestos de encapsulado y juntas formadas in situ en aplicaciones de fabricación. Las instrucciones sobre pintura pulverizada y acabados para madera corresponden a otro proceso de recubrimiento.
En la sección sobre mezcla dinámica de poliuretano 2K se analizan los posibles equipos una vez definidos los requisitos del material. La guía siguiente aborda las necesidades de materiales y ensayos para esa sección.
Comprobación rápida de especificaciones: identifique la referencia exacta del material, confirme la relación suministrada y compare muestras en condiciones equivalentes. Evalúe tanto la aplicación curada como el cordón recién dispensado.
Química del poliuretano 2K y función del mezclador
El procesado de uretano 2K reúne materiales reactivos en una relación específica y los distribuye antes de que la mezcla alcance una viscosidad que impida utilizarla. No puede aportar un componente que falte, revertir una contaminación por humedad ni convertir una formulación inadecuada en el material correcto para una unión.
¿Cómo funciona la mezcla dinámica de poliuretano 2K?
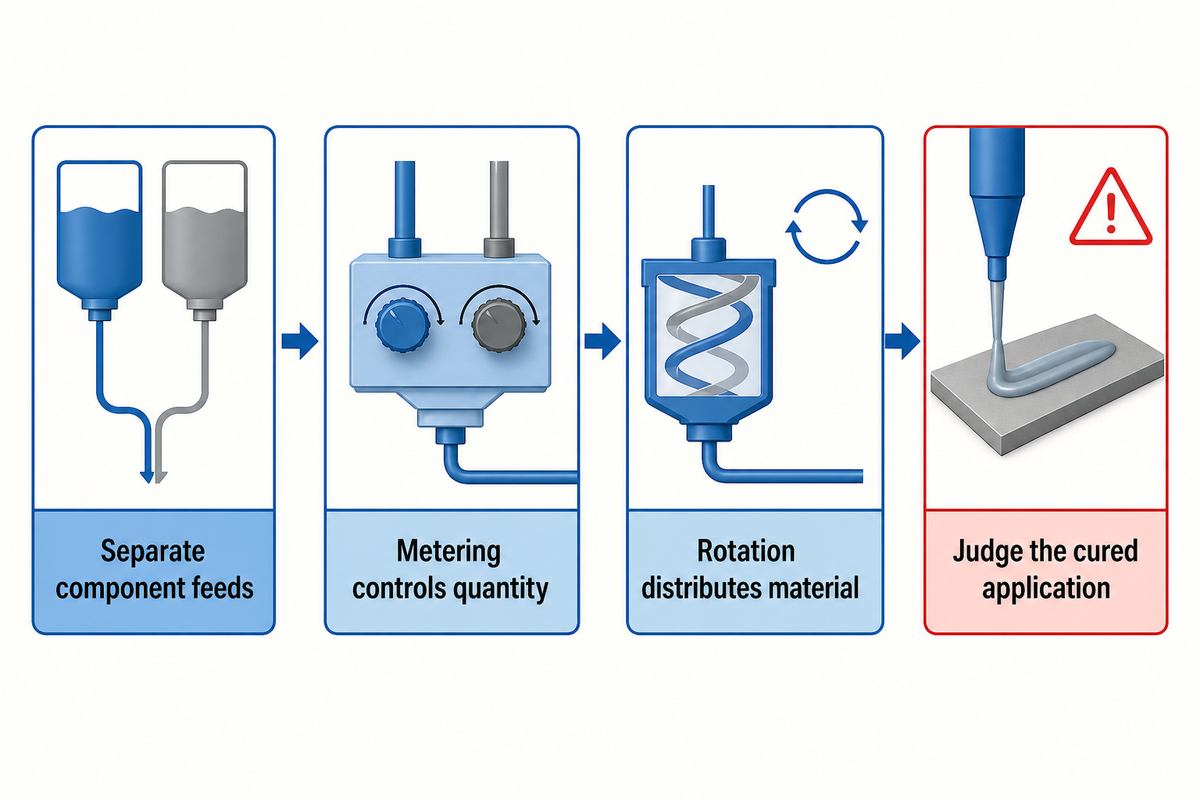
Los caudales separados se dirigen a una cámara que contiene un elemento giratorio. El elemento distribuye las corrientes de material mientras se expulsa la mezcla. Un sistema de dosificación controla la cantidad de cada componente suministrada aguas arriba. El cabezal mezclador actúa sobre el material que recibe. La prueba definitiva es comprobar si la mezcla suministrada cura y funciona en la aplicación prevista.
En la química habitual del poliuretano, los grupos hidroxilo reaccionan con los grupos isocianato, tal como se describe en la información de OSHA sobre isocianatos. Las formulaciones comerciales también pueden incluir cargas, pigmentos y aditivos. Aunque las etiquetas de los componentes parezcan similares, no dé nada por supuesto. Las denominaciones de los componentes son específicas de cada proveedor: no suponga que todos los «componente A» pertenecen a la misma familia química ni que un endurecedor sea simplemente un catalizador opcional.
El artículo de David Mandeville sobre dosificación y mezcla distingue el control de la relación y el caudal de la tecnología de mezcla. Esta diferencia importa al resolver problemas: aumentar la velocidad del rotor no corrige un sistema de alimentación que suministra proporciones incorrectas. Nuestra guía general sobre mezcla dinámica 2K aborda la arquitectura más amplia del equipo y la secuencia de muestreo.
Datos de la resina y el endurecedor que definen la mezcla
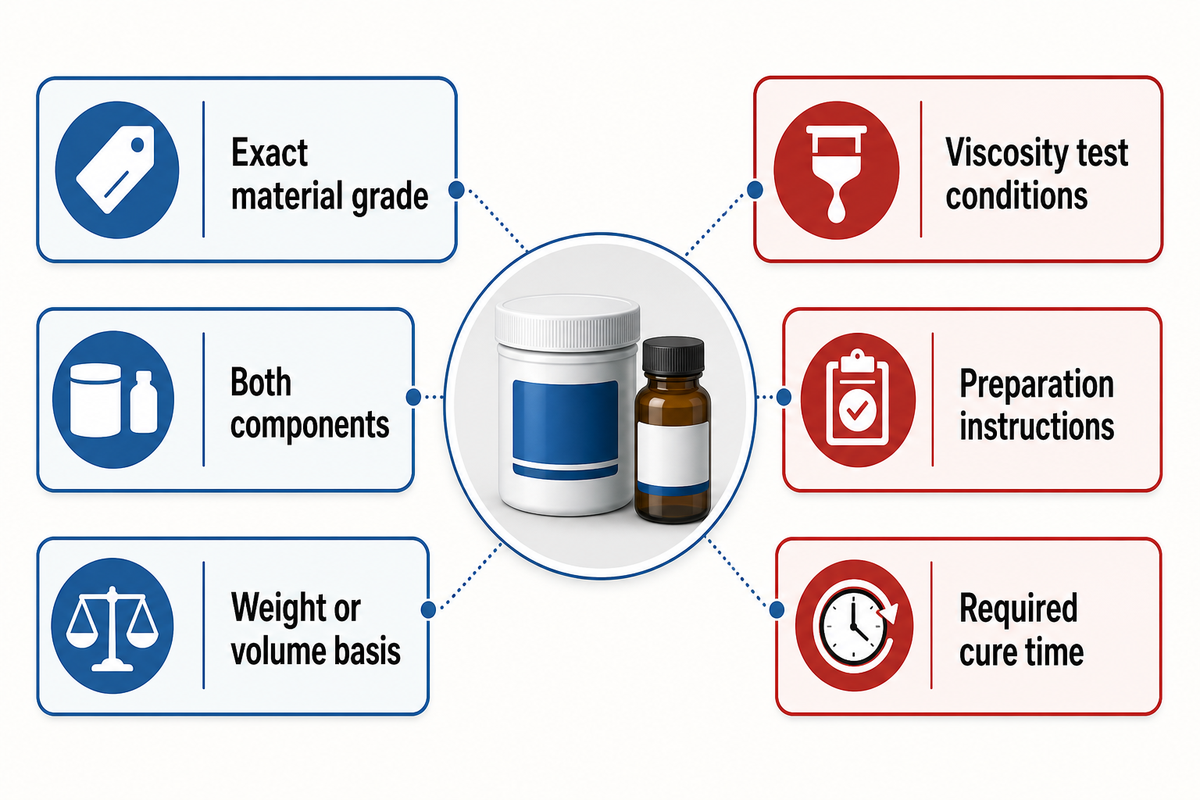
Una buena especificación de un material de poliuretano indica ambos componentes, la base de la relación, las condiciones de medición de la viscosidad, las instrucciones de preparación y el tiempo necesario para el curado completo. Todos estos datos son útiles; una especificación de viscosidad por sí sola no basta. Consulte la especificación exacta de la referencia y las condiciones de ensayo antes de seleccionar cartuchos y evaluar tamaños de boquilla, ya que materiales con el mismo nombre de poliuretano pueden requerir una manipulación distinta.
¿Qué relación de mezcla necesita un poliuretano 2K?
Utilice la relación indicada para la formulación bicomponente exacta, incluida la indicación de si se expresa en masa o en volumen. Estas relaciones no son intercambiables cuando las densidades de los componentes difieren. También debe respetarse el orden de los componentes indicado por el proveedor (A:B o B:A). La relación nominal del cartucho debe coincidir con la configuración de dosificación prevista.
| Producto publicado | SikaForce-710 L100 | SikaForce-646 L2 F |
|---|---|---|
| Documento consultado | Ficha de Singapur, abril de 2026 | Ficha de Alemania, agosto de 2025 |
| Relación A:B en volumen | 100:25 | 100:42 |
| Relación A:B en masa | 100:19 | 100:35 |
| Densidad del componente A | 1,64 kg/L | 1,47 g/cm³ |
| Densidad del componente B | 1,23 kg/L | 1,23 g/cm³ |
| Viscosidad del componente A | 22.000 mPa·s | 4.500 mPa·s |
| Viscosidad del componente B | 300 mPa·s | 300 mPa·s |
| Viscosidad de la mezcla | 10.000 mPa·s | 3.400 mPa·s |
| Vida útil de la mezcla, CQP536-3 | 100 minutos | 2 minutos |
| Tiempo abierto | 135 minutos (CQP526-3) | 4 minutos (CQP590-3) |
| Condiciones de ensayo indicadas | 23°C y 50 % de humedad relativa | 23°C |
| Distinción de la aplicación | Adhesivo bicomponente para unir paneles | Adhesivo espumante para paneles en líneas continuas |
Los valores indicados figuran en las fichas técnicas de producto de Sika. Estos valores ilustran formulaciones distintas; no son una comparación del rendimiento de los mezcladores. Mantenga cada valor asociado a su referencia y a sus condiciones de ensayo: una vida útil de la mezcla de 100 minutos no establece que pueda dejarse el material 100 minutos en pausa dentro de un cabezal mezclador.
La formulación determina el equilibrio molecular entre los componentes reactivos. ASTM D4274-23 identifica el contenido de hidroxilo como un dato necesario para formular sistemas de poliuretano. Por eso debe respetarse la relación del kit suministrado; no es una invitación a modificarla en la línea. En cuanto a la viscosidad, ASTM D4878-23 distingue los métodos de ensayo e indica una temperatura; comparar cifras sin esos detalles puede llevar a elegir mal el equipo.
Considere un cambio hipotético en la línea entre las dos referencias de la tabla. Mantener la relación anterior y cambiar solo la boquilla invalidaría el ensayo antes de evaluar la calidad de la mezcla. Compras necesita los documentos de la nueva referencia; producción, la configuración de dosificación correspondiente; y calidad, el intervalo de curado correcto. La menor vida útil de la mezcla de la segunda referencia modifica la planificación del ensayo; no se puede trasladar a ella el mayor tiempo de trabajo de la primera.
Registre si es necesario agitar previamente los componentes y cuáles son las condiciones de almacenamiento, además de cómo debe tratarse el sedimento. Siga las instrucciones de la referencia. La preparación de los componentes puede incorporar aire. Evalúe la selección del cartucho para adhesivo por separado de la geometría del elemento mezclador: la capacidad, la relación y la conexión son especificaciones distintas. Ambas especifican aspectos diferentes.
¿Mezcla estática o dinámica para este poliuretano?
La mezcla dinámica está justificada si un ensayo demuestra que el cabezal motorizado resuelve un problema de distribución del material. La etiqueta de poliuretano, por sí sola, no demuestra que sea necesario. Los mezcladores estáticos siguen siendo una opción viable para muchos sistemas bicomponentes, mientras que los equipos dinámicos añaden un accionamiento, ajustes de funcionamiento y tareas de mantenimiento que deben justificar su uso.
Una gran diferencia de viscosidad entre los dos componentes, la presencia de cargas o un comportamiento de flujo difícil pueden justificar un ensayo de mezcla motorizada. Mantenga constantes la resina real, la temperatura, el caudal y la probeta al comparar opciones. Mida el rendimiento tras el curado; no elija los cordones recién dispensados porque parezcan más uniformes.
El estudio universitario de Christian Dixon de 2021 sobre mezcla estática de poliuretano es una referencia útil para matizar afirmaciones simplistas sobre el cizallamiento. Dixon comparó geometrías estáticas y mezcla por lotes, y la evolución de la reacción no siguió la regla de que «cuanto más cizallamiento, mejor». El estudio de Dixon no ensayó un cabezal dinámico de Ebestron, por lo que sus resultados no permiten clasificar productos que incorporen ese cabezal dinámico.
En una célula de encapsulado hipotética que cumpla los requisitos de huecos y propiedades tras el curado, una mejora a mezcla dinámica necesita un beneficio definido: un intervalo de caudal aceptable más amplio, menos piezas rechazadas, etc. Comprar un motor porque el material es «de alto rendimiento» añade costes sin definir el éxito. Para un análisis más amplio de las ventajas e inconvenientes de la mezcla estática y dinámica, consulte la comparativa de equipos.
Burbujas por humedad, aire incorporado y espuma intencionada
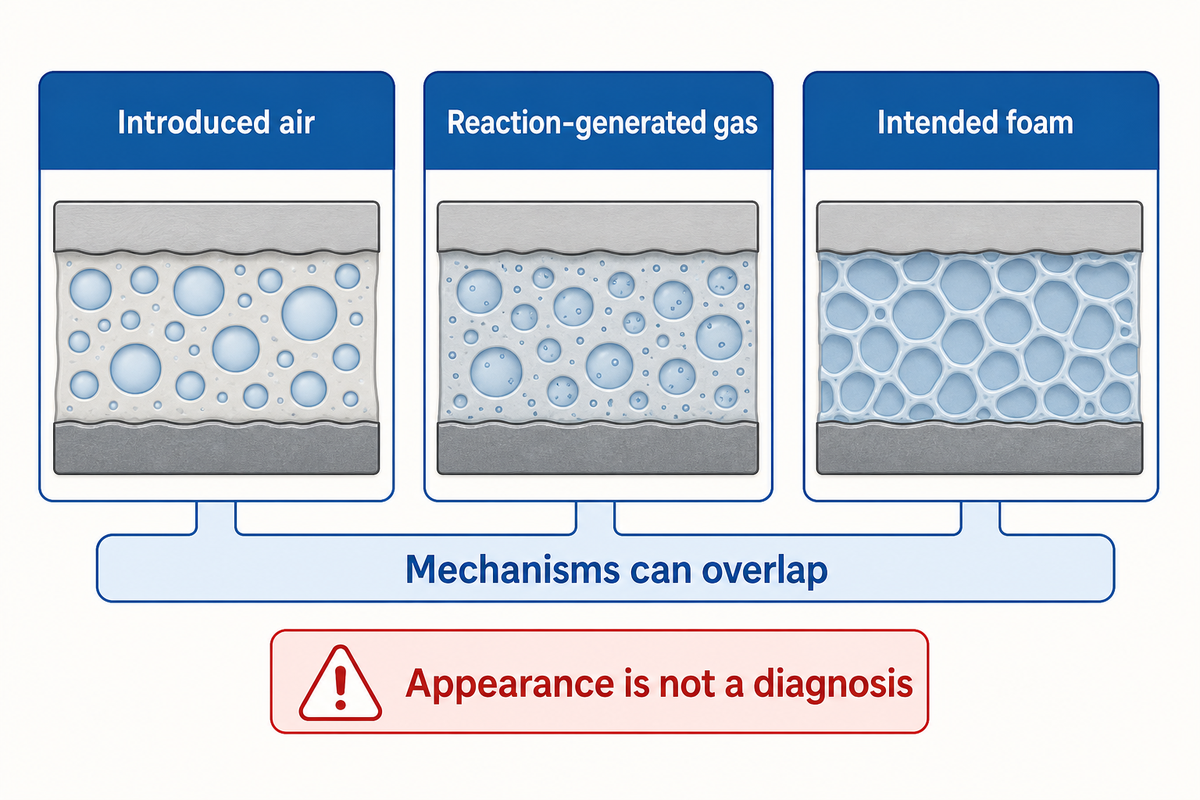
El gas presente en el poliuretano puede proceder de aire introducido, de una reacción química o de una formulación espumante. Cuando hay gas, determinar su origen requiere algo más que observar las burbujas. Primero, asegúrese de comprender la aplicación y defina los requisitos del producto sólido o de su estructura. ¿Se necesitaba una línea de unión o una pieza de encapsulado sólida? En ese caso, la pregunta es cómo entró el gas. ¿La aplicación requería una estructura gaseosa controlada?
Puede introducirse aire durante la preparación, el trasvase o la mezcla de los componentes. La humedad puede reaccionar con los isocianatos y generar dióxido de carbono. En ambos casos, si el producto debe ser sólido y denso, los huecos no serían deseables. En una junta de espuma, la generación de gas es necesaria. La cuestión es si la estructura de las celdas y las dimensiones de la junta son suficientes para cumplir los requisitos de la aplicación.
Un estudio de 2022 de Brondi y sus colegas muestra por qué estas categorías no son excluyentes. En la espuma expandida con agua que estudiaron, las burbujas de aire incorporado crecieron más tarde al difundirse en ellas el dióxido de carbono, un producto de la reacción. El experimento respalda la existencia de mecanismos acoplados; las velocidades de mezcla de laboratorio no son ajustes para una boquilla industrial.
Imagine una muestra transparente de encapsulado que mejora al reducir la velocidad del rotor. La mejora podría deberse a que se incorpora menos aire, a un historial de mezcla distinto o a un cambio en la reacción. Por sí sola, una muestra transparente de encapsulado no demuestra que el material original estuviera seco y tuviera la proporción correcta. Conserve muestras de ambas condiciones. Compare el curado de las dos muestras en el mismo intervalo. Examine cómo se manipulan los componentes. Una muestra de mejor aspecto que sigue blanda no ha superado la prueba.
Las instrucciones publicadas de SikaForce-646 L2 F ofrecen un contraste útil entre aplicaciones. Este adhesivo para paneles está diseñado para formar espuma. No debe suponerse que cada celda visible indique un fallo de mezcla. Del mismo modo, un resultado espumado no define qué es un compuesto de encapsulado eléctrico aceptable.
Al consultar la guía de funcionamiento de cartuchos de dos componentes junto con las instrucciones del material y del equipo para ensayos con alimentación por cartucho, mantenga separadas las observaciones sobre huecos inesperados y las conclusiones. Anote dónde se forman inicialmente las burbujas, si aparecen después de la dosificación y si ocurre lo mismo con una muestra de referencia recomendada por el proveedor. Registre el lote del material, el estado de los componentes y el momento del muestreo. Estos registros aportan al proveedor del material algo más que una imagen con la etiqueta «mezcla defectuosa».
Vida útil de la mezcla, temperatura y permanencia del material
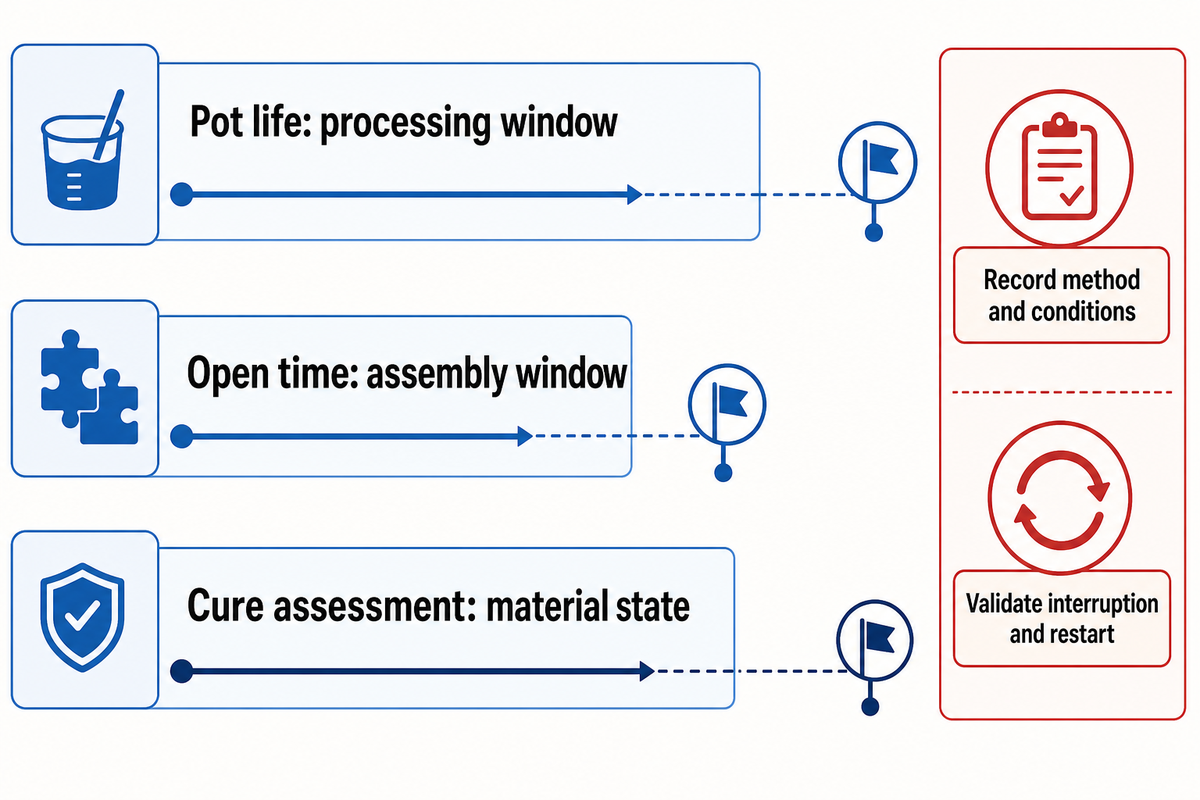
La vida útil de la mezcla es el tiempo durante el cual esta se puede trabajar en condiciones definidas. No siempre equivale al tiempo durante el que puede dejarse en reposo una mezcla reactiva dentro de un cabezal. También influyen factores como la temperatura y la cantidad de la mezcla, el criterio de finalización del ensayo, etc. Estos factores afectan a la interpretación de la medición de la vida útil. Para realizar ensayos, hay que planificarlos teniendo en cuenta esa vida útil y determinar el comportamiento del equipo y de la aplicación ante una interrupción y un reinicio.
«Los distintos métodos descritos en este documento para medir esta propiedad no proporcionan necesariamente resultados idénticos».
Registre por separado la vida útil de la mezcla, el tiempo abierto y el plazo para evaluar las propiedades tras el curado. La vida útil de la mezcla es una ventana de procesado definida por un método especificado. El tiempo abierto es el tiempo disponible para ensamblar los componentes. El plazo de evaluación de las propiedades tras el curado es el tiempo necesario para determinar el estado del material al final del proceso de curado. Confundir estos conceptos puede llevar a evaluar una muestra demasiado pronto.
Los dos ejemplos de Sika indican tanto la vida útil de la mezcla como el tiempo abierto. Como los valores son distintos, se establece una diferencia entre ambos. Sin embargo, las fichas técnicas no establecen un límite de pausa universal para todas las boquillas. El historial de un material mezclado y confinado en un espacio reducido difiere del de una línea de unión fina, y el calor de reacción puede modificarlo aún más.
Para realizar un ensayo, anote la temperatura real del material, las condiciones ambientales, la cantidad de mezcla, la duración de la dosificación y cada pausa. Inicie el cronómetro de curado siempre del mismo modo. Acuerde con el proveedor del material y el integrador del equipo el procedimiento de interrupción y reinicio antes de fijar una pausa de producción basándose en un dato de vida útil de la mezcla. La herramienta de planificación de la vida útil de la mezcla y la presión es un recurso de planificación independiente; sus resultados no sustituyen un ensayo específico de la referencia.
En octubre de 2026, ISO 10364:2024 figuraba como publicada y tenía una revisión sucesora en desarrollo. Anote el método y la edición en el informe del ensayo. Que haya un borrador de revisión no significa que se haya retirado el método actual ni que haya que sustituir el equipo de mezcla.
Velocidad del rotor y caudal: valide el intervalo de trabajo del poliuretano
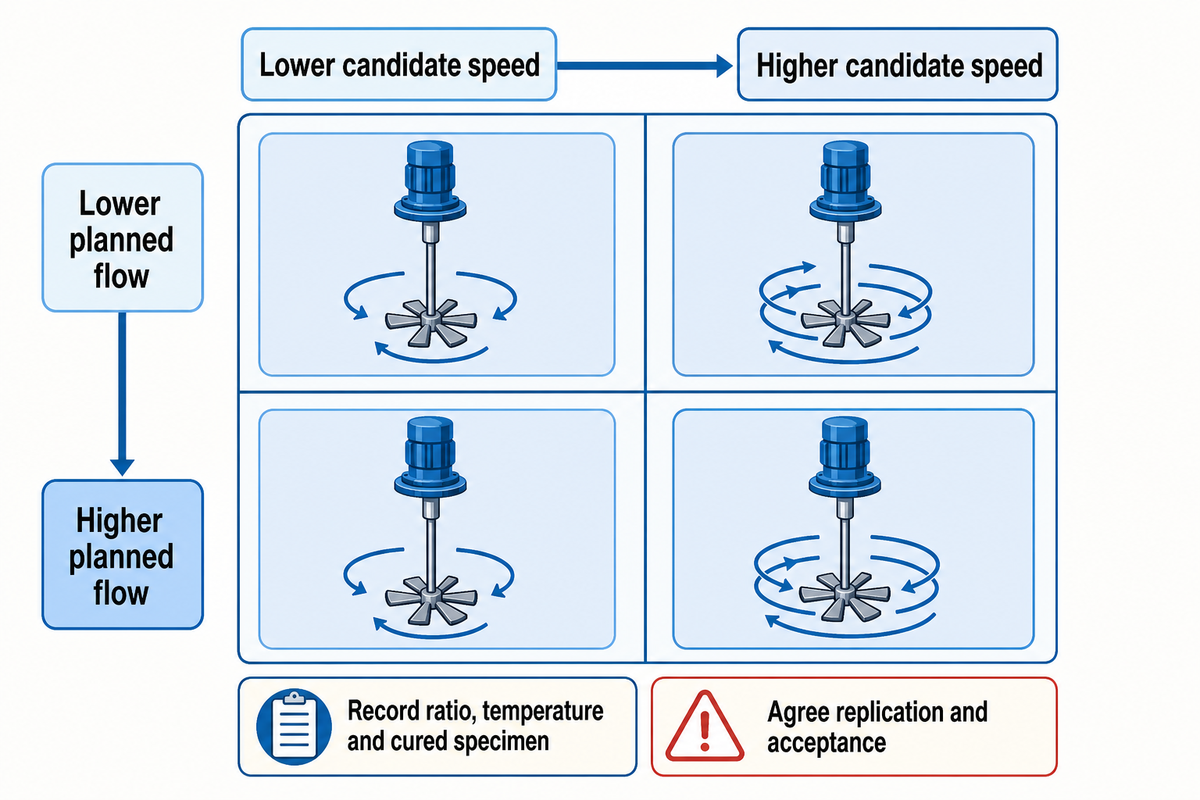
El caudal y la velocidad del rotor deben evaluarse conjuntamente, ya que las condiciones del proceso modifican el tiempo de permanencia del material en la cámara. Una condición de ensayo queda establecida cuando se obtiene una muestra satisfactoria a un caudal y una velocidad del rotor determinados. Para definir un intervalo de producción, se necesitan datos de todas las condiciones que utilizará la línea, incluidas las interrupciones y paradas previstas.
Empiece por los rangos permitidos por el proveedor del material y el fabricante del equipo. Elija condiciones de ensayo que representen la línea prevista; no copie la velocidad de otro mezclador. Para poder reproducir el resultado, registre la geometría del cabezal, el caudal real, el ajuste del rotor, la temperatura del material, la relación suministrada y la identificación de la probeta.
| Celda de ensayo | Condición de caudal | Condición del rotor | Datos que deben conservarse |
|---|---|---|---|
| A | Caudal inferior previsto | Velocidad candidata inferior | Resultado de la relación, temperatura y probeta curada |
| B | Caudal inferior previsto | Velocidad candidata superior | Las mismas mediciones y el mismo intervalo de curado |
| C | Caudal superior previsto | Velocidad candidata inferior | Las mismas mediciones y el mismo intervalo de curado |
| D | Caudal superior previsto | Velocidad candidata superior | Las mismas mediciones y el mismo intervalo de curado |
Por «superior» e «inferior» se entienden valores dentro del rango candidato permitido, que se registran numéricamente en la hoja del ensayo. Como se indica en el análisis de NIST sobre los experimentos de un factor cada vez, cambiar los factores de uno en uno puede pasar por alto interacciones. Este diseño es una propuesta preliminar para la cualificación; no afirma que cuatro muestras aporten confianza estadística. Acuerde las réplicas y los criterios de aceptación antes del ensayo.
En aplicaciones de espumado, la agitación puede modificar la incorporación de aire y la evolución de la reacción. Con otro caudal, una velocidad que antes funcionaba bien puede dar un producto inaceptable. No mejore el aspecto dejando que varíen la relación o la temperatura. La zona aceptable debe cumplir todos los criterios acordados para el producto, no solo ofrecer el resultado de mejor aspecto.
Para el responsable de planta, el resultado útil es definir un rango de funcionamiento y la respuesta cuando la línea queda fuera de él. Para finanzas, es conocer el efecto en la producción aceptada y las interrupciones.
Curado incompleto y estrías: realice comparaciones por pares
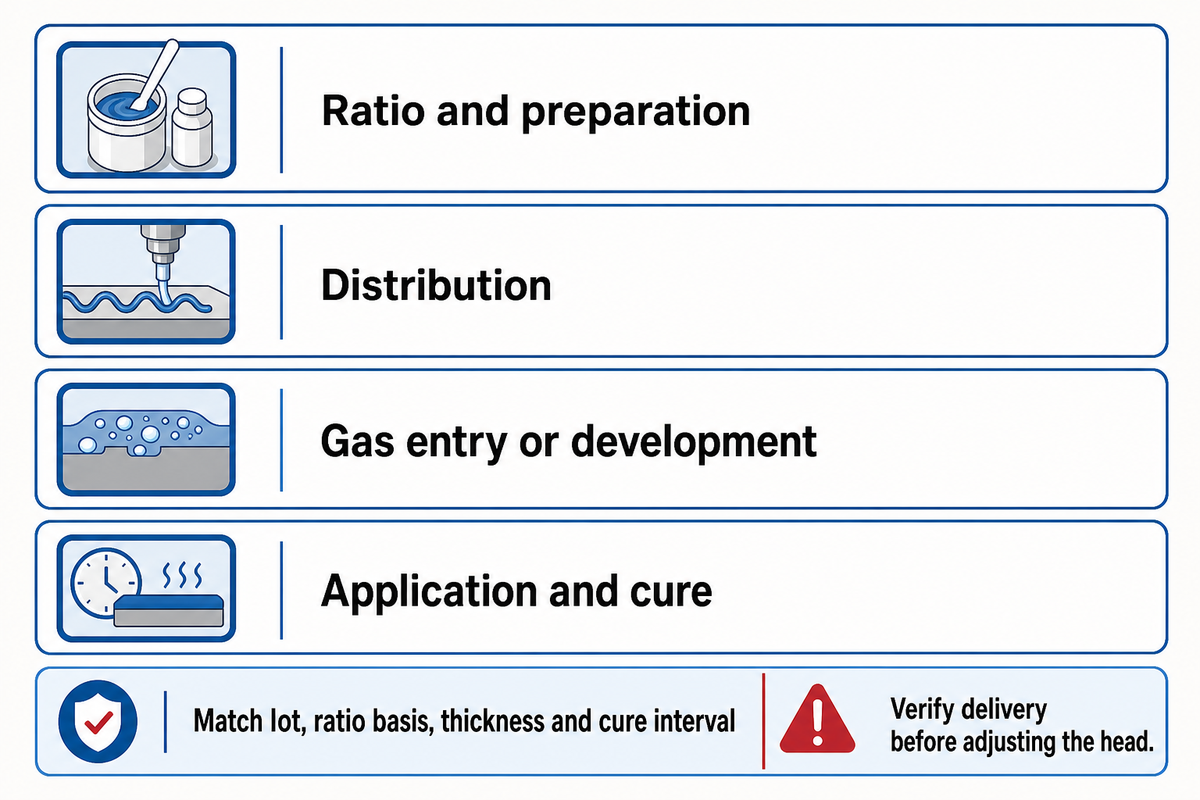
El curado incompleto y las estrías son síntomas, no diagnósticos únicos, y requieren examinar varios aspectos de la preparación del material, la relación suministrada, la mezcla y el efecto de la aplicación. Las cuatro líneas siguientes pueden solaparse: una mejora en la muestra suele acotar la investigación. Sin embargo, no demuestra que se hayan descartado todas las causas posibles.
| Línea de investigación | Comparación en condiciones equivalentes | Datos que deben registrarse | Siguiente acción |
|---|---|---|---|
| Relación y preparación | Salida sospechosa frente a suministro verificado de los componentes; mismo lote de material y temperatura | Base A:B real, resultado del suministro y preparación de los componentes | Resuelva las discrepancias de suministro o preparación del material antes de comparar diseños de mezclador |
| Distribución | Preparación de referencia aprobada frente a la salida de la máquina, con la misma relación y las mismas condiciones de curado | Patrón de estrías y resultado acordado de las propiedades tras el curado | Si el resultado de la máquina difiere, investigue la geometría del cabezal y los ajustes de funcionamiento |
| Entrada o evolución del gas | Condición de manipulación controlada frente a condición sospechosa | Evolución de los huecos con el tiempo, estado de los componentes y muestra curada | Revise conjuntamente las vías de entrada de aire y humedad; no diagnostique el gas basándose solo en el aspecto |
| Aplicación y curado | Probetas comparables con el sustrato, la geometría y el intervalo de curado previstos | Dimensiones de la línea de unión o de la pieza de encapsulado, tiempos y preparación del sustrato | Corrija la comparación de la aplicación antes de atribuir el fallo a la boquilla |
La definición de NIST de observaciones emparejadas exige una correspondencia significativa entre las mediciones. En las comparaciones prácticas de muestras, mantenga iguales las condiciones comunes y el material, e identifique el factor que se examina. Las preparaciones por lotes realizadas a distintas temperaturas y con historiales de envejecimiento diferentes aportan poca evidencia para decidir sobre una boquilla.
Considere un adhesivo dosificado por máquina que sigue blando y una preparación de referencia aprobada por el proveedor que cura como se esperaba. Si ambas probetas utilizaron el mismo lote, la misma base de relación, el mismo espesor y el mismo intervalo de curado, la diferencia justifica investigar el suministro y la mezcla. Aun así, no permite distinguir entre un suministro impreciso y una distribución insuficiente. Antes de ajustar el cabezal, hay que verificar el suministro de los componentes.
Al tomar muestras, siga las fichas de datos de seguridad del material y las medidas de control de exposición del centro, incluida la protección frente al contacto con material sin curar. Debe prevenirse la exposición durante el muestreo conforme a un procedimiento de ensayo acordado. Que el proceso de dosificación parezca limpio no elimina el riesgo de exposición durante la manipulación.
Asigne un responsable a cada línea de investigación sin resolver. El proveedor del material se ocupa de la formulación y la preparación; el integrador del equipo, del suministro y el comportamiento durante el funcionamiento; y el proveedor de la boquilla, del componente mezclador y su ajuste. Calidad conserva las muestras de comparación y el registro de aceptación. Por tanto, un ensayo fallido puede servir para tomar una buena decisión, en lugar de dar paso a una sucesión de cambios de boquilla sin registrar.
Aceptación de la aplicación: líneas de unión, encapsulado y juntas
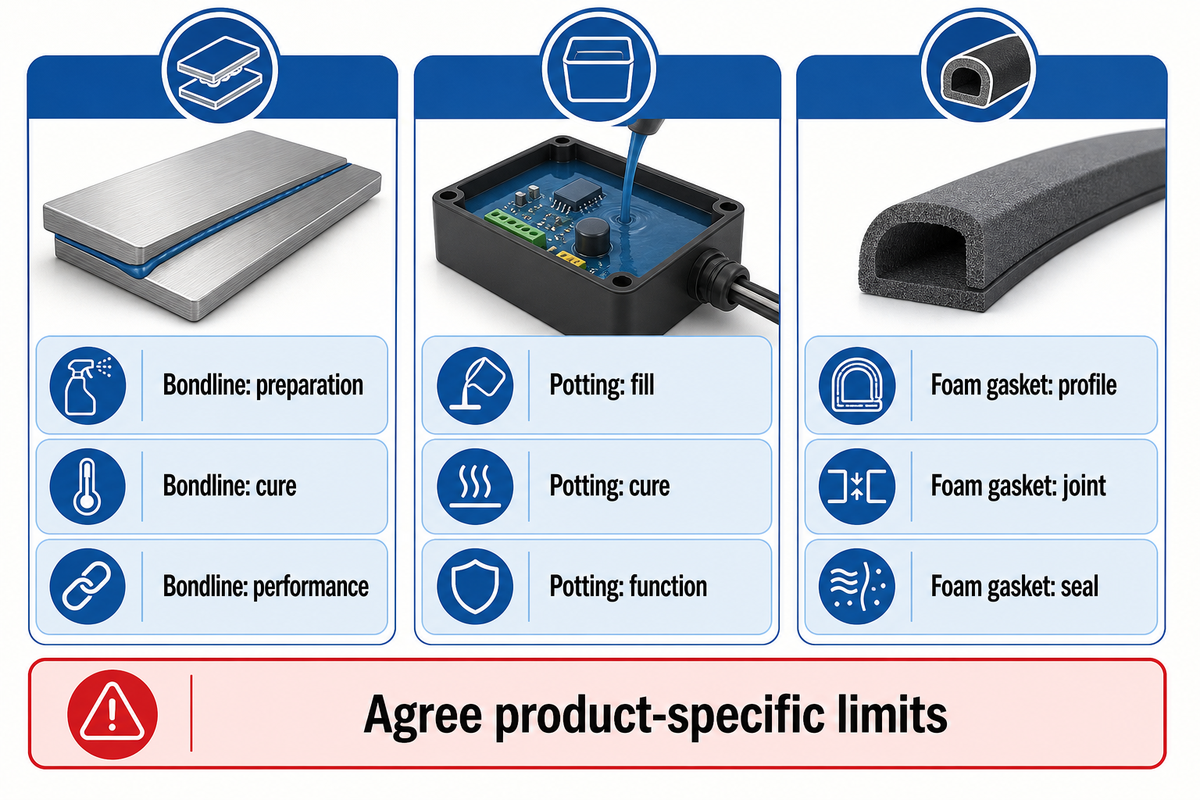
Una mezcla de poliuretano se considera apta cuando la aplicación terminada cumple los requisitos acordados. Las uniones adhesivas, los encapsulados y las juntas de espuma requieren probetas y mediciones distintas porque cumplen funciones diferentes. Defina esos requisitos y establezca criterios de aceptación para los defectos antes de probar el mezclador. Durante la prueba, observe los defectos que aparezcan y relaciónelos con sus consecuencias y con la decisión de aprobación.
| Categoría de aplicación | Probeta representativa | Aspectos que evaluar | Decisión de aprobación |
|---|---|---|---|
| Unión adhesiva, preparación | Sustratos reales y preparación superficial aprobada | Compatibilidad, incluida la imprimación especificada, si la hubiera | Rechace las comparaciones con preparaciones distintas |
| Unión adhesiva, curado | Unión realizada con el espesor previsto de la línea adhesiva | Curado durante el intervalo acordado | Evalúe solo después del curado especificado |
| Unión adhesiva, prestaciones | Probeta de unión sometida al acondicionamiento pertinente | Prestaciones mecánicas requeridas | Acepte según los requisitos acordados para la unión |
| Encapsulado, llenado | Carcasa representativa y alojamiento de plástico compatible, si se utiliza | Llenado completo y distribución de vacíos | Compare con los criterios acordados de vacíos y llenado |
| Encapsulado, curado | Profundidad de colada y disposición de los componentes representativas | Curado en toda la probeta representativa | Rechace una evaluación del curado basada únicamente en la superficie |
| Encapsulado, función | Conjunto curado representativo del producto | Aislamiento eléctrico o propiedades ópticas requeridos | Confirme la función, no solo el aspecto |
| Junta de espuma, perfil | Contorno representativo | Dimensiones del cordón y estructura de las celdas | Acepte según los requisitos acordados para el perfil |
| Junta de espuma, unión | Solapamiento del inicio y el final en la superficie prevista | Continuidad y adhesión | Rechace una unión entre el inicio y el final que no se haya probado |
| Junta de espuma, sellado | Sellado formado en las condiciones de montaje previstas | Comportamiento de sellado requerido | Producción y calidad aprueban el resultado de la aplicación |
Para una unión adhesiva entre metales, ASTM D1002-10(2019) establece un método comparativo de ensayo de solape simple. Las notas consultivas públicas sobre el ensayo advierten que los resultados de cortadura aparente obtenidos no deben utilizarse como tensiones admisibles de diseño para uniones estructurales. Una probeta de solape aporta información útil cuando su alcance responde a la cuestión planteada; no constituye un certificado universal para el encapsulado ni el sellado con espuma.
Los ejemplos de aplicaciones publicados varían considerablemente. Se comercializa una resina de encapsulado ópticamente transparente para encapsular ledes, mientras que la espuma de poliuretano conformada in situ desarrolla una estructura de celdas siguiendo un contorno. Ninguno de los ejemplos puede servir como criterio de aceptación completo para el otro.
Imagine que un comprador evalúa dos muestras de prueba para un proyecto de juntas. Una presenta un cordón visible liso; la otra tiene resultados documentados sobre el contorno previsto, incluida la unión entre el inicio y el final. La primera muestra puede parecer mejor, pero el comprador aún debe decidir si la aprueba. El departamento de compras debe solicitar el ensayo de aplicación que falta. El precio de la boquilla de la primera muestra no puede considerarse el menor coste de una muestra cualificada hasta que se realice el ensayo de aplicación. Finanzas solo puede comparar resultados aceptados cuando ambas opciones cumplen el mismo requisito.
Para evaluar la resistencia química, a la abrasión, la durabilidad o la exposición exterior a la radiación ultravioleta (UV), defina con el proveedor las condiciones de servicio y el ensayo del material. Una afirmación de «resistencia excelente» debe especificar las condiciones de exposición y el resultado del ensayo. Un mezclador no puede crear una propiedad que no esté formulada, y un curado satisfactorio a temperatura ambiente no demuestra resistencia a largo plazo. Producción no puede reproducir el resultado aprobado si las pruebas y los criterios no se han aprobado y registrado.
Traspaso de información al proveedor: mantenga vinculadas las decisiones sobre química y componentes
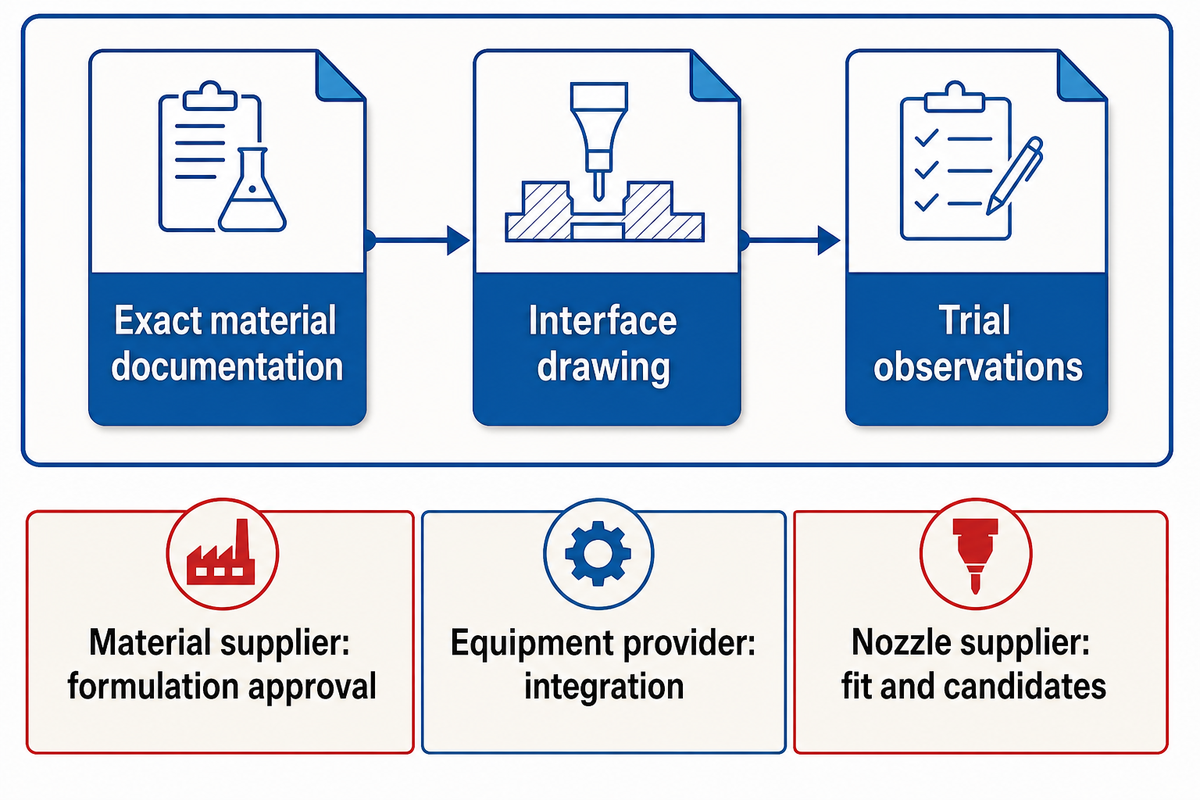
Un traspaso de información útil al proveedor vincula la referencia exacta del poliuretano con el sistema de suministro, el cabezal mezclador y el resultado final previsto. Envíe conjuntamente la documentación del material y las observaciones de las pruebas. Una solicitud que solo identifique «poliuretano 2K» obliga al proveedor a hacer suposiciones sobre la referencia y sus propiedades, el tipo de conexión y lo que el cliente considera un resultado satisfactorio.
Incluya la identidad de los componentes, la base de la relación de mezcla, las condiciones de viscosidad, las instrucciones de preparación, el caudal previsto, el patrón de interrupciones y los requisitos de la probeta representativa. Añada un plano de la interfaz y la disposición del accionamiento de la maquinaria. Los tipos de interfaz de boquilla ayudan a organizar la conversación sobre las conexiones; que coincidan la capacidad o la relación de mezcla no demuestra la intercambiabilidad mecánica.
Ebestron ofrece una gama de productos de boquillas mezcladoras y aplicadores. Utilice los criterios del material y de aceptación para evaluar posibles productos. La aprobación de la formulación corresponde al proveedor del material, y la integración del sistema, al proveedor del equipo.
Para conjuntos existentes, el buscador de compatibilidad de mezcladores ayuda a organizar las consultas sobre la interfaz; verifique el plano con el proveedor antes de realizar el pedido. El siguiente paso más útil es solicitar una prueba documentada: indique el defecto que debe corregirse, las condiciones que se reproducirán y la medición que permitirá determinar si la prueba ha sido satisfactoria.
Preguntas frecuentes
¿Puede un mezclador dinámico corregir una relación de mezcla incorrecta del poliuretano?
Un mezclador dinámico no puede compensar la falta de cantidad de ninguno de los componentes.
Compruebe las cantidades suministradas según la base de la relación de mezcla especificada por el proveedor del material y el procedimiento de medición aprobado del equipo. Indique explícitamente el orden de los componentes y distinga entre masa y volumen. Una vez que el suministro sea correcto, puede realizarse una comparación para evaluar la distribución en la mezcla. Cambiar la velocidad del rotor sin corregir el error de relación no permite determinar si la boquilla es adecuada, aunque el cordón quede más uniforme.
¿Por qué puede seguir blando el poliuretano aunque su color parezca uniforme?
Un color uniforme no demuestra que la mezcla de poliuretano tenga la relación correcta ni que haya completado el curado requerido.
Compare el suministro real de los componentes, la preparación del material, la temperatura y el tiempo de curado transcurrido con las instrucciones de la referencia. Utilice una probeta representativa y un ensayo acordado de las propiedades tras el curado. El color puede ayudar a detectar vetas evidentes, pero los pigmentos y aditivos pueden ocultar diferencias de composición. Una preparación de referencia emparejada puede acotar la investigación; su resultado no identifica una única causa raíz sin comprobar las demás condiciones que hayan cambiado.
¿Es la vida útil de la mezcla indicada en la ficha técnica el tiempo máximo de pausa?
La vida útil de la mezcla publicada no es automáticamente el tiempo de pausa permitido dentro de un cabezal mezclador.
Consulte el método de ensayo y las condiciones asociados al valor y, después, distinga esa medición del historial real del material en el equipo. Un volumen de mezcla confinado, una línea adhesiva fina y una muestra de laboratorio pueden evolucionar de forma distinta. Acuerde los procedimientos de interrupción y reinicio para la referencia y el cabezal, y evalúe el material dispensado tras el reinicio según la aplicación prevista, sin basarse únicamente en el tiempo transcurrido.
¿Todos los poliuretanos bicomponentes requieren mezcla dinámica?
Muchos poliuretanos bicomponentes pueden utilizar un mezclador estático adecuado.
Elija la mezcla motorizada cuando una prueba controlada demuestre una mejora útil para la formulación y las condiciones de funcionamiento reales. Ambos sistemas requieren una mezcla adecuada para la referencia; el nombre de la química por sí solo no determina los componentes que se necesitan.
¿Qué es un barniz transparente de poliuretano 2K?
Un barniz transparente de poliuretano 2K es un recubrimiento bicomponente transparente que se utiliza para crear un acabado protector.
La resina y el endurecedor se combinan según las instrucciones del fabricante del recubrimiento. Esta aplicación es distinta de la dosificación de adhesivos, el encapsulado eléctrico o la formación de juntas de espuma. No aplique la relación de mezcla, la adición de diluyente ni el procedimiento de pulverización de un barniz a esos sistemas de materiales industriales solo porque todos se denominen poliuretano 2K.
¿Pueden las burbujas demostrar por sí solas que la humedad causó el defecto?
Las burbujas por sí solas no permiten distinguir entre una reacción con la humedad, la entrada de aire o la formación intencionada de espuma.
Registre cuándo y dónde aparecen los vacíos, compare las condiciones de manipulación controladas y evalúe el curado. La inclusión de aire y el gas generado por una reacción también pueden interactuar dentro del mismo material.
¿Qué debe incluir una solicitud de boquillas mezcladoras de repuesto?
Envíe la referencia exacta del material, los datos de los componentes, los detalles de la interfaz y el resultado de aplicación que debe conseguir la boquilla.
Incluya la base de la relación de mezcla, las condiciones de medición de la viscosidad, las instrucciones de preparación, el caudal previsto y el patrón de interrupciones. Identifique el accionamiento y la disposición de dosificación existentes, y proporcione un plano de la interfaz en lugar de basarse en una capacidad nominal. Adjunte observaciones de muestras representativas y el ensayo de aceptación acordado. Indique qué equipo se mantendrá. Así, el proveedor de boquillas podrá abordar el ajuste y las opciones, mientras que el proveedor del material y el integrador resolverán las cuestiones de formulación y suministro.
Artículos relacionados
- Guía de compra y selección de cartuchos dobles de 50 ml
- Interfaces de boquillas mezcladoras y comprobaciones de ajuste
- Cómo elegir un cartucho para adhesivos bicomponentes
- Mezcla estática frente a dinámica para adhesivos bicomponentes
Referencias y fuentes
- Información general sobre isocianatos Occupational Safety and Health Administration
- Dosificación y mezcla de elastómeros de poliuretano David Mandeville, Adhesives & Sealants Industry, 2012
- ASTM D4274-23: determinación de los índices de hidroxilo de los polioles ASTM International, alcance público
- ASTM D4878-23: determinación de la viscosidad de los polioles ASTM International, alcance público
- Estudio sobre la mezcla estática de poliuretano, 2021 Christian R. Dixon, University of Southern Mississippi; resumen de tesis
- Influencia de la inclusión de burbujas de aire en la cinética de reacción del poliuretano Brondi y colaboradores, 2022; repositorio de University of Valladolid
- ISO 10364:2024: determinación de la vida útil de los adhesivos multicomponentes International Organization for Standardization, resumen público
- Una variable cada vez National Institute of Standards and Technology, manual de estadística aplicada
- Análisis de observaciones emparejadas National Institute of Standards and Technology, manual de estadística aplicada
- ASTM D1002-10(2019): resistencia aparente a la cortadura de probetas metálicas unidas mediante una junta adhesiva de solape simple ASTM International, alcance público e importancia