Póngase en contacto con Ebestron Company

Actualizado en octubre de 2026
Los sistemas de mezcla dinámica para sellantes 2K pueden producir un cordón de aspecto uniforme que, aun así, no supere una inspección posterior. Por ejemplo, el operario puede observar un color homogéneo mientras el equipo de calidad retiene las piezas porque el registro de dosificación A:B está incompleto. La velocidad de giro del rotor motorizado no responde a la pregunta adecuada. El equipo debe saber qué material llegó finalmente al cabezal, cómo se mezcló y si el material curado es apto para el uso previsto.
Los sistemas de mezcla dinámica para sellantes 2K utilizan un rotor motorizado para mezclar componentes suministrados por separado. La dosificación previa controla la relación A:B. Para aprobar el proceso de producción también se necesitan pruebas del curado y la aplicación específicos del material.
Referencia rápida: cuatro comprobaciones distintas
- Dosificación: cantidad y relación de mezcla de los componentes suministrados.
- Mezcla: cómo combina esos componentes el cabezal motorizado.
- Curado: desarrollo de las propiedades del material exigidas por su especificación.
- Aplicación: comportamiento sobre el sustrato y en la unión o pieza previstos.
El personal de ingeniería, calidad y mantenimiento puede utilizar esta información para organizar las comprobaciones de aceptación de la producción, puesta en marcha y diagnóstico de fallos. La selección del equipo se aborda por separado. La comparativa entre mezcla estática y dinámica explica los motivos de la selección, y la página de soluciones de mezcla dinámica de Ebestron trata el sistema y su integración.
Qué hace la mezcla dinámica en un sistema de sellante 2K
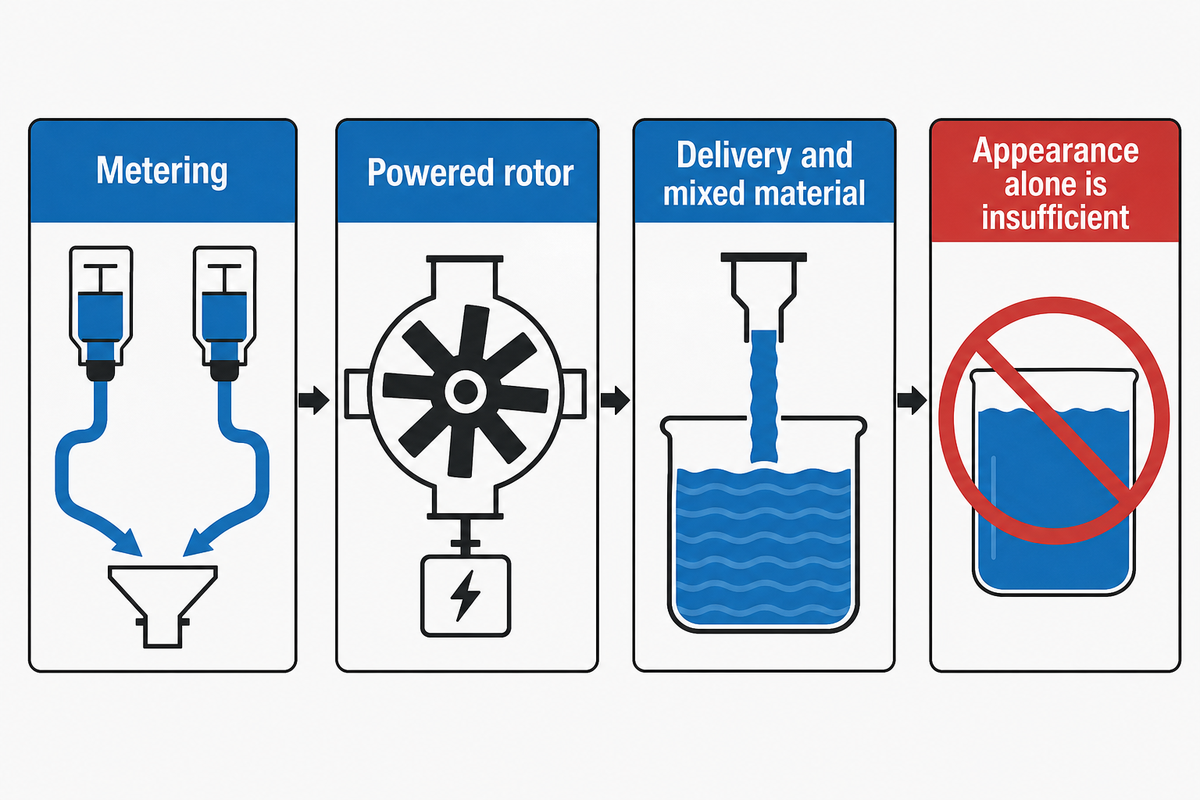
La mezcla dinámica utiliza un rotor motorizado para mezclar dos componentes dentro de un cabezal mezclador. La dosificación y la mezcla son funciones distintas del sistema: una controla las proporciones de alimentación y la otra, cómo se combinan los componentes. Por tanto, una comprobación de aceptación debe evaluar tanto la dosificación como el material mezclado, en lugar de considerar que un aspecto homogéneo demuestra que se han realizado correctamente ambas operaciones.
Las máquinas de mezcla a granel pueden incorporar bombas, válvulas y una cámara motorizada. Los sistemas con cartucho pueden dosificar el material a través de una boquilla mezcladora motorizada, con un accionamiento de dispensación manual o automático. Estas arquitecturas requieren pruebas distintas del equipo. Un accesorio de boquilla no valida el rendimiento de un sistema completo de dosificación automática.
Tom Buckley, ingeniero de aplicaciones de Henkel, describe estas funciones diferenciadas de manipulación de materiales en Dispensing Two-Part Adhesives, un artículo técnico histórico. Su explicación sirve de contexto, no como especificación actual de un equipo.
En la dosificación de adhesivos, la expresión «meter mix» implica confirmar ambas funciones. Si un proveedor utiliza «AB» o «auto» en una descripción, aclare qué componentes y operaciones abarca. Ninguno de estos términos indica que el cabezal tenga un rotor motorizado.
- Confirme en qué proporción se dosifican A y B.
- Identifique el rotor motorizado y su conexión de accionamiento.
- Localice el punto en el que se encuentran por primera vez las corrientes separadas.
- Defina las pruebas necesarias después de la dosificación.
Es prematuro comprar un cabezal de mezcla dinámica 2K si no se ha verificado la dosificación previa. Ni una pasta de alta viscosidad ni una relación de mezcla extraña demuestran la compatibilidad del sistema. Aún hay que evaluar la formulación y todo el recorrido del material mediante una prueba.
Para comprobar la dosificación, aplique los principios de trazabilidad de resultados de medición del NIST a las cantidades medidas reales. No constituyen una aprobación del equipo.
Siga el recorrido del material desde la dosificación hasta el cordón
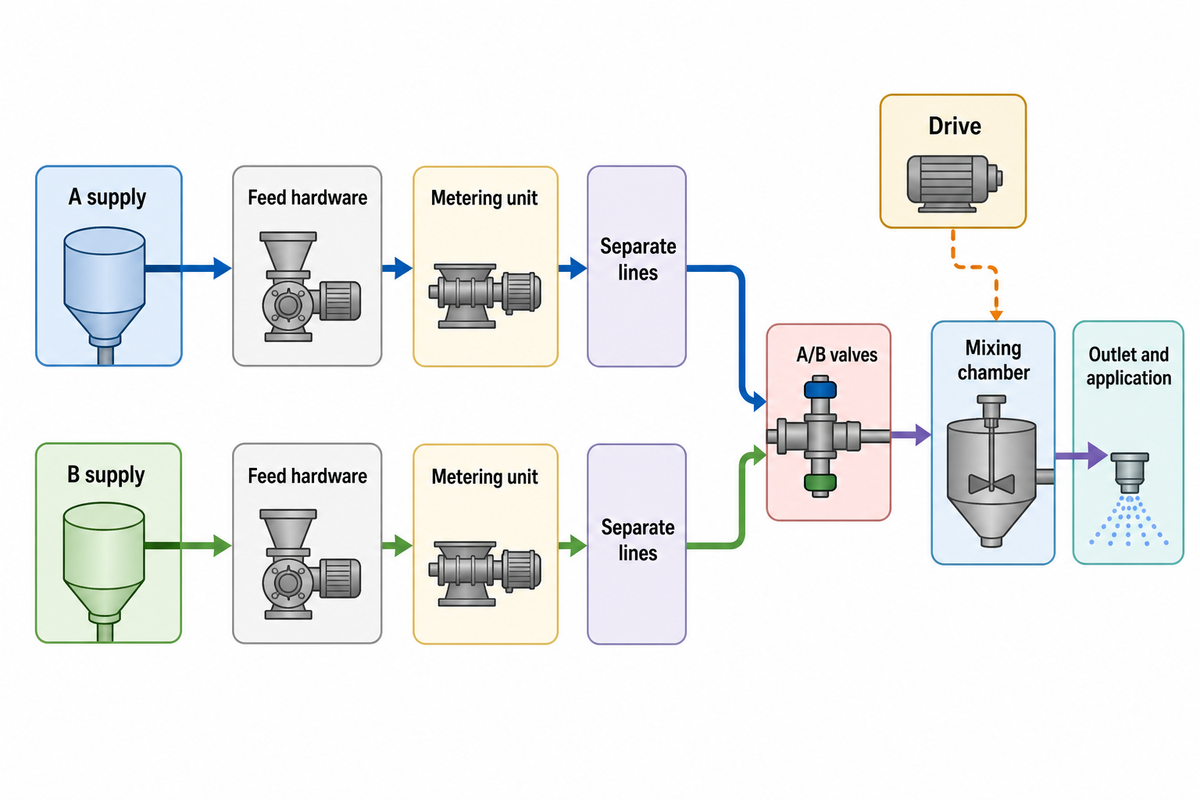
El recorrido del material parte de los suministros separados de A y B, atraviesa el equipo de dosificación y llega al punto de unión, la cámara de mezcla y la salida. Documente el recorrido de la instalación concreta que se esté evaluando. La bomba, la temporización de las válvulas, el rotor y la salida tienen funciones distintas. Por tanto, un cambio en un componente puede modificar las pruebas necesarias para validar todo el proceso de dosificación.
Prepare un esquema señalizado y compárelo con el equipo instalado. Indique las derivaciones de recirculación, los puntos de medición de presión y los componentes que retienen material mezclado. Si se utiliza un cartucho bicomponente, indique su formato y conexión por separado del accionamiento de dispensación.
| Ubicación | Qué registrar | A qué responde el registro |
|---|---|---|
| Suministro de A | Identidad del material, lote y temperatura de acondicionamiento en °C | ¿Estaba disponible el componente previsto? |
| Suministro de B | Identidad, lote y autorización de uso tras el almacenamiento | ¿Se utilizó el componente correspondiente? |
| Equipo de alimentación | Estado de la dosificación y alarmas de suministro | ¿Podría faltar material en alguno de los lados? |
| Unidad de dosificación | Base de la relación de mezcla y caudal en g/s o mL/s | ¿Se comprobaron las proporciones sobre la base adecuada? |
| Líneas separadas | Recorrido y límites de presión autorizados en bar | ¿Dónde pueden producirse restricciones o quedar material retenido? |
| Válvulas A/B | Temporización y punto de medición | ¿Qué llega al punto de unión? |
| Cámara de mezcla | Revisión de la cámara y del rotor | ¿Qué geometría se ha validado? |
| Accionamiento | Velocidad ordenada en rpm y señales de estado disponibles | ¿Funcionó el rotor según lo previsto? |
| Salida y aplicación | Revisión de la boquilla, masa dosificada en g y geometría del cordón en mm | ¿Qué material dosificado se evaluó? |
Precision Dosing, publicado en 2011 por Gerald Pfeiler, director ejecutivo de ViscoTec-America, describe la reología y cómo afectan los cambios de presión a la dosificación. La autoría del proveedor es relevante: las descripciones de producto suelen explicar la ciencia que hay detrás, pero las afirmaciones y garantías de rendimiento no deben extrapolarse más allá del producto.
Antes de solicitar la sustitución directa del cabezal, compruebe las interfaces de alimentación, accionamiento y controlador. Separe el hardware de la afirmación de que el sistema está listo para la producción en serie.
En una instalación modular, señale en el esquema los límites de cada módulo en las conexiones de mangueras y tuberías. Identifique qué interfaces conserva la sustitución y cuáles requieren una nueva evaluación.
Indique también en el esquema los puntos de medición. Las directrices de trazabilidad del NIST se centran en el resultado, no en la presencia de un dispositivo calibrado.
Defina una ventana de funcionamiento específica para el material
Una ventana de funcionamiento es la combinación documentada de estado del material, temporización, funcionamiento del mezclador y dosificación que se ha evaluado para un proceso concreto. Registre la temperatura, los valores de pausa y caudal, y la velocidad del rotor. El rango de ajuste de una máquina concreta no debe considerarse una fórmula de sellante aprobada; tampoco debe trasladarse el resultado de una formulación a otra sin pruebas.
Solicite al proveedor del material la base de la relación de mezcla, los datos de densidad si es necesario convertirla, las condiciones de procesamiento y el método pertinente para determinar el tiempo de utilización o la vida útil de la mezcla. ISO 10364:2024 aborda la determinación del tiempo de utilización de adhesivos multicomponente. Sus métodos no tienen por qué dar resultados idénticos y no validan un mezclador dinámico.
¿Puede un mezclador dinámico corregir una dosificación con una relación incorrecta?
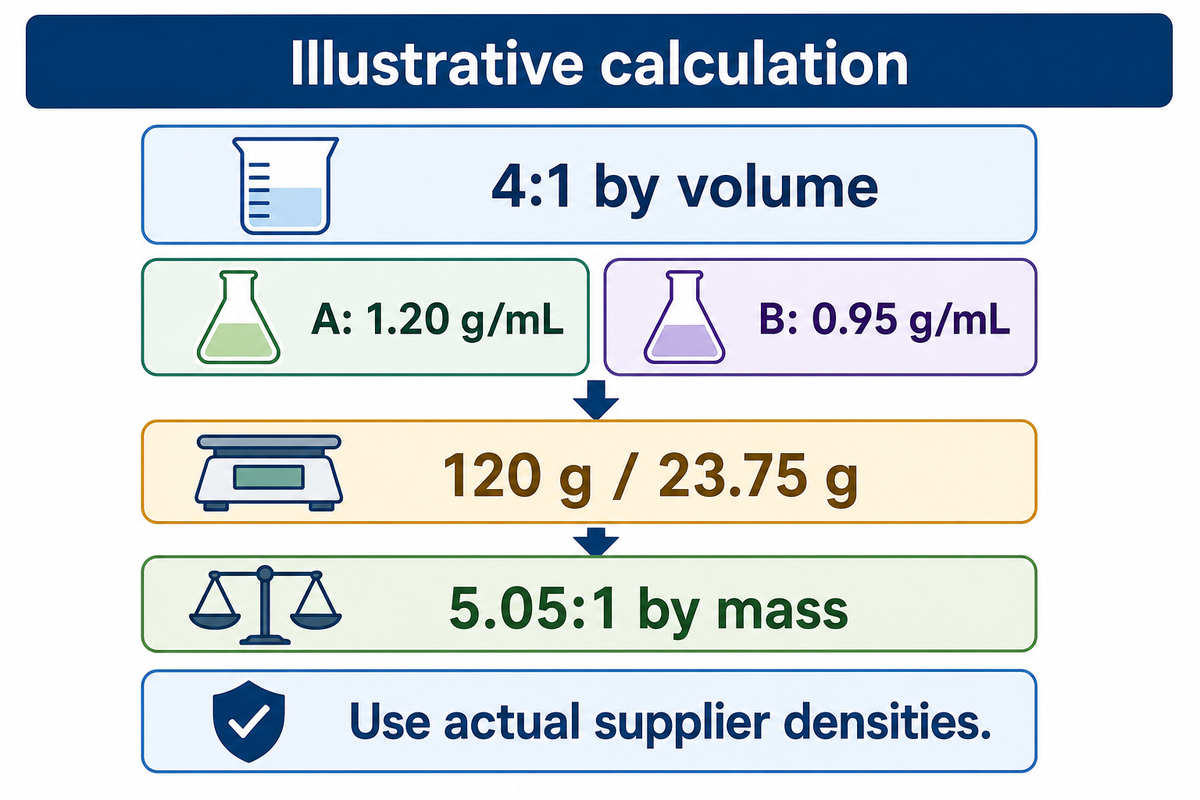
Un mezclador dinámico no puede aportar el componente que falta. Determine el resultado de la dosificación A:B antes de ajustar los parámetros de mezcla. La relación en volumen y la relación en masa pueden diferir si los componentes tienen distintas densidades. Identifique la base especificada por el proveedor, el punto y las condiciones de medición y, después, compare el resultado con la especificación del material.
Cálculo ilustrativo: suponga que un material requiere una relación de 4:1 en volumen, con una densidad de A de 1,20 g/mL y de B de 0,95 g/mL en las condiciones de medición especificadas. Si se recogen 100 mL de A y 25 mL de B, se obtienen 120 g y 23,75 g. La relación en masa es 120 ÷ 23.75 = 5.05:1, mientras que la relación en volumen sigue siendo 4:1. Pesar 120 g de A y 30 g de B daría una relación en volumen de aproximadamente 3.17:1, pese a que la relación en masa sería de 4:1. Sustituya las densidades reales del proveedor; el conversor de relaciones en masa y volumen puede ayudarle con ese cálculo.
La precisión de la medición también influye en la decisión. Las directrices de trazabilidad metrológica del NIST señalan que la calibración del instrumento, por sí sola, no garantiza la trazabilidad ni la adecuación al uso previsto. Determine qué instrumento de pesaje se utiliza, su estado, repetibilidad, factores ambientales e incertidumbre adecuados al criterio de aceptación.
Nota técnica
Los valores de densidad y la incertidumbre de pesaje se incluyen en el resultado de la relación para las comprobaciones ilustrativas de 100 mL/ 25 mL. Las desviaciones permitidas deben tomarse de las especificaciones aprobadas del material y del proceso. El NIST aporta principios de medición, pero no establece una tolerancia universal de aceptación de ±1 % para sellantes.
Las objeciones de compra se resuelven mejor aportando datos de pruebas pertinentes para un material concreto. Aumentar los valores de rpm del controlador no permite determinar si la unión adhesiva o el curado son aceptables.
En el caso de materiales de alta viscosidad, determine si la prueba reproduce las condiciones reales de alimentación. Si se propone el acondicionamiento al vacío, solicite el método y las pruebas específicos de la formulación. No es una solución general para las burbujas.
Valide el proceso con una cadena de pruebas del cordón en 4 etapas
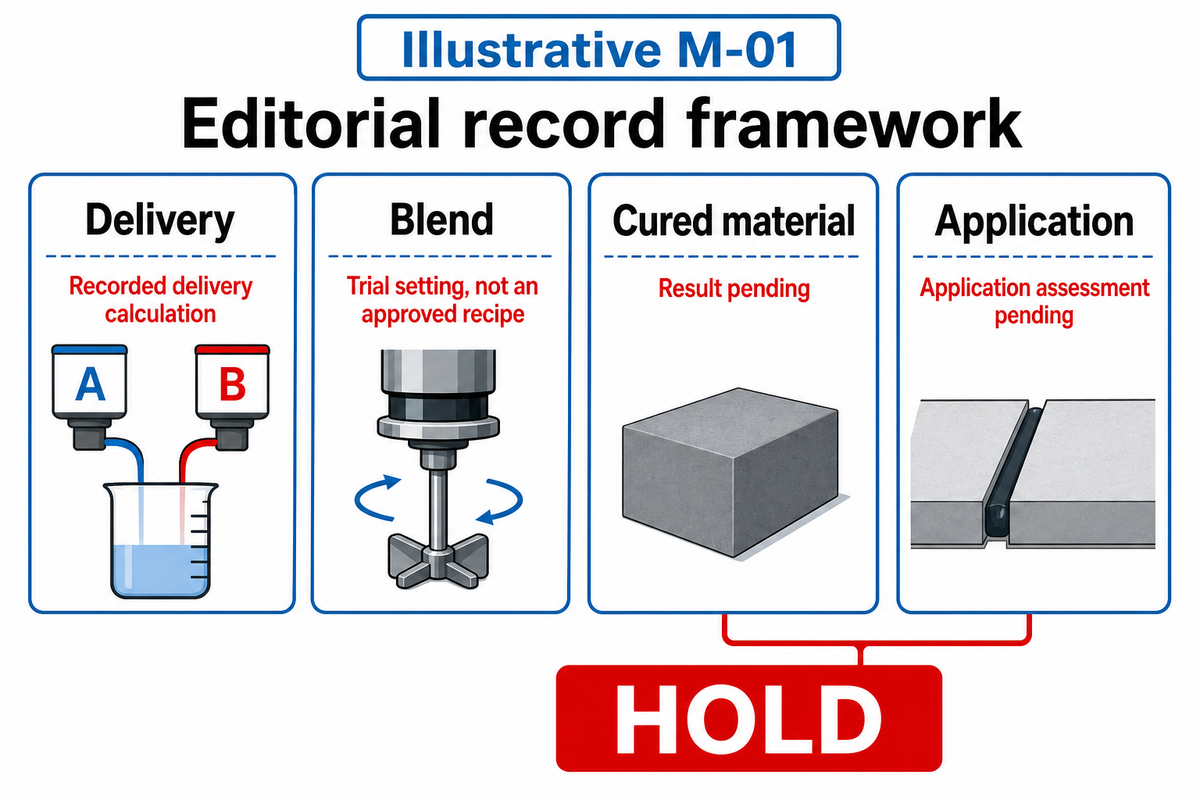
La cadena de evidencias del cordón en 4 etapas ofrece un marco para vincular los resultados de dosificación, mezcla y material curado con la aplicación prevista. La cadena de evidencias del cordón en 4 etapas organiza esa documentación para que las pruebas que faltan queden a la vista. Ofrece un marco en el que se señalan claramente los eslabones que faltan en la cadena de evidencias.
Es un marco editorial para registrar información; los métodos y límites de aceptación reales deben proceder del material, la aplicación y la especificación aplicable.
Cadena de pruebas del cordón en 4 etapas
La cadena de pruebas del cordón en 4 etapas vincula los registros necesarios de dosificación, mezcla y material curado con la aplicación correspondiente. Ninguna observación por sí sola constituye una aceptación completa.
- Dosificación: confirme los componentes, la base de la relación de mezcla y unas condiciones de dosificación representativas.
- Mezcla: registre la configuración del mezclador y las observaciones según el método acordado.
- Material curado: evalúe las propiedades en las condiciones de acondicionamiento y los tiempos de ensayo especificados.
- Aplicación: evalúe el sustrato, la unión o la pieza previstos según sus propios requisitos.
El alcance del método determina qué significa un resultado. ASTM C1183/C1183M-13(2024) cubre la velocidad de extrusión en laboratorio de sellantes para construcción. ISO 24068-2:2021 aborda el desarrollo de las propiedades de curado en probetas de ensayo de sellantes para construcción e ingeniería civil. Ninguna de las dos normas aprueba de forma general un rotor, una formulación o un conjunto industrial.
Ejemplo cumplimentado, prueba M-01: todos los valores numéricos son ilustrativos. El responsable de calidad ha registrado el cálculo de dosificación y la identificación de la muestra, pero aún no se ha realizado el ensayo de aplicación. La decisión correcta es HOLD, aunque el cordón tenga buen aspecto.
| Etapa | Pruebas registradas | Decisión / próximo responsable |
|---|---|---|
| Dosificación | A 120 g; B 23,75 g; densidades hipotéticas de 1.20 y 0,95 g/mL | Relación calculada en volumen de 4:1; calidad comprueba la incertidumbre y la tolerancia especificada |
| Mezcla | Revisión del cabezal H-A; prueba a 500 rpm; caudal de 2 g/s; temperatura de la muestra de 23 °C | Se ha registrado un ajuste de prueba, no una fórmula aprobada; el ingeniero de procesos evalúa el método de mezcla especificado |
| Material curado | Muestra M-01-C; observación prevista a las 24 horas según el método acordado | Resultado pendiente; el laboratorio registra las propiedades medidas y las condiciones |
| Aplicación | Unión J-01; anchura ilustrativa de 6 mm; sustrato previsto identificado | Evaluación de la aplicación pendiente; calidad mantiene HOLD |
Los sellantes para juntas de construcción requieren una clase de uso final y un sustrato definidos. ASTM C920-18(2024) advierte expresamente que los sellantes que cumplen los requisitos no son adecuados para todas las aplicaciones. ASTM C1521-19(2025) evalúa la adhesión y cohesión de juntas de impermeabilización instaladas; no establece el rendimiento integral de la junta ni determina de forma directa la causa de un fallo.
La observación prevista a las 24 horas en M-01 es un ejemplo, no un tiempo de curado universal. La autorización depende de que se hayan completado las pruebas adecuadas. Haber superado los ensayos de extrusión no resuelve un requisito pendiente de adhesión al sustrato.
Controle la puesta en marcha, las pausas y el reinicio
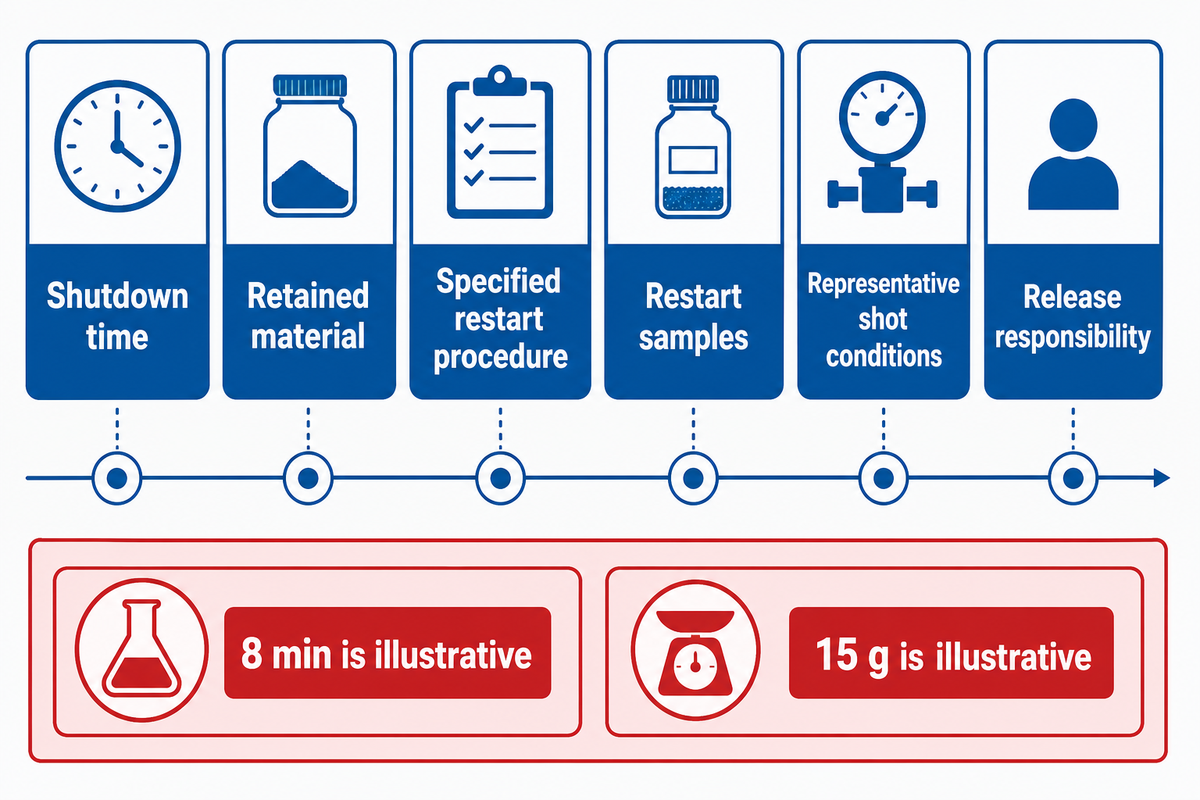
Se necesitan comprobaciones registradas para la puesta en marcha y el reinicio, ya que el funcionamiento continuo no representa todas las condiciones de dosificación. Utilice las instrucciones del equipo y del material para definir el cebado, el tiempo de inactividad permitido y el tratamiento del material mezclado retenido en el equipo. Mantenga la dosificación separada hasta que se hayan establecido las pruebas necesarias de dosificación, mezcla y aceptación posterior.
El artículo histórico de Pfeiler sobre dosificación analiza las fluctuaciones de caudal al principio y al final de una aplicación. Este mecanismo permite evaluar la secuencia real de producción, en lugar de aceptar una dosificación continua prolongada como sustituto de la validación de aplicaciones breves.
Si el tiempo de utilización del adhesivo influye en la evaluación del reinicio, indique el método empleado. ISO 10364:2024 ofrece métodos para determinar el tiempo de utilización, pero no fija una duración de pausa permitida para este cabezal o formulación.
En una continuación ilustrativa de M-01, la línea se detiene durante 8 min tras realizar aplicaciones de 15 g. El operario registra la pausa y separa la muestra M-01-R del material apto para la venta. Un técnico de mantenimiento confirma la revisión del cabezal y el procedimiento utilizado. Calidad solicita la comprobación de dosificación pendiente y la evaluación programada del material. Nadie declara que una pausa de 8 min esté permitida solo porque el siguiente cordón tenga el mismo color.
- Registre la hora de parada y el estado del material retenido.
- Aplique el procedimiento especificado de sustitución, limpieza o reinicio.
- Identifique las muestras de reinicio y compruebe las condiciones de aplicaciones representativas.
- Registre la decisión y la persona responsable de autorizar la liberación.
Si el reinicio requiere sustituir consumibles, el plan debe contemplar la disponibilidad de repuestos. El posible ahorro en elementos mezcladores puede desaparecer si un turno no dispone del repuesto aprobado o no puede identificar qué procedimiento debe aplicar.
La pausa ilustrativa de 8 min y la aplicación de 15 g plantean una cuestión que debe comprobarse; no son límites que deban copiarse. Establezca los criterios de aceptación del reinicio con la formulación, el cabezal y la secuencia de producción reales.
Rastree las vetas, zonas blandas y burbujas hasta su origen
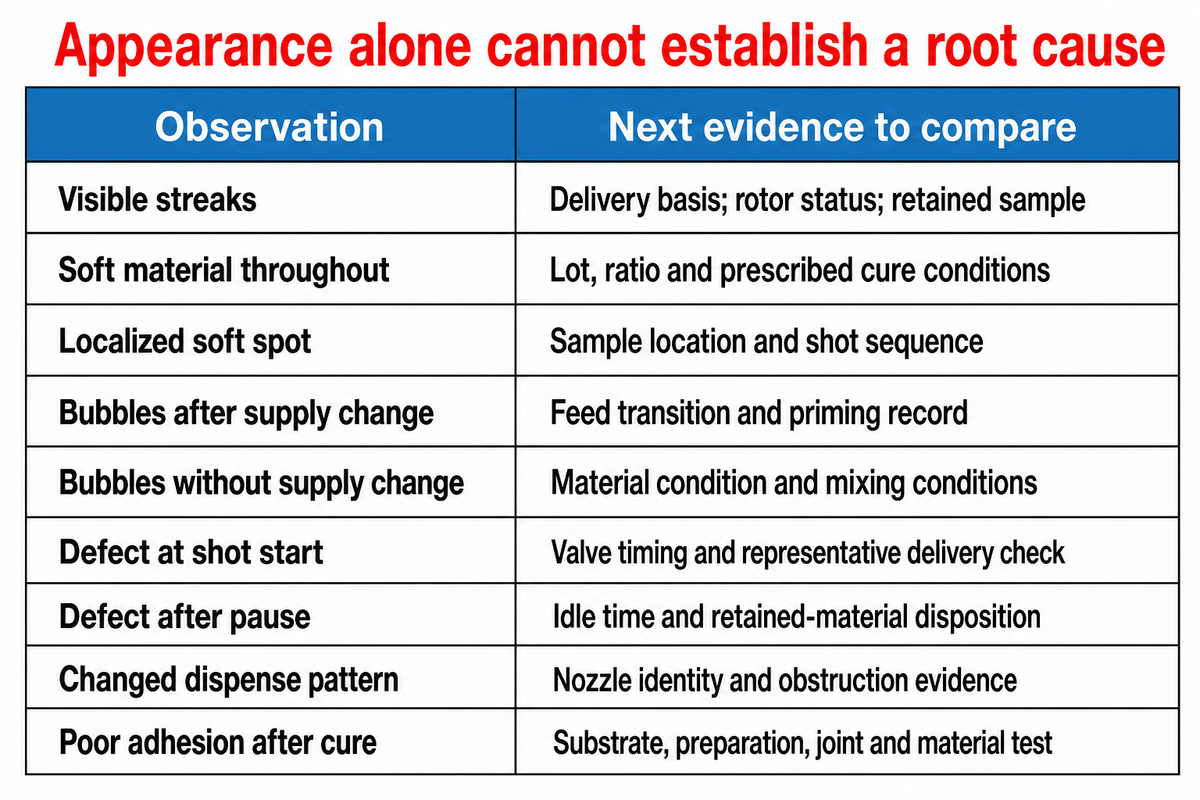
Las burbujas, las vetas y la falta de dureza son observaciones que deben investigarse. Pueden deberse a causas distintas. Antes de cambiar los ajustes, reúna pruebas independientes de la dosificación, la mezcla, el estado del material y la aplicación. Una matriz de diagnóstico puede ayudar a orientar la siguiente investigación. Sin embargo, el aspecto por sí solo no permite establecer la causa raíz. Todo cambio debe comprobarse según los requisitos de aceptación pertinentes.
¿Cómo puede distinguir un defecto de mezcla de un problema del material?
Compare el defecto con otros registros: identidad y estado de los componentes, mediciones de dosificación, estado del mezclador y resultados exigidos del material curado. Si se confirma un error en la relación de mezcla, centre la atención en las etapas previas. Una dosificación aceptable deja abiertas otras posibilidades, como la mezcla, el acondicionamiento o el método de aplicación. Deben rastrearse las muestras y los lotes para que el proveedor del material y el equipo técnico puedan revisar las pruebas.
Un debate público sobre epoxi de consumo ilustra una cuestión: una mezcla quedó pegajosa mientras que las demás se curaron. Esto deja dudas sobre las proporciones de los lotes y la mezcla. La pregunta sirve como ejemplo de cómo expresarlo, pero no constituye una prueba de un método de reparación industrial. Otras variaciones sin controlar, como añadir endurecedor o calor, o utilizar un disolvente sin instrucciones de la formulación, introducirían otro cambio sin controlar.
| Observación | Pruebas que comparar | Siguiente acción / responsable |
|---|---|---|
| Vetas visibles | Base de dosificación; estado del rotor; muestra retenida | El ingeniero de procesos comprueba la dosificación antes de probar otra velocidad |
| Material blando en toda la pieza | Lote, relación de mezcla y condiciones de curado prescritas | Calidad y el proveedor del material revisan las pruebas de la formulación |
| Zona blanda localizada | Ubicación de la muestra y secuencia de aplicaciones | Calidad localiza el defecto; evite dar por sentada una única causa |
| Burbujas tras cambiar el suministro | Transición de alimentación y registro de cebado | Mantenimiento comprueba el procedimiento de suministro aprobado |
| Burbujas sin cambio de suministro | Estado del material y condiciones de mezcla | El proveedor y el ingeniero de procesos comparan las hipótesis |
| Defecto al inicio de la aplicación | Temporización de las válvulas y comprobación de dosificación representativa | El ingeniero de procesos evalúa el transitorio inicial |
| Defecto tras una pausa | Tiempo de inactividad y decisión sobre el material retenido | El operario separa el material dosificado al reiniciar |
| Cambio en el patrón de dosificación | Identidad de la boquilla y pruebas de obstrucción | Mantenimiento sigue el procedimiento del equipo |
| Adhesión deficiente tras el curado | Sustrato, preparación, unión y ensayo del material | El especialista en aplicaciones evalúa el método de uso final |
La advertencia de C1521 sobre cómo determinar la causa de un fallo adhesivo se refiere específicamente a las juntas de impermeabilización, pero explica por qué un fallo de la unión adhesiva no señala necesariamente al mezclador. Mantenga abiertas otras causas hasta que los ensayos y registros aplicables permitan distinguirlas.
Para M-01-R, se vinculan una observación a las 24 horas y una muestra hipotética de reinicio de 15 g con el mismo lote y la misma revisión del cabezal. Los registros ayudan a analizar las causas, pero ninguno de esos valores permite emitir un diagnóstico. No compre un rotor de sustitución basándose únicamente en un cordón blando.
Adapte las comprobaciones a poliuretanos, siliconas y epoxis
Poliuretano, silicona y epoxi son familias amplias de materiales, no instrucciones completas de procesamiento. La formulación exacta y el uso final determinan la relación de mezcla, las condiciones de trabajo y las propiedades de aceptación del material. Distinga los requisitos de espumado, sellado, unión adhesiva y encapsulado. Solicite las instrucciones del proveedor y evalúe detenidamente los requisitos antes de establecer un ajuste del rotor y unos criterios de curado para toda una familia.
- Poliuretano / PU: confirme el acondicionamiento de la formulación y si se espera que forme espuma; consulte la ficha de datos de seguridad del material sin curar.
- Silicona / RTV: identifique los componentes suministrados y las condiciones de curado especificadas, sin basarse únicamente en la denominación de la familia.
- Resinas epoxi: determine la base de la relación de mezcla, el método para medir el tiempo de utilización y las propiedades exigidas tras el curado.
- Uso final: distinga entre una junta de construcción, un sellado de automoción, la fabricación de juntas, un recubrimiento o un encapsulado antes de elegir el método de aceptación.
La descripción general de los isocianatos de OSHA señala que preocupa la exposición a isocianatos durante la fabricación de poliuretano y adhesivos. Evalúe la formulación y controle la exposición; una denominación genérica como «adhesivo de PU» no sustituye a la ficha de datos de seguridad.
La muestra ilustrativa de 23 °C y la observación a las 24 horas de M-01 no pueden aplicarse a otro compuesto. Los trabajos con productos electrónicos también plantean requisitos específicos; la información sobre sistemas de cartucho para encapsulado de componentes electrónicos se ofrece en otra sección.
Si una oferta describe el proceso como tratamiento de uretano, verifique la formulación exacta. En el encapsulado de componentes electrónicos, especifique si se va a dosificar un cordón controlado o verter el material en una cavidad. No sustituya el proceso de mezcla evaluado por una mezcla manual sin una prueba documentada.
Planifique la limpieza y los cambios de material según el diseño del cabezal
La limpieza depende del recorrido en contacto con el material dentro del cabezal, de los materiales retenidos y del método de mantenimiento aprobado. ¿El sistema está equipado con elementos mezcladores sustituibles? ¿Existe un circuito de lavado documentado o un procedimiento de desmontaje? Que un procedimiento sea adecuado para un cabezal no demuestra que otro pueda limpiarse con el mismo fluido. La compatibilidad química y la protección del trabajador deben incluirse junto con la evaluación de las energías peligrosas.
Las descripciones de los equipos originales incluyen tanto elementos mezcladores desechables como sistemas de enjuague específicos de cada diseño. Indique las instrucciones reales del equipo, el agente de limpieza autorizado y la vía de eliminación de residuos. Los materiales de mantenimiento deben incluir cargas abrasivas, residuos curados y materias primas incompatibles. La palabra «dinámico» no permite extrapolar recomendaciones generales sobre el uso de agua o disolventes.
En los lugares de trabajo de Estados Unidos a los que se aplique, OSHA 29 CFR 1910.147 regula el mantenimiento con energías peligrosas dentro de su ámbito establecido. Cuando el procedimiento sea aplicable, deben tenerse en cuenta la energía almacenada y la verificación del aislamiento.
«Los pulsadores, los selectores y otros dispositivos del circuito de control no son dispositivos de aislamiento de energía».
En los lugares de trabajo de Estados Unidos a los que se aplique, OSHA 1910.1200 también incluye la gestión de las fichas de datos de seguridad y la formación de los empleados sobre los riesgos. Determine la manipulación, el control de la exposición y la reactividad de los componentes y del agente de limpieza. Aplique el procedimiento de seguridad del centro para seleccionar las medidas de control; este manual no especifica equipos de protección universales.
Haga
- Identifique las piezas en contacto con el material y las instrucciones aprobadas.
- Documente los controles de energía y de productos químicos.
- Mantenga existencias de los consumibles especificados.
No haga
- Traslade un fluido de lavado de un diseño a otro.
- Sustituya el aislamiento aplicable por un botón de parada.
- Reinicie el sistema si se desconoce el material retenido.
Una pausa ilustrativa de 8 min sigue siendo un registro del proceso, no un motivo para limpiar. Acuerde la regla de cambio para el material y quién se responsabiliza de la pieza de repuesto antes de aceptar una oferta de equipo.
Transfiera a producción un proceso validado
En la transferencia de procesos automatizados a producción, se documentan en un registro operativo controlado los materiales evaluados, el equipo, los ajustes, los métodos y las responsabilidades. Aporte pruebas que respalden la aprobación y documente las condiciones que exigen una retención o una nueva evaluación. Compras necesita las piezas adecuadas, mantenimiento necesita las instrucciones de servicio aprobadas y calidad necesita muestras trazables y resultados de aceptación específicos de la aplicación.
La automatización cambia quién controla y registra la secuencia; no elimina la necesidad de pruebas de aceptación.
Un informe de ASI sobre la aplicación de dosificación automatizada de Staiger describe el registro del estado del motor de mezcla del sistema seleccionado. Se trata de un caso de cliente identificado, vinculado a los proveedores ViscoTec/preeflow, y no de datos de ensayo de Ebestron. La pregunta práctica es si su controlador proporciona las pruebas que exige su proceso.
| Destinatario | Registro transferido | Decisión |
|---|---|---|
| Ingeniero de procesos | Cabezal H-A; ensayo ilustrativo 500 rpm / 2 g/s / 23 °C | Se conserva la revisión del ensayo; no se ha emitido ninguna receta de producción |
| Responsable de calidad | 120 g A / 23,75 g B; muestra de curado prevista a las 24 horas; ensayo de aplicación pendiente | RETENIDO a la espera de resultados adecuados al método y de la aceptación de la relación de mezcla |
| Mantenimiento | Se solicitan el método aprobado de limpieza o sustitución y la lista de repuestos | Preparación del servicio sin resolver |
| Operario | Ejemplo de dosis de 15 g; pausa de 8 min; M-01-R segregado | El producto de reinicio queda excluido de la aprobación |
| Compras | Material, revisión del cartucho/cabezal e interfaz del controlador identificados | Se requiere confirmar la compatibilidad antes de realizar el pedido |
También deben examinarse las nuevas denominaciones introducidas en el mercado. En marzo de 2026, el anuncio de Essemtec sobre sistemas bicomponentes describía agujas dosificadoras con mezclador estático. Por ejemplo, una etiqueta 2K no significa que haya un rotor motorizado. Al evaluar una oferta nueva, solicite el plano del recorrido del material, del accionamiento y del control para determinar si la oferta es adecuada.
Defina la flexibilidad necesaria mediante casos concretos de material, dosis y cambio, y solicite registros de ensayos que respalden esos casos.
Conserve en la transferencia la base utilizada para aceptar las mediciones. Las directrices del NIST sobre trazabilidad y adecuación al uso previsto evitan que una etiqueta de calibración sustituya a un resultado adecuado.
Utilice las siguientes solicitudes en su conversación con el proveedor e indique los valores de sus materiales, en lugar de basarse en límites recomendados.
| Parámetro | Rango recomendado | Por qué importa | Cómo verificarlo |
|---|---|---|---|
| Material y relación de mezcla | Base en masa o volumen especificada por el proveedor | Define qué debe suministrarse | Instrucción actual de formulación y registro de la relación de mezcla |
| Caudal de salida | g/s o mL/s requeridos, incluida la secuencia de dosis | Define las condiciones de dosificación evaluadas | Ensayo representativo de producción |
| Funcionamiento del rotor | Rango de rpm evaluado para el material | Relaciona la mezcla con el cabezal seleccionado | Estado del accionamiento y resultados del material |
| Temperatura | Rango del proveedor/proceso en °C | Define las condiciones de acondicionamiento y los datos de medición | Estado registrado del material |
| Pausa y reinicio | Tiempo de inactividad validado en min | Controla la gestión del material retenido | Muestra y procedimiento de reinicio identificados |
| Aceptación de la aplicación | Propiedad específica del uso final y unidades | Evita aprobar el producto basándose solo en el aspecto | Método, sustrato y criterio de aceptación especificados |
Idea clave
Apruebe un proceso de dosificación 2K solo conforme a los requisitos documentados del material y de la aplicación. El registro en cuatro etapas permite detectar las pruebas que faltan; no puede aportar resultados de ensayo ausentes.
Para determinar la compatibilidad del sistema y el suministro de consumibles, facilite al equipo de dispensación de Ebestron las instrucciones pertinentes del material, la revisión del equipo y cualquier verificación aún pendiente. Indique qué pruebas siguen siendo necesarias antes de aprobar la producción.
Preguntas frecuentes
¿Cómo funcionan los sistemas de mezcla dinámica para sellantes 2K?
Ver respuesta
Los componentes separados llegan a un cabezal de mezcla, donde un rotor motorizado los mezcla antes de la aplicación. El sistema de dosificación controla las proporciones; el cabezal de mezcla aporta la energía necesaria para mezclar. El proceso completo sigue requiriendo comprobaciones de la identidad de los componentes, la dosificación, las propiedades del material y la aplicación prevista. Confirme la arquitectura concreta del cartucho o del suministro a granel, en lugar de dar por hecho que todas las instalaciones bicomponentes utilizan el mismo equipo.
¿Puede un mezclador dinámico corregir una relación A:B incorrecta?
Ver respuesta
No. Un rotor no puede añadir el componente que falta a una alimentación con una relación incorrecta. Compruebe la dosificación aguas arriba conforme a la base en masa o volumen de la formulación. Si se pesa un material cuya relación se especifica en volumen, utilice la información de densidad específica de cada componente y un sistema de medición adecuado. Resuelva el resultado de dosificación antes de comprobar si un cambio en el funcionamiento del rotor mejora la mezcla.
¿Por qué puede quedar blando un cordón de sellante 2K después de la dosificación?
Ver respuesta
La blandura puede deberse a varias causas posibles, como la dosificación de los componentes, la mezcla, la identidad o el estado del material y las condiciones de curado especificadas. Identifique el lote y la muestra, compare el registro de dosificación y evalúe las propiedades en las condiciones de ensayo requeridas. Consulte las instrucciones de formulación antes de intentar corregirlo. Que el cordón esté blando, por sí solo, no demuestra que el mezclador sea la causa.
¿Qué velocidad del rotor debo utilizar?
Ver respuesta
Utilice la velocidad evaluada para su formulación, caudal y geometría del cabezal. La capacidad de ajuste del equipo y los ajustes ilustrativos de ensayo no constituyen una receta de funcionamiento aprobada.
¿Cómo debo validar el reinicio tras una pausa de producción?
Ver respuesta
Defina la secuencia de reinicio conforme a las instrucciones del equipo y de la formulación, incluido el tratamiento del material retenido y cualquier sustitución o limpieza necesaria. Registre la duración de la pausa y las condiciones pertinentes del material. Identifique por separado el producto del reinicio, obtenga pruebas representativas de dosificación y mezcla, y complete las evaluaciones requeridas del material o de la aplicación antes de aprobarlo. Calidad debe registrar tanto la decisión como el método de aceptación. Un cordón de reinicio de aspecto uniforme no es suficiente si falta el resultado de dosificación. Si el proceso difiere de la secuencia evaluada, mantenga retenido el producto afectado mientras el equipo responsable determina qué debe volver a evaluarse. El tiempo de inactividad permitido, la cantidad de purga y la frecuencia de muestreo requieren pruebas específicas de la aplicación; los registros ilustrativos de esta guía no establecen valores universales para esas decisiones.
¿Un color uniforme demuestra que el sellante funcionará correctamente?
Ver respuesta
No. El color es una observación, mientras que el rendimiento también depende de una dosificación adecuada, del material curado y de las pruebas de aplicación. Utilice los ensayos especificados en la formulación y los requisitos de aceptación pertinentes para el uso final.
Recursos relacionados con la aplicación
- Formatos de accionamiento para dispensación para consultar aplicaciones con cartucho.
- Tipos de conexión de boquillas para consultar una referencia independiente sobre boquillas estáticas.
Cómo presenta Ebestron esta guía de proceso
Shanghai Ebestron New Materials Co., Ltd. presenta Ebestron como fabricante de consumibles para envases de adhesivos. Esta guía sobre mezcla dinámica combina fuentes técnicas públicas con registros ilustrativos claramente identificados. Los ejemplos son educativos; no son ensayos de clientes de Ebestron ni datos de rendimiento propios. Los proveedores de materiales, la documentación del equipo y los requisitos de la aplicación establecen los criterios de aceptación reales.
Referencias y fuentes
- Dosificación de adhesivos de dos componentes, Tom Buckley, ingeniero de aplicaciones de Henkel; artículo histórico de ASSEMBLY, reeditado por Adhesives & Sealants Industry.
- Dosificación de precisión, Gerald Pfeiler, director ejecutivo de ViscoTec-America, 2011; Adhesives & Sealants Industry.
- ISO 10364:2024, vida útil de trabajo de los adhesivos multicomponentes, International Organization for Standardization; alcance público.
- Trazabilidad metrológica: preguntas frecuentes y política del NIST, National Institute of Standards and Technology.
- ASTM C1183/C1183M-13(2024), ASTM International, alcance público publicado por el American National Standards Institute.
- ISO 24068-2:2021, grado de curado en probetas de ensayo de sellantes para juntas, International Organization for Standardization; alcance público.
- ASTM C920-18(2024), sellantes elastoméricos para juntas, ASTM International; alcance e importancia públicos.
- ASTM C1521-19(2025), juntas de sellante impermeabilizadas instaladas, ASTM International; alcance y limitaciones públicos.
- Información general sobre isocianatos, Administración de Seguridad y Salud Ocupacional.
- 29 CFR 1910.147, control de energías peligrosas, Administración de Seguridad y Salud Ocupacional.
- 29 CFR 1910.1200, comunicación de riesgos, Administración de Seguridad y Salud Ocupacional.
- La dosificación automatizada mejora la estabilidad del proceso en la producción de válvulas de solenoide, Adhesives & Sealants Industry; caso de Staiger vinculado a los proveedores ViscoTec/preeflow.