Contacte a Ebestron

O vedante de poliuretano é um material de preenchimento de juntas elastomérico e durável fabricado a partir de pré-polímeros terminados em isocianato. Trata-se de um vedante de borracha resistente e pintável. A 23 °C e 50% de humidade relativa, os graus de poliuretano 1K de cura por humidade descritos na investigação citada curam aproximadamente 2–4 mm em 24 horas. Os sistemas de poliuretano bicomponente (2K, Type M) reticulam através de uma reação poliol-isocianato em todo o cordão de adesivo misturado. O tempo de cura total depende da formulação, da geometria do cordão de adesivo e da temperatura de cura. Os engenheiros preferem os sistemas de poliuretano ao silicone ou aos polímeros híbridos MS quando as juntas de dilatação de betão, os pavimentos de armazéns ou as juntas de veículos estão sujeitos a tráfego intenso de rodas e a abrasão mecânica.
Resumo de seleção de engenharia: a matriz profundidade de película vs relógio de reticulação
- Os graus monocomponente de cura por humidade (Type S) são adequados para juntas perimetrais de janelas, portas, alvenaria e lajes até 12 mm de profundidade. Os formatos de embalagem industrial comuns incluem cartuchos de 300 mL (10.1 US fl oz) e salsichas de folha de alumínio de 600 mL.
- Os sistemas de poliuretano bicomponente (Type M) são adequados para juntas estruturais profundas, condições de tempo frio e linhas de montagem OEM rápidas. Utilizam cartuchos duplos de 50 mL a 1500 mL com um bico de mistura estática ou de mistura dinâmica.
- De acordo com as normas ISO 11600 e EN 15651-1, os vedantes 25LM mantêm o módulo secante igual ou inferior a 0.4 N/mm² a 23 °C e a 0.6 N/mm² a −20 °C. Na norma ASTM C920-18(2024), a Class 25 identifica a capacidade de movimento sem uma designação LM.
O que é o vedante de poliuretano e como funciona a química de cura por isocianato?
Um vedante de poliuretano é um composto polimérico reativo que veda juntas móveis entre superfícies de betão, argamassa, metal, madeira e alvenaria. Ao contrário do mastique de látex acrílico, o poliuretano não endurece por simples evaporação de água. A sua cadeia principal de pré-polímero líquido termina em cada extremidade com grupos isocianato reativos. Após a exposição à humidade ou a um poliol, forma-se a rede reticulada.
Esta rede reticulada confere durabilidade mecânica ao vedante. Os graus padrão de construção atingem níveis de dureza Shore A de 20 a 50 (ASTM C920 Class 25). Os cordões de adesivo curados suportam a abrasão das rodas de empilhadores e a perfuração mecânica. Podem ser pintados com tintas acrílicas ou de poliuretano.
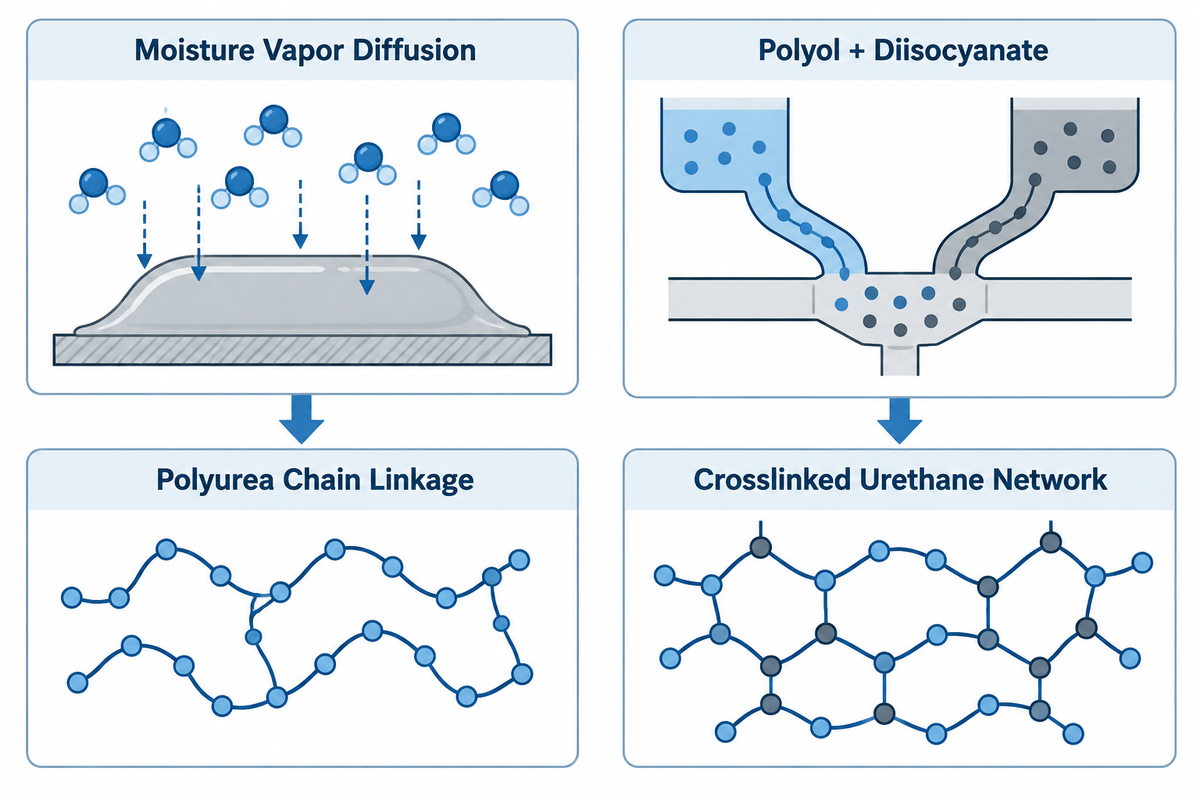
Nos sistemas monocomponente (1K), um cordão de adesivo passa por duas etapas químicas de cura. A primeira etapa envolve a difusão do vapor de água da atmosfera para o interior do cordão de adesivo. O vapor de água reage com um grupo isocianato (R-NCO + H₂O) para formar um ácido carbâmico (R-NHCOOH). O ácido carbâmico dissocia-se imediatamente para produzir uma amina (R-NH₂) e dióxido de carbono (CO₂). Na segunda etapa, o grupo amina recém-formado reage com um grupo isocianato para formar uma ligação de poliureia, o que confere flexibilidade à cadeia polimérica.
Nos sistemas bicomponente (2K), o vedante de poliuretano não depende da difusão do vapor de água da atmosfera para curar. O componente A (resina) do sistema de cura é um poliol terminado em hidroxilo. O componente B (endurecedor) é um reticulante de diisocianato polimérico (MDI ou HDI). Os grupos hidroxilo e isocianato reagem para formar ligações de uretano que reticulam a rede polimérica.
Apesar dos seus pontos fortes, os especificadores devem ter em conta quatro limitações principais do vedante de poliuretano. Primeiro, estão presentes monómeros de diisocianato reativos nos produtos não curados. As orientações de calafetagem química da OSHA e as normas de perigo de isocianatos da OSHA estabelecem um limite máximo de exposição admissível (PEL) de 0,02 ppm para o MDI e o 2,4-TDI. Para proteger os trabalhadores contra a sensibilização cutânea e a asma profissional, as equipas utilizam luvas de nitrilo e trabalham com ventilação de exaustão local. Segundo, as juntas 1K de cura por humidade podem demorar muito tempo a curar totalmente em secções profundas ou a temperaturas muito baixas. Terceiro, se um substrato não estiver totalmente seco, a humidade no substrato pode causar formação de bolhas de CO₂. Quarto, os graus de poliuretano aromático sofrem gretagem e pulverulência mais rapidamente do que os produtos de silicone sob intensa radiação solar UV.
Porque é que os vedantes de poliuretano formam bolhas ou espuma durante a cura com elevada humidade?
Os cordões de adesivo de poliuretano de cura por humidade curam numa matriz elastomérica à medida que os grupos isocianato reagem com a humidade. Quando são expostos à humidade, sofrem uma reação química que produz CO₂. Este gás, se não conseguir escapar dos cordões de adesivo, pode fazer com que formem bolhas, conforme explicado na Adhesives & Sealants Industry.
Três erros em obra transformam a difusão normal de gás em bolhas de espuma visíveis. Primeiro, aplicar o vedante sobre betão húmido retém água líquida sob o cordão de adesivo. Os relatos de campo sobre aplicações de vedantes autonivelantes em r/Concrete confirmam que a chuva ou a humidade da laje num período de 24 horas causa bolhas superficiais. Segundo, conforme relatam os empreiteiros em debates sobre juntas de dilatação profundas em r/Concrete, encher juntas de dilatação profundas com areia cria um reservatório húmido. A areia conduz a humidade da laje diretamente para o uretano não curado e provoca uma formação severa de bolhas. Terceiro, perfurar um cordão de apoio de polietileno de célula fechada com uma ferramenta afiada liberta o gás de expansão retido para o vedante húmido.
Exemplo prático, redução de bolhas numa placa de betão aquecida pelo sol: Uma equipa aplica um cordão de adesivo de poliuretano 1K cinzento com 12 mm de largura por 6 mm de profundidade às 1:00 PM. A laje de betão aquece de 24 °C para 36 °C sob sol direto. O ar dos poros em expansão e o vapor de água saem do betão e formam bolhas de 3 mm ao longo da junta. Instalar o vedante enquanto a laje está a arrefecer pode reduzir a desgaseificação do substrato. Mudar para um poliuretano 2K altera o mecanismo de cura, embora não impeça o ar ou o vapor de escapar do betão quente.
Vedante de poliuretano 1K de cura por humidade vs 2K: profundidade de cura, mistura dinâmica e embalagem
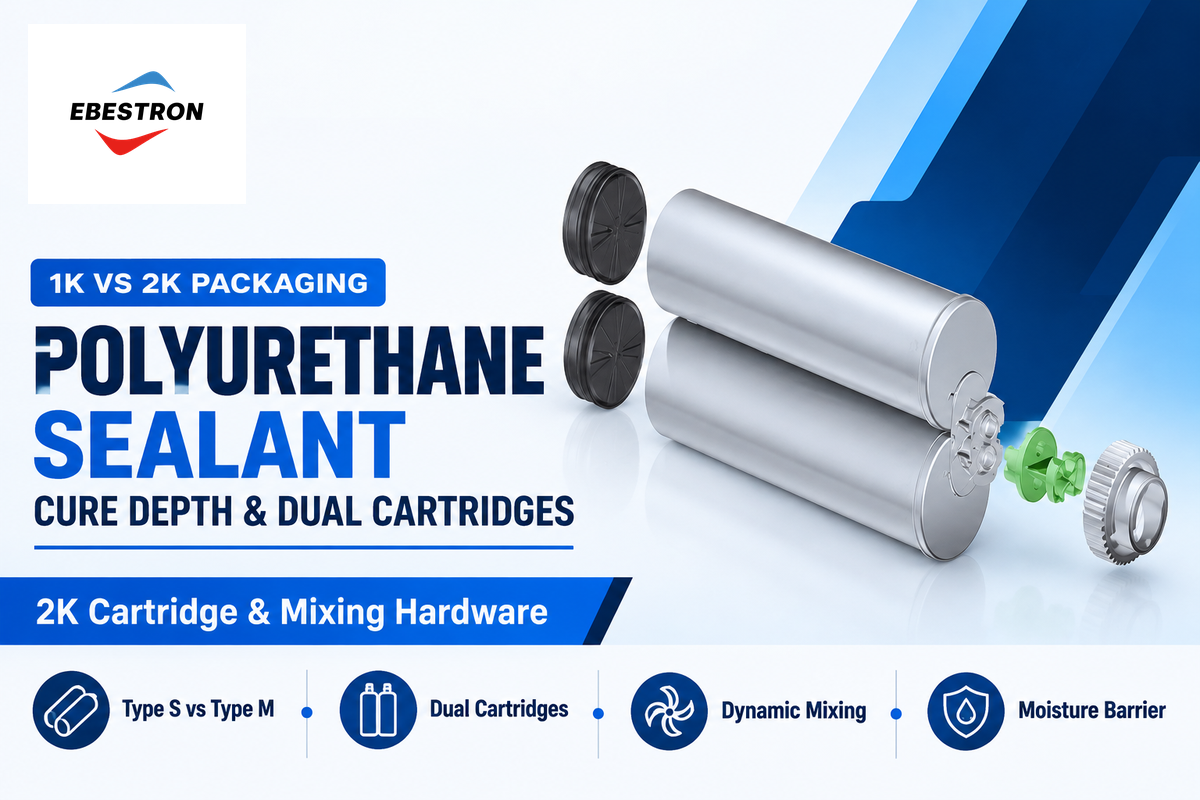
Escolha um tubo 1K para juntas padrão e um cartucho duplo 2K para juntas estruturais profundas ou linhas de montagem OEM rápidas. Ambos requerem uma embalagem com barreira contra a humidade para proteger a estabilidade de armazenamento. Um vedante de poliuretano 1K cura de fora para dentro. Forma-se uma película exterior de poliureia em 60 a 180 minutos a 23 °C e 50% RH. Após a formação da primeira película, o vapor de água atmosférico tem de permear através dessa barreira de borracha curada para alcançar o núcleo húmido. O tempo necessário para a água curar totalmente o núcleo depende da profundidade. A velocidade de cura diminui acentuadamente com a profundidade: um cordão de adesivo fino de 3 mm cura em cerca de 24 horas, enquanto uma cavidade profunda demora muito mais tempo.
A construção do recipiente ajuda um vedante de poliuretano 1K a manter a estabilidade em armazém quando guardado com vedantes estanques à humidade. Os fabricantes embalam os graus industriais 1K em cartuchos de 300 mL (10.1 US fl oz) ou salsichas de folha de alumínio de 600 mL; verifique o material do recipiente e a construção da barreira na ficha técnica do produto.
Os vedantes de poliuretano bicomponente (2K) curam através de uma reação poliol-isocianato quando os seus componentes são combinados, sem depender da humidade atmosférica, embora a água no substrato ainda possa reagir com o isocianato. Ao separar os componentes, elimina-se a dependência da humidade atmosférica para curar o material. Corpos cilíndricos do cartucho e vedantes de saída adequados também ajudam a controlar a humidade durante o armazenamento. O nosso guia de proporções de mistura e cura de poliuretano bicomponente abrange cartuchos de 50 mL, 200 mL, 400 mL, 600 mL e 1500 mL nas proporções de mistura de 1:1, 2:1, 4:1 e 10:1. Paredes espessas de cartucho em PP, PA ou PBT, juntamente com vedantes de saída e de êmbolo, também ajudam a controlar a humidade durante o armazenamento.
| Parâmetro | 1K de cura por humidade (ASTM C920 Type S) | 2K de cura reativa (ASTM C920 Type M) |
|---|---|---|
| Mecanismo de cura | Difusão de água atmosférica (NCO + H₂O → poliureia + CO₂) | Reticulação química interna (NCO + OH → uretano) |
| Taxa de cura em profundidade | Cerca de 2 a 4 mm por 24 horas a 23 °C e 50% RH | A cura total em massa depende da formulação, das dimensões do cordão de adesivo e da temperatura |
| Profundidade numa única passagem | Limitada pela difusão da humidade em cordões de adesivo profundos | Não limitada pela difusão de humidade atmosférica; condicionada pela acumulação de calor, qualidade de mistura, limites da formulação e dimensionamento do movimento da junta |
| Embalagem padrão | Cartucho de 300 mL (10.1 US fl oz); salsicha de folha de alumínio de 600 mL | Cartucho 2K lado a lado de 50 mL a 1500 mL (1:1 a 10:1) |
| Equipamento de mistura | Bico cónico direto (sem necessidade de misturador) | Tubo estático de 12–24 elementos ou bico dinâmico de 2 500–12 000 RPM |
Quando é que um vedante de poliuretano 2K requer um bico de mistura dinâmica em vez de um tubo estático?
Os poliuretanos bicomponente, conforme mencionado em US20180251590A1 e EP3020744A1, podem ser misturados utilizando misturadores estáticos ou dinâmicos. Os tubos passivos (também designados tubos estáticos) podem apresentar dificuldades em proporções de mistura elevadas e grandes diferenças de viscosidade entre os dois componentes. Num tubo estático passivo, defletores helicoidais estacionários dividem e dobram os dois fluxos de componentes. Isto pode ser eficaz para fluxos de componentes de poliuretano de baixa viscosidade. Quando um ativador de isocianato fluido encontra uma pasta espessa de poliol tixotrópico a 4:1 ou 10:1, o fluido menos viscoso pode formar canais ao longo da parede.
Para vedantes com viscosidades de componentes equilibradas (1:1 e 2:1), as geometrias compactas de misturador estático reduzem significativamente o desperdício de material. De acordo com um estudo de engenharia publicado na Adhesives & Sealants Industry, os bicos de mistura estática de terceira geração reduziram o desperdício de purga e de retenção no bico de 19,1 mL para 5,0 mL. Isso representou uma redução de 74% no desperdício em comparação com os tubos estáticos em espiral convencionais longos, alcançando simultaneamente uma mistura uniforme.
Proporções de mistura amplas ou pastas de elevada viscosidade requerem frequentemente cisalhamento mecânico ativo, conforme demonstrado no nosso guia sobre o limiar entre mistura estática helicoidal e mistura dinâmica por rotor. As linhas de produção montam bicos de mistura dinâmica motorizados para vedantes 2K em doseadores pneumáticos ou elétricos. Um eixo de acionamento externo faz rodar o rotor interno a 2 500 a 4 000 RPM para poliuretanos expansíveis ou a 4 000 a 8 000 RPM para adesivos estruturais. Os vedantes tixotrópicos de elevada viscosidade operam a 8 000 a 12 000 RPM através de uma saída de 6,3 mm a 8 mm com baixa contrapressão.
Exemplo prático – Doseamento de um vedante 10:1 para juntas de tejadilho de autocarro: Um fabricante de carroçarias aplica um vedante de poliuretano 2K 10:1 não escorrente a partir de um cartucho duplo de 400 mL ao longo de uma junta de tejadilho de alumínio de 6 m. Os tubos de misturador estático longos geram elevada contrapressão e abrandam a velocidade de avanço do cordão de adesivo. A mudança para um misturador dinâmico a rodar a 8 500 RPM reduz a contrapressão e proporciona um cordão de adesivo uniforme ao longo da junta.
Tipos e graus de vedante de poliuretano: autonivelante vs não escorrente e classes ASTM C920
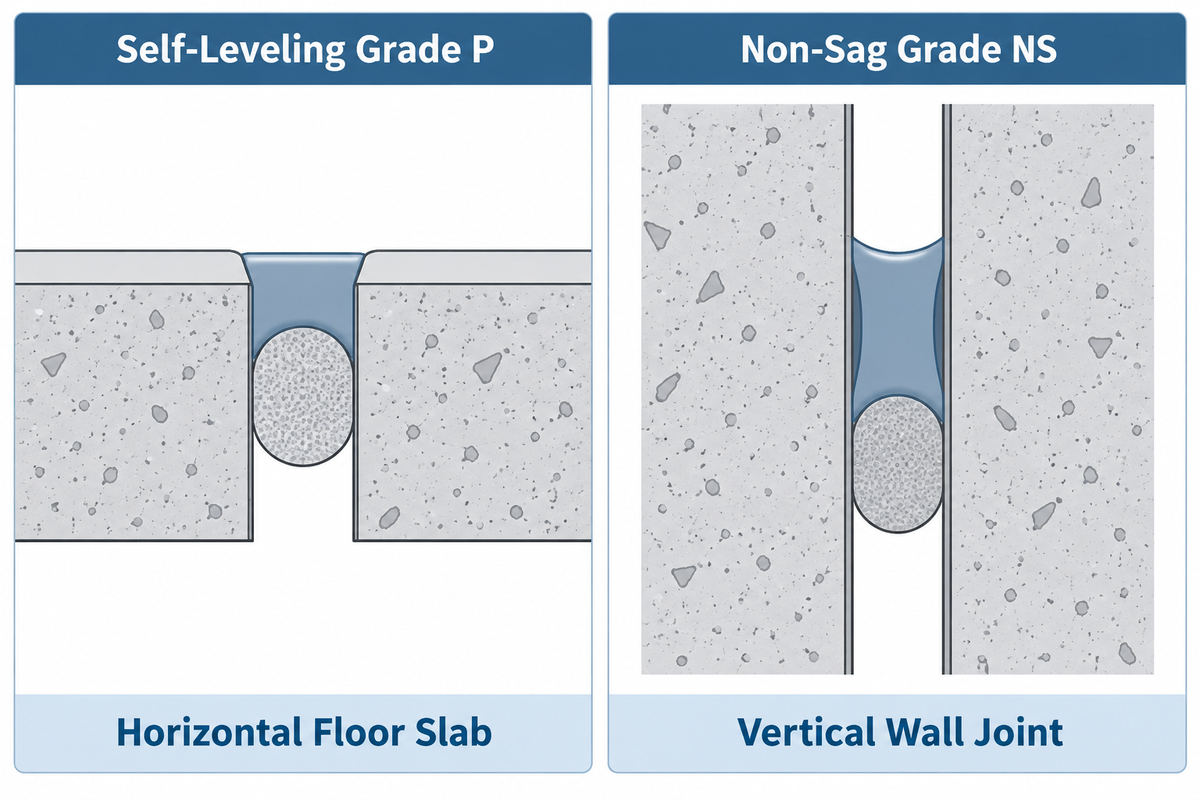
O local onde um vedante de juntas de poliuretano pode funcionar com segurança é determinado pelo grau de escoamento e pela classe de movimento cíclico. Os produtos comerciais, como o Sikaflex®, dividem-se em dois graus reológicos: autonivelante (Grade P, vazável, frequentemente marcado como “SL”) e não escorrente (Grade NS, pasta para aplicação com pistola). Aplicar o grau de escoamento incorreto arruína a geometria da junta antes mesmo de iniciar a cura.
O vedante de poliuretano autonivelante (Grade P / SL) flui sob o seu próprio peso para criar um acabamento horizontal liso e plano sem necessidade de alisamento manual. É utilizado em juntas horizontais em pavimentos, lajes de armazéns, praças e passeios. Se um vedante autonivelante Grade P for vertido ou aplicado numa junta numa parede vertical ou rampa íngreme, pode escorrer para fora da junta e acumular-se no fundo.
O vedante de poliuretano não escorrente (Grade NS) contém agentes tixotrópicos e mantém o perfil do cordão de adesivo na vertical ou acima da cabeça, sem abater. É utilizado para preencher juntas verticais, como painéis pré-fabricados, juntas de dilatação de alvenaria de tijolo, caixilharias de janelas e portas e intradorsos. Utiliza-se uma espátula de alisamento arredondada para conformar o cordão de adesivo e molhar as paredes da junta, deixando um acabamento limpo e uniforme.
O que significam ASTM C920 Type S/M, Grade P/NS e Class 25/50 na ficha técnica de um vedante?
Ao abrigo da norma ASTM C920-18(2024), reaprovada em novembro de 2024, cada vedante elastomérico para juntas conforme apresenta uma classificação que abrange os componentes de cura (Type), o comportamento de escoamento (Grade), a capacidade de movimento (Class) e os substratos verificados (Use). A adesão em obra depende também da compatibilidade do substrato e da qualidade da instalação.
| Categoria e classe de classificação | Designação da norma | Significado de engenharia verificado e limite de ensaio |
|---|---|---|
| Componente Type S | ASTM C920 Type S | Cartucho monocomponente de cura por humidade ou salsicha de folha de alumínio pronto para aplicação direta com pistola. |
| Componente Type M | ASTM C920 Type M | Sistema reativo multicomponente (2K+) misturado através de um bico estático ou dinâmico no momento da aplicação. |
| Grau de escoamento P | ASTM C920 Grade P (SL) | Reologia autonivelante vazável concebida para juntas horizontais de lajes e pavimentos. |
| Grau de escoamento NS | ASTM C920 Grade NS | Pasta tixotrópica não escorrente formulada para paredes verticais e juntas superiores. |
| Classe de movimento 25 | ASTM C920 Class 25 | Classificado para ±25% de movimento cíclico da junta segundo a norma ASTM C920. |
| Utilização em serviço de tráfego | Use T / Use NT / Use I | Use T abrange tráfego pedonal e automóvel; Use NT abrange fachadas sem tráfego; Use I abrange imersão em líquidos. |
| Utilização por substrato | Use M / Use G / Use A / Use O | Use M significa argamassa; Use G significa vidro; Use A significa alumínio; Use O significa outros substratos especificados. |
| Categoria de módulo 25LM | ISO 11600 / EN 15651-1 25LM | Módulo secante ≤0.4 N/mm² a 23 °C e ≤0.6 N/mm² a −20 °C segundo as normas ISO 11600 e EN 15651-1. |
| Designação de clima frio CC | EN 15651-1 F-EXT-INT-CC | Conformidade para clima frio em vedantes de fachada de baixo módulo que exigem módulo de tração secante ≤0.9 N/mm² a −30 °C. |
Dois erros de especificação comuns induzem em erro os engenheiros de projeto. Primeiro, existem vários guias comerciais que indicam incorretamente Use M como Metal e Use A como Adesão. Nas normas ASTM C920 e ASTM C1375, Use M significa Argamassa (blocos de argamassa de cimento Portland) e Use A significa Alumínio. A aprovação em Use M, G e A apenas comprova a adesão a esses três provetes laboratoriais padrão. A designação ASTM C920 Use O identifica outros substratos especificados, e o ensaio de destacamento avalia a adesão aos substratos do projeto com a preparação de superfície e o primário selecionados.
Segundo, as normas ISO 11600 e EN 15651-1 classificam os vedantes 25LM utilizando limites de módulo secante de ≤0.4 N/mm² a 23 °C e ≤0.6 N/mm² a −20 °C. Exceder qualquer um dos limites coloca o vedante na categoria de alto módulo 25HM. Para reboco EIFS frágil ou arenito macio, um vedante de baixo módulo reduz a tensão nas bordas da junta; um produto EN 15651-1 25LM CC combina a classificação de baixo módulo com o desempenho em clima frio (≤0.9 N/mm² a −30 °C).
Especificação de uma junta de cais de armazém frigorífico: O pavimento de um armazém de congelação opera a −25 °C sob rodas pesadas de empilhadores retráteis. O engenheiro seleciona um poliuretano 2K ASTM C920 Type M, Grade P, Class 25, Use T, Use M para a laje interior do pavimento. A especificação exige um vedante não escorrente EN 15651-1 25LM CC para reduzir a tensão de inverno nas bordas dos painéis exteriores isolados da fachada.
Vedantes de poliuretano vs silicone vs polímero híbrido MS: compromissos de engenharia
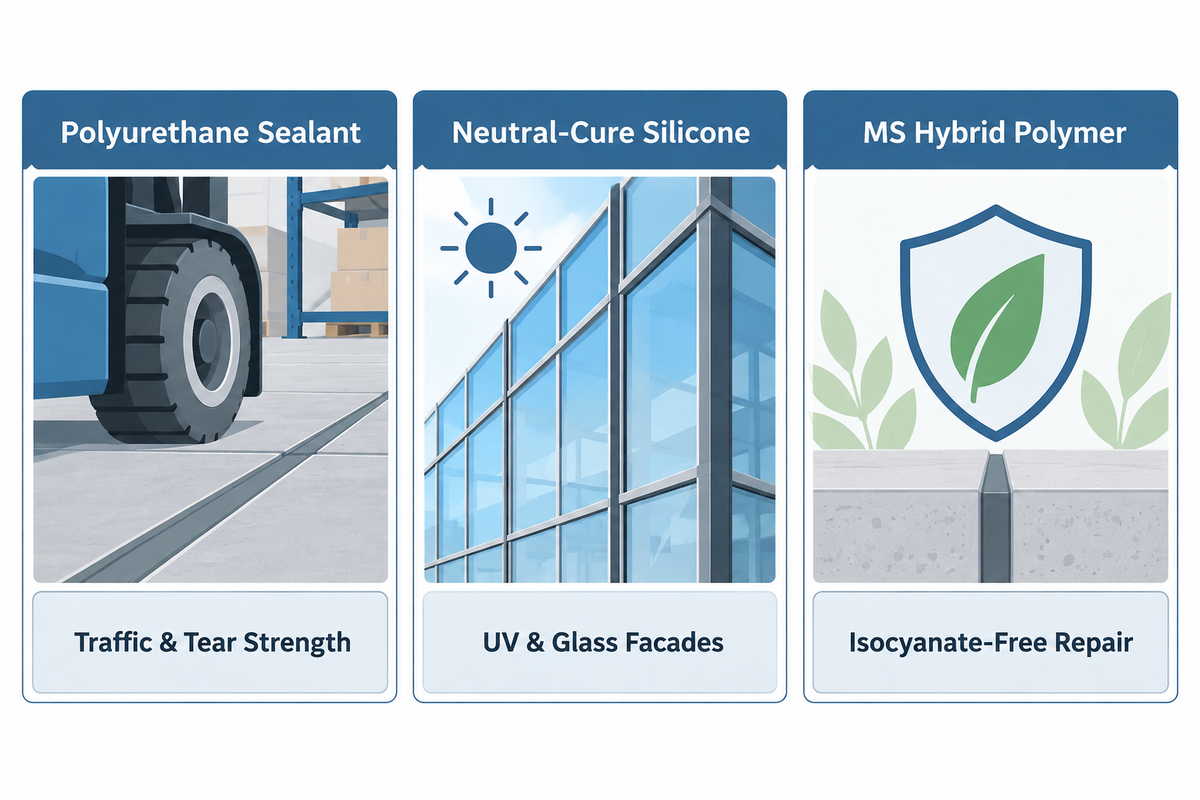
Nenhum elastómero único se adapta a todas as juntas de edifícios ou industriais. Quando os engenheiros comparam o poliuretano com o vedante de silicone ou com as opções versáteis de poliéter modificado com silano (polímero híbrido MS), quatro fatores regem a sua seleção. Estes são: resistência ao rasgamento sob tráfego, resistência aos raios UV, pintabilidade e regras relativas aos isocianatos. Para colagens estruturais entre materiais rígidos e flexíveis, consulte a nossa comparação de adesivos estruturais epoxi vs MMA vs poliuretano. Para o comportamento de cura do silicone, consulte o nosso cronograma de formação de película e cura total do vedante de silicone.
| Critério de desempenho | Vedante de poliuretano (PU 1K / 2K) | Vedante de silicone de cura neutra | Polímero híbrido MS (SMP) |
|---|---|---|---|
| Cadeia polimérica principal | Uretano orgânico / poliureia | Siloxano inorgânico (Si–O–Si) | Poliéter terminado em sililo |
| Dureza Shore A típica | 20 a 50 (elevada resistência à perfuração e ao tráfego) | Almofada macia e de baixa tensão para fachadas | Módulo equilibrado e aderência inicial em húmido |
| Classe de movimento ASTM C920 | Class 25 e graus superiores para tráfego | Classes de envidraçamento de fachada de elevado movimento | Graus gerais Class 25 para fachadas e pavimentos |
| Raios UV e intempéries | Moderada; os graus aromáticos sofrem pulverulência sob UV direto | Estabilidade superior a longo prazo aos raios UV e ao ozono | Elevada estabilidade UV; não amarelece |
| Pintabilidade | Pintável após a cura; sem óleo de silicone livre | Não pintável; a migração de fluido pode manchar a pedra | Pintável; verificar a compatibilidade do revestimento |
| Regra regulamentar de isocianatos | Padrão ≥0,1% wt (ou <0,1% de baixo teor de monómero) | Química isenta de isocianatos | Química isenta de isocianatos |
Para praças pedonais de utilização intensiva, corredores de empilhadores e lajes de estacionamento, o poliuretano supera o silicone e o polímero híbrido MS. Proporciona uma elevada resistência ao rasgamento e uma cura bicomponente em massa para juntas sujeitas a tráfego pesado de empilhadores retráteis. Para exposição a produtos químicos ou combustíveis, verifique a ficha técnica do produto e a norma do vedante. O vedante de polímero híbrido MS é preferido quando as equipas pretendem um vedante monocomponente isento de isocianatos e com baixo teor de COV para reparações de fachadas húmidas. O poliuretano isento de silicone evita a contaminação com óleo de silicone no vedante. Ainda assim, outros ingredientes migrantes na formulação podem afetar o acabamento final da pintura ou manchar pedra porosa.
O silicone continua a ser a melhor opção para fachadas cortina de vidro, claraboias e fachadas de elevado movimento expostas a luz solar intensa. A natureza inorgânica da cadeia principal Si-O permite-lhe suportar a degradação UV durante muito mais tempo do que os poliuretanos aromáticos, que acabam por apresentar pulverulência e requerem repintura.
É possível pintar sobre o vedante de poliuretano ou aplicá-lo sobre silicone antigo?
Sim, o vedante de poliuretano curado pode ser pintado com acabamentos acrílicos elastoméricos de base aquosa, látex ou poliuretano. No entanto, o vedante de poliuretano fresco não adere de forma fiável sobre resíduos de silicone antigo. Pinte o vedante de poliuretano apenas depois de atingir a condição pronta a pintar indicada pelo fabricante. A cura total em profundidade do vedante de poliuretano depende da profundidade, da formulação, da temperatura e da humidade relativa.
Deixe sempre um poliuretano 1K de cura por humidade terminar a desgaseificação antes de pintar. As tintas alquídicas rígidas e os esmaltes de base oleosa não funcionam em juntas de dilatação móveis. Uma crosta de tinta alquídica quebradiça fissura assim que o poliuretano Class 25 subjacente estica no inverno.
Se uma junta tiver contido anteriormente vedante de silicone, a simples limpeza com solvente pode deixar resíduos que prejudicam a adesão. Os óleos de silicone podem penetrar no betão poroso e deixar uma película nas superfícies metálicas. As equipas de reparação têm de retificar ou serrar as paredes da junta de betão para expor o agregado limpo. Para caixilharias metálicas, lixe e limpe com solvente pelo método dos dois panos para preparar a superfície e, em seguida, aplique o primário recomendado pelo fabricante.
Aplicações industriais e de construção: juntas de dilatação de betão, conveses navais e juntas automóveis
O vedante de poliuretano é utilizado na construção civil, em edifícios comerciais, em conveses navais e no fabrico industrial OEM para proporcionar uma vedação impermeável e flexível.
- Para pavimentos de armazéns e juntas de dilatação de betão (Use T / Use M), utilize vedantes para proporcionar flexibilidade e acomodar o movimento.
- O betão pré-fabricado, a alvenaria de tijolo e os perímetros de janelas (Use NT/ Use A) utilizam poliuretanos não escorrentes Class 25 em cinzento, preto ou branco. As equipas vedam folgas entre painéis e caixilharias de janelas ou portas de alumínio antes da pintura.
- Os poliuretanos de cura por humidade são utilizados para colar conveses de teca naval e assentamentos entre casco e convés em embarcações de fibra de vidro. Os instaladores evitam vigias feitas de policarbonato e plásticos ABS que sofrem fissuração sob tensão.
- Os vedantes de poliuretano são utilizados para colar para-brisas, vedar pavimentos de reboques refrigerados e amortecer a vibração de chapas metálicas.
- Os cartuchos de 300 mL (10,1 oz) são utilizados para vedar de forma impermeável passagens de tubagens de cozinha e rematar degraus de alvenaria e revestimentos exteriores (trabalhos de reparação por bricolage ou profissionais).
Porque é que a norma ASTM C920 exclui juntas de autoestradas e de tabuleiros de pontes?
A norma ASTM C920-18 (2024) não abrange autoestradas, aeródromos e pontes.
Um vedante classificado segundo a norma ASTM C920 só pode qualificar-se para um projeto de autoestrada ou placa de estacionamento aeroportuária se cumprir a especificação dedicada de vedantes de pavimentos do projeto. Os engenheiros civis regem as juntas horizontais de pavimentos ao abrigo de três normas de materiais especializadas associadas a químicas e métodos de instalação distintos:
- A norma ASTM D6690 abrange vedantes de juntas e fissuras aplicados a quente e aquecidos em caldeiras de fusão para autoestradas de betão e asfalto. Exclui zonas de derrame de combustível e poliuretanos 1K ou 2K aplicados a frio.
- A norma ASTM D5893 / D5893M abrange vedantes de silicone monocomponente de cura química aplicados a frio para autoestradas de betão de cimento Portland. Exclui zonas de derrame de combustível.
- A norma ASTM D7116 abrange vedantes de juntas resistentes ao combustível de aviação aplicados a quente para pavimentos de betão de cimento Portland em placas de aeródromos e plataformas de reabastecimento.
Tempo de cura do vedante de poliuretano, limites de temperatura e mecânica de formação de película
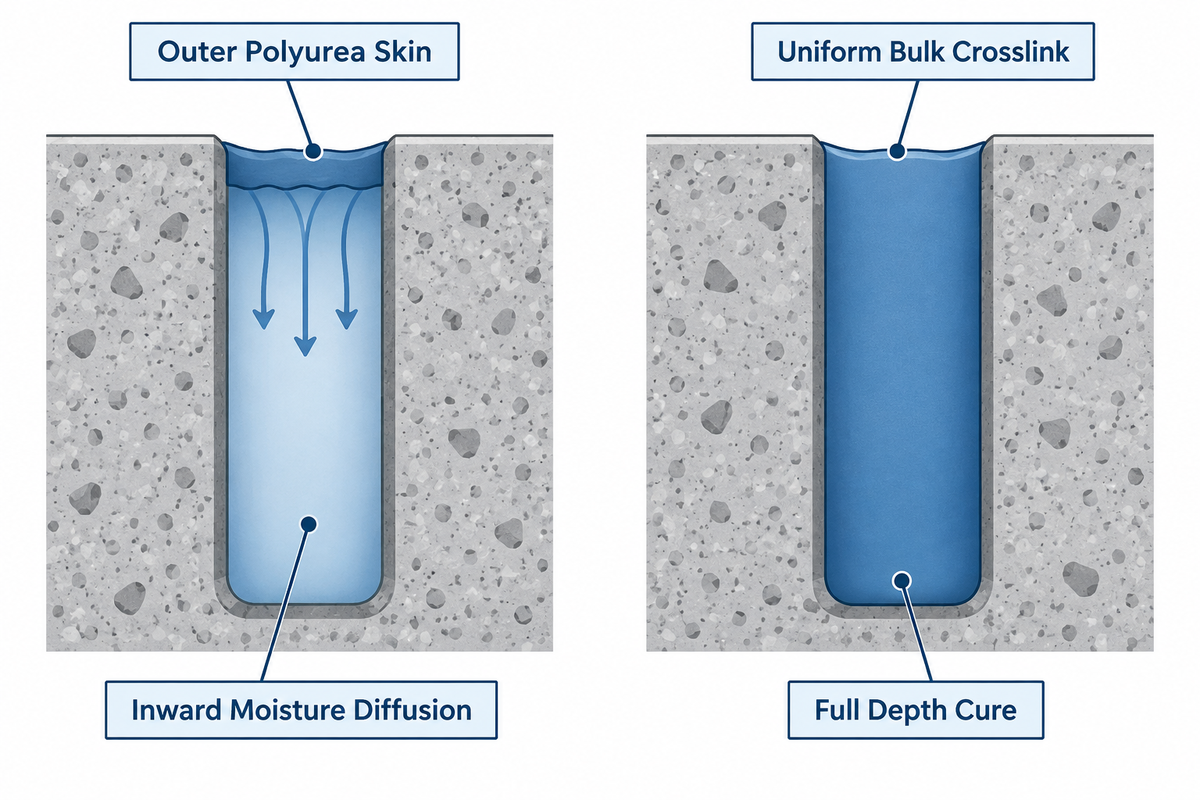
Os mecanismos de cura do poliuretano 1K e do poliuretano 2K são polos opostos. Cada etapa da cura do poliuretano 1K é ditada pela temperatura ambiente e pela humidade relativa. Em contrapartida, a cura do poliuretano 2K é ditada pela cinética do catalisador interno e pela energia de ativação térmica. Separar a formação inicial de película da cura total em profundidade evita que as equipas exponham juntas frescas a lavagens, pintura ou tráfego de rodas demasiado cedo.
A 23 °C e 50% RH, a formação inicial de película demora 60 a 180 minutos antes de prosseguir a cura para o interior. A cura em profundidade assume então o controlo. As baixas temperaturas abrandam a cura tanto nos poliuretanos 1K como nos 2K, prolongando os tempos de secagem ao tato e de cura em profundidade dos 1K quando o ar frio retém pouco vapor de humidade.
| Regime ambiental | Formação de película 1K | Taxa de cura em profundidade 1K | Comportamento de cura reativa 2K |
|---|---|---|---|
| Condições frias e secas | Janela de formação de película prolongada | Difusão mais lenta abaixo de 2 mm/24 h | Maior tempo de vida útil da mistura; cura em massa sem humidade do ar |
| Laboratório padrão (23 °C / 50% RH) | 60 a 180 minutos | 2 a 4 mm por 24 horas | Reticulação em massa em todo o cordão de adesivo; tempo de vida útil da mistura medido segundo a ISO 10364:2024 |
| Condições quentes e húmidas | Formação acelerada de película (risco de bolhas de CO₂) | Cura mais rápida da camada exterior | Menor tempo de vida útil da mistura no bico; gelificação rápida |
Qual é a velocidade de cura por milímetro do vedante de poliuretano 1K em comparação com os sistemas 2K?
A 23 °C e 50% de humidade relativa, um vedante de poliuretano 1K de cura por humidade cura da superfície para o interior à medida que a humidade se difunde através da película exterior. Devido à película de borracha mais dura e densa, a velocidade de cura diminui com o tempo. Em contrapartida, um poliuretano reativo 2K cura em todo o cordão de adesivo misturado, dependendo o tempo de cura total da formulação, da geometria do cordão de adesivo e da temperatura.
Para os vedantes bicomponente, o tempo de vida útil da mistura é medido segundo protocolos laboratoriais normalizados. A norma revista ISO 10364:2024 define múltiplos métodos de ensaio que acompanham o aumento da viscosidade, a taxa de extrusão ou a retenção da resistência da colagem. Diferentes métodos de ensaio produzem valores distintos de tempo de vida útil da mistura no mesmo adesivo. Numa linha automatizada, o tempo de vida útil da mistura no bico define a pausa máxima antes de purgar ou substituir a ponta de aplicação.
Exemplo prático, reabertura de uma junta de dilatação profunda numa praça: Uma equipa repara uma junta de praça pedonal com 20 mm de largura por 10 mm de profundidade sob ar fresco de outono. Como um poliuretano 1K Grade P depende da lenta difusão de humidade para o interior, atingir a cura total em profundidade exige vários dias de encerramento com barreiras. O doseamento de um poliuretano autonivelante 2K a partir de um cartucho duplo de 600 mL alcança a cura completa em toda a profundidade de 10 mm em poucas horas.
Geometria da junta, dimensionamento do cordão de apoio e resolução de falhas adesivas ou coesivas
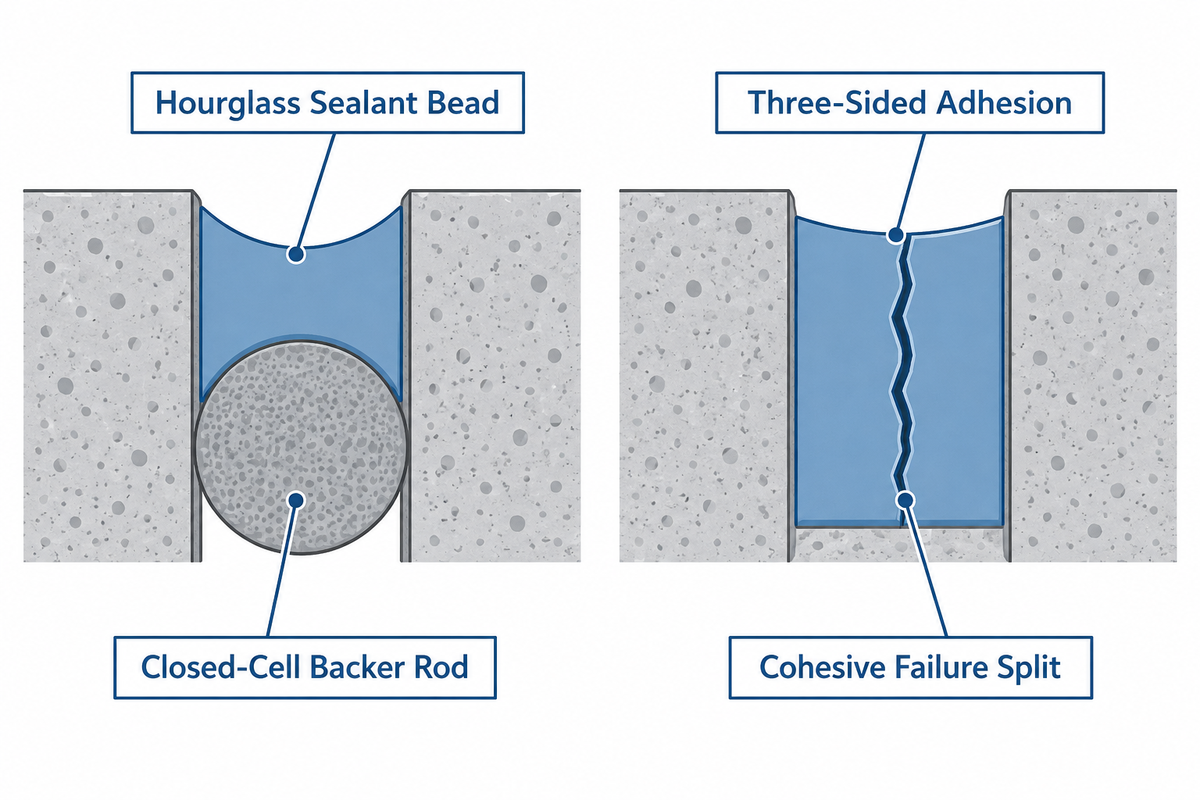
Mesmo um vedante de poliuretano de elevado movimento falhará se for instalado com a proporção incorreta entre largura e profundidade ou se aderir em três faces. Os cordões de adesivo elastoméricos comportam-se como bandas de borracha. Um perfil fino em ampulheta com paredes largas permite o alongamento da junta e reduz a tensão de destacamento. Um tampão quadrado espesso cria uma elevada tensão de tração na linha de colagem.
Conforme demonstrado nos guias de cordão de apoio da Danterr e da FoamNoodles, todas as juntas móveis requerem um cordão de apoio de polietileno ou fita antiaderente no fundo. A adesão do poliuretano húmido ao fundo do canal e a ambas as paredes cria uma adesão em três faces. Essa face inferior, bloqueada no lugar, rasga o elastómero durante os ciclos de contração de inverno.
A seleção do material do cordão de apoio também protege os poliuretanos 1K contra a formação de bolhas. O cordão de polietileno de célula fechada repele a água e é adequado para lajes horizontais, desde que as equipas utilizem uma ferramenta de rolo romba que nunca perfure a película do cordão. O cordão de espuma de célula aberta não liberta gás quando comprimido; contudo, nunca deve ser colocado em juntas horizontais húmidas onde possa reter água.
Como dimensionar as proporções largura-profundidade da junta segundo a norma ASTM C1193?
De acordo com as diretrizes de conceção de juntas da norma ASTM C1193, utilize uma proporção largura-profundidade de 1:1 para juntas estreitas com menos de 12 mm (1/2 in) de largura. Utilize uma proporção largura-profundidade de 2:1 para juntas mais largas de 12 mm (1/2 in) a 25 mm (1 in) de largura, sujeito à ficha técnica do fabricante (ASTM C1193 §4.2). Selecionar a profundidade do cordão de adesivo a partir das orientações de conceção de juntas do fabricante assegura um perfil em ampulheta que flete sem sobrecarregar a linha de colagem.
Para juntas de dilatação com mais de 25 mm (1 in) de largura, a prática padrão limita a profundidade do vedante a cerca de 12 mm (1/2 in), salvo indicação em contrário do fabricante. Os engenheiros calculam o movimento térmico do painel (ΔL = α × L × ΔT) e aplicam um fator de segurança ASTM C1193 de 1.25 a 1.5 sobre a classe de movimento do vedante. Selecione um diâmetro de cordão de apoio superior à ranhura da junta para que permaneça firmemente comprimido durante o alisamento.
A norma ASTM C1193 §4,3–4,4 assinala que os vedantes de juntas têm uma vida útil finita e requerem inspeção e substituição periódicas. Ao diagnosticar falhas em obra, os engenheiros utilizam os códigos de falha da norma ISO 10365:
- A falha adesiva (AF) ocorre quando o cordão de adesivo se destaca das paredes de betão, argamassa ou metal. Algumas das causas são pó, nata de cimento, óleo de descofragem e ausência de primário.
- A falha coesiva (CF) caracteriza-se pela rutura central do cordão de adesivo mantendo a ligação a ambas as paredes. É causada pela adesão em três faces ou por um movimento superior ao limite da Class.
- A delaminação do substrato (CSF) ocorre quando a argamassa, o EIFS ou o betão se desagregam atrás da linha de colagem. À mesma deformação, um vedante de alto módulo (25HM) transfere maior tensão para as bordas da junta do que um grau de baixo módulo (25LM).
Exemplo prático, dimensionamento de uma junta de painel de betão pré-fabricado: Um painel de betão pré-fabricado de 6 m (α = 10 × 10⁻⁶ /°C) sofre uma variação térmica sazonal de 60 °C, gerando 3,6 mm de movimento térmico. A aplicação de um vedante de poliuretano Class 25 (0.25) com um fator de segurança de 1.35 requer uma largura mínima de W = (3.6 / 0.25) × 1.35 = 19,4 mm (arredondada para 20 mm). Numa proporção de 2:1, a equipa instala um cordão de apoio de célula fechada para formar um cordão de adesivo com 20 mm de largura por 10 mm de profundidade.
O que muda em 2026: regras de isocianatos de baixo teor de monómero, prazos de COV e doseamento 2K automatizado
Entre 2024 e 2026, os empreiteiros e as fábricas OEM enfrentam quatro grandes mudanças nas regras, nos ensaios e no doseamento de vedantes de poliuretano. Abrangem limites de isocianato de baixo teor de monómero, prazos para COV e solventes, ensaios de películas intercalares de vidro e cartuchos 2K automatizados:
- A Entrada 74 do Anexo XVII do regulamento REACH da UE exige que os utilizadores industriais da UE renovem a formação de segurança a cada 5 anos para misturas com 0,1% wt ou mais de diisocianato monomérico. Esta obrigação é detalhada no resumo de conformidade REACH da DIC Global e no relatório do mercado de vedantes de poliuretano 2026–2034 da USD Analytics. Formuladores como a Sika (Sikaflex® Purform®) estão a fazer a transição para pré-polímeros com teor ultrabaixo de monómero (<0,1% wt).
- No sul da Califórnia, a Rule 1168 do South Coast AQMD estabelece limites de COV para vedantes arquitetónicos (250 g/L para vedantes arquitetónicos padrão e outros limites para categorias transparentes pintáveis). Separadamente, a Rule 1171 regula a limpeza com solventes: as misturas de limpeza que contêm t-BAc ou pCBtF fabricadas antes de 1 de janeiro de 2026 enfrentam uma data limite de venda de 1 de janeiro de 2027 e uma data limite de utilização de 1 de julho de 2028.
- Conforme noticiado pela USGlass Magazine, o método de ensaio ASTM C1956-25 recentemente desenvolvido avalia a migração de plastificantes e subprodutos entre os vedantes de envidraçamento e as películas intercalares de vidro laminado de segurança.
- À medida que as fábricas começam a utilizar poliuretanos reativos bicomponente (Adhesives & Sealants Industry), o equipamento automatizado passa a acondicionar os vedantes em cartuchos duplos lado a lado em vez de tambores abertos.
Na construção norte-americana e europeia, os fornecedores de vedantes de poliuretano formulados citados em relatórios regulamentares e de mercado incluem a Sika (Sikaflex®). Nenhuma marca única é a melhor para todas as juntas, pelo que os especificadores cruzam os dados de ensaio ASTM C920 ou EN 15651-1 com os requisitos do projeto. Para formuladores de adesivos e linhas de montagem que necessitam de embalagens 2K e equipamento de mistura, a Ebestron fabrica cartuchos 2K lado a lado de 50 mL a 1500 mL. As proporções disponíveis incluem 1:1, 2:1, 4:1 e 10:1 em resinas PP, PA e PBT. A Ebestron fornece também tubos de mistura estática descartáveis (número de elementos de mistura de 12 a 24, saídas de 5,4 mm e 6,3 mm) e bicos de mistura dinâmica e aplicadores para poliuretano 2K. Estes bicos dinâmicos possuem saídas de 6,3 mm a 8 mm, funcionam a 2 500 a 12 000 RPM e são compatíveis com as interfaces vermelha 05847 e roxa 55847 do 3M™ Dynamic Mixing System. A validação personalizada da resina do cartucho, a seleção do O-ring do êmbolo e a embalagem OEM a granel requerem um orçamento direto de engenharia.
Perguntas frequentes (FAQ)
Que solvente remove o vedante de poliuretano não curado vs totalmente curado de metal e alvenaria?
O álcool isopropílico (IPA), o xileno ou a aguarrás mineral dissolvem o vedante de poliuretano não curado de ferramentas e outras superfícies metálicas não porosas antes da reticulação. Uma vez que o poliuretano cura numa borracha termoendurecível, os solventes podem amolecê-lo ou inchá-lo, mas a remoção requer geralmente corte, escovagem com arame ou raspagem.
Utilize o método de limpeza com dois panos ao remover pasta fresca da margem de uma junta para retirar facilmente o pré-polímero da superfície. Encharcar uma parede de betão com aguarrás mineral e aplicar depois o vedante retém a aguarrás mineral na parede, impedindo a aderência dos primários. Em zonas abrangidas pela Rule 1171 do South Coast AQMD, verifique se os solventes de limpeza não contêm t-BAc ou pCBtF sujeitos a restrições antes das datas de eliminação progressiva de 2027-2028.
Qual é o prazo de validade dos cartuchos fechados de vedante de poliuretano 1K e 2K e como detetar existências comprometidas pela humidade?
Os cartuchos fechados de vedante de poliuretano 1K e 2K devem ser utilizados dentro do prazo de validade impresso no rótulo de lote do fabricante quando armazenados em condições frescas e secas. Os cartuchos duplos separados ajudam a isolar os componentes de poliol e isocianato dentro de corpos cilíndricos do cartucho espessos em PP, PA ou PBT durante o armazenamento.
Antes de aplicar numa junta, teste as existências 1K perfurando a membrana do bico e extrudindo um pequeno cordão de adesivo de ensaio. Um êmbolo preso também pode ser causado por um problema mecânico, pelo que estes sintomas por si só não localizam uma fuga de humidade. Nos cartuchos duplos 2K, verifique as portas de saída quanto à presença de crostas brancas cristalinas de ureia no lado do isocianato (Componente B). Purgue sempre o material inicial de acordo com as instruções do cartucho e do misturador antes de aplicar na junta.
Como calcular quantos cartuchos de 300 mL ou salsichas de folha de alumínio de 600 mL requer um projeto de juntas de dilatação de betão?
Para obter os mililitros de vedante por metro linear, multiplique a largura da junta pela profundidade em milímetros e adicione 12% para desperdício. Divida o total de mililitros necessário para o projeto por 300 mL por cartucho padrão ou 600 mL por salsicha de folha de alumínio e arredonde por excesso para embalagens inteiras.
Por exemplo, uma junta de dilatação de laje com 12 mm de largura por 6 mm de profundidade (assumindo um produto que permita um perfil de 2:1) consome 12 × 6 = 72 mL de poliuretano por metro linear. Um troço de 100 m necessita de 7 200 mL de volume líquido, ou 8 064 mL após adicionar 12% para perdas de alisamento e retenção no bico. Isso requer 27 cartuchos padrão de 300 mL (10.1 US fl oz) ou 14 salsichas de folha de alumínio (600 mL), arredondando por excesso para unidades inteiras. Em comparação com os cartuchos de 300 mL, as salsichas de 600 mL requerem metade das embalagens para o mesmo volume nominal, e os cartuchos 2K de 1500 mL requerem ainda menos.
O vedante de poliuretano curado é seguro para reservatórios submersos de água potável ou juntas em contacto com alimentos?
Não, os vedantes de poliuretano padrão para construção não podem ser utilizados em imersão em água potável ou em contacto direto com alimentos. Os reservatórios de água potável requerem graus com certificação NSF/ANSI/CAN 61 e ASTM C920 Use I, enquanto as juntas em contacto com alimentos exigem conformidade com a norma FDA 21 CFR 175.300.
Porque é que o vedante de poliuretano permanece pegajoso durante dias com tempo frio?
As baixas temperaturas abrandam a cura tanto dos sistemas 1K como dos 2K, embora os sistemas 2K reticulem sem humidade atmosférica. Os sistemas 2K, no entanto, reticulam mesmo na ausência de humidade. O ar frio retém pouco vapor de humidade, pelo que o poliuretano 1K permanece pegajoso com tempo frio.
Referências e fontes
- U.S. Occupational Safety and Health Administration (OSHA): Perigos em empregos verdes: calafetagem e isolamento — perigos químicos (vedantes de poliuretano e PEL de 0,02 ppm para MDI/TDI).
- U.S. Occupational Safety and Health Administration (OSHA): Isocianatos, tópicos de segurança e saúde.
- South Coast Air Quality Management District (SCAQMD): Quadro de conformidade da Rule 1168 (aplicações de adesivos e vedantes) e da Rule 1171 (limpeza com solventes).
- International Organization for Standardization (ISO): ISO 10364:2024 Adesivos estruturais — determinação do tempo de vida útil da mistura de adesivos multicomponente.
- Referência técnica US Made Supply: Especificação normalizada ASTM C920-18 (2024) para vedantes elastoméricos de juntas.
- Referência de normas Siway Sealants: Classificação de módulo e movimento segundo EN 15651-1, ISO 11600 (25LM / 25HM) e ASTM C920.
- Adhesives & Sealants Industry (ASI): A nova geração de bicos de mistura estática (estudo de redução de desperdício de 19,1 mL para 5,0 mL).
- Adhesives & Sealants Industry (ASI): Adesivos de poliuretano de cura por humidade: mecanismo de reação e libertação de CO₂.
- Adhesives & Sealants Industry (ASI): Doseamento e mistura métrica para elastómeros de poliuretano.
- USGlass Magazine: Quando os vedantes encontram as películas intercalares: visão geral do método de ensaio ASTM C1956-25.
- Nota técnica regulamentar DIC Global: Compreender a restrição de diisocianatos ao abrigo do Anexo XVII do regulamento REACH da UE.
- Estudo de mercado USD Analytics: Perspetivas de crescimento do mercado de vedantes de poliuretano (2026 – 2034) e adoção de teor ultrabaixo de monómero.
- Google Patents (USPTO / EPO): US20180251590A1 e EP3020744A1 Sistemas de mistura estática e dinâmica de poliuretano bicomponente.