Contacte a Ebestron

Por CYH · Atualizado em outubro de 2026
O elemento de mistura acionado do sistema de mistura dinâmica de poliuretano 2K combina dois componentes fornecidos de forma independente antes da aplicação. O misturador afeta a distribuição da mistura; o sistema de dosagem determina a quantidade fornecida de cada componente. Para obter bons resultados, são necessários uma dosagem e uma mistura corretas, um programa de cura adequado e um ensaio de aceitação.
Um cordão irregular, uma peça moldada com cura incompleta e uma junta espumada levantam questões diferentes. Este guia explica como interpretar os dados da resina, escolher uma comparação relevante e determinar o que um ensaio demonstra realmente. Explica a utilização de adesivos industriais, compostos de encapsulamento e juntas formadas no local em aplicações de fabrico. As instruções para pintura à pistola e acabamentos de madeira dizem respeito a um processo de revestimento diferente.
As opções de equipamento para utilizar depois de definidos os requisitos do material são abordadas na secção de mistura dinâmica de poliuretano 2K. O guia abaixo aborda as necessidades de material e de ensaio dessa secção.
Verificação rápida da especificação: identificar a referência exata do material, confirmar a proporção fornecida e, em seguida, comparar amostras em condições equivalentes. Avaliar tanto a aplicação curada como o cordão acabado de dosear.
A química do poliuretano 2K e a função do misturador
O processamento de poliuretano 2K reúne materiais reativos numa proporção específica e distribui-os antes de a mistura ficar demasiado viscosa para ser utilizada. Não pode fornecer um componente em falta, reverter uma contaminação por humidade nem transformar uma formulação inadequada no material certo para uma junta.
Como funciona a mistura dinâmica de poliuretano 2K?
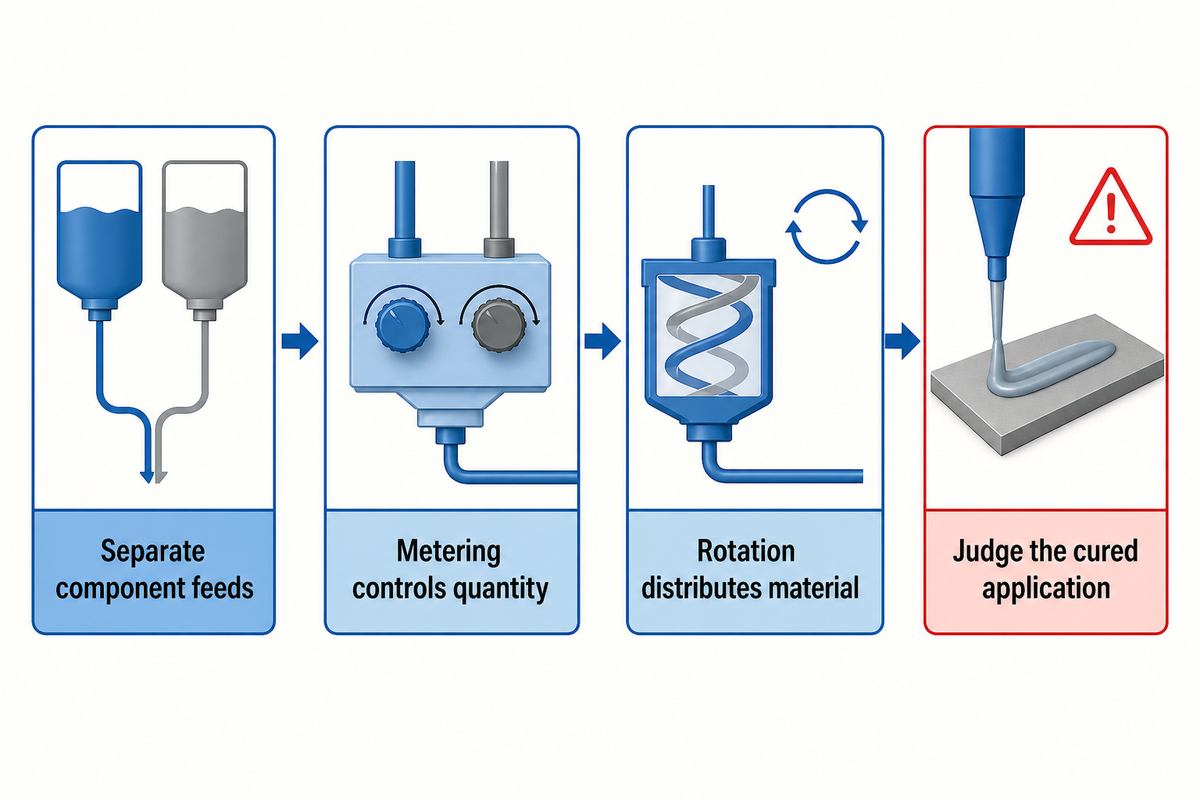
Os diferentes fluxos são encaminhados para uma câmara com um elemento rotativo. O elemento distribui os fluxos de material enquanto a mistura é expelida. A quantidade de cada componente fornecida a montante é controlada por um sistema de doseamento. A unidade misturadora atua sobre o material que recebe. O ensaio final consiste em verificar se a mistura fornecida cura e tem o desempenho pretendido na aplicação.
Na química habitual do poliuretano, os grupos hidroxilo reagem com os grupos isocianato, conforme descrito na visão geral da OSHA sobre isocianatos. As formulações comerciais também podem incluir cargas, pigmentos e aditivos. Mesmo que as etiquetas dos componentes pareçam semelhantes, não presuma que são iguais. A identificação dos componentes varia consoante o fornecedor: não presuma que todos os «Componente A» pertencem à mesma família química nem que um endurecedor é apenas um catalisador opcional.
O artigo de David Mandeville sobre doseamento e mistura distingue o controlo da proporção e do caudal da tecnologia de mistura. Essa distinção é importante na resolução de problemas: aumentar a velocidade do rotor não corrige um sistema de alimentação que fornece proporções incorretas. O nosso guia geral de mistura dinâmica 2K aborda a arquitetura mais ampla do equipamento e a sequência de amostragem.
Dados da resina e do endurecedor que definem a mistura
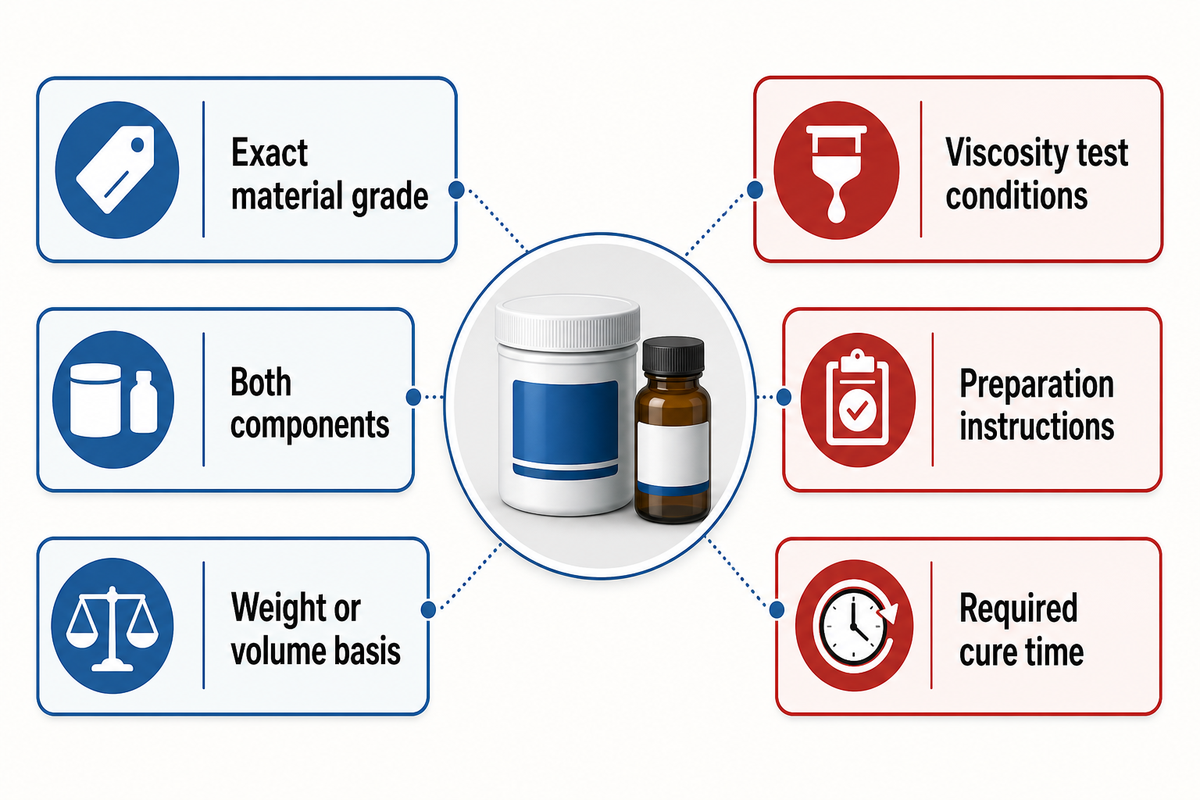
Uma boa especificação de material de poliuretano indica os dois componentes, a base da proporção, as condições de medição da viscosidade, as instruções de preparação e o tempo necessário para a cura completa. Todos estes dados são úteis; uma especificação de viscosidade, por si só, não basta. Leia a especificação da referência exata e as condições de ensaio antes de selecionar cartuchos e avaliar os tamanhos dos bicos, pois materiais com a mesma designação de poliuretano podem exigir um manuseamento diferente.
De que proporção de mistura precisa um poliuretano 2K?
Utilize a proporção indicada para a formulação bicomponente exata e confirme se é definida em massa ou em volume. Estas proporções não são permutáveis quando as densidades dos componentes diferem. Também é necessário respeitar a ordem dos componentes indicada pelo fornecedor (A:B ou B:A). A proporção nominal do cartucho tem de corresponder à configuração de doseamento pretendida.
| Produto publicado | SikaForce-710 L100 | SikaForce-646 L2 F |
|---|---|---|
| Documento consultado | Ficha de Singapura, abril de 2026 | Ficha da Alemanha, agosto de 2025 |
| Proporção A:B em volume | 100:25 | 100:42 |
| Proporção A:B em massa | 100:19 | 100:35 |
| Densidade do componente A | 1,64 kg/L | 1,47 g/cm³ |
| Densidade do componente B | 1,23 kg/L | 1,23 g/cm³ |
| Viscosidade do componente A | 22 000 mPa·s | 4 500 mPa·s |
| Viscosidade do componente B | 300 mPa·s | 300 mPa·s |
| Viscosidade da mistura | 10 000 mPa·s | 3 400 mPa·s |
| Tempo de vida útil da mistura, CQP536-3 | 100 minutos | 2 minutos |
| Tempo aberto | 135 minutos (CQP526-3) | 4 minutos (CQP590-3) |
| Condições de ensaio indicadas | 23°C e 50% de humidade relativa | 23°C |
| Distinção entre aplicações | Adesivo bicomponente para colagem de painéis | Adesivo espumante para painéis, para linhas contínuas |
Os valores indicados constam das fichas técnicas dos produtos Sika. Ilustram formulações diferentes, não o desempenho relativo dos misturadores. Mantenha cada valor associado à respetiva referência e às condições de ensaio; um tempo de vida útil da mistura de 100 minutos não significa que seja possível fazer uma pausa de 100 minutos dentro de uma unidade misturadora.
A formulação determina o equilíbrio molecular entre os componentes reativos. A norma ASTM D4274-23 identifica o teor de hidroxilo como informação necessária para formular sistemas de poliuretano. Por isso, é importante respeitar a proporção do conjunto fornecido, e não alterá-la na linha de produção. No que respeita à viscosidade, a norma ASTM D4878-23 distingue os métodos de ensaio e indica uma temperatura; comparar valores sem esses dados pode induzir em erro na seleção do equipamento.
Considere uma alteração hipotética da linha entre as duas referências da tabela. Manter a proporção anterior e mudar apenas o bico invalidaria o ensaio antes de se avaliar a qualidade da mistura. As compras precisam dos documentos da nova referência; a produção precisa da configuração de doseamento correspondente; a qualidade precisa do intervalo de cura correto. O menor tempo de vida útil da mistura da segunda referência altera o planeamento dos ensaios; não se pode aplicar o maior tempo de trabalho da primeira.
Registe também os requisitos de pré-mistura dos componentes e as condições de armazenamento, bem como o procedimento a seguir para lidar com sedimentos. Cumpra as instruções da referência. A preparação dos componentes pode introduzir ar. Verifique a seleção do cartucho para adesivo separadamente da geometria do elemento de mistura: a capacidade, a proporção e a ligação são especificações distintas. Referem-se a coisas diferentes.
Mistura estática ou dinâmica para este poliuretano?
A mistura dinâmica justifica-se se um ensaio demonstrar que a unidade motorizada resolve um problema de distribuição do material. A designação poliuretano, por si só, não demonstra essa necessidade. Os misturadores estáticos continuam a ser uma opção viável para muitos sistemas bicomponentes, enquanto o equipamento dinâmico acrescenta um acionamento, parâmetros de funcionamento e tarefas de manutenção que têm de justificar a sua utilização.
Uma diferença acentuada de viscosidade entre os dois componentes, a presença de cargas ou um comportamento de fluxo difícil podem justificar um ensaio com mistura motorizada. Mantenha constantes a resina, a temperatura, o caudal e a amostra ao comparar as opções. Avalie o desempenho após a cura em vez de escolher cordões recém-doseados por parecerem mais uniformes.
O estudo universitário de Christian Dixon, de 2021, sobre mistura estática de poliuretano ajuda a limitar afirmações simplistas sobre o efeito de cisalhamento. Dixon comparou geometrias estáticas e mistura por lotes; a evolução da reação não seguiu a regra de que «mais cisalhamento é sempre melhor». O estudo de Dixon não testou uma unidade misturadora dinâmica da Ebestron, pelo que os resultados não permitem classificar produtos com essa unidade.
Numa célula hipotética de encapsulamento que cumpra os requisitos de vazios e propriedades após a cura, uma atualização para mistura dinâmica precisa de um benefício definido: uma gama de caudais aceitáveis mais ampla, menos peças rejeitadas, etc. Comprar um motor porque o material é de «alto desempenho» aumenta os custos sem definir o que é o sucesso. Para uma análise mais ampla das vantagens e desvantagens da mistura estática e dinâmica, consulte a comparação de equipamentos.
Bolhas de humidade, ar incorporado e espuma pretendida
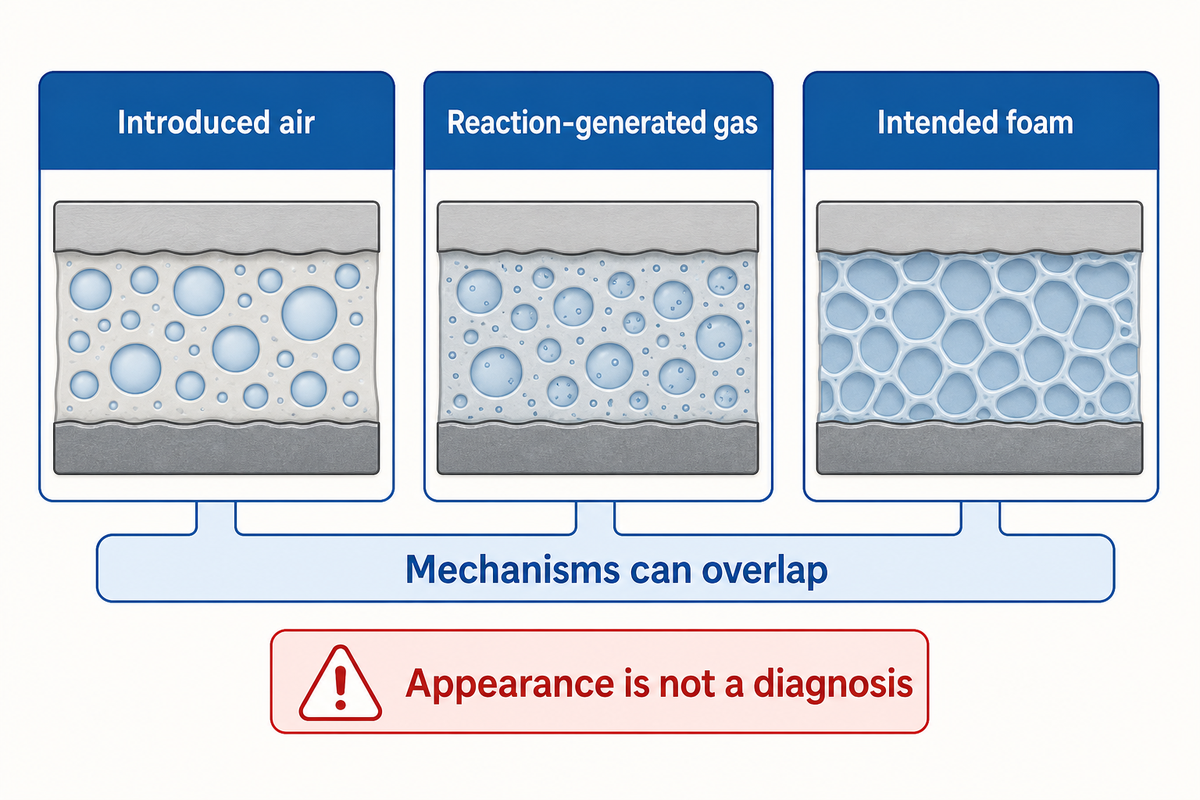
A presença de gás no poliuretano pode dever-se à introdução de ar, a uma reação química ou a uma formulação espumante. Quando há gás, determinar a causa exige uma análise que vá além das bolhas visíveis. Primeiro, confirme que compreende a aplicação e determine os requisitos do produto ou da estrutura sólida. Era necessária uma linha de colagem ou uma peça moldada sólida? Nesse caso, a questão passa a ser: como entrou o gás? A aplicação exigia uma estrutura gasosa controlada?
Pode entrar ar durante a preparação dos componentes, a transferência ou a mistura. A humidade pode participar numa reação com os isocianatos e gerar dióxido de carbono. Em qualquer dos casos, se o produto final pretendido for denso, os vazios serão indesejáveis. No caso de uma junta de espuma, a formação de gás é necessária. A questão passa a ser: a estrutura das células e as dimensões da junta são suficientes para cumprir os requisitos da aplicação?
Um estudo de 2022 de Brondi e colegas mostra por que motivo estas categorias não são mutuamente exclusivas. Na espuma obtida com água que estudaram, as bolhas de ar incorporado aumentaram mais tarde à medida que o dióxido de carbono, um produto da reação, se difundiu para o seu interior. A experiência sustenta a existência de mecanismos combinados; as velocidades de mistura em laboratório não são parâmetros para um bico industrial.
Imagine uma amostra transparente de encapsulamento que melhora quando se reduz a velocidade do rotor. A melhoria pode significar que foi incorporado menos ar, que o histórico de mistura foi diferente ou que a reação se alterou. Uma amostra transparente de encapsulamento, por si só, não demonstra que o material original estava seco e tinha as proporções corretas. Guarde amostras de ambas as condições. Compare a cura das duas amostras após o mesmo intervalo. Inspecione o manuseamento dos componentes. Uma amostra com melhor aspeto, mas que continua macia, não foi aprovada.
As instruções publicadas para SikaForce-646 L2 F apresentam uma distinção útil entre aplicações. Este adesivo para painéis foi concebido para formar espuma. Não se deve presumir que todas as células visíveis resultam de uma falha de mistura. Além disso, um resultado espumado não define o que é aceitável para um composto de encapsulamento elétrico.
Ao consultar o guia de utilização de cartuchos bicomponentes juntamente com as instruções do material e do equipamento para ensaios alimentados por cartucho, mantenha separadas as observações sobre vazios inesperados e as conclusões. Registe onde se formam inicialmente as bolhas, se aumentam após o doseamento e se acontece o mesmo com uma amostra de referência recomendada pelo fornecedor. Registe o lote do material, o estado dos componentes e o momento da amostragem. Estes registos dão ao fornecedor do material mais informação do que uma fotografia identificada como «mistura deficiente».
Tempo de vida útil da mistura, temperatura e permanência do material
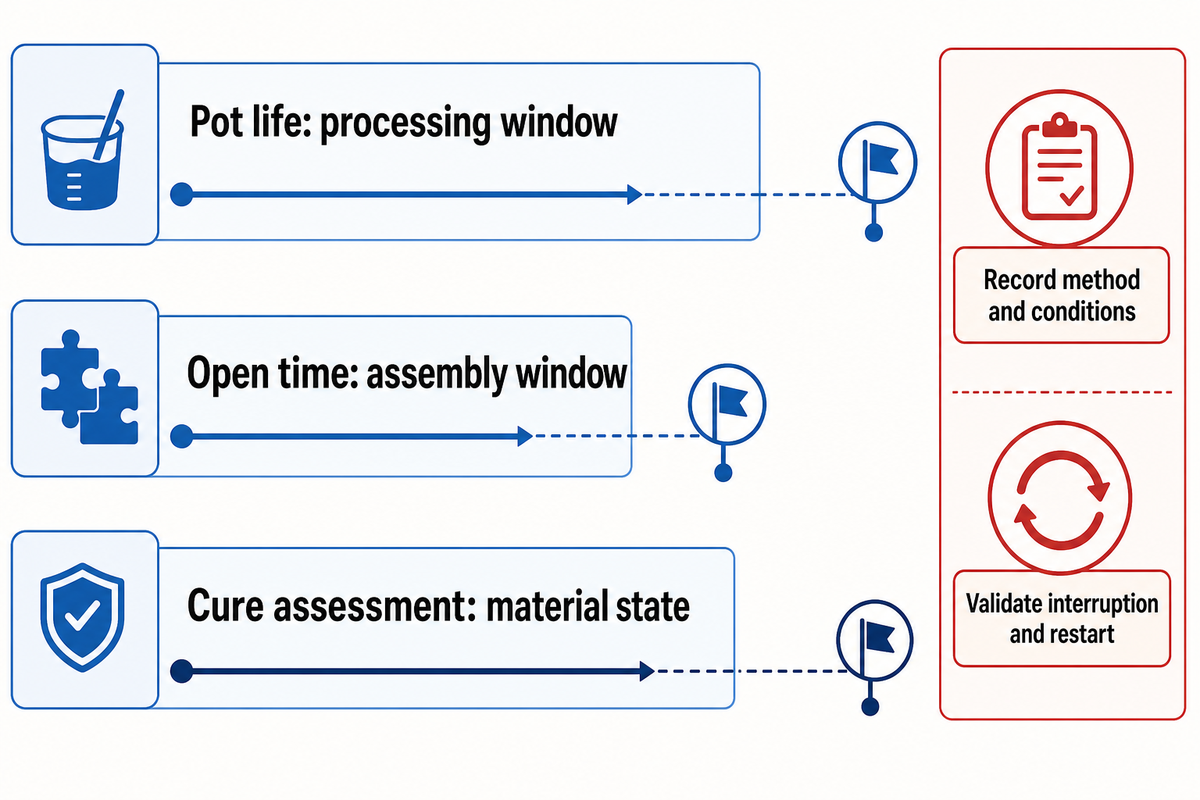
O tempo de vida útil da mistura é o período durante o qual a mistura pode ser trabalhada em condições definidas. Nem sempre corresponde ao tempo durante o qual uma mistura reativa pode ficar parada numa unidade misturadora. Há outros fatores, como a temperatura e a quantidade da mistura e o ponto final do ensaio, que afetam a interpretação da medição. Ao planear os ensaios, é necessário ter em conta esse tempo e estabelecer como o equipamento e a aplicação se comportam perante uma interrupção e um reinício.
«Os diferentes métodos descritos neste documento para medir esta propriedade não produzem necessariamente resultados idênticos.»
Registe em campos separados o tempo de vida útil da mistura, o tempo aberto e o tempo até à avaliação das propriedades após a cura. O tempo de vida útil da mistura é uma janela de processamento definida por um método especificado. O tempo aberto é o período disponível para montar os componentes. O tempo até à avaliação das propriedades após a cura é o período necessário para avaliar o estado do material no fim do processo de cura. Confundir estes parâmetros pode levar a uma avaliação prematura da amostra.
Os dois exemplos da Sika indicam tanto o tempo de vida útil da mistura como o tempo aberto. Como os valores diferem, são parâmetros distintos. No entanto, as fichas técnicas não fornecem um limite universal de pausa para todos os bicos. O histórico de um material misturado e confinado num espaço limitado é diferente do de uma linha de colagem fina, e o calor da reação pode alterá-lo ainda mais.
Para realizar um ensaio, registe a temperatura real do material, as condições ambientais, a quantidade da mistura, a duração do doseamento e cada pausa. Inicie a contagem do tempo de cura sempre da mesma forma. Antes de fixar uma pausa de produção com base num valor de tempo de vida útil da mistura, acorde o procedimento de interrupção e reinício com o fornecedor do material e o integrador do equipamento. A ferramenta de planeamento do tempo de vida útil da mistura e da pressão é um recurso de planeamento independente; os seus resultados não substituem um ensaio específico da referência.
A ISO 10364:2024 constava como publicada aquando da consulta, em outubro de 2026, e estava em desenvolvimento uma proposta de revisão. Registe o método e a edição no relatório de ensaio. Uma proposta de revisão não significa que o método atual tenha sido retirado nem que seja necessário substituir o equipamento de mistura.
Velocidade do rotor e caudal: validar a janela de processamento do poliuretano
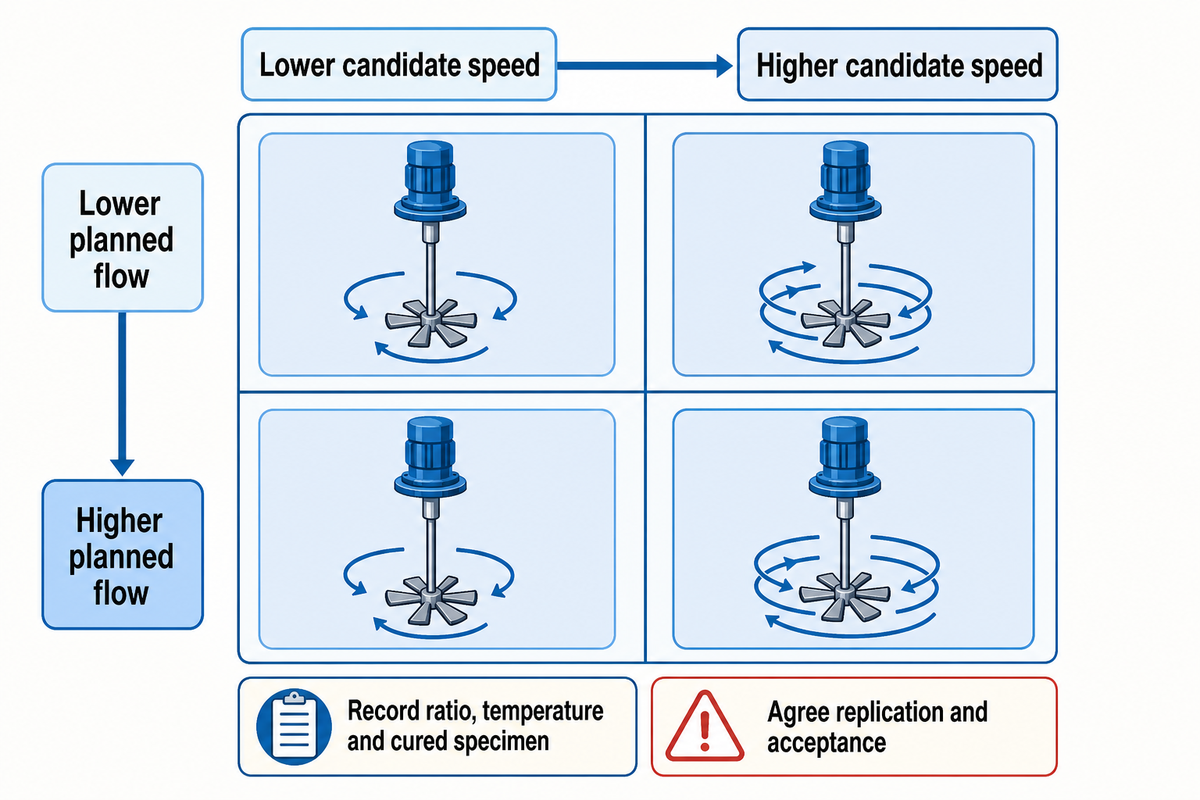
É necessário avaliar o caudal e a velocidade do rotor em conjunto, pois as condições do processo alteram o tempo de permanência do material na câmara. Uma condição de ensaio fica estabelecida quando se obtém uma amostra satisfatória a um determinado caudal e velocidade do rotor. Uma janela de produção requer evidências para todas as condições utilizadas na linha, incluindo as interrupções e paragens previstas.
Comece pelos intervalos permitidos pelo fornecedor do material e pelo fabricante do equipamento. Escolha condições de ensaio representativas da linha pretendida; não copie uma velocidade de outro misturador. Registe a geometria da unidade misturadora, o caudal real, a definição do rotor, a temperatura do material, a proporção fornecida e a identificação da amostra para poder reproduzir o resultado.
| Célula de ensaio | Condição de caudal | Condição do rotor | Registos a conservar |
|---|---|---|---|
| A | Caudal planeado mais baixo | Velocidade candidata mais baixa | Resultado da proporção, temperatura, amostra curada |
| B | Caudal planeado mais baixo | Velocidade candidata mais alta | As mesmas medições e o mesmo intervalo de cura |
| C | Caudal planeado mais alto | Velocidade candidata mais baixa | As mesmas medições e o mesmo intervalo de cura |
| D | Caudal planeado mais alto | Velocidade candidata mais alta | As mesmas medições e o mesmo intervalo de cura |
«Mais alto» e «mais baixo» referem-se a valores dentro do intervalo candidato permitido, registados numericamente na folha de ensaio. Como explica o NIST na discussão sobre experiências que alteram um fator de cada vez, alterar os fatores individualmente pode não revelar as interações. Esta matriz é uma proposta preliminar para qualificação, não uma afirmação de que quatro amostras demonstram confiança estatística; antes dos ensaios, acorde o número de repetições e os critérios de aceitação.
Em aplicações de formação de espuma, a agitação pode alterar a incorporação de ar e a evolução da reação. A uma velocidade diferente do caudal, uma definição que antes funcionava bem pode produzir um resultado inaceitável. Não melhore o aspeto à custa de desvios na proporção ou na temperatura. A zona de funcionamento aceitável tem de cumprir todos os critérios acordados para o produto, e não apenas produzir o resultado com melhor aspeto.
Para o responsável pela fábrica, o resultado útil é definir um intervalo de funcionamento e uma resposta para quando a linha ficar fora desse intervalo. Para a área financeira, é o efeito na produção aceite e nas interrupções.
Cura incompleta e estrias: realizar comparações emparelhadas
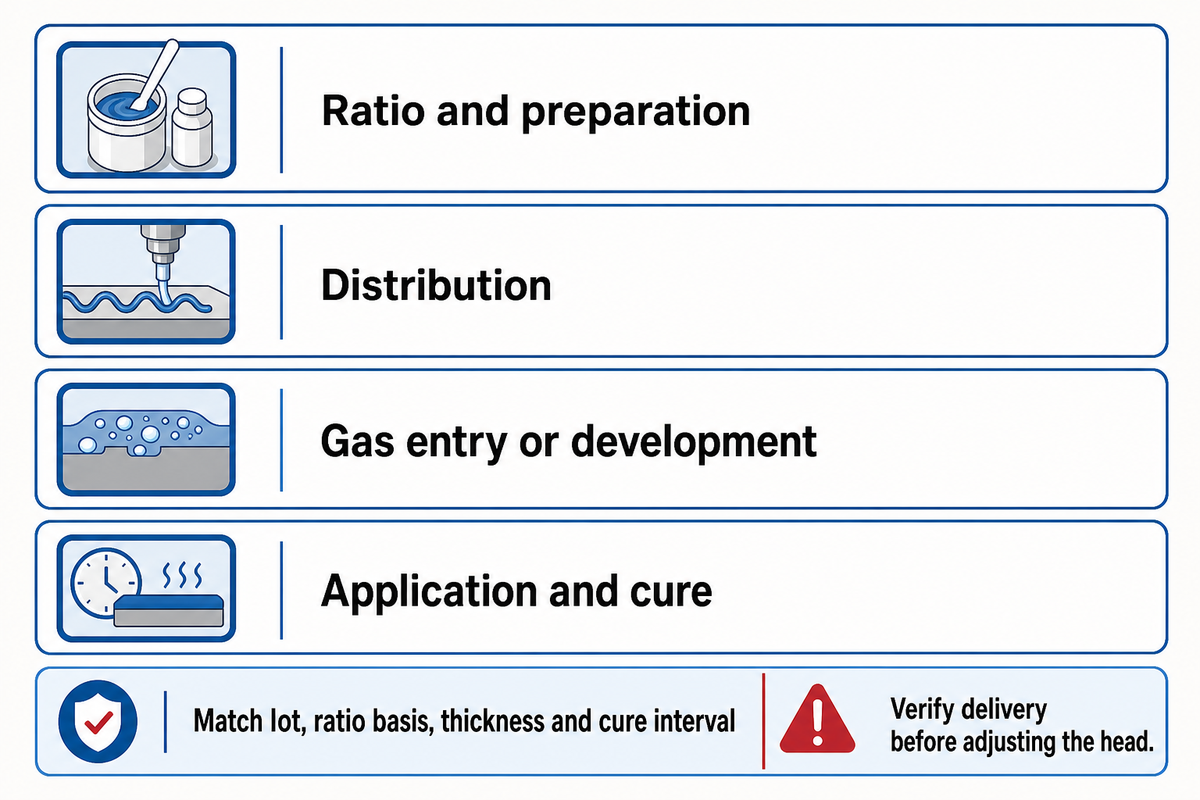
A cura incompleta e as estrias são sintomas, não diagnósticos específicos. Exigem a análise de vários aspetos da preparação do material, da proporção fornecida, da mistura e dos efeitos da aplicação. As quatro linhas abaixo podem sobrepor-se: uma melhoria numa amostra reduz muitas vezes o âmbito da investigação. No entanto, não significa que todas as causas possíveis tenham sido eliminadas.
| Linha de investigação | Comparação em condições equivalentes | Registo | Ação seguinte |
|---|---|---|---|
| Proporção e preparação | Resultado suspeito versus fornecimento verificado dos componentes; mesmo lote de material e mesma temperatura | Base da proporção A:B real, resultado do fornecimento, preparação dos componentes | Resolva as discrepâncias no fornecimento ou na preparação do material antes de comparar os modelos de misturador. |
| Distribuição | Preparação de referência aprovada versus resultado da máquina, com proporção e condições de cura equivalentes | Padrão das estrias e resultado acordado das propriedades após a cura | Se o resultado da máquina for diferente, investigue a geometria da unidade misturadora e os parâmetros de funcionamento. |
| Entrada ou formação de gás | Condição de manuseamento controlada versus condição suspeita | Evolução dos vazios ao longo do tempo, estado dos componentes, amostra curada | Analise em conjunto a entrada de ar e os percursos da humidade; não determine a causa do gás apenas pelo aspeto. |
| Aplicação e cura | Amostras comparáveis com o substrato, a geometria e o intervalo de cura pretendidos | Dimensões da linha de colagem ou da peça moldada, tempo, preparação do substrato | Corrija a comparação da aplicação antes de atribuir a falha ao bico. |
A definição do NIST de observações emparelhadas exige uma correspondência significativa entre medições. Nas comparações práticas de amostras, mantenha iguais as condições e o material partilhados e identifique o fator em análise. Preparações por lotes feitas a temperaturas diferentes e com tempos de envelhecimento diferentes podem não fornecer provas suficientes para decidir sobre o bico.
Considere um adesivo doseado pela máquina que permanece macio e uma preparação de referência aprovada pelo fornecedor que cura como esperado. Se ambas as amostras utilizarem o mesmo lote, a mesma base de proporção, espessura e intervalo de cura, a diferença justifica investigar o fornecimento e a mistura. Ainda assim, não permite distinguir entre um fornecimento impreciso e uma distribuição insuficiente. Antes de ajustar a unidade misturadora, verifique o fornecimento dos componentes.
Ao recolher amostras, siga as fichas de dados de segurança do material e os controlos de exposição do local, incluindo a proteção contra o contacto com material não curado. Previna os efeitos da exposição ao material não curado durante a amostragem, seguindo um procedimento de ensaio acordado. Um processo de doseamento sem incidentes visíveis não elimina a exposição durante o manuseamento.
Designe um responsável para cada linha de investigação por resolver. O fornecedor do material trata da formulação e da preparação; o integrador do equipamento trata do fornecimento e do funcionamento; o fornecedor do bico trata do componente misturador e da compatibilidade com o equipamento. A equipa de qualidade conserva as amostras de comparação e o registo de aceitação. Assim, um ensaio falhado constitui um bom momento para tomar uma decisão, em vez de dar início a uma série de substituições de bicos sem registo.
Aceitação da aplicação: linhas de colagem, encapsulamento e juntas
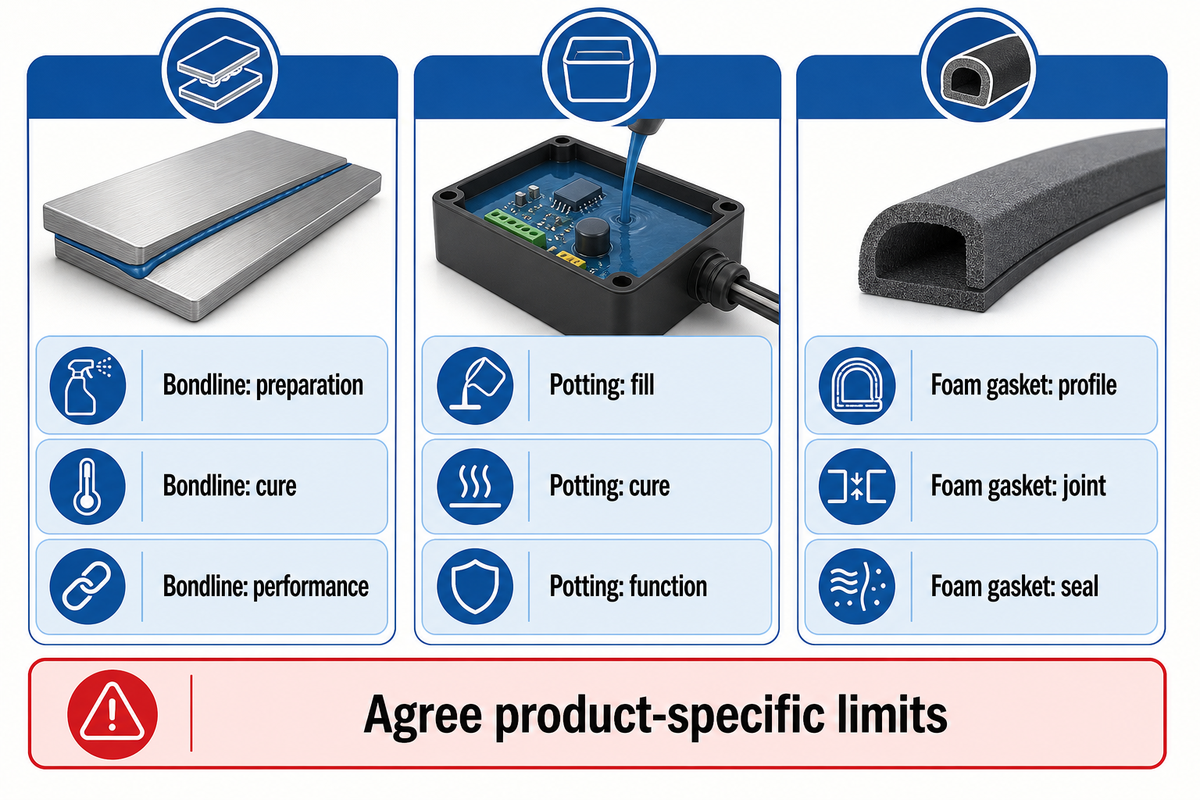
Uma mistura de poliuretano é aprovada quando a aplicação final cumpre os requisitos acordados. As juntas coladas, o encapsulamento e as juntas de espuma exigem provetes e medições diferentes, uma vez que desempenham funções distintas. Defina esses requisitos e estabeleça critérios de aceitação para defeitos antes do ensaio do misturador. Durante o ensaio, observe os defeitos e associe-os às suas consequências e à decisão de aprovação.
| Categoria da aplicação | Provete representativo | Aspetos a avaliar | Decisão de aprovação |
|---|---|---|---|
| Junta colada, preparação | Substratos reais e preparação de superfície aprovada | Compatibilidade, incluindo qualquer primário especificado | Rejeite comparações com preparações diferentes |
| Junta colada, cura | Junta executada com a espessura de colagem prevista | Cura durante o intervalo acordado | Avalie apenas após a cura especificada |
| Junta colada, desempenho | Provete de junta sujeito às condições relevantes | Desempenho mecânico exigido | Aprove segundo os requisitos acordados para a junta |
| Encapsulamento, enchimento | Caixa representativa e invólucro de plástico compatível, se utilizado | Enchimento completo e distribuição dos vazios | Compare com os critérios acordados para vazios e enchimento |
| Encapsulamento, cura | Profundidade de enchimento e disposição dos componentes representativas | Cura em todo o provete representativo | Rejeite uma avaliação da cura apenas à superfície |
| Encapsulamento, função | Conjunto curado representativo do produto | Isolamento elétrico ou propriedades óticas exigidos | Confirme a função, não apenas o aspeto |
| Junta de espuma, perfil | Contorno representativo | Dimensões do cordão e estrutura das células | Aprove segundo os requisitos acordados para o perfil |
| Junta de espuma, união | Sobreposição do início e do fim na superfície prevista | Continuidade e aderência | Rejeite uma união entre o início e o fim que não tenha sido ensaiada |
| Junta de espuma, vedação | Vedação formada nas condições de montagem previstas | Comportamento de vedação exigido | A produção e a qualidade aprovam o resultado da aplicação |
Para uma junta colada em metal, a norma ASTM D1002-10(2019) descreve um método comparativo de ensaio de sobreposição simples. As notas de orientação públicas relativas ao ensaio alertam para que os resultados de corte aparente obtidos não sejam utilizados como tensões admissíveis de projeto para juntas estruturais. Um provete de sobreposição constitui prova útil quando o seu âmbito corresponde à questão em análise; não é um certificado universal para encapsulamento ou vedação com espuma.
Os exemplos de aplicações disponíveis publicamente variam significativamente. Uma resina de encapsulamento opticamente transparente é comercializada para o encapsulamento transparente de LED, enquanto a espuma de poliuretano formada no local desenvolve a sua estrutura de células ao longo de um contorno. Nenhum dos exemplos pode servir como critério de aceitação completo para o outro.
Imagine um comprador a analisar duas amostras de ensaio para um projeto de junta. Uma tem um cordão visível e liso; a outra tem resultados documentados no contorno previsto, incluindo a união entre o início e o fim. A primeira amostra pode parecer melhor, mas a decisão de aprovação continua por tomar. O departamento de compras deve solicitar o ensaio de aplicação em falta. O preço do bico da primeira amostra não permite considerá-la a amostra qualificada de menor custo até se realizar o ensaio de aplicação. O departamento financeiro só pode comparar resultados aprovados depois de ambos os candidatos cumprirem o mesmo requisito.
Para avaliar a resistência química, à abrasão e à exposição exterior ou à radiação ultravioleta (UV), defina com o fornecedor as condições de utilização e o ensaio do material. Uma alegação de «excelente resistência» deve especificar as condições de exposição e o resultado do ensaio. Um misturador não pode criar uma propriedade que não faça parte da formulação, e uma cura bem-sucedida à temperatura ambiente não demonstra resistência a longo prazo. A produção não pode reproduzir o resultado aprovado sem que as provas e os critérios tenham sido aprovados e registados.
Informações a fornecer ao fornecedor: manter alinhadas as decisões sobre a química e o equipamento
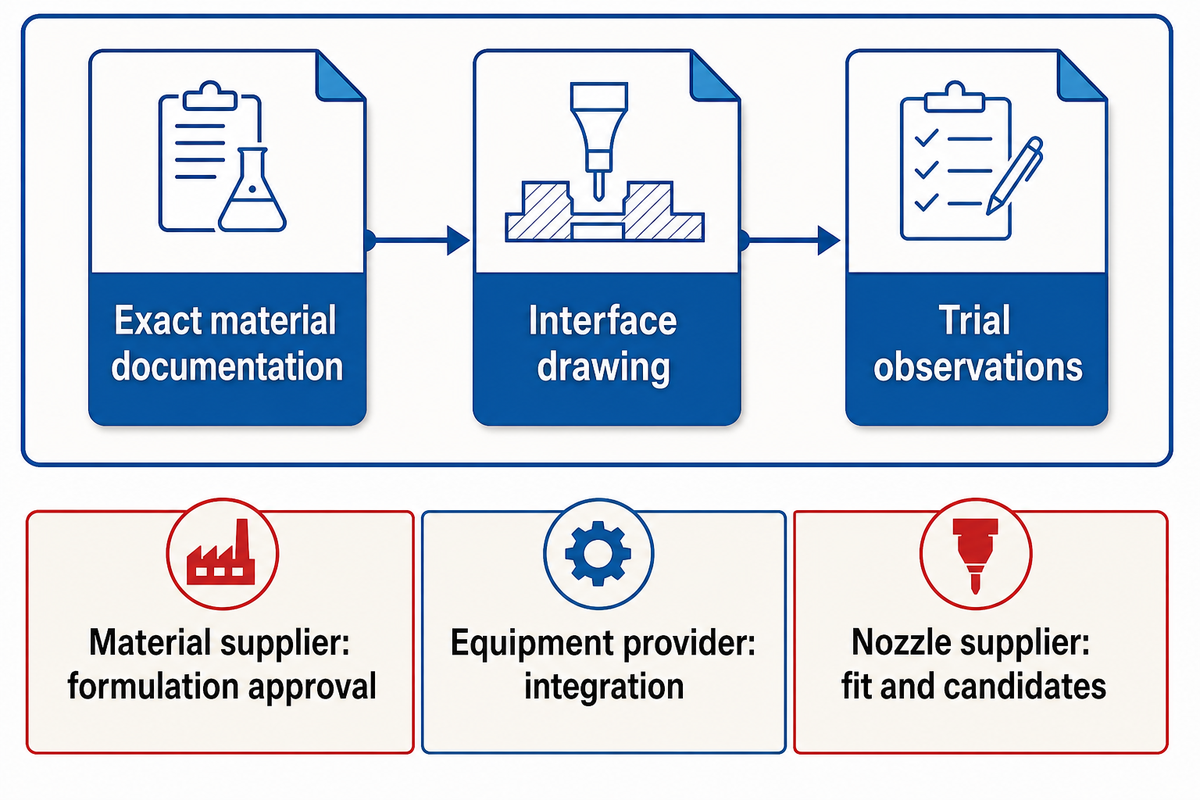
Uma comunicação eficaz com o fornecedor relaciona a referência exata do poliuretano com o sistema de doseamento, a pressão de mistura e o resultado final esperado. Envie em conjunto a documentação do material e as observações do ensaio. Um pedido que identifique apenas «poliuretano 2K» deixa o fornecedor a tentar adivinhar a referência e as respetivas propriedades, a compatibilidade da ligação e o resultado que o cliente considera bem-sucedido.
Inclua a identificação dos componentes, a base da proporção, as condições de viscosidade, as instruções de preparação, o fluxo previsto, o padrão de interrupções e os requisitos do provete representativo. Junte um desenho da interface e a configuração do acionamento da máquina. Os tipos de interface dos bicos ajudam a organizar a discussão sobre as ligações; uma capacidade ou proporção correspondente não comprova a intercambiabilidade mecânica.
A Ebestron disponibiliza uma gama de bicos misturadores e aplicadores. Utilize o material e os critérios de aceitação para avaliar possíveis produtos candidatos. A aprovação da formulação cabe ao fornecedor do material e a integração do sistema ao fornecedor do equipamento.
Para conjuntos existentes, o localizador de encaixes de misturadores ajuda a organizar as questões relativas às interfaces; confirme o desenho com o fornecedor antes de encomendar. O passo seguinte mais útil é apresentar um pedido de ensaio documentado: indique o defeito a corrigir, as condições a reproduzir e a medição que determinará se o ensaio foi bem-sucedido.
Perguntas frequentes
Um misturador dinâmico pode corrigir uma proporção incorreta de poliuretano?
Um misturador dinâmico não pode compensar a falta de um dos componentes.
Verifique as quantidades doseadas com base na proporção especificada pelo fornecedor do material e no procedimento de medição aprovado para o equipamento. Indique claramente a ordem dos componentes e distinga massa de volume. Depois de confirmar que o doseamento está correto, pode comparar a distribuição na mistura. Alterar a velocidade do rotor sem corrigir um erro de proporção não permite determinar se o bico é adequado, mesmo que o cordão fique mais uniforme.
Porque pode o poliuretano continuar macio, mesmo que a cor pareça uniforme?
Uma cor uniforme não comprova que a mistura de poliuretano tenha a proporção correta ou tenha concluído a cura exigida.
Compare o doseamento efetivo dos componentes, a preparação do material, a temperatura e o tempo de cura decorrido com as instruções da referência do produto. Utilize um provete representativo e um ensaio acordado das propriedades após a cura. A cor pode ajudar a detetar estrias acentuadas, mas os pigmentos e aditivos podem ocultar diferenças na composição. Uma preparação de referência correspondente pode ajudar a delimitar a investigação; sem verificar as outras condições alteradas, o resultado não identifica uma única causa principal.
O tempo de vida útil da mistura indicado na ficha técnica corresponde ao tempo máximo de pausa?
O tempo de vida útil da mistura publicado não corresponde automaticamente a uma pausa permitida dentro de uma pressão de mistura.
Leia o método de ensaio e as condições associados ao valor e, em seguida, distinga essa medição do histórico efetivo do material no equipamento. Um volume confinado de mistura, uma junta colada fina e uma amostra de laboratório podem evoluir de formas diferentes. Acorde os procedimentos de interrupção e retoma para a referência do produto e a pressão de mistura; avalie o material doseado após a retoma em função da aplicação prevista, sem se guiar apenas pelo tempo.
Todos os poliuretanos bicomponentes exigem mistura dinâmica?
Muitos poliuretanos bicomponentes podem utilizar um misturador estático adequado.
Opte pela mistura com acionamento quando um ensaio controlado demonstrar uma melhoria útil para a formulação e as condições de funcionamento em causa. Ambas as configurações exigem uma mistura adequada à referência do produto; o nome da química, por si só, não determina o equipamento.
O que é um verniz transparente de poliuretano 2K?
Um verniz transparente de poliuretano 2K é um revestimento bicomponente transparente utilizado para criar um acabamento protetor.
A resina e o endurecedor são combinados de acordo com as instruções do fabricante do revestimento. Esta aplicação é diferente da dosagem de adesivos, do encapsulamento elétrico ou da aplicação de juntas de espuma. Não aplique a proporção de mistura, a adição de diluente ou o procedimento de pulverização de um verniz transparente a qualquer um desses sistemas de materiais industriais apenas porque ambos são designados poliuretano 2K.
A presença de bolhas, por si só, comprova que o defeito foi causado pela humidade?
A presença de bolhas, por si só, não permite distinguir uma reação à humidade da incorporação de ar ou da formação intencional de espuma.
Registe quando e onde surgem os vazios, compare condições de manuseamento controladas e avalie a cura. A incorporação de ar e o gás gerado pela reação também podem interagir no mesmo material.
Que informações devem acompanhar um pedido de bicos misturadores de substituição?
Envie a referência exata do material, os dados dos componentes, os detalhes da interface e o resultado que o bico deve alcançar na aplicação.
Inclua a base da proporção, as condições de medição da viscosidade, as instruções de preparação, o fluxo previsto e o padrão de interrupções. Identifique o acionamento e a configuração de doseamento existentes e forneça um desenho da interface, em vez de se basear numa capacidade nominal. Junte observações de amostras representativas e o ensaio de aceitação acordado. Indique qual o equipamento que se manterá. Assim, o fornecedor de bicos pode avaliar a compatibilidade com o equipamento e os produtos candidatos, enquanto o fornecedor do material e o integrador esclarecem as questões relativas à formulação e ao doseamento.
Artigos relacionados
- Guia de dimensionamento e compra de cartuchos duplos de 50 ml
- Interfaces dos bicos misturadores e verificações de compatibilidade
- Como escolher um cartucho para adesivo bicomponente
- Mistura estática ou dinâmica para adesivos bicomponentes
Referências e fontes
- Panorama dos isocianatos Occupational Safety and Health Administration
- Doseamento, mistura e aplicação de elastómeros de poliuretano David Mandeville, Adhesives & Sealants Industry, 2012
- ASTM D4274-23: determinação dos índices de hidroxilo dos polióis ASTM International, âmbito público
- ASTM D4878-23: determinação da viscosidade dos polióis ASTM International, âmbito público
- Estudo sobre mistura estática de poliuretano, 2021 Christian R. Dixon, University of Southern Mississippi; resumo da tese
- Papel da inclusão de bolhas de ar na cinética da reação do poliuretano Brondi e colegas, 2022; repositório da University of Valladolid
- ISO 10364:2024: determinação do tempo de vida útil da mistura de adesivos multicomponentes International Organization for Standardization, resumo público
- Uma variável de cada vez National Institute of Standards and Technology, manual de estatística de engenharia
- Análise de observações emparelhadas National Institute of Standards and Technology, manual de estatística de engenharia
- ASTM D1002-10(2019): resistência ao corte aparente de provetes metálicos colados com junta de sobreposição simples ASTM International, âmbito e relevância públicos