Contacte a Ebestron

Atualizado em outubro de 2026
Os sistemas de mistura dinâmica para selantes 2K podem produzir um cordão de aspeto uniforme que, ainda assim, não passa numa verificação posterior. Por exemplo, o operador pode observar uma cor uniforme, mas a equipa de qualidade reter as peças por falta do registo de alimentação A:B. A velocidade de rotação do rotor motorizado não responde à questão certa. A equipa tem de compreender o que chegou efetivamente à pressão, como foi misturado e se o material curado é adequado à utilização final.
Os sistemas de mistura dinâmica para selantes 2K utilizam um rotor motorizado para misturar componentes fornecidos separadamente. A medição a montante controla a proporção A:B. A aprovação para produção exige também provas de cura e aplicação específicas do material.
Referência rápida: quatro verificações distintas
- Dosagem: quantidade e proporção dos componentes doseados.
- Mistura: modo como a pressão motorizada combina os componentes.
- Cura: desenvolvimento das propriedades do material exigidas pela respetiva especificação.
- Aplicação: desempenho no substrato e na junta ou peça pretendidos.
Engenheiros e profissionais da qualidade e da manutenção podem utilizar estas informações para organizar as verificações de aprovação da produção, retoma e diagnóstico de falhas. A seleção do equipamento é um tema distinto. A comparação entre mistura estática e dinâmica explica os motivos da escolha, e a página de soluções Ebestron de mistura dinâmica aborda o sistema e a sua integração.
O que faz a mistura dinâmica num sistema de selante 2K
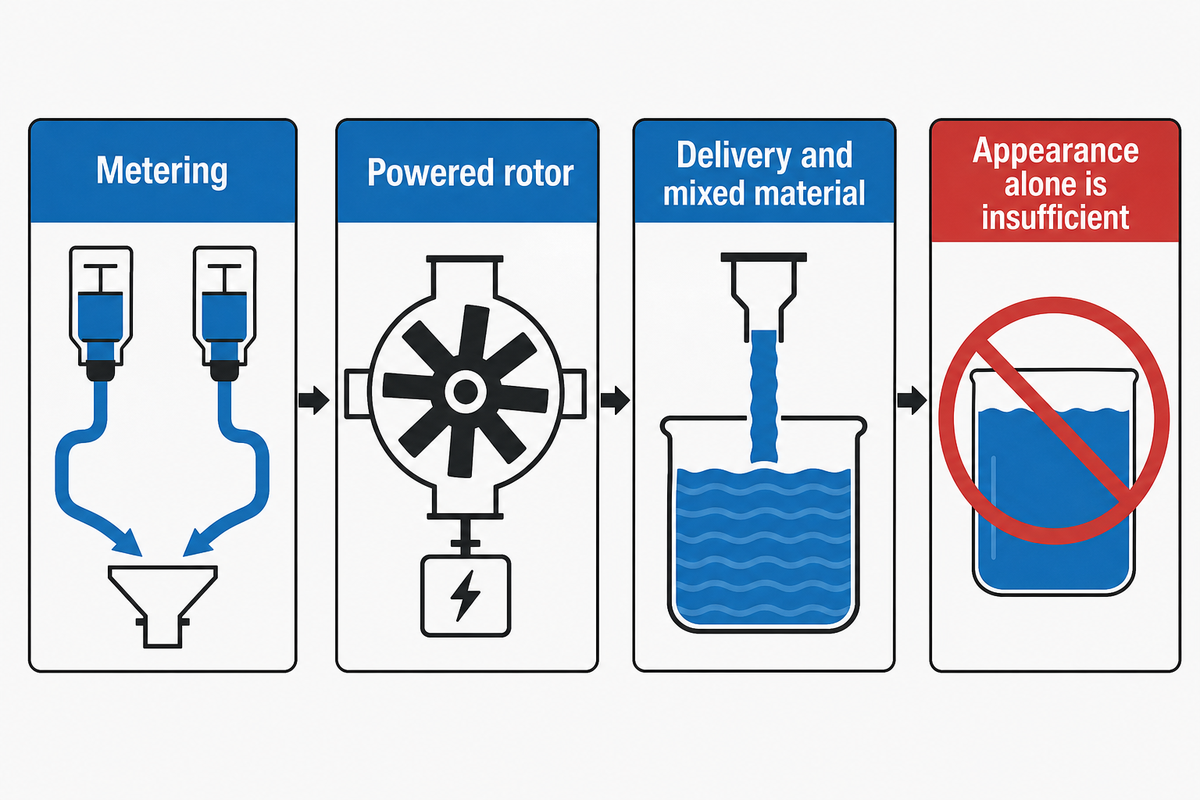
A mistura dinâmica utiliza um rotor motorizado para combinar dois componentes numa pressão de mistura. A dosagem e a mistura são funções distintas do sistema: uma controla as proporções de alimentação e a outra, a forma como os componentes se misturam. Por isso, uma verificação de aprovação deve avaliar a dosagem e o material misturado, em vez de considerar o aspeto homogéneo como prova de que ambas as etapas foram cumpridas.
As máquinas de mistura em grande capacidade podem incluir bombas, válvulas e uma câmara motorizada. Os sistemas de cartucho podem dosear material através de um bico misturador motorizado, com acionamento manual ou automático. Estas arquiteturas exigem ensaios de equipamento diferentes. Um acessório de bico não valida o desempenho de um sistema completo de dosagem automática.
Tom Buckley, engenheiro de aplicações da Henkel, descreve estas funções distintas de manuseamento de materiais em Dispensing Two-Part Adhesives, um artigo histórico de engenharia. A sua explicação é útil como contexto, mas não constitui uma especificação atual de equipamento.
Na dosagem de adesivos, a expressão citada «meter mix» indica que é necessário confirmar ambas as funções. Se um fornecedor utilizar «AB» ou «auto» numa descrição, esclareça que componentes e operações estão abrangidos. Nenhum dos termos indica que a pressão inclui um rotor motorizado.
- Confirme as proporções de A e B.
- Identifique o rotor motorizado e a ligação ao respetivo acionamento.
- Localize o ponto em que os fluxos separados se encontram pela primeira vez.
- Defina as provas necessárias após a dosagem.
É prematuro comprar uma unidade de mistura dinâmica 2K sem verificar a alimentação a montante. Nem uma pasta de elevada viscosidade nem uma proporção invulgar comprovam a compatibilidade do sistema. A formulação e todo o percurso do material ainda têm de ser avaliados num ensaio.
Na verificação da dosagem, aplique os princípios do NIST sobre rastreabilidade dos resultados de medição às quantidades efetivamente medidas. Não constituem uma aprovação do equipamento.
Acompanhe o material desde a dosagem até ao cordão
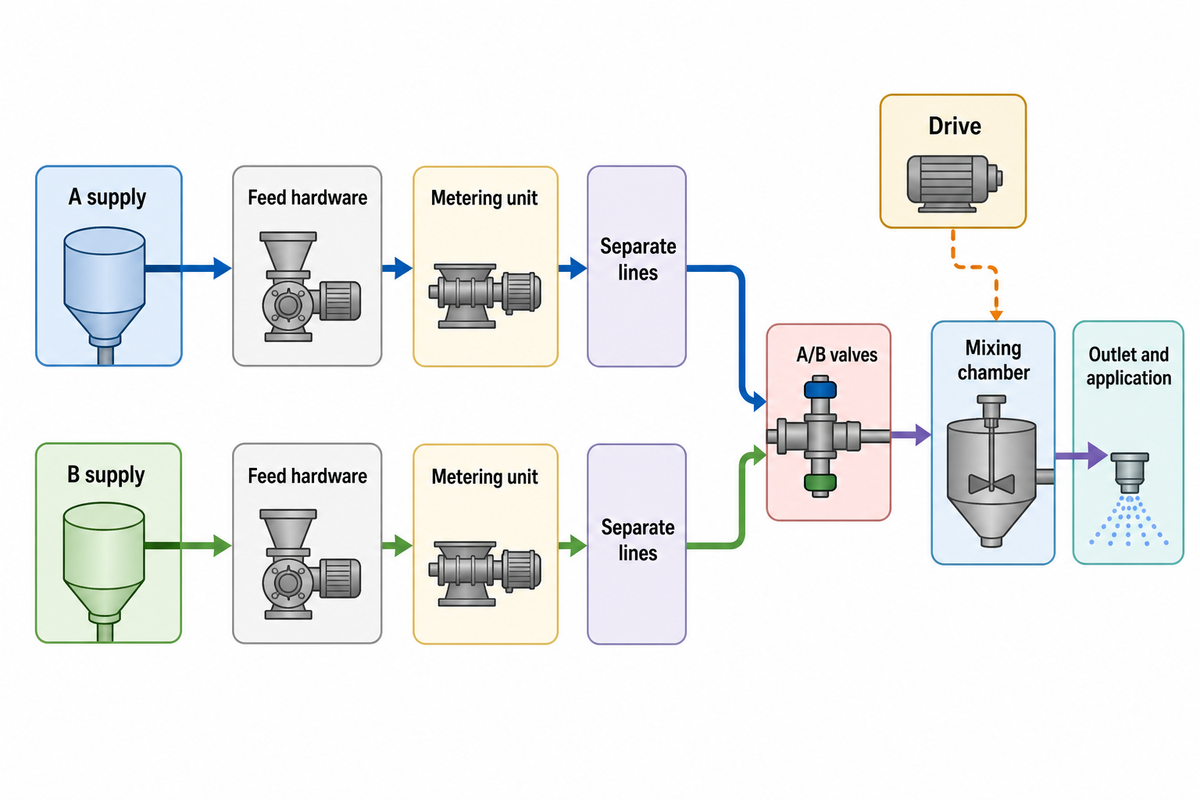
O percurso do material começa nas alimentações separadas de A e B, passa pelo equipamento de dosagem e segue até ao ponto de junção, à câmara de mistura e à saída. Registe o percurso da instalação específica em análise. O funcionamento da bomba, a temporização das válvulas, o rotor e a saída têm responsabilidades distintas. Por conseguinte, uma alteração num componente pode afetar as provas necessárias para validar todo o processo de dosagem.
Crie um esquema anotado e compare-o com o equipamento instalado. Indique os ramais de recirculação, os locais de medição da pressão e os componentes que retêm material misturado. Se utilizar um cartucho bicomponente, indique o respetivo formato e a ligação, separadamente do acionamento de dosagem.
| Localização | Dados a registar | Questão a que o registo responde |
|---|---|---|
| Alimentação de A | Identificação do material, lote e temperatura de acondicionamento em °C | Estava disponível o componente previsto? |
| Alimentação de B | Identificação, lote e autorização para utilização após armazenamento | Foi utilizado o componente correspondente? |
| Equipamento de alimentação | Estado da dosagem e alarmes de alimentação | Uma das alimentações pode ter ficado sem material? |
| Unidade de dosagem | Base de cálculo da proporção e débito em g/s ou mL/s | As proporções foram verificadas com base no critério correto? |
| Linhas separadas | Traçado e limites de pressão aprovados em bar | Onde podem ocorrer obstruções ou retenção de material? |
| Válvulas de A/B | Temporização e local de medição | O que chega ao ponto de junção? |
| Câmara de mistura | Revisão da câmara e do rotor | Que geometria foi aprovada? |
| Acionamento | Velocidade comandada em rpm e estado disponível como retorno de informação | O rotor funcionou como previsto? |
| Saída e aplicação | Revisão do bico, massa aplicada em g e geometria do cordão em mm | Que material aplicado foi avaliado? |
Publicado em 2011 por Gerald Pfeiler, diretor executivo da ViscoTec-America, Precision Dosing descreve a reologia e o efeito das alterações da pressão na dosagem. A autoria do fornecedor é relevante: as descrições de produtos explicam frequentemente a ciência que lhes está subjacente, mas as alegações e garantias de desempenho não devem ser extrapoladas para além do produto.
Antes de solicitar a substituição direta de uma pressão, verifique as interfaces de alimentação, acionamento e controlador. Separe a compatibilidade do equipamento da alegação de que o sistema está pronto para a produção em massa.
Numa instalação modular, assinale no esquema os limites de cada módulo nas ligações de mangueiras e tubos. Identifique quais as interfaces mantidas pela substituição e quais exigem uma nova avaliação.
Indique também no esquema os locais de medição. As orientações do NIST sobre rastreabilidade centram-se no resultado, não na presença de um dispositivo calibrado.
Defina uma janela de funcionamento específica para cada material
Uma janela de funcionamento é a combinação documentada do estado do material, da temporização, do funcionamento do misturador e da dosagem, avaliada para um processo específico. Registe a temperatura, as pausas, os valores de débito e a velocidade do rotor. Um intervalo de ajuste específico de uma máquina não deve ser considerado uma receita de selante aprovada; um resultado obtido com uma formulação não deve ser transferido para outra sem provas.
Peça ao fornecedor do material a base de cálculo da proporção, os dados de densidade quando for necessária uma conversão, as condições de processamento e o método aplicável para determinar a vida útil ou o tempo de vida útil da mistura. A ISO 10364:2024 aborda a determinação da vida útil de adesivos multicomponentes. Os métodos podem produzir resultados diferentes; a norma não aprova um misturador dinâmico.
Um misturador dinâmico consegue corrigir uma alimentação com a proporção errada?
Um misturador dinâmico não consegue compensar a falta de um componente. Determine o resultado da dosagem A:B antes de ajustar os parâmetros de mistura. As proporções em volume e em massa podem diferir quando os componentes têm densidades diferentes. Identifique a base indicada pelo fornecedor, o local e as condições de medição e, em seguida, compare o resultado com a especificação do material.
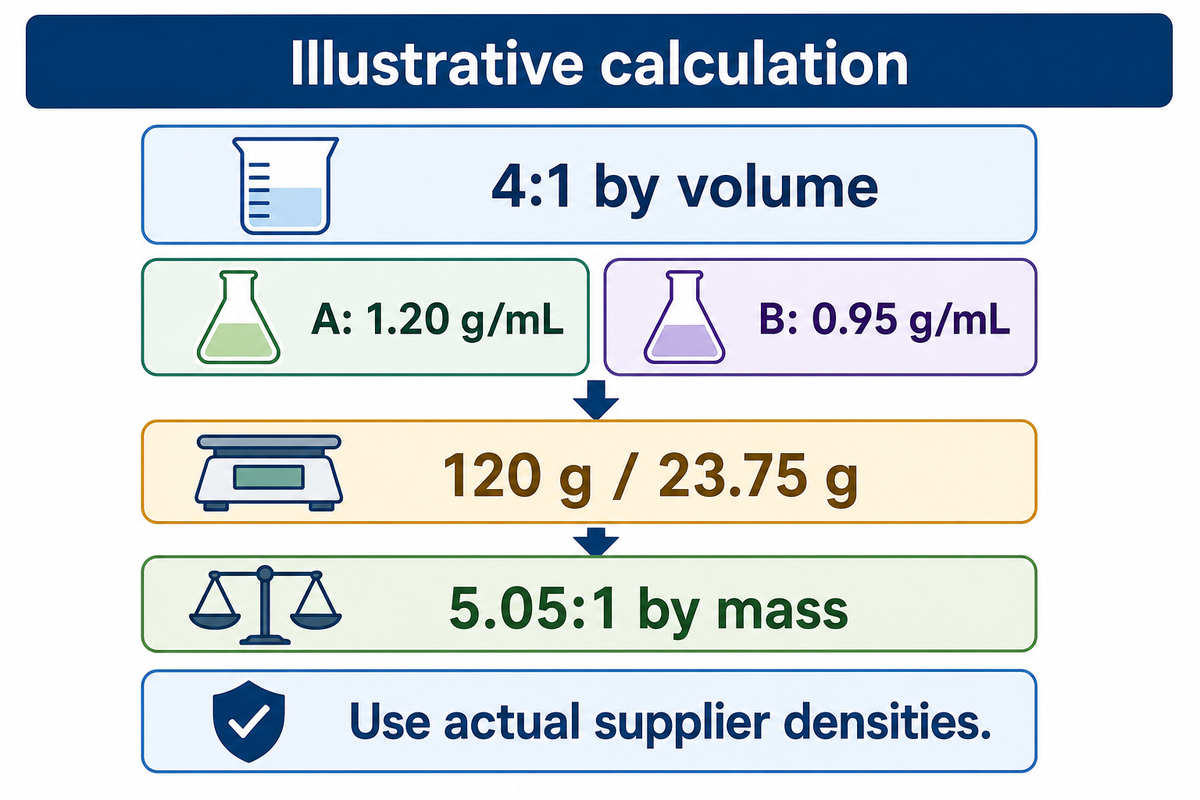
Cálculo ilustrativo: suponha que um material exige uma proporção de 4:1 em volume, com A a 1,20 g/mL e B a 0,95 g/mL nas condições de medição especificadas. A recolha de 100 mL de A e 25 mL de B corresponde a 120 g e 23,75 g. A proporção em massa é 120 ÷ 23.75 = 5.05:1, enquanto a proporção em volume se mantém em 4:1. Pesar 120 g de A e 30 g de B corresponderia a cerca de 3.17:1 em volume, apesar de a proporção em massa ser de 4:1. Substitua estes valores pelas densidades reais indicadas pelo fornecedor; o conversor de proporções em massa e volume pode ajudar nesse cálculo.
A precisão da medição também é relevante para a decisão. As orientações do NIST sobre rastreabilidade metrológica indicam que a calibração do instrumento, por si só, não garante a rastreabilidade nem a adequação à finalidade. Determine o instrumento de pesagem, o seu estado, a repetibilidade, os fatores ambientais e a incerteza adequados ao critério de aceitação.
Nota de engenharia
Os valores de densidade e a incerteza da pesagem estão incluídos no resultado da proporção para verificações ilustrativas de 100 mL/ 25 mL. Os desvios permitidos devem ser retirados das especificações aprovadas do material/processo. O NIST fornece princípios de medição; não define uma tolerância universal de aceitação de ±1% para selantes.
As objeções da equipa de compras resolvem-se melhor com dados de ensaios relevantes para o material. Mais definições de rpm no controlador não esclarecem se a colagem ou a cura são aceitáveis.
No caso de materiais de elevada viscosidade, determine de que modo o ensaio representa as condições reais de alimentação. Se for proposta a preparação sob vácuo, solicite o método específico da formulação e as respetivas provas. Não é uma solução universal para as bolhas.
Valide o processo com uma cadeia de provas do cordão em 4 etapas
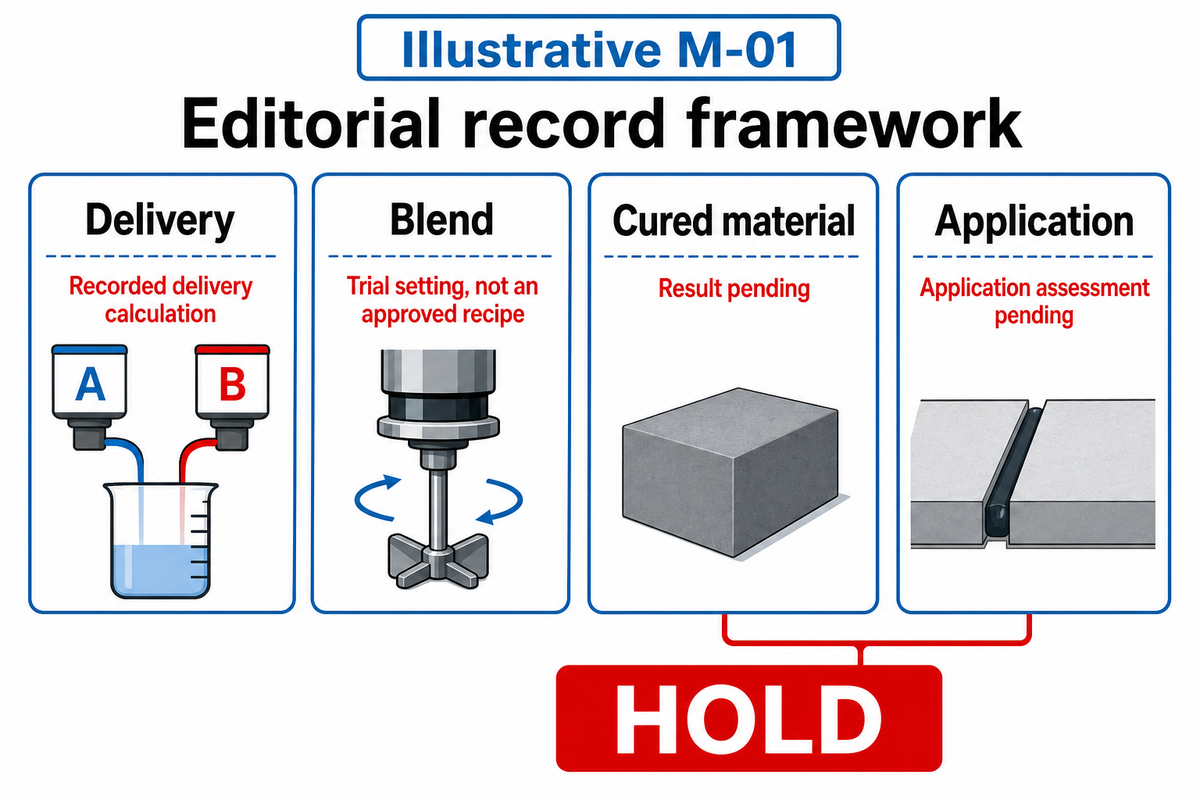
A cadeia de evidências do cordão em 4 etapas fornece uma estrutura para relacionar os resultados da alimentação, da mistura e do material curado com a aplicação pretendida. A cadeia de evidências do cordão em 4 etapas organiza essa documentação para tornar visíveis as provas em falta. Fornece uma estrutura que assinala visivelmente as ligações em falta na cadeia de evidências.
É uma estrutura editorial para registo; os limites e métodos efetivos de aceitação têm de ser definidos pelo material, pela aplicação e pela especificação aplicável.
Cadeia de provas do cordão em 4 etapas
A cadeia de provas do cordão em 4 etapas relaciona os registos necessários da dosagem, da mistura e do material curado com a aplicação em causa. Nenhuma observação isolada é suficiente para aprovar o processo.
- Dosagem: confirme os componentes, a base de cálculo da proporção e as condições representativas de dosagem.
- Mistura: registe a configuração do misturador e as observações obtidas pelo método acordado.
- Material curado: avalie as propriedades nas condições e nos momentos de ensaio especificados.
- Aplicação: avalie o substrato, a junta ou a peça pretendidos segundo os respetivos requisitos.
O âmbito do método determina o significado do resultado. A ASTM C1183/C1183M-13(2024) abrange o ensaio laboratorial da taxa de extrusão de selantes para construção. A ISO 24068-2:2021 aborda a evolução das propriedades de cura em juntas de ensaio de selantes para construção e engenharia civil. Nenhuma delas constitui uma aprovação geral de um rotor, formulação ou montagem industrial.
Exemplo preenchido, ensaio M-01: cada valor numérico é ilustrativo. O responsável pela qualidade registou o cálculo da dosagem e a identificação da amostra, mas o ensaio da aplicação ainda não foi realizado. A decisão correta é HOLD, mesmo que o cordão tenha bom aspeto.
| Etapa | Provas registadas | Decisão / próximo responsável |
|---|---|---|
| Dosagem | A 120 g; B 23,75 g; densidades hipotéticas de 1.20 e 0,95 g/mL | Proporção volumétrica calculada de 4:1; a qualidade verifica a incerteza e a tolerância especificada |
| Mistura | Revisão da pressão H-A; ensaio a 500 rpm; débito de 2 g/s; temperatura da amostra de 23 °C | Parâmetro de ensaio registado, não uma receita aprovada; o engenheiro de processos avalia o método de mistura especificado |
| Material curado | Amostra M-01-C; observação prevista às 24 horas segundo o método acordado | Resultado pendente; o laboratório regista as propriedades medidas e as condições |
| Aplicação | Junta J-01; largura ilustrativa de 6 mm; substrato pretendido identificado | Avaliação da aplicação pendente; a qualidade mantém HOLD |
Os selantes para juntas de construção exigem uma classe de utilização final e um substrato definidos. A ASTM C920-18(2024) adverte expressamente que os selantes que cumprem os requisitos não são adequados a todas as aplicações. A ASTM C1521-19(2025) avalia a adesão e a coesão de juntas de impermeabilização instaladas; não estabelece o desempenho total de impermeabilização nem permite determinar facilmente a causa de uma falha.
A observação prevista às 24 horas em M-01 é um exemplo, não um tempo de cura universal. A aprovação depende da conclusão de provas adequadas. Ensaios de extrusão concluídos com êxito não resolvem um requisito de adesão ao substrato que continue pendente.
Controle o arranque, as pausas e a retoma
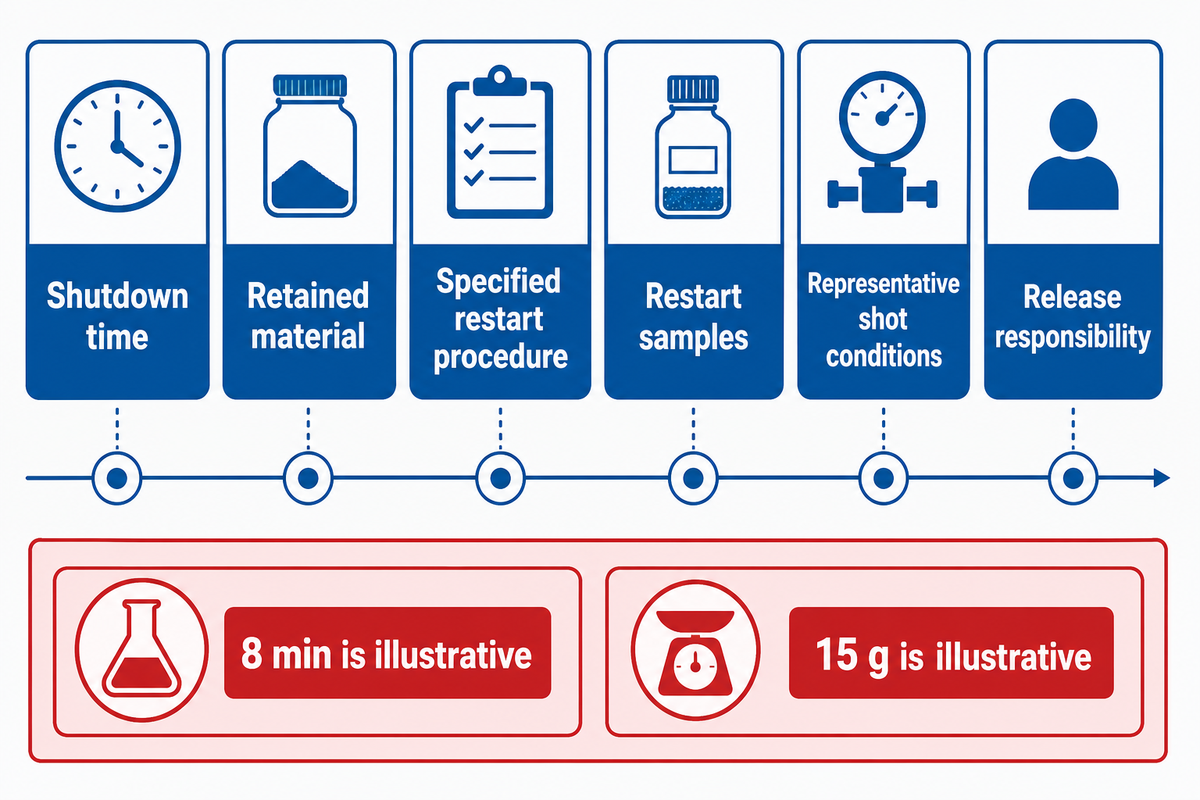
São necessárias verificações registadas no arranque e na retoma, pois o funcionamento contínuo não representa todas as condições de dosagem. Utilize as instruções do equipamento e do material para definir a preparação, o tempo de inatividade permitido e o tratamento do material misturado retido no equipamento. Mantenha o material doseado separado até estarem reunidas as provas necessárias da dosagem, mistura e aceitação a jusante.
O artigo histórico de Pfeiler sobre dosagem aborda as flutuações no início e no fim de uma aplicação. Este mecanismo serve de base para avaliar a sequência real de produção, em vez de aceitar uma dosagem contínua prolongada como substituto da validação de aplicações curtas.
Se a vida útil do adesivo for relevante para avaliar a retoma, indique o método utilizado. A ISO 10364:2024 apresenta métodos para determinar a vida útil, não a duração de pausa permitida para esta pressão ou formulação.
Numa continuação ilustrativa de M-01, a linha para durante 8 min após produzir aplicações de 15 g. O operador regista a pausa e separa a amostra M-01-R do material comercializável. Um técnico de manutenção confirma a revisão da pressão e o procedimento utilizado. A qualidade solicita a verificação de dosagem em falta e a avaliação do material prevista. Ninguém declara que uma pausa de 8 min é permitida apenas porque o cordão seguinte tem a mesma cor.
- Registe a hora da paragem e o estado do material retido.
- Aplique o procedimento especificado de substituição, limpeza ou retoma.
- Identifique as amostras de retoma e verifique as condições de aplicações representativas.
- Registe a decisão e a pessoa responsável pela aprovação.
Se a retoma exigir a substituição de consumíveis, o plano tem de prever a disponibilidade de peças sobresselentes. A possível poupança em elementos de mistura pode desaparecer se, durante um turno, não houver uma peça de substituição aprovada ou não for possível identificar o procedimento aplicável.
A pausa ilustrativa de 8 min e a aplicação de 15 g definem uma questão a testar, não um limite a copiar. Determine os critérios de aceitação da retoma com a formulação, a pressão e a sequência de produção efetivas.
Identifique a origem de estrias, zonas moles e bolhas
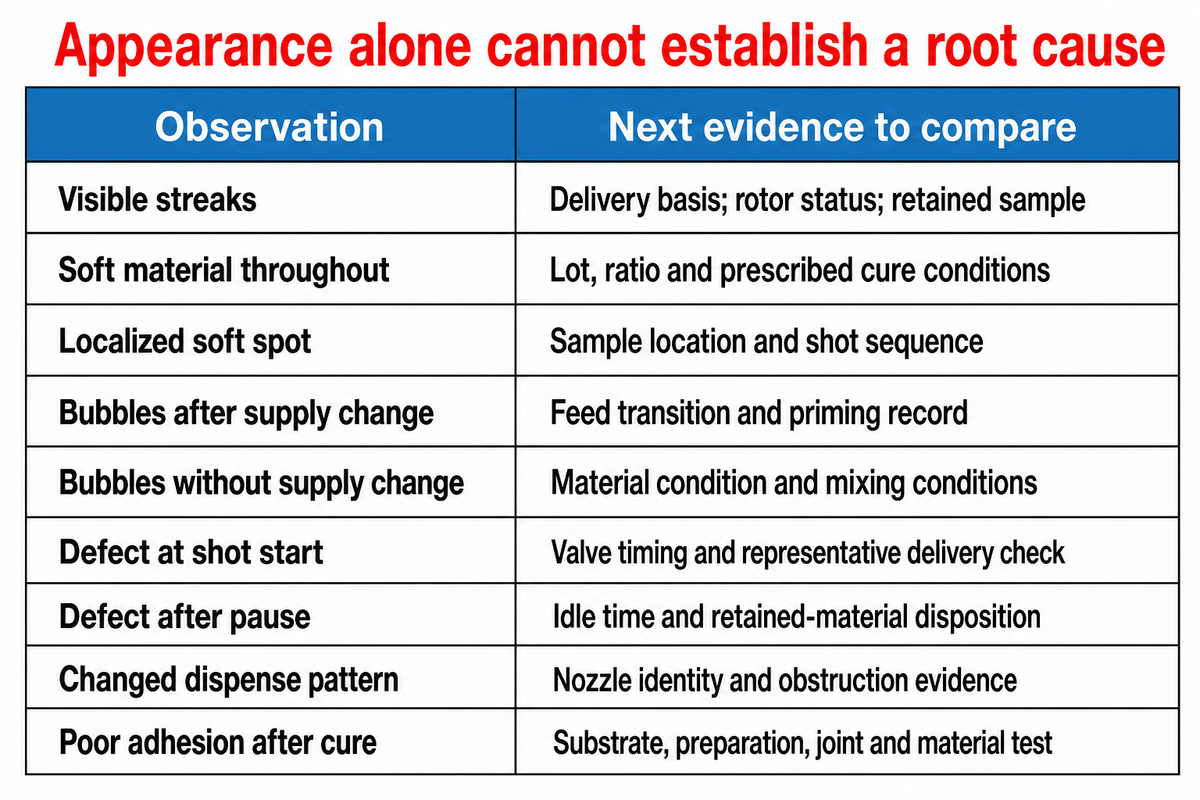
Bolhas, estrias e zonas moles são observações que devem ser investigadas. Podem resultar de várias causas concorrentes. Reúna provas distintas sobre a dosagem, a mistura, o estado do material e a aplicação antes de alterar os parâmetros. Uma matriz de diagnóstico pode ajudar a orientar a investigação seguinte. No entanto, o aspeto, por si só, não permite determinar a causa principal. Qualquer alteração continua a ter de ser testada face aos requisitos de aceitação relevantes.
Como distinguir um defeito de mistura de um problema do material?
Analise o defeito em conjunto com os restantes registos: identificação e estado dos componentes, medições de dosagem, estado do misturador e resultados exigidos para as propriedades do material curado. Um erro confirmado na proporção aponta a investigação para montante. Uma dosagem aceitável mantém outras possibilidades em aberto, como a mistura, o acondicionamento ou o método de aplicação. É necessário rastrear as amostras e os lotes para que o fornecedor do material e a equipa responsável pelo equipamento possam analisar as provas.
Uma discussão pública sobre um epóxi de consumo ilustra uma questão: um lote da mistura permaneceu pegajoso, enquanto os outros lotes curaram. Não é possível determinar as proporções dos componentes nem a qualidade da mistura. A pergunta é útil para identificar a terminologia adequada, mas não constitui uma prova sobre um método de reparação industrial. Outras variações não controladas, como adicionar endurecedor ou calor, ou utilizar um solvente sem instruções da formulação, introduziriam outra alteração não controlada.
| Observação | Provas a comparar | Próxima ação / responsável |
|---|---|---|
| Estrias visíveis | Base de cálculo da dosagem; estado do rotor; amostra retida | O engenheiro de processos verifica a dosagem antes de testar a velocidade |
| Material mole em toda a extensão | Lote, proporção e condições de cura especificadas | A qualidade e o fornecedor do material analisam as provas da formulação |
| Zona mole localizada | Local da amostra e sequência de aplicações | A qualidade localiza o defeito; evitar presumir uma única causa |
| Bolhas após mudança de alimentação | Transição da alimentação e registo de preparação | A manutenção verifica o procedimento aprovado de alimentação |
| Bolhas sem mudança de alimentação | Estado do material e condições de mistura | O fornecedor e o engenheiro de processos comparam hipóteses |
| Defeito no início da aplicação | Temporização das válvulas e verificação de dosagem representativa | O engenheiro de processos avalia o transiente de arranque |
| Defeito após uma pausa | Tempo de inatividade e decisão sobre o material retido | O operador separa o material doseado na retoma |
| Padrão de dosagem alterado | Identificação do bico e provas de obstrução | A manutenção segue o procedimento do equipamento |
| Má adesão após a cura | Substrato, preparação, junta e ensaio do material | O especialista em aplicações avalia o método de utilização final |
A ressalva da C1521 sobre a determinação da causa de falhas na adesão diz respeito especificamente a juntas de impermeabilização, mas explica porque é que uma falha de colagem não aponta necessariamente para o misturador. Mantenha as causas alternativas em consideração até que o ensaio e os registos aplicáveis permitam distingui-las.
Para M-01-R, uma observação às 24 horas e uma amostra hipotética de retoma de 15 g estão associadas ao mesmo lote e revisão da pressão. Os registos ajudam a analisar as causas, mas nenhum dos valores permite fazer um diagnóstico. Não compre um rotor de substituição apenas com base num cordão mole.
Adapte as verificações ao poliuretano, silicone e epóxi
Poliuretano, silicone e epóxi designam famílias amplas de materiais, não instruções completas de processamento. A formulação exata e a utilização final determinam a proporção, as condições de trabalho e as propriedades de aceitação do material. Mantenha distintos os requisitos de formação de espuma, vedação, colagem e encapsulamento. Obtenha as instruções do fornecedor e pondere cuidadosamente os requisitos antes de definir um parâmetro de rotor e critérios de cura para toda uma família de materiais.
- Poliuretano / PU: confirme o acondicionamento da formulação e se a formação de espuma é intencional; consulte a ficha de dados de segurança do material não curado.
- Silicone / RTV: identifique os componentes fornecidos e as condições de cura especificadas, em vez de se basear apenas na designação da família.
- Resinas epóxi: determine a base de cálculo da proporção, o método de vida útil e as propriedades exigidas após a cura.
- Utilização final: distinga entre uma junta de construção, um vedante automóvel, uma junta de vedação, um revestimento ou um encapsulamento antes de escolher um método de aceitação.
A visão geral da OSHA sobre isocianatos refere que a exposição a isocianatos no fabrico de poliuretano e em adesivos é motivo de preocupação. Avalie a formulação e controle a exposição; uma designação genérica, como cola PU, não fornece os dados de segurança necessários.
A amostra ilustrativa de 23 °C e a observação às 24 horas de M-01 não podem ser aplicadas a outro composto. O trabalho com produtos eletrónicos também implica requisitos específicos; as informações sobre sistemas de cartuchos para encapsulamento de componentes eletrónicos são apresentadas noutro local.
Se uma proposta descrever o processo como sendo de uretano, confirme a formulação exata. No encapsulamento de componentes eletrónicos, especifique se o trabalho consiste em dosear um cordão controlado ou verter material numa cavidade. Não substitua o processo de mistura avaliado por mistura manual sem um ensaio documentado.
Planeie a limpeza e as mudanças de produto em função do desenho da pressão
A limpeza depende do percurso em contacto com o material na cabeça, dos materiais retidos e do método de manutenção aprovado. O sistema utiliza elementos de mistura substituíveis? Existe um circuito de lavagem documentado ou um procedimento de desmontagem? Um procedimento adequado para uma cabeça não prova que outra possa ser limpa com o mesmo fluido. A compatibilidade química e a proteção do trabalhador devem ser avaliadas juntamente com o controlo das energias perigosas.
As descrições do equipamento original incluem elementos de mistura descartáveis e sistemas de enxaguamento específicos de cada conceção. Indique as instruções reais do equipamento, o agente de limpeza permitido e o percurso dos resíduos. Os enchimentos abrasivos, os resíduos curados e as matérias-primas incompatíveis devem ser incluídos na discussão sobre manutenção. A palavra «dinâmico» não permite extrapolar recomendações gerais sobre água ou solventes.
Nos locais de trabalho dos Estados Unidos abrangidos, a norma OSHA 29 CFR 1910.147 trata da manutenção com controlo de energias perigosas dentro do âmbito nela definido. Quando o procedimento se aplica, é importante considerar a energia armazenada e confirmar o isolamento.
«Os botões de pressão, os seletores e outros dispositivos do circuito de comando não são dispositivos de isolamento de energia.»
Nos locais de trabalho dos Estados Unidos abrangidos, a gestão das fichas de dados de segurança e a formação dos trabalhadores sobre perigos também estão incluídas na norma OSHA 1910.1200. Determine as condições de manuseamento, o controlo da exposição e a reatividade dos componentes e do agente de limpeza. Aplique o processo de segurança do local para selecionar as medidas de controlo; este manual não especifica equipamento de proteção universal.
Faça
- Identifique as peças em contacto com o material e as instruções aprovadas.
- Registe os controlos de energia e de produtos químicos.
- Mantenha em stock os consumíveis especificados.
Não faça
- Transfira um fluido de lavagem entre conceções.
- Substitua o isolamento aplicável por um botão de paragem.
- Reinicie com material retido cuja identidade não foi determinada.
Uma pausa ilustrativa de 8 min continua a ser um registo do processo, não um motivo para iniciar a limpeza. Defina a regra de mudança para o material e a responsabilidade pela peça sobresselente antes de aceitar uma proposta de equipamento.
Transferência de um processo validado para a produção
Na transferência de processos automatizados para a produção, registe de forma controlada os materiais avaliados, o equipamento, as definições, os métodos e as responsabilidades. Apresente provas que sustentem a aprovação e documente as condições que exigem suspensão ou reavaliação. As compras precisam das peças adequadas, a manutenção precisa das instruções de assistência aprovadas e a qualidade precisa de amostras rastreáveis e resultados de aceitação específicos da aplicação.
A automatização altera quem comanda e regista a sequência; não elimina a necessidade de provas de aceitação.
Um relatório da ASI sobre a aplicação de doseamento automatizado da Staiger descreve o registo do estado do motor de mistura do sistema selecionado. Trata-se de um caso de cliente identificado e associado aos fornecedores ViscoTec/preeflow, não de dados de ensaios da Ebestron. A questão prática é saber se o controlador fornece as provas exigidas pelo processo.
| Destinatário | Registo transferido | Decisão |
|---|---|---|
| Engenheiro de processos | Cabeça H-A; ensaio ilustrativo 500 rpm / 2 g/s / 23 °C | Revisão do ensaio registada; não foi emitida receita de produção |
| Responsável pela qualidade | 120 g A / 23,75 g B; amostra de cura prevista para 24 horas; ensaio de aplicação pendente | SUSPENSO até existirem resultados adequados ao método e aceitação da proporção |
| Manutenção | Solicitadas instruções aprovadas de limpeza/substituição e lista de peças sobresselentes | Prontidão da assistência por resolver |
| Operador | Exemplo de dose de 15 g; pausa de 8 min; M-01-R separado | A produção após o reinício não foi incluída na aprovação |
| Compras | Material, revisão do cartucho/cabeça e interface do controlador identificados | É necessária a confirmação da compatibilidade antes da encomenda |
A nova terminologia introduzida pelo mercado também deve ser analisada com atenção. Em março de 2026, o anúncio da Essemtec sobre sistemas bicomponentes descreveu agulhas de misturador estático. A designação 2K, por exemplo, não significa que exista um rotor motorizado. Ao avaliar uma nova proposta, solicite o desenho do percurso do material, do acionamento e do controlo para determinar se a proposta é adequada.
Defina a flexibilidade necessária com casos específicos de materiais, doses e mudanças de produção e solicite registos de ensaio que sustentem esses casos.
Registe na transferência os fundamentos da aceitação das medições. As orientações do NIST sobre rastreabilidade e adequação à finalidade impedem que um certificado de calibração substitua um resultado adequado.
Utilize os pedidos seguintes na conversa com o fornecedor; indique os seus próprios valores para os materiais, em vez de usar limites recomendados.
| Parâmetro | Intervalo recomendado | Importância | Como verificar |
|---|---|---|---|
| Material e proporção | Base de massa ou volume especificada pelo fornecedor | Define o que deve ser fornecido | Instrução de formulação atual e registo da proporção |
| Débito | g/s ou mL/s necessários, incluindo a sequência de doses | Define as condições de doseamento avaliadas | Ensaio representativo da produção |
| Funcionamento do rotor | Intervalo de rpm avaliado para o material | Relaciona a mistura com a cabeça selecionada | Estado do acionamento e resultados do material |
| Temperatura | Intervalo do fornecedor/processo em °C | Define as condições de preparação e os dados de entrada da medição | Condição do material registada |
| Pausa e reinício | Tempo de paragem validado em min | Controla o destino do material retido | Amostra e procedimento de reinício identificados |
| Aceitação da aplicação | Propriedade e unidades específicas da utilização final | Impede a aprovação baseada apenas na aparência | Método, substrato e regra de aceitação identificados |
Conclusão principal
Aprove um processo de doseamento 2K apenas com base nos requisitos documentados do material e da aplicação. O registo em quatro etapas evidencia as provas em falta; não pode fornecer resultados de ensaio inexistentes.
Para determinar a compatibilidade do sistema e o fornecimento de consumíveis, faculte à equipa de doseamento da Ebestron as instruções relevantes do material, a revisão do equipamento e quaisquer verificações por resolver. Indique que provas ainda são necessárias antes da aprovação para produção.
Perguntas frequentes
Como funcionam os sistemas de mistura dinâmica para selantes 2K?
Ver resposta
Os componentes separados são conduzidos até uma cabeça de mistura, onde um rotor motorizado os mistura antes da aplicação. O sistema de doseamento controla as proporções; a cabeça de mistura fornece a energia necessária para misturar. O processo completo continua a exigir verificações da identidade dos componentes, do doseamento, das propriedades do material e da aplicação prevista. Confirme a arquitetura específica do cartucho ou do fornecimento em recipiente de grande capacidade, em vez de presumir que todas as instalações bicomponentes utilizam o mesmo equipamento.
Um misturador dinâmico pode corrigir uma proporção A:B incorreta?
Ver resposta
Não. Um rotor não consegue adicionar o componente em falta a uma alimentação com proporção incorreta. Verifique o doseamento a montante com base na proporção da formulação em massa ou em volume. Se o material tiver uma proporção volumétrica, utilize os dados de densidade específicos de cada componente e um sistema de medição adequado. Resolva o resultado do doseamento antes de testar se uma alteração do funcionamento do rotor melhora a mistura.
Porque pode um cordão de selante 2K continuar mole depois do doseamento?
Ver resposta
A moleza pode ter várias explicações, incluindo o doseamento dos componentes, a mistura, a identidade ou o estado do material e o ambiente de cura especificado. Identifique o lote e a amostra, compare o registo de doseamento e avalie as propriedades nas condições de ensaio exigidas. Consulte as instruções da formulação antes de tentar corrigir o problema. Um cordão mole, por si só, não identifica o misturador como causa.
Que velocidade do rotor devo utilizar?
Ver resposta
Utilize a velocidade avaliada para a sua formulação, o débito e a geometria da cabeça. A capacidade de ajuste do equipamento e as definições ilustrativas de ensaio não constituem uma receita de funcionamento aprovada.
Como devo qualificar um reinício após uma pausa de produção?
Ver resposta
Defina a sequência de reinício com base nas instruções do equipamento e da formulação, incluindo o tratamento do material retido e qualquer substituição ou limpeza necessária. Registe a duração da pausa e as condições relevantes do material. Identifique separadamente a produção após o reinício, obtenha provas representativas do doseamento e da mistura e conclua as avaliações exigidas do material ou da aplicação antes da aprovação. A qualidade deve registar tanto a decisão como o método de aceitação. Um cordão de reinício visualmente uniforme não é suficiente quando falta o resultado do doseamento. Se o processo diferir da sequência avaliada, mantenha suspensa a produção afetada enquanto a equipa responsável determina o que deve ser reavaliado. O tempo de paragem permitido, a quantidade de purga e a frequência de amostragem exigem provas específicas da aplicação; os registos ilustrativos deste guia não fornecem valores universais para essas decisões.
Uma cor uniforme prova que o selante terá o desempenho correto?
Ver resposta
Não. A cor é uma observação; o desempenho também depende de um doseamento adequado, do material curado e das provas relativas à aplicação. Utilize os ensaios especificados na formulação e os requisitos de aceitação relevantes para a utilização final.
Recursos relacionados com aplicações
- Formatos de acionamento para doseamento em aplicações com cartucho.
- Tipos de ligação de bicos para consulta separada sobre bicos estáticos.
Como a Ebestron apresenta este guia de processo
A Shanghai Ebestron New Materials Co., Ltd. apresenta a Ebestron como fabricante de consumíveis para embalagem e doseamento de adesivos. Este guia sobre mistura dinâmica combina fontes técnicas públicas com registos ilustrativos claramente identificados. Os exemplos têm fins educativos; não são ensaios de clientes da Ebestron nem dados de desempenho proprietários. Os fornecedores de materiais, a documentação do equipamento e os requisitos da aplicação estabelecem os critérios reais de aceitação.
Referências e fontes
- Doseamento de adesivos bicomponentes, Tom Buckley, engenheiro de aplicações da Henkel; artigo histórico da ASSEMBLY republicado pela Adhesives & Sealants Industry.
- Doseamento de precisão, Gerald Pfeiler, diretor executivo da ViscoTec-America, 2011; Adhesives & Sealants Industry.
- ISO 10364:2024, vida útil de trabalho de adesivos multicomponentes, International Organization for Standardization; âmbito público.
- Rastreabilidade metrológica: perguntas frequentes e política do NIST, National Institute of Standards and Technology.
- ASTM C1183/C1183M-13(2024), ASTM International; âmbito público indicado pelo American National Standards Institute.
- ISO 24068-2:2021, grau de cura em juntas de ensaio de selantes, International Organization for Standardization; âmbito público.
- ASTM C920-18(2024), selantes elastoméricos para juntas, ASTM International; âmbito e relevância públicos.
- ASTM C1521-19(2025), juntas de selante para impermeabilização instaladas, ASTM International; âmbito e limitações públicos.
- Descrição geral dos isocianatos, Occupational Safety and Health Administration.
- 29 CFR 1910.147, controlo de energias perigosas, Occupational Safety and Health Administration.
- 29 CFR 1910.1200, comunicação de perigos, Occupational Safety and Health Administration.
- O doseamento automatizado melhora a estabilidade do processo na produção de válvulas solenoides, Adhesives & Sealants Industry; caso da Staiger associado aos fornecedores ViscoTec/preeflow.