تواصلوا مع شركة Ebestron

آخر تحديث: يونيو 2026 · مراجعة الفريق الفني لدى Ebestron
لقد أمضيتم مئات الساعات في اختبار تركيبات مختلفة من المواد اللاصقة 2K. وضيّقتم الخيارات إلى تركيبة واحدة، وتتطلعون إلى طرحها على عملائكم. ثم تبدأون بتوزيعها، فماذا يحدث؟ يخرج خط المادة بشكل متقطع. وتظل المادة اللاصقة لزجة. وينفصل الربط أثناء اختبار الإجهاد. وهذا كافٍ ليجعلكم تفكرون في تجربة مادة لاصقة أخرى. لا داعي إلى القلق بعد. في 9 حالات من أصل 10، ترجع مشكلات توزيع مواد 2K هذه إلى أعطال في مكوّنات التوزيع، لا إلى التركيب الكيميائي للمادة اللاصقة. وغالبًا ما ينتج خط المادة غير المنتظم أو الربط الضعيف عن التوزيع بنسبة خلط غير صحيحة، أو سوء الخلط، أو الهواء المحبوس، أو انسداد الفوهات، أو التسرب؛ وهي أعراض يمكن إرجاعها إلى خرطوشة 2K أو مسدس توزيع المواد اللاصقة أو الخلاط الساكن أو الطرف الدقيق. يحدد دليل استكشاف الأعطال هذا أعطال مكوّنات التوزيع السبعة الأكثر شيوعًا لدى عملائنا. شخّصوا العَرَض، وحددوا السبب، وعالجوه، وتجنبوا هدر الوقت والموارد الثمينة في إعادة طلب مادة لاصقة سليمة. إن التعامل مع الخرطوشة المزدوجة ومسدس توزيع المواد اللاصقة والخلاط الساكن والطرف الدقيق كنظام متكامل واحد يعالج معظم حالات تعطل توزيع المواد اللاصقة 2K.
ملخص سريع: إذا كان خط المادة اللاصقة ثنائية المكوّن الموزّع ذا نسبة خلط غير صحيحة، أو غير مخلوط بالكامل، أو غير متجانس، أو مليئًا بالهواء، فالخلل على الأرجح في معدات التوزيع (الخرطوشة ومسدس التوزيع والخلاط الساكن والطرف)، لا في تركيبة المادة اللاصقة. ويمكن معالجة معظم هذه المشكلات الشائعة في توزيع المواد اللاصقة ومواد السدّ على طاولة العمل؛ حدّدوا الجزء المعطّل وأصلحوه أولًا.
⚠️ نطاق هذا الدليل
مهم: يركّز هذا الدليل حصرًا على مشكلات معدات التوزيع التي تؤثر في طريقة توزيع المادة اللاصقة. إذا جرى توزيع المادة وفق المواصفات (بالنسبة الصحيحة، والخلط الكامل، ومن دون فقاعات)، لكن مقاومة الربط ما زالت ضعيفة، فغالبًا توجد مشكلة أخرى تتعلق بإعداد السطح المراد ربطه أو تلوثه (راجعوا ASTM D2651 للمعادن وASTM D2093 للبلاستيك) أو باختيار المواد اللاصقة. وهذه العوامل خارج نطاق دليل استكشاف الأخطاء هذا.
دليل تحديد أعطال التوزيع 2K بحسب 7 أعراض
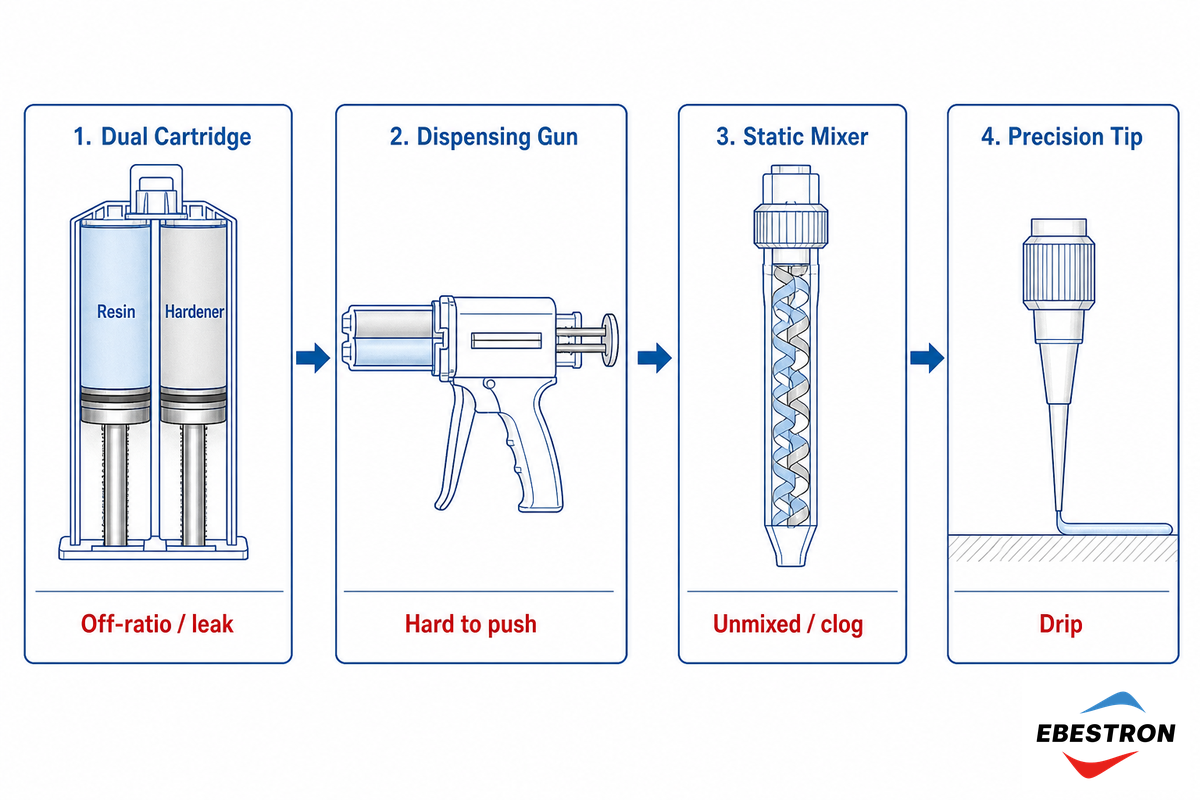
ابدؤوا بتحديد المشكلة التي تلاحظونها في خط المادة الموزعة ضمن الجدول أدناه، ثم قارنوا بها السبب المحتمل في المعدات والإجراء التصحيحي والجزء المعني. يستند التشخيص إلى المنهج المعتاد لتصنيف أنماط فشل المواد اللاصقة وفق ISO 10365؛ انقروا على أي صف لعرض التفاصيل.
| العَرَض عند الفوهة | السبب الأرجح في معدات التوزيع | الحل باختصار | الجزء |
|---|---|---|---|
| تبقى الوصلة لينة أو لزجة أو ضعيفة | الدفعة الأولى بنسبة خلط غير صحيحة (المكابسان غير متوازنين) | اطردوا المادة لمسافة ~1 بوصة قبل التطبيق | الخرطوشة / المسدس |
| خط غير متجانس أو بلونين أو رخامي المظهر | عدد عناصر الخلط قليل جدًا / الخلاط غير مهيأ | طابقوا عدد عناصر الخلط مع نسبة الخلط؛ واطردوا الدفعة الأولى | الخلاط الساكن |
| يتصلب الخلاط أو يصبح صلبًا أثناء العمل | تجاوز الخليط مدة الصلاحية بعد الخلط داخل الخلاط | استبدلوا الخلاط بآخر جديد؛ ولا تتركوه دون استخدام بعد انتهاء زمن التشغيل | الخلاط الساكن / الفوهة |
| فقاعات أو فراغات في خط المادة | هواء محتبس في الخرطوشة / سحب عكسي | أخرجوا الهواء من الخرطوشة واضبطوا سرعة التوزيع | الخرطوشة / الصمام |
| ينخفض معدل الخروج أثناء التشغيل | تزداد سماكة المادة (بسبب مدة الصلاحية بعد الخلط)، لا انحراف الآلة | قلّلوا الخلط المسبق وتابعوا زمن التشغيل | الخرطوشة / المادة |
| يصعب ضغط مسدس التوزيع أو يتوقف | نسبة قوة الدفع منخفضة جدًا بالنسبة إلى اللزوجة | استخدموا مسدسًا بنسبة قوة دفع أعلى أو مسدسًا هوائيًا؛ ودفّئوا المادة | مسدس توزيع المواد اللاصقة |
| تستمر المادة اللاصقة في الخروج بعد إفلات الزناد | ضغط خلفي متبقٍ، من دون تخفيف للسحب العكسي | استخدموا مسدسًا مانعًا للتقطير واضبطوا مقاس الطرف | المسدس / الطرف |
| تسرّب المادة من أحد الجانبين أو تعذّر إخراجها | تجاوز المادة للمكبس أو وجود سدادة متصلبة في إحدى الحجرتين | افحصوا مانع تسرب المكبس واستبدلوا الخرطوشة | الخرطوشة المزدوجة |
| تلوث متبادل بين المكوّنات | استخدام أداة إدخال مشتركة / تبديل نتوءات الغطاء | استخدموا أدوات منفصلة لكل جانب وحافظوا على اتجاه الغطاء | الخرطوشة / الغطاء |
| التصاق الغطاء بالخرطوشة بصورة دائمة | تبديل موضعي الراتنج والمصلّب عند الغطاء | تحققوا من اتجاه النتوءات قبل إعادة تركيب الغطاء | الغطاء |
| تنسد الفوهة بين دفعات التوزيع | تجاوزت فترة التوقف بين الدفعات مدة الصلاحية بعد الخلط | غطّوا الخلاط الجديد وقلّلوا فترات التوقف | الفوهة |
| خط المادة جيد، لكن الربط ما زال يفشل | ليس عطلًا في التوزيع — السبب إعداد السطح | تحققوا من إعداد السطح (ASTM D2651/D2093) | السطح المراد ربطه (خارج النطاق) |
المشكلة 1: تبقى الوصلة لينة أو لزجة أو ضعيفة (توزيع بنسبة خلط غير صحيحة)
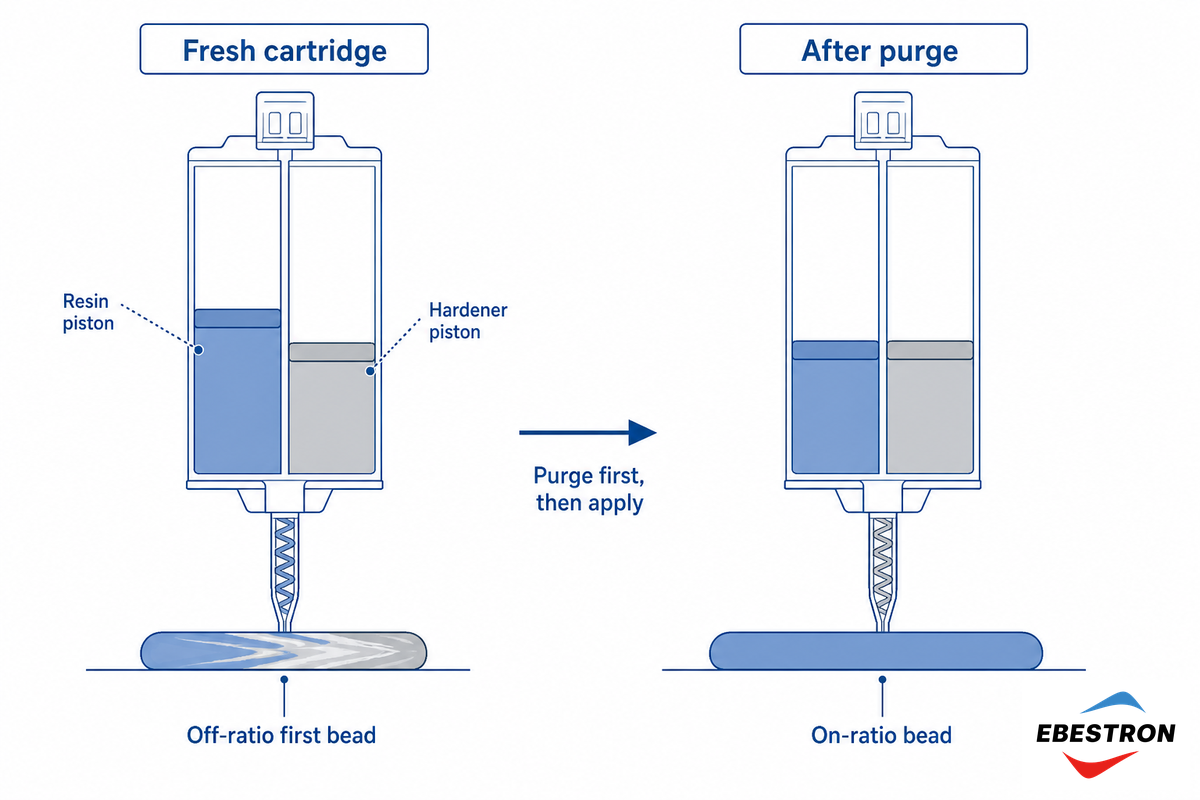
خط لزج أو ربط ضعيف. كيف تبدو المشكلة: غالبًا ما يختلف الجزء الأول، بطول بوصة أو بوصتين، من خط جديد ثنائي المكوّن موزع من الخرطوشة أو مسدس التوزيع. فقد يبدأ بكمية أكبر من المصلّب (أصفر) أو الراتنج (شفاف/أبيض مائل إلى الصفرة)، بحسب الهندسة الشكلية للخراطيش الداخلية. لكن سرعان ما يتجانس التوزيع، ويستمر عادةً بالوتيرة نفسها. إذا لم يصل الخط الأولي إلى خلط وربط متجانسين بسرعة، فقد تكون تلك البوصات الأولى، وربما بقية المادة الخارجة من الخرطوشة نفسها في المسدس نفسه، أقل من الكمية اللازمة من المصلّب أو الراتنج؛ ومن المرجح أن يكون الربط ضعيفًا أو أن تظل المادة لزجة. الحل خطوة يدوية بسيطة: يجب أن يتجانس الخليط قبل المخرج مباشرة، لذا اطردوا نحو بوصة من المادة على منشفة ورقية نظيفة قبل تطبيقها على موضع الربط. يسهل إساءة فهم هذه المشكلة لأن الخلل يزول من تلقاء نفسه بعد البوصات القليلة الأولى من الخرطوشة الجديدة.
لماذا تكتسب نسبة الخلط كل هذه الأهمية؟ يؤدي أي انحراف عن النسبة المحددة 1:1 أو 2:1 أو 4:1 إلى فشل تفاعل التشابك في مادة لاصقة ثنائية المكوّن من الإيبوكسي أو اليوريثان أو السيليكون. وقد تتراوح النتيجة بين لزوجة سطحية طفيفة وعدم تصلب الوصلة تقريبًا. ولأن نسبة الخلط تتحكم في التصلب، تؤكد إرشادات التعبئة والتغليف في القطاع ضرورة الحفاظ على ثبات النسبة من التصنيع مرورًا بالتخزين ووصولًا إلى التطبيق. ويُعزى الفشل داخل الوصلة، سواء انفصلت المادة اللاصقة عن سطح (فشل لاصق) أو انشقّت من داخلها (فشل تماسك) بسبب عدم اكتمال التصلب، إلى نسبة الخلط؛ لذلك قد يؤدي حتى انحراف ببضع نقاط مئوية إلى عواقب كبيرة على مقاومة الربط النهائية.
📐 ملاحظة هندسية
تحتوي معظم المواد اللاصقة المصنوعة من البولي يوريثان ثنائية المكوّن (2K) على أيزوسيانات، ويتطلب توزيعها مراعاة احتياطات التناول أيضًا. فقد تسبب هذه المواد — ومنها TDI وMDI وغيرها — تحسسًا في الرئتين، ويبلغ الحد الأقصى للتعرض وفق OSHA مقدار 0.02 ppm لمادة TDI؛ وتوصي NIOSH بالتهوية ووسائل حماية الجهاز التنفسي، وبجهاز تنفس مزود بالهواء في تطبيقات الرش. ويمكن الحد من التعرض باستخدام نظام خرطوشة مغلق؛ أما التوزيع المفتوح للبولي يوريثان ثنائي المكوّن (2K)، فالأمر مختلف.
ما ينبغي تذكره هو أن لزوجة الربط بعد استخدام مادة 2K تبدأ بمشكلة في نسبة الخلط. اطردوا كمية أولية من المادة، واختبروا النظام للتأكد من تحرك المكابس بالتساوي، ثم افحصوا التفاعل الكيميائي. اختاروا مكوّنات التوزيع المناسبة للمهمة، باستخدام مسدسات توزيع المواد اللاصقة ثنائية المكوّن والخراطيش المصممة للاستخدام مع مواد 2K.
المشكلة 2: مادة لاصقة مخططة أو بلونين أو غير مخلوطة (الخلاط الساكن)
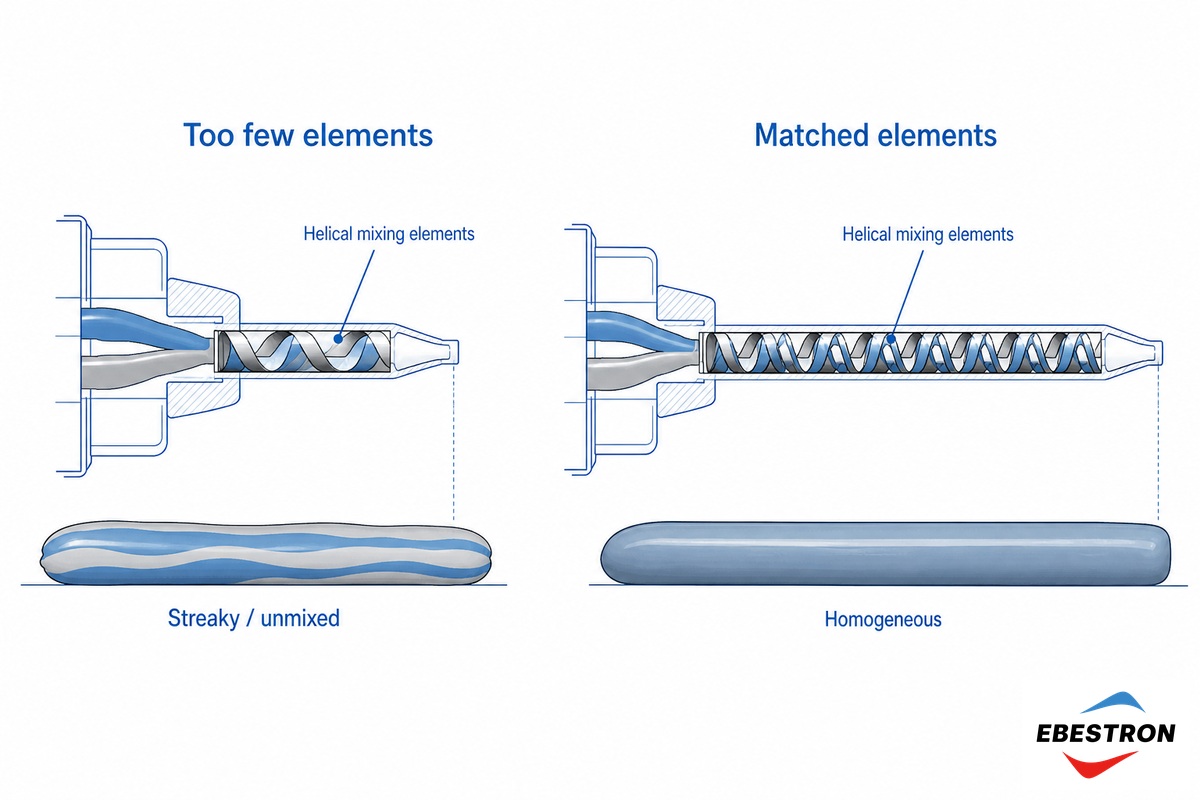
إذا خرجت المادة على هيئة خط مخطط أو بلونين ثم لم تتصلب بالكامل، فهذا يعني أن المكوّنين لم يمتزجا جيدًا عند خروجهما من الفوهة. والسبب المعتاد هو قلة عناصر الخلط في الخلاط الساكن مقارنةً بنسبة الخلط. يقسم كل عنصر في الخلاط التيار ويعيد جمعه، لذا يعتمد الخلط السليم على مطابقة عدد عناصر الخلط وترتيب الخلاط مع نسبة الخلط المستخدمة.
لماذا لا تمتزج المادة اللاصقة بالتساوي؟
يجب أن يتناسب عدد عناصر الخلط مع نسبة الخلط، وألا يقتصر الأمر على اختيار خلاط «طويل بما يكفي». تحتوي معظم الخلاطات الساكنة أحادية الاستخدام عمليًا على نحو 16–24 عنصرًا، وتتطلب نسبة خلط واسعة أو فجوة كبيرة بين لزوجتي المكوّنين عناصر أكثر لا أقل. وتشير براءات اختراع مواد السدّ ثنائية المكوّن إلى أن الخلط بنسبة 1:1 قد يتطلب نحو 24 عنصرًا للحصول على تجانس كامل، بينما يمكن خلط بعض المواد الأبسط بعدد أقل.
وهنا تكمن المفارقة: زيادة عدد العناصر ليست دائمًا أفضل؛ فالإفراط فيها يرفع الضغط الخلفي وقد يوقف الدفعة أو يسدها، لذا طابقوا العدد مع نسبة الخلط بدلًا من زيادته إلى أقصى حد.
| نسبة الخلط (A:B) | العدد المعتاد لعناصر الخلط | ملاحظة |
|---|---|---|
| 1:1، وفارق لزوجة منخفض | ~16–24 عنصرًا | الأسهل خلطًا؛ والإفراط في عدد العناصر يهدر المادة |
| 2:1 إلى 4:1 | ~24 عنصرًا | النطاق المعتاد لمعظم مواد الإيبوكسي |
| 10:1 أو فارق واسع في اللزوجة | عناصر أكثر / خلاط أطول | يصعب دمج المكوّن الأقل نسبةً في الخليط |
لعزل الخلل والتحقق مما إذا كان مصدره الخلاط، أجروا اختبارًا ميدانيًا: ركّبوا فوهة جديدة ووزّعوا المادة. إذا اختفت الخطوط، فالخلل في الخلاط السابق. وإلا فالأرجح أن مصدره المسدس أو الخرطوشة. كذلك، لا تحكموا على النتيجة من أول سنتيمتر (نحو 0.4 بوصة)، إذ لا يستطيع أي أنبوب خلط ساكن أو فوهة تحقيق تجانس كامل في الجزء الأول من الأنبوب، وقد تظهر فيه خطوط. تعرّفوا على مزيد من خيارات الاختيار هنا، بحسب نسبة الخلط وعدد عناصر الخلط، بما فيها فوهات خلط الإيبوكسي.
المشكلة 3: يتصلب الخلاط الساكن أو الفوهة بالكامل أثناء العمل
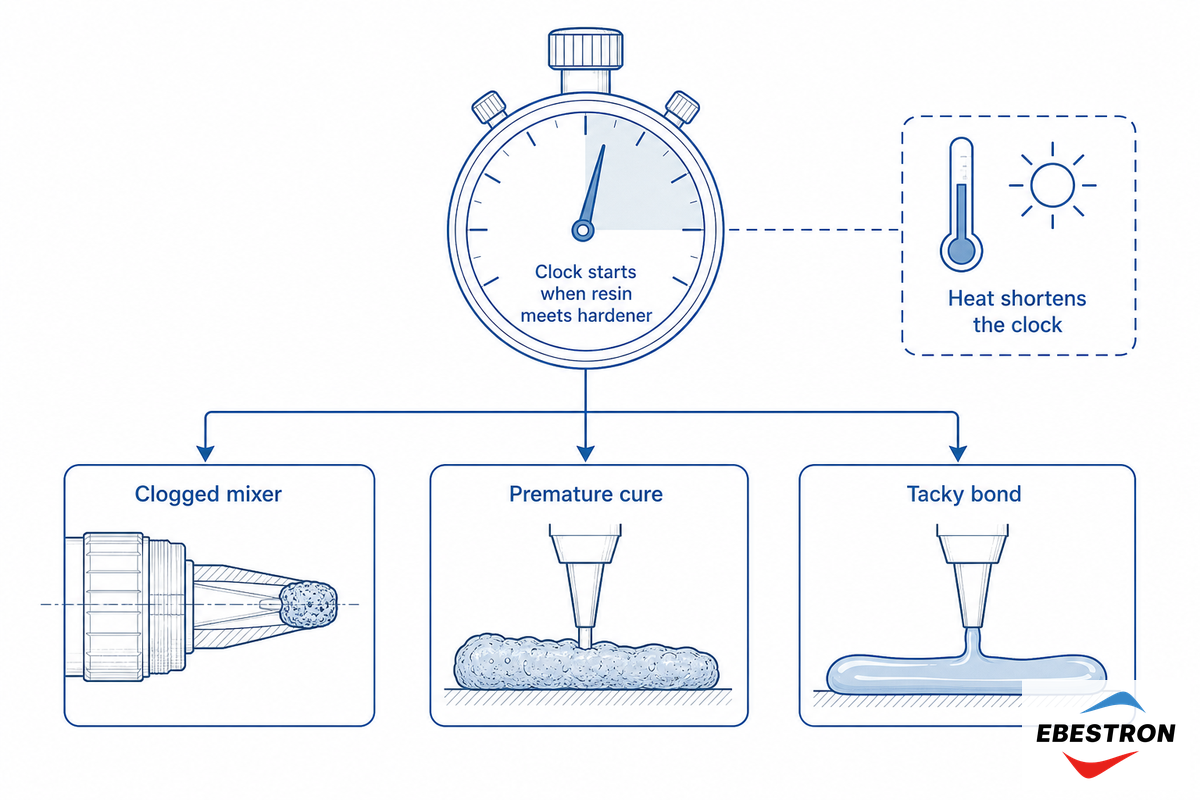
إذا تصلب الخلاط أثناء التطبيق أو توقف عن الخلط عند إعادة استخدامه في تطبيقات متتالية ثم انسد وامتلأ بمواد متصلبة، فهذا لا يعني في الغالب وجود عيب في الجزء؛ بل يعني ببساطة أن مدة الصلاحية بعد الخلط للمادة داخل فوهة الخلط قد انتهت.
ساعة مدة الصلاحية بعد الخلط
تخيّلوا مدة الصلاحية بعد الخلط كساعة تبدأ لحظة التقاء الراتنج والمصلّب عند مدخل الخلاط، لا عند الضغط على الزناد. ويكون زمن التشغيل دائمًا أقصر من زمن التجلط المنشور وزمن التصلب الكامل، كما تقلّصه درجة الحرارة المحيطة بشدة؛ فالحرارة تعجّل التصلب. على سبيل المثال، قد تنخفض مدة صلاحية بعد الخلط قدرها 10 دقائق عند 23 °C إلى نحو 5 دقائق عند 31 °C، ما يعني أن حرارة أرضية الورشة قد تقلّص بصمت إلى النصف فترة التشغيل المتاحة داخل الخلاط. إذا تُرك الخليط مدة تتجاوز مدة الصلاحية بعد الخلط، فسيتصلب داخل عنصر الخلط نفسه. وهذه مدة محددة؛ إذ يضع ISO 10364:2024، وهو الإصدار الحالي، اختبارات معيارية لقياس زمن التشغيل أو مدة الصلاحية بعد الخلط للمواد اللاصقة متعددة المكوّنات. لذا اعتبروا المدة المنشورة الحد الأقصى المسموح به داخل الخلاط، لا مجرد توصية.
لماذا تنسد خرطوشة المادة اللاصقة؟
هناك سببان لانسداد فوهة الخلط الساكن: طول فترة التوقف بين دفعات التوزيع بما يتجاوز مدة الصلاحية بعد الخلط، أو استخدام عناصر خلط أكثر من اللازم بالنسبة إلى لزوجة المنتج، ما يرفع الضغط الخلفي حتى تتوقف الدفعة. وفي الحالتين، يتجلط اللاصق داخل الخلاط قبل أن تتمكنوا من إزالة الانسداد، ويكون استبدال الفوهة الحل الفعلي الوحيد.
الحل الميداني هو التعامل مع الخلاط الساكن كقطعة استهلاكية تُستبدل عند تآكلها؛ تجاوزوا التنظيف واستبدلوا المكوّنات بدلًا منه. اتركوا الخلاط المستهلك حتى يتصلب طوال الليل، ثم استبدلوه قبل التطبيق التالي؛ إذ يتيح الاحتفاظ ببعض الخلاطات الساكنة ثنائية المكوّن الاحتياطية معالجة الانسداد باستبدال يستغرق 10 ثوانٍ، بدلًا من إتلاف الخرطوشة.
المشكلة 4: فقاعات الهواء والفراغات في خط المادة
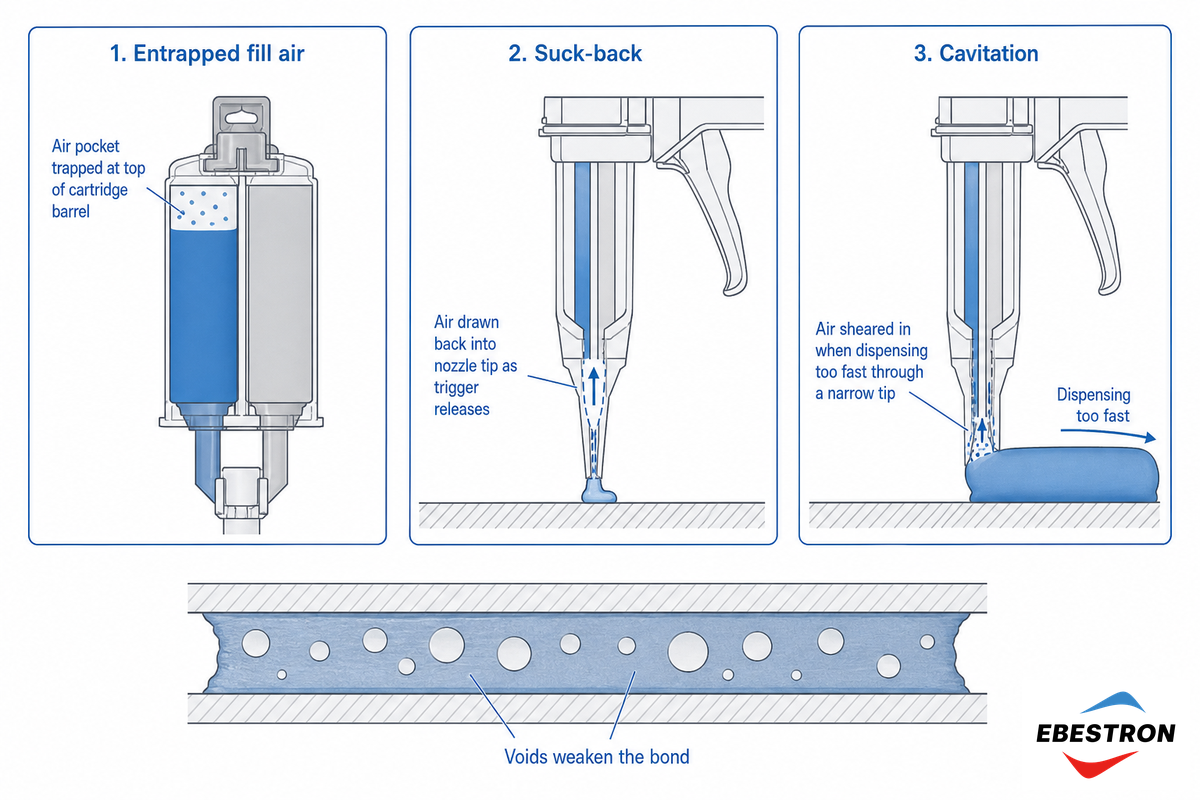
الفقاعات في خط المادة ليست مجرد عيب شكلي. فالهواء المحتبس يترك فراغات تقلل المقاومة الميكانيكية للوصلة المتصلبة، وفي التغليف الكتلي للمكوّنات الإلكترونية، يتيح مسارًا لتسرّب الرطوبة وحدوث أعطال أثناء التشغيل. وفي تطبيق المواد ثنائية المكوّن، توجد ثلاثة مصادر في المعدات لدخول الهواء إلى نظام التوزيع، ويمكن معالجة جميعها بسهولة.
- هواء محتبس أثناء ملء الخرطوشة: ينضغط الهواء المحبوس عند رأس خرطوشة ثنائية المكوّن (2) عند سحب المائع من الفوهة، ما يؤدي إلى عدم تجانس الخلط. فيكون طرف الخرزة الأول غنيًا بأحد المكوّنين، وطرفها الأخير غنيًا بالمكوّن الآخر. اختبروا خراطيشكم؛ فإذا أمكن ضغط مكبس الخرطوشة عند ترك زناد مسدس التوزيع، فهذا يعني أن هواء الملء محتبس ويجب إخراجه قبل توزيع المادة.
- السحب العكسي عند إفلات الزناد. قد ينشأ تيار هوائي خفيف نحو الداخل عند تحرير ضغط التوزيع بعد إفلات الزناد. ويمنع هذا الميل مسدس توزيع مناسب مانع للتقطير (يُسمى أحيانًا مسدس تخفيف الضغط).
- التجويف أثناء التوزيع. قد يؤدي توزيع موائع عالية اللزوجة جدًا بمعدل تدفق مرتفع، أو استخدام ضغط هواء مفرط مع مسدس هوائي، إلى سحب جيب هوائي إلى الطرف؛ ويؤدي القص إلى خليط غير متجانس. ويزيد الضغط المرتفع المشكلة سوءًا، لذا خفّضوا معدل التدفق أو استخدموا طرفًا بقطر أكبر.
تخلص التغطية المتخصصة لموضوع الهواء المحتبس أثناء التوزيع إلى النتيجة نفسها: يعود مصدره إلى طريقة التعبئة وسرعة التوزيع، لا إلى الخلاط. وما القاعدة العملية؟ إذا نتجت فقاعات أثناء تطبيق المادة، فتحققوا من الخراطيش ومعدات التوزيع قبل إلقاء اللوم على الخلاط الساكن.
المشكلة 5: يصعب ضغط مسدس التوزيع أو يتوقف
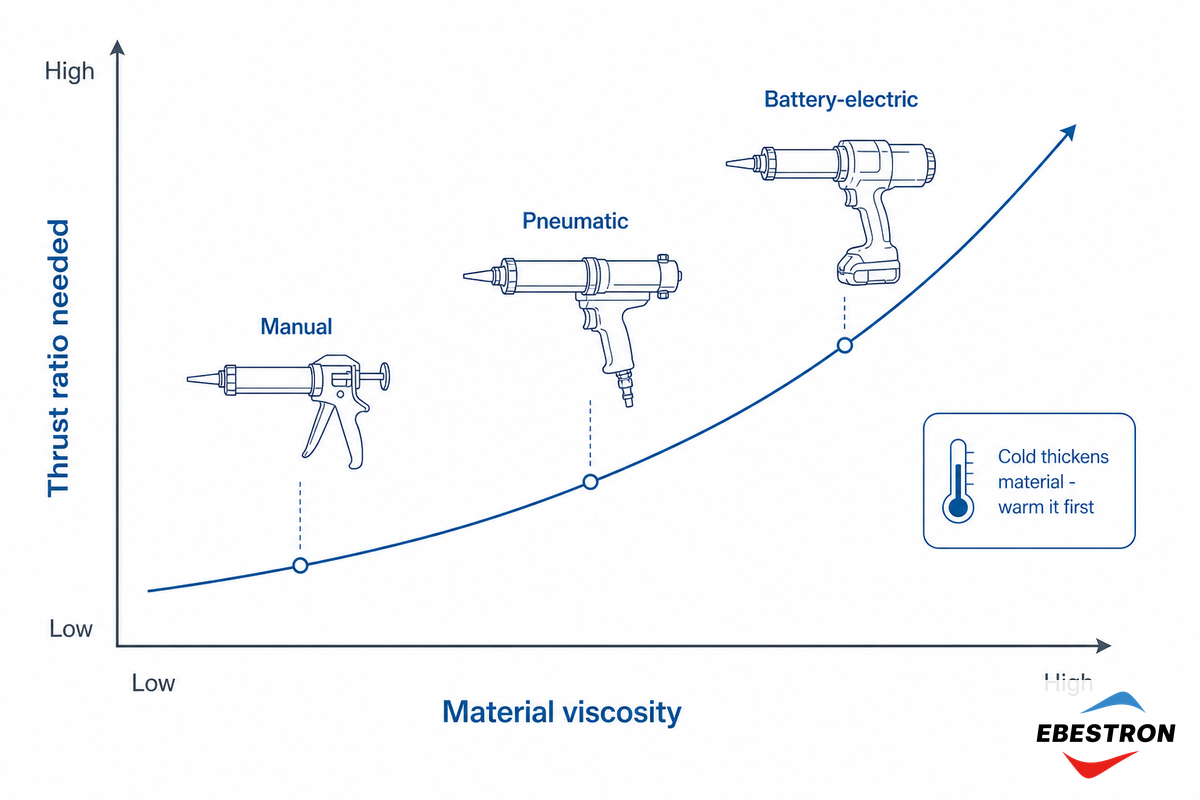
هل يصعب دفع المسدس يدويًا، أو تزداد مقاومته كلما فرغت الخرطوشة؟ في التوزيع اليدوي، يرجح أن تكون نسبة قوة الدفع غير كافية؛ أما المسدس الهوائي، فيتطلب ببساطة رفع ضغط الهواء (بوحدة psi). فهو لا يوفر ميزة ميكانيكية كافية للتغلب على لزوجة المادة اللاصقة وقوة مكبس الخرطوشة. وتعبّر نسبة قوة الدفع، إلى حد كبير، عن مقدار القوة التي يوفرها المسدس لكل أونصة من ضغط اليد؛ وكلما زادت، كان دفع المواد السميكة أو دفع خرطوشة كبيرة أسهل. وتزيد مقاومة الدفع مع المواد اللاصقة اللزجة والخراطيش الكبيرة (400- إلى 600 mL) ونسب الخلط الواسعة. وتفرض الفيزياء هنا أثرًا كبيرًا: فالمقاومة لتدفق المادة عبر طرف دائري، وفق علاقة هاغن-بوازوي في ميكانيكا الموائع، تتناسب طرديًا مع لزوجة المادة وطول مسار التدفق، وعكسيًا مع القوة الرابعة لنصف قطر الطرف؛ لذلك قد تؤدي مواصلة استخدام طرف أصغر بمقاس واحد إلى مضاعفة القوة المطلوبة من المسدس. وهناك أيضًا طريقة معيارية لقياس ذلك: تحدد ASTM C603 اختبار معدل بثق يقيس تحديدًا هذه العلاقة بين القوة والمادة.
اختيار المعدات بحسب قوة التوزيع — دليل سريع
- لزوجة منخفضة، وسعة 50-200 mL، ونسبة 1:1: يكفي أي مسدس يدوي قياسي.
- لزوجة عالية أو خرطوشة بسعة 400–600 mL: اختاروا مسدسًا يدويًا بنسبة قوة دفع أعلى (غالبًا من 18:1 إلى 26:1 للمواد اللزجة والصلبة)، أو انتقلوا إلى مسدسات الخراطيش الهوائية لتخفيف إجهاد المشغّل.
- للتوزيع بكميات كبيرة أو بخطوط متكررة ومتجانسة، فكّروا في استخدام مسدسات الخراطيش الكهربائية العاملة بالبطارية لضمان حركة ثابتة من دون إرهاق.
لكن قبل الانتقال إلى مسدس أكبر، لا تنسوا درجة الحرارة: فالمادة الباردة أعلى لزوجة بكثير. إن محاولة «إبقائها باردة» تأتي بنتيجة عكسية مع المواد اللاصقة اللزجة. جرّبوا زيادة الحرارة بمقدار 10-C (18-F)، فقد تصبح المادة عالية اللزوجة سهلة الدفع بعد أن كانت صعبة للغاية. وغالبًا ما يؤدي تدفئة المادة اللاصقة، بإحضار الخرطوشة إلى درجة حرارة الغرفة، إلى حل أعراض «ضعف المسدس» من دون ترقية المعدات، كما يساعد على توزيع كميات أكثر اتساقًا مع كل ضغطة؛ راجعوا ورقة بيانات المنتج واستهدفوا درجة حرارة 23 C (73 F). ولأن نسبة قوة الدفع تعتمد كثيرًا على كل من المادة والجهاز، يُفضّل المقارنة استنادًا إلى هاتين الخاصيتين بدلًا من الاعتماد على القواعد العامة وحدها.
المشكلة 6: تنقيط المادة وخروجها بعد إفلات الزناد
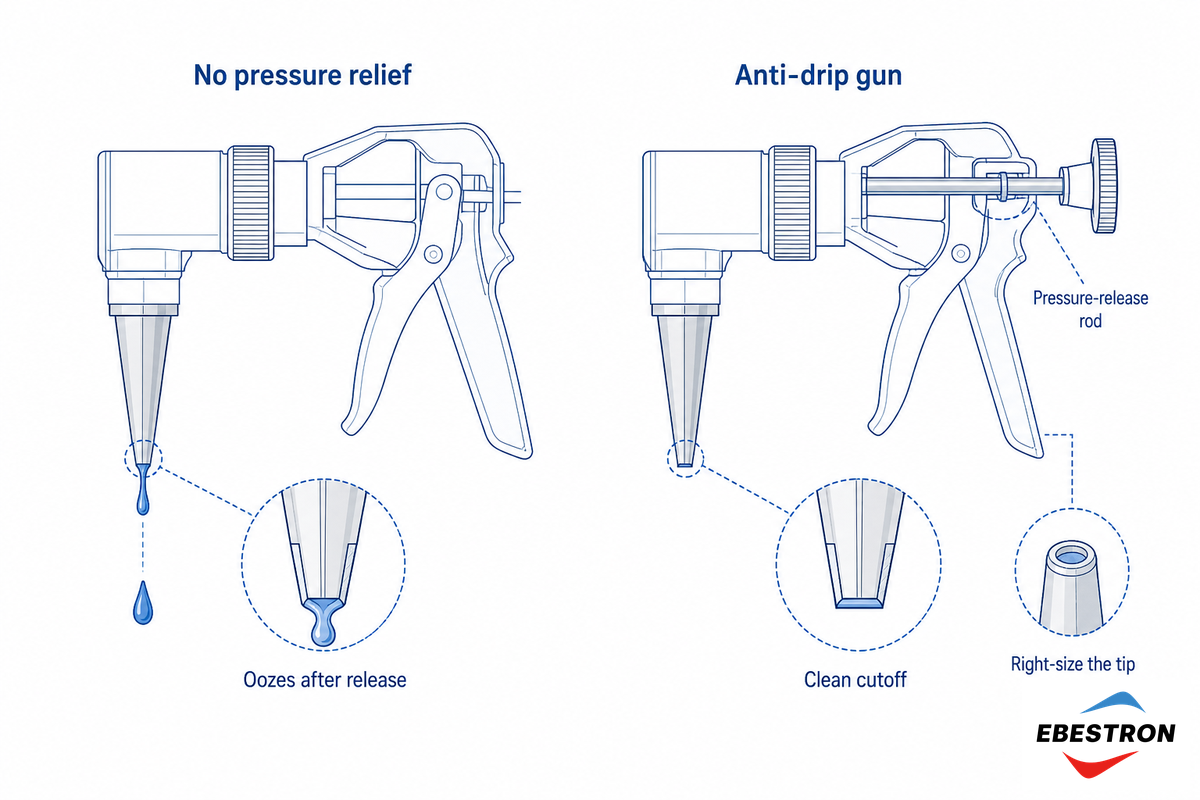
إن استمرار خروج المادة اللاصقة من الطرف بعد التوقف عن الضغط يهدر المادة ويؤثر سلبًا في المظهر. وينتج ذلك عن ضغط متبقٍ داخل الخرطوشة؛ فالضغط عند مؤخرة الخرطوشة يدفع مزيدًا من مادة السدّ إلى الخارج حتى بعد توقف الزناد. لذا يجب أن يشتمل المسدس على آلية لتحرير الضغط أو منع التقطير. ومبدأ عملها معروف: يستخدم تصميم شائع لـ صمام توزيع مانع للتقطير قضيبًا تردديًا محكمًا بمكبس، يغلق مسار التدفق عبر الفوهة فور توقف حركة الدفع.
تؤثر الأطراف في ذلك أيضًا. فالطرف ذي القطر الداخلي الأكبر من اللازم، كطرف بفتحة 1.6 mm حين تكفي فتحة 0.8 mm، يحتجز كمية كبيرة من المادة المضغوطة تتسرب بعد الإفلات؛ ويقلل اختيار قطر داخلي مناسب للطرف وفق حجم الخط من خروج المادة. تتوفر الأطراف والفوهات أيضًا بمواد مختلفة: الفولاذ المقاوم للصدأ للطلاءات الكاشطة، والأطراف البوليمرية المصنوعة من PTFE/Teflon أو البولي إيثيلين أو البولي بروبيلين أو النايلون، وتُختار بحسب التوافق الكيميائي؛ إذ قد ينتفخ البلاستيك غير المتوافق أو يتفاعل. تحقّقوا من توافق وصلة luer أو الموصل مع الخرطوشة. وللتطبيقات الحساسة التي تتطلب دقة في الموضع، يحسن استخدام طرف دقيق صغير القياس؛ إذ يوزع طرف بقياس 32 خطًا بعرض نحو 0.15 mm (0.006 in)، ما يحسّن دقة التوزيع ويقلل استمرار خروج المادة بعد التوزيع؛ راجعوا إبر التوزيع والأطراف الدقيقة. وتذكروا أن المطلوب هو إيقاف التقطير عند الجهاز والطرف، لا بالضغط برفق أكبر.
المشكلة 7: تسرب الخرطوشة وتجاوز المادة للمكبس والتلوث المتبادل بين A/B
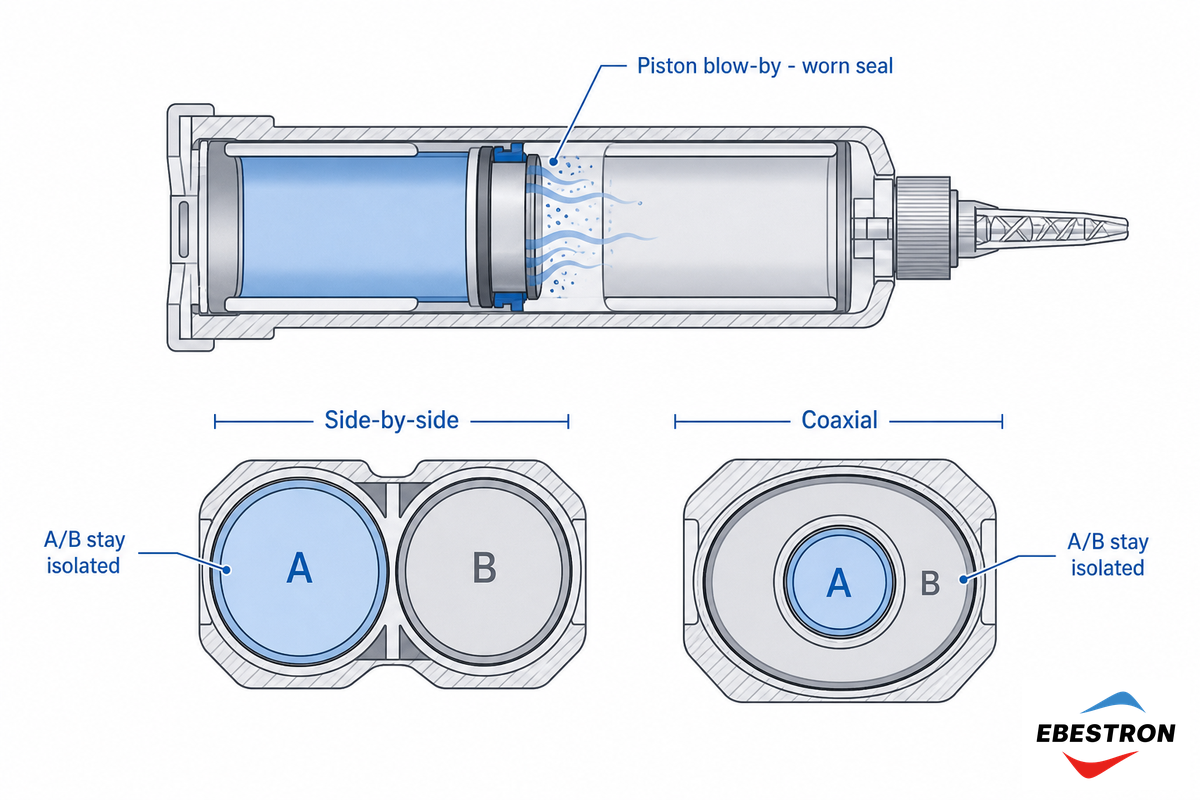
إذا كان أحد المسارين يسرّب أو لا يخرج المادة بسلاسة أو حدث فيه تلوث متبادل، فعادةً ما ترتبط المشكلة بإحكام مكوّنات الخرطوشة أو أحد المكبسين.
لماذا لا يخرج الراتنج من أحد جانبي الخرطوشة؟
هناك سببان رئيسيان للفشل. الأول هو تجاوز المادة للمكبس: إذ يسمح مانع تسرب المكبس المهترئ أو المعرض لضغط مفرط بتسرّب المادة حول المكبس بدلًا من خروجها عبر الفوهة، فتخرج من تلك الحجرة كمية قليلة جدًا أو لا تخرج مادة على الإطلاق. والثاني هو وجود سدادة متصلبة: فإذا جف أحد المكوّنين عند الفوهة، يضغط المسدس على سدادة صلبة من دون أن يتحرك شيء.
تحافظ مسدسات الخراطيش المزدوجة على فصل A وB حتى فوهة الخلط الساكنة؛ وتبيّن براءات اختراع التوزيع ثنائي المكوّن أن موانع تسرب المكبسين تدفع كلا المكوّنين على حدة نحو الخلاط، فيما تستخدم تصاميم الخراطيش متعددة المكوّنات هندسة متطابقة للمكابس للحفاظ على نسبة الخلط. وتحمي الخراطيش المتجاورة والمحورية المكوّنين A وB بطرق مختلفة، بأحجام شائعة قدرها 50 و200 و400 و600 mL، لذا تختلف أعطالها: ويصعب اكتشاف تجاوز المادة للمكبس في الحجرة الداخلية للخرطوشة المحورية مقارنةً بالخرطوشة المتجاورة، حيث يمكن ملاحظة تأخر خروج المادة من الأسطوانة بمقدار عدة mm.
غالبًا ما يكون التلوث المتبادل «ناتجًا عن تصرف المستخدم»، ويحدث عادةً بسبب الغطاء. تحقّقوا من أي نتوء يدخل في أي نصف من منفذ الفوهة قبل نزع الغطاء؛ فإذا بدّلتم موضعيهما، تبدأ بقايا المكوّنين بالاختلاط. وبعد أن يتجلط الخليط، سيغلق الخرطوشة إلى الأبد. إذا لزم إدخال أداة في الفوهة، فاستخدموا أداة مختلفة لكل جانب من المنفذ؛ ويجب التخلص من وحدة الخرطوشة المزدوجة بالكامل أو استبدالها.
فرز أعطال التوزيع 2K في 60 ثانية
عندما يخرج مسار المادة الموزعة على خط الإنتاج عن المواصفات، لا تخمّنوا؛ تتبّعوا العَرَض وصولًا إلى مكوّن من معدات التوزيع في أقل من دقيقة. يفحص هذا التسلسل طبقة واحدة من طبقات العطل في كل مرة، بدءًا من الأوسع نطاقًا وصولًا إلى الأدق.
فرز أعطال التوزيع 2K في 60 ثانية
- ابحثوا عن خطوط متباينة الألوان أو خلط غير متجانس؛ أو فقاعات؛ أو غياب المادة أو خروج كمية قليلة من إحدى أسطوانتي الخرطوشة.
- اطردوا كمية من المادة على شكل مسار. إذا كانت الدفعة الأولى غير جيدة والثانية جيدة، فالمشكلة في خلاط غير مهيأ أو في عدم توازن المكبسين، وليست في التركيب الكيميائي للمادة اللاصقة.
- ركّبوا خلاطًا أو فوهة جديدة. إذا كان القديم سليمًا، فالعطل في مسدس التوزيع أو الخرطوشة.
- طبّقوا ضغطًا أكبر على المسدس. دفّئوا المكوّنات. أو ركّبوا مسدسًا يزيح حجمًا أكبر مع كل ضغطة على الزناد.
- تحققوا من تسرّب المادة حول المكبس أو من وجود سدادة متصلبة. إذا وُجد أي منهما، فاستبدلوا الخرطوشة.
فهرس تشخيص الأعطال حسب العَرَض والمكوّن
لأن مسدس توزيع المواد ثنائية المكوّن يعتمد على أربع فئات من المستهلكات—الخرطوشة، وفوهة الخلط الساكنة، والطرف الدقيق، ومسدس التوزيع—فإن تحديد المكوّن المسؤول عن كل عَرَض يمثّل نصف الحل. يوضح هذا الفهرس الطريقة.
| العَرَض | فئة المكوّن المسؤول | الفحص الأول |
|---|---|---|
| لزوجة سطحية / ربط ضعيف | الخرطوشة (المكابس) | اطردوا الدفعة الأولى |
| خطوط متباينة / غير مخلوط | الخلاط الساكن | عدد عناصر الخلط مقابل نسبة الخلط |
| انسداد / خلاط متصلب | الخلاط الساكن (مدة الصلاحية بعد الخلط) | مدة التوقف مقابل مدة العمل |
| فقاعات / فراغات | الخرطوشة / الصمام | أخرجوا الهواء؛ واضبطوا سرعة التوزيع |
| صعوبة الضغط | مسدس توزيع المواد اللاصقة | نسبة قوة الدفع؛ درجة الحرارة |
| تقطير بعد ترك الزناد | المسدس / الطرف | مانع التقطير؛ القطر الداخلي للطرف |
| ميل أحد الجانبين / تسرّب من جانب | الخرطوشة المزدوجة | مانع تسرب المكبس؛ سدادة متصلبة |
| تلوث متبادل | غطاء / مسبار | استخدموا أدوات منفصلة لكل جانب |
| ذيل خيطي / تشكّل خيوط | الطرف الدقيق / اللزوجة | قطع الطرف؛ أسلوب الإيقاف |
نظرة على القطاع: لماذا تزداد أهمية دقة توزيع 2K في 2026
تتزايد أهمية الحصول على مسار نظيف من مادة ثنائية المكوّن، لكن ليس بالضرورة بسبب تكلفة مسدسات التوزيع أو الخلاطات أو الخراطيش وحدها. يتجه الاستخدام نحو تطبيقات بالغة الأهمية للسلامة، ومنها الربط وإدارة الحرارة في بطاريات المركبات الكهربائية، والتغليف الكتلي للمكوّنات الإلكترونية؛ إذ قد يصبح فراغ دقيق حول سلك مصدرًا محتملًا لتسرّب الرطوبة، ومن ثم تعطل المنتج أثناء الاستخدام. في هذه التطبيقات ذات العواقب الكبيرة، قد تؤدي دفعة واحدة وُزّعت على نحو خاطئ أو احتوت على فراغات إلى ما هو أكثر من إتلاف قطعة؛ فقد تتسبب في مطالبة ضمان أو حتى في حادث يمس السلامة، ما يجعل موثوقية معدات التوزيع—وضبط نسبة الخلط، وإزالة الفراغات، واتساق الخلط—من أولويات الشراء.
أكبر تحدٍّ في توزيع المواد اللاصقة ثنائية المكوّن هو الحفاظ على «نسبة الخلط المحددة».
تتمثل استجابة القطاع في المراقبة والأتمتة. تستطيع أنظمة الخلط والقياس ذات الحلقة المغلقة الآن الحفاظ على نسبة الخلط ضمن ~1% من حيث الحجم، وعرضها إلى جانب مستشعرات فورية لجودة الخلط، مثل Adhesive Mix Monitor من 3M الذي طُرح في 2024 للتحقق من الجودة قبل توزيع المادة على الجزء. وتواكب المعايير هذا التطور أيضًا، إذ نُقّحت معايير ISO 10365 في 2022. وهذا ما يعنيه ذلك لكم بصفتكم مشترين: إذا كنتم توزعون المواد يدويًا حاليًا، فتحققوا مسبقًا من توافق قوة دفع المسدس وعدد عناصر الخلط مع المادة قبل زيادة حجم الإنتاج؛ وإذا كنتم توزعون المواد بالحجم، ففكروا في استخدام موزّع مراقَب أو نظام خلط وقياس. راجعوا مقالتنا عن أنظمة الخلط الديناميكي لمواد السدّ 2K لمعرفة اتجاه تطور مكوّنات التوزيع.
الأسئلة الشائعة
س: لماذا لا تتصلب مادتي اللاصقة 2K أو تظل لزجة؟
عرض الإجابة
غالبًا ما يكون السبب هو التوزيع بنسبة خلط غير صحيحة. في الخرطوشة الجديدة، لا يكون المكبسان متوازنين تمامًا، لذا تحتوي الدفعة الأولى على نسبة أعلى من الراتنج أو المصلّب ولا تتصلب بالكامل؛ اطردوا نحو بوصة واحدة أولًا. ومن الأسباب الأخرى عدم تهيئة الخلاط الساكن أو قلة عناصر الخلط فيه، ما يترك المكوّنين غير مخلوطين؛ أو برودة مكان العمل التي تبطئ التصلب؛ أو تجاوز المادة اللاصقة مدة صلاحيتها. إذا كانت نسبة الخلط صحيحة والخلط متجانسًا بالكامل، ومع ذلك ظلت المادة لزجة، فالسبب في التركيب الكيميائي أو في الركيزة، لا في معدات التوزيع.
س: لماذا تخرج المادة اللاصقة مخططة أو بلونين؟
عرض الإجابة
يعني ظهور الخطوط أن الراتنج والمصلّب خرجا من الفوهة من دون أن يختلطا. والسبب المعتاد هو قلة عناصر الخلط مقارنة بنسبة الخلط، أو استخدام خلاط جديد لم تُطرد مادته الأولية بعد؛ إذ تظهر الخطوط دائمًا في أول بوصة إلى أن يتهيأ الخلاط. ركّبوا خلاطًا بعدد عناصر الخلط المناسب، واطردوا الدفعة الأولى قبل التوزيع.
س: لماذا تنسد فوهة الخلط الساكنة باستمرار؟
عرض الإجابة
انتهت مدة الصلاحية بعد الخلط داخل الفوهة. تكون مدة العمل أقصر من زمن التجلط المنشور، وتقصّرها الحرارة أكثر؛ فقد تنخفض مدة صلاحية بعد الخلط تبلغ 10 دقائق إلى نحو 5 دقائق في مكان عمل دافئ. لذلك تتجلط المادة اللاصقة داخل الخلاط الساكن إذا بقيت دون استخدام بين دفعات التوزيع. تعاملوا مع الخلاط بوصفه مستهلكًا: ركّبوا خلاطًا جديدًا لاستئناف العمل بدلًا من محاولة تنظيف خلاط تجلّط الخليط وتصلّب داخله.
س: متى ينبغي استبدال الخرطوشة أو فوهة الخلط؟
عرض الإجابة
استبدلوا فوهة الخلط كلما تجلّط الخليط فيها—بعد توقف يتجاوز مدة الصلاحية بعد الخلط، أو كلما تصلب بين دفعتين؛ فهي مخصصة للاستخدام مرة واحدة. واستبدلوا الخرطوشة إذا تسرّبت المادة حول مانع تسرب أحد المكابس، أو إذا تعذّر إخراج المادة من إحدى الحجرتين بسهولة.
س: هل يؤثر التخزين ودرجة الحرارة في توزيع مواد 2K؟
عرض الإجابة
نعم، تأثيرهما كبير. فالحرارة تقصّر مدة العمل داخل الخلاط؛ إذ قد تنخفض مدة صلاحية بعد الخلط البالغة 10 دقائق عند 23 °C إلى نحو 5 دقائق عند 31 °C، ما يجعل الخلاطات تنسد بسرعة أكبر في أماكن العمل الدافئة. أما البرودة فتؤثر عكس ذلك في التدفق؛ إذ تزيد لزوجة المادة اللاصقة، وقد تبدو المادة عالية اللزوجة بعد تبريدها وكأن مسدس التوزيع ضعيف. كما أن الخرطوشة منتهية الصلاحية أو المنفصلة مكوّناتها توزّع المادة بنسبة خلط غير صحيحة حتى مع استخدام معدات مثالية. اتركوا الخراطيش حتى تبلغ درجة حرارة الغرفة، والتزموا بمدة صلاحيتها.
س: لماذا لا تخرج أي مادة من أحد جانبي الخرطوشة؟
عرض الإجابة
غالبًا ما يكون السبب أحد أمرين: تصلّب أحد المكوّنات ليكوّن سدادة صلبة عند الفوهة، أو تسرّب المادة حول مانع تسرب المكبس، فتمر من حول المكبس بدلًا من الخروج عبر الفوهة. تحققوا من عدم تبديل الغطاءين؛ وإذا تعطل مانع التسرب، فاستبدلوا الخرطوشة.
اختاروا المستهلك المناسب لمهمة 2K
توفر Ebestron خراطيش مزدوجة متوافقة مع Mixpac وNordson و3M، وخلاطات ساكنة ومسدسات توزيع وأطرافًا دقيقة، لمعالجة مشكلة المكوّنات والمعدات بدلًا من أعراضها.
تواصلوا مع فريقنا →نبذة عن دليل استكشاف الأعطال
أُعد هذا الدليل بتحليل أنماط الأعطال التي يبلغ عنها عملاؤنا في خطوط مكوّنات الخراطيش المزدوجة والخلاطات الساكنة ومسدسات التوزيع والأطراف الدقيقة، وبمطابقتها مع تصنيفات الأعطال في ISO 10365، وأوصاف براءات الاختراع لدى USPTO الخاصة بالخلاطات الساكنة وصمامات منع التقطير، وأدلة أفضل الممارسات والتناول الصادرة عن NIOSH وOSHA. وبما أن Ebestron توفر مكوّنات ومعدات ومنتجات خراطيش 2K الاستهلاكية ضمن فئات المنتجات الأربع، فإن هذا الإجراء التشخيصي يربط أعراضًا محددة بمكوّنات توزيع محددة بدلًا من ربطها بخط منتجات بعينه؛ لذا يمكن استخدامه مع أجهزة Ebestron وMixpac وNordson و3M. راجعه ودققه الفريق الفني في Ebestron.
المراجع والمصادر
- ISO 10365:2022 المواد اللاصقة: تصنيف أنماط الإخفاق الرئيسية، International Organization for Standardization
- ASTM D2651-01(2024) — الدليل القياسي لتحضير الأسطح المعدنية للربط بالمواد اللاصقةASTM International
- ASTM D2093-03(2017) — الممارسة القياسية لتحضير أسطح اللدائن قبل الربط بالمواد اللاصقةASTM International
- ISO 10364:2024، المواد اللاصقة الإنشائية: تحديد مدة الصلاحية بعد الخلط (مدة العمل) للمواد اللاصقة متعددة المكوّناتInternational Organization for Standardization
- ASTM C603-14(2019) — طريقة الاختبار القياسية لمعدل البثق ومدة الاستخدام لمواد السدّ المرنةASTM International
- الهندسة الشكلية وتدفق الموائع (علاقات Hagen وPoiseuille)Georgia Institute of Technology
- الإيزوسيانات: المخاطر الصحية وحدود التعرّضU.S. Occupational Safety and Health Administration
- الإيزوسيانات: موضوع السلامة والصحة في مكان العملNIOSH / U.S. CDC
- نحو ربط موثوق بالمواد اللاصقة: الآليات والعيوب واعتبارات التصميمU.S. National Library of Medicine (PMC)
- US5611956، مادة سدّ ثنائية المكوّن / عدد عناصر الخلط الساكنUSPTO عبر Google Patents
- US2839226A، صمام توزيع وفوهة مانعان للتقطيرUSPTO عبر Google Patents
- US7144170B2، نظام توزيع وخلط ثنائي المكوّنUSPTO عبر Google Patents
- US7997450B2، خرطوشة متعددة المكوّناتUSPTO عبر Google Patents
- الدقة في التعبئة والتغليف: تلبية متطلبات أنظمة المواد اللاصقة 2Kمجلة صناعة المواد اللاصقة ومواد السدّ
- أضرار الهواء المحتبسAdhesives & Sealants Industry
- تقنية جديدة تراقب جودة عملية القياس والخلط للمواد اللاصقة ثنائية المكوّنASSEMBLY Magazine
مقالات ذات صلة
- كيفية اختيار مسدس توزيع مواد 2K: طابقوا قوة الدفع ونوع آلية الدفع والخرطوشة مع مادتكم
- أنواع فوهات الخلط الساكنأنماط التوصيل وكيفية تحديد الخلاط المناسب
- الخلط الساكن والديناميكي للمواد اللاصقة 2K — متى يحين الانتقال إلى خلاط ديناميكي
- خلاطات ساكنة بعناصر خلط 18 مقابل 24 — كيف يؤثر عدد عناصر الخلط في جودة الخلط والهدر
- دليل شراء مسدس إيبوكسي للاستخدام الصناعي — مقارنة بين التشغيل اليدوي والهوائي والكهربائي بالبطارية