معتمد وفق ISO 9001

خلاطات متوافقة مع Sulzer Mixpac و3M

فوهات خلط ساكنة متوافقة مع أنظمة خراطيش Sulzer Mixpac® و3M™

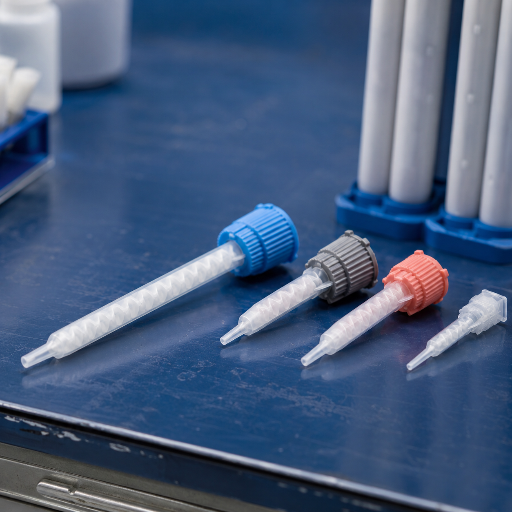
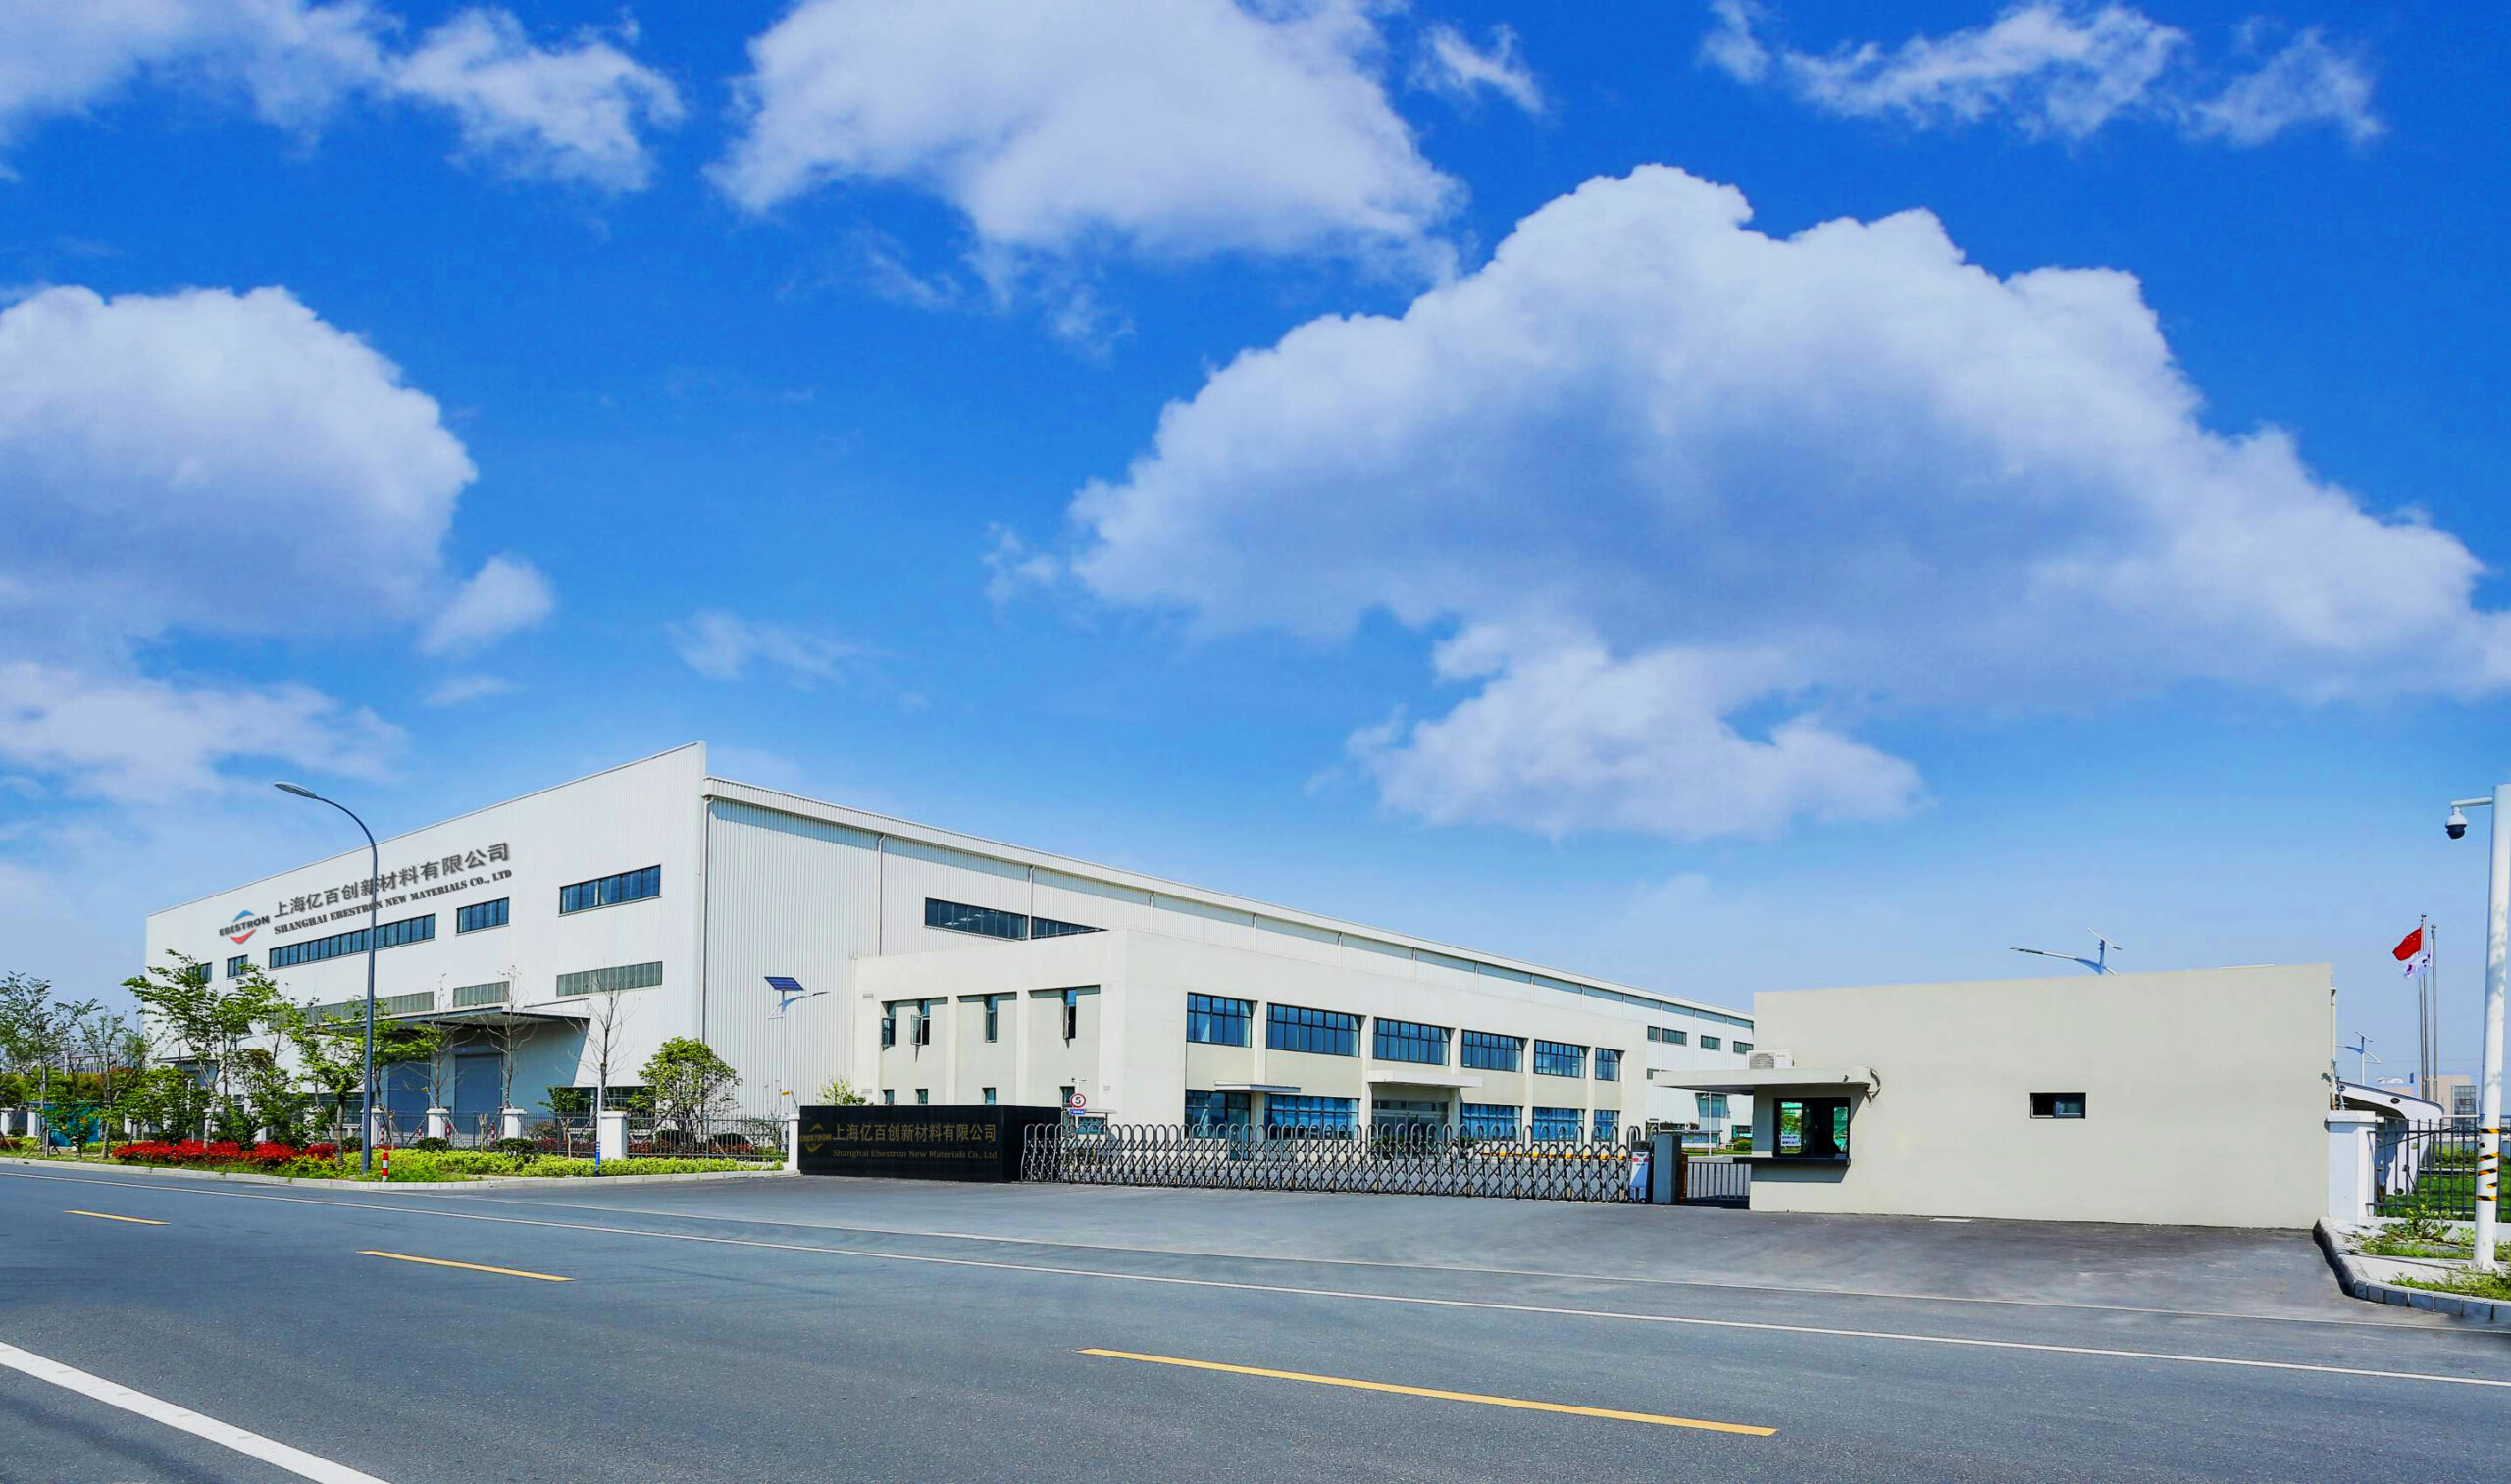
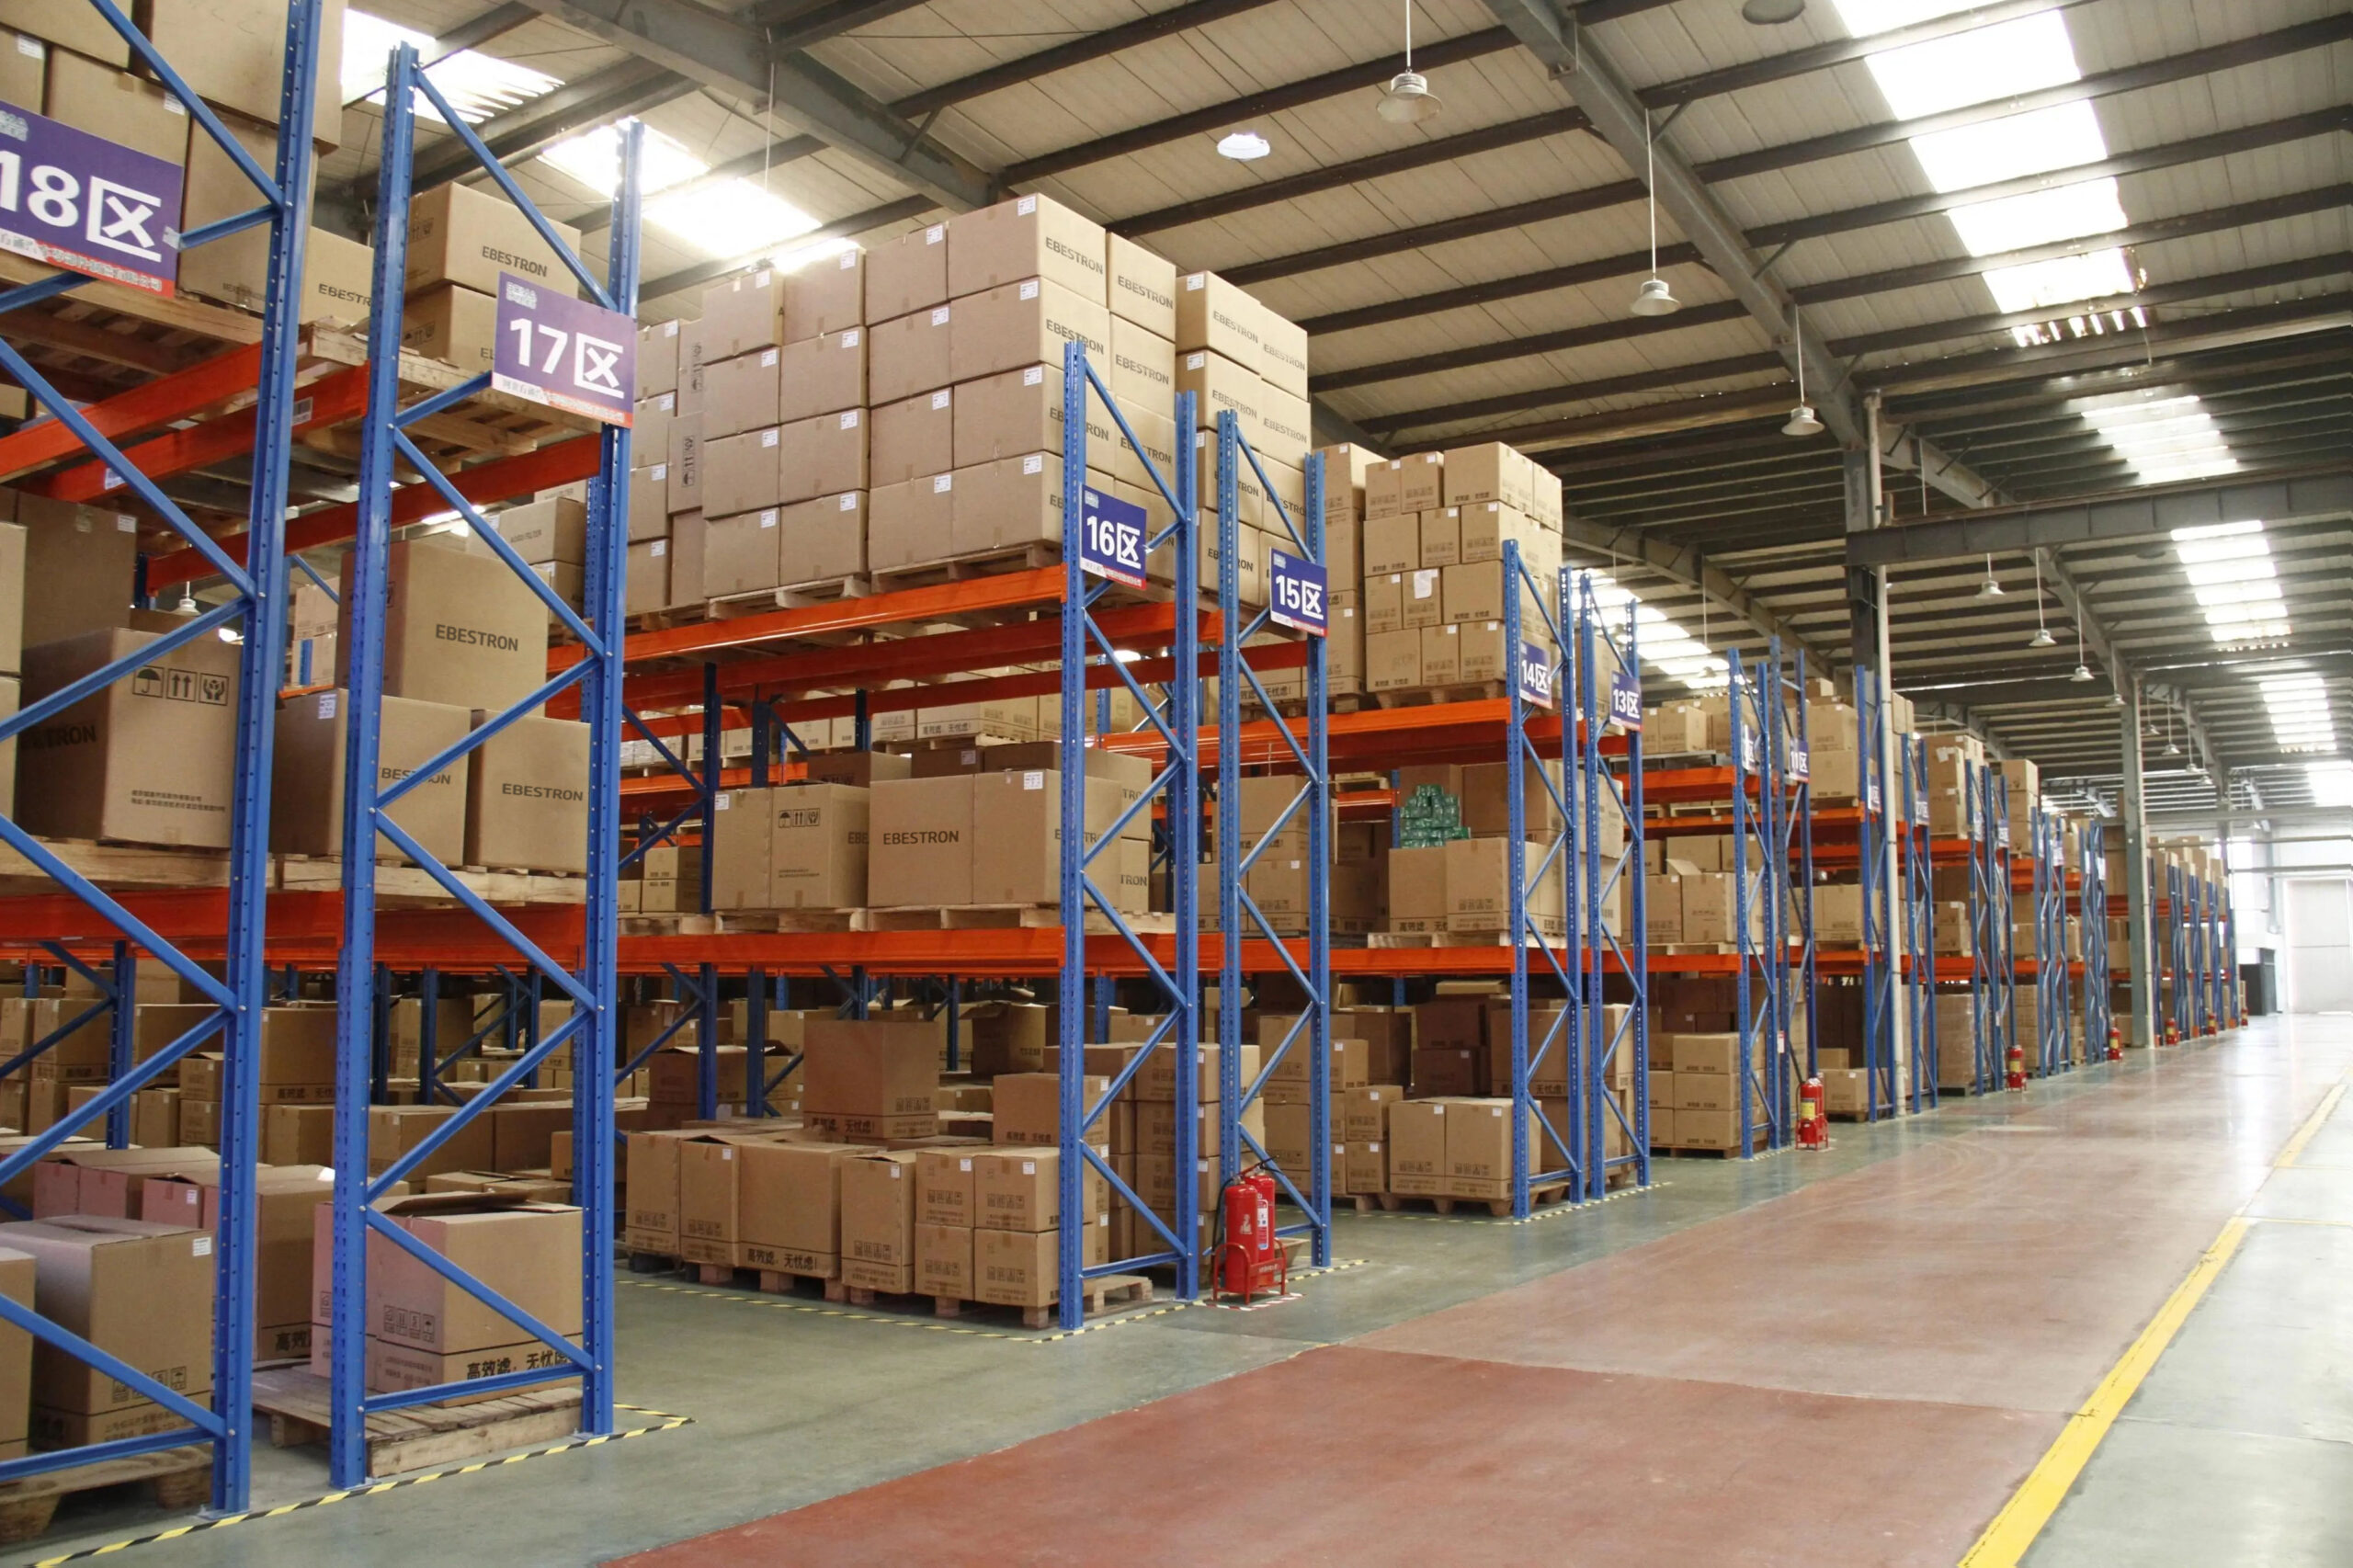
تحدد فوهة الخلط الساكنة ما إذا كان الربط ثنائي المكوّن سيتصلب تمامًا أم سيظل لزجًا، وتبدأ معظم حالات الفشل بسبب اختلال نسبة الخلط عند الطرف. تصنع Ebestron خلاطات ساكنة وديناميكية أحادية الاستخدام، تُركّب مباشرة في مسدسات الخراطيش الحالية من Sulzer Mixpac و3M Scotch-Weld وNordson. ونطابقها حسب النظام والقطر الداخلي وعدد عناصر الخلط ونسبة الخلط لضمان توافق القطعة من أول مرة. نوفّر فوهات لخلط الإيبوكسي والبولي يوريثان والسيليكون والأكريليك وMMA وفق النسبة الصحيحة، ونشحن مباشرة من مصنعنا في Kunshan، مع مستندات CE وRoHS لكل دفعة.

  • A/B/C/F

    الأنظمة والتوافق مع وصلة الحربَة

  • CE·RoHS

    مستندات المطابقة متوفرة

فوهات خلط ساكنة لخراطيش Sulzer Mixpac و3M
50–1500 ml

أحجام الخراطيش المتوافقة

1:1–10:1

نِسَب الخلط المدعومة

±5%

سماحية نسبة الخلط

مباشرة من المصنع

تصنيع المعدات الأصلية والعلامة الخاصة

تبدأ الروابط ضعيفة التصلب بسبب اختلال نسبة الخلط من الفوهة

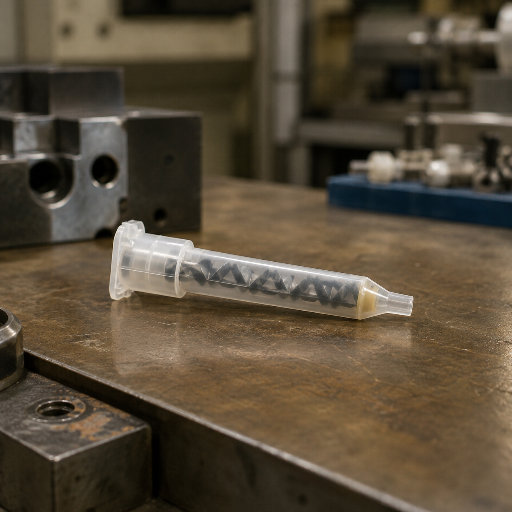
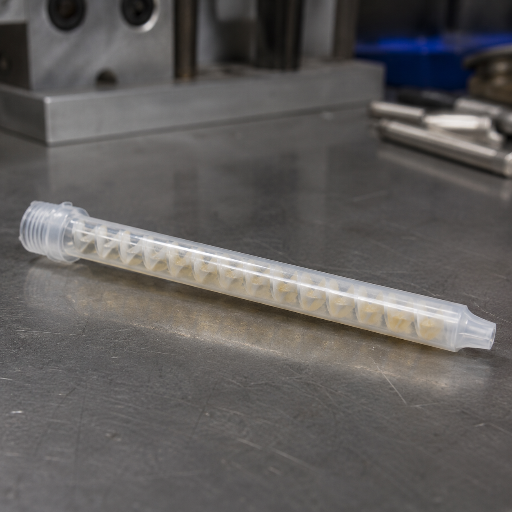
يؤدي اختيار خلاط غير مناسب إلى خلط غير صحيح للمادة، وبطء التصلب وضعف الوصلة النهائية. وعلى خط الإنتاج، قد لا تكتشف المشكلة إلا بعد فوات الأوان بثلاث مراحل، عندما تنفصل القطعة أثناء فحص الجودة. لا تحتوي فوهة الخلط الساكنة على أجزاء متحركة؛ فهي تتكون من سلسلة من عناصر الخلط الحلزونية أو المربعة الثابتة داخل أنبوب بلاستيكي. تقسم هذه العناصر مجريي المكوّنين A وB مرارًا مع الضغط على المسدس، ثم تطويهما في مزيج متجانس قبل أن تلامس المادة اللاصقة قطعة العمل.

عندما يكون عدد عناصر الخلط أقل مما يتطلبه التركيب الكيميائي، أو لا تتوافق الفوهة مع نسبة خراطيشك، يخرج جزء من الراتنج من الطرف الدقيق دون خلط. وهذا هو السبب الجذري وراء معظم الشكاوى من أن «الإيبوكسي لم يتصلب أبدًا». يبحث المشترون عن فوهة خلط إيبوكسي، أو فوهة خلط إيبوكسي مكوّنة من 2 جزء، أو أنابيب خلط ساكنة بديلة، لكنهم يريدون في الواقع شيئًا واحدًا: طرفًا دقيقًا يخلط المادتين وفق النسبة الصحيحة في كل عملية توزيع، ويتوافق مع مسدس التوزيع الذي يملكونه بالفعل. هذه هي المشكلة التي تحلها هذه الصفحة. إن نهج دمج جهاز التوزيع في الفوهة معروف منذ زمن كافٍ ليُعد من السوابق الفنية المتاحة للعموم (USPTO US4801008)، لذا تتمثل الفروق الفعلية اليوم في التوافق وجودة الخلط والهدر، لا في الجِدّة.
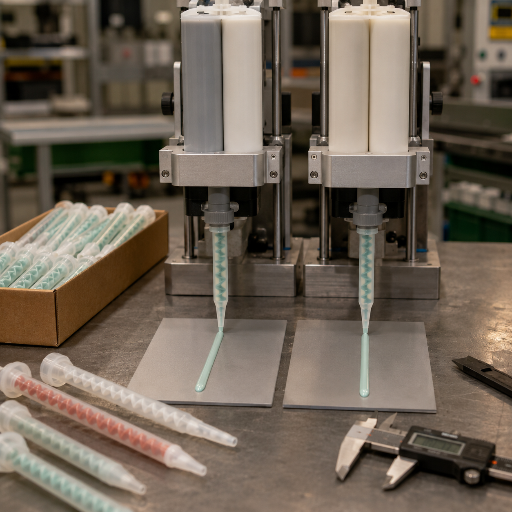
تصوّر حالة شائعة:

خلية لربط كسوة السيارات في الاتحاد الأوروبي تستخدم إيبوكسي إنشائيًا بنسبة 1:1 عبر خراطيش سعة 50 ml. إذا رُكّبت فوهة خلاط ساكنة ذات 8 عناصر في مهمة تتطلب 16 عنصرًا، فسيخرج آخر 10 mm من كل خط توزيع بمزيج غير مكتمل. ويظهر العيب لاحقًا على شكل اهتزاز في المحطة الثالثة التالية، ثم تُستبعد اللوحة عند الفحص النهائي للجودة. تختبر Ebestron التوافق عمليًا لكل سلسلة مع هندسة خراطيش Sulzer Mixpac و3M المتوفرة قبل الشحن، لأن تكلفة الطرف غير المناسب لا تقتصر على سعره، بل تشمل ساعة إعادة العمل التي يتسبب بها.

دليل فك رموز سلاسل الخلاطات: طابق خرطوشتك في صف واحد

يبيعك معظم الموردين رقم قطعة من Sulzer أو 3M ويتركون لك مهمة تخمين الباقي. وأخبرنا المشترون بما تؤكده أدلة القطاع: أكبر نقطة إرباك ليست السعر، بل معرفة النظام والحجم ونسبة الخلط المتوافقة مع المسدس الموجود لديهم. لذلك أنشأنا دليل فك رموز سلاسل الخلاطات: اقرأ رمز الشركة المصنّعة الأصلية الحالي أفقيًا، وستجد مقابله الطراز المتوافق من Ebestron. ترفع الفوهة الأصغر من المطلوب الضغط العكسي وتؤثر سلبًا في استقرار التوزيع؛ لذا نطابق القطر الداخلي والطول، لا وصلة الحربَة وحدها.
السلسلة / الرمز لدى الشركة المصنّعة الأصلية النظام والتوافق حجم الخرطوشة نِسَب الخلط القطر الداخلي / عدد عناصر الخلط المتوافق من Ebestron
رأس Sulzer Mixpac MAH (MA) نظام A، قفل لولبي بوصلة حربَة 50 ml 1:1, 2:1 4–6 mm / 14–17 عنصرًا
رأس Sulzer Mixpac MBH (MB) نظام B، قفل لولبي 50 ml 1:1, 2:1, 10:1 3–6 mm / 12–18 عنصرًا
رأس Sulzer Mixpac MCH (MC) يدوي وهوائي 200/400 200–400 ml 1:1, 2:1, 4:1 6–10 mm / 18–24 عنصرًا
Sulzer Quadro (مربع) عنصر خلط مربع قليل الهدر 50–400 ml 1:1–10:1 أقصر / 12–18 عنصرًا
3M™ EPX 08193 / 08194 Scotch-Weld، 200 ml 200 ml 1:1, 2:1 6.5 mm / 18–21 عنصرًا
3M™ EPX 38195 Scotch-Weld، 50 ml 50 ml 1:1, 2:1 4 mm / 16 عنصرًا
Nordson / نظام F وصلة جرسية وموصل F 200–400 ml 1:1, 2:1, 4:1, 10:1 8–13 mm / 18–24 عنصرًا
Loctite® بنمط A وصلة حربَة لنظام A 50 ml 1:1, 2:1 4–6 mm / 16 عنصرًا
Loctite® بنمط F وصلة جرسية لنظام F 200–400 ml 1:1, 2:1, 10:1 8–10 mm / 21–24 عنصرًا

تدرّج عدد عناصر الخلط والخطوط الطبقية: لماذا لا تعني الزيادة دائمًا أداءً أفضل

إليك الحقيقة التي تتجاوزها صفحات الكتالوج غالبًا: أصبح عدد عناصر الخلط، وهو الرقم الأكثر تداولًا، معيارًا غير موثوق لاختيار فوهة الخلط. فزيادة العناصر لا تعني دائمًا خلطًا أفضل. وكل عنصر إضافي يزيد طول الأنبوب، كما تحتجز كل زيادة في طول الأنبوب مقدارًا أكبر من المادة اللاصقة وترفع الضغط العكسي. وقد بدأت المنشورات المتخصصة في القطاع تصرّح بما كان معروفًا ضمنًا: غالبًا ما تتطلب التصاميم الحلزونية 24 إلى 32 عنصرًا، لكن ذلك يهدر مزيدًا من الراتنج.

ما يحدث داخل الخلاط في الواقع مسألة حسابية بسيطة.

يقسم كل عنصر خلط التدفق إلى قسمين، لذا يتضاعف عدد الطبقات، التي يسميها مهندسو الخلط خطوط التطبق، في كل مرحلة: 2 تدفقان بعد عنصر الخلط الأول، و4 بعد الثاني، و8 بعد الثالث. يتبع العدد المعادلة 2ⁿ، حيث يمثّل n رقم عنصر الخلط. وعند الوصول إلى 20 عنصر خلط، يتجاوز العدد مليون طبقة، وهو تجانس يفوق بكثير ما تحتاج إليه مادة إيبوكسي بنسبة خلط 1:1 (انظر مبدأ التشغيل الموصوف في براءة USPTO US5425581A، لعناصر خلط ملتوية على شكل أجنحة).

«نحدد مواصفات الخلاط أولًا وفق نسبة الخلط واللزوجة، ثم نتحقق من عدد العناصر أخيرًا. ففي إيبوكسي بنسبة 1:1، ينتج أنبوب من 16 عنصرًا بالفعل 65,000 طبقة. لذا فإن دفع العميل إلى اختيار قطعة من 24 عنصرًا في هذه الحالة لا يفعل سوى إهدار مادته اللاصقة».

فريق الهندسة في Ebestron، البحث والتطوير لتوزيع المواد اللاصقة، Kunshan
عدد العناصر (n) الخطوط الطبقية (2ⁿ طبقة) فئة الخلط أفضل مهمة من حيث التوافق
6 64 خشن إيبوكسي بنسبة 1:1، منخفض اللزوجة، وخط توزيع قصير
8 256 خشن مواد سدّ بنسبة 1:1، التصاق أولي سريع
10 1,024 قياسي إيبوكسي عام بنسبة 1:1–2:1
12 4,096 قياسي إيبوكسي إنشائي بنسبة 2:1
14 16,384 دقيق أكريليك وMMA بنسبة 4:1
16 65,536 دقيق وصلات دقيقة باستخدام 50 ml
18 262,144 دقيق إيبوكسي ثنائي المكوّن بسعة 200 ml
20 1,048,576 دقيق جدًا معجون عالي اللزوجة
24 16,777,216 دقيق جدًا نِسَب 10:1، للسيليكون والبولي يوريثان اللذين يتطلبان أداءً عاليًا
32 4.29 × 10⁹ مواصفات أعلى من الحاجة لمعظم التطبيقات فقط عند وجود فرق كبير جدًا في اللزوجة

مقارنة صريحة بين الخلاطات البديلة المتوافقة وخلاطات الشركات المصنّعة الأصلية

يفترض كثير من المشترين أن أداء القطعة المتوافقة في الخلط أسوأ من طرف Sulzer أو 3M الأصلي. لكن الأدلة الميدانية تشير إلى العكس عند تطابق المواصفات: إذ يعمل طرف عام مطابق للمواصفات بمستوى مساوٍ أو أفضل من نظيره ذي العلامة التجارية، وبجزء بسيط من التكلفة، لأن تصميم الفوهة، لا الشعار، هو ما يحدد جودة الخلط. إليك مقارنة مباشرة تستند إلى أرقام فعلية، بلا تقييمات مبهمة مثل مرتفع أو متوسط أو منخفض.

مقابل
مقارنة صريحة بين الخلاطات البديلة المتوافقة وخلاطات الشركات المصنّعة الأصلية
معيار القياس الشركات المصنّعة الأصلية (Sulzer / 3M) المنتج المتوافق من Ebestron
سماحية نسبة الخلط ±5% ±5% (الهندسة الشكلية نفسها)
مطابقة عدد العناصر والقطر الداخلي المواصفة المرجعية مطابقة تامة بنسبة 1:1 لرمز الشركة المصنّعة الأصلية
الخطوط الطبقية عند 18 عنصرًا 262,144 262,144 (2ⁿ نفسها)
المادة الملامسة للمائع PP / PBT PP / PA / PBT وفق التركيب الكيميائي للمادة
مؤشر سعر الوحدة 100 30–55
الحد الأدنى المعتاد للطلب الطلب بالعبوة الكاملة فقط مرن، ومناسب لبرامج الشركات المصنّعة الأصلية

إن المعادلات وراء مطابقة أنماط عناصر الخلط موثقة ضمن الفن المتاح للجمهور (تصف USPTO US20120106290A1 صيغة لتصميم عنصر خلط ساكن)، وهذا تحديدًا ما يفسر أداء الهندسة المنسوخة بأمانة بالطريقة نفسها. أنت لا تشتري خلاطًا أقل جودة، بل تتجنب علاوة العلامة التجارية. وهذه هي الحجة الكاملة لاختيار فوهة خلط مواد لاصقة متوافقة.

حالة واقعية

كانت إحدى شركات صناعة الأثاث في بولندا تنفق معظم ميزانيتها للمواد الاستهلاكية على أطراف تحمل علامات تجارية، سعة 50 ml، لوصلة حواف باستخدام إيبوكسي بنسبة 2:1. لم تكن المشكلة في جودة الخلط، بل في بند التكلفة. وبعد التحول إلى طرف من Ebestron مطابق للمواصفات، وبعدد العناصر نفسه البالغ 18 وسماحية نسبة قدرها ±5%، ظلت الوصلة متماسكة وانخفض الإنفاق على الأطراف بأكثر من النصف، فذهب التوفير مباشرة إلى هامش الربح. يطابق مهندسو Ebestron كل قطعة متوافقة مع المرجع الأصلي، كي لا يلاحظ فحص الجودة أي تغيير على طاولة العمل، بل على الفاتورة فقط.

مؤشر الهدر بسبب الحجم الميت في الفوهة: ما تكلّفك إياه بصمت

تترك كل دورة طرد للمادة لاصقًا صالحًا للاستخدام داخل الخلاط، وتتراكم هذه الكمية المحتجزة لتصبح تكلفة فعلية على مدار نوبة العمل. يحتجز الأنبوب الحلزوني الطويل كمية أكبر؛ أما الهندسة الأقصر أو المدببة أو المربعة (بنمط Quadro) فتنجز الخلط بطول أقل وتخلّف كمية أقل. وتشير تقارير مستقلة إلى إمكانية تحقيق وفر كبير: إذ يمكن للتحول إلى هندسة فعالة ذات عناصر أقصر أن يقلل هدر المادة اللاصقة بنسبة تصل إلى 75% مع الحفاظ على جودة الخلط نفسها.
~75%
كمية المادة اللاصقة المهدرة التي يمكن توفيرها باستخدام هندسة ذات عناصر أقصر بدل الأنابيب الحلزونية الطويلة، مع الحفاظ على تجانس الخلط
المصدر: Adhesives & Sealants Industry / تقارير Xemex (رقم من القطاع، وليس قياسًا أجرته Ebestron مباشرة)
هندسة خلاط حلزوني طويل

حلزوني طويل

  • الطول المعتاد ~150 mm
  • الحجم المحتجز (الميت) ~20 ml / فوهة
  • الهدر السنوي لكل 1k فوهة ~14,100 ml*
هندسة خلاط مربع قصير

هندسة قصيرة / مربعة

  • الطول المعتاد ~90 mm
  • الحجم المحتجز (الميت) ~5 ml / فوهة
  • الهدر السنوي لكل 1k فوهة ~3,500 ml*
*أرقام منشورة في القطاع (adhesivesmag)، تُستخدم كمؤشر تقريبي لا كضمان للنتائج. يعتمد الهدر لديكم على مدة الصلاحية بعد الخلط وحجم خط التوزيع وتكرار تبديل المواد. كما أن الهندسة التي تقلل الحجم الميت تستند إلى مبادئ هندسية راسخة، لا إلى ادعاءات تسويقية؛ انظر تركيب الخلاط في USPTO US9700859. حدد أقصر أنبوب يحقق هدف الخطوط الطبقية المطلوب لنسبة الخلط، لتتوقف عن دفع تكلفة مادة تذهب إلى النفايات.
مثال عملي على شكل حقيقي: خط لتغليف مكوّنات الأجهزة الطبية في الاتحاد الأوروبي يوزع سيليكونًا بنسبة 1:1 عبر 1,000 فوهة أسبوعيًا. مع احتجاز نحو ~20 ml في الأنبوب الحلزوني الطويل، ينتهي المطاف بنحو 14 لترًا من السيليكون المتصلب في النفايات كل أسبوع، قبل ربط قطعة واحدة. وبعد التحول إلى هندسة مربعة قصيرة تحتجز نحو ~5 ml، يُستعاد معظم ذلك. نصنع كلا الشكلين، لذا لا يتطلب التغيير سوى استبدال رقم القطعة، من دون الحاجة إلى مسدس جديد. وينطبق المبدأ نفسه على فوهة خلط ساكنة بديلة من 3m: أقصر أنبوب يحقق الخلط المطلوب.

مخطط لاتخاذ القرار بين الخلاط الساكن والديناميكي

تفي الخلاطات الساكنة بالغرض في معظم أعمال الخراطيش. ولا يكون للخلاط الديناميكي، الذي يعمل بدوّار يحركه محرك، ما يبرر استخدامه إلا عندما يختلف مكوّنا المادة كثيرًا في اللزوجة أو عند استخدام نِسَب مرتفعة مثل 10:1، حيث تواجه العناصر الساكنة صعوبة. استخدم هذا المخطط السريع لتحديد الخيار وفق التركيب الكيميائي للمادة ونسبة الخلط والتطبيق. وملاحظة بشأن المصطلحات: فئة الخلاط الساكن الحلزوني المخصص لخطوط الأنابيب وخزانات المعالجة تختلف عن فئة أطراف الخراطيش المذكورة هنا.

التركيب الكيميائي فرق اللزوجة نسبة الخلط نوع الخلاط عدد عناصر الخلط
إيبوكسي منخفض إلى متوسط 1:1, 2:1 ساكن 12–18
بولي يوريثان متوسط 2:1, 4:1 ساكن 18–24
سيليكون مرتفع 1:1, 10:1 ساكن (24 عنصرًا) أو ديناميكي 24+
أكريليك / MMA متوسط 4:1, 10:1 ساكن 18–24
فجوة لزوجة واسعة أو معجون محشو شديد جدًا أي نسبة ديناميكي (RM/RS) دوّار

ملاحظة هندسية: المفاضلة المرتبطة بالضغط العكسي

يتطلب دفع سيليكون عالي اللزوجة يدويًا عبر أنبوب ساكن ذي 24 عنصرًا جهدًا كبيرًا، وقد يؤدي إلى نقص تدفق المزيج عند بداية خط التوزيع. إذا اضطر المشغّل إلى بذل جهد كبير على المسدس، فانتقل إلى أداة تطبيق هوائية قبل زيادة عدد العناصر. وقد وُجد مسار الخلط الديناميكي الموصوف في USPTO US8061890B2 تحديدًا للتعامل مع النِسَب واللزوجات التي تبلغ فيها الخلاطات الساكنة حدودها.

وهنا تتضح فائدة المخطط:

كانت ورشة للمواد المركّبة في قطاع الطيران والفضاء بالولايات المتحدة تربط مكوّنات باستخدام ميثاكريلات كثيفة بنسبة 4:1، لكن التصلب باستخدام طرف ذي 12 عنصرًا كان يترك خطوطًا غير متجانسة. أشارت مواصفات المادة ونسبة الخلط مباشرة إلى استخدام 18–24 عنصرًا في جسم من PA، فتوقفت الخطوط، من دون الحاجة إلى وحدة ديناميكية؛ بل بمجرد اختيار المواصفات الساكنة الصحيحة. يساعدكم مهندسونا مجانًا على استخدام هذا المخطط قبل الالتزام بشراء أي عبوة، لأن إعادة طبالي الأنابيب غير المناسبة لا تفيد أحدًا.

×
صورة مكبرة لمراقبة الجودة

الشهادات ومراقبة جودة المواد

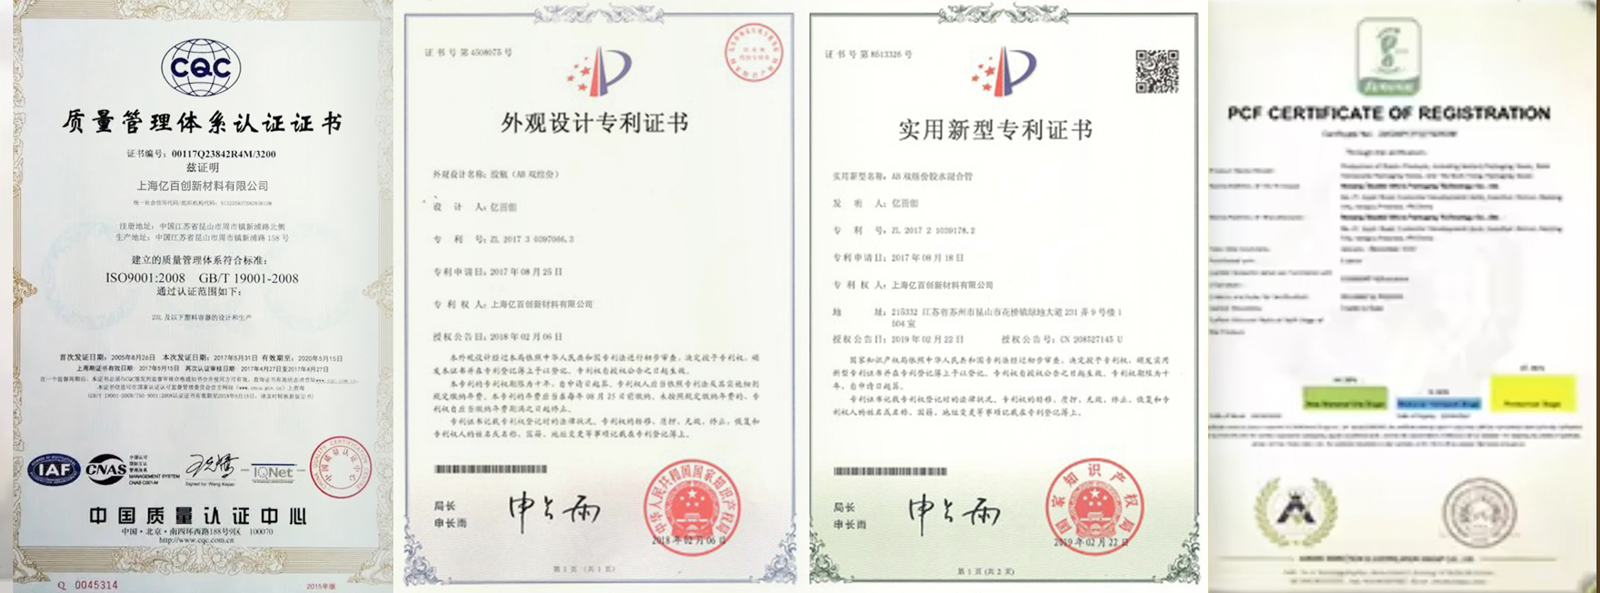
يأتي القلق بشأن الثقة بعد التوافق، وهو قلق مبرر عند التعامل مع مورد جديد. ونرد عليه بالمستندات، لا بالنعوت. تُورّد كل خلاطات Ebestron مع إقرارات CE وRoHS، ونختار البوليمر الملامس للمائع وفق التركيب الكيميائي للمادة التي سيواجهها. فالمادة غير المناسبة لجسم الخرطوشة قد تنتفخ أو تتشقق بفعل الإجهاد، تمامًا كما قد يحدث عند سوء الخلط.

مادة جسم الخرطوشة التركيب الكيميائي الأنسب للمادة السبب
PP (بولي بروبيلين) الإيبوكسي، والبولي يوريثان، والسيليكون مقاومة كيميائية واسعة، وتتوفر درجات مناسبة لملامسة الأغذية
PA (نايلون) الأكريليك، وMMA يتحمل مونومرات الميثاكريلات القوية
PBT MMA، وأنظمة S بنسبة 10:1 الصلابة ومقاومة المذيبات للنِسَب المرتفعة

*تفي درجات PP المخصصة لملامسة الأغذية بمتطلبات US FDA 21 CFR 177.1520؛ اطلبوا شهادة الدرجة المحددة للاستخدامات الخاضعة للوائح. ومن القيود التي ينبغي الإفصاح عنها بوضوح اختيار المادة: فالخلاط الساكن المتجاور ليس الأداة المناسبة للمركّبات المحشوة سريعة الترسب، وسنخبركم عندما يتطلب العمل وحدة ديناميكية بدلًا من بيعكم أنبوبًا غير مناسب.

حالة واقعية

تزداد أهمية ذلك في الأعمال الخاضعة للوائح. إذ يحتاج مجمّع فرعي للأجهزة الطبية في الاتحاد الأوروبي، يستخدم سيليكونًا بدرجة مناسبة لملامسة الأغذية في الربط، إلى توثيق بوليمر جسم الخرطوشة بدل افتراض ملاءمته. فاستخدام طرف من PA مع سيليكون بنسبة 1:1 قد يؤدي إلى تسرب مواد، ويجعل فشل التدقيق مسألة وقت. تتحقق Ebestron من مادة الجزء الملامس للمائع لكل دفعة وترفق شهادة الدرجة بالطلب، ليحصل مهندس مراقبة الجودة المسؤول عن الاعتماد على المستند الفعلي، لا على مجرد وعد.

مراقبة الجودة ومواد الخلاطات لدى Ebestron

CE

الإقرار متوفر

RoHS

متوافق مع قيود المواد المحظورة

PP المخصص لملامسة الأغذية

درجة FDA 21 CFR 177.1520*

دفعة مراقبة الجودة

تم التحقق من التوافق والتدفق

دليل التوريد: الحد الأدنى للطلب ومدة التوريد وتصنيع المعدات الأصلية والعلامة الخاصة

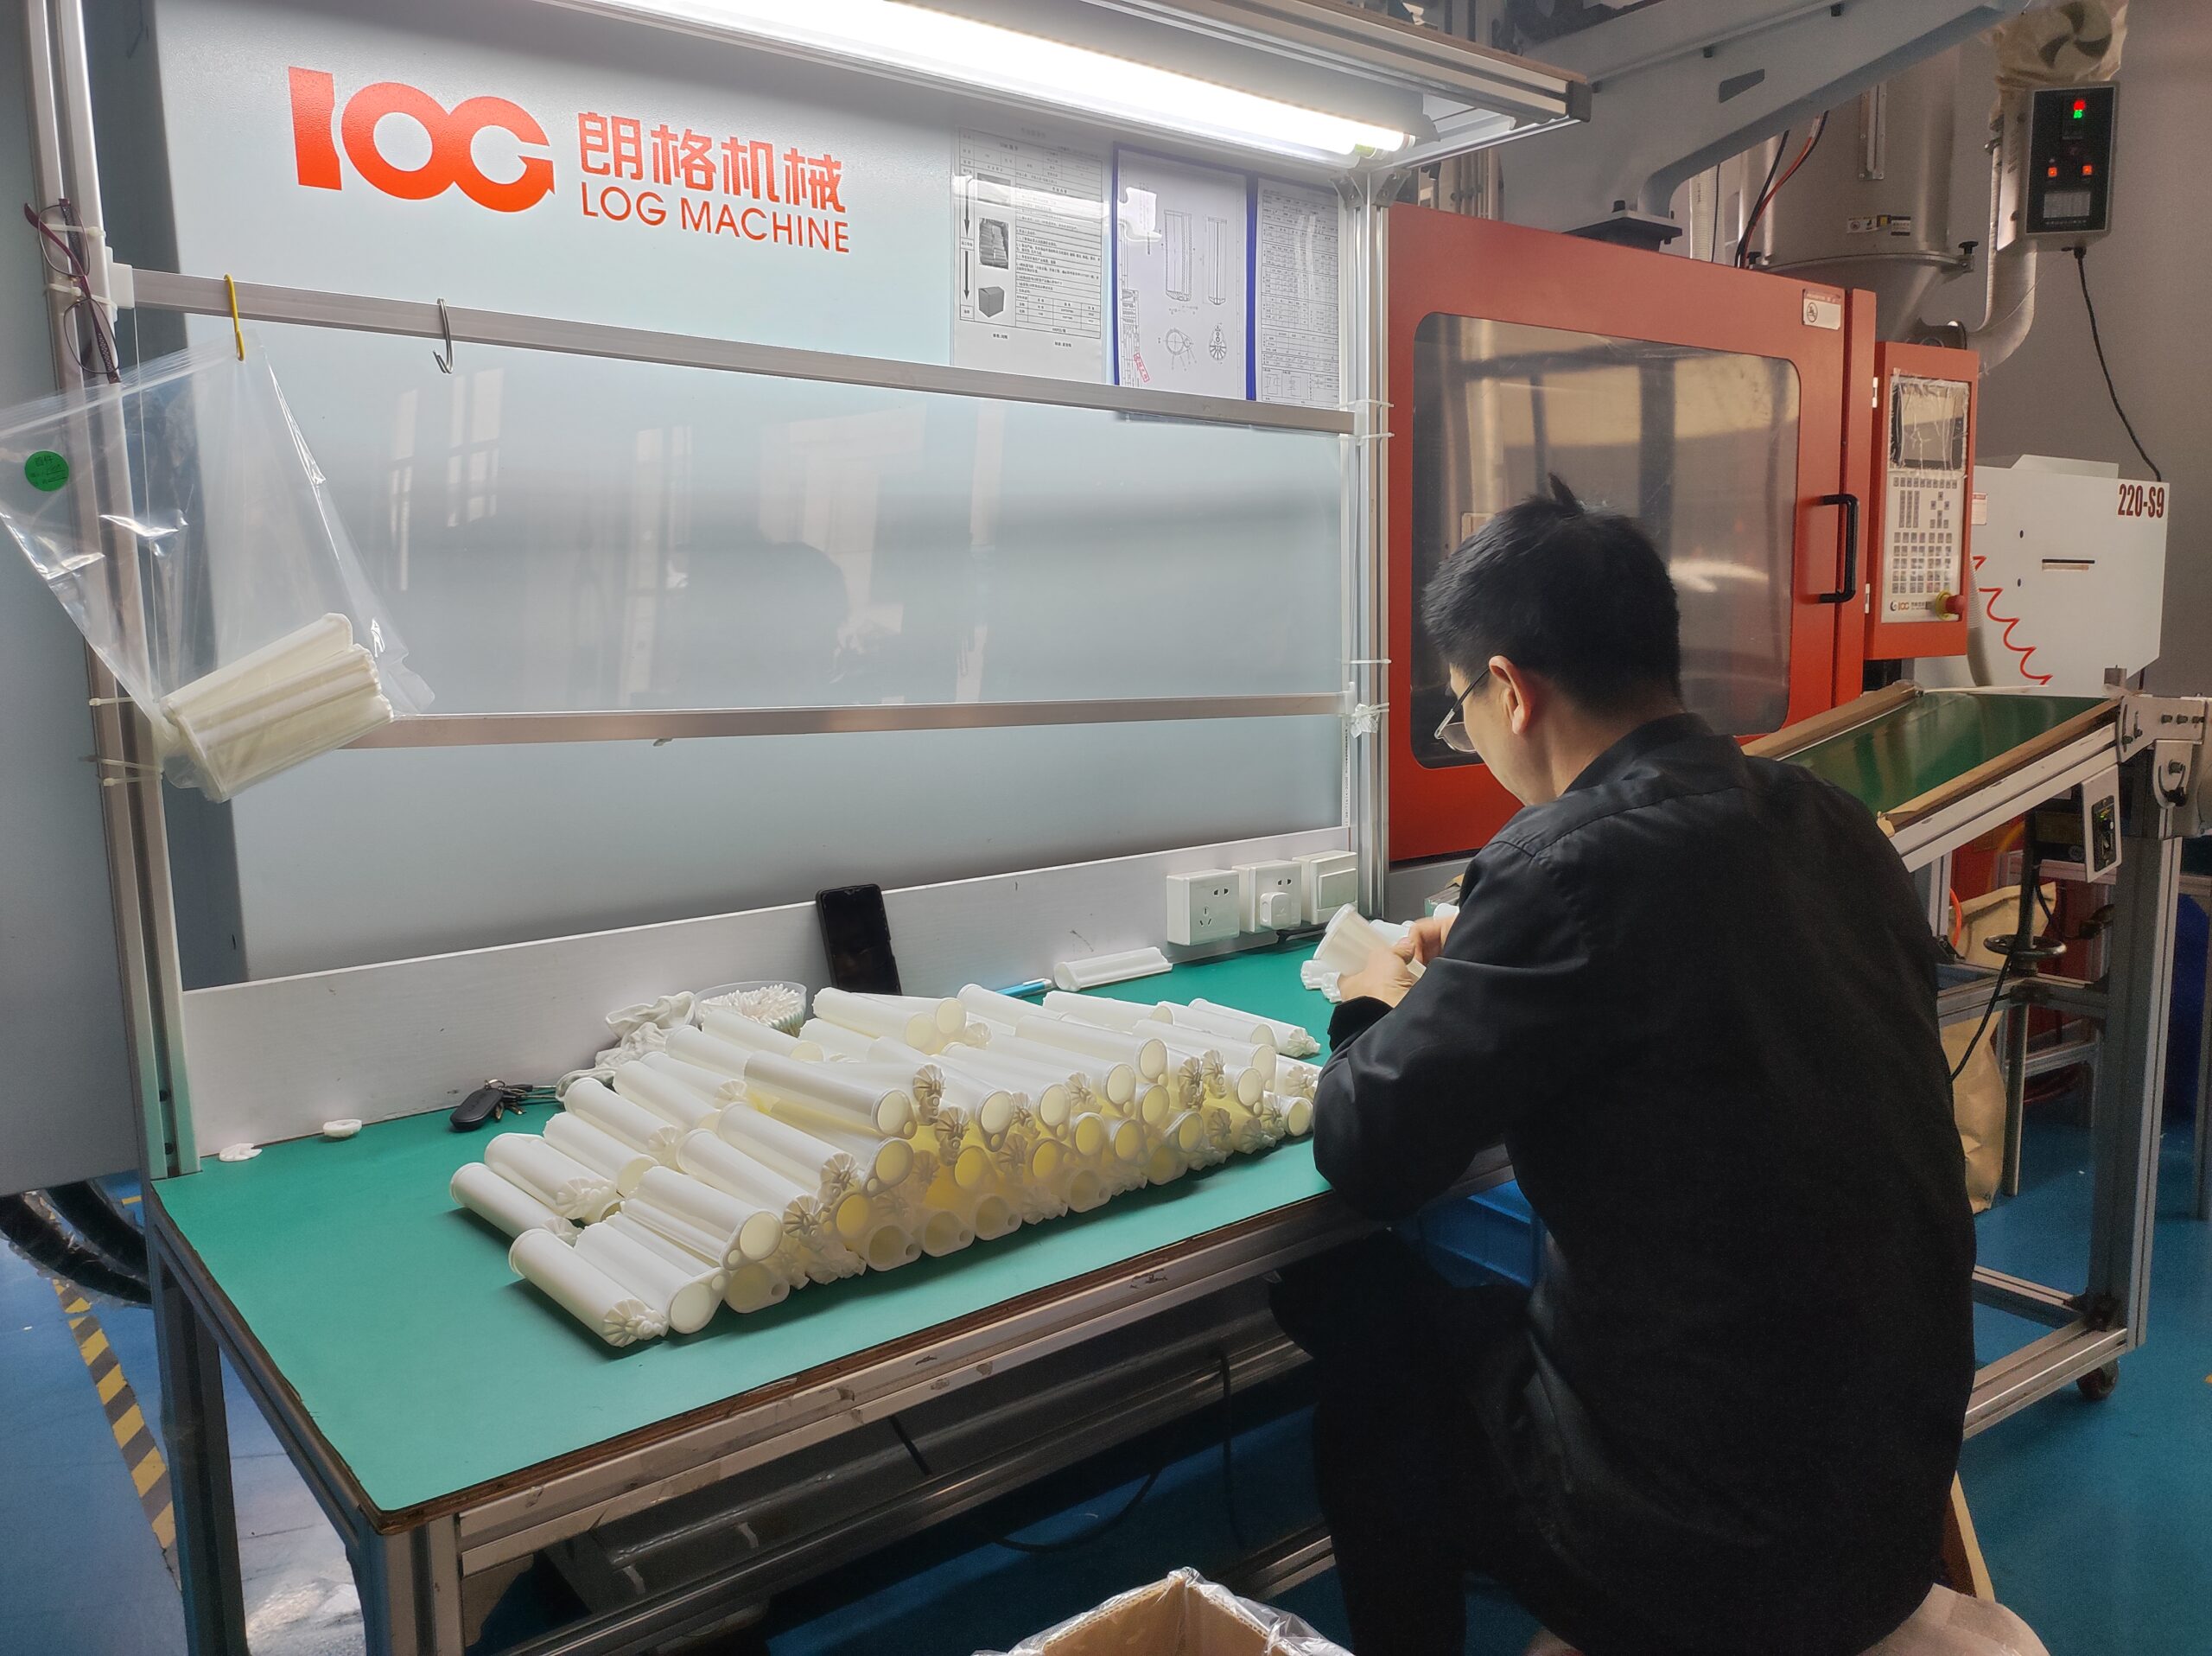
لا ينبغي أن يبدو شراء المواد الاستهلاكية كشراء آلة. فنحن ندير إنتاجنا بأنفسنا في Kunshan بدل إعادة البيع، ما يتيح شروطًا تجارية مرنة: كميات تجريبية صغيرة للتحقق من التوافق، ثم أسعارًا بحسب حجم الطلب بعد اعتماد القطعة. وبدلًا من نشر سعر رئيسي واحد لا يلائم حجم طلبكم، نعرض هنا العوامل التي تؤثر فعليًا في عرض سعر الخلاط.

العوامل المؤثرة في التسعير

01

حجم الطلب وجدول التوريد: أسعار الطلبات المفتوحة ذات الشحنات المجدولة أقل من أسعار المشتريات لمرة واحدة.

02

عدد عناصر الخلط والطول: يتطلب العدد الأكبر من العناصر والأنابيب الأطول مزيدًا من الراتنج ووقتًا أطول لاستخدام القوالب.

03

مادة جسم الخرطوشة: تكلفة PBT والنايلون أعلى من PP القياسي.

04

العلامة التجارية: كيس محايد أو بعلامة خاصة أو مطبوع.

05

حزمة المطابقة: مستندات CE/RoHS القياسية أو شهادات كاملة للدرجة للأعمال الخاضعة للوائح.

اطلب عرض سعر
تصنيع المعدات الأصلية

في برامج العلامة الخاصة وتصنيع المعدات الأصلية، نضع علامتكم التجارية على منتجاتنا باستخدام قوالبنا، مع تطبيق نظام الجودة نفسه، وفق ممارسات مدققة على أساس ISO 9001 (المرجع: ISO 9001:2015). وتتغير مدة التوريد بحسب حجم الطلب والموسم، لذا فإن الإجابة الدقيقة هي «اطلب تقديرًا للكمية المطلوبة» بدلًا من ذكر رقم يبدو جذابًا على الورق.

مثال على مسار تصنيع المعدات الأصلية:

أرادت شركة أمريكية لتركيب المواد اللاصقة وضع علامتها التجارية على طرف متوافق مع MC بسعة 200 ml، لمجموعة إيبوكسي بنسبة 2:1، بدءًا من بضعة آلاف قطعة شهريًا. وبما أن Ebestron تملك القوالب في Kunshan، أُجري الاختبار بدفعة تأهيلية صغيرة، وطُبع كيس العلامة الخاصة وفق تصميم الشركة. ثم بدأ تطبيق أسعار الكميات بعد اجتياز القطعة فحص الاستلام لديها، من دون اشتراط شراء عبوة كاملة أولًا. هذا ما يتيحه التوريد مباشرة من المصنع للمواد الاستهلاكية: تتكيف الشروط التجارية مع جدول التوريد لديكم، لا العكس.

اختيار الخلاطات وحاسبات الهندسة

الأسئلة الشائعة

نعم، عندما يتطابق النظام والقطر الداخلي وعدد عناصر الخلط. أرسلوا رمز الشركة المصنّعة الأصلية، مثل MAH أو MBH أو MCH من Sulzer، أو 08193 أو 38195 من 3M، أو صورة واضحة للطرف المراد استبداله، وسنؤكد لكم القطعة المتوافقة من Ebestron قبل تقديم الطلب، لا بعده. يوضح جدول دليل فك الرموز أعلاه مطابقة رموز أنظمة A وB وC وF الشائعة للأقطار الداخلية وأعداد عناصر الخلط المكافئة لدينا. وإذا لم يكن الرمز مدرجًا، فسيُقاس القطر الداخلي والطول من عينتكم لمطابقتها. لا نفرض رسومًا على تأكيد التوافق، لأن إعادة عبوة كاملة من الأنابيب غير المناسبة تكلفنا نحن الاثنين أكثر من رسالة البريد الإلكتروني.

العنصر هو حاجز حلزوني أو مربع ثابت داخل الأنبوب. يقسم كل عنصر التدفق إلى قسمين، فتتضاعف طبقات المزيج عند كل عنصر. لذلك يؤثر عدد عناصر الخلط في جودة الخلط، إلى أن تؤدي زيادة العدد إلى هدر إضافي.

يكفي استخدام 12 إلى 18 عنصرًا لمعظم مواد الإيبوكسي ذات نسبة الخلط 1:1 و2:1؛ فهذا ينتج بالفعل عشرات الآلاف من الخطوط الدقيقة. احتفظ بالأنابيب ذات 24 عنصرًا لنسب الخلط الصعبة مثل 10:1 أو لمواد السيليكون عالية اللزوجة. وما يزيد على ذلك يعني عادةً دفع تكلفة إضافية للتخلص من المادة اللاصقة.

نعم، عندما تتطابق الهندسة الشكلية. فجودة الخلط تعتمد على مطابقة المواصفات، لا على الشعار.

هو تصميم بعناصر مربعة يحقق الخلط الكامل داخل أنبوب أقصر من التصميم الحلزوني الدائري. ويعني قصر الأنبوب بقاء كمية أقل من المادة اللاصقة داخله، والحاجة إلى ضغط يدوي أقل؛ وهذا مفيد عندما يكون الحد من الهدر أو إرهاق المشغّل مهمًا.

نعم. نطابق بوليمر الغلاف مع التركيب الكيميائي للمادة: PP للإيبوكسي والبولي يوريثان والسيليكون، وPA أو PBT للأكريليك وMMA. أخبرونا بالمنتج، وسنحدد المادة المناسبة وعدد عناصر الخلط.

في معظم الحالات. تستخدم أطراف التوزيع المباعة بالتجزئة للخراطيش ثنائية المكوّن أنظمة A/B/C/F نفسها. طابق حجم الخرطوشة ونسبة الخلط، وستركب القطعة المكافئة المورّدة مباشرة من المصنع بسهولة، وعادةً بتكلفة أقل لكل قطعة.